 EN

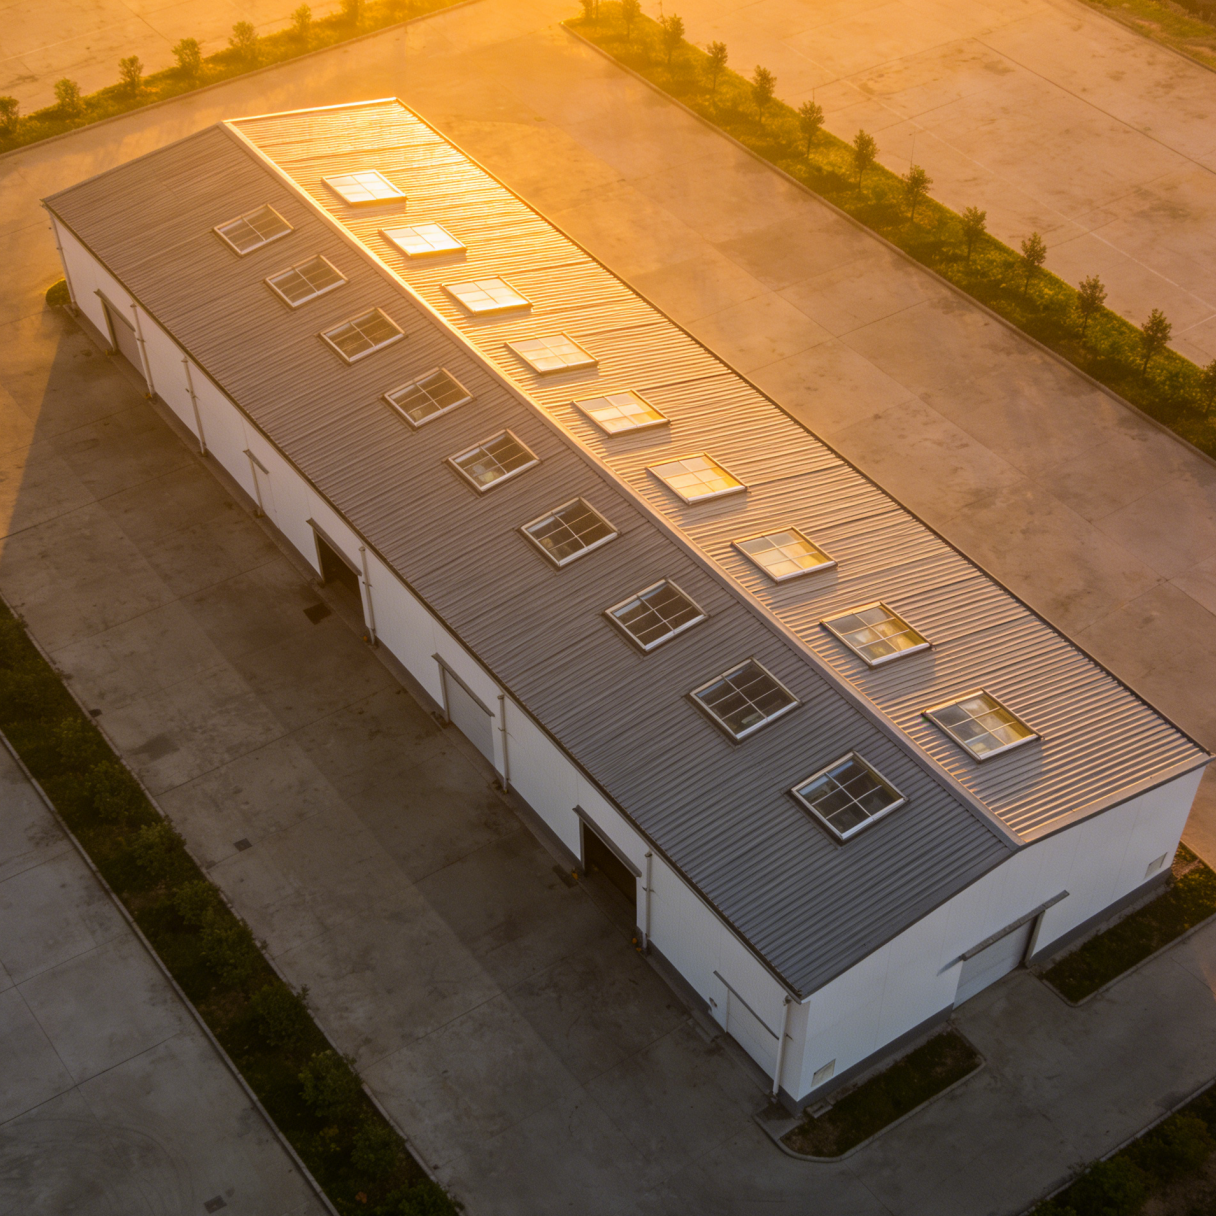
Få fundamentet riktig før den første bolten ankommer
En trinnvis installasjonsprosess for prefabrikerte stålbygninger begynner ikke når den første lastebilen med søyler ruller inn på området. Den starter med grunnundersøkelse. Toleransen som er angitt i ankerboltplanen er ikke bare en linje på en tegning; den er forskjellen mellom et rammeverk som senkes rett ned på underlagplater og ett som krever feltboring, slitslede hull eller kostbare korrektivsveising. Grunnlaget må kontrolleres for kvadratur, høyde og boltutstikking ved hjelp av et digitalt nivåinstrument og et teodolitt før noen stålelementer losses. Betongarbeidere som behandler ankerboltmalen som en grov pekepinn skaper ofte en kaskadeeffekt: en avvik på en halv tomme i boltgruppen ved søylelinje A kan føre til en kumulativ feiljustering på nesten to tommer når takstrekken kobles til ved det fjerne enden av båsen. Å oppdage dette avviket mens betongen fremdeles er «grønn» er billig; å rette det etter at rammeverket allerede er halvveis skrudd sammen kan bruke dager med kranetid.
Ankerboltinnstilling: Toleransen som bestemmer alt
Ankerbolter er den fysiske grensesnittet der grunnlagsgruppen overtar ansvar til stålinnstalleringsgruppen, og overføringen er sjelden ren uten en målrettet kvalitetskontroll. I et typisk lagerbyggprosjekt krever spesifikasjonen ASTM F1554 grad 36 eller grad 55 ankerstenger, montert med en projeksjonstoleranse på pluss eller minus én åttedels tomme i høyde og én fjerdedels tomme i plantegning. Det høres enkelt ut, men når grøtbedden er støpt og kolonnegrunnplater er montert, kan ingen bolt som er for kort spennes korrekt, og enhver bolt som er for lang presser opp grunnplaten og skaper en spalte som tillater fuktighet og korrosjon. En nyttig feltpraksis, hentet fra flere raskt utførte distribusjonssentre, er å sette malen og deretter la en målegruppe lokalisere hver bolts sentrallinje uavhengig før betongstøpingen, ved å bruke de samme kontrollpunktene som stålinnstalleringsgruppen senere vil bruke for kolonnejustering. Denne enkle krysskontrollen – som legger til ca. to timer i grunnlagsfasen – har konsekvent redusert omgjøring knyttet til ankerbolter med over 80 % på prosjekter der den ble strengt fulgt.
Monteringsrekkefølge for rammebygninger: Hvorfor rekkefølgen av båyer er viktig
Når man har et stort, åpent lagerområde, er det fristende å montere de stive rammebygningene i en rett linje – fra båy én til båy ti – og stramme alle koblinger fullstendig før man går videre. Denne metoden fungerer ofte mot den naturlige fleksibiliteten i et prefabrikert system. Når den første båyen strammes fullstendig før purlinene i den andre båyen er på plass, kan de tilkoblede rammebygningene ikke absorbere de små måleavvikene som oppstår på grunn av fabrikasjonsunøyaktigheter og termisk utvidelse. En mer pålitelig rekkefølge – som støttes av typiske monteringsmanualer fra Metal Building Manufacturers Association – er å reise og løst stramme to eller tre rammer med delvis stag, deretter montere takpurliner og vegggitter for disse båyene for å skape en stabil membran før endelig stramming. Tabellen nedenfor viser virkningen av to vanlige rekkefølgevalg på et representativt lager på 30 000 kvadratfot.
| Rekkefølgestrategi | Gjenbrukshastighet for bolteløk | Gjennomsnittlig kranens inaktivitetstid | Typisk lukketid for bås |
|---|---|---|---|
| Stram hver bås fullstendig før du fortsetter | 8–12 % av tilkoblingene | Høyere, på grunn av justeringsstopper | 3,5–4 timer per bås |
| Stram tre båser, monter diafragma, deretter stram til riktig moment | Under 2 % av tilkoblingene | Lavere, kontinuerlig arbeidsflyt | 2,5–3 timer per bås |
Ligger, stager og diagonale stag: Fastgjør rammen
Når de primære stive rammeelementene står og er midlertidig staget, begynner de sekundære elementene å omforme en samling todimensjonale rammer til en tredimensjonal stabil boks. Z-formete taklister og C-formete vegglistere er vanligvis utformet som enkeltopplagte eller kontinuerlige elementer, og deres overlappingsdetaljer krever like mye oppmerksomhet som de viktigste momentforbindelsene. En ofte oversett feltfeil er å bytte om den avsedde overlappingsretningen: taklister merket for en spesifikk endeoverlapping eller mellomoverlapping må følge verkstedtegningen nøyaktig, fordi overlappingskonfigurasjonen påvirker direkte oppdriftskapasiteten og skivestivheten som takpanelystemet avhenger av. Diagonale stagstanger i tak- og veggeplan fullfører deretter den laterale lastbanen. X-formete stagstanger som kun tar strekkbelastning og er laget av gjengede stanger er vanlig i prefabrikerte stålbygg, og trinnet som gir forutsigbar ytelse er ikke bare å stramme inn justeringsmutterne, men også å verifisere at stangens slak fjernes uten å prespenn rammen så kraftig at takrandstangen vrir seg. En rask «føletest» utført av en erfaren arbeidsleder – der en hånd med hanske fortsatt kan rotere stangen med moderat kraft etter stramming – treffer vanligvis det optimale punktet.
Installasjon av tak- og veggpanel uten å utløse lekkasjer
Stående fuge takpaneler og fabrikksmalt veggplater gir et lagerbygg sin værtette kledning, og monteringsrekkefølgen her kan avgjøre byggets langsiktige vannbestandighet. Beste praksis er å starte takpaneleringen ved takets nederste kant (eave) og arbeide mot takryggen, med overlapp mellom panelene i retning av den dominerende vinden som driver regn – vanligvis bort fra leeward-siden. Sideoverlapp som avhenger av fabrikksmurt tetningsmasse må inspiseres for kontinuitet, siden en liten manglende strek av tetningsmassen kan skape en kapillærvei som trekker fukt inn i isolasjonsrommet. Ved takets nederste kant må avslutningsstripene mellom panelribbene ligge flatt mot panelprofilen og kantprofilen; ellers vil vinddrevet regn finne veien inn i bygget. En praktisk metode brukt på flere kuldlagringsprosjekter er å utføre en røyktest eller en enkel vannsprøytest på den første fullt kledde seksjonen før man fortsetter med resten av taket. Å oppdage én komprimert avslutningsstripe eller en feiljustert endeoverlapp på dette tidlige stadiet koster nesten ingenting sammenlignet med å lete etter lekkasjer etter at kjøleanlegget er satt i drift.
Hva en ombygging av et distributionsenter lærte oss om sekvensering
En utvidelse av et distributionsenter på 50 000 kvadratfot utenfor Dallas viste hvordan små justeringer i arbeidssekvensen kan forkorte den totale tidsplanen. Den opprinnelige planen innebar å reise hele stålrammen, deretter montere takpanelene og til slutt sette opp periferiveggenes paneler. Arbeidsstaben merket raskt at uten at veggenes paneler var på plass tidlig, ble arbeidet under taket innendørs utsatt for kraftige tverrvinder som gjorde det farlig å håndtere lange metallplater og senket fremdriften. Byggelederen endret derfor neste fase: Etter at de første tre baysene var rammet opp og takdiaphragmene var satt på plass, startet en mobil heveliftgruppe med montering av vindutsatte vegpaneler samtidig som takarbeidet pågikk i nabobayen. Denne overlappingen krevede god koordinering, men forkortet monteringstiden for panelene med fire dager og forbedret sikkerheten, siden veggen fungerte som vindskjerm. Episoden understreket et prinsipp som mange trinnvise installasjonsprosessveiledninger undervurderer: Sekvensen på papiret må tilpasses virkelige værforhold og byggeplasslogistikk, og et godt sett med oppreisningstegninger må la rom for slik tilpasning.
Fra verkstedstegning til byggeplass: Hvorfor integrasjon av produksjon forkorter kurven
Når monteringslaget åpner et bunt stål og finner at hver søyle, bjelke og stut er merket med et båynummer og en passmerke som direkte samsvarer med monteringstegningen, endres arbeidshastigheten nesten umiddelbart. Feil på byggeplassen forårsaket av feilidentifiserte deler reduseres kraftig, og sjefen bruker mindre tid på å sammenligne pakkelister. Denne typen byggeplassklar emballasje skjer ikke tilfeldig; den speiler en produksjonsprosess der hvert rammeledd formonteres eller prøvemonteres på fabrikken før det sendes ut. For lagerutviklere som legger vekt på forutsigbarhet under montering, hjelper samarbeid med en produsent som Zhongwei – som integrerer detaljering, produksjon og emballasje under ett kvalitetssystem – til å gjøre prosessen fra trinn til trinn til en gjentakelig rutine i stedet for et eksperiment på hver enkelt byggeplass.
Innholdsfortegnelse
- Få fundamentet riktig før den første bolten ankommer
- Ankerboltinnstilling: Toleransen som bestemmer alt
- Monteringsrekkefølge for rammebygninger: Hvorfor rekkefølgen av båyer er viktig
- Ligger, stager og diagonale stag: Fastgjør rammen
- Installasjon av tak- og veggpanel uten å utløse lekkasjer
- Hva en ombygging av et distributionsenter lærte oss om sekvensering
- Fra verkstedstegning til byggeplass: Hvorfor integrasjon av produksjon forkorter kurven