 EN

Szkielet, którego nikt nie widzi — dopóki coś nie osiądzie
System dachowy przez całe swoje życie musi wytrzymywać podnoszenie dachu przez wiatr, obciążenie śniegiem i deszczem oraz ruchy termiczne. Purliny to poziome elementy konstrukcyjne, które przenoszą te obciążenia z blach dachowych na główne ramy sztywne. Wybór niewłaściwego typu lub rozmiaru purlin nie tylko zwiększa ilość zużytej stali. Powoduje także zalewanie wody na dachu, nadmierne obciążenie połączeń oraz falowanie pokrycia dachowego już po kilku sezonach. Poprawna specyfikacja purlin na etapie projektowania zapewnia stabilność i szczelność całej obudowy budynku przez dziesięciolecia.
Profil C, profil Z oraz zastosowanie każdego z nich
Zimnowalcowane purliny stalowe występują zazwyczaj w dwóch kształtach: C i Z. Profil C ma symetryczną budowę z jednakowymi półkami. Jest łatwy w montażu za pomocą śrub i dobrze sprawdza się przy prostych, krótszych rozpiętościach, gdy nie jest wymagane nachodzenie purlinów. Profil Z natomiast jest asymetryczny, ale posiada symetrię punktową. Taka geometria pozwala na wzajemne wpasowywanie się i nachodzenie profili w miejscach podparcia, tworząc efekt ciągłej belki, który umożliwia pokrywanie dłuższych rozpiętości i przenoszenie większych obciążeń bez konieczności znacznego zwiększenia wysokości przekroju. Wielu projektantów domyślnie wybiera purliny typu C do gurtów ścianowych oraz krótszych odcinków dachowych, podczas gdy purliny typu Z stają się standardem dla głównego szkieletu dachu przy rozpiętościach przekraczających około 6 metrów.
| Profil purliny | Zalecany zakres rozpiętości | Możliwość nachodzenia | Typowy zakres wysokości przekroju |
|---|---|---|---|
| Cięcie cesarskie | Do 7,3 m | Ograniczona, możliwe nakładanie śrubowe | 10 cm – 25 cm |
| Profil Z | 20 ft – 40 ft | Pełnie nakładające się na siebie, ciągłe belki | 6 cali – 12 cali |
| Przekrój czapeczkowy | Mniej niż 10 ft | Bez nachodzenia, stosowane jako podgąski | 2 cale – 4 cale |
Jak gatunek materiału i powłoki decydują o czasie użytkowania
ASTM A653 to norma obejmująca blachę stalową ocynkowaną cynkiem, stosowaną do wytwarzania zimnowalcowanych krokwi. Typowym błędem jest skupianie się wyłącznie na grubości metalu podstawowego i zapominanie o masie powłoki. Powłoka G90, zapewniająca 0,90 uncji cynku na stopę kwadratową, nadaje się do większości przemysłowych budynków położonych w głębi lądu. W odległości do 10 mil morskich od wybrzeża lub w środowisku przetwórstwa chemicznego przejście na powłokę G115 lub nawet G140 przynosi mierzalną różnicę w czasie, przez który krokwie opierają się rdzy czerwonej. Dodatkowy koszt wynosi około 8–15%, jednak rozebranie dachu w celu wymiany zkorodowanych krokwi po 12 latach wiąże się z wyraźnie wyższymi kosztami.
Wiązania, kątowniki przegięcia i system stabilizujący
Samotny jętek nie zapewnia bardzo dobrej odporności na wyboczenie boczno-skrętne. Rzędy łączników, nazywane również kątownikami zwisowymi lub prętami przeciwzwisowymi, przekształcają szereg pojedynczych jętek w system usztywniony. Zgodnie z wytycznymi Metal Building Manufacturers Association (MBMA) łączniki powinny być montowane w odstępach nie większych niż 60-krotność głębokości jętka, choć wielu inżynierów stosuje surowsze ograniczenie – 40-krotność głębokości – w strefach o wysokim ryzyku wiatrowym. Pominięcie jednego rzędu łączników w celu oszczędzenia na elementach złącznych może spowodować lawinowe wystąpienie niestabilności bocznej. Gdy załoga montująca blachy dachowe porusza się po jętkach podczas instalacji, brak łączników jest często odczuwany jeszcze przed jego wizualnym zauważeniem.
Rzeczywiste odkrycie na budowie, które zmieniło specyfikację
Magazyn dystrybucyjny w stanie Kentucky miał zdefiniowane blachy nośne dachowe o przekroju litery Z o głębokości 8 cali, rozpiętości 25 stóp oraz standardowych długościach nachodzenia. Podczas montażu załoga zauważyła widoczną ugięcia już pod wpływem masy paneli dachowych typu standing seam, zanim na dach zadziałały jakiekolwiek obciążenia eksploatacyjne. Głębokość przekroju była technicznie zgodna z przepisami przy zastosowaniu kombinacji obciążeń według normy ASCE 7, jednak ugięcie użytkowalności przekraczało wartość L/180, co powodowało widoczną depresję po lekkim deszczu. Rozwiązaniem było wymienienie blach nośnych na przekroje Z o głębokości 10 cali w najbardziej dotkniętych przęsłach, a dodatkowe 2 cale głębokości całkowicie wyeliminowały problem stawania się wody. Wyciągnięta lekcja brzmi: ugięcia należy sprawdzać z uwzględnieniem rzeczywistego nachylenia dachu i odpływu wody, a nie tylko z punktu widzenia spełnienia wartości granicznych.
Integracja blach nośnych z konstrukcją ramową sztywną
Krokiewki pełnią funkcje wykraczające poza przenoszenie ciężaru blachy dachowej. Wspierają one górną półkę rygla ramy sztywnej, zapobiegając jej wyboczeniu bocznemu. Gdy projektant określa dach z fali stojącej o ograniczonej zdolności działania jako przegroda diafragmowa, połączenia krokiewek muszą działać intensywniej, aby zapewnić stabilność głównego szkieletu konstrukcyjnego. Zastosowanie uchwytów ślizgowych zamiast stałych klinów umożliwia termiczne przemieszczanie się dachu bez uszkadzania elementów łączących. System krokiewek traktowany jako dodatkowa, wtórna kwestia – dobierany wyłącznie na podstawie ogólnodostępnej tabeli, bez weryfikacji wymagań dotyczących wspierania półki rygla – przekształca rzekomo wspieraną ramę w konstrukcję narażoną na wyboczenie przy obciążeniach znacznie niższych od obliczeniowej nośności.
Dobór krokiewek odpowiednich dla danego projektu, a nie tylko zgodnych z cennikiem
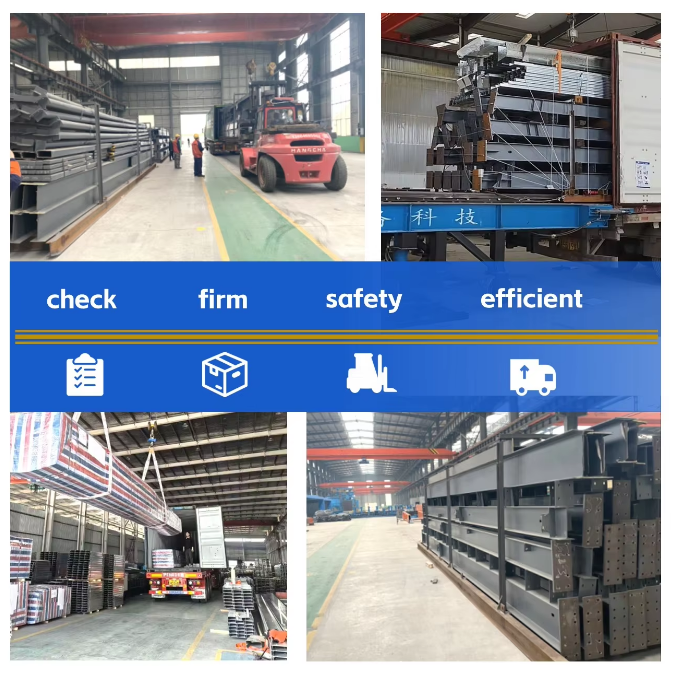
Każdy budynek znajduje się gdzieś na skali między prostym stodółką a klimatyzowaną fabryką farmaceutyczną. Typ rygla, powłoka ochronna, układ przewiązek oraz szczegóły połączeń powinny być odpowiednio dostosowane. Producent, który potrafi zmieniać te parametry bez wydłużania czasu realizacji o miesiące, zapewnia rzeczywistą wartość dodaną. Zhongwei zbudowała linię produkcyjną wokół elastycznych urządzeń do zimnego kształtowania, które przełączają się między profilami C i Z przy minimalnym czasie postoju na przebudowę, co czyni praktycznym dopasowanie dokładnej specyfikacji rygla do wymagań danego projektu, zamiast ograniczać się do tego, co akurat jest dostępne w magazynie.
Spis treści
- Szkielet, którego nikt nie widzi — dopóki coś nie osiądzie
- Profil C, profil Z oraz zastosowanie każdego z nich
- Jak gatunek materiału i powłoki decydują o czasie użytkowania
- Wiązania, kątowniki przegięcia i system stabilizujący
- Rzeczywiste odkrycie na budowie, które zmieniło specyfikację
- Integracja blach nośnych z konstrukcją ramową sztywną
- Dobór krokiewek odpowiednich dla danego projektu, a nie tylko zgodnych z cennikiem