 EN
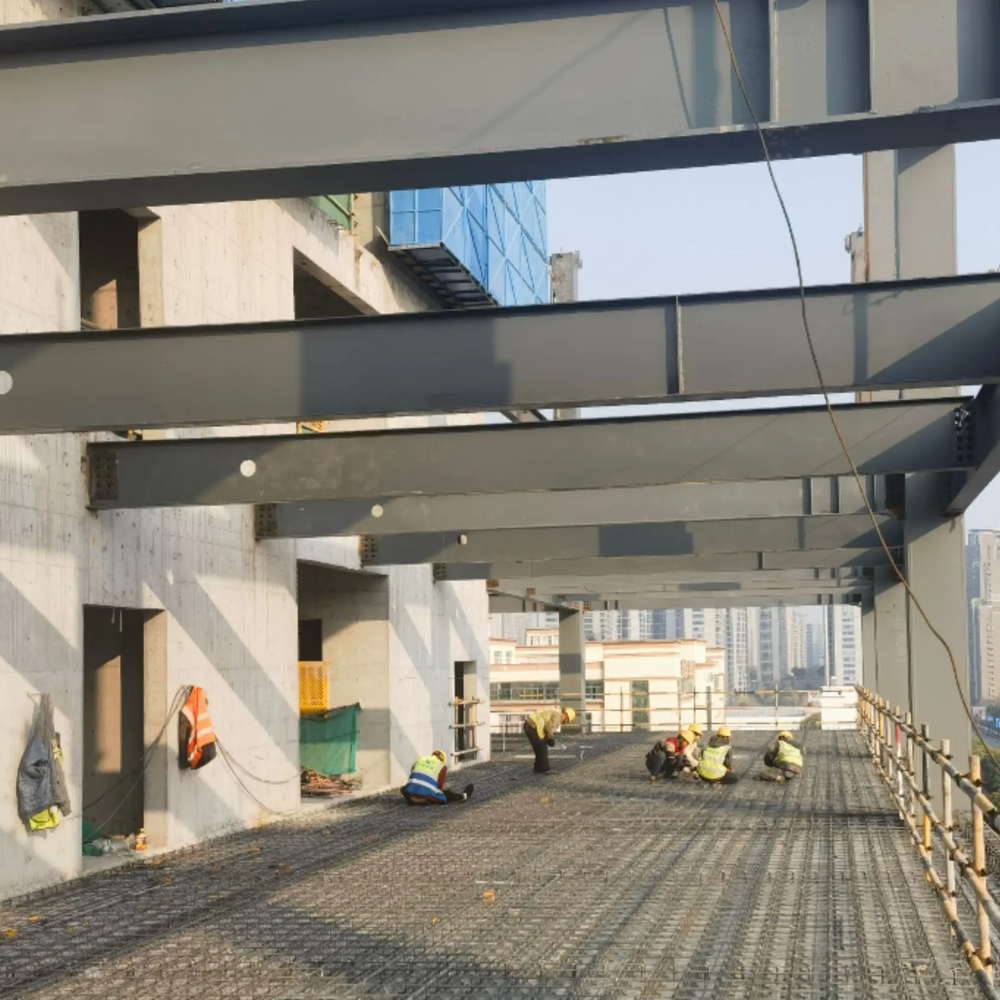
Hólfliðafyrirliði á Kanadíuslétturnar settu einu sinni þrjá daga í að festa saman það sem lítur út fyrir að vera alveg skynsamlegt C-lásþvermál fyrir þak. Spönnin voru langar, snjólastin mikil og miðjuhnýtingin kom fram áður en stöndandi röndarplötur voru jafnvel fullkomnar settar á staðinn. Þegar var skipt yfir í lappuð Z-lásþvermál við sama millibili gat verktakið minnkað þvermálsþykktina og samt unnið betur með tillit til hnýtingar. Þessi verkefni kom aldrei í fréttirnar, en það lýsir valinu á lásþvermáli í smáskrefum: það þvermál sem þú velur ákvarðar hljóðlaust efra markmiðið fyrir hvernig heildarhlutur annarra rammarinnar hegðar sér.
Köldformuð lásþvermál koma fram í tveimur helstu lögunum og einni þriðju, ómerkilegri möguleika. Munurinn er ekki aðeins á yfirborðinu. Samhverfa þversniðs, geta lappunar og hvernig þvermálið tengist styrkjum og þakmáli ákvarða hvort þak bregðist við snjóhendingu eða myndar bylgjulaga þak sem engin festing á skrúfum getur lagað.
C-lásþvermálið er einfalt spánþvermál sem er sterkt og áreiðanlegt, en ekki almenn þakþvermál
C-lína er rás. Miðja (web) er í miðjunni, flensarnir eru beint í sama átt og þvermál er samhverft um lóðrétt ás. Þessi samhverfa gerir greiningu mjög einfalda, auðvelt að skrufa í gegnum miðjuna og vel fyrir handverksmenn sem eru enn að læra hreyfimáta við aukahlutastyrkt.
Vandamálið er samfelldleiki. C-lína getur ekki sett saman með næstu hluta eins og Z-lína getur. Línurnar má skrufa enda við enda, en tengingin myndar ekki raunverulega yfirbrugðna bjálka. Hver spenna hegðar sér að mestu leyti sjálfstætt, sem þýðir hærri jákvæða beygimoment í miðju spennunnar og meiri brot fyrir sömu álagsskilyrði miðað við samfellda uppsetningu. Fyrir veggsperrur, stuttar þakspennur og litla verksmiðjur, þar sem spennan er undir ca. 6–7,3 metra, kemur þessi takmörkun sjaldan fyrir. C-línan er einnig auðveldari að vinna með við opnunir. Aðgerðir við glugga- og dyraglugga eru einfaldari að útbúa þegar flensarnir eru þegar beint í eina átt.
Praktísk regla sem gildir fyrir flest lágbyggingarvinnu: ef þakspönnunin er stutt og álagshættan lítil, þá er C-hornið ekki kompromiss. Það er hagkvæmasta lausn. Notið sama horn í 30 fet (9,14 m) spönn með hönnunarhólfu snjólastu sem þarf að taka alvarlega, og brotahæfniarkenningar byrja að segja öðruvísi sögu.
Z-stuðlar breyta reikningnum með því að skjúfa saman en krefjast meiri frá framkvæmdaraðilum
Z-horn eru punktsamhverf. Snúið einu horninu 180 gráður um miðju þess og það passar nákvæmlega við sjálft sig. Þessi rýmisfræði leyfir að liggjandi hlutar geti sett saman og skjúfað yfir styttur, sem breytir röð af einstökum purlinum í eitthvað nálægt samfelldum bjálka.
Hagnýtingarfrádrátturinn er ekki markaðssetning. Lappaðar Z-sneiðir dreifa álagi á skilvirkari hátt, minnka hámarksposítíva álagið í miðju spánsins og draga niður brot með því að ekki þurfa þykktari hluta. Samanburður við atvinnuna sýnir að álagsávinna er um 20 til 30 prósent hærri en við samanberanlega C-sneið, eftir lappalengd, þykkleika og styrkjum. Spánstöflinn breytist þar með: C-sneiðir ná oftast að hámarki um 24 fet, en lappaðar Z-sneiðir ná auðveldlega 30 til 40 fet á sama þykktarflokki.
Þessi aukin geta kemur með viðbótarkostnað á verksviðinu. Stillingin máttu vera rétt. Flensarhliðin verður að vera í línu við skálfall skjásins og á harðum skálföllum er að snúa Z-sneiðinni ekki litla villa. Lappatengingar þurfa rétta boltamynstur og fyrirspennu, og verksmenn sem skyndast í lappunina geta búið til stíf punkt sem hegðar sér ekki eins og í hönnunarmódelinu.
Umbót á efnaframleiðsluverkstæði í miðvesturbanddeild Bandaríkjanna gefur góða lýsingu. Núverandi þakstyrktin notaði gegnskornar plötur á Z-láguþilfum með 1,5 metra millibili. Nýja stöðugt samsetta þakkerfið bætti við klippuhluti og breytti hitastiklu hreyfinga. Z-hlutarnir höfðu nægan grunnstyrk, en skruflögin í endaásunum höfðu aldrei verið útfærð til að taka við uppdráttarhreyfingum sem stöðugt samsett klippuferlið sendir í efri flens Z-láguþilfsins. Lausnin var ekki þykkari plötustyrkur. Það var endurskoðaður skruflagningarmynstur og skrunarklippur við ramma línu, sem leyfðu þakinu að hreyfa sig án þess að draga flens láguþilfsins í snúningshreyfingu.
H-hlutir leysa önnur vandamál, venjulega þegar ytri þekking þarf flatan bakhluta
Hatturhlutir eru þriðji profíllinn sem fá sjaldan fremsta sæti en birtast í mörgum pakka fyrir metallbyggingar. Formið er opið að neðan með tveimur flensum sem hvíla á aðalstuðlunum og flatum efst til hliðar panelanna. Þessi flati efst er lykilatriðið. Panel með stöndandi saumum með víðu profíl, endurbætanda undirstuðning, og aðstæður þar sem ytri beðill þarf samfellda flata hvílastöð velta oft fyrir hatturhluta fram yfir opið C eða Z.
Hatturhlutar eru ekki réttur hlutur fyrir 35-fætur (10,7 m) óvörðu spönn. Bending efficiency þeirra um sterka ásinn er lægri en Z-hlutar af sama dýpt og þeir bjóða ekki sömu samfelldu yfirfellingu. En fyrir styttri spönn, undirhjálm, og aukastuðning þar sem ytri beðill ákvarðar formið geta hatturhlutar úrskúrað óþægilega skemmd á panelunum sem kemur af opnum flensum.
Bilunartöflan sem venjulega lokar rökfræðingunum
Tölurnar hér fyrir neðan víða notaðar í Norður-Ameríku fyrir köldformuða stálhluti. Þær eru ekki almennt gildandi fastastöður, en þær lýsa viðskiptaábyrgðinni á heiðinu.
| Eiginleiki | C-purlín | Z-purlín | Hattuður hluti |
|---|---|---|---|
| Samhverfa hluta | Samhverfa um lóðrétt ás | Punktasamhverfa | Opin neðri hluti, flat efri bæriyfirborð |
| Hæfileiki til að leggja hluta yfir hvorn annan | Takmarkaður; aðeins skrúfun enda við enda | Fullt samsetningu við styttur | Engin uppbyggingarleg yfirlegging |
| Venjulegt spannviðfang fyrir þak | Allt að um það bil 24 fet | 20 til 40 fet með yfirferðum | Styttri spennur, skeljaskýringar ákvarða |
| Tilheyrandi þyngdarmagn | Grunnstöð | Um það bil 20 til 30 prósent hærra með yfirferðum | Lægra beygjuvirkni í sterka ásnum |
| Besta val | Veggskálar, stuttar þaklínur, opnir | Aðalþakstyrkt, langar spennur, mikil uppdráttstöðugleiki | Flatburðar skeljaskýringar, endurbætingarstyrkt |
| Kröfur um uppsetningu | Lóð | Hærra; staðsetning og útfærsla yfirferða eru mikilvægar | Meðalhráða; kröfur um styrktu eru mismunandi |
Ákvarðanir um styrktu og yfirborðsbeþekkingu hafa oft meiri áhrif en merkingin á profílinum
Púrllínur án brúna eru óstyrktar bjálkar sem bíða aðeins eftir ástæðu til að snúast. Leiðbeiningar Félagssamruna í framleiðslu málaðra bygginga takmarka millibil á brúnum við 60 sinnum dýpt púrllínunnar, þótt svæði með háum vindhraða oft styrti því niður í 40 sinnum dýptina. Hvernig brot á sér stað er ekki hljóðlaust. Innri flensar án hliðrstyrktar brotna fyrst og einu sinni sem púrllínur snúa um fleiri en nokkrar gráður minnkar geta þeirra að taka álag á lóðréttu átt. Bygging sem lítur vel út á papíri getur tapað einum hluta undir álagi sem er lægra en hönnunarsniðið fyrir snjó.
Þekja er annar hluturinn sem er oft óviðvart breytilegur. ASTM A653 setur grunnstig fyrir sinkþekktan köldformaðan steypujárn. G90-þekja er algeng fyrir innlend iðnaðarverk, en staðsetning innan 10 mílna af sjávarströnd eða innan viðskiptasvæðis efnaframleiðslu réttfærir venjulega aukningu í G115 eða G140. Kostnaðarskillan er lítil miðað við vinnumát þess að taka niður þak til að skipta út rústandi purlínur eftir tíu ár. Engin valmöguleiki á profíl kompenserar fyrir of lágan korrosiónarvernd.
Þar sem val á profíl samanstefnir við raunveruleika framleiðslu
Hver ákvarðanataka varðandi purlínur lendir að lokum í rúllunaraðgerð. C-hnitt og Z-hnitt eru ekki skiptanleg útflæði frá sömu uppsetningu án breytinga á verkfærum og gæði yfirskurðs, jafnheit á flenshliðum og beinleiki allt samhangandi við hversu nákvæmlega línan er stjórnuð. Hnitt sem er nokkrum gráðum út af réttu getur breytt þeoretískt samfelldri Z-röð í röð af liðum sem ekki passa vel saman, sem þýðir að skurðboltarnir beri álag ójafnt og styðjunin verði að vinna gegn skeifum kerfi.
Shenyang Zhongwei Heavy Industry keyrir köldformunarbúnað sem skiptir á milli C- og Z-lína með takmörkuðum stöðvunartíma, sem gerir hann viðeigandi til að passa sniðið við spenna og álagshátt frekar en að þvinga vistuð snið í skipulag sem það ekki hentar. Sama framleiðslulínan veitir skurð-til-lengd og fyrir-greindar upplýsingar, svo samræmismynstur og brúunarhol komast á staðinn í samræmi við uppsetningarröðina. Slík framleiðsluskoðun breytir ekki verkfræðireikningunum, en hún heldur þeim frá því að verða undirgróðuð af viðbótavandamálum á staðnum.
Efnisyfirlit
- C-lásþvermálið er einfalt spánþvermál sem er sterkt og áreiðanlegt, en ekki almenn þakþvermál
- Z-stuðlar breyta reikningnum með því að skjúfa saman en krefjast meiri frá framkvæmdaraðilum
- H-hlutir leysa önnur vandamál, venjulega þegar ytri þekking þarf flatan bakhluta
- Bilunartöflan sem venjulega lokar rökfræðingunum
- Ákvarðanir um styrktu og yfirborðsbeþekkingu hafa oft meiri áhrif en merkingin á profílinum
- Þar sem val á profíl samanstefnir við raunveruleika framleiðslu