 EN
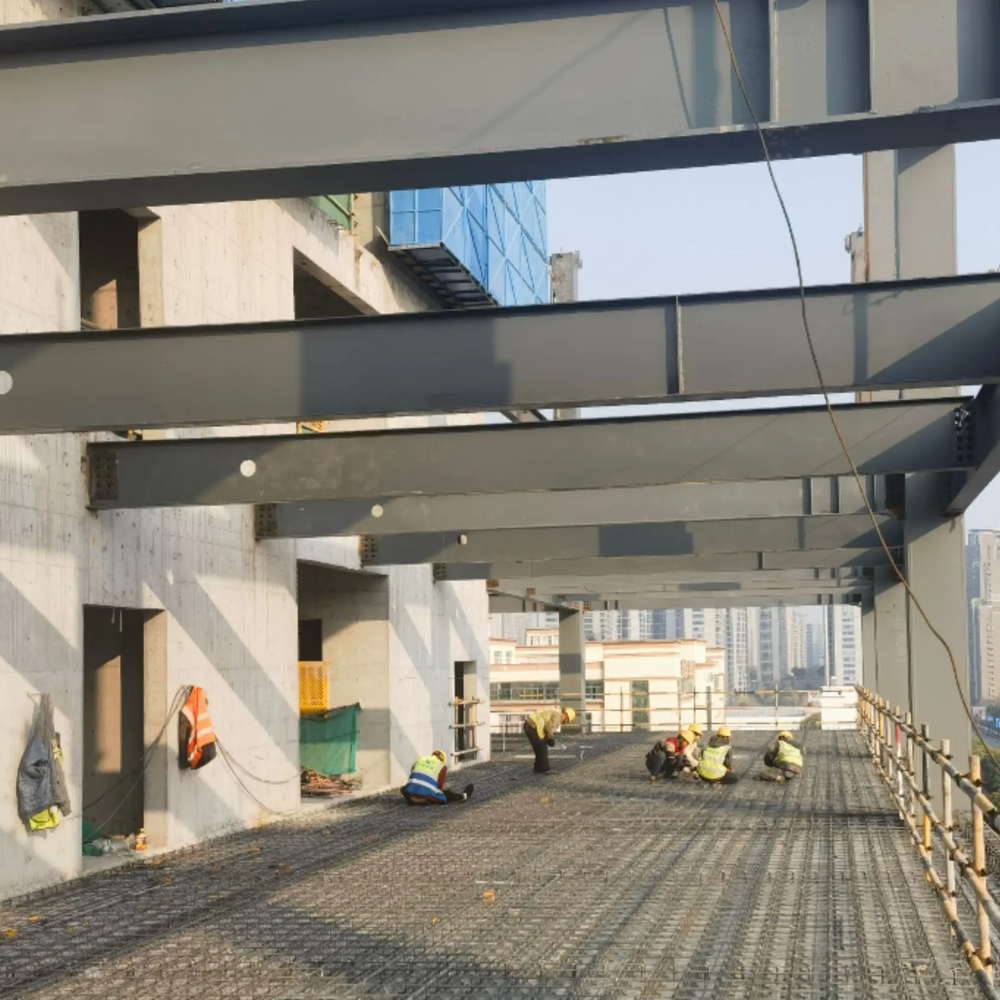
カナダ・プレーリーズ地方の倉庫建設現場で、作業員たちが3日間かけて、一見問題なさそうに見えるC形パーリン屋根をボルトで固定したことがあります。スパンは長く、積雪荷重は重く、立縁シーム式屋根材が完全に嵌め込まれる前から、中央部のたわみが目立つようになりました。同じピッチでZ形パーリン(重ね合わせ型)に変更したところ、構造設計者は鋼板の厚さを薄くしても、たわみ性能で十分に余裕を持つことができました。この工事はニュースになることはありませんでしたが、パーリン選定の本質を端的に表しています。つまり、選ぶ断面形状が、二次構造全体の挙動の上限を静かに規定してしまうのです。
冷間成形パーリンは、主に2種類の断面形状と、もう1つ控えめな第3の選択肢で登場します。その違いは単なる外観上のものではありません。断面の対称性、重ね合わせ施工の可否、そして補剛材や屋根材との連携性——こうした要素が、屋根が積雪に耐え抜くか、あるいはどれだけ留め具を締め直しても修正できない波打った天井を生じさせるかを決めるのです。
C形パーリンは、単純支持梁としての実績ある主力製品ですが、あらゆる屋根に万能に使える部材ではありません。
C形パーリンはチャンネル形状です。ウェブが中央に位置し、フランジは同じ方向を向いており、断面は垂直軸に対して対称です。この対称性により、構造解析が非常に容易になり、ウェブへのボルト留めも簡単で、二次構造の施工リズムをまだ習熟中の作業員にとっても許容範囲が広くなります。
ただし、連続性には課題があります。C形断面はZ形と異なり、隣接する部材と嵌合(ネスト)できません。パーリン同士は端面でボルト接合できますが、その接合は真正の重ね梁(ラップドビーム)にはならず、各スパンはほぼ独立して振る舞います。その結果、同一荷重条件下では、連続梁と比較して中央部での正曲げモーメントが大きくなり、たわみも増加します。しかし、壁のギルト、短い屋根勾配、あるいはスパンが概ね6~7メートル(20~24フィート)以内に収まる小規模な工場などでは、この制限が問題となることはほとんどありません。また、C形断面は開口部周りでも取り扱いが容易です。フランジが常に一方向を向いているため、窓やドア周辺の framing 詳細設計もよりシンプルになります。
低層産業用建物の工事において、実用的なルールとして広く採用されているものがあります。屋根のスパンが短く、荷重条件もそれほど厳しくない場合、C形鋼は妥協ではなく、経済的な最適解です。しかし、同じC形鋼を30フィート(約9.1メートル)のスパンに適用し、設計雪荷重が無視できない水準になると、たわみ検討の結果はまったく異なるものになります。
Z形鋼はラップ継手によって構造計算上の有利性を発揮しますが、施工者にはより高度な技術と注意が求められます。
Z形鋼は点対称形状です。つまり、中心を軸に180度回転させると、元の形状と完全に一致します。この幾何学的特性により、隣接する部材を支持部で嵌合・重ね合わせることが可能となり、単独のパーリン列を、連続梁に近い挙動を示す構造へと変化させることができます。
構造的なメリットは、単なるマーケティング用語ではありません。ラップ接合されたZ形鋼は、曲げモーメントをより効率的に分散させ、スパン中央部における最大正モーメントを低減し、断面の深さを増さずにたわみを抑制します。業界での比較では、ラップ長、板厚、補剛方法によって異なりますが、同程度の深さを持つC形鋼と比べて、荷重耐性が約20~30%向上すると評価されています。これに伴い、許容スパン表も変化します。C形鋼の実用上限スパンは概ね24フィートですが、ラップ接合Z形鋼は、同じ深さ系列で容易に30~40フィートのスパンに対応できます。
この余分な耐荷重性能には、現場作業上の負担が伴います。取付方向が重要です。フランジの向きは屋根勾配と一致させる必要があります。勾配の急な屋根では、Z形鋼を逆向きに取り付けるというミスは、決して軽微なものではありません。ラップ接合部には適切なボルト配置と締め付けが必要であり、オーバーラップ部分の施工を急ぐと、設計モデルとは全く異なる挙動を示す「硬点(ハードポイント)」が生じる可能性があります。
米国中西部における化学工場の改修工事は、その有用性を示す好例である。既存の屋根構造では、Z形パウリン(Zパウリン)に5フィート(約1.5メートル)間隔で通し止め式のパネルが採用されていた。一方、新設された立上げ継手(スタンドシーム)方式では、クリップ金具が追加され、熱膨張による変位の伝達経路が変更された。Z形断面材自体には十分な強度があったが、端部のベイ(bay)におけるラップボルトは、スタンドシームクリップからパウリンの天フランジに伝わる上向き引抜力の反転荷重に対応するよう設計されていなかった。解決策は板厚を増やすことではなく、ラップパターンの見直しと、フレームラインにスライドクリップを設置することであった。これにより、屋根面の熱変位がパウリンのフランジをねじり回転させることなくスムーズに吸収されるようになった。
ハット形断面材(ハットセクション)は、通常、外装材に平坦な裏面支持が必要な場合など、異なる課題を解決する
ハット形断面材は、金属建築パッケージに頻繁に採用されるものの、注目されにくい第3の形状です。底部が開放されており、2つのフランジが主支持構造に載荷され、上部にはパネルを受けるための平坦な面があります。この平坦な上面こそが最大の特徴です。ワイドプロファイルの立継ぎシームパネルや、既存建物への改修用サブフレーミング、あるいは外装材が連続した平坦な支持面を必要とする場合などでは、オープンC形やZ形よりもハット形断面材が好まれます。
ハット形プーリンは、35フィート(約10.7メートル)の無柱スパンには適していません。同程度の高さを持つZ形断面材と比較すると、強軸周りの曲げ剛性が低く、ラップ継手による連続性も劣ります。しかし、短いスパンや軒裏(ソフィット)、また外装材の形状によってフレーミングの幾何学的条件が制約される二次構造では、ハット形断面材を用いることで、オープンフランジによるパネルの歪みを回避できます。
議論を通常終結させる比較表
以下の数値は、北米で一般的な冷間成形鋼の施工実績を反映しています。これらは普遍的な定数ではなく、あくまで現実的な性能トレードオフを示すものです。
| 特長 | C purlin | Z形垂木 | ハット断面 |
|---|---|---|---|
| 断面の対称性 | 鉛直軸に対して対称 | 点対称 | 底部が開放され、上面が平らな支持面 |
| ラップ接合の可否 | 制限あり:端部同士のボルト接合のみ可 | 支点部での完全嵌合(フルネスティング) | 構造的ラップ接合不可 |
| 屋根の典型的なスパン範囲 | 最大約7.3メートル | 重ね合わせ施工時で20~40フィート(約6.1~12.2メートル) | 比較的短いスパン、外装材仕様が主導 |
| 相対的な荷重容量 | ベースライン | 重ね合わせ施工時に約20~30%高くなる | 主軸方向の曲げ効率が低い |
| 最適な用途 | 壁用ギルト、短い屋根勾配、開口部 | 主屋根構造材、長いスパン、大きな上向き引張力 | 平支持式外装材、既存建物への追加設置用フレーミング |
| 施工時の要請(作業負荷) | 低い | やや高い。取付方向および重ね合わせ部の詳細設計が重要 | 中程度:補強要件は異なる |
補強とコーティングの選択は、断面形状の規格表示よりも重要であることが多い
ブリッジングのないプーリンは、横倒れを起こすだけの理由を待っている無補強梁である。金属建築物メーカー協会(MBMA)のガイドラインでは、ブリッジングの間隔をプーリンの高さの60倍以下に制限しているが、強風地域ではこの値が40倍以下に厳しくなることが多い。その破壊モードは明確である。まず、横方向に拘束されていない内フランジが座屈し、プーリンが数度以上回転すると、その垂直荷重に対する耐力は急激に低下する。設計書上は問題なさそうに見える建物でも、設計積雪荷重よりも小さい荷重で一部のベイが崩落してしまうことがある。
コーティングは、もう一つの静かな変数です。亜鉛めっき冷間成形鋼の基準はASTM A653で定められています。G90めっきは内陸部の工業用建物に一般的ですが、海岸線から10マイル以内の現場や化学工場の敷地内では、通常、G115またはG140へのアップグレードが正当化されます。10年後に赤錆が発生したパルリンを交換するために屋根を撤去する手間と比べれば、そのコスト増加はごくわずかです。どんな形状(プロファイル)を選んでも、腐食防止性能が不十分な仕様を補うことはできません。
形状(プロファイル)選定と実際の加工との接点
すべてのプルリン製造に関する意思決定は、最終的にロールフォーマーに集約されます。C形状断面とZ形状断面は、工具の交換なしには同一の設備から相互に置き換え可能な出力ではありません。また、オーバーラップ部の品質、フランジ角度のばらつき、および直進性は、ラインの制御精度に大きく依存します。わずか数度の直角度誤差がある断面では、理論上連続したZ形状材の製造が、きれいに嵌め合わさらない部材の列となってしまいます。その結果、オーバーラップ部のボルトに不均等な荷重が作用し、補剛材は歪んだ構造に対処せざるを得なくなるのです。
瀋陽中威重工業 c形およびZ形の断面を短時間の切替で加工できる冷間成形設備を導入しており、スパンや荷重条件に応じて最適な断面形状を選択することが可能で、無理に在庫品の断面を現場のレイアウトに合わせる必要がありません。同一の生産ラインで長さカットおよび事前パンチング(詳細部加工)も行うため、継手パターンやブリッジ用穴位置が施工順序に合わせて現場に搬入されます。このような製造工程上の厳密な管理は、構造計算そのものを変えるものではありませんが、現場での組立不良による計算通りの性能発揮を阻害するリスクを低減します。