 EN

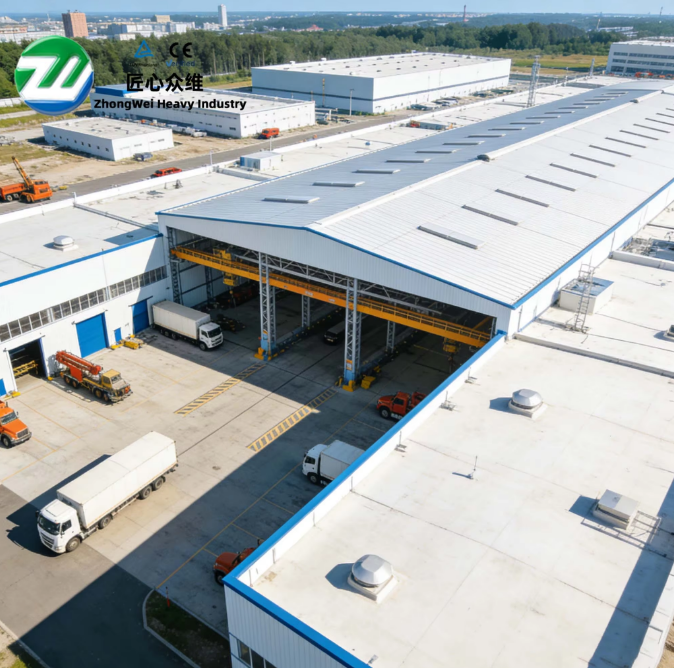
Подготовка на площадката и устройство на основата за предварително изработен стоманен склад
Оценка на площадката, изравняване и изпитване на почвата
Преди да започне монтажът на стоманената конструкция, обектът подлага на строга оценка. Отстраняват се растителност, отпадъци и препятствия, след което се извършва прецизно изравняване, за да се осигури правилно отводняване и стабилна, равна площадка. Изпитването на почвата – извършено според ASTM D1557 (стандартен метод за лабораторно определяне на характеристиките на уплътняване) и ASTM D2487 (класификация на почвите) – определя носимата способност, съдържанието на влага и потенциала за уплътняване. Тези резултати директно влияят върху проекта на фундамента: слабите или разширяващи се почви може да изискват подобрение на основата, докато каменистият или наклонен терен увеличава времето за подготовка и изискванията към оборудването. Равен, открит участък обикновено съкращава тази фаза до една–три седмици; при сложни условия тя може да се удължи до пет седмици.
Избор на тип фундамент: плоча върху земята срещу стълбове и греди
Изборът на фундамент зависи от данните за почвата, площта на сградата и изискванията за натоварване – не от естетиката или личните предпочитания. Фундаментът тип плоча върху грунт – монолитна армирана бетонна плоча, излята директно върху инженерно подготвената почва – е оптимален за етажни предварително изработени стоманени складови сгради върху еднородни и добре дрениращи почви. Той осигурява бързина (обикновено завършване за 1–3 седмици) и икономическа ефективност, без да жертва структурната цялост. В противовес на това, фундаментът тип стълбове и греди – който включва бетонни стълбове, пробити в почвата и опряни в носещия слой, както и периметрална решетка от греди – е задължителен там, където геотехническият доклад сочи ниска носима способност, висока пластичност или значителни наклони на терена. Тази система позволява вентилация под пода, улеснява прокарването на инсталации и по-добре компенсира диференциалното потъване. Инженерите се позовават както на геотехническия доклад, така и на нормативните изисквания за натоварване според ASCE 7–22 при определяне на подходящия тип фундамент; несъответствието може да доведе до дългосрочна деформация на конструкцията или проблеми с експлоатационната й пригодност.
Проверка на разположението, задълбочаването и подравняването на котвени болтове
Котвени болтове образуват непроменяемия интерфейс между фундамента и стоманения каркас – а тяхната точност определя ефективността на монтажа и структурната вярност. По време на бетонирането болтовете се закрепват в още неизстившия бетон чрез сертифицирани ъглови шаблони за подравняване, които съответстват на разположението на основната плоча от одобрените цехови чертежи. Височината на изпъкналата част, дълбочината на заделване (според минималните изисквания на ACI 318) и допустимите отклонения по положение (±1/8 инч хоризонтално и вертикално) трябва да отговарят на спецификациите на проектанта по структурно проектиране. След изстиването на бетона се извършва проверка чрез геодезически уреди тип тотална станция, която се ориентира спрямо контролни точки, установени по време на геодезическата разбивка на площадката. Отклоненията, превишаващи допустимите граници, изискват коригиране – най-често чрез хидравлично огъване или замяна с болтове, поставени с епоксиден разтвор, – но се предпочита предотвратяването им чрез точно използване на шаблоните и непрекъснат контрол на качеството (QA/QC). Правилното изпълнение на котвените болтове изключва необходимостта от поправки на площадката, ускорява монтажа на колоните и гарантира, че каркасът предава проектните товари, както е предвидено.
Монтаж на стоманена конструкция: прецизно сглобяване на предварително изработената стоманена складова конструкция
Вдигане, поставяне и временна подпора на основните колони и ферми
Монтажът започва с вдигане на основните колони и ферми с мобилен кран, ръководено от предварително маркирани места за котвени болтове и геодезически контролни точки. Всяка колона се поставя върху основната си плоча, изправя се с лазерни нивелири, калибрирани до ±1/16 инч на фут, след което се закрепва с временни винтови подпори, закрепени към забити земни пръти. Фермите се вдигат и закрепват с болтове към горните плочи на колоните, като се използват високопрочни болтове ASTM A325, затягани до зададен момент на опъване, проверен с калибрирани инструменти. Първата портална рамка служи като отправна точка за всички последващи рамки: подравняването непрекъснато се проверява спрямо първоначалната геодезическа мрежа, а стоманени подложки се използват проактивно – не реагиращо – за поддържане на размерния контрол. Временните подпори остават на място, докато не бъде постигната пълна странична устойчивост чрез постоянните диагонални подпори или монтажа на второстепенни елементи. Тъй като несъответствията се натрупват от рамка към рамка, този етап изисква дисциплинирана последователност и незабавно коригиране – което го прави най-критичния по отношение на времето и качеството етап при сглобяването на рамката.
Монтиране на диагонални подпори и второстепенни елементи за стабилност
След завършване на основната конструкция се монтират диагонални подпори, за да се закрепи конструкцията срещу вятър, земетресения и странични сили, предизвикани от кранове. Подпорите от прът или кабел се опъват между противоположните ъгли на всеки отсек, за да се създаде жестка триъгълна конфигурация – проверена според критериите за проектиране на връзки по AISC 360. След това се монтират второстепенните елементи – покривни пурлини и стенни гирти, които се прикрепват на точно определени интервали, за да прехвърлят товарите от облицовката към основната конструкция. Тези компоненти са предварително пробити и предварително отрязани извън площадката според работните чертежи, което минимизира необходимостта от модификации на площадката. Монтажът се извършва в строго определена последователност: подпорите се опъват след окончателното подравняване на конструкцията се потвърждава и не се ослабват никакви основни болтове по време на процеса. След пълното свързване конструкцията става самостоятелно носеща и странично устойчива – преминавайки от временна сборка към сертифицирана структурна скелетна конструкция, готова за монтаж на облицовката.
Монтаж на облицовка: стенни и покривни листове за префабрицирана стоманена складова сграда
Избор на панели, протоколи за работа и спецификации за фастери
Изборът на облицовка балансира производителността, издръжливостта и експлоатационните изисквания. За стандартни складови сгради профилираните оцветени стоманени листове (според ASTM A755M) осигуряват икономична защита срещу атмосферни влияния. Където топлинната производителност е от критично значение — например при климатизирани складови помещения или за съответствие с енергийните нормативи — фабрично изолираните сендвич панели (според ASTM C1289) осигуряват превъзходни R-стойности и намаляват нуждата от отопление, вентилация и климатизация. Всички панели изискват внимателно обращение: подреждане върху равни, подложени с подложки повърхности; вдигане само с разтегателни греди или вакуумни кранове; и избягване на влачене или стъпване върху изолираните ядра. Фиксирането се извършва със самонарезни винтове с уплътнителни шайби от EPDM или неопрен, монтирани с помощта на динамометрични завинтващи устройства, настроени според зададените от производителя стойности (обикновено 25–35 ft-lb). Прекомерното завинтване компрометира целостта на уплътнението, а недостатъчното завинтване води до разхлабване поради вибрации. Точното изчисляване на дължината на панелите и предварителното определяне на необходимия брой фиксиращи елементи — въз основа на квадратурата и изискванията за припокриване — предотвратяват забавяния по време на монтажа.
Водонепроницаеми методи за монтаж и техники за намаляване на топлинните мостове
Водонепроницаемостта зависи по-малко от използваните материали и повече от методичната последователност и внимателното изпълнение на детайлите. Монтажът на покривните листове започва от карнизите и продължава нагоре към гребена, като страничните припокривания са ориентирани спрямо посоката на преобладаващия вятър. от стените се монтират след пълното затваряне на покрива – за да се минимизира риска от проникване на вода по време на строителството. За намаляване на топлинните мостове – когато металните крепежни елементи провеждат топлина през изолацията – монтажниците използват термични разделящи шайби или системи-разделители, които изолират листа от конструкцията. Изолираните панели с интегрирани термични разделящи елементи (напр. с ядра от полиизоцианурат и алуминиеви обвивки) допълнително намаляват линейните топлинни загуби. Тези мерки отговарят на изискванията за ограждащата конструкция, предвидени в стандарта ASHRAE 90.1, и подпомагат дългосрочната енергийна ефективност.
Окончателна инспекция, пускане в експлоатация и предаване на префабрициран склад от стомана
Финалната фаза потвърждава, че предварително изработеният стоманен склад отговаря на инженерните изисквания, нормативните задължения и е готов за експлоатация. Независими инспектори проверяват конструктивните връзки – включително задълбочеността на котвени болтове, качеството на заварките и напрежението в подпорите – спрямо одобрените цехови чертежи и структурните разпоредби на IBC 2021. Механичните, електрическите и водопроводно-каналните системи се подлагат на функционално изпитване според NFPA 70 (NEC) и изискванията на местните регулаторни органи. Прегледът на съответствието с нормативните изисквания потвърждава спазването на стандартите на OSHA за безопасност, разстоянията за пожарна изолация и екологичните контролни мерки. При успешно извършена инспекция пускането в експлоатация включва проверки на пълната интеграция на системите, обучение на операторите по протоколите за безопасност и интерфейсите на оборудването, както и премахване на целия строителен отпадък. Работните рафтове, транспортьорите и другите експлоатационни активи се подготвят и пускат в експлоатация. Собственикът получава пълен комплект документи за завършване на проекта: чертежи „както е изпълнено“, гаранции за оборудването, графици за поддръжка и цифров регистър на активите – което осигурява безпроблемен преход от строителството към продуктивна употреба.
Често задавани въпроси
Какви са етапите при подготовката на площадка за предварително изработен стоманен склад?
Етапите включват оценка на площадката, изравняване, изследване на почвата и почистване от растителност, отпадъци и препятствия.
Какви фактори определят типа необходим фундамент?
Типът фундамент се определя от данните за почвата, площта на сградата и изискванията към натоварването.
Защо точното разположение на котвени болтове е от решаващо значение?
Точното разположение на котвени болтове е от решаващо значение за ефективността на монтажа и структурната цялост, като гарантира правилното подравняване и предаване на натоварването, както е предвидено.
Как се осигурява структурната устойчивост по време на монтажа на стоманения каркас?
Структурната устойчивост се осигурява чрез инсталиране на диагонални подпори и второстепенни елементи, напрягане на пръти или кабели и стриктно спазване на протоколите за подравняване и последователност.
Какво е важно при инсталирането на облицовка?
Съществени аспекти включват избор на панели, протоколи за тяхното обращение, спецификации за фиксиране, последователност за постигане на водонепроницаемост и мерки за намаляване на топлинните мостове.
Съдържание
- Подготовка на площадката и устройство на основата за предварително изработен стоманен склад
- Монтаж на стоманена конструкция: прецизно сглобяване на предварително изработената стоманена складова конструкция
- Монтаж на облицовка: стенни и покривни листове за префабрицирана стоманена складова сграда
- Окончателна инспекция, пускане в експлоатация и предаване на префабрициран склад от стомана
-
Често задавани въпроси
- Какви са етапите при подготовката на площадка за предварително изработен стоманен склад?
- Какви фактори определят типа необходим фундамент?
- Защо точното разположение на котвени болтове е от решаващо значение?
- Как се осигурява структурната устойчивост по време на монтажа на стоманения каркас?
- Какво е важно при инсталирането на облицовка?