 EN

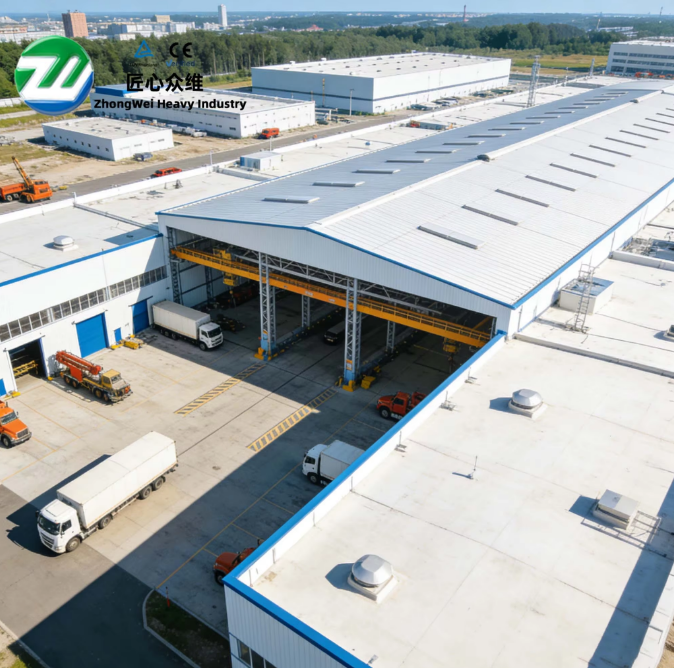
प्रीफैब स्टील वेयरहाउस के लिए साइट तैयारी और नींव स्थापना
साइट मूल्यांकन, ग्रेडिंग और मृदा परीक्षण
स्टील के निर्माण के आरंभ होने से पहले, स्थल का कठोर मूल्यांकन किया जाता है। वनस्पति, कचरा और अवरोधों को हटाने के बाद, उचित जल निकासी और एक स्थिर, समतल प्लेटफॉर्म स्थापित करने के लिए सटीक ग्रेडिंग की जाती है। मिट्टी के परीक्षण—ASTM D1557 (प्रयोगशाला संकुचन विशेषताओं के लिए मानक परीक्षण विधि) और ASTM D2487 (मिट्टी वर्गीकरण) के अनुसार किए जाते हैं—जो भार वहन क्षमता, नमी सामग्री और संकुचन क्षमता का निर्धारण करते हैं। इन परिणामों के आधार पर सीधे फाउंडेशन के डिज़ाइन को निर्धारित किया जाता है: कमजोर या विस्तारशील मिट्टी के लिए भूमि सुधार की आवश्यकता हो सकती है, जबकि चट्टानी या ढलान वाली भूमि तैयारी के समय और उपकरण की आवश्यकताओं को बढ़ा देती है। एक समतल, खुला प्लॉट आमतौर पर इस चरण को एक से तीन सप्ताह तक कम कर देता है; जटिल स्थितियाँ इसे पाँच सप्ताह तक बढ़ा सकती हैं।
फाउंडेशन के प्रकार का चयन: स्लैब-ऑन-ग्रेड बनाम पियर-एंड-बीम
फाउंडेशन का चुनाव मिट्टी के डेटा, भवन के फुटप्रिंट और लोड की आवश्यकताओं पर निर्भर करता है—सौंदर्य या व्यक्तिगत पसंद पर नहीं। स्लैब-ऑन-ग्रेड फाउंडेशन—जो इंजीनियर्ड सबग्रेड पर सीधे डाला गया एक एकीकृत, रिइन्फोर्स्ड कंक्रीट पैड है—एकल-मंजिला प्रीफैब स्टील वेयरहाउस के लिए समान और अच्छी तरह से जल निकासी वाली मिट्टी पर आदर्श है। यह गति (आमतौर पर 1–3 सप्ताह में पूर्ण) और लागत दक्षता प्रदान करता है, बिना संरचनात्मक अखंडता के समझौता किए। इसके विपरीत, पायर-एंड-बीम प्रणाली—जिसमें योग्य स्तर पर आधारित ड्रिल किए गए कंक्रीट पायर और एक परिधि बीम ग्रिड होता है—उन स्थानों पर आवश्यक है जहाँ मिट्टी की रिपोर्ट में कम बेयरिंग क्षमता, उच्च प्लास्टिसिटी या महत्वपूर्ण ढलान भिन्नता का संकेत मिलता है। यह प्रणाली फर्श के नीचे वेंटिलेशन की अनुमति देती है, उपयोगिता रूटिंग को सरल बनाती है और असमान डाउनसेटल को अधिक सुव्यवस्थित रूप से संभालती है। इंजीनियर उचित फाउंडेशन प्रकार के निर्दिष्ट करने के लिए भूतक्षणिक रिपोर्ट और ASCE 7–22 लोड प्रावधानों दोनों का संदर्भ लेते हैं; गलत मिलान से लंबे समय तक फ्रेम विकृति या सेवा योग्यता संबंधी समस्याएँ हो सकती हैं।
एंकर बोल्ट की स्थिति, एम्बेडमेंट और संरेखण सत्यापन
एंकर बोल्ट फाउंडेशन और स्टील फ्रेम के बीच अटल इंटरफ़ेस बनाते हैं—और उनकी सटीकता एरेक्शन दक्षता और संरचनात्मक विश्वसनीयता को निर्धारित करती है। कंक्रीट डालने के दौरान, बोल्टों को मंजूर शॉप ड्रॉइंग्स में दिए गए बेस प्लेट लेआउट के अनुरूप प्रमाणित संरेखण जिग्स का उपयोग करके गीले कंक्रीट में सुरक्षित किया जाता है। प्रोजेक्शन ऊँचाई, एम्बेडमेंट गहराई (ACI 318 के न्यूनतम मानों के अनुसार) और स्थितिगत सहनशीलता (क्षैतिज और ऊर्ध्वाधर दोनों दिशाओं में ±1/8 इंच) सभी संरचनात्मक इंजीनियर के विनिर्देशों के अनुपालन में होनी चाहिए। कंक्रीट के परिपक्वन के बाद सत्यापन को कुल स्टेशन सर्वे उपकरण के माध्यम से किया जाता है, जिसे साइट लेआउट के दौरान स्थापित नियंत्रण बिंदुओं के संदर्भ में सेट किया जाता है। सहनशीलता से अधिक विचलनों के लिए सुधारात्मक कार्य किया जाना आवश्यक है—जो अक्सर हाइड्रोलिक बेंडिंग या एपॉक्सी-सेट प्रतिस्थापन के माध्यम से किया जाता है—लेकिन सटीक जिग्स के उपयोग और वास्तविक समय के गुणवत्ता आश्वासन/गुणवत्ता नियंत्रण (QA/QC) के माध्यम से रोकथाम को अत्यधिक प्राथमिकता दी जाती है। उचित एंकर बोल्ट निष्पादन क्षेत्र में पुनर्कार्य को समाप्त करता है, कॉलम स्थापना को तीव्र करता है और यह सुनिश्चित करता है कि फ्रेम डिज़ाइन लोड को अभिप्रेत अनुसार स्थानांतरित करे।
स्टील फ्रेम स्थापना: प्रीफैब स्टील वेयरहाउस संरचना की सटीक असेंबली
प्राथमिक कॉलम और राफ्टर्स को उठाना, स्थापित करना और अस्थायी रूप से ब्रेस करना
स्थापना मोबाइल क्रेन द्वारा प्राथमिक स्तंभों और राफ्टर्स के उत्थान के साथ शुरू होती है, जिसे पूर्व-चिह्नित एंकर बोल्ट स्थानों और सर्वेक्षण नियंत्रण बिंदुओं के आधार पर निर्देशित किया जाता है। प्रत्येक स्तंभ को उसकी आधार प्लेट पर स्थापित किया जाता है, लेजर स्तरों का उपयोग करके ऊर्ध्वाधर स्थिति में लाया जाता है (जिन्हें ±1/16 इंच प्रति फुट के अनुसार कैलिब्रेट किया गया है), और फिर ड्राइव किए गए भूमि रॉड्स से जुड़े अस्थायी टर्नबकल ब्रेसेज़ द्वारा सुरक्षित किया जाता है। राफ्टर्स को उठाकर स्तंभों के शीर्ष प्लेट्स से ASTM A325 उच्च-शक्ति बोल्टों द्वारा जोड़ा जाता है, जिन्हें कैलिब्रेट उपकरणों द्वारा सत्यापित टॉर्क मानों तक कसा जाता है। पहला पोर्टल बे सभी उत्तरवर्ती बे के लिए मापदंड का काम करता है: संरेखण को मूल सर्वेक्षण ग्रिड के विरुद्ध निरंतर अंतर-जाँच की जाती है, और आयामी नियंत्रण बनाए रखने के लिए स्टील शिम्स का पूर्वानुमानित—न कि प्रतिक्रियात्मक—रूप से उपयोग किया जाता है। अस्थायी ब्रेसिंग को स्थायी विकर्ण ब्रेसिंग या द्वितीयक सदस्य स्थापना के माध्यम से पूर्ण पार्श्व स्थिरता प्राप्त होने तक स्थापित रखा जाता है। चूँकि गलत संरेखण बे के आरोपण के साथ-साथ बढ़ता जाता है, इस चरण के लिए अनुशासित क्रमबद्धता और तत्काल सुधार की आवश्यकता होती है—जिससे यह फ्रेम असेंबली के सबसे समय-संवेदनशील और गुणवत्ता-महत्वपूर्ण चरण बन जाता है।
स्थायित्व के लिए विकर्ण ब्रेसिंग और द्वितीयक सदस्यों की स्थापना
प्राथमिक फ्रेमिंग पूर्ण होने के बाद, वायु, भूकंपीय और क्रेन-प्रेरित पार्श्व बलों के खिलाफ संरचना को लॉक करने के लिए विकर्ण ब्रेसिंग की स्थापना की जाती है। छड़ या केबल ब्रेस को प्रत्येक बे के विपरीत कोनों के बीच तनावित किया जाता है ताकि कठोर त्रिकोणीकरण बनाया जा सके—जो AISC 360 कनेक्शन डिज़ाइन मानदंडों के अनुसार सत्यापित किया जाता है। इसके बाद, द्वितीयक सदस्य—छत के पर्लिन और दीवार के गर्ट्स—को प्राथमिक फ्रेम में आवरण भारों को स्थानांतरित करने के लिए सटीक अंतराल पर संलग्न किया जाता है। ये घटक शॉप ड्रॉइंग्स के अनुसार कारखाने में पूर्व-छिद्रित और पूर्व-कट किए जाते हैं, जिससे क्षेत्र में संशोधन की आवश्यकता कम से कम हो जाती है। स्थापना का क्रम सख्ती से निर्धारित है: ब्रेस को तनावित किया जाता है के बाद अंतिम फ्रेम संरेखण की पुष्टि की जाती है, और इस प्रक्रिया के दौरान कोई भी प्राथमिक बोल्ट ढीला नहीं किया जाता है। एक बार पूर्ण रूप से जुड़ जाने के बाद, फ्रेम स्व-समर्थित और पार्श्व रूप से स्थिर हो जाता है—जो एक अस्थायी असेंबली से एक प्रमाणित संरचनात्मक कंकाल में परिवर्तित हो जाता है, जो आवरण के लिए तैयार होता है।
आवरण स्थापना: पूर्व-निर्मित इस्पात भंडार के लिए दीवार और छत की शीटिंग
पैनल चयन, हैंडलिंग प्रोटोकॉल और फास्टनर विशिष्टताएँ
क्लैडिंग का चयन प्रदर्शन, टिकाऊपन और संचालन आवश्यकताओं के बीच संतुलन बनाता है। मानक गोदामों के लिए, प्रोफ़ाइल्ड रंग-लेपित इस्पात शीट्स (ASTM A755M के अनुसार) आर्थिक रूप से उपयुक्त मौसम प्रतिरोध प्रदान करती हैं। जहाँ तापीय प्रदर्शन महत्वपूर्ण है—जैसे जलवायु-नियंत्रित भंडारण या ऊर्जा कोड अनुपालन के मामले में—कारखाने में इन्सुलेटेड सैंडविच पैनल्स (ASTM C1289 के अनुसार) उत्कृष्ट R-मान प्रदान करते हैं और HVAC की मांग को कम करते हैं। सभी पैनल्स को सावधानीपूर्ण रूप से संभालने की आवश्यकता होती है: समतल, गद्देदार सहारों पर ढेर लगाना; केवल स्प्रेडर बार या वैक्यूम लिफ्टर का उपयोग करके उठाना; और इन्सुलेटेड कोर पर खींचने या कदम रखने से बचना। फास्टनिंग के लिए स्व-ड्रिलिंग स्क्रू का उपयोग किया जाता है, जिनमें EPDM या निओप्रीन वॉशर होते हैं, और इन्हें निर्माता द्वारा निर्दिष्ट मान (आमतौर पर 25–35 फुट-पौंड) के अनुसार टॉर्क-नियंत्रित ड्राइवर का उपयोग करके स्थापित किया जाता है। अत्यधिक टाइट करने से सील की अखंडता क्षतिग्रस्त हो जाती है; जबकि कम टाइट करने से कंपन के कारण ढीलापन आ सकता है। पैनल की सटीक लंबाई की गणना और फास्टनर का स्टॉक—वर्ग फुटेज और ओवरलैप आवश्यकताओं के आधार पर—स्थापना के मध्य में देरी को रोकता है।
जलरोधी अनुक्रमण और थर्मल ब्रिजिंग को कम करने की तकनीकें
वेदरटाइटनेस का निर्धारण कम तो सामग्रियों पर और अधिक विधिपूर्ण अनुक्रमण और विस्तार के अनुशासन पर निर्भर करता है। छत के शीटिंग की शुरुआत ईव (उत्तल किनारा) से होती है और क्रमशः शीर्ष शिखर की ओर ऊपर की ओर बढ़ती है, जहाँ पार्श्व अतिव्यापन को प्रबल हवा की दिशा के अनुसार व्यवस्थित किया जाता है के खिलाफ क्षैतिज जोड़ों को कम से कम एक पूर्ण कॉरुगेशन के द्वारा अतिव्यापित किया जाता है और ब्यूटिल टेप या कारखाने में लगाए गए चिपकने वाले पदार्थ से सील किया जाता है; ऊर्ध्वाधर सिरे के अतिव्यापन पर निरंतर सीलेंट की धारा लगाई जाती है। छत के पूर्ण रूप से आवरित होने के बाद ही दीवारों का निर्माण किया जाता है—जिससे निर्माण के दौरान जल प्रविष्टि के जोखिम को न्यूनतम किया जा सके। थर्मल ब्रिजिंग को कम करने के लिए—जहाँ धातु के फास्टनर इन्सुलेशन के पार ऊष्मा का संचरण करते हैं—स्थापना करने वाले थर्मल ब्रेक वॉशर या स्पेसर प्रणाली का उपयोग करते हैं जो शीट को फ्रेमिंग से अलग कर देते हैं। एकीकृत थर्मल ब्रेक के साथ इन्सुलेटेड पैनल (उदाहरण के लिए, पॉलीइसोसायनुरेट कोर के साथ एल्यूमीनियम-फेस्ड स्किन) रैखिक ऊष्मा हानि को और अधिक कम करते हैं। ये उपाय एएशराए 90.1 एनवेलॉप आवश्यकताओं के अनुरूप हैं और दीर्घकालिक ऊर्जा दक्षता का समर्थन करते हैं।
प्रीफैब स्टील वेयरहाउस का अंतिम निरीक्षण, चालू करना और हस्तांतरण
अंतिम चरण में यह सत्यापित किया जाता है कि पूर्व-निर्मित इस्पात गोदाम इंजीनियरिंग के उद्देश्य, कोड आवश्यकताओं और संचालन तैयारी को पूरा करता है। तृतीय-पक्ष निरीक्षक स्टैम्प युक्त शॉप ड्रॉइंग्स और IBC 2021 संरचनात्मक प्रावधानों के अनुसार संरचनात्मक संयोजनों—जिनमें एंकर बोल्ट का एम्बेडमेंट, वेल्ड की गुणवत्ता और ब्रेसिंग टेंशन शामिल हैं—की जाँच करते हैं। यांत्रिक, विद्युत और प्लंबिंग प्रणालियों का कार्यात्मक परीक्षण NFPA 70 (NEC) और स्थानीय अधिकार क्षेत्र की आवश्यकताओं के अनुसार किया जाता है। एक विनियामक अनुपालन समीक्षा OSHA सुरक्षा मानकों, अग्नि अलगाव दूरियों और पर्यावरणीय नियंत्रणों के अनुपालन की पुष्टि करती है। सफल निरीक्षण के बाद, कमीशनिंग में पूर्ण प्रणाली एकीकरण जाँच, सुरक्षा प्रोटोकॉल और उपकरण इंटरफ़ेस पर ऑपरेटर प्रशिक्षण तथा सभी निर्माण कचरे को हटाना शामिल है। शेल्फिंग, कन्वेयर और अन्य संचालन संपत्तियों को स्थापित किया जाता है और कमीशन किया जाता है। मालिक को एक पूर्ण क्लोजआउट पैकेज प्राप्त होता है: एस-बिल्ट ड्रॉइंग्स, उपकरण की वारंटी, रखरखाव के लिए निर्धारित समय सारणी और एक डिजिटल संपत्ति रजिस्टर—जो निर्माण से उत्पादक उपयोग तक सुचारू संक्रमण सुनिश्चित करता है।
अक्सर पूछे जाने वाले प्रश्न
प्रीफैब स्टील वेयरहाउस के लिए साइट की तैयारी के चरण क्या हैं?
चरणों में साइट का आकलन, भूमि का समतलन, मिट्टी का परीक्षण और वनस्पति, कचरे और अवरोधों को हटाना शामिल है।
आवश्यक फाउंडेशन के प्रकार को कौन-कौन से कारक निर्धारित करते हैं?
फाउंडेशन का प्रकार मिट्टी के डेटा, भवन के आकार (फुटप्रिंट) और भार आवश्यकताओं के आधार पर निर्धारित किया जाता है।
सटीक एंकर बोल्ट की स्थिति क्यों महत्वपूर्ण है?
सटीक एंकर बोल्ट की स्थिति निर्माण की दक्षता और संरचनात्मक शुद्धता के लिए आवश्यक है, जिससे अभिप्रेत संरेखण और भार स्थानांतरण सुनिश्चित होता है।
स्टील फ्रेम के निर्माण के दौरान संरचनात्मक स्थिरता को कैसे सुनिश्चित किया जाता है?
संरचनात्मक स्थिरता को विकर्ण ब्रेसिंग और द्वितीयक सदस्यों के स्थापना, रॉड या केबल को तनावित करने तथा सख्त संरेखण और क्रमबद्ध प्रोटोकॉल के अनुपालन द्वारा सुनिश्चित किया जाता है।
क्लैडिंग स्थापना में क्या महत्वपूर्ण है?
महत्वपूर्ण पहलुओं में पैनल का चयन, हैंडलिंग प्रोटोकॉल, फास्टनिंग विनिर्देश, मौसम-रोधी स्थापना क्रम और थर्मल ब्रिजिंग को कम करना शामिल है।