 EN

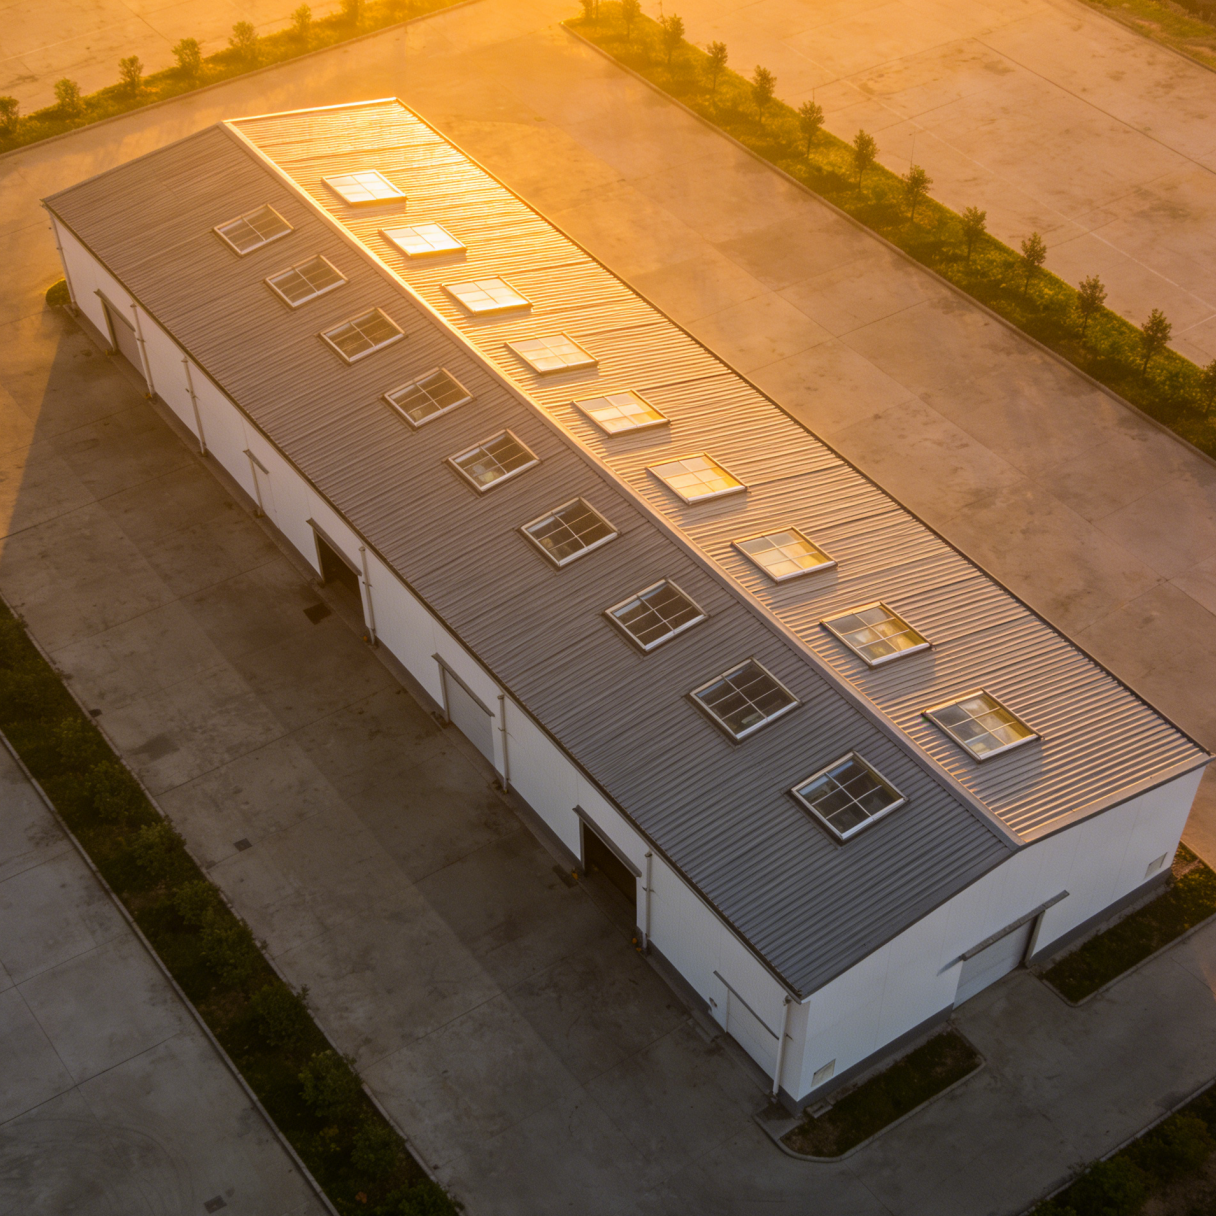
Правилната основа преди пристигането на първия болт
Поетапният процес на монтаж на предварително изработени стоманени складови сгради не започва, когато първият камион с колони пристигне на строителната площадка. Той започва с геодезична проверка на фундамента. Допустимата отклонение, посочена в чертежа за анкерните болтове, не е просто линия на чертежа; тя е разликата между рамка, която се поставя точно върху основните плочи, и такава, която изисква корекция на място чрез разширяване на отворите, използване на продълговати отвори или скъпо поправително заваряване. Преди да бъде разтоварена каквато и да е стомана, фундаментът трябва да бъде проверен за правилност на ъглите, височина и изпъкналост на болтовете с помощта на цифров нивелир и теодолит. Подизпълнителите на бетонните работи, които третират шаблона за анкерни болтове като приблизително ръководство, често предизвикват верижна реакция: отклонение от половин инч в групата болтове по линията на колоната А може да се натрупа до почти два инча, когато горната греда се свърже в далечния край на пролетта. Откриването на това отклонение, докато бетонът все още е „пресен“, е евтино; поправянето му след като рамката вече е частично монтирана с болтове може да отнеме дни работа на кран.
Настройка на котвения болт: Толерансът, който определя всичко
Котвени болтове са физическият интерфейс, където екипът за изграждане на основата предава отговорността на екипа за монтаж на стоманената конструкция, а този преход рядко е безпроблемен без целенасочена контролна точка за качество. При типичен складов проект спецификацията изисква котвени пръти според ASTM F1554 клас 36 или клас 55, поставени с допуск за издаденост от плюс-минус една осма инч по височина и една четвърт инч в план. Това звучи просто, но след като се излее циментовата замазка и се поставят основните плочи на колоните, всеки болт, който е твърде къс, не може да бъде правилно натегнат, а всеки болт, който е твърде дълъг, повдига основната плоча и създава процеп, който допуска проникване на влага и корозия. Полезна практика на строителната площадка, прилагана при множество ускорени проекти за разпределителни центрове, е да се постави шаблонът, а след това независим екип за геодезични измервания да определи местоположението на центъра на всеки болт преди изливането на бетона, използвайки същите контролни точки, които екипът за монтаж на стоманената конструкция ще използва по-късно за вертикално изравняване на колоните. Тази проста двойна проверка, която добавя само около два часа към етапа на изграждане на основата, последователно е намалила необходимостта от поправки, свързани с котвените болтове, с над 80 % при проекти, където е прилагана строго.
Подреждане на сглобяването на рамките: Защо редът на байовете има значение
Изкушението при широко отворена складова площадка е да се монтират твърдите рамки в права линия — от бай едно до бай десет — и да се затягат напълно всички връзки, преди да се премине към следващата стъпка. Този подход често работи против естествената гъвкавост на предварително изработената система. Когато първият бай се затяга твърдо, преди да са инсталирани пурлините на втория бай, свързаните рамки не могат да поемат малките размерни отклонения, които възникват поради допуските при производството и термичното разширение. По-надежден ред на монтаж, подкрепен от типичните ръководства за монтаж на Асоциацията на производителите на метални сгради, е да се изправят и предварително затегнат два или три рамки с частично укрепление, след което да се инсталират покривните пурлини и вертикалните гирти за тези байове, за да се създаде стабилен диафрагмен елемент, преди окончателното затягане. В таблицата по-долу се сравнява влиянието на два често срещани начина на подреждане върху типичен склад с площ 30 000 квадратни фута.
| Начин на подреждане | Честота на корекции при болтовите отвори | Средно време на бездействие на крана | Обичайно време за затваряне на секция |
|---|---|---|---|
| Пълно затегнете всяка секция, преди да продължите | 8%–12% от връзките | По-високо, поради спирания за подравняване | 3,5–4 часа на секция |
| Затегнете три секции, инсталирайте диафрагма, след това извършете окончателно затегане | Под 2% от връзките | По-ниско, непрекъснат поток | 2,5–3 часа на секция |
Ребра, греди и диагонални усилващи елементи: фиксиране на рамката
След като основните твърди рамки са изправени и временно закрепени с въжета, второстепенните елементи започват да превръщат набора от двуизмерни рамки в триизмерна стабилна кутия. Z-section purlins и C-section girts обикновено се проектират като просто опрени или непрекъснати елементи, а детайлите на нахлупващите съединения изискват същото внимание като основните моментни връзки. Често пренебрегвана грешка на терен е объркването на посоката на нахлупване: purlins с етикет за конкретен край или вътрешен нахлуп трябва точно да следват цеховия чертеж, тъй като конфигурацията на нахлупването директно влияе на подемната способност и диафрагмената твърдост, от които зависи покривната панелна система. Диагоналното прътово ограждане в покривните и стенни равнини след това завършва пътя за страничните натоварвания. Напрежението-само X-ограждане с нарязани пръти е често срещано в префабрикувани стоманени складове, а стъпката, осигуряваща предсказуема производителност, не е само затягането на винтовите скоби, но и проверката, че провисването на пръта е премахнато, без да се предварително натоварва рамката толкова силно, че стропилният стълб да се усуче. Бърз тест с ръка от опитен майстор, при който ръкавицата все още може да завърти пръта с умерено усилие след затягане, обикновено уцелва оптималната точка.
Монтаж на покривни и стенни панели без допускане на течове
Панелите за покрив със стоящи шевове и фабрично боядисаните стенни листове осигуряват водонепроницаемата обвивка на склада, а редът на монтажа тук може да определи дългосрочната водоустойчивост на сградата. Най-добрата практика е да се започне с монтажа на покривните панели от карнизния ръб и да се работи към гребена, като се припокриват панелите в посоката, в която преобладаващите ветрове ще изтласкват дъжда – обикновено в посока, обратна на подветрената страна. Страничните припокривания, които използват фабрично нанесени уплътнителни ивици, трябва да се проверяват за непрекъснатост, тъй като дори малко пропускане в уплътнителната ивица може да създаде капилярен канал, който ще изтегля влага в изолационната кухина. При карнизния ръб уплътнителните ленти между ребрата на панелите трябва да са плътно прилепени към профила на панела и към карнизния профил; в противен случай дъждът, изтласкван от вятъра, ще проникне в сградата. Практичен подход, използван при няколко проекта за студени помещения, е провеждането на тест с дим или прост тест с разпръскване на вода върху първия напълно облицован пролет преди продължаване с останалата част от покрива. Откриването на едно компресирано уплътнение или неправилно подравнено крайно припокриване на този етап струва почти нищо в сравнение с търсенето на течове след пускането в експлоатация и включването на хладилната система.
Какво научихме от модернизацията на един дистрибуционен център за последователността
Разширението на дистрибуционен център с площ 50 000 квадратни фута извън Далас илюстрира как малки промени в последователността могат да намалят общото време за изпълнение. Първоначалният план предвиждаше изграждането на цялата стоманена конструкция, след което монтиране на покривните панели и накрая поставяне на периметралните стенни панели. Екипът бързо забеляза, че без ранно поставяне на стенни панели вътрешната работа по покрива беше изложена на силни странични ветрове, които правеха рисковано и забавяха напредъка при обработката на дълги метални листове. Ръководителят промени реда на следващата фаза: след като бяха изградени първите три пролета и поставени покривните диафрагми, екип с мобилни ножицови платформи започна паралелно монтирането на стенни панели от ветроносната страна, докато се извършваше работата по покрива на съседната пролет. Това припокриване изискваше координация, но намали времето за монтаж на панелите с четири дни и подобри безопасността, тъй като стенният обшивък действаше като вятърна преграда. Този случай потвърди принцип, който много поетапни ръководства за монтаж често подценяват: последователността, описана на хартия, трябва да се адаптира към реалните атмосферни условия и логистиката на площадката, а добре подготвените чертежи за монтаж трябва да оставят място за такава гъвкавост.
От чертежите за производство до строителната площадка: Защо интеграцията на производствения процес съкращава времето за изпълнение
Когато екипът за монтаж отвори пакет стоманени елементи и установи, че всеки стълб, греда и подпора са маркирани с номер на пролет и маркировка за съвпадение, която съответства директно на чертежа за монтаж, темпото на работа се променя почти веднага. Грешките на площадката, причинени от неправилно идентифицирани елементи, рязко намаляват, а старшият техник прекарва по-малко време в проверка на списъците за опаковане. Такова готово за монтаж опаковане не възниква случайно; то отразява производствен процес, при който всеки комплект за каркас се предварително сглобява или се проверява за правилно съвпадение в завода, преди да бъде изпратен. За разработчиците на складови съоръжения, които ценят предсказуемостта на монтажа, работата с производител като Zhongwei – който интегрира проектиране, производство и опаковане в рамките на една система за качество – превръща последователния процес в повтаряема рутина, а не в експеримент за всяка отделна площадка.
Съдържание
- Правилната основа преди пристигането на първия болт
- Настройка на котвения болт: Толерансът, който определя всичко
- Подреждане на сглобяването на рамките: Защо редът на байовете има значение
- Ребра, греди и диагонални усилващи елементи: фиксиране на рамката
- Монтаж на покривни и стенни панели без допускане на течове
- Какво научихме от модернизацията на един дистрибуционен център за последователността
- От чертежите за производство до строителната площадка: Защо интеграцията на производствения процес съкращава времето за изпълнение