 EN

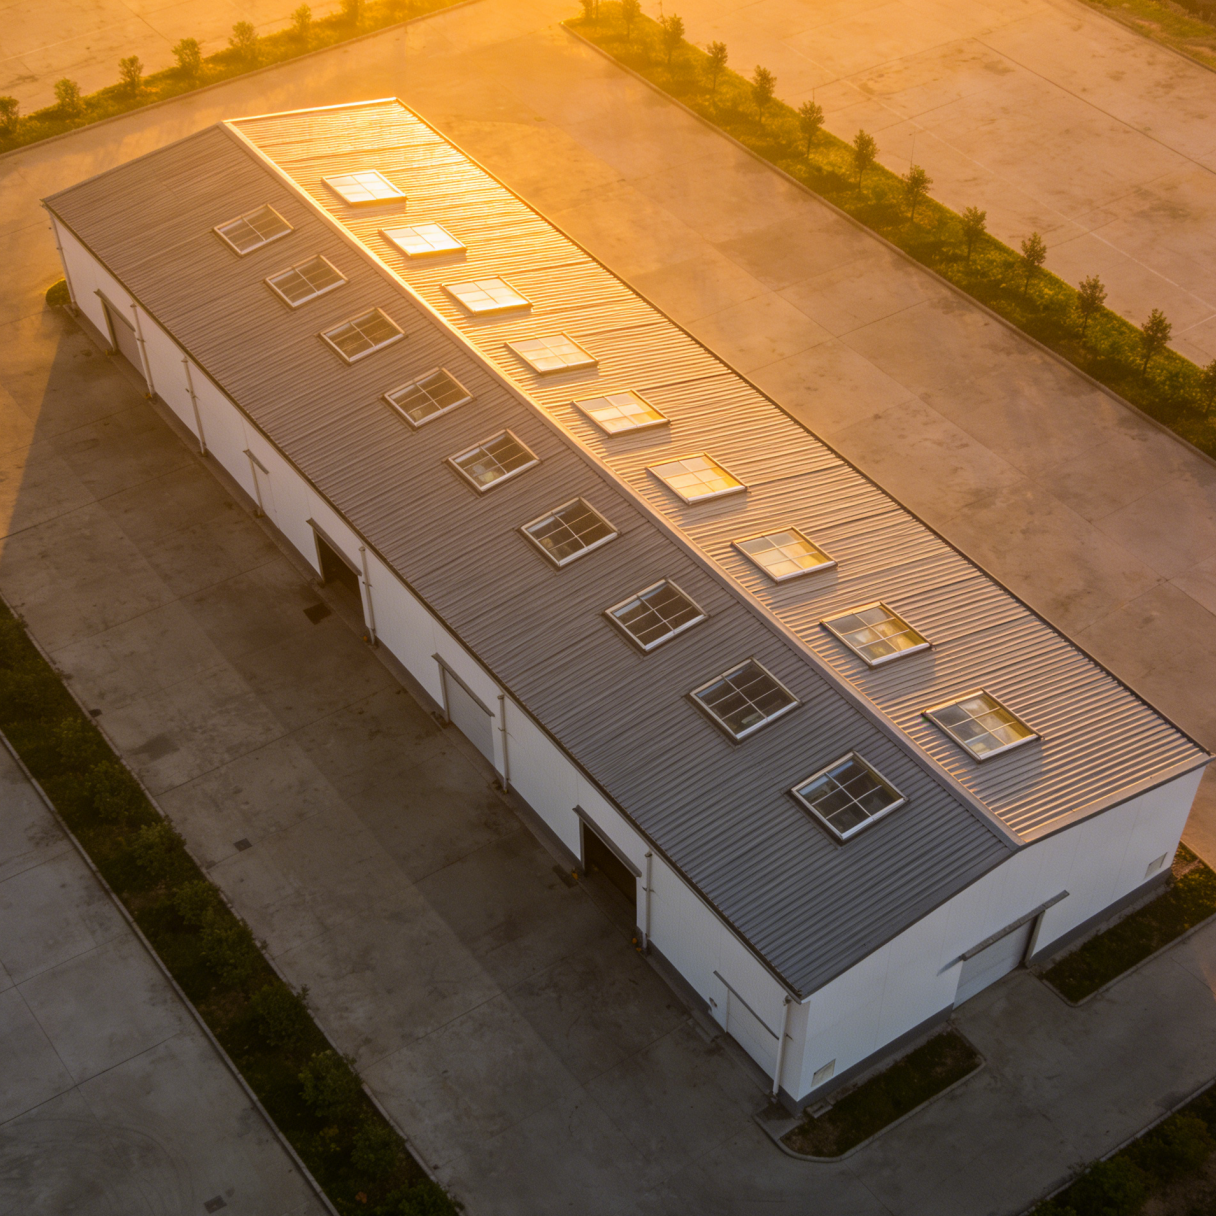
Die Fundamentvorbereitung richtig abschließen – bevor der erste Bolzen eintrifft
Ein schrittweiser Installationsprozess für vorgefertigte Stahlhallen beginnt nicht, sobald die erste Lkw-Ladung Säulen auf der Baustelle eintrifft. Er beginnt mit der Fundamentvermessung. Die Toleranz, die in den Ankerbolzenplan eingetragen ist, ist nicht nur eine Linie auf einer Zeichnung; sie entscheidet darüber, ob das Tragwerk problemlos direkt auf die Fundamentplatten gesetzt werden kann oder ob vor Ort Ausbohrungen, Schlitzlöcher oder kostspielige Nachschweißarbeiten erforderlich sind. Vor dem Entladen der ersten Stahlbauteile muss das Fundament mittels digitaler Wasserwaage und Theodolit auf Rechtwinkligkeit, Höhenlage und Bolzenüberstand überprüft werden. Betonbauer, die die Ankerbolzenvorlage lediglich als grobe Orientierungshilfe betrachten, verursachen oft eine Kettenreaktion: Eine Abweichung von einem halben Zoll bei der Bolzengruppe an Säulenlinie A kann sich bis zum Anschluss des Traufträgers am weit entfernten Ende der Feldbreite zu einer kumulativen Fehlausrichtung von fast zwei Zoll summieren. Diese Abweichung zu korrigieren, solange der Beton noch frisch ist, ist kostengünstig; die Korrektur nach dem Halbfertigmontieren des Tragwerks kann Tage teurer Kranzeit kosten.
Ankerbolzen-Einstellung: Die Toleranz, die alles bestimmt
Ankerbolzen sind die physische Schnittstelle, an der das Fundamentteam die Verantwortung an das Stahlmontageteam übergibt – und diese Übergabe verläuft selten sauber, ohne ein gezieltes Qualitätskontrollgatter. Bei einem typischen Lagerprojekt sieht die Spezifikation ASTM F1554 Grad 36 oder Grad 55 Ankerstäbe vor, die mit einer Toleranz von plus/minus einem Achtel Zoll in der Höhe und einem Viertel Zoll in der Horizontalen eingebaut werden müssen. Das klingt einfach – doch sobald die Mörtelschicht gegossen ist und die Säulenfußplatten montiert werden, lässt sich jeder zu kurze Bolzen nicht ordnungsgemäß verspannen, während jeder zu lange Bolzen die Fußplatte anhebt und einen Spalt erzeugt, der Feuchtigkeit und Korrosion Einlass gewährt. Eine bewährte Praxis vor Ort, die aus mehreren beschleunigten Verteilzentren-Projekten stammt, besteht darin, zunächst die Schablone zu positionieren und anschließend eine Vermessungsgruppe unabhängig jede Bolzen-Mittellinie vor dem Betonguss zu lokalisieren – unter Verwendung derselben Kontrollpunkte, die das Stahlmontageteam später für die lotrechte Ausrichtung der Säulen nutzen wird. Dieser einfache Kreuzcheck, der die Fundamentphase um lediglich etwa zwei Stunden verlängert, hat bei konsequenter Anwendung auf betreffenden Projekten die Nacharbeit im Zusammenhang mit Ankerbolzen durchgängig um über 80 % reduziert.
Rahmenmontageablauf: Warum die Reihenfolge der Hallenabschnitte entscheidend ist
Auf einer großen, freien Lagerhalle neigt man dazu, die starren Rahmen in einer geraden Linie – vom ersten bis zum zehnten Hallenabschnitt – zu montieren und alle Verbindungen vollständig anzuziehen, bevor man fortfährt. Dieser Ansatz widerspricht oft der natürlichen Flexibilität eines vorgefertigten Systems. Wenn der erste Hallenabschnitt bereits vollständig angezogen wird, bevor die Pfetten des zweiten Abschnitts installiert sind, können die verbundenen Rahmen die geringfügigen Maßabweichungen – etwa durch Fertigungstoleranzen oder thermische Bewegung – nicht mehr ausgleichen. Ein zuverlässigerer Ablauf, wie er typischerweise in Montageanleitungen der Metal Building Manufacturers Association empfohlen wird, sieht vor, zwei oder drei Rahmen zunächst nur lose einzubauen und mit teilweiser Aussteifung zu versehen; anschließend werden die Dachpfetten und Wandlattungen für diese Abschnitte installiert, um eine stabile Scheibe zu bilden – erst danach erfolgt das endgültige Anziehen aller Verbindungen. Die nachstehende Tabelle vergleicht die Auswirkungen zweier gängiger Montageabläufe auf ein repräsentatives Lagergebäude mit 30.000 Quadratfuß Grundfläche.
| Montageablauf | Nacharbeitquote bei Schraubenlöchern | Durchschnittliche Kran-Stillstandszeit | Typische Zeit für das Schließen einer Bucht |
|---|---|---|---|
| Jede Bucht vollständig anziehen, bevor mit der nächsten fortgefahren wird | 8 % bis 12 % der Verbindungen | Höher, aufgrund von Ausrichtungsstopps | 3,5 bis 4 Stunden pro Bucht |
| Drei Buchten fest anziehen, Membran einbauen, dann endgültig anziehen | Weniger als 2 % der Verbindungen | Niedriger, kontinuierlicher Ablauf | 2,5 bis 3 Stunden pro Bucht |
Pfetten, Gurtungen und Diagonalstreben: Rahmenversteifung
Sobald die primären starren Rahmen stehen und vorübergehend abgespannt sind, verwandeln die sekundären Bauteile eine Ansammlung zweidimensionaler Tragwerksrahmen in eine dreidimensionale, stabile Kastenkonstruktion. Z-förmige Längsträger und C-förmige Querträger werden üblicherweise als einfach gelagerte oder durchlaufende Bauteile ausgelegt; ihre Überlappungsanschlüsse verdienen ebenso viel Aufmerksamkeit wie die Hauptmomentanschlüsse. Ein häufig übersehener Baufehler besteht darin, die vorgesehene Überlappungsrichtung zu verwechseln: Längsträger, die für eine bestimmte Endüberlappung oder Innenüberlappung gekennzeichnet sind, müssen exakt gemäß der Ausführungszeichnung montiert werden, da die Überlappungskonfiguration unmittelbar die Auftriebskapazität sowie die Schubsteifigkeit beeinflusst, auf die das Dachpaneel-System angewiesen ist. Diagonale Stabaussteifungen in Dach- und Wandebene vervollständigen schließlich den lateralen Lastpfad. Zug-only-X-Aussteifungen aus Gewindestäben kommen bei vorgefertigten Stahlhallen häufig zum Einsatz; der entscheidende Schritt für ein vorhersehbares Verhalten besteht nicht nur im Anziehen der Spannschrauben, sondern darin, sicherzustellen, dass die Durchhangverformung des Stabs beseitigt wird – ohne jedoch den Rahmen so stark vorzuspannen, dass der Traufträger verdrillt. Ein schneller Tasttest durch einen erfahrenen Polier, bei dem eine behandschuhte Hand den Stab nach dem Anziehen noch mit mäßigem Kraftaufwand drehen kann, trifft meist den optimalen Spannungszustand.
Montage von Dach- und Wandpaneelen ohne Einleitung von Undichtigkeiten
Stehfalz-Dachplatten und werkseitig lackierte Wandbleche bilden die witterungsbeständige Hülle eines Lagers, und die Montagefolge hier entscheidet über die langfristige Wasserdichtigkeit des Gebäudes. Die bewährte Vorgehensweise besteht darin, mit der Dacheindeckung an der Traufe zu beginnen und sich zur Firstkante hin vorzuarbeiten, wobei die Platten in Richtung überlappen, aus der die vorherrschenden Winde den Regen treiben – typischerweise weg von der Leeseite. Seitliche Überlappungen, die auf werkseitig aufgetragene Dichtungsstreifen angewiesen sind, müssen auf Lückenlosigkeit geprüft werden, denn bereits eine kleine Unterbrechung im Dichtungsstrang kann einen kapillaren Saugweg erzeugen, der Feuchtigkeit in den Dämmraum zieht. An der Traufe müssen die Abschlussstreifen zwischen den Profilstegen bündig an Profil und Traufenleiste anliegen; andernfalls dringt regen- und windgetriebenes Wasser in das Gebäude ein. Ein praktikables Verfahren, das bei mehreren Kaltlager-Projekten eingesetzt wurde, besteht darin, am ersten vollständig verkleideten Feld einen Rauchtest oder einen einfachen Wasser-Sprühtest durchzuführen, bevor mit dem Rest des Daches fortgefahren wird. Das Auffinden einer einzigen zusammengedrückten Abschlussleiste oder einer falsch ausgerichteten Endüberlappung zu diesem Zeitpunkt verursacht nahezu keine Kosten im Vergleich dazu, Leckagen nach Inbetriebnahme und Betrieb der Kälteanlage zu suchen.
Was eine Umrüstung eines Distributionszentrums über die Reihenfolge von Abläufen gelehrt hat
Eine Erweiterung des Distributionszentrums außerhalb von Dallas um 50.000 Quadratfuß verdeutlichte, wie kleine Anpassungen der Bauabfolge den gesamten Zeitplan verkürzen können. Der ursprüngliche Plan sah vor, zunächst das gesamte Stahlgerüst zu errichten, danach die Dachplatten zu montieren und schließlich die Außenwandplatten zu installieren. Das Team erkannte rasch, dass die fehlenden Außenwandplatten in frühen Bauphasen für die Dacharbeiten im Inneren starke Querwinde verursachten, wodurch das Handhaben langer Metallplatten gefährlich wurde und der Fortschritt verlangsamt wurde. Der Bauleiter änderte daher die Reihenfolge der nächsten Phase: Nachdem die ersten drei Felder des Gerüsts errichtet und die Dachdiaphragmen eingesetzt waren, begann ein Team mit einem mobilen Scherenhubwagen, parallel zur Dachmontage im angrenzenden Feld die windzugewandten Außenwandplatten zu installieren. Diese Überlappung erforderte eine enge Abstimmung, verkürzte jedoch die Montagezeit für die Platten um vier Tage und verbesserte die Arbeitssicherheit, da die Wandverkleidung als Windschutz fungierte. Dieser Vorfall unterstrich ein Prinzip, das viele schrittweise Installationsanleitungen unterschätzen: Die auf dem Papier festgelegte Abfolge muss sich an reale Wetterbedingungen und Baustellenlogistik anpassen, und ein guter Satz von Errichtungszeichnungen lässt dafür Spielraum.
Vom Shop-Zeichnungs-Entwurf zur Baustelle: Warum die Integration der Fertigung die Lernkurve verkürzt
Wenn das Montageteam ein Bündel Stahl öffnet und feststellt, dass jede Säule, jeder Firstbalken und jedes Aussteifungselement mit einer Feldnummer und einer Passmarkierung gekennzeichnet ist, die direkt der Montagezeichnung entspricht, ändert sich das Arbeitstempo nahezu sofort. Vor-Ort-Fehler durch falsche Teileidentifikation sinken deutlich, und der Bauführer muss weniger Zeit damit verbringen, Verpackungslisten abzugleichen. Diese Art von baustellenspezifischer Verpackung entsteht nicht zufällig; sie spiegelt einen Fertigungsprozess wider, bei dem jedes Tragwerkspaket bereits im Werk vorab montiert oder probeweise zusammengebaut wird, bevor es versandt wird. Für Lagerentwickler, denen Vorhersagbarkeit bei der Montage wichtig ist, hilft die Zusammenarbeit mit einem Hersteller wie Zhongwei – dessen Konstruktionsplanung, Fertigung und Verpackung unter einem einzigen Qualitätsmanagementsystem integriert sind –, den schrittweisen Prozess in eine wiederholbare Routine statt in ein baustellenspezifisches Experiment zu verwandeln.
Inhaltsverzeichnis
- Die Fundamentvorbereitung richtig abschließen – bevor der erste Bolzen eintrifft
- Ankerbolzen-Einstellung: Die Toleranz, die alles bestimmt
- Rahmenmontageablauf: Warum die Reihenfolge der Hallenabschnitte entscheidend ist
- Pfetten, Gurtungen und Diagonalstreben: Rahmenversteifung
- Montage von Dach- und Wandpaneelen ohne Einleitung von Undichtigkeiten
- Was eine Umrüstung eines Distributionszentrums über die Reihenfolge von Abläufen gelehrt hat
- Vom Shop-Zeichnungs-Entwurf zur Baustelle: Warum die Integration der Fertigung die Lernkurve verkürzt