 EN

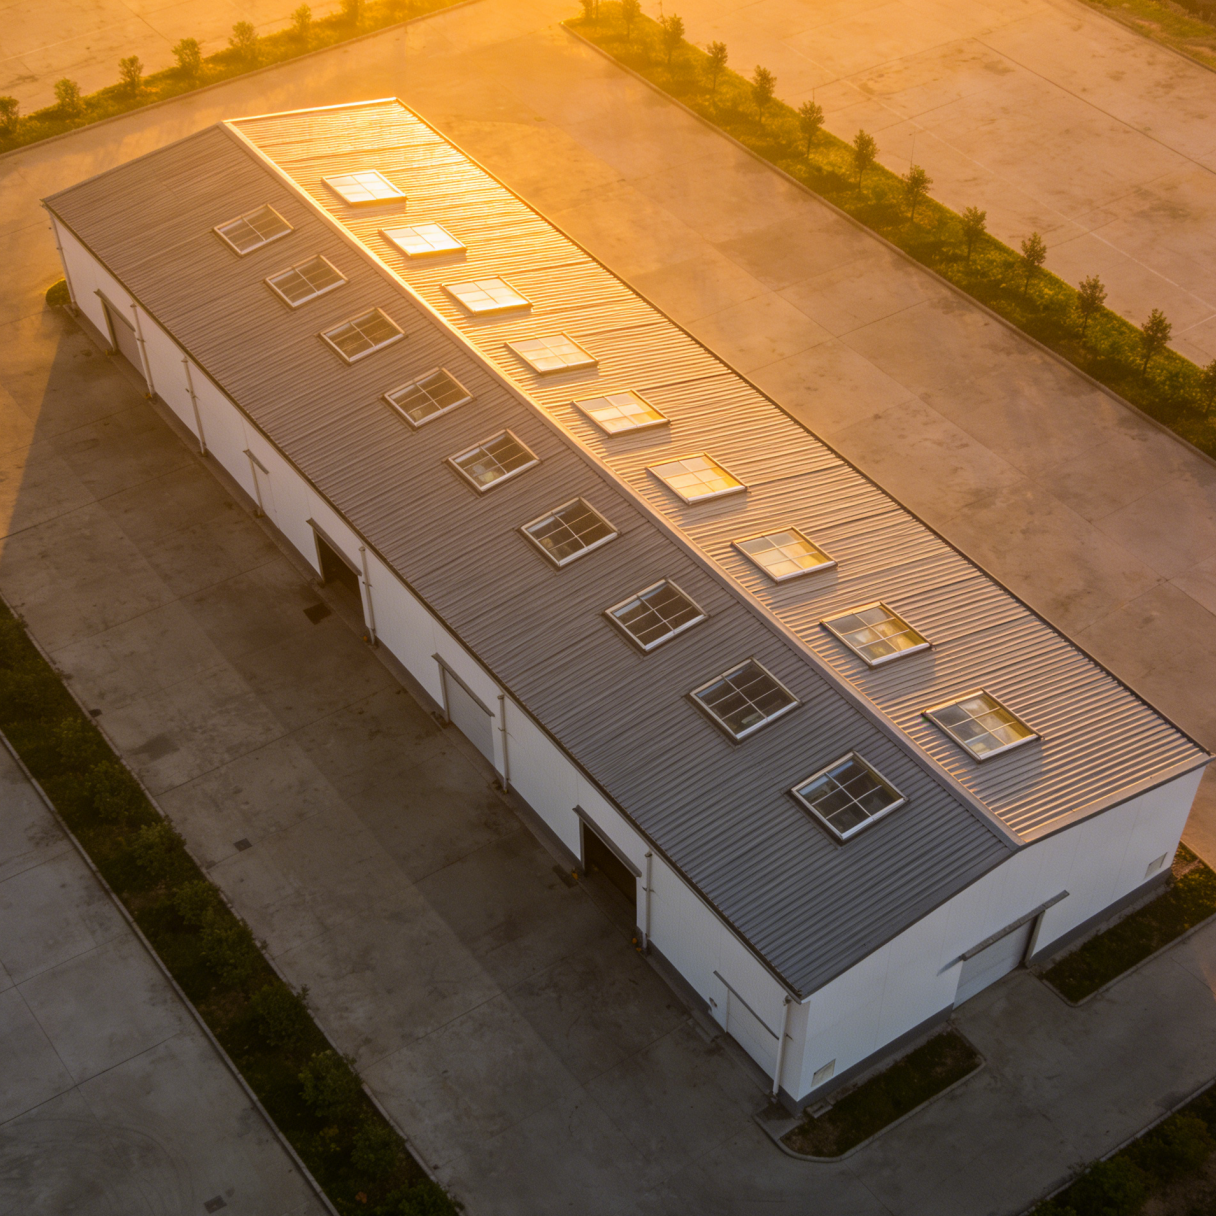
Memastikan Fondasi Tepat Sebelum Baut Pertama Tiba
Proses pemasangan bertahap untuk gudang baja prefabrikasi tidak dimulai ketika truk pertama yang membawa kolom tiba di lokasi. Proses ini dimulai dengan survei fondasi. Toleransi yang tercantum dalam rencana baut jangkar bukan sekadar garis pada gambar teknik; toleransi tersebut menentukan perbedaan antara rangka yang dapat dipasang lurus ke pelat dasar dan rangka yang memerlukan pembesaran lubang di lapangan, lubang memanjang, atau pengelasan perbaikan yang mahal. Fondasi harus diperiksa ketegaklurusannya (square), ketinggiannya (elevation), dan proyeksi baut jangkar menggunakan waterpass digital dan theodolit sebelum baja apa pun diturunkan dari truk. Kontraktor beton yang menganggap cetakan baut jangkar hanya sebagai pedoman kasar sering menimbulkan efek domino: penyimpangan setengah inci pada kelompok baut di garis kolom A dapat berakumulasi menjadi ketidaksejajaran hampir dua inci saat struktur atap (eave strut) terpasang di ujung jauh bentang (bay). Mendeteksi penyimpangan tersebut saat beton masih segar (green) relatif murah; memperbaikinya setelah separuh rangka sudah terpasang dengan baut bisa menghabiskan berhari-hari waktu penggunaan crane.
Pengaturan Baut Jangkar: Toleransi yang Menentukan Segalanya
Baut jangkar merupakan antarmuka fisik tempat tim fondasi menyerahkan tanggung jawab kepada tim pemasang struktur baja, dan serah terima ini jarang berjalan lancar tanpa gerbang kualitas yang disengaja. Dalam proyek gudang tipikal, spesifikasi mengharuskan penggunaan batang baut jangkar ASTM F1554 Kelas 36 atau Kelas 55, dengan toleransi ketinggian proyeksi sebesar plus atau minus seperdelapan inci dan toleransi posisi horizontal sebesar seperempat inci. Hal ini terdengar sederhana, namun begitu lantai grout dicor dan pelat dasar kolom dipasang, baut yang terlalu pendek tidak dapat dikencangkan secara memadai, sedangkan baut yang terlalu tinggi akan mendorong pelat dasar ke atas dan menciptakan celah yang memungkinkan masuknya kelembapan serta korosi. Suatu praktik lapangan yang berguna—yang diambil dari beberapa pembangunan pusat distribusi dengan metode cepat—adalah memasang templat terlebih dahulu, lalu mengirim tim survei untuk secara independen menentukan posisi pusat tiap baut sebelum pengecoran beton, dengan menggunakan titik kontrol yang sama yang nantinya akan digunakan tim pemasang struktur baja untuk memastikan vertikalitas kolom. Pemeriksaan silang sederhana ini—yang hanya menambah durasi fase fondasi sekitar dua jam—secara konsisten telah mengurangi ulang pekerjaan terkait baut jangkar lebih dari 80% pada proyek-proyek di mana praktik ini diterapkan secara ketat.
Urutan Perakitan Rangka: Mengapa Urutan Bay Penting
Godaan di area gudang yang luas adalah merakit rangka kaku dalam garis lurus, dari bay satu hingga bay sepuluh, lalu mengencangkan semua sambungan sepenuhnya sebelum beralih ke tahap berikutnya. Pendekatan ini sering kali bertentangan dengan fleksibilitas alami sistem prefabrikasi. Ketika bay pertama dikencangkan secara kaku sebelum purlin bay kedua terpasang, rangka yang tersambung tidak mampu menyerap variasi dimensi kecil akibat toleransi fabrikasi dan pergerakan termal. Urutan yang lebih andal—yang didukung oleh panduan ereksi standar dari Metal Building Manufacturers Association—adalah memasang dan mengencangkan secara longgar dua atau tiga rangka dengan bracing parsial, kemudian memasang purlin atap dan girt dinding untuk bay-bay tersebut guna membentuk diafragma stabil sebelum pengencangan akhir. Tabel di bawah ini membandingkan dampak dua pilihan urutan umum terhadap gudang representatif seluas 30.000 kaki persegi.
| Pendekatan Urutan | Tingkat Pekerjaan Ulang pada Lubang Baut | Waktu Idle Rata-rata Crane | Waktu Penutupan Bay Tipikal |
|---|---|---|---|
| Kencangkan Setiap Bay Secara Penuh Sebelum Melanjutkan | 8%–12% dari Koneksi | Lebih Tinggi, Akibat Penghentian untuk Penyelarasan | 3,5–4 Jam per Bay |
| Kencangkan Tiga Bay, Pasang Diafragma, Lalu Kencangkan dengan Torsi | Kurang dari 2% dari Koneksi | Lebih Rendah, Aliran Kontinu | 2,5–3 Jam per Bay |
Purlin, Girts, dan Bracing Diagonal: Mengunci Kerangka
Setelah rangka kaku utama berdiri dan dipasang kabel penahan sementara, elemen sekunder mulai mengubah kumpulan bentang dua dimensi menjadi kotak tiga dimensi yang stabil. Profil purlin berpenampang Z dan profil girt berpenampang C biasanya dirancang sebagai elemen yang ditumpu sederhana atau memanjang kontinu, sehingga detail sambungan tumpang tindihnya memerlukan perhatian setara dengan sambungan momen utama. Kesalahan lapangan yang sering diabaikan adalah membalik arah tumpang tindih yang direncanakan: purlin yang diberi label untuk tumpang tindih ujung tertentu atau tumpang tindih interior harus dipasang tepat sesuai gambar kerja, karena konfigurasi tumpang tindih secara langsung memengaruhi kapasitas tahan angkat ke atas (uplift capacity) dan kekakuan diafragma yang menjadi andalan sistem panel atap. Bracing batang diagonal pada bidang atap dan dinding kemudian melengkapi jalur pembebanan lateral. Bracing X hanya menerima tarikan (tension-only) menggunakan batang ulir umum ditemukan pada gudang baja prefabrikasi, dan langkah krusial guna mencapai kinerja yang dapat diprediksi bukan sekadar mengencangkan turnbuckle, melainkan memverifikasi bahwa kelengkungan (sag) batang telah hilang tanpa memberi beban awal (preloading) terlalu berat pada rangka sehingga struktur eave strut mengalami puntiran. Uji cepat berupa sentuhan oleh mandor berpengalaman—di mana tangan yang memakai sarung tangan masih mampu memutar batang tersebut dengan usaha sedang setelah pengencangan—biasanya mencapai titik optimal.
Pemasangan Panel Atap dan Dinding Tanpa Menyebabkan Kebocoran
Panel atap bersegi tegak dan lembaran dinding yang dicat pabrik memberikan kulit tahan cuaca bagi gudang, dan urutan pemasangan di sini dapat menentukan atau menggagalkan ketahanan air jangka panjang bangunan tersebut. Praktik terbaik adalah memulai pemasangan panel atap dari bagian atap bawah (eave) dan bergerak ke arah puncak atap (ridge), dengan tumpang tindih panel mengikuti arah angin dominan yang mendorong hujan—biasanya menjauhi sisi terlindung (leeward side). Sambungan samping (side laps) yang mengandalkan sealant berbentuk benang yang diaplikasikan pabrik harus diperiksa secara teliti untuk memastikan kesinambungannya, karena celah kecil pada ekstrusi sealant dapat menciptakan jalur kapiler yang menarik kelembapan masuk ke rongga insulasi. Di bagian atap bawah (eave), strip penutup antar-rib panel harus terpasang rata terhadap profil panel dan trim eave; jika tidak, hujan yang didorong angin akan menembus masuk ke dalam bangunan. Pendekatan praktis yang telah digunakan pada beberapa proyek cold-storage adalah melakukan uji asap atau uji semprotan air sederhana pada satu bentang (bay) pertama yang telah sepenuhnya dilapisi panel sebelum melanjutkan pemasangan panel pada seluruh atap. Menemukan satu strip penutup yang terkompresi atau sambungan ujung (endlap) yang tidak sejajar pada tahap ini hampir tidak menimbulkan biaya sama sekali dibandingkan harus menelusuri kebocoran setelah sistem refrigerasi diuji coba dan mulai beroperasi.
Apa yang Dipelajari dari Renovasi Pusat Distribusi Mengenai Urutan Proses
Perluasan pusat distribusi seluas 50.000 kaki persegi di luar Dallas menunjukkan bagaimana perubahan kecil pada urutan pekerjaan dapat mempercepat jadwal keseluruhan. Rencana awal mengharuskan pemasangan seluruh rangka baja terlebih dahulu, kemudian pemasangan panel atap, dan terakhir pemasangan panel dinding perimeter. Tim pelaksana segera menyadari bahwa tanpa pemasangan panel dinding lebih awal, pekerjaan atap internal terganggu angin kencang melintang yang membuat penanganan lembaran logam panjang menjadi berbahaya serta memperlambat kemajuan. Pengawas proyek mengubah urutan tahap berikutnya: setelah tiga bentang pertama dipasang rangkanya dan diafragma atap terpasang, tim menggunakan lift gunting bergerak untuk memasang panel dinding sisi angin secara paralel dengan pekerjaan atap pada bentang bersebelahan. Tumpang tindih ini memerlukan koordinasi ketat, namun memangkas empat hari dari jadwal pemasangan panel sekaligus meningkatkan keselamatan karena kulit dinding berfungsi sebagai peredam angin. Kejadian ini memperkuat prinsip yang sering diremehkan dalam banyak panduan proses pemasangan langkah demi langkah: urutan kerja dalam dokumen harus mampu beradaptasi dengan kondisi cuaca nyata dan logistik lokasi, serta seperangkat gambar ereksi yang baik harus memberi ruang bagi penyesuaian semacam itu.
Dari Gambar Toko ke Lokasi: Mengapa Integrasi Fabrikasi Memperpendek Kurva
Ketika tim pemasangan membuka bungkusan baja dan menemukan bahwa setiap kolom, gording, dan pengaku diberi label nomor bentang dan tanda kecocokan yang secara langsung sesuai dengan gambar pemasangan, laju pekerjaan berubah hampir seketika. Kesalahan di lokasi akibat kesalahan identifikasi komponen turun drastis, dan mandor menghabiskan lebih sedikit waktu untuk membandingkan daftar kemasan. Jenis pengemasan siap-lokasi ini tidak terjadi secara kebetulan; hal ini mencerminkan alur kerja manufaktur di mana setiap paket rangka dirakit terlebih dahulu atau diuji pas di pabrik sebelum dikirim. Bagi pengembang gudang yang mengutamakan kepastian pemasangan, bekerja sama dengan produsen seperti Zhongwei—yang mengintegrasikan detail teknis, fabrikasi, dan pengemasan dalam satu sistem mutu—membantu mengubah proses bertahap menjadi rutinitas yang dapat diulang, bukan eksperimen yang berbeda-beda di tiap lokasi.
Daftar Isi
- Memastikan Fondasi Tepat Sebelum Baut Pertama Tiba
- Pengaturan Baut Jangkar: Toleransi yang Menentukan Segalanya
- Urutan Perakitan Rangka: Mengapa Urutan Bay Penting
- Purlin, Girts, dan Bracing Diagonal: Mengunci Kerangka
- Pemasangan Panel Atap dan Dinding Tanpa Menyebabkan Kebocoran
- Apa yang Dipelajari dari Renovasi Pusat Distribusi Mengenai Urutan Proses
- Dari Gambar Toko ke Lokasi: Mengapa Integrasi Fabrikasi Memperpendek Kurva