 EN

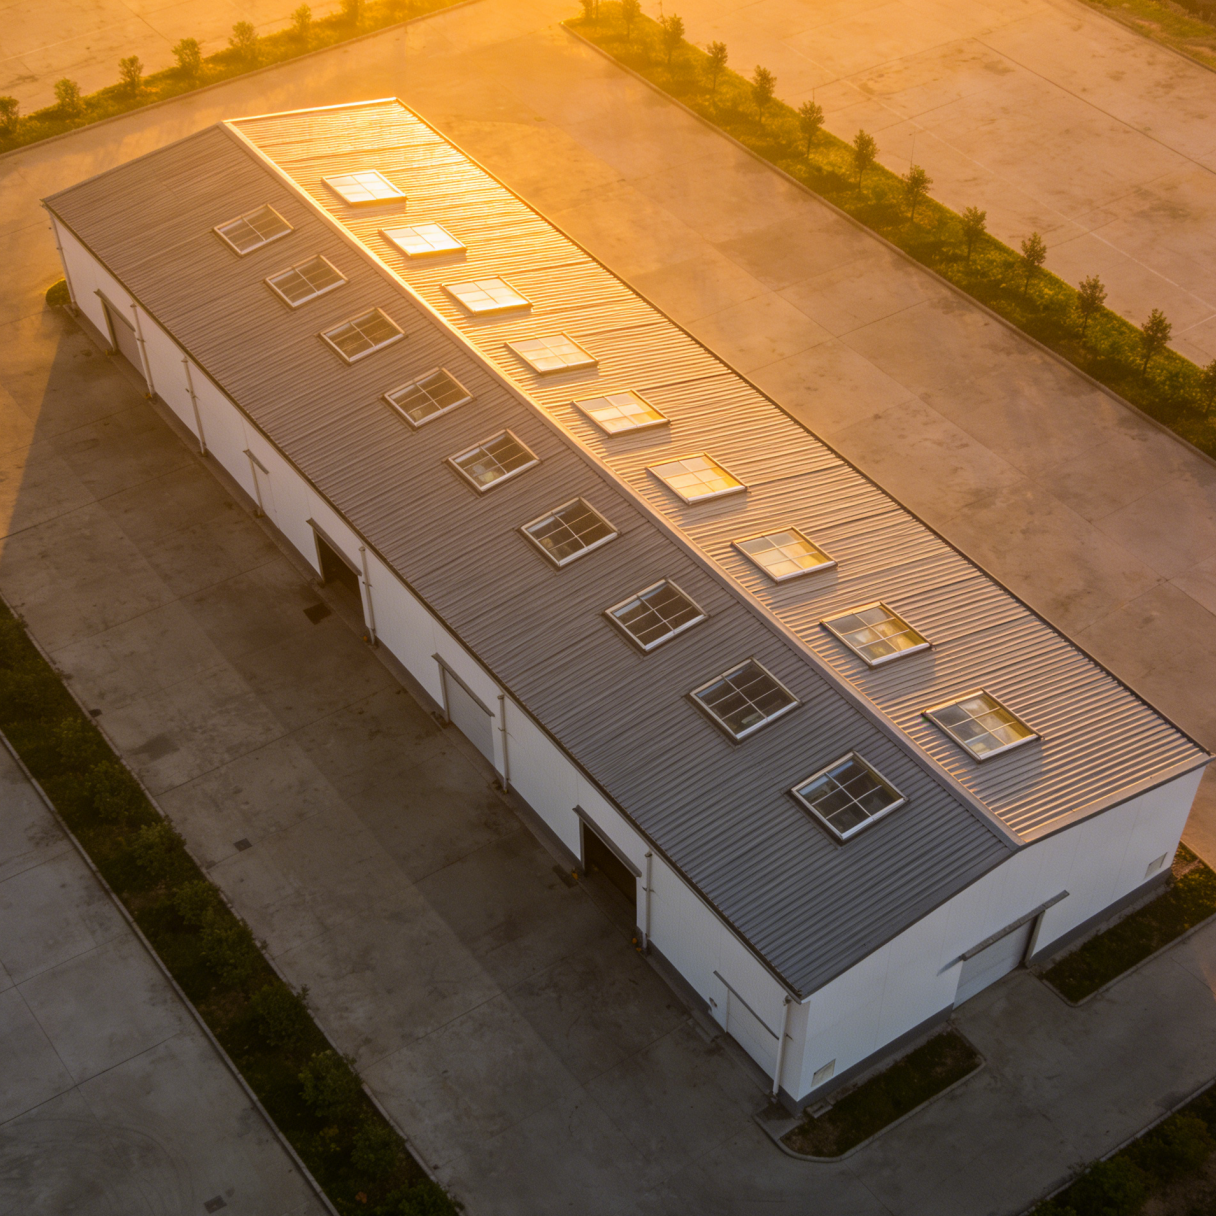
İlk cıvata gelmeden önce temeli doğru hazırlamak
Prefabrik çelik depolar için adım adım montaj süreci, ilk kamyon yükü kolonların sahaya gelmesiyle başlamaz. Temel ölçümüyle başlar. Ankastre cıvata planında belirtilen tolerans, yalnızca bir çizgi değildir; bu, çerçeve elemanlarının taban plakalarına düz olarak oturması ile sahada genişletilmiş delikler, yuvarlak delikler veya maliyetli düzeltme kaynakları gerektirmesi arasındaki farktır. Çelik elemanlar sahaya indirilmeden önce, dijital seviye ve teodolit kullanılarak temelin kareliği, yüksekliği ve cıvata çıkıntıları kontrol edilmelidir. Ankastre cıvata şablonunu kabaca bir rehber olarak gören beton alt yüklenicileri genellikle bir dalga etkisi yaratır: A kolon hattındaki cıvata grubunda yarım inçlik bir kayma, açıklığın uzak ucundaki saçak bağlantı noktasına kadar yaklaşık iki inçlik birikimsel hizalama hatasına neden olabilir. Beton henüz sertleşmemişken bu kaymayı tespit etmek ucuzdur; ancak çerçeve yarıya kadar cıvatalandıktan sonra düzeltmek, vinç çalışma süresinden günlerce kayba neden olabilir.
Çapa Cıvatası Ayarı: Her Şeyi Belirleyen Tolerans
Ankastre cıvatalar, temel ekibinin sorumluluğunu çelik montaj ekibine devrettiği fiziksel arayüzdür ve bu devir genellikle bilinçli bir kalite kontrol kapısı olmaksızın sorunsuz geçmez. Tipik bir depo projesinde teknik şartname, ASTM F1554 Sınıf 36 veya Sınıf 55 ankastre çubuklar talep eder; bunların yükseklikte artı/eksi bir sekizinci inç (±3,175 mm) ve plan düzleminde bir çeyrek inç (6,35 mm) toleransla yerleştirilmesi gerekir. Bu, basit görünse de, harç tabakası döküldükten ve kolon taban plakaları indirildikten sonra, çok kısa olan herhangi bir cıvata doğru şekilde gerilemezken, çok uzun olan herhangi bir cıvata taban plakasını yukarı iter ve nem ile korozyona yol açan bir boşluk oluşturur. Birden fazla hızlı ilerleyen dağıtım merkezi inşaatından alınan yararlı bir saha uygulaması, şablonu yerleştirdikten sonra harç dökümünden önce bir ölçüm ekibinin, çelik montaj ekibinin daha sonra kolon dikliğini ayarlamak için kullanacağı aynı kontrol noktalarını kullanarak her cıvata eksenini bağımsız olarak belirlemesidir. Bu basit çapraz kontrol işlemi, temel aşamasına yaklaşık iki saat ekler ancak sıkı bir şekilde uygulandığı projelerde ankastre cıvata ile ilgili yeniden işlemenin %80’den fazlasını sürekli olarak azaltmıştır.
Çerçeve Montaj Sıralaması: Neden Bölme Sırası Önemli?
Geniş bir depo alanına sahip olmak, katı çerçeveleri doğrusal olarak, birinci bölmeden onuncu bölmeye kadar sırayla monte edip her bağlantıyı tamamen sıkarak ilerlemek için cazip bir fırsat sunar. Ancak bu yaklaşım, prefabrike bir sistemin doğal esnekliğiyle genellikle çatışır. İkinci bölmenin kirişlerinin yerleştirilmesinden önce ilk bölmenin çerçevesi tam olarak sıkılırsa, bağlı çerçeveler imalat toleranslarından ve termal hareketten kaynaklanan küçük boyutsal değişiklikleri ememez. Metal Bina Üreticileri Birliği’nden tipik kurulum kılavuzları tarafından desteklenen daha güvenilir bir sıralama ise şu şekildedir: Önce iki veya üç çerçeve, kısmi bracing ile dikilir ve gevşekçe sıkılır; ardından bu bölmedeki çatı kirişleri ve duvar kirişleri takılarak sabit bir diyafrazm oluşturulur ve son olarak tam sıkma işlemi yapılır. Aşağıdaki tablo, 30.000 fit karelik temsili bir depoda iki yaygın sıralama seçeneğinin etkisini karşılaştırmaktadır.
| Sıralama Yaklaşımı | Cıvata Deliklerinde Tekrar İşlem Oranı | Ortalama Vinç Bekleme Süresi | Tipik Kör Bölge Kapatma Süresi |
|---|---|---|---|
| İlerlemeden önce her kör bölgeyi tamamen sıkın | bağlantıların %8–%12'si | Hizalama durmaları nedeniyle daha yüksek | her kör bölge için 3,5–4 saat |
| Üç kör bölgeyi sıkın, diafragma takın, ardından tork uygulayın | Bağlantıların %2'sinden az | Daha düşük, sürekli akış | her kör bölge için 2,5–3 saat |
Kirişler, Dikmeler ve Çapraz Bağlar: Çerçeveyi Sabitleme
Birincil rijit çerçeveler dik durduktan ve geçici olarak halatla sabitlendikten sonra ikincil elemanlar, iki boyutlu kirişler topluluğunu üç boyutlu kararlı bir kutuya dönüştürmeye başlar. Z kesitli mertekler ve C kesitli yatay çubuklar genellikle basit mesnetli veya sürekli açıklıklı elemanlar olarak tasarlanır ve bindirmeli ek detayları, ana moment bağlantıları kadar dikkat gerektirir. Dikkatten kaçan bir saha hatası, belirlenen bindirma yönünü tersine çevirmektir: Belirli bir uç bindirması veya iç bindirması için etiketlenmiş mertekler, atölye çizimlerine tam olarak uymalıdır; çünkü bindirma konfigürasyonu, çatı panel sisteminin dayandığı kaldırma kapasitesini ve diyafram rijitliğini doğrudan etkiler. Çatı ve duvar düzlemlerindeki çapraz çubuklar daha sonra yanal yük yolunu tamamlar. Önceden imal edilmiş çelik depolarda, dişli çubuklarla yapılan yalnızca çekme kuvveti taşıyan X-tipi çaprazlama yaygındır; ancak öngörülebilir performans sağlamak için önemli adım, sadece germe cıvatalarını sıkmak değil, çubukta sarkma kalmadan, çerçeve üzerinde aşırı ön yükleme yapılmadan çubuğu gergin hâle getirmeyi sağlamaktır. Tecrübeli bir şantiye şefinin yaptığı hızlı dokunma testi — eldivenli eliyle çubuğu sıkıldıktan sonra orta düzeyde bir çaba ile hâlâ döndürebilmesi — genellikle ideal noktayı bulmayı sağlar.
Sızıntıya Neden Olmadan Çatı ve Duvar Paneli Montajı
Dik kenarlı çatı paneleri ve fabrikada boyanmış duvar levhaları, bir depoya hava ve su geçirmez bir dış kabuk kazandırır; buradaki montaj sırası, binanın uzun vadeli su geçirmezliğini belirler. En iyi uygulama, çatı kaplamasına saçak kenarından başlayıp tepeye doğru ilerlemek ve panelleri, yağmur damlalarını genellikle rüzgârın esmediği tarafın (rüzgâr altı) aksine yönde üst üste bindirmektir. Fabrikada uygulanmış conta bantlarına dayanan yan bindirmeler, sürekli olup olmadıkları açısından kontrol edilmelidir; çünkü conta ekstrüzyonunda küçük bir atlayış, nemin yalıtım boşluğuna çekilmesine neden olabilecek bir kılcal yol oluşturabilir. Saçakta, panel kabuklarının dişleri arasındaki kapatma şeritleri, panel profiline ve saçak kenarı profiline tam olarak oturmalıdırlar; aksi takdirde rüzgârla taşınan yağmur binanın içine girebilir. Soğuk hava depolama projelerinde birkaçında uygulanan pratik bir yöntem, geri kalan çatı işlerine geçmeden önce ilk tamamen kaplanan açıklığa duman testi veya basit bir su püskürtme testi uygulamaktır. Soğutma sistemi devreye alındıktan ve çalıştırıldıktan sonra sızıntıları aramaya kıyasla, bu aşamada tek bir sıkıştırılmış kapatma şeridi ya da yanlış hizalanmış uç bindirmeyi tespit etmek neredeyse hiçbir maliyet gerektirmez.
Bir Dağıtım Merkezi Yenileme İşleminden Sıralama Konusunda Öğrenilenler
Dallas’ın dışındaki 50.000 fit karelik bir dağıtım merkezinin genişletilmesi, küçük sıralama değişikliklerinin genel süreyi nasıl kısaltabileceğini gösterdi. Orijinal plan, tüm çelik iskeletin dikilmesini, ardından çatı panellerinin monte edilmesini ve son olarak çevre duvar panellerinin dikilmesini öngörüyordu. Ekip, duvar panellerinin erken dönemde yerleştirilmemesi durumunda iç çatı çalışmaları üzerinde güçlü yandan rüzgârların oluştuğunu ve uzun metal levhalarla çalışmanın hem tehlikeli hem de ilerlemeyi yavaşlatıcı olduğunu hızla fark etti. Şantiye şefi bir sonraki aşamayı tersine çevirdi: ilk üç açıklık çerçeve yapıldıktan ve çatı diafragmaları yerleştirildikten sonra, mobil makaslı vinç ekibi, bitişik açıklıkta çatı çalışmaları paralel olarak devam ederken rüzgâr yönündeki duvar panellerini monte etmeye başladı. Bu örtüşme koordinasyon gerektiriyordu ancak panel montaj süresini dört gün kısalttı ve duvar kaplamasının rüzgâr engeli olarak işlev görmesi sayesinde güvenliği artırdı. Bu olay, birçok adım adım montaj işlem kılavuzunun hafife aldığı bir ilkeyi pekiştirdi: kağıt üzerindeki sıralama gerçek hava koşullarına ve saha lojistiğine uyarlanmak zorundadır; iyi bir montaj çizim seti bu ayarlamaya olanak tanır.
Mağaza Çiziminden İnşaat Alanına: Neden Üretim Entegrasyonu Eğriyi Kısaltır
Montaj ekibi bir çelik demeti açtığında, her kolonun, kirişin ve bağlantı elemanının, dikim çizimine doğrudan karşılık gelen bir açıklık numarası ve eşleşme işaretiyle etiketlendiğini görürse iş temposu neredeyse anında değişir. Parçaların yanlış tanımlanmasından kaynaklanan saha hataları keskin bir şekilde azalır ve şef, paketleme listelerini çapraz kontrol etmek için daha az zaman harcar. Bu tür sahaya hazır ambalaj tesadüfen gerçekleşmez; bu durum, çerçeve paketlerinin sevk edilmeden önce fabrikada önceden monte edildiği ya da deneme takımı yapıldığı bir üretim sürecini yansıtır. Montaj tahmin edilebilirliğini önemseyen depo geliştiricileri için, detaylandırma, üretimi ve ambalajı tek bir kalite sistemi altında entegre eden Zhongwei gibi bir üreticiyle çalışmak, adım adım süreci bir sahadan diğerine değişen bir deneyden ziyade tekrarlanabilir bir rutine dönüştürür.
İçindekiler Tablosu
- İlk cıvata gelmeden önce temeli doğru hazırlamak
- Çapa Cıvatası Ayarı: Her Şeyi Belirleyen Tolerans
- Çerçeve Montaj Sıralaması: Neden Bölme Sırası Önemli?
- Kirişler, Dikmeler ve Çapraz Bağlar: Çerçeveyi Sabitleme
- Sızıntıya Neden Olmadan Çatı ve Duvar Paneli Montajı
- Bir Dağıtım Merkezi Yenileme İşleminden Sıralama Konusunda Öğrenilenler
- Mağaza Çiziminden İnşaat Alanına: Neden Üretim Entegrasyonu Eğriyi Kısaltır