 EN

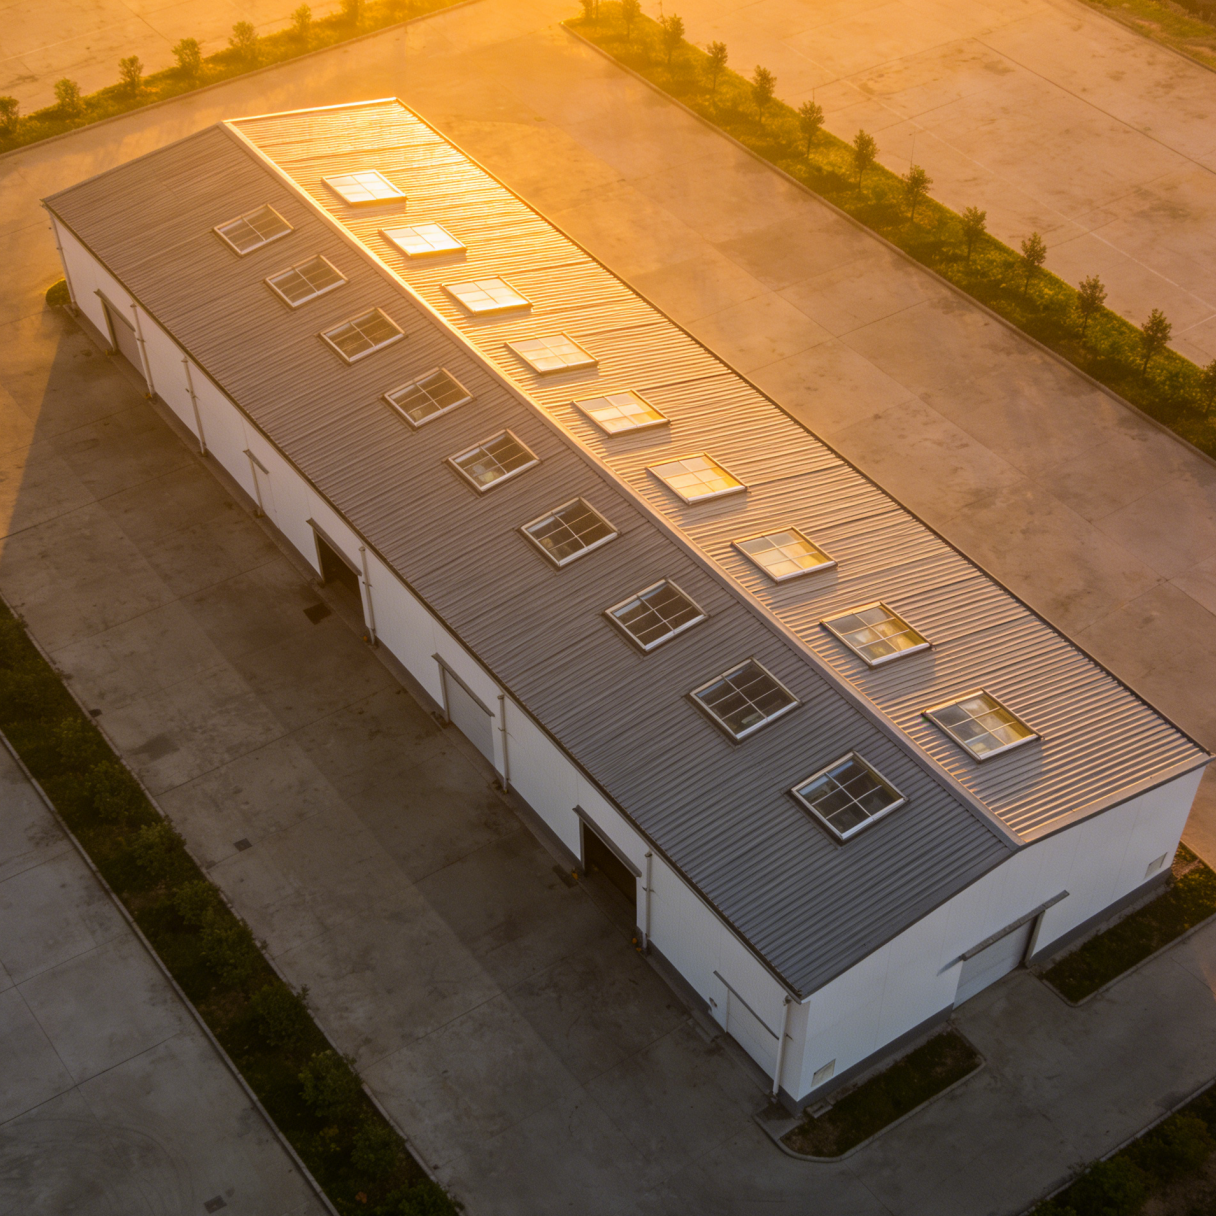
Säkerställ en korrekt grund innan den första skruven anländer
En steg-för-steg-installationsprocess för prefabricerade stålbyggnader börjar inte när den första lastbilen med pelare anländer till platsen. Den börjar med grundundersökningen. Toleransen som anges i ankarskruvplanen är inte bara en linje på en ritning; den är skillnaden mellan en ram som sätts exakt rakt på basplattorna och en ram som kräver efterbearbetning på plats, till exempel borrning av hål, längsgående hål eller kostsamma reparationssvetsningar. Grundkonstruktionen måste kontrolleras för rätvinklighet, nivå och skruvutskjutning med hjälp av en digital nivåinstrument och ett teodolit innan någon stålkomponent lossas. Underentreprenörer som behandlar ankarskruvmallen som en ungefärlig vägledning orsakar ofta en vågeffekt: en avvikelse på en halv tum i skruvgruppen vid pelarrad A kan leda till en ackumulerad feljustering på nästan två tum när takstagen ansluter vid den fjärran änden av spannet. Att upptäcka denna avvikelse medan betongen fortfarande är färsk är billigt; att åtgärda den efter att ramen redan är halvt monterad kan ta dagar av kranarbetsid.
Ankarskruvinställning: Toleransen som bestämmer allt
Ankarskruvar är den fysiska gränsytan där grundenlagningsteamet överlämnar ansvaret till stålinstallatörerna, och överlämningen är sällan ren utan en medveten kvalitetskontroll. I ett typiskt lagerprojekt kräver specifikationen ASTM F1554-klass 36 eller klass 55 ankarrör, monterade med en projekteringstolerans på plus/minus en åttondel tum i höjdriktning och en fjärdedels tum i plant. Det låter enkelt, men så snart gussbedden är gjutna och kolonnbasplattorna sätts på plats kan ingen skruv som är för kort spännas korrekt, och ingen skruv som är för lång får basplattan att lyfta upp och skapa en spricka som lockar in fukt och orsakar korrosion. En användbar praktik på byggarbetsplatsen – hämtad från flera snabba distributionscenterprojekt – är att först sätta på mallen och sedan låta en mätkompani oberoende fastställa centrumlinjen för varje skruv innan betonggjutningen, med samma kontrollpunkter som stålinstallatörerna senare använder för kolonnjustering. Denna enkla tvärkontroll – som lägger till ungefär två timmar i grundenlagningfasen – har konsekvent minskat ombyggnadsarbete relaterat till ankarskruvar med mer än 80 % på projekt där den tillämpats strikt.
Rammonteringssekvensering: Varför bays ordning är viktig
Förtemplet i ett stort, öppet lagerområde är att montera de styva ramarna i en rak linje, från bay ett till bay tio, och dra åt varje förbindning fullständigt innan man går vidare. Detta tillvägagångssätt fungerar ofta mot det naturliga utrymmet för rörelse i ett prefabricerat system. När den första bayen dras åt fullständigt innan purlinerna i den andra bayen är på plats kan de anslutna ramarna inte absorbera de små måttvariationer som uppstår på grund av tillverkningsundervisningar och termisk rörelse. En mer pålitlig sekvens, som stöds av typiska monteringsanvisningar från Metal Building Manufacturers Association, är att montera och lätt åtdra två eller tre ramar med delvis stagning, installera takpurlinerna och vägggirtarna för dessa bays för att skapa en stabil diafragm innan slutlig åtdragning. Tabellen nedan jämför effekten av två vanliga sekvensval på ett representativt lagerområde på 30 000 kvadratfot.
| Sekvenseringsansats | Återarbetsgrad för bolt-hål | Genomsnittlig kranens inaktivitetstid | Typisk tid för stängning av fack |
|---|---|---|---|
| Drag åt varje fack fullständigt innan du fortsätter | 8–12 % av anslutningarna | Högre, på grund av justeringsstopp | 3,5–4 timmar per fack |
| Drag åt tre fack, montera diafragman och sedan dra åt | Mindre än 2 % av anslutningarna | Lägre, kontinuerlig flöde | 2,5–3 timmar per fack |
Purlins, girts och diagonala stag: Förstärkning av ramen
När de primära styva ramarna står på plats och är tillfälligt stagade börjar de sekundära elementen omvandla en samling tvådimensionella bågar till en tredimensionell stabil låda. Z-formade taklister och C-formade väglistrar är vanligtvis utformade som enkelt upplagda eller kontinuerliga balkar, och deras överlappningsdetaljer kräver lika stor uppmärksamhet som de huvudsakliga momentanslutningarna. Ett ofta överlookat fel på byggarbetsplatsen är att vända på den avsedda överlappsriktningen: taklistar som är märkta för en specifik ändöverlapp eller mellanöverlapp måste följa verkstadsritningen exakt, eftersom överlappsutformningen direkt påverkar lyftkapaciteten och skivstyvheten som takpanelens system bygger på. Diagonalstag i tak- och vägplan slutför sedan den laterala lastvägen. Spännstavar i X-form som endast tar upp dragkraft, ofta gjorda av gängade stångstavar, är vanliga i prefabricerade stålbyggnader, och steget som ger förutsägbar prestanda är inte bara att dra åt spännklinkorna utan även att kontrollera att stången inte hänger slak utan att förspänna ramen så mycket att takfoten vrider sig. En snabb känntest av en erfaren arbetsledare – där en handskeklädd hand fortfarande kan rotera stången med måttlig ansträngning efter åtdragning – når vanligtvis den optimala punkten.
Installation av tak- och vägpaneler utan att orsaka läckor
Takpaneler med stående fog och fabriksmålade väggplåtar ger ett lagerhus dess vattentäta yttre skikt, och installationsordningen här kan avgöra byggnadens långsiktiga vattentäthet. Bästa praxis är att börja med takpanelerna vid takkanten och arbeta mot åsen, med överlappning av panelerna i den riktning som vindarna vanligtvis driver regnet – oftast bort från den skyddade sidan. Sidöverlappningar som använder fabriksapplikera tätmedelsträngar måste granskas för kontinuitet, eftersom en liten lucka i tätmedelsutskjutningen kan skapa en kapillär väg som drar fukt in i isoleringsutrymmet. Vid takkanten måste avslutningslisterna mellan panelernas ribbor ligga jämnt mot panelprofilen och takkantlisterna; annars kommer vinddrivet regn att tränga in i byggnaden. En praktisk metod som använts på flera kylutrymmesprojekt är att utföra en röktest eller ett enkelt vattspruttest på den första fullständigt plåtade taksektionen innan man fortsätter med resten av taket. Att upptäcka en enda komprimerad avslutningslista eller en felplacerad ändöverlappning i detta skede kostar nästan ingenting jämfört med att leta efter läckor efter att kylsystemet tagits i drift och är i drift.
Vad en ombyggnad av ett distributionscenter lärde oss om sekvensering
En utbyggnad av ett distributionscenter på 50 000 kvadratfot utanför Dallas visade hur små justeringar av arbetsordningen kunde förkorta den totala tidsplanen. Den ursprungliga planen innebar att sätta upp hela stålramen, installera takpanelerna och slutligen montera ytterväggspanelerna. Arbetslaget märkte snabbt att utan tidig installation av väggsystemet blev arbetet på insidan av taket utsatt för starka tvärvindar, vilket gjorde hanteringen av långa metallplåtar farlig och bromsade arbetet. Byggnadsledaren ändrade nästa fas: efter att de tre första bågarna var uppförda och takdiaphragmerna satta började ett team med mobil saxlyftare installera vindskyddsväggspanelerna samtidigt som takarbetet påbörjades i den intilliggande bågen. Denna överlappning krävde samordning men sparade fyra dagar på panelinstallationsplanen och förbättrade säkerheten, eftersom väggskalen fungerade som vindskydd. Händelsen förstärkte en princip som många steg-för-steg-monteringsanvisningar underskattar: arbetsordningen på papper måste anpassas till verkliga väderförhållanden och platslogistik, och en bra upprättningsskissuppsättning lämnar utrymme för sådana justeringar.
Från verkstadsritning till byggarbetsplats: Varför integrering av tillverkning förkortar processen
När installationspersonalen öppnar en packning med stål och upptäcker att varje pelare, takbjälke och stag är märkt med ett bågsnummer och en matchningsmarkering som direkt motsvarar monteringsritningen ändras arbetsrytmen nästan omedelbart. Fel på byggarbetsplatsen orsakade av felidentifierade delar minskar kraftigt, och gruppchefen spenderar mindre tid på att jämföra paketlistor. Denna typ av platsklar förpackning sker inte av en slump; den speglar en tillverkningsprocess där varje rammodul förmonteras eller provmonteras på fabriken innan den överhuvudtaget skickas iväg. För lagerutvecklare som värdesätter förutsägbarhet vid installation är samarbete med en tillverkare som Zhongwei – som integrerar detaljritning, tillverkning och förpackning under ett gemensamt kvalitetssystem – avgörande för att omvandla en steg-för-steg-process till en återanvändbar rutin istället för ett experiment på varje enskild byggarbetsplats.
Innehållsförteckning
- Säkerställ en korrekt grund innan den första skruven anländer
- Ankarskruvinställning: Toleransen som bestämmer allt
- Rammonteringssekvensering: Varför bays ordning är viktig
- Purlins, girts och diagonala stag: Förstärkning av ramen
- Installation av tak- och vägpaneler utan att orsaka läckor
- Vad en ombyggnad av ett distributionscenter lärde oss om sekvensering
- Från verkstadsritning till byggarbetsplats: Varför integrering av tillverkning förkortar processen