 EN

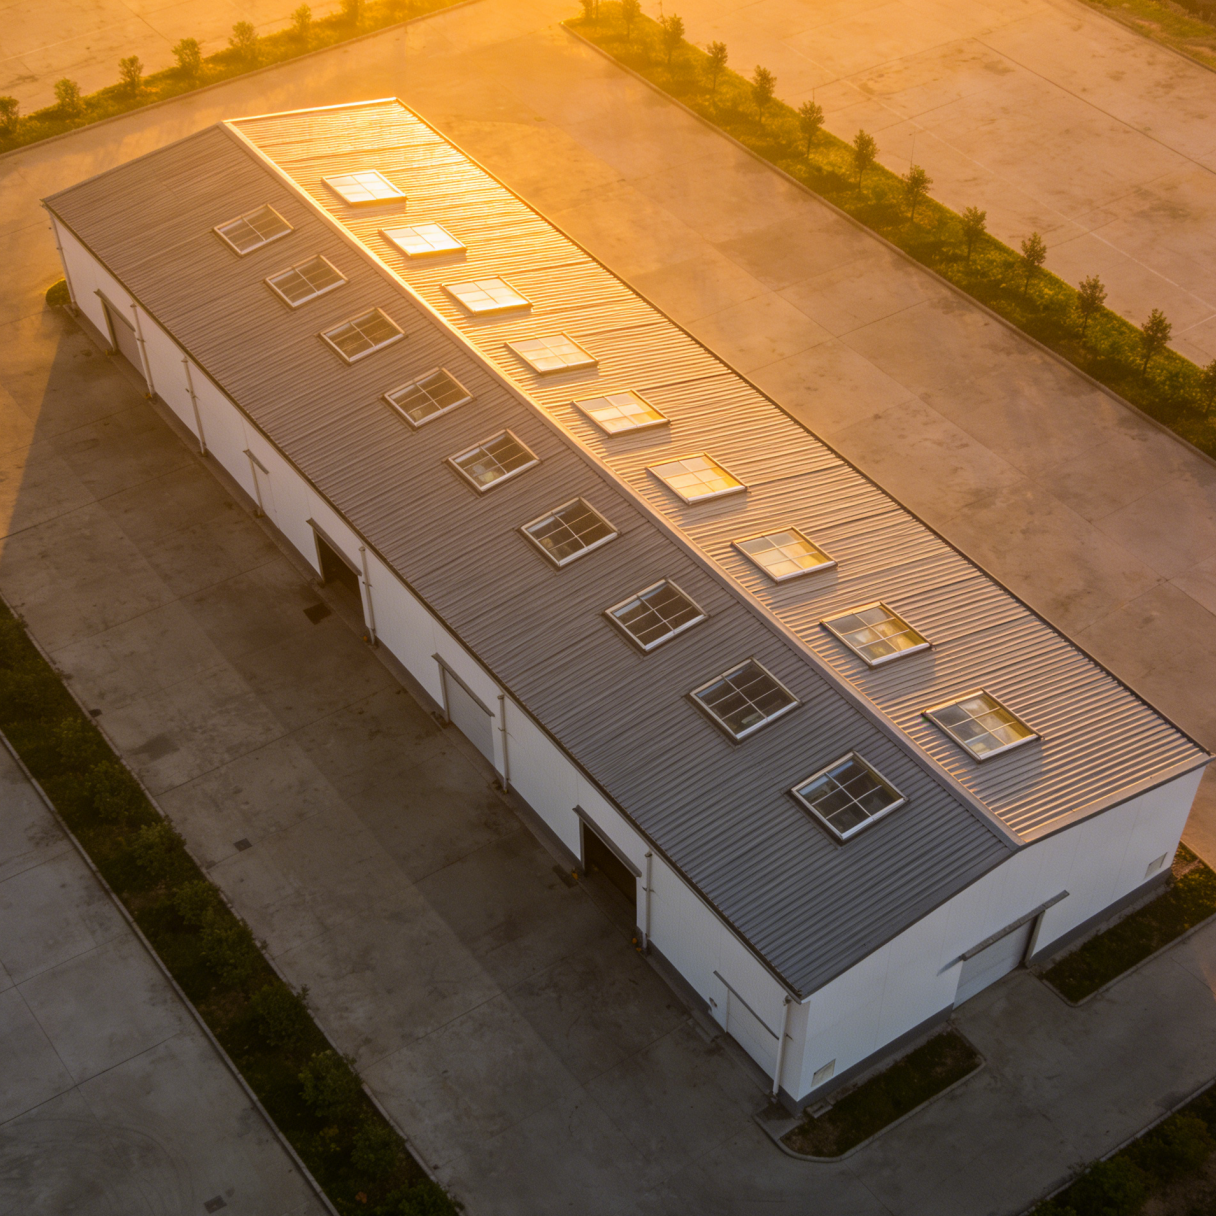
Správné založení před příjezdem prvního šroubu
Postupný proces instalace prefabrikovaných ocelových skladů nezačíná v okamžiku, kdy první nákladní auto s nosníky dorazí na staveniště. Začíná se průzkumem základů. Tolerance uvedená v plánu kotvících šroubů není jen čarou na výkresu; je to rozdíl mezi rámem, který se přesně nasadí na základní desky, a rámem, pro který je nutné v terénu provést vyvrtání otvorů, použít podélné otvory nebo drahé opravné svařování. Základy je třeba zkontrolovat na pravoúhlost, výškovou polohu a výčnívající délku šroubů pomocí digitální úrovně a teodolitu ještě před vyložením jakýchkoli ocelových prvků. Subdodavatelé betonu, kteří berou šablonu kotvících šroubů jen jako hrubý orientační návod, často způsobují řetězovou reakci: odchylka o půl palce ve skupině šroubů na osě sloupu A se může do chvíle, kdy je spojovací prvek střechy (eave strut) připojen na opačném konci rozpětí, kumulativně zvětšit téměř na dva palce. Odstranění této odchylky, zatímco beton ještě není zcela ztvrdlý, je levné; její oprava poté, co je rám již z poloviny spojen šrouby, může stát dny práce jeřábu.
Nastavení kotvového šroubu: Tolerance, která určuje vše
Kotvové šrouby tvoří fyzické rozhraní, kde se odpovědnost od týmu pro základy předává montážnímu týmu pro ocelové konstrukce – a tato předávací fáze je zřídka bezchybná bez záměrně zavedené kontroly kvality. V typickém projektu skladového zařízení specifikace vyžadují kotvové tyče podle normy ASTM F1554, třída 36 nebo třída 55, s tolerancí výšky ± 3,2 mm a tolerancí polohy v rovině ± 6,4 mm. Zní to jednoduše, avšak jakmile je nalita cementová malta a jsou namontovány základní desky sloupů, jakýkoli příliš krátký šroub nelze správně utáhnout, zatímco příliš dlouhý šroub zvedne základní desku a vytvoří mezeru, která přitahuje vlhkost a způsobuje korozi. Užitečná praxe z pole, ověřená při několika rychlých výstavbách distribučních center, spočívá v tom, že se nejprve nasadí šablona a poté nezávislá geodetická skupina před litím betonu samostatně určí střední osu každého šroubu – přičemž použije stejné referenční body, které později bude montážní tým pro ocelové konstrukce využívat při vertikální kontrola sloupů. Tato jednoduchá dvojná kontrola, která do fáze základů přidává zhruba dvě hodiny, na projektech, kde byla důsledně uplatňována, trvale snížila přepracování související s kotvovými šrouby o více než 80 %.
Sestavování rámových konstrukcí: Proč záleží na pořadí průchodů
Na velké otevřené skladové ploše je lákavé sestavit tuhé rámy v přímé řadě, od průchodu jedna do průchodu deset, a úplně utáhnout každé spojení ještě před tím, než se přesunete dále. Tento přístup často pracuje proti přirozené pružnosti prefabrikovaného systému. Pokud je první průchod pevně utažen ještě před tím, než jsou nainstalovány podélné nosníky druhého průchodu, spojené rámy nemohou pohltit drobné rozměrové odchylky vyplývající z výrobních tolerance a tepelné roztažnosti. Spolehlivější postup, který je podporován typickými montážními návody Asociace výrobců kovových budov (Metal Building Manufacturers Association), spočívá v tom, že nejprve postavíte a lehce připnou dva nebo tři rámy s částečným závěsem, poté nainstalujete střešní podélné nosníky a svislé nosníky stěn pro tyto průchody, čímž vytvoříte stabilní diafragmu, a teprve poté provedete konečné utažení. Následující tabulka porovnává dopad dvou běžných způsobů pořadí sestavování na reprezentativní sklad o rozloze 30 000 čtverečních stop.
| Způsob pořadí sestavování | Podíl opakované práce u děr pro šrouby | Průměrná doba nečinnosti jeřábu | Typická doba uzavření průjezdu |
|---|---|---|---|
| Úplně utáhněte každý průjezd před pokračováním | 8 %–12 % spojení | Vyšší, kvůli zastavením z důvodu zarovnání | 3,5–4 hodiny na průjezd |
| Utáhněte tři průjezdy, nainstalujte příčnou desku a poté utáhněte | Méně než 2 % spojení | Nižší, nepřerušovaný tok | 2,5–3 hodiny na průjezd |
Příčné nosníky, svislé nosníky a diagonální ztužení: Zajištění rámu
Jakmile jsou hlavní tuhé rámy postaveny a dočasně zajištěny kotevními lany, začínají sekundární pruty přeměňovat soubor dvourozměrných rámů na třírozměrnou stabilní krabici. Z-profilové podélné nosníky a C-profilové příčné nosníky jsou obvykle navrženy jako jednoduše podepřené nebo spojité pruty a detaily jejich překrytí vyžadují stejnou pozornost jako hlavní momentové spoje. Běžnou chybou v terénu, kterou se často přehlíží, je obrácení směru předpokládaného překrytí: podélné nosníky označené pro koncové nebo vnitřní překrytí musí být nainstalovány přesně podle dílenských výkresů, protože konfigurace překrytí přímo ovlivňuje únosnost proti zvedání a tuhost diafragmového systému, na němž závisí střešní panelový systém. Nakonec diagonální tyčové vzpěry ve střešní a stěnové rovině dokončují cestu pro přenos bočních zatížení. X-vzpěry pouze na tah z závitových tyčí jsou běžné u předem vyrobených ocelových skladů a klíčovým krokem pro dosažení předvídatelného výkonu není jen utažení napínacích šroubů, ale ověření, že byla odstraněna průvěs tyče, aniž by byl rámový systém předepnut tak silně, aby se zkroucoval nosník u okapu. Rychlý dotekový test zkušeného mistrův, při němž si může zaměstnanec v rukavicích po utažení tyč stále otáčet středně silným tlakem ruky, obvykle dosáhne ideálního nastavení.
Montáž střešních a stěnových panelů bez vzniku netěsností
Střešní panely s vystupujícími spoji a továrně natřené stěnové plechy tvoří počasíodolný plášť skladu; pořadí jejich montáže může rozhodnout o dlouhodobé vodotěsnosti budovy. Nejlepší postup je začít montáž střešních panelů u okapu a postupovat směrem k hřebeni, přičemž se panely překrývají ve směru, kterým převládající vítr zatlačuje déšť – obvykle od strany chráněné před větrem. Boční překrytí, které spoléhá na továrně aplikované pružné těsnění, je nutné pečlivě prokontrolovat z hlediska nepřerušenosti; i malá mezera v pružném těsnění může vytvořit kapilární cestu, která vtahuje vlhkost do izolační vrstvy. U okapu musí uzavírací lišty mezi žebry panelu ležet dokonale rovnoběžně s profilem panelu i okapovou lištou; jinak se dešťová voda zanesená větrem dostane dovnitř budovy. Na několika projektech chladicích skladů se osvědčilo provést u prvního plně zakrytého střešního pole („bay“) test kouřem nebo jednoduchý test postříkáním vodou ještě před pokračováním v montáži zbytku střechy. Zjištění jediného stlačeného uzavíracího prvku nebo nesprávně zarovnaného koncového překrytí v této fázi vyjde téměř zadarmo ve srovnání s odstraňováním netěsností po uvedení chladicího systému do provozu.
Co rekonstrukce distribučního centra naučila o sekvenování
Rozšíření distribučního centra o rozloze 50 000 čtverečních stop mimo Dallas ilustruje, jak malé úpravy postupu mohou zkrátit celkový harmonogram. Původní plán předpokládal nejprve postavit celý ocelový skelet, poté nainstalovat střešní panely a nakonec umístit obvodové stěnové panely. Pracovníci si brzy všimli, že bez časně namontovaných stěnových panelů byla práce na střeše uvnitř vystavena prudkým příčným větrům, což ztížilo manipulaci s dlouhými kovovými listy, zvýšilo riziko nehod a zpomalovalo pokročování. Vedoucí stavby proto změnil pořadí následující fáze: poté, co byly dokončeny rámy prvních tří pruhů a nainstalovány střešní diafragmy, začala posádka s mobilním scissor liftem instalovat stěnové panely na větrné straně paralelně se střešní prací v sousedním pruhu. Toto překrytí vyžadovalo koordinaci, ale zkrátilo montážní harmonogram panelů o čtyři dny a zlepšilo bezpečnost, protože stěnový plášť sloužil jako větrozáchytná bariéra. Tato událost potvrdila zásadu, kterou mnoho postupových průvodců pro jednotlivé kroky instalace podceňuje: pořadí uvedené v dokumentaci musí být schopno se přizpůsobit skutečným povětrnostním podmínkám a logistickým možnostem na stavbišti, a kvalitní výkresy pro montáž musí ponechat prostor pro takové úpravy.
Od technického výkresu k stavbě: Proč integrace výroby zkracuje časovou křivku
Když montážní tým otevře balík ocelových prvků a zjistí, že každý sloup, vaznice a vzpěra jsou označeny číslem průjezdu a identifikační značkou, která přímo odpovídá montážnímu výkresu, tempo práce se téměř okamžitě změní. Chyby na stavbě způsobené nesprávným rozpoznáním dílů výrazně klesají a mistr stráví méně času porovnáváním balíkových listů. Tento typ balení připraveného pro stavbu nevzniká náhodou; je výsledkem výrobního postupu, při němž je každý konstrukční balík před jeho odesláním do montáže předmontován nebo zkušebně sestaven ve výrobní hale. Pro vývojáře skladových zařízení, kteří kladou důraz na předvídatelnost montáže, spolupráce s výrobcem jako je Zhongwei – který integruje technické kreslení, výrobu a balení v rámci jediného systému řízení jakosti – pomáhá přeměnit postupné procesy na opakovatelnou rutinu místo experimentů prováděných na každé jednotlivé stavbě.
Obsah
- Správné založení před příjezdem prvního šroubu
- Nastavení kotvového šroubu: Tolerance, která určuje vše
- Sestavování rámových konstrukcí: Proč záleží na pořadí průchodů
- Příčné nosníky, svislé nosníky a diagonální ztužení: Zajištění rámu
- Montáž střešních a stěnových panelů bez vzniku netěsností
- Co rekonstrukce distribučního centra naučila o sekvenování
- Od technického výkresu k stavbě: Proč integrace výroby zkracuje časovou křivku