 EN

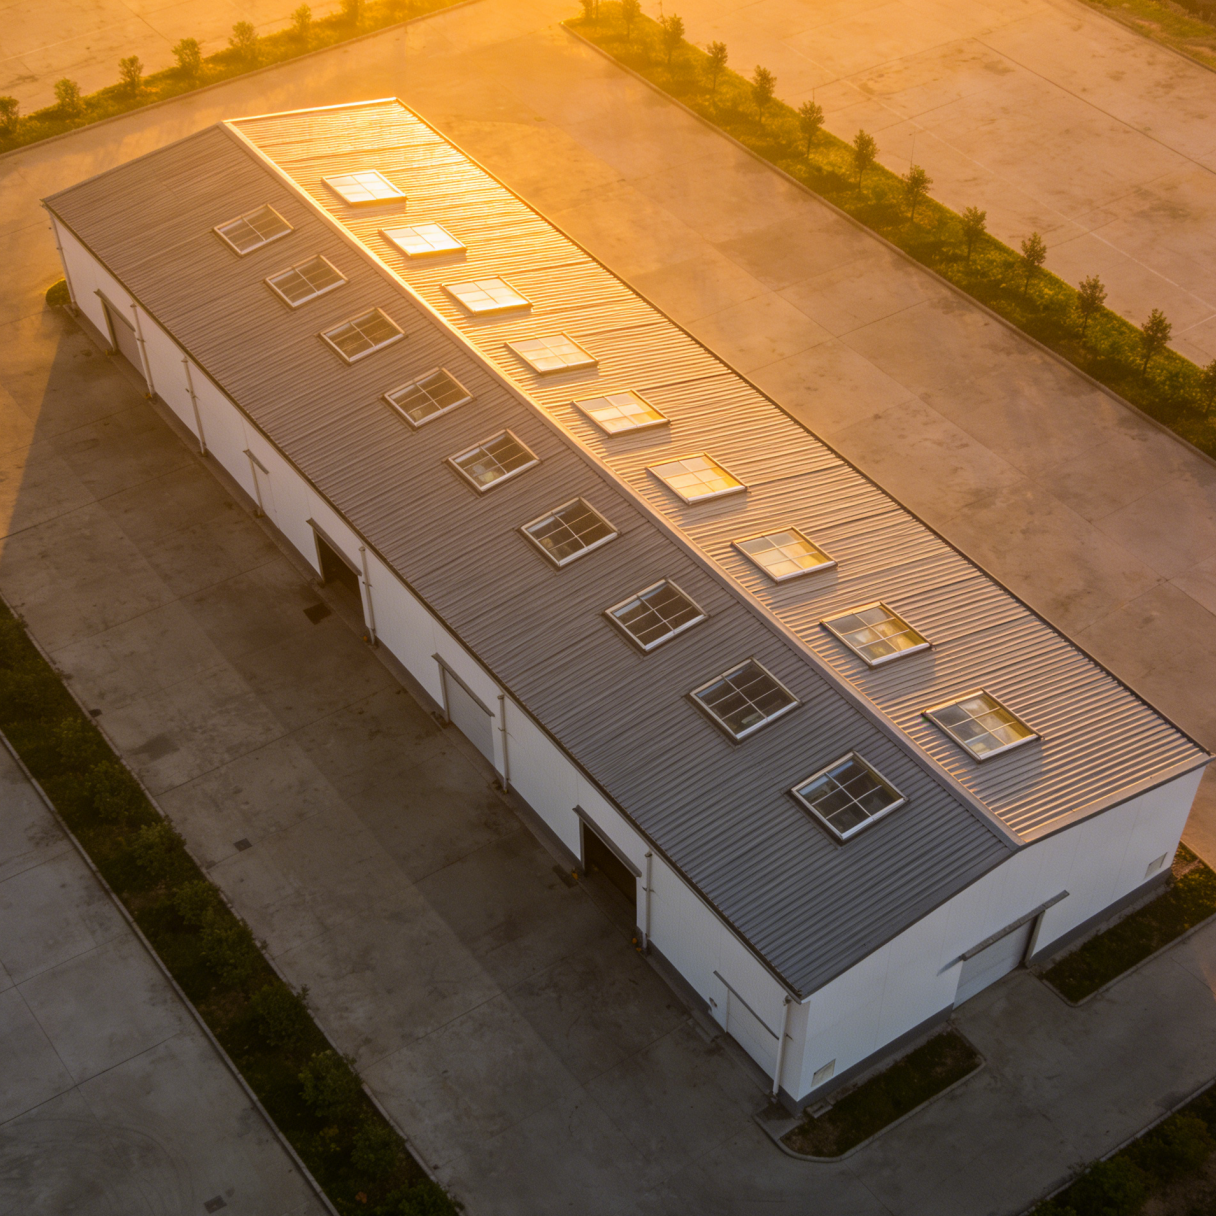
A megfelelő alapozás biztosítása a első csavar érkezése előtt
A gyártott acél raktárak lépésről lépésre történő telepítési folyamata nem kezdődik el akkor, amikor az első teherautó oszlopokkal érkezik a helyszínre. A folyamat a szerkezeti alap felmérésével kezdődik. Az alapozó csavarok tervében megadott tűréshatár nem csupán egy vonal a rajzon; ez a különbség a keret és az alaplemezek közötti pontos illeszkedés, illetve a mezőben végzett kifúrás, hosszanti lyukak vagy költséges javító hegesztés szükségessége között. Az acél szerkezet lebontása előtt a betonalapot digitális szintezőműszerrel és teodolittal ellenőrizni kell a derékszögűség, a magasság és a csavarok kiálló része szempontjából. Azok a betonkivitelezők, akik az alapozó csavar-sablont csak durva útmutatónak tekintik, gyakran láncreakciót indítanak: egy félig hüvelyknyi eltérés az A oszlopvonalnál elhelyezett csavarcsoporthoz képest akár majdnem két hüvelyknyi összeltéréshez vezethet a mellső merevítő kapcsolódási pontjánál a homlokzati nyílás másik végén. Ezt az eltérést még a friss betonban észlelni olcsó; megszüntetni azonban akkor, amikor a keret már félig össze van csavarva, napokig tartó daru-időt igényelhet.
Horgonycsavar beállítása: A tűrés, amely minden más meghatároz
A rögzítő csavarok a fizikai interfész, ahol az alapozási csapat átadja a felelősséget az acél szerelő csapatnak, és ez az átadás ritkán zajlik zavartalanul anélkül, hogy szándékos minőségellenőrzési szakasz történne. Egy tipikus raktárépítési projektben a műszaki leírás ASTM F1554 36-os vagy 55-ös osztályú rögzítő rudakat ír elő, amelyeket a magasságban ±1/8 hüvelyk, a síkban pedig ±1/4 hüvelyk tűrésen belül kell elhelyezni. Ez egyszerűnek hangzik, de amint a habarcsréteg bekerül és a oszlopalap-lemezek lekerülnek, minden túl rövid csavar nem feszíthető meg megfelelően, míg minden túl hosszú csavar felfelé tolja az alaplemezt, és rést hoz létre, amely nedvességet és korróziót vonz. Egy hasznos gyakorlati módszer – amelyet több gyorsított disztribúciós központ építéséből merítettek – az, hogy a sablont beállítják, majd egy geodéziai csapat függetlenül meghatározza minden csavar középvonalát a betonöntés előtt, ugyanazokat a vezérlőpontokat használva, amelyeket később az acél szerelő csapat oszlopfüggőlegesség-ellenőrzésére fog alkalmazni. Ez az egyszerű keresztkontroll – amely legfeljebb két órát tesz hozzá az alapozási szakaszhoz – konzisztensen több mint 80%-kal csökkentette a rögzítő csavarokkal kapcsolatos újrafeldolgozást azokon a projekteken, ahol szigorúan alkalmazták.
A keretösszeszerelés sorrendje: Miért fontos a csarnokszakaszok sorrendje
Egy széles, nyitott raktárpadlón a kísértés az, hogy a merev kereteket egyenes vonalban, az elsőtől a tizedik csarnokszakaszig szereljük össze, és minden kapcsolatot teljesen meghúzzunk, mielőtt továbblépnénk. Ez a megközelítés gyakran ellentétes a gyári előre gyártott rendszer természetes rugalmasságával. Ha az első csarnokszakaszt mereven meghúzzák, mielőtt a második csarnokszakasz purlinjai helyükre kerülnének, a kapcsolódó keretek nem tudják elnyelni a gyártási tűrések és a hőmérsékletváltozásból eredő apró méretbeli eltéréseket. A Gyártók Szövetsége (Metal Building Manufacturers Association) tipikus felszerelési útmutatói által támogatott, megbízhatóbb sorrend az, hogy két vagy három keretet állítsunk fel és lazán meghúzzunk részleges merevítéssel, majd ezekre a csarnokszakaszokra szereljük fel a tetőpurlinokat és a falgerendákat, hogy stabil diafragmát hozzunk létre, mielőtt a végleges meghúzást elvégeznénk. Az alábbi táblázat összehasonlítja két gyakori sorrendválasztás hatását egy jellegzetes 30 000 négyzetlábas raktárra.
| Sorrendválasztás | Csavarlyukak újrafeldolgozási aránya | Átlagos daru állásidő | A tipikus dokkolási zárás ideje |
|---|---|---|---|
| Minden dokkolási pontot teljesen meg kell húzni, mielőtt továbblépne | a kapcsolatok 8–12%-a | Magasabb, az igazítási leállások miatt | 3,5–4 óra dokkolási ponkonként |
| Három dokkolási pontot szorosan húzzon meg, szerelje fel a membránt, majd húzza meg a csavarokat | A kapcsolatok 2%-ánál kevesebb | Alacsonyabb, folyamatos folyamat | 2,5–3 óra dokkolási ponkonként |
Purlinok, girts-ek és átlós merevítések: A váz rögzítése
Miután az elsődleges merev vázak állnak és ideiglenesen kötéllel rögzítettek, a másodlagos elemek kezdik átalakítani a kétdimenziós hajlatok gyűjteményét egy háromdimenziós, stabil dobozzá. A Z-alakú lemezcsavarokat és a C-alakú falgerendákat általában egyszerűen támasztott vagy folytonos tartóelemként tervezik, és a lapos illesztési részletek ugyanolyan figyelmet érdemelnek, mint a fő nyomatéki kapcsolatok. Egy gyakori, figyelmen kívül hagyott mezőbeli hiba a szándékolt illesztési irány megfordítása: a lemezcsavarokat a gyári rajz szerint pontosan kell elhelyezni – akár egy adott végillesztésre, akár egy belső illesztésre van szükség –, mert az illesztés konfigurációja közvetlenül befolyásolja a felfelé ható teherbírást és a tetőpanelrendszer által igényelt membránmerevséget. A tető és a fal síkjában elhelyezett átlós rúdvasalás ezután befejezi az oldalirányú teherátadási útvonalat. A feszített X-alakú vasalás, amely menetes rudakat használ, gyakori megoldás az előregyártott acélraktárakban, és a lépés, amely megbízható teljesítményt biztosít, nem csupán a csavarbilincsek meghúzása, hanem annak ellenőrzése is, hogy a rúd lógása eltűnt-e anélkül, hogy túlságosan előfeszítenénk a vázat, ami torzítaná az ereszgerendát. Egy tapasztalt mester felügyelő gyors érzékeléses tesztje – amikor a kesztyűs kéz még mérsékelt erőfeszítéssel is elforgathatja a rudat a meghúzás után – általában elérheti a megfelelő feszítési szintet.
A tető- és falpanelek telepítése szivárgás nélkül
A csúszóképpel rögzített tetőpanelek és gyári festésű falpanelek biztosítják a raktár vízhatlan burkolatát, és itt a telepítés sorrendje döntően befolyásolja a épület hosszú távú vízállóságát. A legjobb gyakorlat az, hogy a tetőpanelezést a szarufa aljától (eave) kezdjük, és a gerinc felé haladunk, miközben a paneleket úgy fedjük egymásra, hogy a fújó szél irányába eső eső áramlását kövessék – általában a szélárnyékos oldallal ellentétes irányba. Az oldali átfedésekhez gyári ragasztócsíkokat használnak, amelyek folytonosságát ellenőrizni kell: egy apró hiány a ragasztó kifújásában kapilláris útvonalat hozhat létre, amely nedvességet szív be az izolációs rétegbe. A szarufa aljánál a zárószalagokat a panelprofilhoz és a szarufa alján lévő peremprofilhoz szorosan illeszteni kell; ellenkező esetben a szél által sodort eső behatol az épületbe. Több hűtőraktár-projektben gyakorlati megoldásként alkalmazzák, hogy az első teljesen lefedett tetőszakaszra füstpróbát vagy egyszerű vízpermet-próbát végeznek, mielőtt a többi tetőszakaszra is rákezdenének. Egyetlen összenyomott zárószalag vagy rosszul illesztett végátfedés észlelése ebben a korai szakaszban minimális költséggel jár, szemben azzal, ha a hűtőrendszer üzembe helyezése és működése után kell keresni a szivárgásokat.
Mit tanultunk egy disztribúciós központ átalakításából a sorrendezésről
Egy 50 000 négyzetlábos disztribúciós központ bővítése Dallas külvárosában bemutatta, hogyan tudnak apró sorrendbeli módosítások jelentősen lerövidíteni az egész ütemtervet. Az eredeti terv szerint először az acélvázszerkezet teljes építését kellett volna elvégezni, majd a tetőpanelek felszerelését, végül a peremfal-panelek felállítását. A munkacsoport gyorsan észrevette, hogy ha a falpanelek korai felszerelése nem történik meg, akkor a belső tetőmunkák erős keresztszelektől szenvednek, ami veszélyessé teszi a hosszú fémlapok kezelését, és lelassítja a munka haladását. A művezető megváltoztatta a következő szakasz sorrendjét: miután az első három bája elkészült és a tetőmerevítő lemezek (diaphragmok) bekerültek, egy mobil ollóscsáklyás emelőt használó csapat párhuzamosan kezdte el a szélbe forduló oldali falpanelek felszerelését, miközben a szomszédos bájában a tetőmunkák folytak. Ez a párhuzamos végrehajtás koordinációt igényelt, de négy napot spórolt a panelfelszerelési időkeretből, és javította a biztonságot is, mivel a falburkolat szélvédőként funkcionált. Ez az eset megerősített egy olyan elvet, amelyet sok lépésről lépésre leírt felszerelési folyamatismertető alábecsül: a papíron leírt sorrendnek alkalmazkodnia kell a valós időjárási viszonyokhoz és a helyszíni logisztikai körülményekhez, és egy jó felszerelési rajzcsomag teret hagy ennek az alkalmazkodásnak.
A gyártási tervtől a helyszínig: Miért rövidíti le a görbét a gyártási folyamatok integrálása
Amikor a telepítő csapat egy acélcsomagot nyit meg, és minden oszlopot, gerendát és merevítőt megtalál a megfelelő bokszszámmal és illesztési jelöléssel ellátva – amelyek közvetlenül megfelelnek a szerelési tervrajznak –, a munka tempója majdnem azonnal megváltozik. A mezőn fellépő hibák, amelyeket a rosszul azonosított alkatrészek okoznak, drasztikusan csökkennek, és az előbbi kevesebb időt tölt a csomagolási listák összevetésével. Ez a fajta helyszínre kész csomagolás nem véletlenül jön létre; egy olyan gyártási munkafolyamatot tükröz, amelyben minden vázszerkezeti csomagot előre összeszerelnek vagy próbára állítanak a gyárban, mielőtt elindulna a szállítás. Azoknak a raktárfejlesztőknek, akik fontosnak tartják a telepítés előrejelezhetőségét, egy olyan gyártóval való együttműködés – mint például a Zhongwei –, amely a részletezést, gyártást és csomagolást egyetlen minőségirányítási rendszer alá vonja, segít átalakítani a lépésről lépésre haladó folyamatot ismételhető rutinná, nem pedig helyszínenkénti kísérletté.
Tartalomjegyzék
- A megfelelő alapozás biztosítása a első csavar érkezése előtt
- Horgonycsavar beállítása: A tűrés, amely minden más meghatároz
- A keretösszeszerelés sorrendje: Miért fontos a csarnokszakaszok sorrendje
- Purlinok, girts-ek és átlós merevítések: A váz rögzítése
- A tető- és falpanelek telepítése szivárgás nélkül
- Mit tanultunk egy disztribúciós központ átalakításából a sorrendezésről
- A gyártási tervtől a helyszínig: Miért rövidíti le a görbét a gyártási folyamatok integrálása