 EN

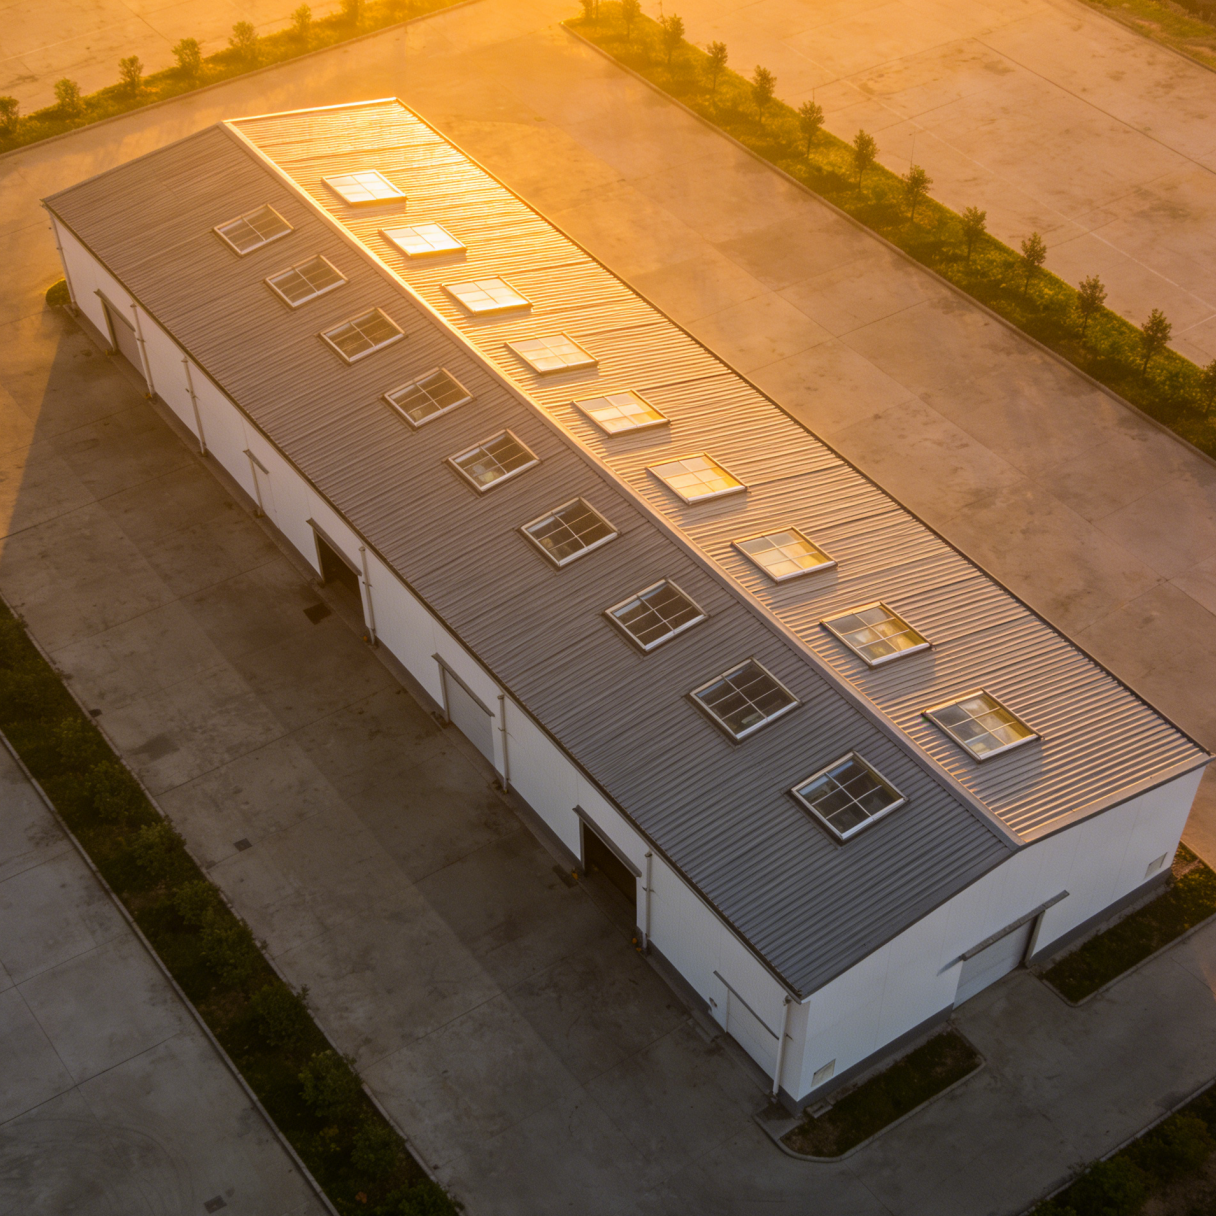
Правильна підготовка фундаменту ще до прибуття першого болта
Покроковий процес монтажу збірних стальних складів починається не тоді, коли перший вантажник із колонами приїжджає на будмайданчик. Він починається з обстеження фундаменту. Допуск, вказаний у плані анкерних болтів, — це не просто лінія на кресленні; це різниця між рамою, яка точно опускається на базові плити, і рамою, для якої потрібно виконувати розточування отворів у полі, використовувати овальні отвори або дорогостояче виправлення за допомогою зварювання на місці. Перед розвантаженням будь-якої сталі фундамент має бути перевірений на квадратність, висоту та виступ анкерних болтів за допомогою цифрового рівня та теодоліта. Підрядники-бетонники, які сприймають шаблон анкерних болтів лише як орієнтовний, часто викликають ефект доміно: відхилення групи болтів на півдюйма в осі колони А може призвести до накопиченої невідповідності майже на два дюйми до моменту приєднання карнизної ферми в дальньому кінці прольоту. Виявити таке відхилення, поки бетон ще «сиріє», — дешево; усунути його після того, як рама вже наполовину змонтована болтами, може забрати дні роботи крана.
Налаштування анкерного болта: допуск, який визначає все
Анкерні болти — це фізичний інтерфейс, де бригада з влаштування фундаменту передає відповідальність монтажникам сталевих конструкцій, і така передача рідко відбувається без спеціального контролю якості. У типовому складському проекті технічні вимоги передбачають використання анкерних стрижнів ASTM F1554 класу 36 або класу 55 з допуском проекції ±1/8 дюйма за висотою та ±1/4 дюйма в плані. Це звучить просто, але після заливки цементної стяжки й установки базових плит колон будь-який занадто короткий болт неможливо правильно затягнути, а будь-який занадто довгий болт піднімає базову плиту й утворює зазор, що сприяє проникненню вологи й корозії. Корисна практика, перевірена під час швидкого будівництва кількох дистрибуційних центрів, полягає в тому, щоб спочатку встановити шаблон, а потім незалежно визначити положення осі кожного болта бригадою геодезистів до заливки бетону, використовуючи ті самі опорні точки, які згодом застосовуватимуть монтажники сталевих конструкцій для вертикального вирівнювання колон. Ця проста перевірка, що додає приблизно дві години до етапу влаштування фундаменту, постійно зменшувала обсяги переделок, пов’язаних з анкерними болтами, більш ніж на 80 % на проектах, де її ретельно застосовували.
Послідовність збирання каркасу: чому важливо порядок прольотів
На великому відкритому складському майданчику є спокуса збирати жорсткі каркаси в пряму лінію — від першого до десятого прольоту — й повністю затягувати всі з’єднання, перш ніж переходити далі. Такий підхід часто суперечить природній гнучкості системи з попередньо виготовлених елементів. Коли перший проліт жорстко затягують, ще до того, як у другому прольоті встановлено прогони, з’єднані каркаси не можуть компенсувати невеликі розбіжності в розмірах, що виникають через допуски виготовлення та теплове розширення. Більш надійна послідовність, рекомендована типовими інструкціями з монтажу від Metal Building Manufacturers Association, передбачає монтаж і слабке підтягування двох або трьох каркасів із частковим кріпленням, а потім встановлення прогонів покрівлі та облицювальних балок для цих прольотів, щоб створити стабільну діафрагму перед остаточним затягуванням. У таблиці нижче порівнюється вплив двох поширених варіантів послідовності на типовий склад площею 30 000 кв. футів.
| Підхід до послідовності | Частка повторної роботи над отворами для болтів | Середній час простою крана | Типовий час закриття секції |
|---|---|---|---|
| Повністю затягніть кожну секцію перед тим, як продовжити роботу | 8–12 % з’єднань | Вищий через зупинки через вирівнювання | 3,5–4 години на секцію |
| Затягніть три секції, встановіть діафрагму, потім виконайте кінцеве дозатягування | Менше 2 % з’єднань | Нижчий, безперервний потік | 2,5–3 години на секцію |
Прогони, обвязувальні балки та діагональне укріплення: фіксація каркасу
Після того як основні жорсткі рами встановлено й тимчасово зафіксовано розтяжками, вторинні елементи починають перетворювати набір двовимірних ферм на тривимірну стабільну конструкцію. Прогони у формі літери Z та обв’язки у формі літери C зазвичай проектують як просто оперті або багатопрольотні елементи, і деталі їхнього перекриття вимагають такої самої уваги, як і головні моментні з’єднання. Поширеною помилкою на місці будівництва є неправильне визначення напрямку перекриття: прогони, позначені для конкретного кінцевого або проміжного перекриття, мають точно відповідати кресленням цеху, оскільки конфігурація перекриття безпосередньо впливає на несучу здатність до підйому та жорсткість діафрагми, від якої залежить система покрівельних панелей. Потім діагональні стрижневі розкоси в площині покрівлі та стін завершують шлях передачі бічних навантажень. Напружувальні X-розкоси лише на розтяг із різьбових стрижнів є поширеними у збірних стальних складах, а ключовим кроком, що забезпечує передбачувану ефективність, є не лише затягування натяжних муфт, а й перевірка того, що провисання стрижня усунуто без надмірного попереднього навантаження рами, яке могло б спричинити скручення карнизної балки. Швидкий суб’єктивний тест досвідченого майстра — коли в рукавиці він ще може обертати стрижень із помірним зусиллям після затягування — зазвичай дає оптимальний результат.
Монтаж панелей даху та стін без проникнення вологи
Панелі даху зі стоячим швом та стінні листи з заводським фарбуванням формують водонепроникну оболонку складської споруди, а послідовність їхнього монтажу може визначити довготривалу водостійкість будівлі. Найкращою практикою є початок укладання дахових панелей від карнизу до гребеня з перекриттям панелей у напрямку, куди переважні вітри будуть направляти дощ — зазвичай убік, протилежний підвітряному боку. Бічні перекриття, які використовують герметик, нанесений на заводі, потрібно ретельно перевірити на цілісність: навіть невелика пропускана ділянка при нанесенні герметика може створити капілярний шлях, що втягує вологу в порожнину ізоляції. На карнизі закривальні смужки між ребрами панелей мають щільно прилягати до профілю панелі й карнизної планки; в іншому разі дощ, що заноситься вітром, проникне всередину будівлі. На кількох проектах холодильних складів застосовували практичний підхід: перед продовженням монтажу решти даху проводять тест із димом або простий спрей-тест водою на першому повністю облицьованому прольоті. Виявити один стиснутий закривач чи неспівпадаюче торцеве перекриття на цьому етапі коштує мінімум — на відміну від пошуку витоків після введення в експлуатацію й запуску системи охолодження.
Що вивчили з модернізації центру розподілу щодо послідовності
Розширення центру розподілу площею 50 000 квадратних футів за межами Далласа показало, як невеликі зміни послідовності можуть скоротити загальний графік. За первинним планом передбачалося повністю звести сталевий каркас, потім встановити дахові панелі й наостанок — панелі зовнішніх стін. Бригада швидко помітила, що без раннього монтажу панелей зовнішніх стін внутрішні роботи на даху піддавалися сильним бічним поривам вітру, через що обробка довгих металевих аркушів ставала небезпечною й уповільнювала роботу. Майстер змінив порядок наступного етапу: після того як було зведено каркас перших трьох прольотів і встановлено діафрагми даху, бригада з мобільним ножицевим підйомником почала монтувати панелі зовнішніх стін з навітряного боку паралельно з роботами на даху в сусідньому прольоті. Це перекриття вимагало координації, але скоротило термін монтажу панелей на чотири дні й покращило безпеку, оскільки обшивка стін виступала в ролі вітрозахисного екрану. Цей випадок підтвердив принцип, який багато поетапних інструкцій з монтажу занадто слабо підкреслюють: послідовність, визначена на папері, має адаптуватися до реальних погодних умов та логістичних особливостей майданчика, а якісний комплект креслень монтажу має передбачати таку гнучкість.
Від креслення майстерні до будмайданчика: чому інтеграція виготовлення скорочує терміни
Коли бригада монтажників розпаковує зв’язку сталевих елементів і бачить, що кожна колона, ферма та розпорка мають маркування номера прольоту й збіжних позначок, які безпосередньо відповідають кресленню монтажу, темп роботи змінюється практично одразу. Польові помилки через неправильну ідентифікацію деталей різко зменшуються, а майстер витрачає менше часу на зіставлення упакувальних списків. Таке «готове до монтажу» упакування не виникає випадково: воно є результатом виробничого процесу, за якого кожен комплект каркасу перед відправкою попередньо збирають або перевіряють на підгонку на заводі. Для розробників складських приміщень, які цінують передбачуваність монтажу, співпраця з виробником на кшталт Zhongwei — компанією, що об’єднує проектування, виготовлення та упакування в єдину систему якості, — перетворює поетапний процес на повторюваний алгоритм замість експерименту на кожному окремому будмайданчику.
Зміст
- Правильна підготовка фундаменту ще до прибуття першого болта
- Налаштування анкерного болта: допуск, який визначає все
- Послідовність збирання каркасу: чому важливо порядок прольотів
- Прогони, обвязувальні балки та діагональне укріплення: фіксація каркасу
- Монтаж панелей даху та стін без проникнення вологи
- Що вивчили з модернізації центру розподілу щодо послідовності
- Від креслення майстерні до будмайданчика: чому інтеграція виготовлення скорочує терміни