 EN

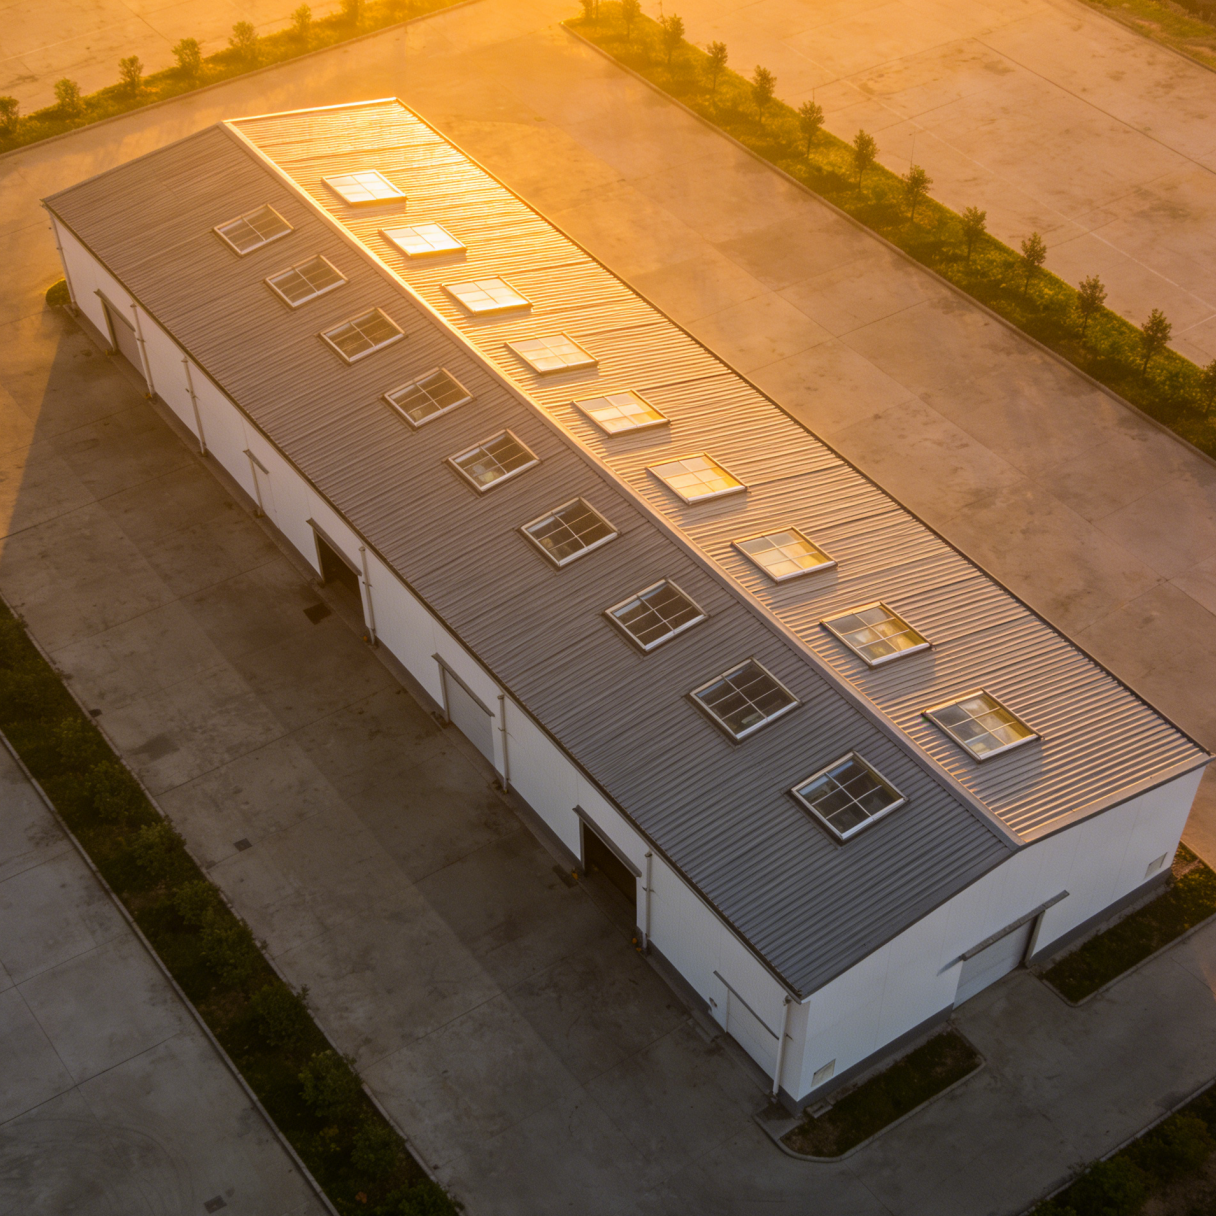
पहले बोल्ट के आने से पहले नींव को सही बनाना
प्रीफैब स्टील वेयरहाउस की चरणबद्ध स्थापना प्रक्रिया तब शुरू नहीं होती है जब पहला ट्रक कॉलम के साथ साइट पर पहुँचता है। यह फाउंडेशन सर्वे के साथ शुरू होती है। एंकर बोल्ट योजना में लिखी गई सहनशीलता केवल एक ड्रॉइंग पर एक रेखा नहीं है; यह एक ऐसे फ्रेम के बीच का अंतर है जो आधार प्लेटों पर सीधे गिर जाता है और एक ऐसे फ्रेम के बीच का अंतर है जिसके लिए क्षेत्र में रीमिंग, स्लॉटेड होल्स या महँगी सुधारात्मक वेल्डिंग की आवश्यकता होती है। किसी भी स्टील को अनलोड करने से पहले डिजिटल लेवल और थियोडोलाइट का उपयोग करके फाउंडेशन को वर्गाकार, ऊँचाई और बोल्ट प्रोजेक्शन के लिए जाँचा जाना चाहिए। वे कंक्रीट सब-कॉन्ट्रैक्टर जो एंकर बोल्ट टेम्पलेट को एक अनुमानित मार्गदर्शिका के रूप में देखते हैं, अक्सर एक तरंग प्रभाव उत्पन्न करते हैं: कॉलम लाइन ए पर बोल्ट समूह में आधा इंच का विचलन बे के दूर के सिरे पर ईव स्ट्रट के जुड़ने तक लगभग दो इंच के संचयी विसंरेण का कारण बन सकता है। जब कंक्रीट अभी भी ताज़ा होता है, तो उस विचलन को पकड़ना सस्ता होता है; लेकिन जब फ्रेम आधा बोल्ट किया जा चुका होता है, तो उसे ठीक करना क्रेन के कई दिनों का समय बर्बाद कर सकता है।
एंकर बोल्ट की स्थापना: वह सहनशीलता जो सब कुछ निर्धारित करती है
एंकर बोल्ट वह भौतिक इंटरफ़ेस हैं जहाँ फाउंडेशन टीम का काम स्टील इरेक्टर को सौंपा जाता है, और यह सौंपा जाना आमतौर पर एक सुव्यवस्थित गुणवत्ता गेट के बिना साफ़ नहीं होता। एक सामान्य वेयरहाउस प्रोजेक्ट में, विनिर्देश में एएसटीएम एफ१५५४ ग्रेड ३६ या ग्रेड ५५ के एंकर रॉड की मांग की जाती है, जिन्हें ऊँचाई में प्लस या माइनस एक-आठवाँ इंच और क्षैतिज स्थिति में एक-चौथाई इंच की प्रोजेक्शन सहिष्णुता के अनुसार स्थापित किया जाना चाहिए। यह सीधा-सा लगता है, लेकिन एक बार ग्राउट बेड डाल दी जाती है और कॉलम बेस प्लेट्स लगा दी जाती हैं, तो कोई भी बोल्ट जो बहुत छोटा हो, उसे ठीक से टेंशन नहीं दिया जा सकता; और कोई भी बोल्ट जो बहुत लंबा हो, वह बेस प्लेट को ऊपर धकेल देता है और एक खाली जगह बना देता है जो नमी और संक्षारण को आमंत्रित करती है। कई फास्ट-ट्रैक डिस्ट्रीब्यूशन सेंटर के निर्माण से ली गई एक उपयोगी क्षेत्र प्रथा है कि टेम्पलेट स्थापित करने के बाद, कंक्रीट डालने से पहले एक सर्वे टीम प्रत्येक बोल्ट की केंद्र रेखा को स्वतंत्र रूप से स्थानित करे—उन्हीं नियंत्रण बिंदुओं का उपयोग करके जो बाद में स्टील इरेक्टर कॉलम को सीधा करने के लिए करेगा। यह सरल क्रॉस-चेक, जो फाउंडेशन चरण में केवल दो घंटे का समय जोड़ता है, उन प्रोजेक्ट्स में एंकर बोल्ट से संबंधित पुनर्कार्य को लगातार ८०% से अधिक कम कर देता है जहाँ इसे कड़ाई से लागू किया गया है।
फ्रेम असेंबली के क्रम का महत्व: क्यों बे का क्रम मायने रखता है
एक विस्तृत गोदाम के खुले मैदान पर सबसे पहले दृढ़ फ्रेम को सीधी रेखा में, पहले बे से दसवें बे तक, असेंबल करने का लालच होता है और प्रत्येक कनेक्शन को पूरी तरह कसने से पहले आगे बढ़ने के लिए। यह दृष्टिकोण अक्सर पूर्व-निर्मित प्रणाली की प्राकृतिक लचीलापन के खिलाफ काम करता है। जब पहले बे को दूसरे बे के पर्लिन्स लगाए जाने से पहले दृढ़ता से कस दिया जाता है, तो जुड़े हुए फ्रेम निर्माण सहिष्णुता और तापीय गति के कारण उत्पन्न होने वाले छोटे-छोटे आयामी अंतरों को सोख नहीं पाते। धातु भवन निर्माता संघ के सामान्य स्थापना मैनुअलों द्वारा समर्थित एक अधिक विश्वसनीय क्रम यह है कि दो या तीन फ्रेम को आंशिक ब्रेसिंग के साथ खड़ा करें और ढीले रूप से कसें, फिर उन बे के लिए छत के पर्लिन्स और दीवार के गर्ट्स को स्थापित करें ताकि अंतिम कसाव से पहले एक स्थिर डायाफ्राम बन जाए। नीचे दी गई तालिका एक प्रतिनिधित्वपूर्ण ३०,००० वर्ग फुट के गोदाम पर दो सामान्य क्रम विकल्पों के प्रभाव की तुलना करती है।
| क्रम विकल्प | बोल्ट के छेदों पर पुनर्कार्य की दर | क्रेन के औसत अल्पकालिक अनुपयोग का समय | प्रायः बे के बंद होने का समय |
|---|---|---|---|
| आगे बढ़ने से पहले प्रत्येक बे को पूरी तरह कस लें | कुल कनेक्शन का 8%–12% | संरेखण रोकने के कारण अधिक | प्रति बे 3.5–4 घंटे |
| तीन बे को ठीक से कसें, डायाफ्राम लगाएँ, फिर टॉर्क लगाएँ | कुल कनेक्शन का 2% से कम | कम, निरंतर प्रवाह | प्रति बे 2.5–3 घंटे |
पर्लिन्स, गर्ट्स और विकर्ण ब्रेसिंग: फ्रेम को सुदृढ़ करना
जब प्राथमिक कठोर फ्रेम्स स्थापित हो जाते हैं और अस्थायी रूप से गाइड किए जाते हैं, तो द्वितीयक सदस्यों को लगाना शुरू किया जाता है, जिससे दो-आयामी बेंट्स के संग्रह को तीन-आयामी स्थिर बॉक्स में परिवर्तित किया जाता है। Z-अनुभाग के पर्लिन्स और C-अनुभाग के गर्ट्स को आमतौर पर साधारणतः समर्थित या निरंतर-स्पैन सदस्यों के रूप में डिज़ाइन किया जाता है, और उनके लैप-स्प्लाइस विवरणों पर मुख्य आघूर्ण संबंधों के समान ही ध्यान देने की आवश्यकता होती है। एक अक्सर उपेक्षित क्षेत्र त्रुटि निर्धारित लैप दिशा को उलट देना है: पर्लिन्स जिन पर विशिष्ट सिरे के लैप या आंतरिक लैप के लिए लेबल लगाया गया है, उन्हें शॉप ड्रॉइंग के अनुसार सटीकता से लगाना आवश्यक है, क्योंकि लैप विन्यास सीधे छत पैनल प्रणाली की ऊपर की ओर खींचने की क्षमता और डायाफ्राम की दृढ़ता को प्रभावित करता है। छत और दीवार के तल में विकर्ण छड़ ब्रेसिंग फिर भुजा भार पथ को पूरा करती है। पूर्व-निर्मित इस्पात भंडारागारों में थ्रेडेड छड़ों का उपयोग करके केवल तनाव-मात्र X-ब्रेसिंग आम है, और जो कदम भरोसेमंद प्रदर्शन प्रदान करता है, वह केवल टर्नबकल्स को कसना नहीं है, बल्कि यह सुनिश्चित करना भी है कि छड़ का झुकाव हटा दिया गया है, बिना फ्रेम को इतना पूर्व-भारित किए बिना कि ईव स्ट्रट मुड़ जाए। अनुभवी फॉरमैन द्वारा एक त्वरित स्पर्श परीक्षण—जिसमें कसने के बाद दस्ताने पहने हुए हाथ से छड़ को मध्यम प्रयास से अभी भी घुमाया जा सके—आमतौर पर सही संतुलन बिंदु तक पहुँच जाता है।
रिसाव को आमंत्रित किए बिना छत और दीवार पैनल स्थापना
स्टैंडिंग-सीम छत पैनल और कारखाने में रंगे हुए दीवार के शीट एक गोदाम को वाटरटाइट आवरण प्रदान करते हैं, और यहाँ स्थापना क्रम भवन की दीर्घकालिक जल प्रतिरोध क्षमता को सफल या विफल बना सकता है। सर्वोत्तम प्रथा यह है कि छत पैनलिंग को ईव (छत के निचले किनारे) से शुरू करके शिखर की ओर काम किया जाए, जिसमें पैनलों को ऐसे ओवरलैप किया जाए जिस दिशा में प्रबल हवाएँ वर्षा को धकेलती हैं—आमतौर पर लीवर्ड साइड (हवा के विपरीत ओर) से दूर की ओर। पार्श्व ओवरलैप, जो कारखाने में लगाए गए सीलेंट के बीड्स पर निर्भर करते हैं, की निरंतरता की जाँच की जानी चाहिए, क्योंकि सीलेंट एक्सट्रूज़न में एक छोटी सी छूट भी एक केशिका पथ बना सकती है जो नमी को इन्सुलेशन के कोष्ठ में खींच लेता है। ईव पर, पैनल की पसलियों के बीच क्लोज़र स्ट्रिप्स को पैनल प्रोफ़ाइल और ईव ट्रिम के साथ समतल रूप से लगाना आवश्यक है; अन्यथा, हवा-संचालित वर्षा भवन के अंदर प्रवेश कर जाएगी। कई कोल्ड-स्टोरेज परियोजनाओं में अपनाया गया एक व्यावहारिक उपागम यह है कि शेष छत के कार्य को आगे बढ़ाने से पहले पहले पूर्णतः शीट किए गए बे पर धुआँ परीक्षण या सरल जल-स्प्रे परीक्षण करना। इस अवस्था में एकल संपीड़ित क्लोज़र या गलत संरेखित एंडलैप का पता लगाना लगभग निःशुल्क है, जबकि रेफ्रिजरेशन प्रणाली के चालू होने और संचालन में आने के बाद रिसाव की तलाश करना बहुत महँगा होता है।
एक वितरण केंद्र के पुनर्निर्माण से अनुक्रमण के बारे में क्या सीखा गया
डलास के बाहर एक ५०,००० वर्ग फुट के वितरण केंद्र के विस्तार ने दिखाया कि छोटे-छोटे क्रम परिवर्तन कैसे पूरे कार्यक्रम को संकुचित कर सकते हैं। मूल योजना के अनुसार पूरे स्टील फ्रेम का निर्माण करने के बाद छत के पैनल लगाए जाने थे, और अंत में परिधि की दीवार के पैनल लगाए जाने थे। कार्यदल ने जल्दी ही देखा कि यदि दीवार के पैनल शुरू में ही नहीं लगाए गए, तो आंतरिक छत के कार्य को तेज़ अनुप्रस्थ हवाओं का सामना करना पड़ता था, जिससे लंबी धातु की शीट्स को संभालना खतरनाक हो गया और प्रगति धीमी हो गई। सुपरइंटेंडेंट ने अगले चरण को उलट दिया: पहले तीन बे के फ्रेमिंग और छत के डायाफ्राम्स के स्थापित होने के बाद, एक मोबाइल सिज़र लिफ्ट कार्यदल ने आसन्न बे पर छत के कार्य के समानांतर विंडवर्ड दीवार के पैनल लगाना शुरू कर दिया। इस अतिव्यापन के लिए समन्वय आवश्यक था, लेकिन इससे पैनल स्थापना के कार्यक्रम में चार दिन की कमी आई और सुरक्षा में सुधार हुआ, क्योंकि दीवार की आवरण हवा के विरोध में एक अवरोधक के रूप में कार्य करती थी। यह घटना एक सिद्धांत को पुष्ट करती है जिसे कई चरणबद्ध स्थापना प्रक्रिया के मार्गदर्शिकाएँ कम आंकती हैं: कागज पर निर्धारित क्रम को वास्तविक मौसम और स्थल पर उपलब्ध सुविधाओं के अनुसार अनुकूलित किया जाना चाहिए, और एक अच्छा निर्माण आरेख समूह ऐसे अनुकूलन के लिए स्थान छोड़ता है।
दुकान के ड्रॉइंग से साइट तक: क्यों फैब्रिकेशन इंटीग्रेशन वक्र को छोटा करता है
जब स्थापना क्रू इस्पात के एक बंडल को खोलती है और पाती है कि प्रत्येक कॉलम, राफ्टर और ब्रेस पर एक बे नंबर और मैच मार्क लगा हुआ है जो सीधे उठाने की ड्रॉइंग के अनुरूप है, तो काम की गति लगभग तुरंत बदल जाती है। गलत पहचाने गए भागों के कारण साइट पर होने वाली त्रुटियाँ तेज़ी से कम हो जाती हैं, और फॉरमैन को पैकिंग सूचियों की तुलना करने में कम समय लगता है। यह प्रकार की साइट-तैयार पैकेजिंग कोई दुर्घटना नहीं है; यह एक निर्माण कार्यप्रवाह को दर्शाती है जिसमें प्रत्येक फ्रेमिंग पैकेज को शिप करने से पहले कारखाने में पूर्व-असेंबल या ट्रायल-फिट किया जाता है। उन वेयरहाउस विकासकर्ताओं के लिए जिन्हें स्थापना की भविष्यवाणी करने योग्यता की चिंता है, झोंगवेई जैसे निर्माता के साथ काम करना, जो विस्तृत डिज़ाइन, निर्माण और पैकेजिंग को एक ही गुणवत्ता प्रणाली के तहत एकीकृत करता है, चरणबद्ध प्रक्रिया को एक दोहरावयोग्य दिनचर्या में बदलने में सहायता करता है, न कि साइट-दर-साइट प्रयोग के रूप में।
विषय-सूची
- पहले बोल्ट के आने से पहले नींव को सही बनाना
- एंकर बोल्ट की स्थापना: वह सहनशीलता जो सब कुछ निर्धारित करती है
- फ्रेम असेंबली के क्रम का महत्व: क्यों बे का क्रम मायने रखता है
- पर्लिन्स, गर्ट्स और विकर्ण ब्रेसिंग: फ्रेम को सुदृढ़ करना
- रिसाव को आमंत्रित किए बिना छत और दीवार पैनल स्थापना
- एक वितरण केंद्र के पुनर्निर्माण से अनुक्रमण के बारे में क्या सीखा गया
- दुकान के ड्रॉइंग से साइट तक: क्यों फैब्रिकेशन इंटीग्रेशन वक्र को छोटा करता है