 EN

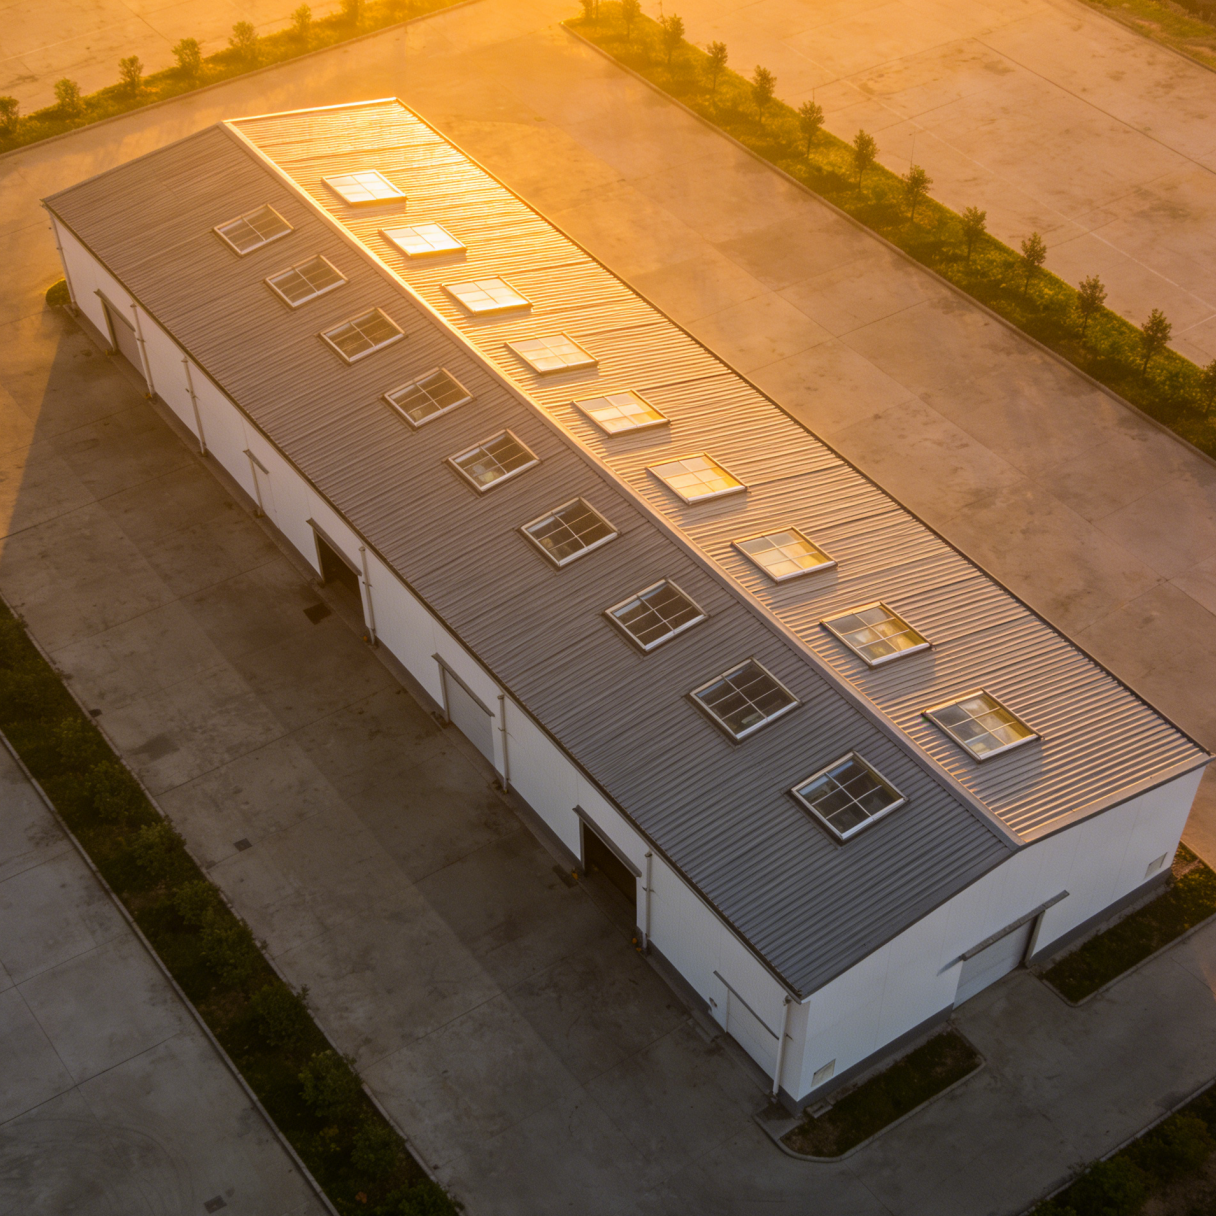
Zorg voor de juiste fundering voordat de eerste bout arriveert
Een stap-voor-stapinstallatieproces voor prefab-staalpandconstructies begint niet wanneer de eerste vrachtwagen met kolommen op het terrein aankomt. Het begint met het funderingsonderzoek. De tolerantie die in het ankerboutplan is opgenomen, is niet zomaar een lijn op een tekening; het is het verschil tussen een frame dat precies recht op de basisplaten valt en een frame dat ter plaatse moet worden uitgeboord, met langgatverbindingen of kostbare correctielassen. De fundering moet worden gecontroleerd op vierkantheid, hoogte en boutuitsteeklengte met behulp van een digitale waterpas en een theodoliet, voordat er enig staal wordt uitgeladen. Betonsubcontractoren die de ankerboutsjabloon als grove richtlijn behandelen, veroorzaken vaak een domino-effect: een afwijking van een halve inch in de boutgroep bij kolomlijn A kan zich opstapelen tot een cumulatieve misuitlijning van bijna twee inch tegen de tijd dat de nokligger aan de verste zijde van de travee wordt bevestigd. Die afwijking opsporen terwijl het beton nog fris is, is goedkoop; het corrigeren nadat het frame voor de helft is vastgezet, kan dagen kranetijd kosten.
Ankerboutinstelling: de tolerantie die alles bepaalt
Ankerbouten vormen de fysieke interface waarbij het funderingsteam de verantwoordelijkheid overdraagt aan het staalmontageteam, en deze overdracht verloopt zelden soepel zonder een bewuste kwaliteitscontrole. Bij een typisch magazijnproject vereist de specificatie ASTM F1554-kwaliteit 36 of 55 ankerstaven, geplaatst met een tolerantie van plus of min een achtste inch in hoogte en een kwart inch in plattegrond. Dat klinkt eenvoudig, maar zodra het mortelbed is gestort en de kolombasisplaten worden geplaatst, kan een bout die te kort is niet correct worden aangespannen, terwijl een bout die te lang is de basisplaat omhoogduwt en een spleet creëert die vocht en corrosie uitnodigt. Een nuttige praktijk op de bouwplaats, afkomstig uit meerdere versnelde distributiecentrumprojecten, bestaat erin de mal te plaatsen en vervolgens een meetteam onafhankelijk de as van elke bout te bepalen vóór het gieten van het beton, met behulp van dezelfde referentiepunten die het staalmontageteam later gebruikt voor het verticaal uitzetten van de kolommen. Deze eenvoudige dubbele controle, die slechts ongeveer twee uur extra tijd kost in de funderingsfase, heeft op projecten waar deze strikt werd toegepast consistent de herwerkingspercentage gerelateerd aan ankerbouten met meer dan 80% verminderd.
Volgorde van frameassemblage: waarom de volgorde van de traveeën belangrijk is
De verleiding op een open pakhuisvloer is om de stijve frames in een rechte lijn te monteren, van travee één tot en met travee tien, en elke verbinding volledig aan te trekken voordat men verdergaat. Deze aanpak werkt vaak tegen de natuurlijke flexibiliteit van een geprefabriceerd systeem. Wanneer de eerste travee volledig wordt aangemaakt voordat de spanten van de tweede travee op hun plaats zijn, kunnen de verbonden frames de kleine afwijkingen in afmetingen — veroorzaakt door fabricagetoleranties en thermische uitzettingsbewegingen — niet opvangen. Een betrouwbaardere volgorde, ondersteund door standaardoprichtingshandleidingen van de Metal Building Manufacturers Association, bestaat erin twee of drie frames te monteren en los vast te zetten met gedeeltelijke steunconstructie, waarna de dakspanten en wandlatten voor die traveeën worden geïnstalleerd om een stabiel diafragma te vormen, alvorens de verbindingen definitief aan te trekken. De onderstaande tabel vergelijkt de impact van twee veelgebruikte assemblagevolgordes op een representatief pakhuis van 30.000 vierkante voet.
| Assemblagevolgorde | Herwerkingspercentage bij boutgaten | Gemiddelde kraanstilstandtijd | Typische sluitingstijd van de sectie |
|---|---|---|---|
| Voor het doorgaan elke sectie volledig aansluiten | 8%–12% van de verbindingen | Hoger, door uitlijningsstoppen | 3,5–4 uur per sectie |
| Drie secties vastzetten, diafragma monteren en dan aanhalen | Minder dan 2% van de verbindingen | Lager, continue stroming | 2,5–3 uur per sectie |
Liggers, dwarsliggers en diagonale verstijving: Het frame vastzetten
Zodra de primaire starre frames staan en tijdelijk zijn uitgezet met hijskabels, beginnen de secundaire onderdelen een verzameling tweedimensionale raamwerken om te zetten in een driedimensionale, stabiele constructie. Z-vormige liggers en C-vormige dwarsliggers worden meestal ontworpen als eenvoudig opgelegde of doorlopende onderdelen, en de details van hun overlappende verbindingen verdienen evenveel aandacht als de belangrijkste momentverbindingen. Een vaak over het hoofd gezien fout op de bouwplaats is het omgekeerd aanbrengen van de bedoelde overlaprichting: liggers die zijn gemarkeerd voor een specifieke eindoverlap of binnenoverlap moeten exact volgens de werktekening worden geplaatst, omdat de overlapconfiguratie direct van invloed is op de opwaartse belastbaarheid en de diafragma-stijfheid waarop het dakplaatensysteem vertrouwt. Diagonale staafversteviging in het dak- en wandvlak voltooit vervolgens het laterale belastingspad. Enkel-op-trek-X-versteviging met draadstaven komt veelvuldig voor in geprefabriceerde stalen pakhuisconstructies, en de stap die voorspelbare prestaties oplevert, is niet alleen het aandraaien van de spanbouten, maar ook het controleren dat de doorhang van de staaf is verwijderd zonder het frame zo zwaar voor te belasten dat de nokligger verdraait. Een snelle ‘gevoelstest’ door een ervaren werkleider – waarbij een met handschoenen bedekte hand de staaf na het aandraaien nog steeds met matige kracht kan laten draaien – bereikt meestal het optimale punt.
Installatie van dak- en wandpanelen zonder lekkages uit te lokken
Staande-naden dakpanelen en fabrieksgelakte gevelplaten vormen de weerbestendige buitenkant van een magazijn, en de installatievolgorde hier bepaalt of het gebouw op lange termijn waterdicht blijft. De beste werkwijze is om met het aanbrengen van de dakpanelen te beginnen bij de nokrand en vervolgens richting de nok te werken, waarbij de panelen worden overlappend aangebracht in de richting waarin de heersende wind regen meedraagt, meestal weg van de loefzijde. Zijdelingse overlappingsvoegen die afhankelijk zijn van fabrieksgeplaatste afdichtingslijnen moeten worden geïnspecteerd op continuïteit, want een klein onderbreking in de afdichtingslijn kan een capillaire weg creëren waardoor vocht in de isolatieruimte wordt getrokken. Bij de nokrand moeten de afsluitstrips tussen de paneelribben vlak tegen het paneelprofiel en de nokrandafwerking zitten; anders vindt regen die door de wind wordt meegevoerd een weg naar binnen. Een praktische aanpak die op diverse koelopslagprojecten is toegepast, bestaat erin een rooktest of een eenvoudige waterspuittest uit te voeren op de eerste volledig beplakte travee voordat men doorgaat met de rest van het dak. Het vinden van één samengeperste afsluitstrip of een verkeerd uitgelijnde eindoverlapping in dit stadium kost bijna niets vergeleken met het opsporen van lekkages nadat het koelsysteem in bedrijf is gesteld en draait.
Wat een renovatie van een distributiecentrum leerde over volgorde
Een uitbreiding van een distributiecentrum van 4.645 m² buiten Dallas illustreerde hoe kleine aanpassingen in de volgorde het totale projecttijdplan kunnen inkorten. Het oorspronkelijke plan voorzag in het volledig opzetten van het stalen frame, gevolgd door de installatie van de dakpanelen en ten slotte het plaatsen van de wandpanelen rondom het gebouw. Het team merkte al snel op dat, zonder vroegtijdige plaatsing van de wandpanelen, het interne dakwerk blootstond aan winderige dwarswinden, waardoor het hanteren van lange metalen platen gevaarlijk werd en de voortgang vertraagd werd. De bouwleider wijzigde de volgende fase: nadat de eerste drie traveeën waren opgezet en de dakdiaphragma’s waren geplaatst, begon een crew met een mobiele schaarlift met de installatie van de wandpanelen aan de windzijde, parallel aan het dakwerk in de aangrenzende travee. Deze overlapping vereiste nauwe coördinatie, maar verkortte de tijd voor de panelinstallatie met vier dagen en verbeterde de veiligheid, omdat de wandbekleding fungeerde als winddoorlaat. Dit voorbeeld bevestigde een principe dat veel stapsgewijze installatiehandleidingen onderschatten: de papieren volgorde moet zich aanpassen aan de werkelijke weersomstandigheden en terreinlogistiek, en een goed ontworpen montage-tekeningsset laat ruimte voor dergelijke aanpassingen.
Van shop-tekening naar bouwplaats: Waarom integratie van fabricage de curve verkort
Wanneer het installatieteam een bundel staal opent en ziet dat elke kolom, balk en steun is voorzien van een baknummer en een overeenkomstmarkering die direct overeenkomt met de montage-tekening, verandert het werktempo bijna onmiddellijk. Veldfouten door verkeerd geïdentificeerde onderdelen nemen sterk af en de voorman besteedt minder tijd aan het kruisverwijzen van paklijsten. Dit type bouwplaatsklaar verpakking gebeurt niet toevallig; het weerspiegelt een productiewerkstroom waarbij elk draagconstructiepakket in de fabriek wordt vooraf samengesteld of getest voordat het wordt verzonden. Voor magazijnontwikkelaars die belang hechten aan voorspelbaarheid bij de installatie, helpt samenwerken met een fabrikant als Zhongwei — die detailtekeningen, fabricage en verpakking integreert onder één kwaliteitssysteem — om het stapsgewijze proces te transformeren tot een herhaalbare routine in plaats van een experiment per bouwplaats.
Inhoudsopgave
- Zorg voor de juiste fundering voordat de eerste bout arriveert
- Ankerboutinstelling: de tolerantie die alles bepaalt
- Volgorde van frameassemblage: waarom de volgorde van de traveeën belangrijk is
- Liggers, dwarsliggers en diagonale verstijving: Het frame vastzetten
- Installatie van dak- en wandpanelen zonder lekkages uit te lokken
- Wat een renovatie van een distributiecentrum leerde over volgorde
- Van shop-tekening naar bouwplaats: Waarom integratie van fabricage de curve verkort