 EN

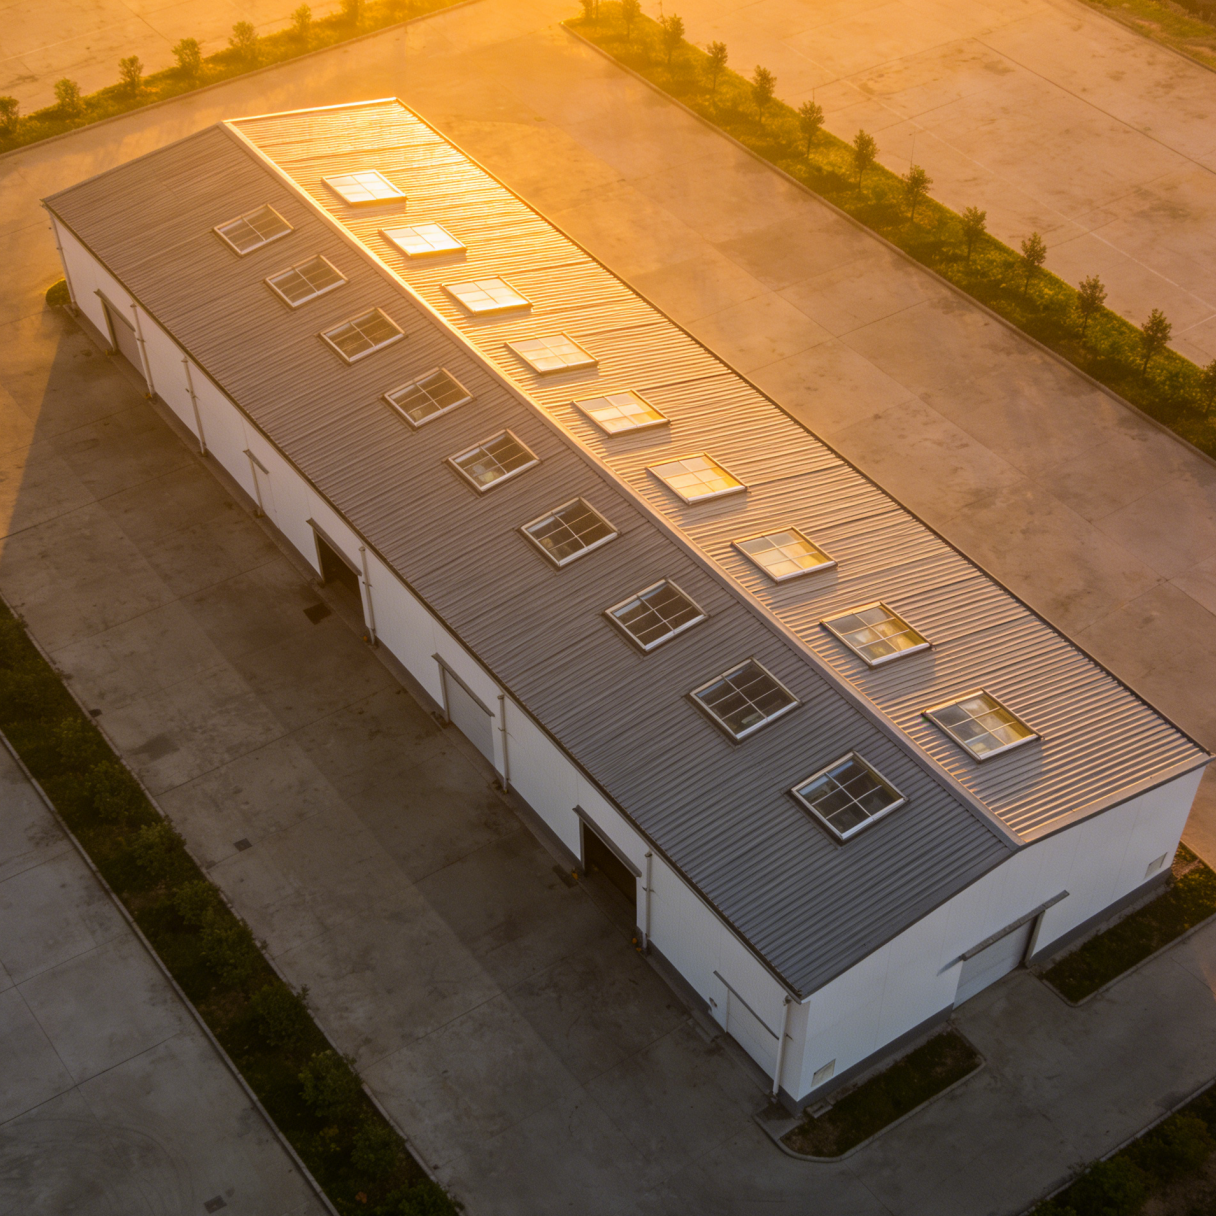
Bien préparer les fondations avant l’arrivée du premier boulon
Un processus d’installation étape par étape pour les entrepôts préfabriqués en acier ne commence pas lorsque le premier camion chargé de poteaux arrive sur le chantier. Il commence par l’arpentage des fondations. La tolérance indiquée dans le plan des boulons d’ancrage n’est pas simplement une ligne sur un dessin ; elle détermine la différence entre un portique qui s’abaisse parfaitement droit sur les platines de base et un portique qui nécessite, sur le chantier, des alésages complémentaires, des trous oblongs ou des soudures correctives coûteuses. Avant de décharger le moindre élément en acier, les fondations doivent être vérifiées quant à leur carrure, leur niveau et la saillie des boulons, à l’aide d’un niveau numérique et d’un théodolite. Les entreprises de béton qui considèrent le gabarit des boulons d’ancrage comme une simple indication approximative provoquent souvent un effet domino : un décalage de 1,27 cm dans le groupe de boulons situés à l’alignement des poteaux A peut se transformer, au niveau de la liaison du contreventement de rive à l’extrémité opposée de la travée, en un désalignement cumulé de près de 5 cm. Détecter ce décalage tant que le béton est encore frais est peu coûteux ; le corriger après qu’une partie du portique a déjà été boulonnée peut faire perdre des jours entiers de location de grue.
Réglage des boulons d’ancrage : la tolérance qui détermine tout
Les boulons d’ancrage constituent l’interface physique par laquelle l’équipe de fondations transmet sa responsabilité à l’équipe de montage des structures en acier, et ce transfert se fait rarement sans une étape de contrôle qualité délibérée. Dans un projet typique d’entrepôt, la spécification exige des tiges d’ancrage conformes à la norme ASTM F1554, grade 36 ou grade 55, installées avec une tolérance de projection de plus ou moins un huitième de pouce en hauteur et d’un quart de pouce en plan. Cela semble simple, mais dès que la chape de mortier est coulée et que les platines de base des poteaux sont mises en place, tout boulon trop court ne peut pas être correctement tendu, tandis que tout boulon trop long soulève la platine de base et crée un espace qui favorise l’infiltration d’humidité et la corrosion. Une pratique utile sur le terrain, issue de plusieurs chantiers accélérés de centres de distribution, consiste à positionner le gabarit, puis à faire localiser indépendamment chaque axe central des boulons par une équipe de topographie avant le coulage du béton, en utilisant les mêmes points de repère que ceux que l’équipe de montage des structures en acier utilisera ultérieurement pour le réglage vertical des poteaux. Cette simple vérification croisée, qui n’ajoute que deux heures environ à la phase de fondations, a systématiquement réduit de plus de 80 % les travaux de reprise liés aux boulons d’ancrage sur les projets où elle a été appliquée rigoureusement.
Séquencement de l’assemblage du châssis : pourquoi l’ordre des travées est déterminant
Dans un entrepôt aux vastes surfaces dégagées, il est tentant d’assembler les châssis rigides en ligne droite, de la travée 1 à la travée 10, et de serrer complètement chaque liaison avant de passer à l’étape suivante. Cette approche va souvent à l’encontre de la flexibilité naturelle d’un système préfabriqué. Lorsque la première travée est serrée de façon rigide avant que les liteaux de toiture de la deuxième travée ne soient en place, les châssis connectés ne peuvent pas absorber les légères variations dimensionnelles dues aux tolérances de fabrication et aux déplacements thermiques. Une séquence plus fiable, recommandée par les manuels d’érection usuels de la Metal Building Manufacturers Association, consiste à ériger deux ou trois châssis et à les serrer partiellement avec un contreventement provisoire, puis à installer les liteaux de toiture et les montants muraux correspondants afin de former un diaphragme stable avant le serrage final. Le tableau ci-dessous compare l’impact de deux séquences courantes sur un entrepôt représentatif de 30 000 pieds carrés.
| Approche séquentielle | Taux de reprise sur les trous des boulons | Temps d’inactivité moyen de la grue | Durée typique de fermeture d’une travée |
|---|---|---|---|
| Serrer complètement chaque travée avant de passer à l’étape suivante | 8 % à 12 % des connexions | Plus élevé, en raison des arrêts liés à l’alignement | 3,5 à 4 heures par travée |
| Serrer trois travées, installer la membrane, puis appliquer le couple | Moins de 2 % des connexions | Plus faible, flux continu | 2,5 à 3 heures par travée |
Liteaux, raidisseurs et contreventements diagonaux : verrouillage du cadre
Une fois que les cadres rigides principaux sont dressés et provisoirement haubanés, les éléments secondaires commencent à transformer un ensemble de portiques bidimensionnels en une structure tridimensionnelle stable. Les liteaux en forme de Z et les raidisseurs en forme de C sont généralement conçus comme des éléments simplement appuyés ou à travées continues, et leurs détails d’emboîtement par recouvrement méritent autant d’attention que les connexions principales résistant aux moments. Une erreur courante sur le chantier, souvent négligée, consiste à inverser le sens prévu du recouvrement : les liteaux marqués pour un recouvrement d’extrémité ou un recouvrement intermédiaire doivent être installés strictement conformément aux plans d’atelier, car la configuration du recouvrement influence directement la capacité de résistance au soulèvement et la rigidité du diaphragme dont dépend le système de panneaux de toiture. Les contreventements diagonaux dans les plans de toiture et de façade complètent ensuite le cheminement des charges latérales. Les contreventements en croix « tension uniquement », réalisés à l’aide de barres filetées, sont courants dans les entrepôts préfabriqués en acier ; l’étape clé garantissant des performances prévisibles ne consiste pas seulement à resserrer les tendeurs, mais aussi à vérifier que la flèche des barres a disparu, sans toutefois précontraindre le cadre à un point tel que la poutre de rive se tord. Un test rapide, effectué par un chef de chantier expérimenté — où, après serrage, une main gantée peut encore faire tourner la barre avec un effort modéré — permet généralement d’atteindre le réglage optimal.
Installation de panneaux de toiture et de mur sans provoquer de fuites
Les panneaux de toiture à joints debout et les tôles murales peintes en usine constituent l’enveloppe étanche à l’eau d’un entrepôt, et l’ordre d’installation peut déterminer la résistance durable du bâtiment face à l’eau. La meilleure pratique consiste à commencer la pose des panneaux de toiture depuis la gouttière et à progresser vers le faîte, en superposant les panneaux dans le sens où les vents dominants poussent la pluie, généralement vers le côté sous le vent. Les recouvrements latéraux qui reposent sur des cordons de jointoiement appliqués en usine doivent être inspectés pour vérifier leur continuité, car une interruption minime dans l’extrusion du jointoiement peut créer un chemin capillaire qui attire l’humidité vers la cavité isolante. À la gouttière, les bandes d’étanchéité placées entre les nervures des panneaux doivent être parfaitement ajustées contre le profil du panneau et la bordure de gouttière ; sinon, la pluie entraînée par le vent pénètre dans le bâtiment. Une méthode pratique utilisée sur plusieurs projets de stockage frigorifique consiste à effectuer un essai à la fumée ou un simple essai par pulvérisation d’eau sur la première travée entièrement recouverte avant de poursuivre la pose du reste du toit. Détecter un seul joint comprimé ou un recouvrement terminal mal aligné à ce stade coûte presque rien comparé au coût de recherche et de réparation des fuites après la mise en service et le fonctionnement du système de réfrigération.
Ce qu’un réaménagement de centre de distribution a révélé sur la séquence d’opérations
Une extension de 4 645 m² d’un centre de distribution situé à l’extérieur de Dallas a montré comment de petites modifications de la séquence des travaux peuvent réduire le calendrier global. Le plan initial prévoyait la construction intégrale de la structure en acier, puis la pose des panneaux de toiture, suivie enfin de la mise en place des panneaux muraux périphériques. L’équipe a rapidement constaté que, sans les panneaux muraux installés dès le début, les travaux intérieurs de toiture étaient exposés à des rafales de vent latéral rendant dangereuse la manipulation de grandes tôles métalliques et ralentissant l’avancement. Le chef de chantier a donc inversé la phase suivante : dès que les trois premières travées eurent été charpentées et que les diaphragmes de toiture furent mis en place, une équipe utilisant une nacelle élévatrice articulée a commencé à poser les panneaux muraux côté vent, en parallèle avec les travaux de toiture sur la travée adjacente. Ce chevauchement a exigé une coordination accrue, mais il a permis de gagner quatre jours sur le calendrier de pose des panneaux et d’améliorer la sécurité, car la façade murale a servi de brise-vent. Cet épisode a renforcé un principe que de nombreux guides détaillés de processus d’installation sous-estiment : la séquence décrite sur papier doit s’adapter aux conditions réelles de météo et de logistique sur site, et un bon jeu de plans de montage laisse de la marge pour ce type d’ajustement.
Du dessin d’atelier au chantier : pourquoi l’intégration de la fabrication raccourcit le délai
Lorsque l’équipe d’installation ouvre un colis d’acier et constate que chaque poteau, chaque ferme et chaque contreventement est étiqueté avec un numéro de travée et une marque d’ajustement correspondant directement au plan de montage, le rythme du travail change presque immédiatement. Les erreurs sur site causées par des pièces mal identifiées diminuent fortement, et le chef de chantier consacre moins de temps à comparer les listes d’emballage. Ce type d’emballage prêt à être installé ne se produit pas par hasard : il reflète un flux de travail en usine où chaque lot de charpente est pré-assemblé ou testé en atelier avant même son expédition. Pour les développeurs d’entrepôts soucieux de la prévisibilité de l’installation, collaborer avec un fabricant tel que Zhongwei — qui intègre la conception détaillée, la fabrication et l’emballage dans un même système qualité — permet de transformer un processus étape par étape en une routine reproductible, plutôt qu’en une expérience différente pour chaque chantier.
Table des matières
- Bien préparer les fondations avant l’arrivée du premier boulon
- Réglage des boulons d’ancrage : la tolérance qui détermine tout
- Séquencement de l’assemblage du châssis : pourquoi l’ordre des travées est déterminant
- Liteaux, raidisseurs et contreventements diagonaux : verrouillage du cadre
- Installation de panneaux de toiture et de mur sans provoquer de fuites
- Ce qu’un réaménagement de centre de distribution a révélé sur la séquence d’opérations
- Du dessin d’atelier au chantier : pourquoi l’intégration de la fabrication raccourcit le délai