 EN

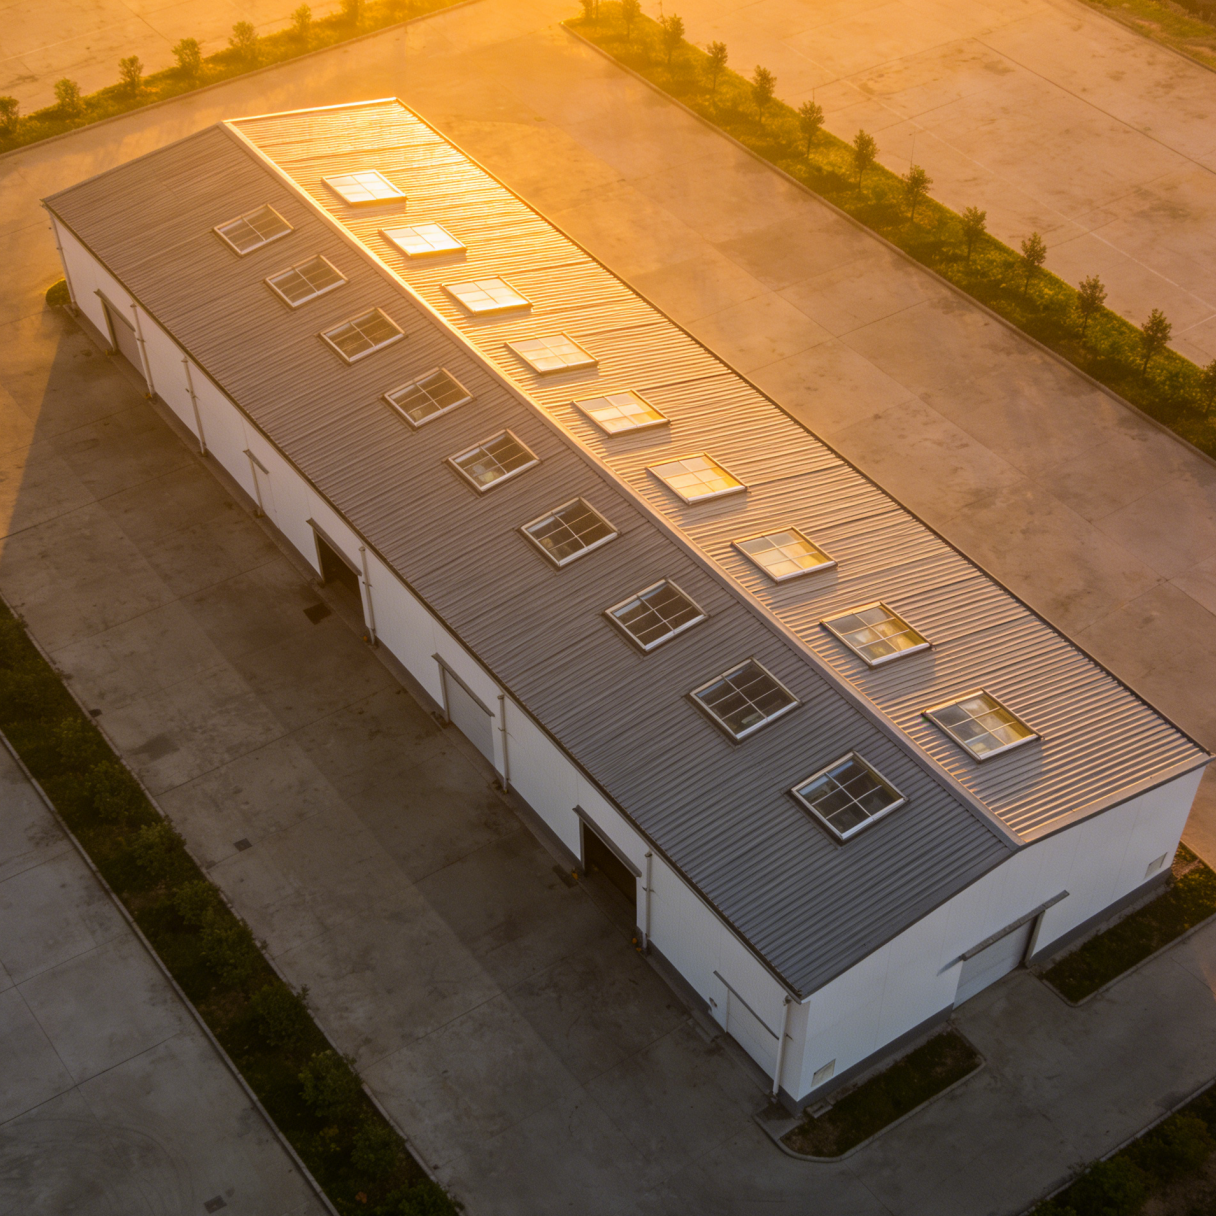
Að fá grunninn rétt áður en fyrsta skrúfan kemur
Skrefafyrir-skref uppsetning ferðaþjónustu steinverks fyrir framhönnuða stálhúsa hefst ekki þegar fyrsti bíllinn með dálkum kemur á staðinn. Hún hefst við grunnrannsókn. Tíðnibreyta sem er skráð í áætlun fyrir fastanútborð er ekki bara lína á teikningu; hún er munurinn á ramma sem fellur beint á grunnplötur og ramma sem krefst reyndar í vinnusvæðinu, rýmdra holu eða dýrra endurbætanda sveisi. Grunnurinn verður athugaður fyrir rétthyrning, hæð og útstreymi nútborða með rafrænum línu og teódit. Þeir sem bæta betónið geta oft skapað rafmagnsáhrif ef þeir taka fastanútborðaskýlu sem almenna leiðbeiningu: hálf tommu afvik í nútborðagruppunni við dálk línu A getur leitt til samantekins afviks nær tveggja tommu þegar hliðarmiðill tengist á fjarri enda hlutarins. Að greina þetta afvik á meðan betónið er enn „grænt“ er ódýrt; að laga það eftir að ramminn er helmingur festur getur tekið dagana af krana.
Stofnbolti stillt: Táknar afvikunina sem ákvarðar allt
Öngraftar eru raunverulega viðskiptamáttur þar sem grunnsteypuverkfangið ákvarðar ábyrgð fyrir stálstöðvun, og þessi ábyrgðarskipti eru sjaldan hrein og óskaðar án áætlaðs gæðagáttar. Í venjulegu vistvangsverkfangi krefst tilgreiningar ASTM F1554 stig 36 eða stig 55 fyrir öngur, sem sett eru með hæðarmarkmiði af plús eða mínus einum áttunda tommu í hæð og fjórðungstommu í plani. Það hljómar einfalt, en einu sinni sem steypugrunnurinn er steyppur og botnplötur dálksins settar niður, getur engin öngur sem er of stutt ekki verið rétt spennð, og hver öngur sem er of löng ýtir upp botnplötuna og myndar bil sem aukar líkur á rýmingu og rosti. Ávinningameiri reynd á svæðinu, sem hefur verið tekin frá mörgum hröðum dreifikerfisbyggingum, er að setja sniðmát og láta síðan mælingamannaflokki staðsetja miðlínu hverrar öngur sjálfstætt áður en steypa er steypp, með því sama stjórnpunkta sem stálstöðvunin mun nota síðar til að stilla dálkana lóðrétt. Þessi einfalda tvískoðun, sem bætir kannski tveimur klukkutímum við grunnsteypuverkfangið, hefur reglulega minnkað endurvinna vegna öngur um meira en 80% á verkfangum þar sem henni hefur verið beitt alvarlega.
Röð framleiðslu ramma: Af hverju máttu röð stöður skipta máli
Í stórum opnum visthúsum er auðvelt að setja saman stífur rammar í beinu línu, frá stöð 1 til stöð 10, og festa allar tengingar fullkomlega áður en haldið er áfram. Þessi nálgun getur oft verið óþægileg fyrir náttúrlega sveigju fyrframgerðra kerfa. Þegar fyrsta stöðin er fest með háum krafti áður en purlínur annarrar stöðvar eru settar upp geta tengdir rammar ekki tekið á móti litlum víddamismunum sem koma af framleiðsluskráningum og hitastikun. Áreiðanlegri röð, sem er stuðlað af venjulegum uppsetningarhandbökum frá Metal Building Manufacturers Association, er að setja upp og láttu losa tvo eða þrjá ramma með hluta styrkjun, svo að setja upp þakpurlínur og veggskífu fyrir þessar stöðvar til að mynda staðgilt dífragma áður en lokafesting gerist. Töluborðið hér fyrir neðan sýnir áhrif tvær algengar röðvalkana á dæmisvisthús með flatarmáli 30.000 fermetra.
| Röðvalkann | Endurvinna prósentustuðull á boltaholunum | Meðaltal á leysitíma lyftunnar | Typískur lokunartími fyrir bæ |
|---|---|---|---|
| Tökuðu allar bæjar fullkomlega áður en þú heldur áfram | 8%–12% af tengingum | Hærra, vegna stillingarleyfis | 3,5–4 klukkustundir á bá |
| Tökuðu þrjár bæjar fast, settu upp skilja og síðan tökuðu á | Undir 2% af tengingum | Lægra, samfelld straumferð | 2,5–3 klukkustundir á bá |
Purlins, Girts og þverstöður: Fastgerving ramman
Þegar aðalstöðvur eru reisnar og tímabundið festar með snúru byrja viðbætistöðvur að breyta safni tvívíðra ramma í þrívíðan stöðugan kassa. Z-laga skífur og C-laga skífur eru venjulega hönnuðar sem einfaldlega styddar eða samfelldar skífur, og skýringar á yfirföllum þeirra þurfa jafn mikla athygju og aðalhjórnatengingarnar. Einn óséður villa í vinnumálinu er að snúa yfirföllum í öfugri átt: skífur sem eru merktar fyrir ákveðið endayfirlag eða innri yfirlag verða að fylgja verkstofuskissum nákvæmlega, því að staðsetning yfirlagsins áhrifar beinleiðis uppdráttstöðugleikann og stífleikann á skífuskipunum á þakinu. Skáskáningar í þak- og veggslétturnar ljúka síðan hliðráðunarmálsleiðinni. X-skáskáningar sem virka einungis í spennu með þræðuðum stöngum eru algengar í forframleiddum steinverfum, og skrefið sem gefur fyrirsjáanlega afstaða er ekki bara að snúa spennuhurðunum en að staðfesta að engin bogning sé í stöngunum án þess að spenna ramma of miklu, svo að hliðstaurinn snúi sig. Hraðpróf með reynsluþekkum forvergum, þar sem handlaukinn með handklæði getur enn snúið stangunni með meðalfyrirhyggju eftir að hana hefur verið spennt, nær venjulega markmiðinu.
Uppsetning þak- og veggplátu án þess að draga leka til sín
Stöðugæða þakplötur og í framleiðslu málaðar veggglerur gefa vistunum veðurþétt yfirborð, og röð uppsetningarinnar hér getur ákvarðað hvort byggingin verði langvirk veðurþétt. Besta aðferðin er að byrja að setja upp þakplötur frá kantinum og vinna áfram til hámarks, með því að leggja plöturnar yfir hvort annað í átt sem yfirgnæfandi vindur dvelja regn í, venjulega burt frá leeward-hliðinni. Hliðarlög, sem beita sig á framleiðslu-málaðum línum af þéttunarmassa, þurfa að vera skoðaðir til að tryggja samfelldleika, því jafnvel minnsta bil á milli þéttunarlinna getur myndað kapillar-veg sem dregur rúk inn í isolationsrýmið. Við kantinn þurfa lokunarfletarnir á milli rifa plötunnar að sitja sléttaðir á plötuprófílinu og kantlínunni, annars mun regn sem vindur dvelur finna leið inn í bygginguna. Í mörgum köluvarðveisluverkefnum hefur verið notað praktísk aðferð: reyna reykpróf eða einfaldlega vatnsprautupróf á fyrsta fullt plötuðu rásinni áður en haldið er áfram með restina af þakinu. Að finna einhverja samþrýstiflet, eða misstillt endalag á þessu stadi kostar næstum engu í samanburði við að leita að lekum eftir því sem kælikerfið hefur verið sett upp og er í gangi.
Hvað dreifisvæðisuppbygging lærti okkur um röðun
Útvíkkun 50.000 fermetra stórs dreifisstöðar utan við Dallas sýndi hvernig litlar breytingar á framkvæmdarröðum gætu minnkað heildaráætlunina. Upprunalega áætlunin krafði að reisa allan steikramanninn fyrst, svo setja þakplötur og loks reisa umhverfisveggplötur. Verkþjónninn tók fljótt eftir að án veigur veggplóta í upphafi var innri þakvinnsla útsett fyrir sterkar þverbylgjur sem gerðu meðhöndlun langra metallplóta ó örugga og hægðu á framförum. Yfirverkstjórinn breytti næstu þáttsetningu: eftir að fyrstu þrjú bæjarhluta voru rammaðir og þakdiáfhragmar settar, hófu fyrirbært skerðilifta-ferðalag að setja veigur veggplötur í samhliða vinna við þakvinnslu í næsta bæjarhluta. Þessi samhliða vinna krafðist samráðs en sparaði fjóra daga af tímalengdinni fyrir uppsetningu plóta og bætti örygginu því veggskinnið virkaði sem vindskjól. Þetta atvik staðfesti reglu sem margar skrefafyrir-skref leiðbeiningar fyrir uppsetningu undirmetta: röðin á pappír verður að vera mögulegt að breyta til að hanna sig að raunverulegum veðurforsendum og staðsetningarskilyrðum, og góðar uppsetningartekningar skulu láta rúm fyrir slíkri breytingu.
Frá verkstofuskissu til byggingarstaðar: Af hverju styttingar framleiðslusamrunnur ferilinn
Þegar uppsetningarsveitin opnar pakka af steéli og finnur að hver stafrællur dálkur, hliðarstaur og styrkistaur er merktur með tákni fyrir rekkju og samsvörunartákn sem samsvarar beint uppsetningarskissunni breytist hraði vinnunnar næstum strax. Villa á byggingarstað skuluð af rangri auðkenningu á hlutum minnka mikið og yfirmaðurinn býr minna tíma að samanbera pakkapantur. Þessi tegund af „byggingarstaðsbúnu“ pakkanir gerist ekki af handahófi; hún endurspeglar framleiðsluferla þar sem hver rammapakki er forskiptur eða prófaður í verksmiðjunni áður en hann er sendur út. Fyrir vörufjársþróunaraðila sem leggja mikla áherslu á áreiðanlega uppsetningu er gagnlegt að vinna með framleiðanda eins og Zhongwei, sem sameinar smáskissa, framleiðslu og pakkanir undir eitt gæðakerfi, sem hjálpar við að breyta skrefafyrir-skrefa ferlinu í endurtekna venju í stað þess að vera tilraun á hverjum byggingarstað.
Efnisyfirlit
- Að fá grunninn rétt áður en fyrsta skrúfan kemur
- Stofnbolti stillt: Táknar afvikunina sem ákvarðar allt
- Röð framleiðslu ramma: Af hverju máttu röð stöður skipta máli
- Purlins, Girts og þverstöður: Fastgerving ramman
- Uppsetning þak- og veggplátu án þess að draga leka til sín
- Hvað dreifisvæðisuppbygging lærti okkur um röðun
- Frá verkstofuskissu til byggingarstaðar: Af hverju styttingar framleiðslusamrunnur ferilinn