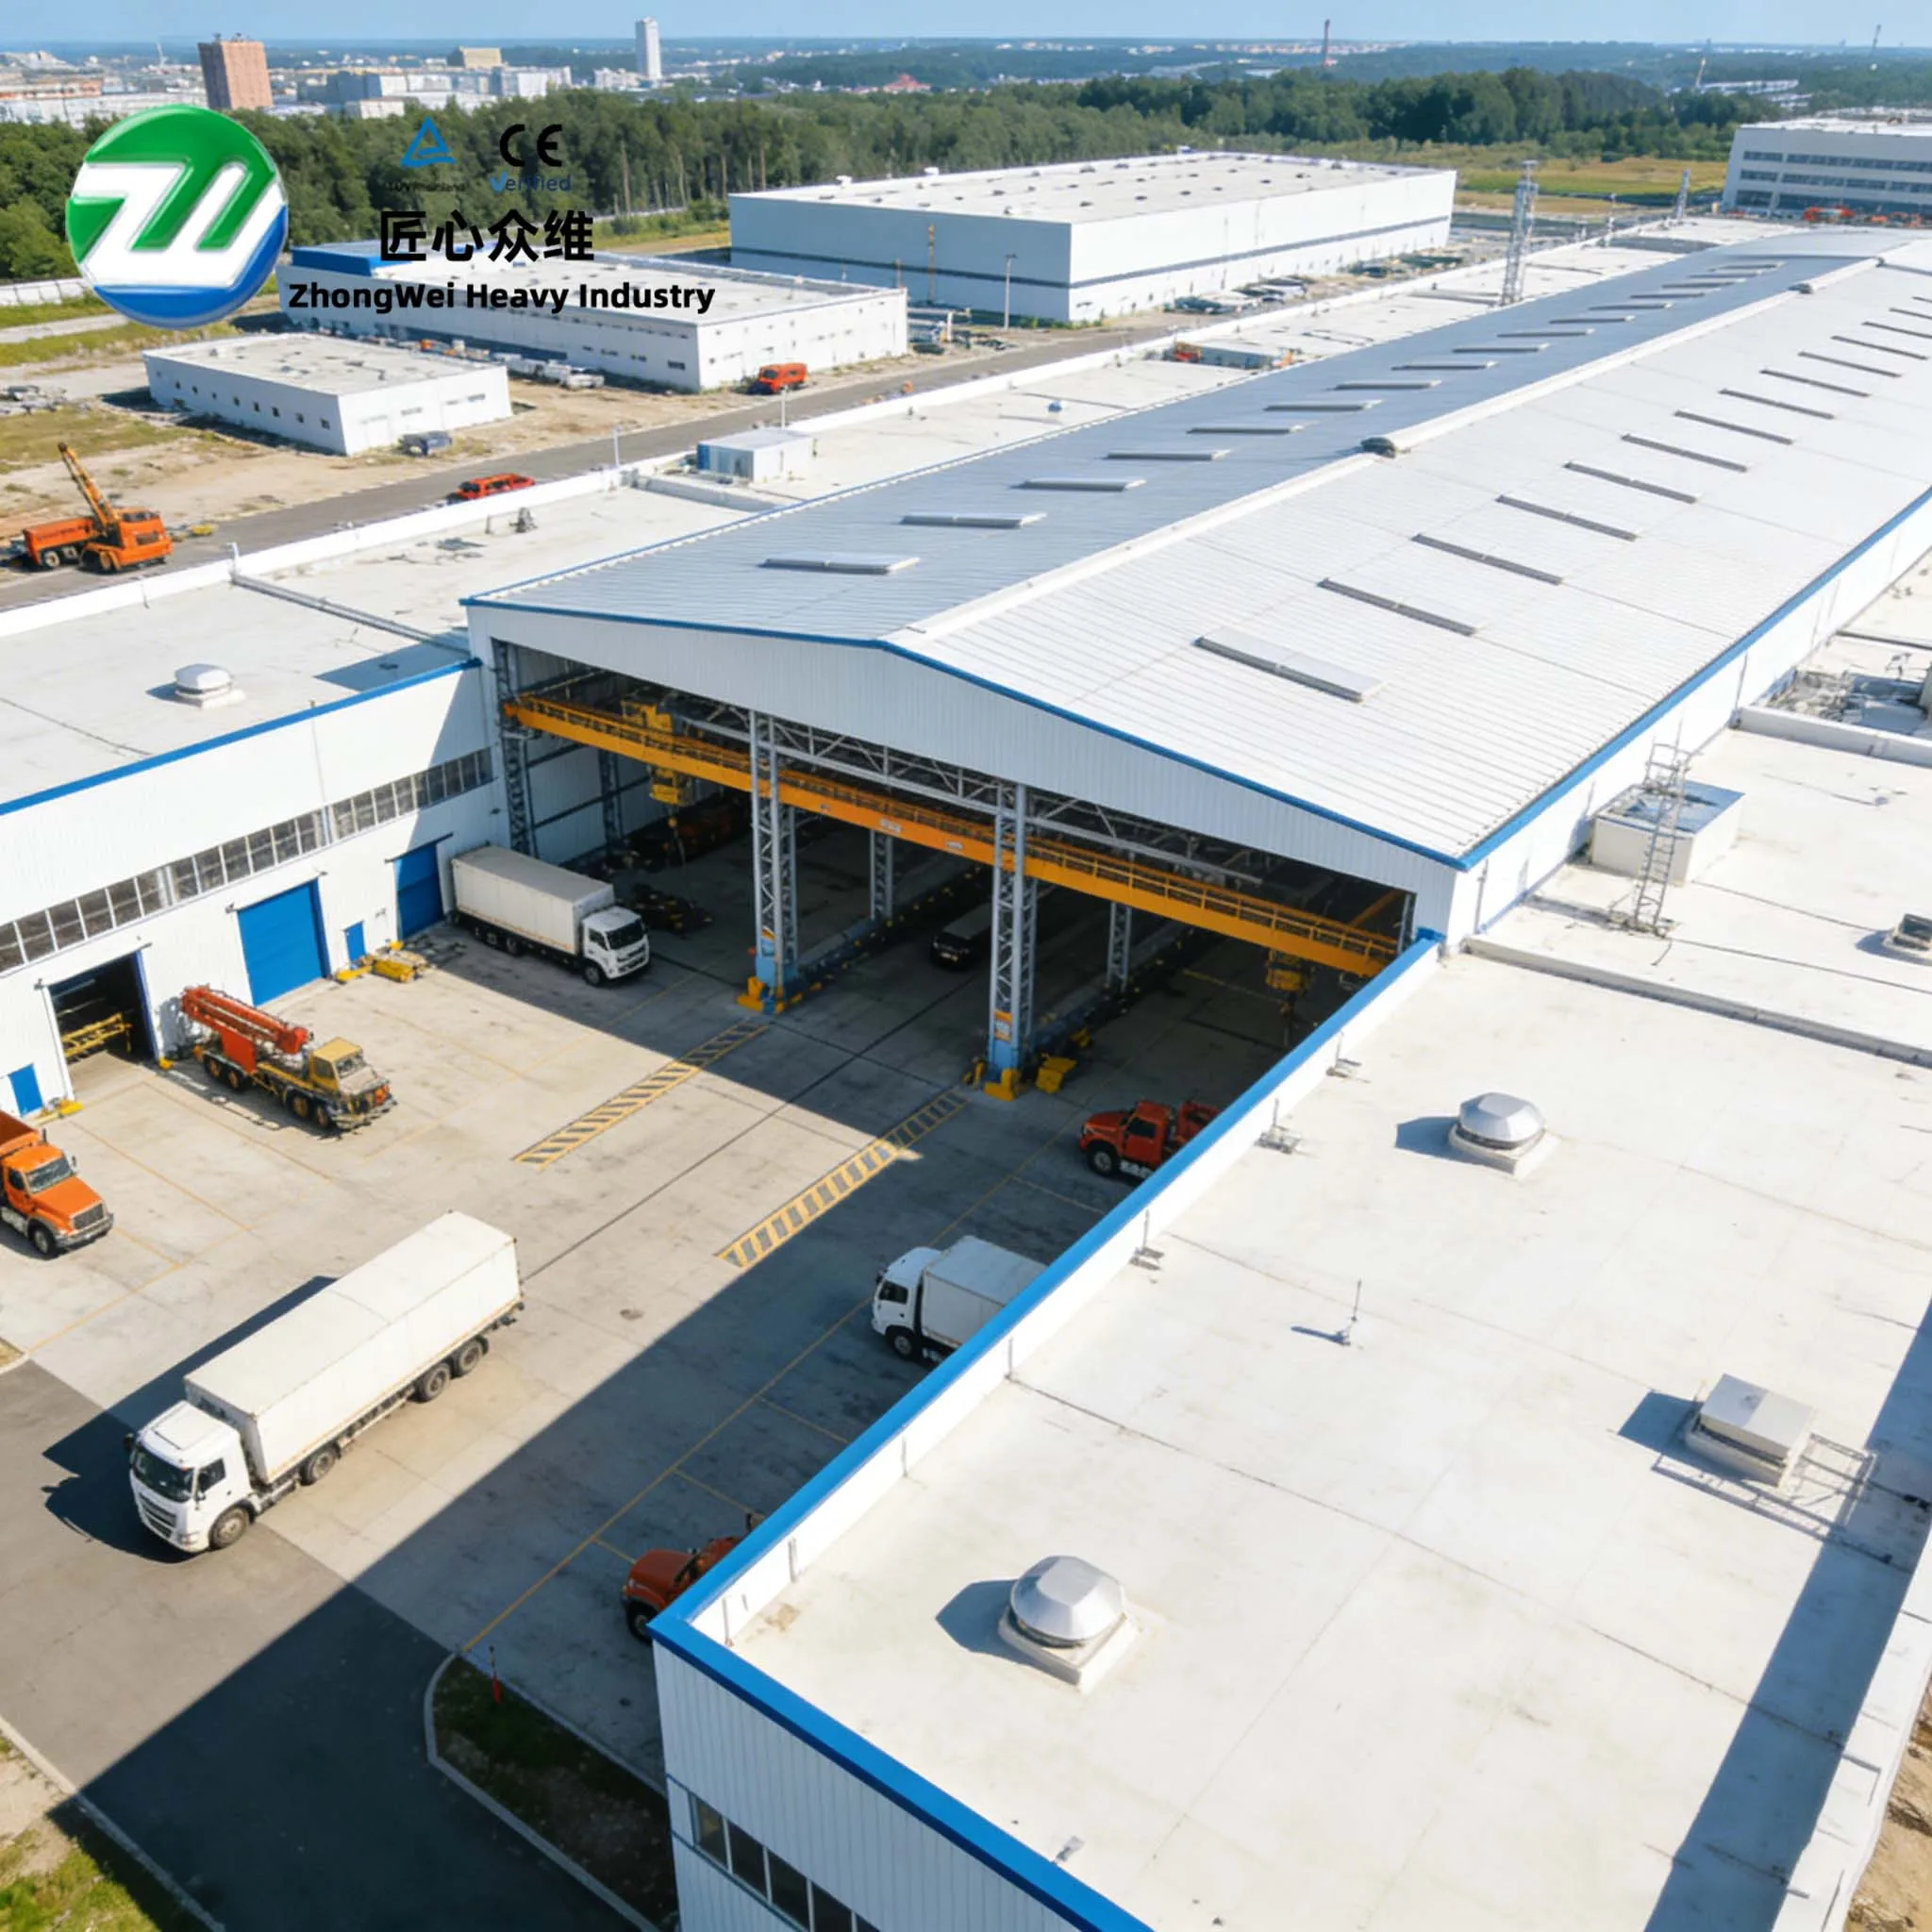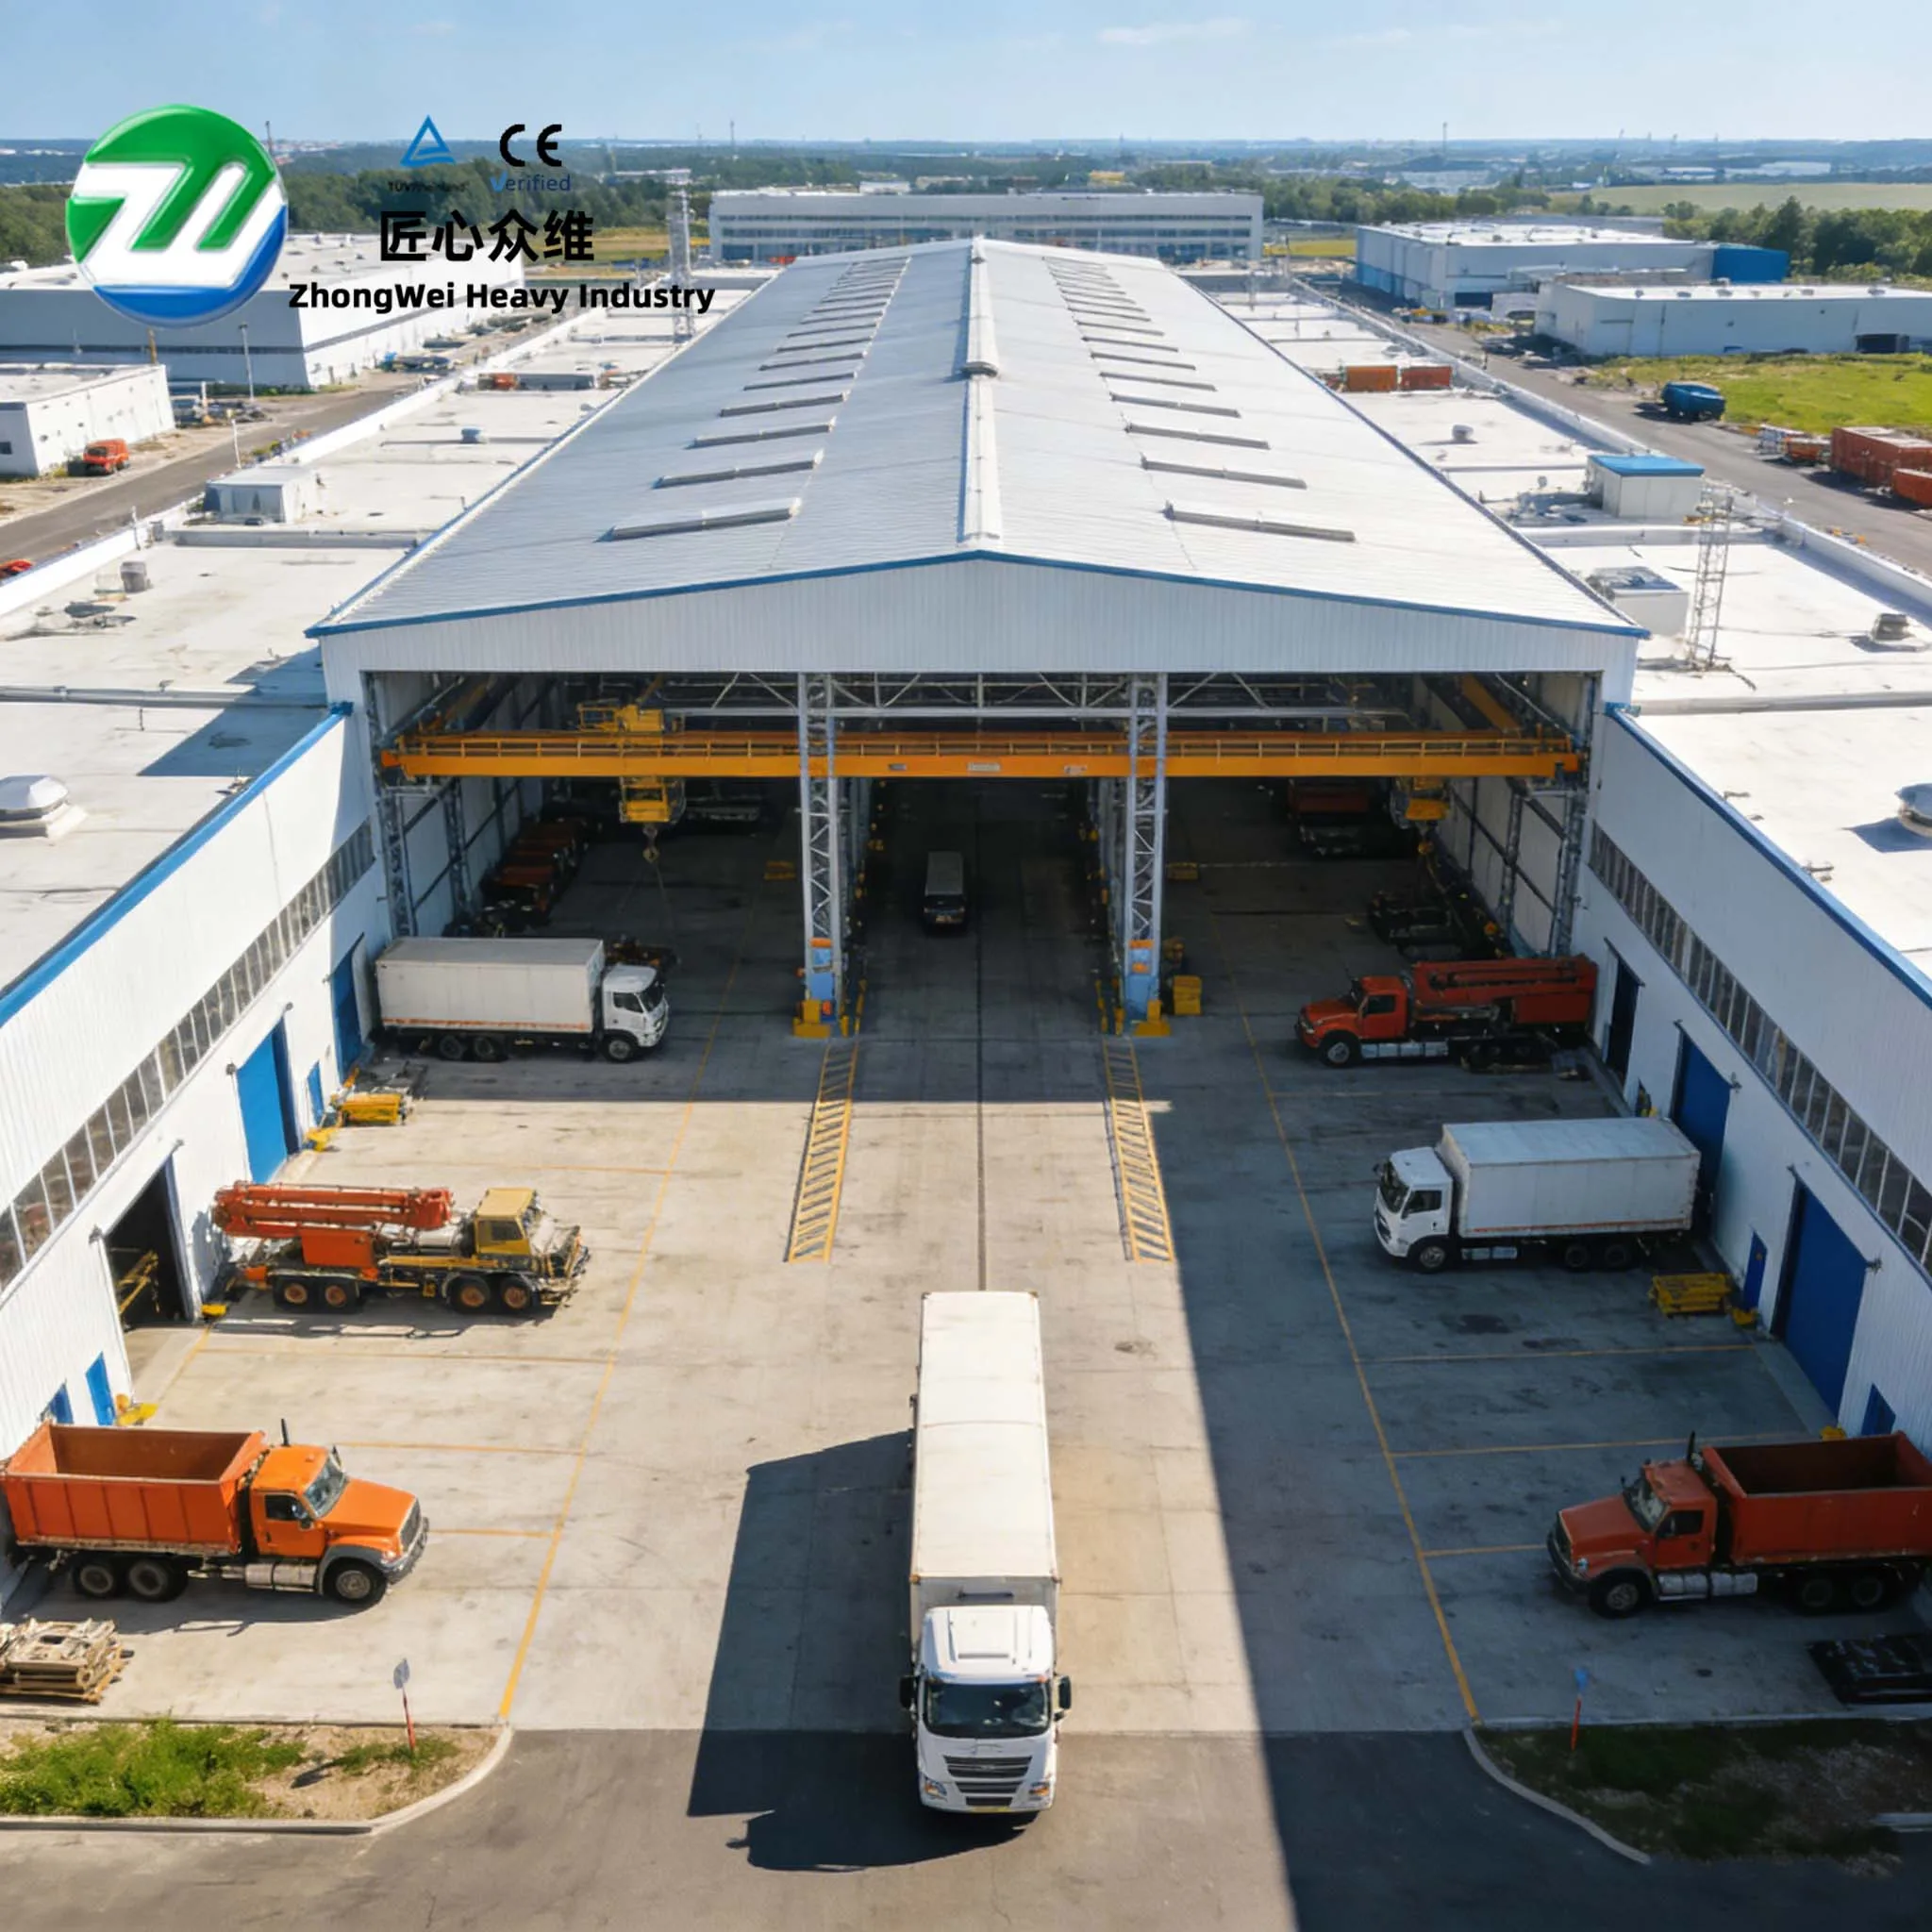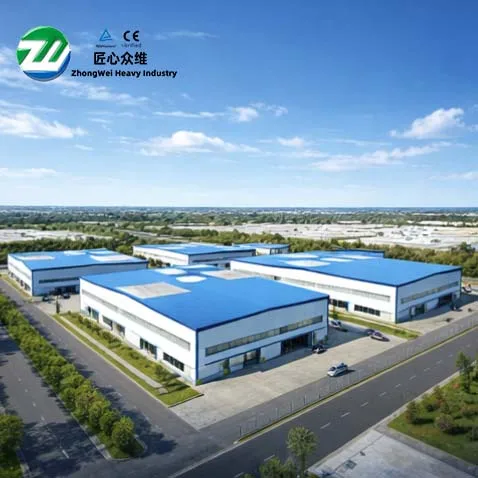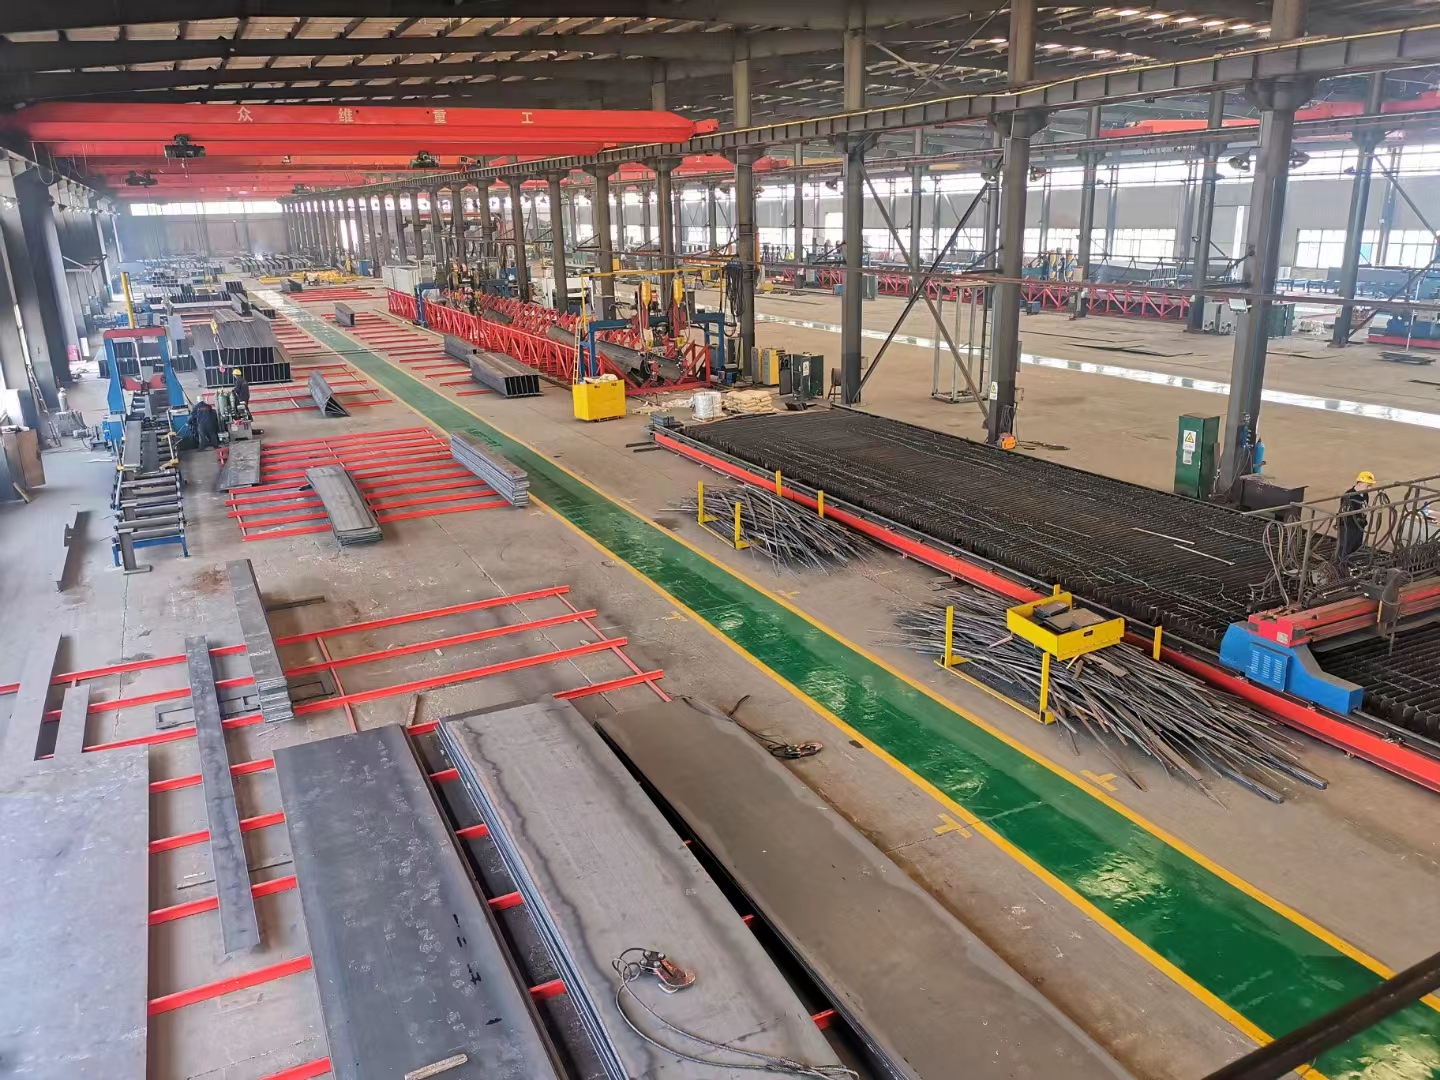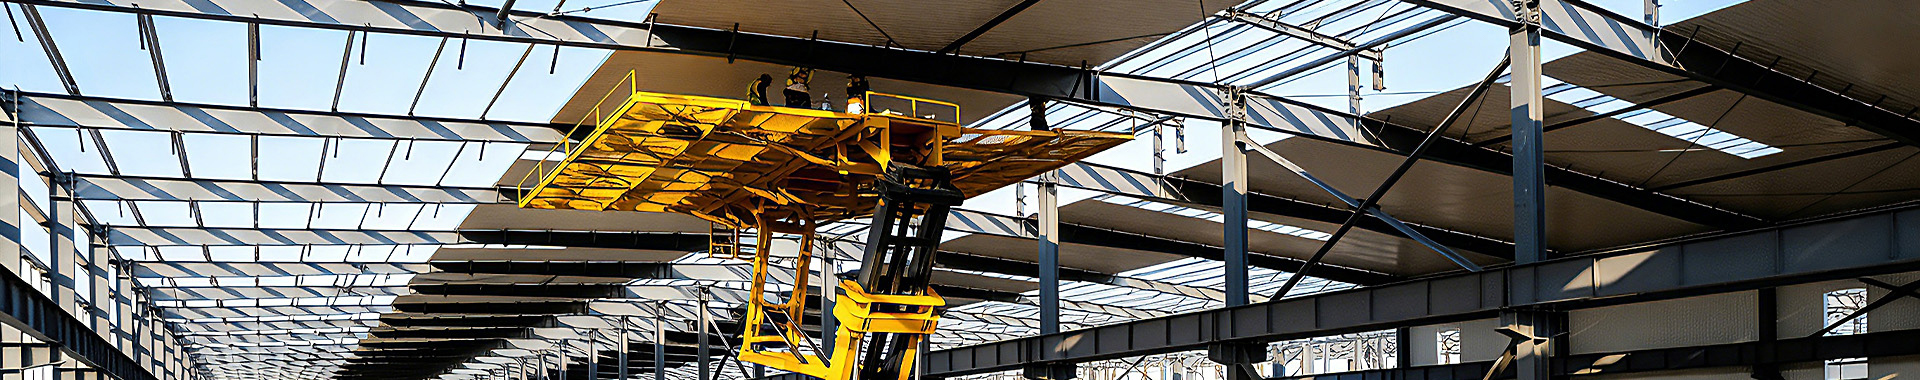
Shenyang Zhongwei Heavy Industry „Стоманени конструкции“ Ко. ООД завърши доставката на стоманени конструкции за електролизния цех в Хейлундзян Синхуей. Разположен в Кешикетенг Банер, Вътрешна Монголия, проектът е с площ от приблизително 20 000 м², използва портална рамкова конструктивна система и включва около 600 тона конструкционна стомана. В сравнение с конвенционалните складови сгради, промишлените цехове, свързани с електролиза, поставят по-голям акцент върху координацията между структурното пространство, технологичното оборудване, издръжливостта на ограждащите конструкции и достъпа за поддръжка. Следователно качеството на инженерните работилници не може да се оценява единствено по това дали отделните компоненти са завършени; то трябва да се отрази и в точността на линиите на мрежата, съответствието на съединенията, непрекъснатостта на ограждащите конструкции, критериите за контрол на монтажа и условията, необходими за последваща експлоатация и поддръжка. Базиран на доказана конструктивна система, този проект установи подход за внедряване на производствено-ориентирани промишлени сгради чрез непрекъснат контрол през детайлирането, производството и монтажа.
Тип сграда |
Основна конструкция |
Строителна площ |
Обхват на проекта |
Работилница за промишлено производство |
Едноетажна портална рамка |
Приблизително 20 000 м² |
Доставка на проекти за стоманени конструкции |
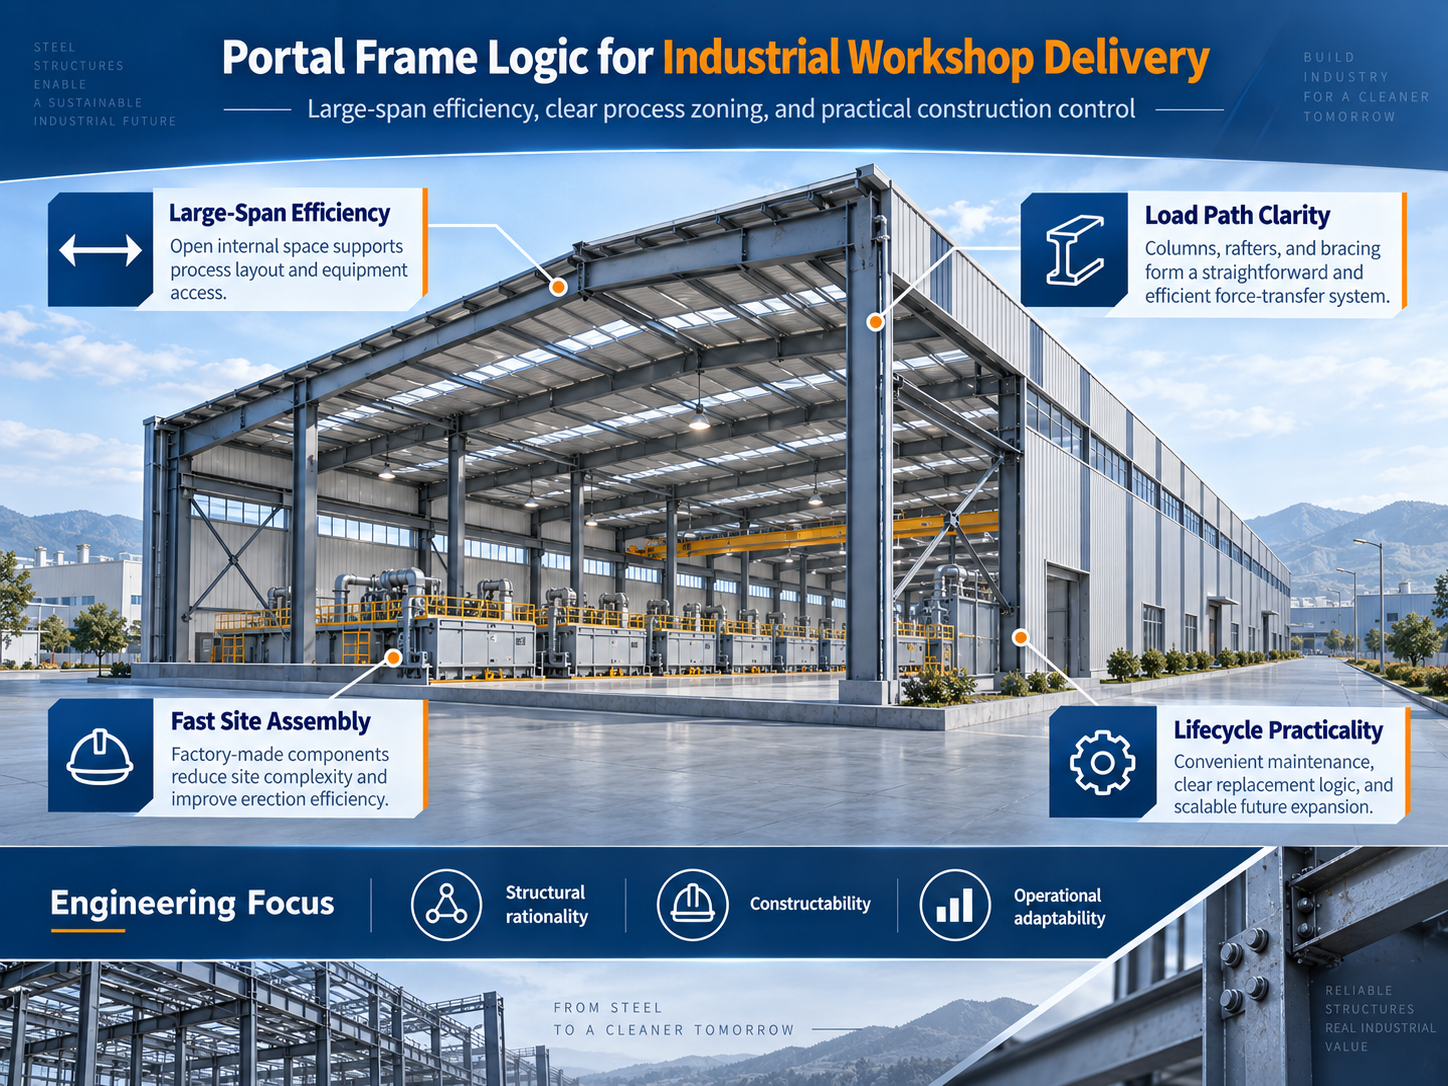
Техническите решения за промишлени металургични цехове трябва да започват с производствените изисквания. Порталните рамки се използват широко в промишлени сгради не само защото концентрират броя на основните компоненти и позволяват сравнително бързо строителство, но по-важното е, че осигуряват ясни пътища на натоварване, силна пространствена непрекъснатост и значителна гъвкавост при координиране на решетките на колоните с разположението на оборудването. За цехове, които трябва да поберат непрекъснати производствени линии, основи на оборудването, достъп за поддръжка и MEP системи, структурната система трябва да постигне подходящ баланс между носещата способност, коравината, светлата височина и организацията на конструкцията.
Производствените сгради, свързани с електролиза, поставят още по-големи изисквания към тази координация. В зависимост от процеса, работната среда може да включва висока влажност, температурни разлики, газове или корозивни среди. Следователно конструкцията и обвивката трябва да правят повече от това да отговарят на геометричните изисквания при окончателно приемане; те трябва също така да осигуряват възможност за проверка, поддръжка и дълготрайност по време на дългосрочна експлоатация. Специфичната система за защита от корозия, материалите на обвивката и топлоизолационният слой трябва да се определят от проектната документация и условията на производствения процес. От гледна точка на изпълнението, по-важното изискване е да се избегнат конфликти между структурните съединения, обшивките и лайсни на обвивката и интерфейсите на MEP, така че работата на оборудването и бъдещата поддръжка да бъдат подкрепени от ясни и използваеми пространствени условия.
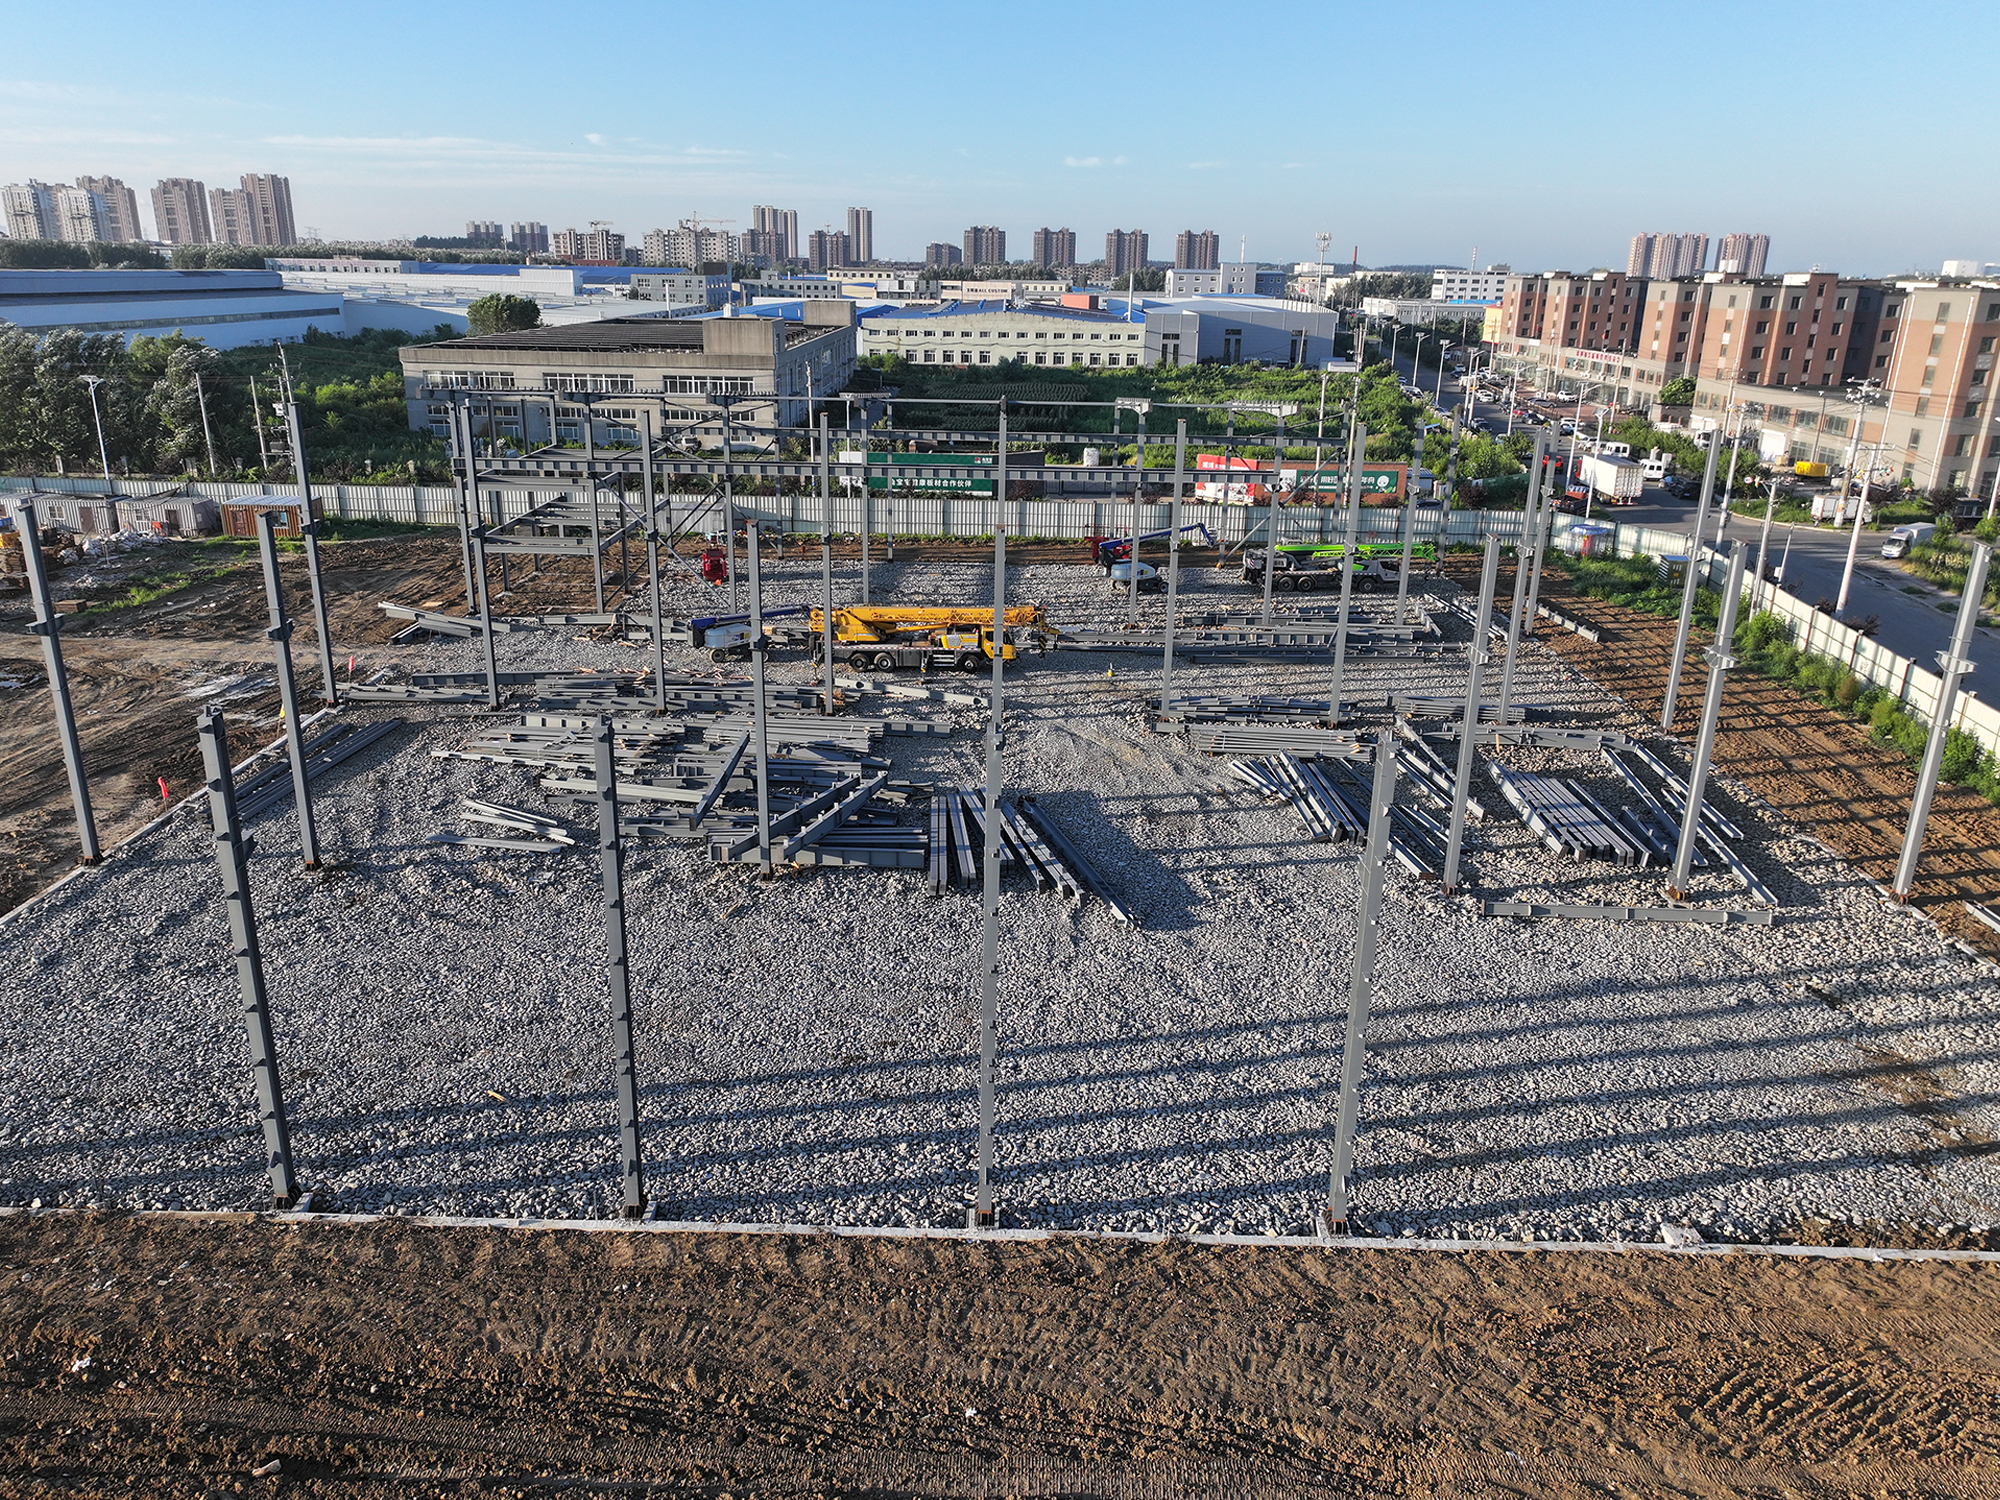
Въз основа на това разбиране, порталната рамка не е третирана като просто копие на „стандартна фабрична сграда“. Вместо това, структурната решетка, сегментирането на елементите, разположението на укрепванията, контролните линии на обвивката и последователността на монтаж са координирани в рамките на една техническа рамка. За голям производствен цех, тази координация отпред може значително да намали вероятността от модификации на място, несъответствия на елементите и вторични корекции на обвивката на сградата.
Основната система за носене на натоварване на портална рамка се формира от стоманени колони, стоманени греди и съединения греда-колона, докато надлъжната стабилност зависи от координираното действие на укрепването на колоните, хоризонталното укрепване на покрива, подпорите, гредите и стенните обтегачи. Често срещано инженерно погрешно схващане е да се фокусираме предимно върху размерите на основните греди и колони, като същевременно подценяваме влиянието на второстепенните елементи и връзките върху общата стабилност, монтажа на ограждащата конструкция и безопасността на етапа на строителство. На практика точността на монтаж на една рамка е само отправна точка; натрупаното отклонение в множество рамки по непрекъснати линии на мрежата в крайна сметка определя крайното геометрично качество на сградата.
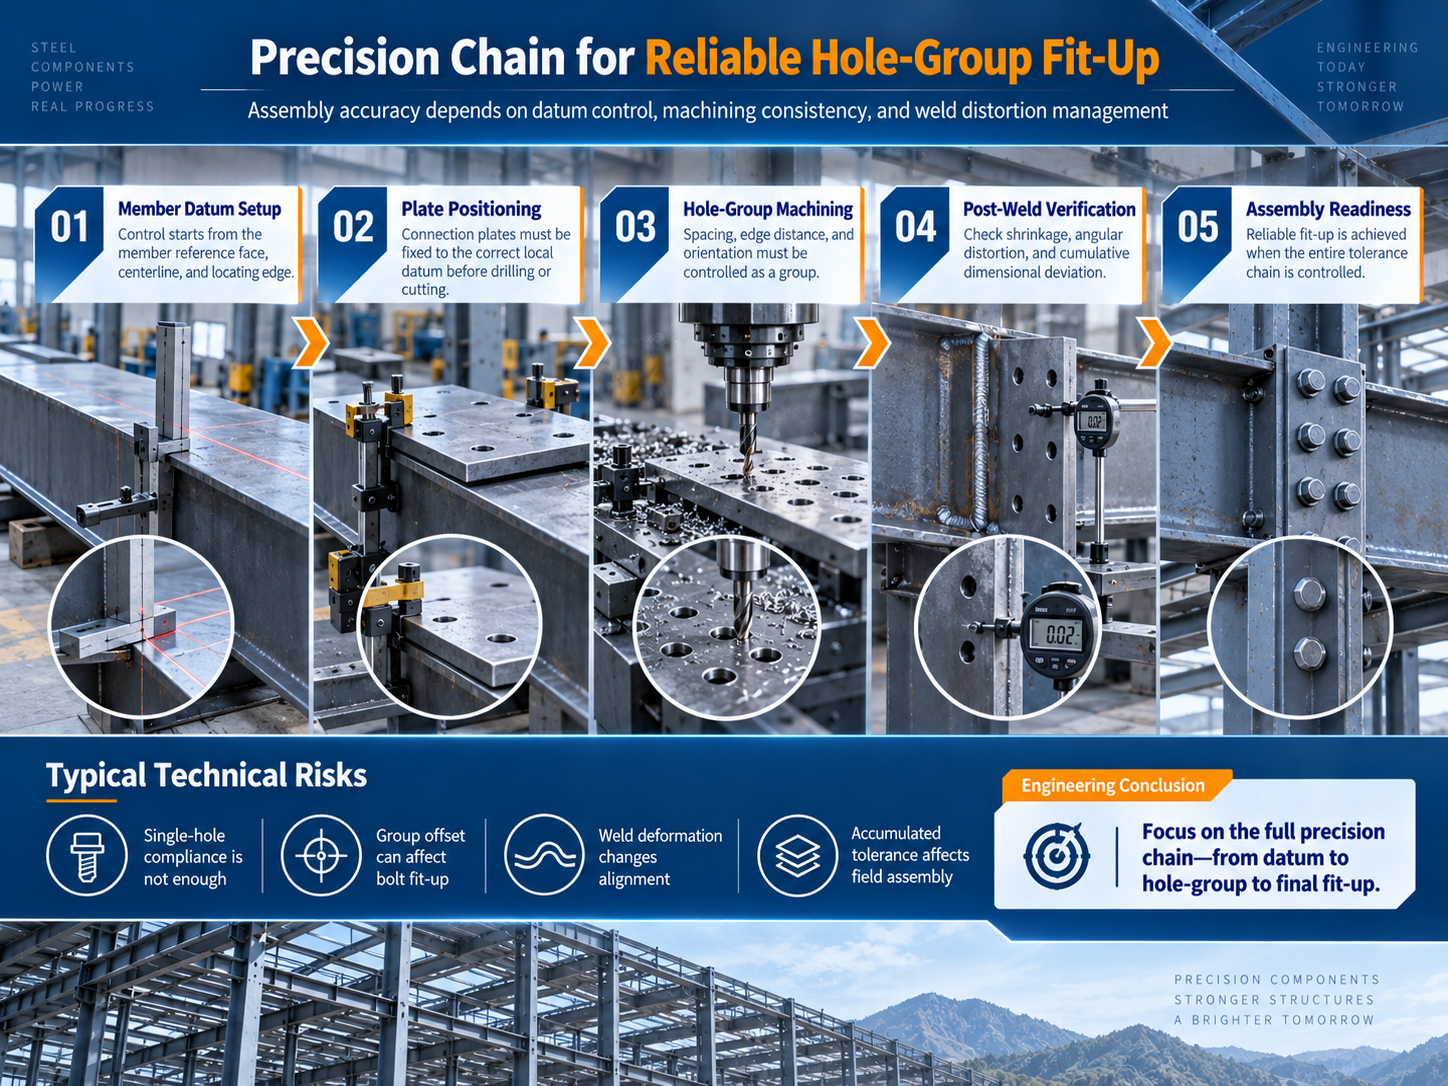
Следователно, структурният контрол трябва да бъде организиран около четири нива на отправна точка: линии на мрежата, коти, съединения и елементи. По време на детайлирането, позиционирането, ориентацията на връзките и логиката на монтаж на всеки тип компонент трябва да бъдат ясно дефинирани. По време на производството, ключовите контроли включват обща дължина на елемента, позиция на крайната плоча, точност на групата отвори за болтове, геометрия на напречното сечение, деформация на заваряването и праволинейност на елемента. След като работата се премести на обекта, позицията на линиите на мрежата, вертикалността и котата на първата стабилна пространствена единица трябва да бъдат установени като приоритет, така че следващите рамки да могат да се изграждат непрекъснато от общ референтен ориентир.
За промишлените цехове, контролът на структурните деформации влияе пряко върху отводняването на покрива, плоскостта на стените, отворите за врати и прозорци и интерфейсите на оборудването. Ако основната конструкция непрекъснато натрупва геометрични отклонения, произтичащите от това проблеми рядко остават ограничени до стоманените елементи; те се пренасят върху гредите, облицовъчните греди, панелите и облицовъчните компоненти. Следователно управлението на зрялата конструкция на портални рамки не се основава на изолирани проверки за приемане. Вместо това, точността на размерите на основната конструкция се третира като предпоставка за висококачествен монтаж на ограждащата конструкция.
След като проект за индустриална стоманена конструкция влезе в серийно производство, ядрото на управлението на качеството се измества от „съответствие на единичния детайл“ към „партидна съгласуваност“. Колкото по-голям е броят на подобните компоненти, толкова по-важно става стандартизирането на редакциите на чертежите, правилата за номериране, референтните номера на процеса и методите за проверка. Всяко несъответствие в информацията може да доведе до преработка на партиди по-късно в процеса и да прехвърли проблемите от завода директно на строителната площадка.
За проекти от този тип, Zhongwei Heavy Industry използва уникален идентификационен номер на компонента като носител на информация, свързващ детайлните данни, производствените операции, контрола на качеството и организацията на доставката. По време на рязането се проверяват класът на материала, спецификацията на профила и геометричните размери. По време на монтажа се контролират относителните позиции на фланците, ребрата и крайните детайли. След заваряването, профилът на заварката и деформацията на заварката се проверяват като ключови елементи. След изправяне и пробиване се проверяват отново общата дължина, размерите на профила, групите отвори за болтове и крайните ъгли. За компоненти, чувствителни към монтажа, приемането не може да разчита единствено на това дали даден размер попада в допустимия толеранс; то трябва също да вземе предвид как компонентът се вписва в цялата рамка и със съседните елементи.
Практическата стойност на тази логика на производство става очевидна на място. Когато гредите, колоните, укрепващите елементи, свързващите плочи и крепежните елементи пристигнат като комплекти, организирани от монтажни звена, екипът на обекта може да намали непланираната работа, като например търсене на компоненти, временно съчетаване, разпробиване на отвори или ремонтно пробиване и вторично рязане. Следователно точността на изработка не е просто вътрешен показател за качество във фабриката; тя е предпоставка за ефективност на повдигане, първокласно сглобяване на съединенията и стабилност на графика.
Основната стоманена конструкция осигурява на сградата носеща способност и използваемо пространство, докато покривните и стенни обвивни системи изпълняват директно функциите на хидроизолация, топлоизолация, устойчивост на вятър, затваряне и отделяне от околната среда. В северните промишлени сгради сезонните температурни разлики, действието на вятъра и снега, както и промените във вътрешната и външната температура и влажност, непрекъснато влияят върху застъпванията на панелите, точките на закрепване, ръбовете и детайлите на обшивките. Когато производствената среда може да е свързана с риск от корозия, е необходимо допълнително внимание при избора на материали, покрития, детайли на връзките и достъпност за поддръжка.
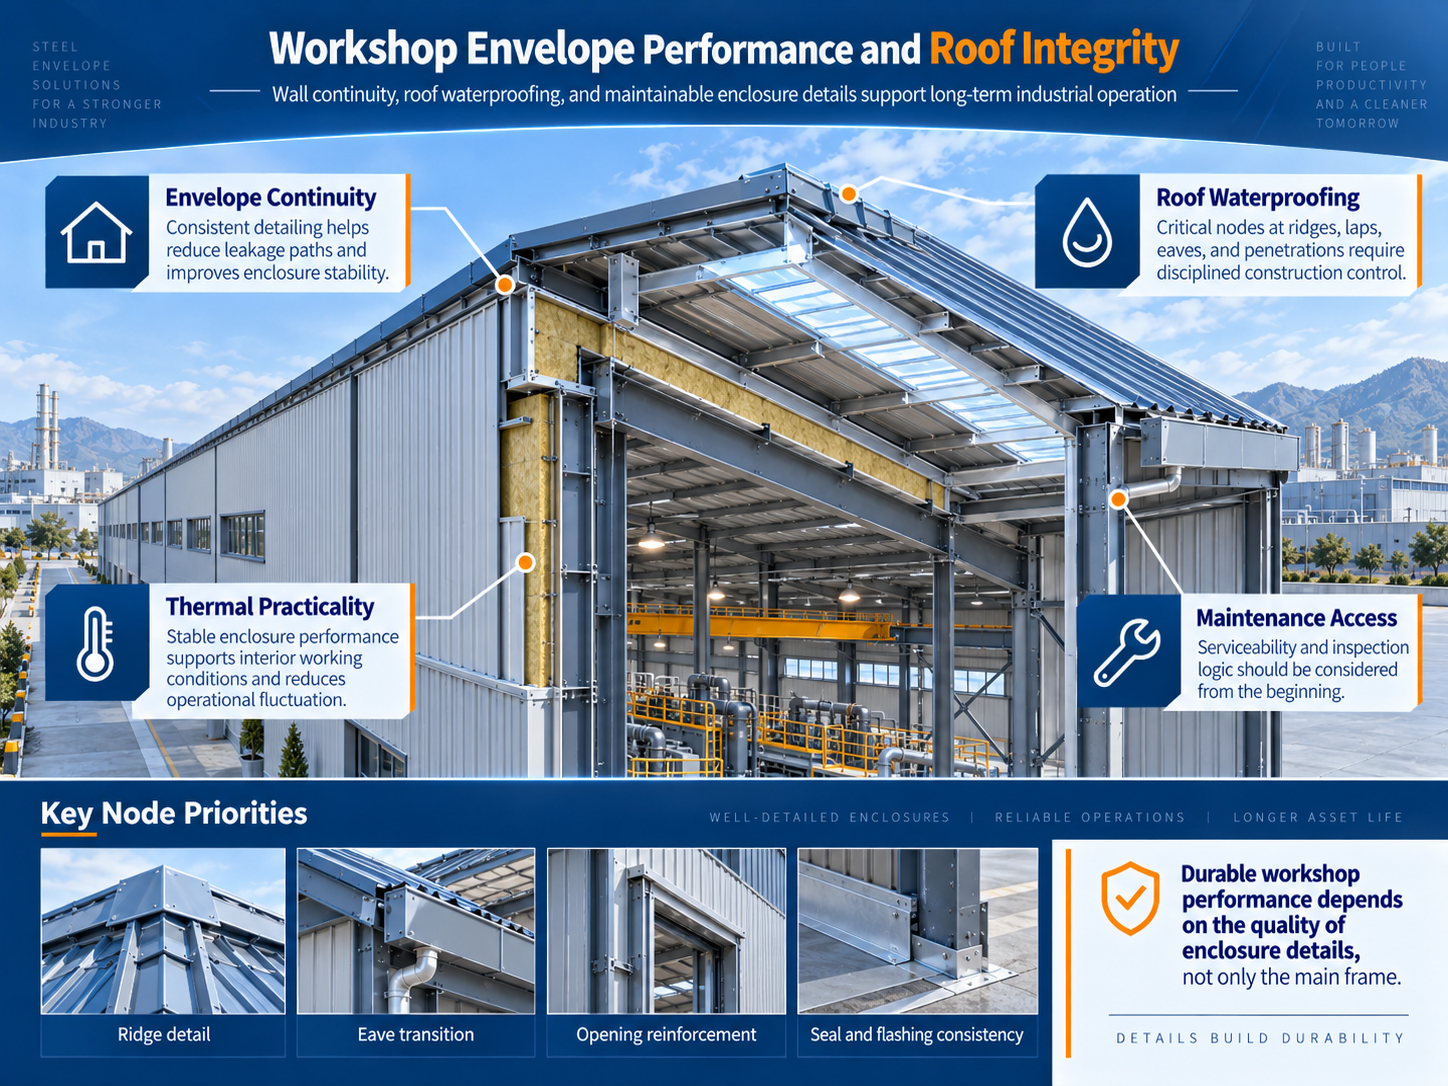
Техническото качество на покривната система се отразява най-вече в нейния дренажен път и непрекъснатостта на конструкцията. При голям покрив хидроизолацията не трябва да се разбира като локализирано нанасяне на уплътнител. Тя трябва да бъде оформена като цялостна система чрез наклон на покрива, застъпвания на панелите, методи на закрепване, детайли на билото, стрехи, обшивки и детайли за проникване. По време на монтажа, подравняването на панелите, ширината на застъпване, местата на точките за закрепване и детайлите за затваряне трябва да се контролират едновременно, за да се предотврати усилването на локалните отклонения при дълги покривни участъци. Топлоизолацията също зависи от непрекъснатостта. Ако материалните интерфейси, условията на натиск или обработката на фугите съдържат очевидни прекъсвания, могат да се образуват термични слаби точки и да се увеличи рискът от бъдеща кондензация.
Визуалният ред на фасадата е външен израз на инженерна прецизност. Индустриалните сгради не зависят от сложни архитектурни форми, за да предадат качество. По-важни са последователните модули за сглобяване на панелите, правите вътрешни и външни ъгли, пълните облицовки на отворите и ясно решените интерфейси между различните материали. Колкото по-проста е фасадата, толкова по-високи са изискванията за структурни контролни линии, позициониране на обшивката и разположение на панелите. Крайната плоскост и линейният ред на фасадата са по същество резултат от координирана точност между основната конструкция и ограждащите конструкции на сградата.
Техническият приоритет по време на монтажа на портална рамка не е просто да се увеличи максимално скоростта на повдигане, а да се установи надеждна пространствено стабилна система възможно най-рано. След като линиите на фундаментната мрежа и вградените елементи бъдат проверени, приоритет трябва да се даде на позиционирането на колоната и основата, вертикалността, връзките греда-колона и мерките за временна стабилност на първата рамка и съседната рамка, последвано от своевременно затваряне на надлъжната система за укрепване. Едва след като геометричната връзка на първата стабилна единица бъде потвърдена, могат да се изградят следващи рамки спрямо повтаряем референтен показател.
Управлението на натрупаните отклонения е особено важно в цехове с големи площи. Малка грешка в една линия на мрежата, ако не бъде коригирана своевременно, може да се превърне в значително разместване на краищата след изграждането на няколко последователни полета, което допълнително ще засегне гредите, стенните облицовки, покривните панели и стенните панели. Следователно, заснемането и регулирането на обекта трябва да продължат по време на монтажа на конструкцията, а не да се отлагат, докато цялата основна конструкция не бъде завършена.
Работите по основната конструкция и ограждащите конструкции също изискват правилно управляван интерфейс между етапите на строителство. Твърде ранното затваряне на ограждащата конструкция може да намали наличното пространство за повторно заснемане на конструкцията и проверка на фугите. И обратно, ако структурните репери се оставят некоригирани твърде дълго след монтажа, монтажът на панелите става по-труден. Чрез определяне на контролни точки за структурен преглед и ясно дефиниране на условията за започване на монтажа на ограждащата конструкция, скоростта на строителство може да се изгради върху стабилно геометрично качество, вместо да се постига чрез обширни по-късни корекции.
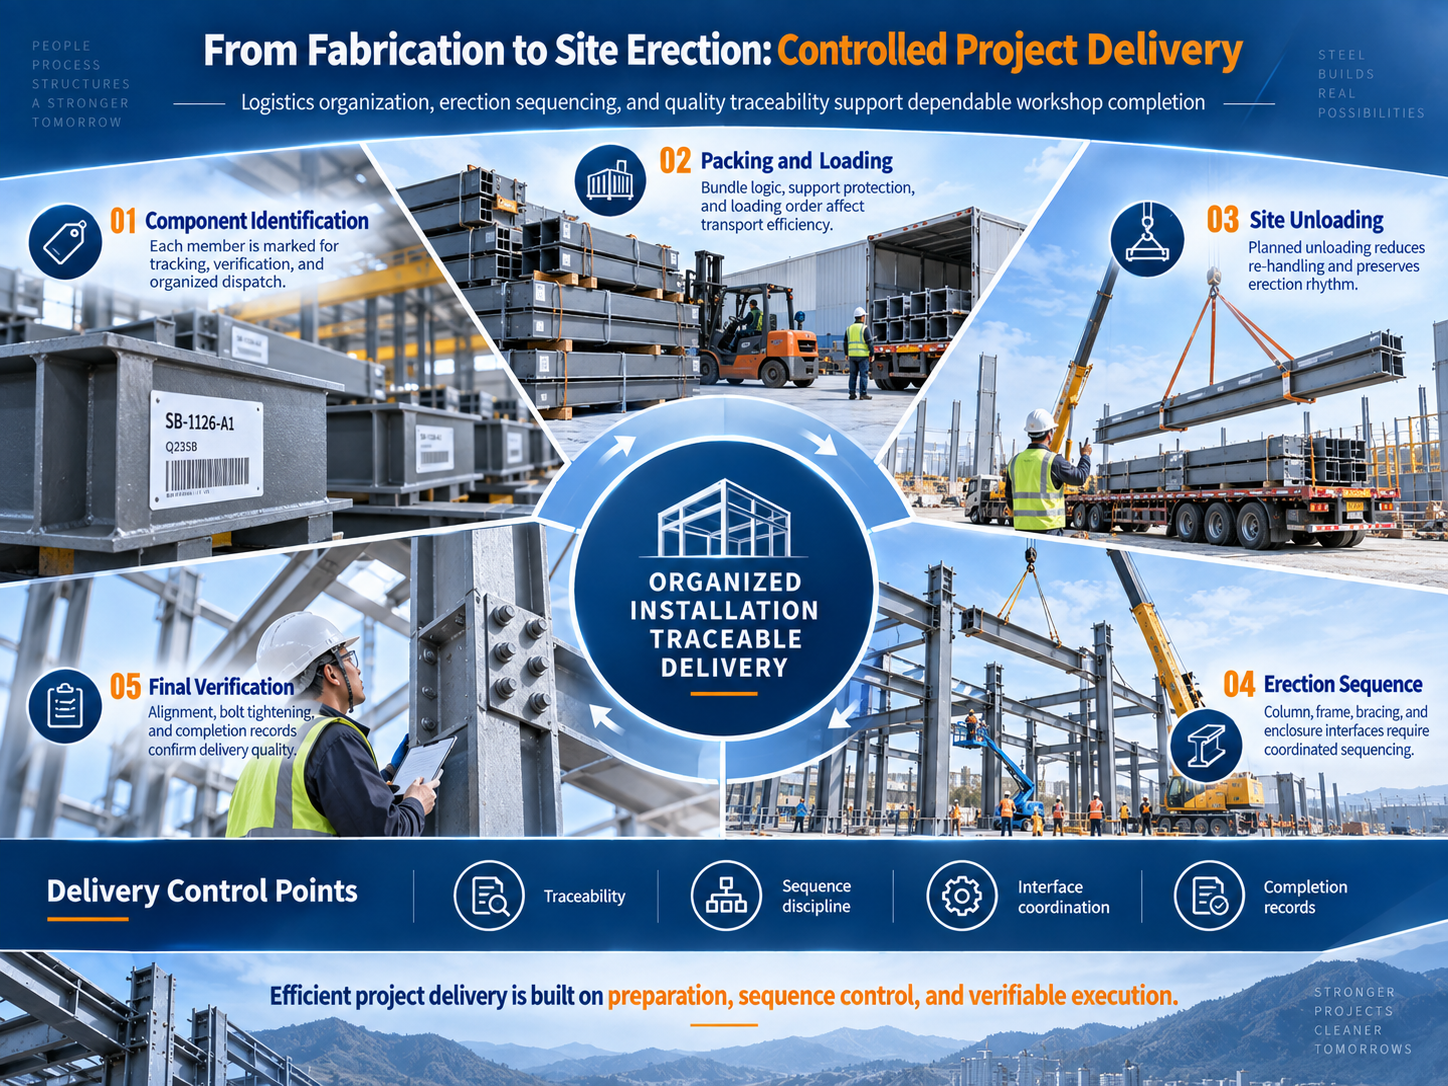
При проекти за стоманени конструкции, транспортирането не е независима дейност, която започва едва след завършване на производството. Сегментирането на елементите, методите на товарене, последователността на пристигане и планът за повдигане на обекта са пряко свързани. Ако последователността на товарене е отделена от последователността на монтаж, материалите може вече да са на обекта, но все пак да причиняват забавяния поради задържане на превозни средства, повторна обработка, време, прекарано в локализиране на компоненти или липсващи аксесоари. В непрекъснато изграждащ се промишлен цех, подобно чакане може бързо да увеличи разходите за кран-часове и разходите за организация на труда.
Следователно, изпълнението на проекта трябва да бъде организирано около монтажни единици, като номерата на компонентите, идентификацията на опаковките, товарните списъци и зоните на обекта се поддържат последователни. Проследимостта на качеството трябва да следва същата логика. Когато даден компонент или съединение трябва да бъдат проверени на място, неговият идентификационен номер трябва да позволи на екипа бързо да проследи съответната подробна информация, състоянието на производството и записите за доставка. Това създава механизъм за проверка, проследяване и проверка, който намалява загубата на информация по време на координацията между отделите.
От гледна точка на клиента и ръководителя на проекта, стойността на такава система не се изразява чрез отделен параметър, а чрез по-ниска несигурност на проекта. Колкото по-голям е проектът, толкова по-голям е броят на компонентите и колкото по-плътни са детайлите на връзката, толкова по-важно става да се разчита на стандартизирани процеси и свързани данни за стабилизиране на резултатите, а не на ad hoc корекции, базирани на индивидуалния опит на обекта.
„Джонгвей Хеви Индъстри“ разглежда проекта за стоманена конструкция като система, която обхваща детайлиране, производство, контрол на качеството, опаковане и доставка, както и монтаж на обекта. Възможностите на една компания не трябва да се оценяват единствено по скоростта на производствената линия или месечното производство. Те трябва да се оценяват и по това дали производственият екип разбира логиката на монтажа, дали техническият екип може предварително да идентифицира рисковете от интерфейса, дали екипът по качеството може да установи проследими критерии и дали логистиката може да поддържа действителната последователност на обекта. Само когато тези функции са съгласувани около една и съща инженерна цел, производственият капацитет на фабриката може да се превърне в надеждни резултати от проекта.
„Иновация и прецизност“ не е абстрактен лозунг в този процес. Иновацията се отразява в непрекъснатото усъвършенстване на методите за детайлно прехвърляне на данни, кодиране на компоненти, планиране на производството, точки на задържане при инспекция и организация на доставката. Прецизността се постига чрез детайлен контрол на позициите на отворите, размерите, заваряването, идентификацията, референтните стойности за монтаж, припокриването на панелите и облицовката на фугите. При промишлените сгради дългосрочното стабилно качество рядко се определя от един-единствен „акцентиращ“ процес. По-често то е резултат от голям брой основни операции, извършвани последователно по един и същ стандарт.
Завършването на този цех за електролиза предоставя на Zhongwei Heavy Industry инженерна референция за по-нататъшно укрепване на възможностите ѝ за доставка в специализирани производствено-ориентирани промишлени сгради. В бъдеще компанията ще продължи да подобрява стандартните си системи по отношение на структурните детайли, интелигентното производство, проследимостта на качеството, координацията между обгръщащите системи и техническата поддръжка на обекта, използвайки по-стабилни инженерни данни, по-ясен контрол на процесите и по-проверими резултати от доставките, за да обслужва промишлени предприятия, складови и логистични съоръжения и други проекти за строителство на стоманени конструкции.
Стойността на индустриалните стоманени сгради се простира отвъд предимството на етапа на строителство, а именно скоростта, към надеждността през жизнения цикъл, лекотата на поддръжка и съвместимостта с производствените изисквания. За производствените и инженерните компании това означава, че обхватът на отговорност не може да спре, когато компонентите напуснат фабриката. Трябва да се обръща непрекъснато внимание и на интерфейсите между конструкцията и обвивката, връзката между производството и монтажа, както и на връзката между сградата и производствената система.
Zhongwei Heavy Industry ще продължи да използва инженерните резултати като крайна мярка за качество, намалявайки отклоненията чрез стандартизирано производство, минимизирайки конфликтите на обекта чрез професионално детайлиране и подобрявайки прозрачността на доставките чрез проследимост на процесите. Водена от концепцията за „Иновации и прецизност“, компанията ще продължи да укрепва възможностите си за изпълнение на проекти за индустриални стоманени конструкции и да предоставя на клиентите по-стабилна, ефективна и контролируема поддръжка в строителното инженерство.
 Горещи новини
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN