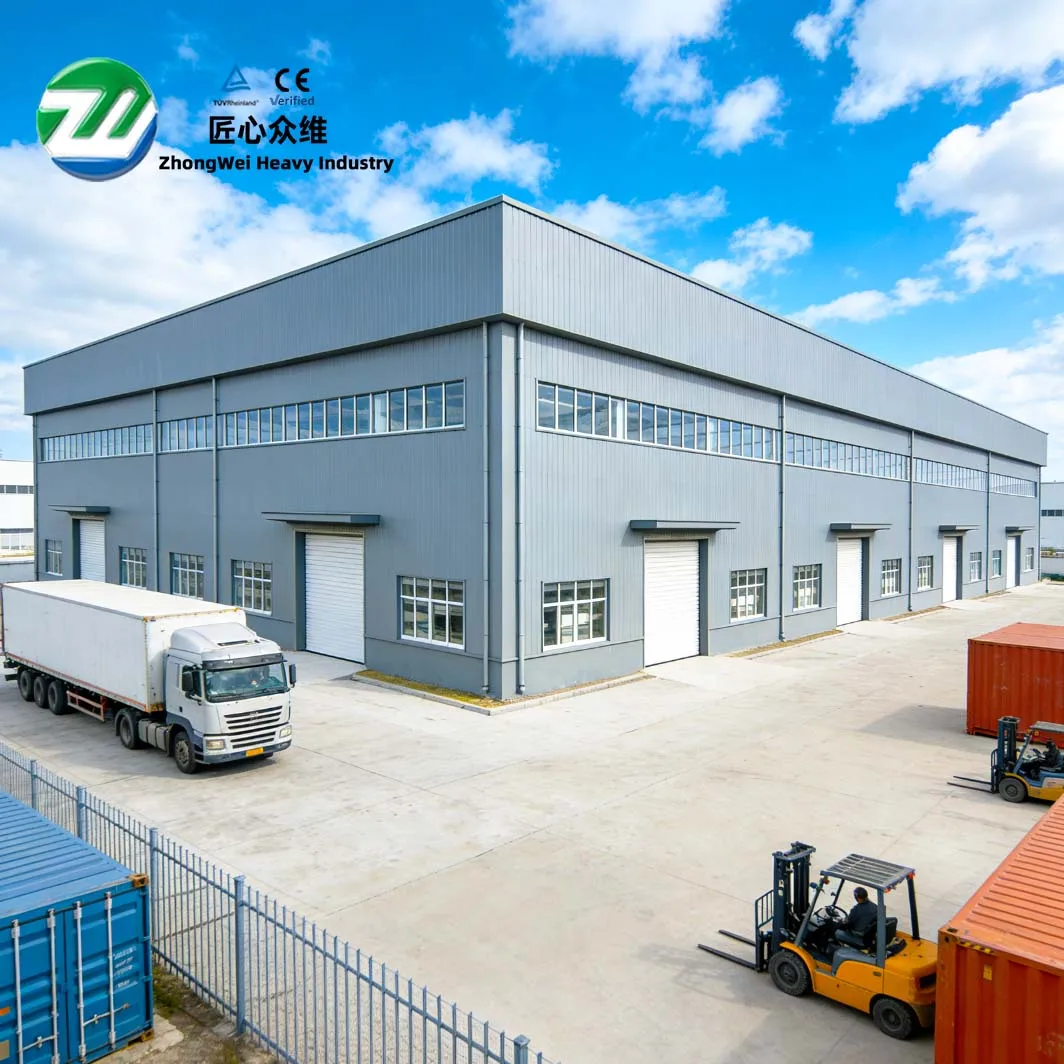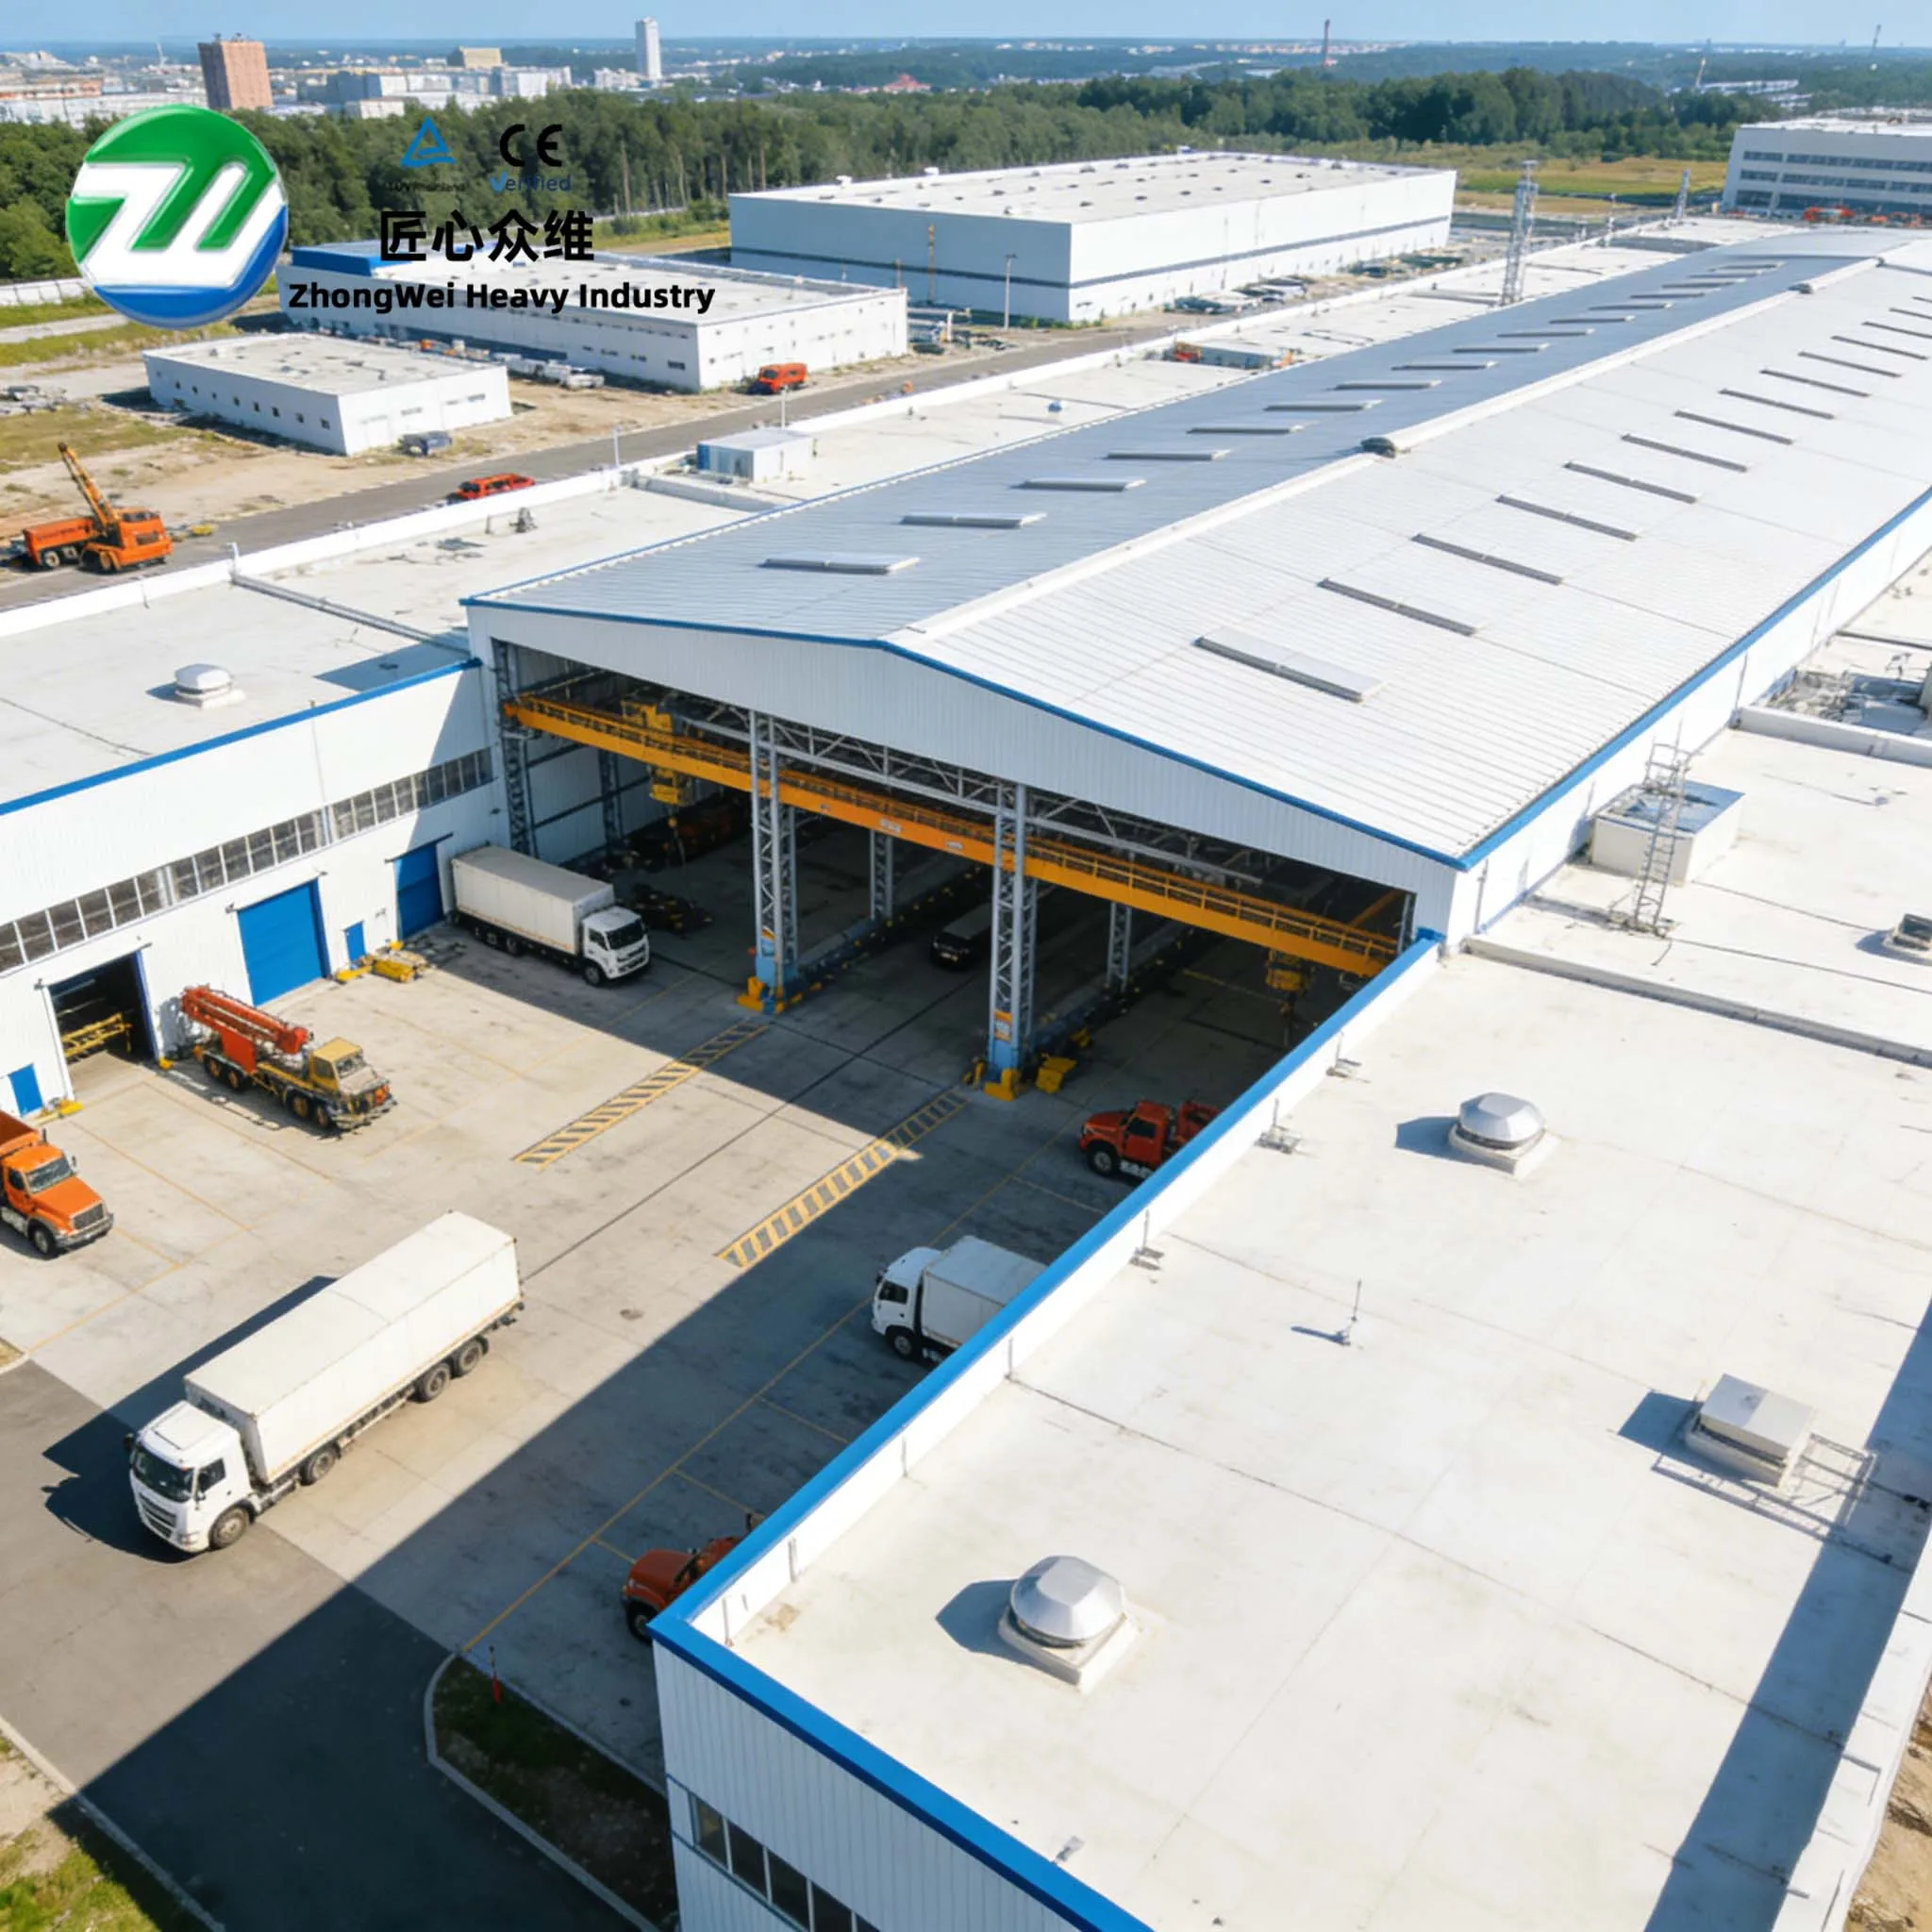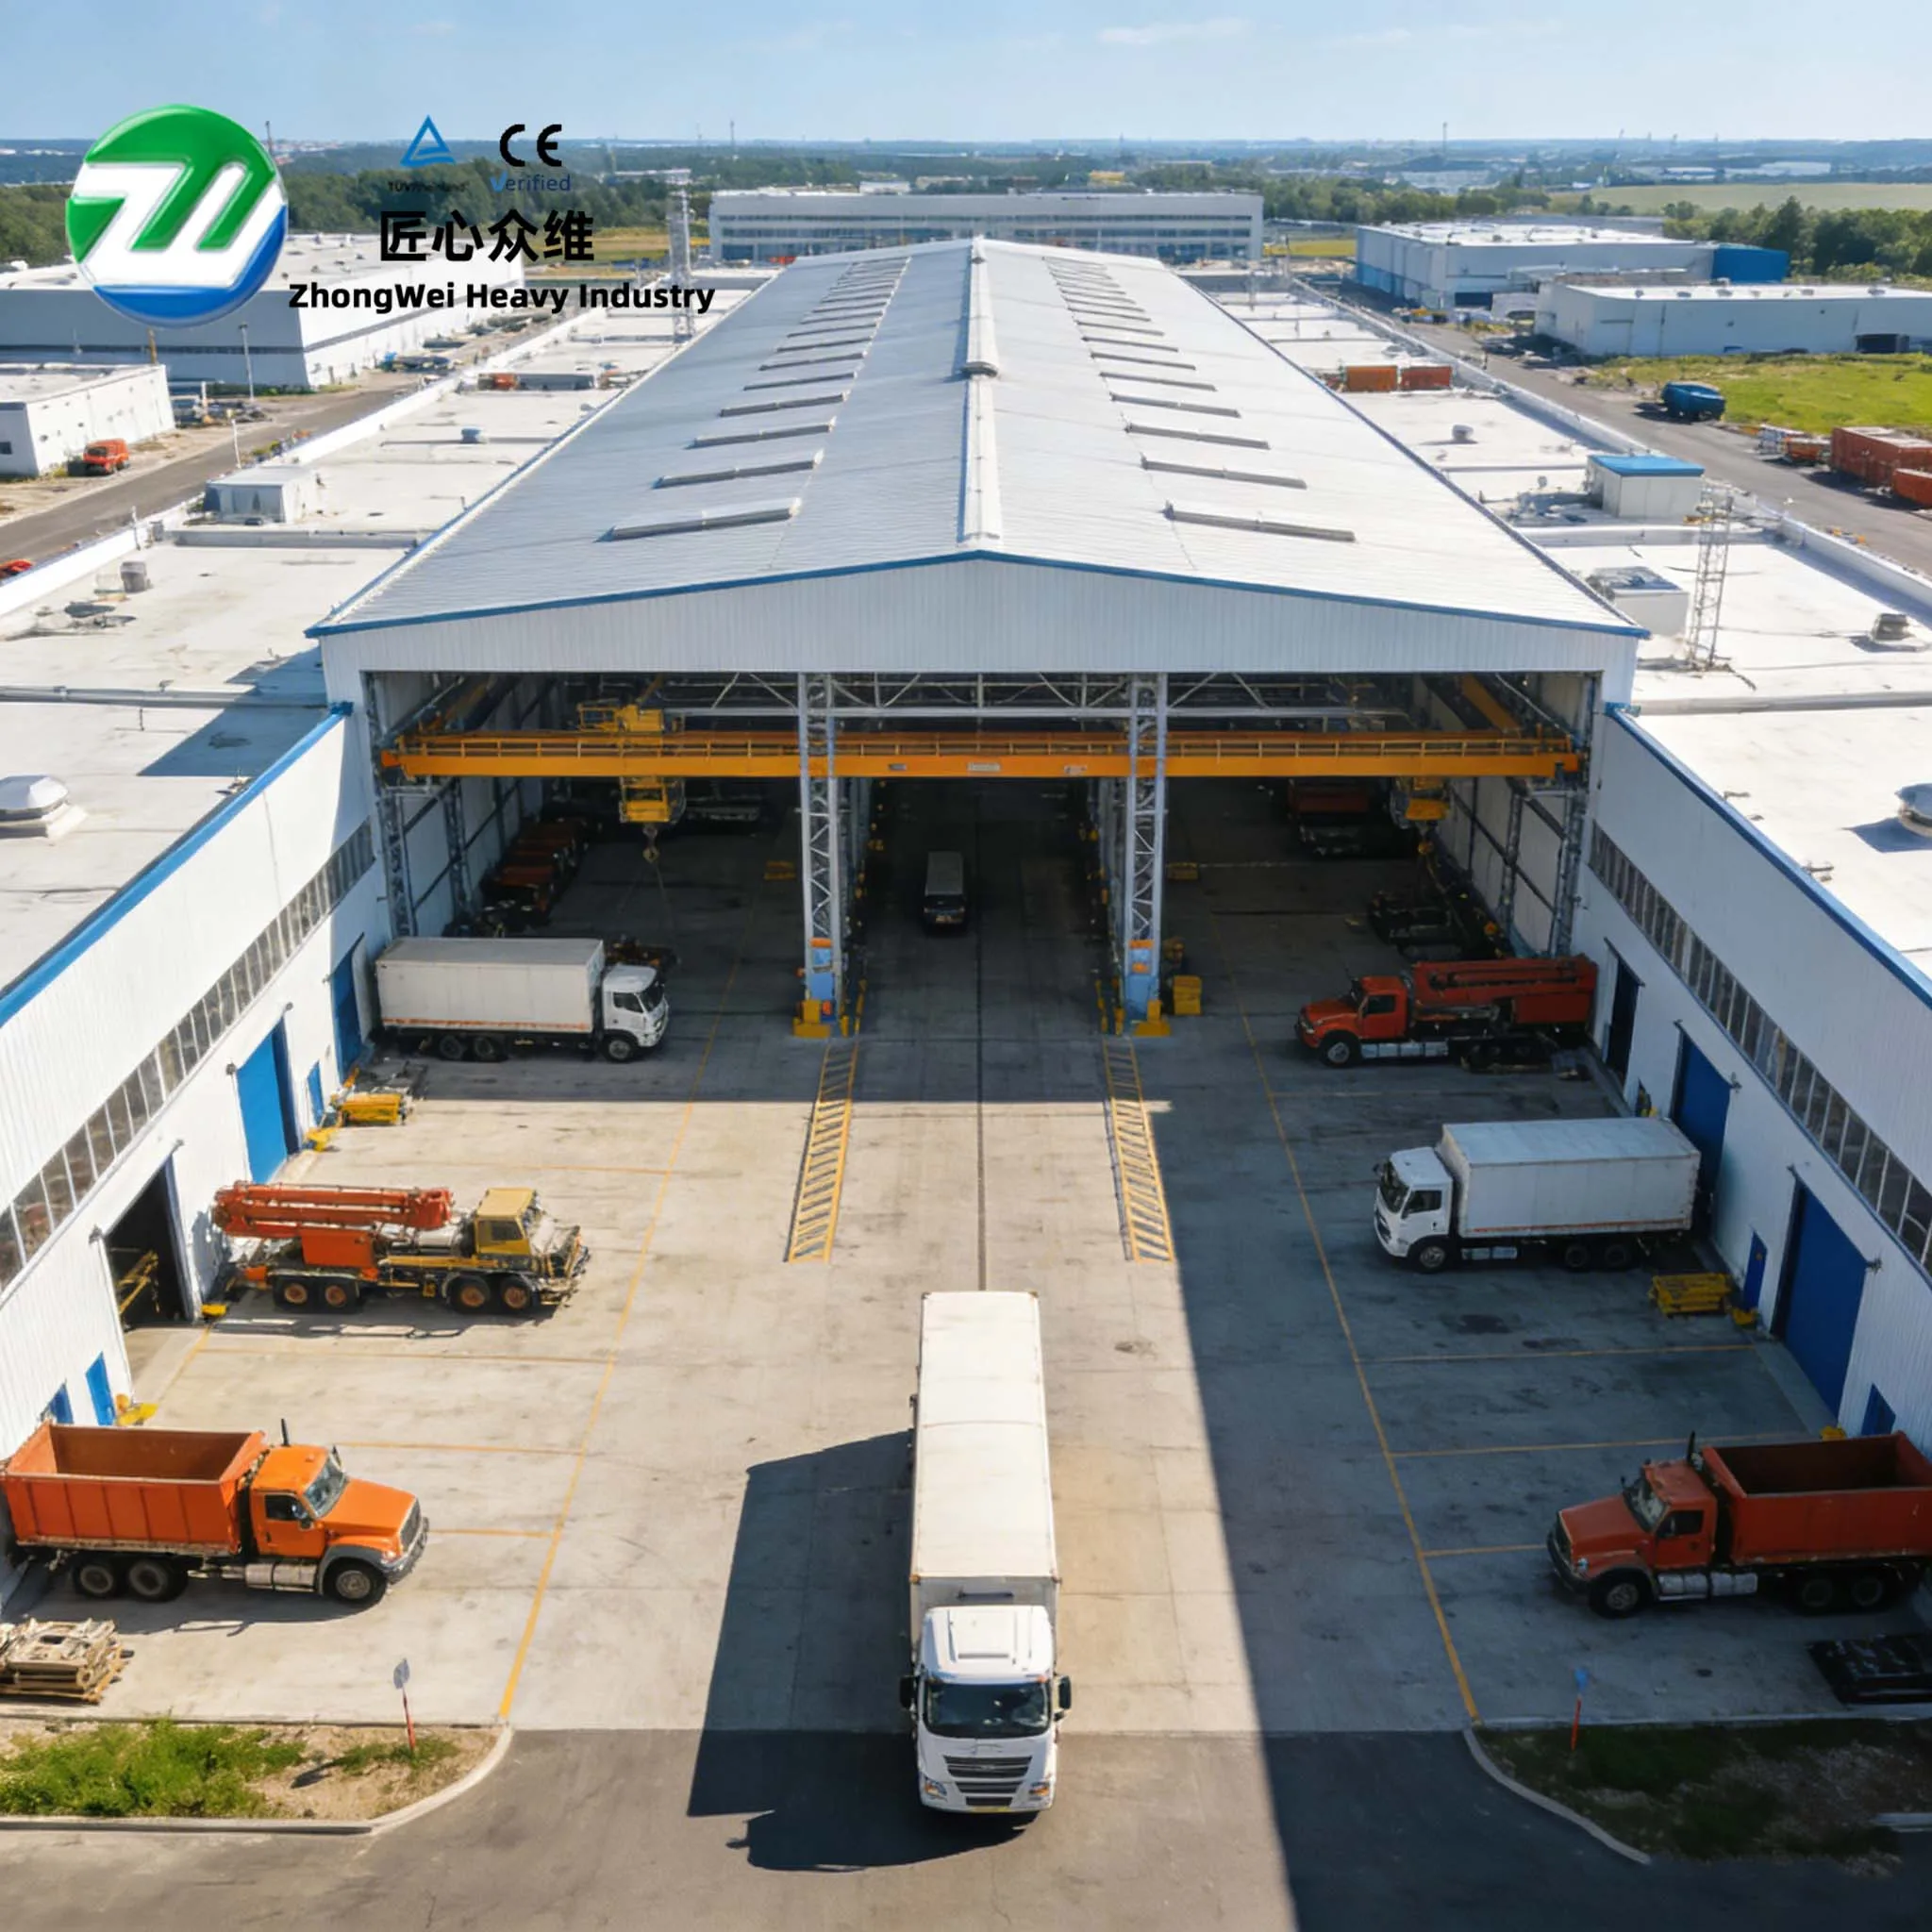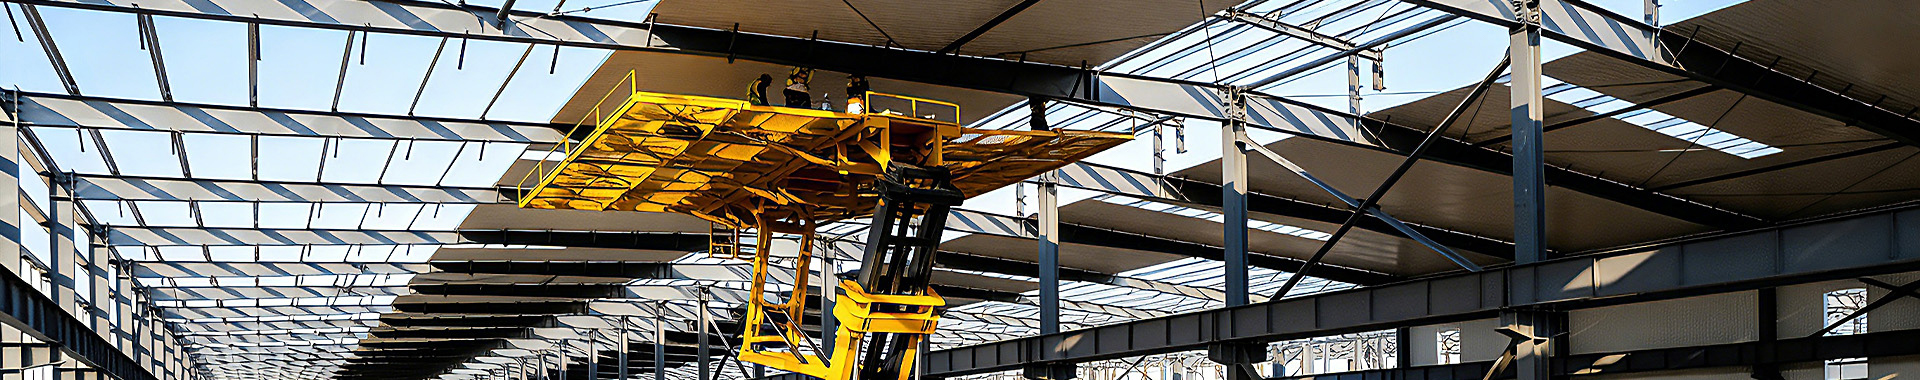
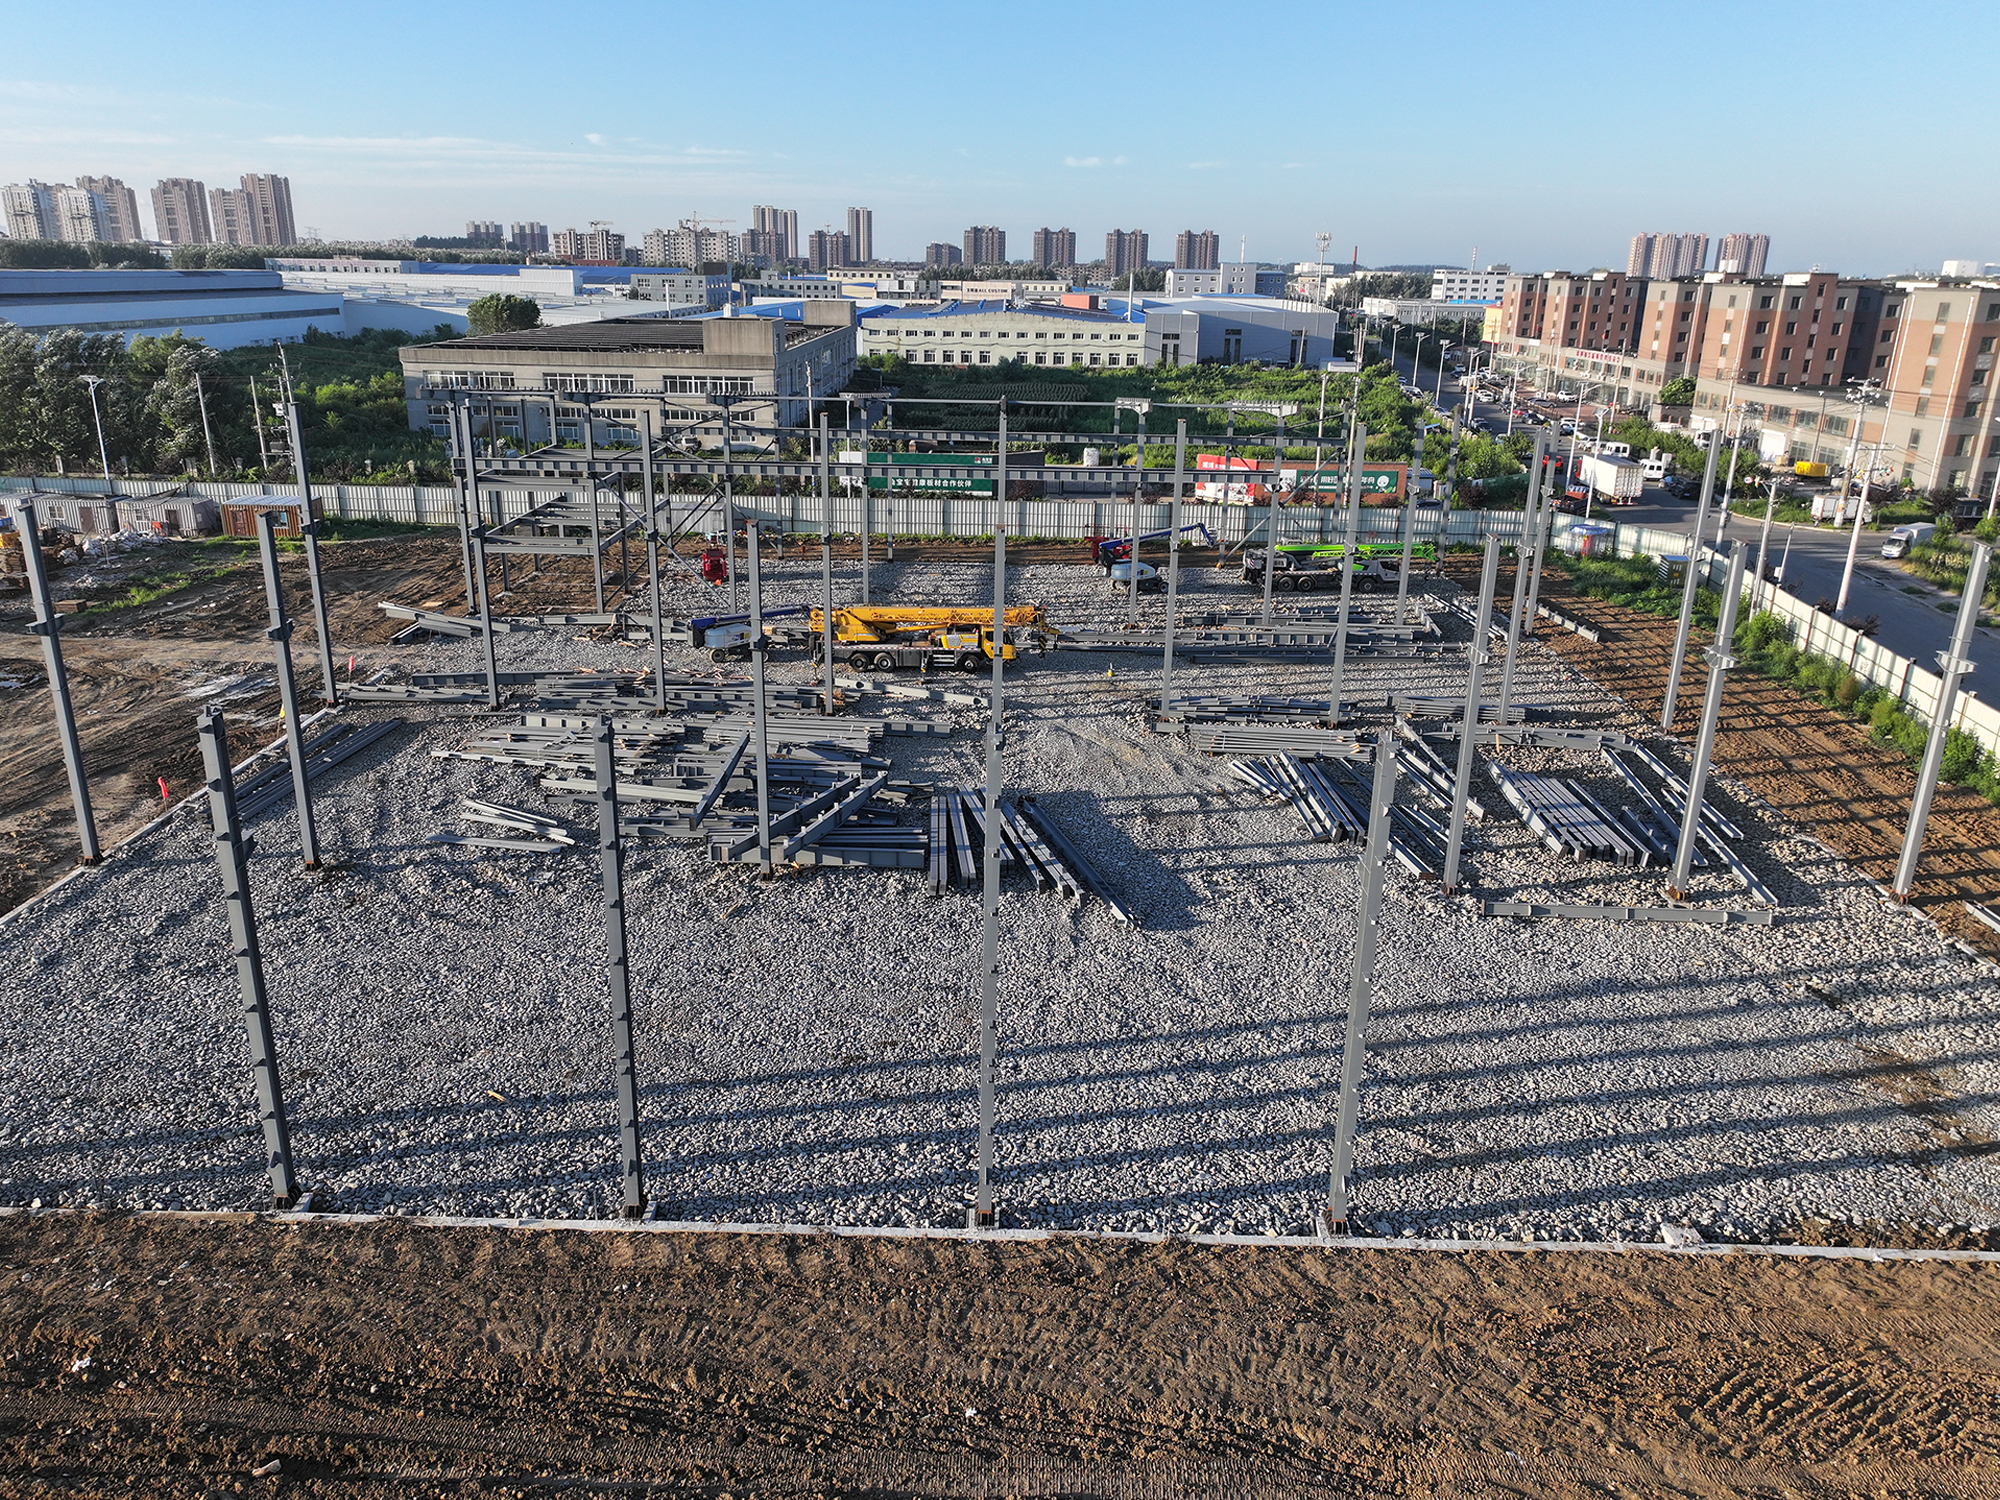
Shenyang Zhongwei Heavy Industry Firma Steel Structure Engineering Co., Ltd. zakończyła dostawę konstrukcji stalowych dla warsztatu elektrolizy Heilongjiang Xinhui. Projekt, położony w powiecie Keshiketeng w regionie autonomicznym Wewnętrzna Mongolia, obejmuje powierzchnię zabudowy wynoszącą około 20 000 m², wykorzystuje system ram portalowych oraz zawiera około 600 ton stali konstrukcyjnej. W porównaniu z tradycyjnymi budynkami magazynowymi warsztaty przemysłowe związane z elektrolizą kładą większy nacisk na koordynację przestrzeni konstrukcyjnej, wyposażenia technologicznego, trwałości obudowy budynku oraz dostępności do konserwacji. Jakość inżynierska nie może więc być oceniana wyłącznie na podstawie ukończenia poszczególnych elementów; musi również uwzględniać dokładność osi siatkowych, dopasowanie połączeń, ciągłość obudowy, punkty odniesienia do kontroli montażu oraz warunki niezbędne do późniejszej eksploatacji i konserwacji. Na podstawie sprawdzonego systemu konstrukcyjnego projekt ten ustalił podejście realizacyjne dla budynków przemysłowych skierowanych na produkcję poprzez ciągłą kontrolę na etapach projektowania szczegółowego, wytwarzania oraz montażu.
Rodzaj budynku |
Struktura podstawowa |
Powierzchnia budynku |
Zakres projektu |
Warsztat produkcyjny przemysłowy |
Jednopiętrowa konstrukcja ramowa |
Około 20 000 m² |
Dostawa projektu konstrukcji stalowej |
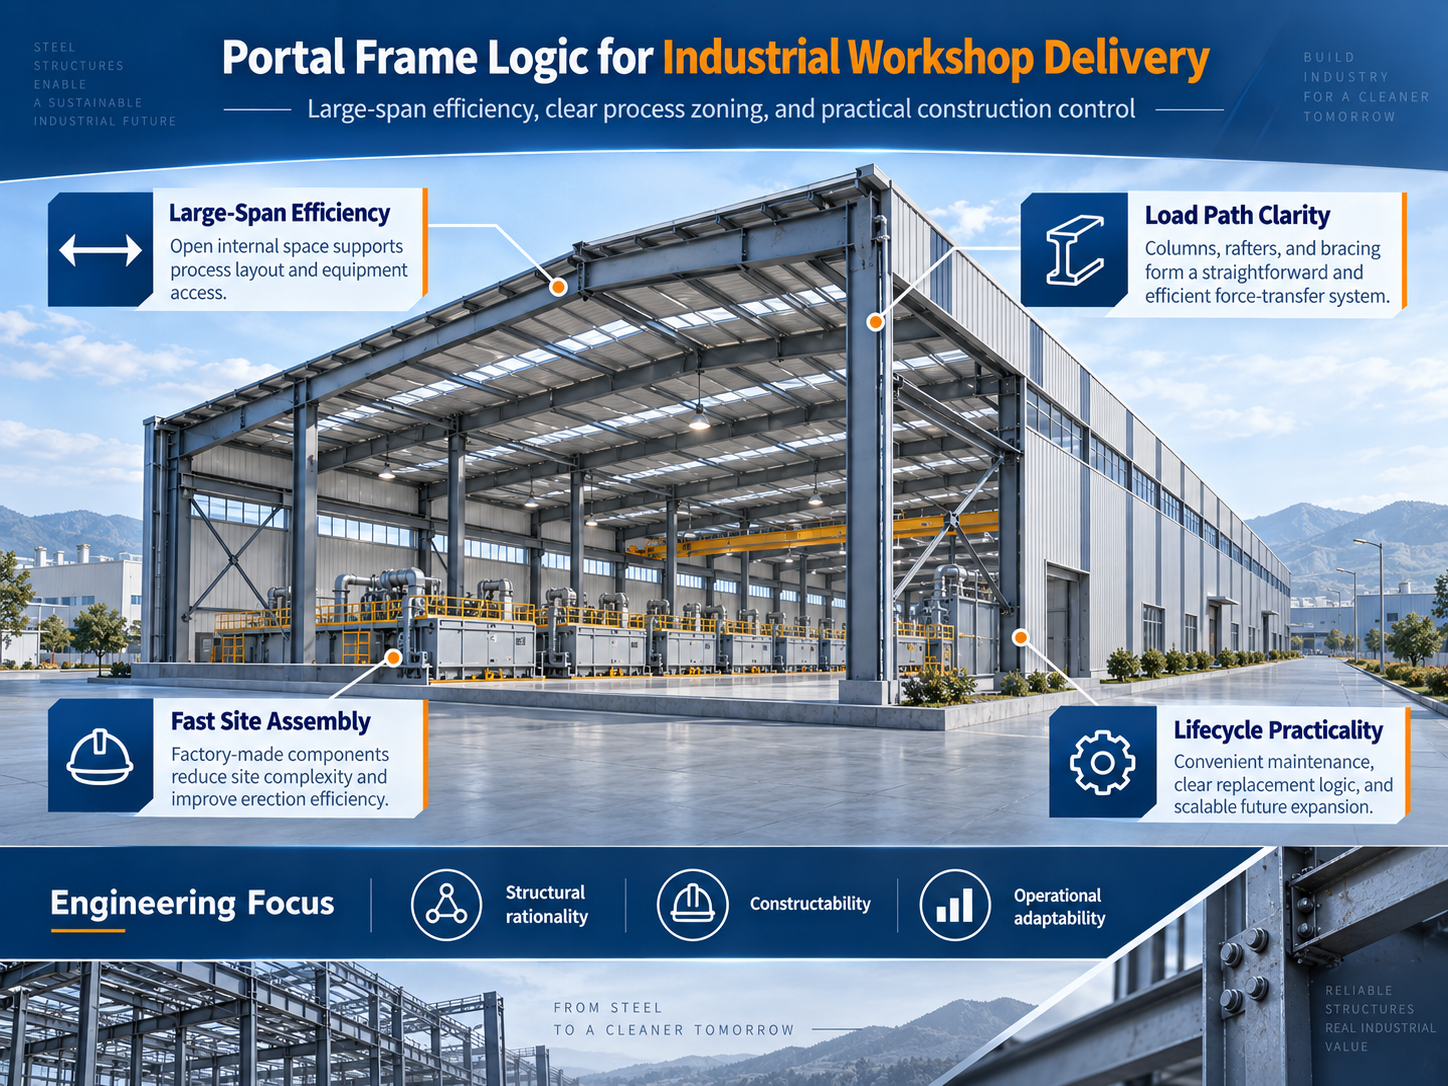
Decyzje techniczne dotyczące przemysłowych warsztatów stalowych powinny zaczynać się od wymagań produkcyjnych. Konstrukcje ramowe są powszechnie stosowane w budynkach przemysłowych nie tylko dlatego, że skupiają liczbę głównych elementów i pozwalają na stosunkowo szybkie budownictwo, ale przede wszystkim dlatego, że zapewniają przejrzyste ścieżki przenoszenia obciążeń, dużą ciągłość przestrzenną oraz znaczną elastyczność w dopasowywaniu układu kolumn do rozmieszczenia urządzeń. Dla warsztatów, które muszą pomieścić ciągłe linie produkcyjne, fundamenty pod urządzenia, dostęp do konserwacji oraz instalacje sanitarne, elektryczne i mechaniczne (MEP), system konstrukcyjny musi osiągnąć odpowiednią równowagę między nośnością, sztywnością, wysokością wolną oraz organizacją robót.
Budynki produkcyjne związane z elektrolizą stawiają jeszcze większe wymagania wobec tej koordynacji. W zależności od procesu warunki eksploatacyjne mogą obejmować wysoką wilgotność, różnice temperatur, obecność gazów lub ośrodków korozyjnych. Konstrukcja i powłoka zewnętrzna muszą więc spełniać nie tylko wymagania geometryczne na etapie odbioru końcowego, ale także wspierać inspekcyjność, konserwowalność oraz trwałość w trakcie długotrwałej eksploatacji. Konkretny system ochrony przed korozją, materiały powłoki zewnętrznej oraz układ izolacji termicznej powinny zostać określone w dokumentach projektowych inwestycji oraz na podstawie warunków procesu produkcyjnego. Z punktu widzenia realizacji najważniejszym wymaganiem jest unikanie kolizji między połączeniami konstrukcyjnymi, blachami uszczelniającymi i wykończeniowymi powłoki zewnętrznej oraz interfejsami instalacji MEP, aby zapewnić obsługę urządzeń i przyszłą konserwację w jasnych oraz użytkowalnych warunkach przestrzennych.
W oparciu o tę koncepcję ramę portalową nie traktowano jako prostego powielenia «typowego budynku fabrycznego». Zamiast tego siatkę konstrukcyjną, segmentację elementów, układ wiatrołapów, linie kontrolne obudowy oraz kolejność montażu zharmonizowano w ramach jednego, spójnego podejścia technicznego. Dla dużego warsztatu produkcyjnego taka koordynacja na etapie projektowania znacznie zmniejsza prawdopodobieństwo modyfikacji w terenie, niezgodności elementów oraz dodatkowych dostosowań obudowy budynku.
Główny system nośny ramy portalowej tworzą stalowe słupy, stalowe belki dachowe oraz połączenia belek ze słupami, podczas gdy stateczność w kierunku podłużnym zależy od skoordynowanego działania usztywnień słupów, poziomych usztywnień dachu, rozpórek, krokwi i listew ścianowych. Powszechnym błędem inżynierskim jest nadmierne skupianie się na wymiarach głównych belek i słupów przy jednoczesnym niedoszacowaniu wpływu elementów wtórnych i połączeń na ogólną stateczność, montaż obudowy oraz bezpieczeństwo w fazie budowy. W praktyce dokładność montażu pojedynczej ramy stanowi jedynie punkt wyjścia; skumulowane odchylenia wielu ramek wzdłuż ciągłych linii siatki ostatecznie decydują o końcowej jakości geometrycznej budynku.
Kontrolę strukturalną należy zatem zorganizować wokół czterech poziomów odniesienia: linii siatki, wysokości, połączeń oraz elementów. W trakcie projektowania szczegółowego należy jednoznacznie określić zależności pozycyjne poszczególnych typów elementów, orientację połączeń oraz logikę montażu. W trakcie produkcji kluczowe parametry kontrolne obejmują całkowitą długość elementu, położenie płyty czołowej, dokładność grup otworów na śruby, geometrię przekroju poprzecznego, odkształcenia spawalnicze oraz prostoliniowość elementu. Gdy prace przenoszone są na plac budowy, priorytetem staje się ustalenie położenia linii siatki, pionowości oraz wysokości pierwszej stabilnej jednostki przestrzennej, aby kolejne ramy można było montować nieprzerwanie, od wspólnego punktu odniesienia.
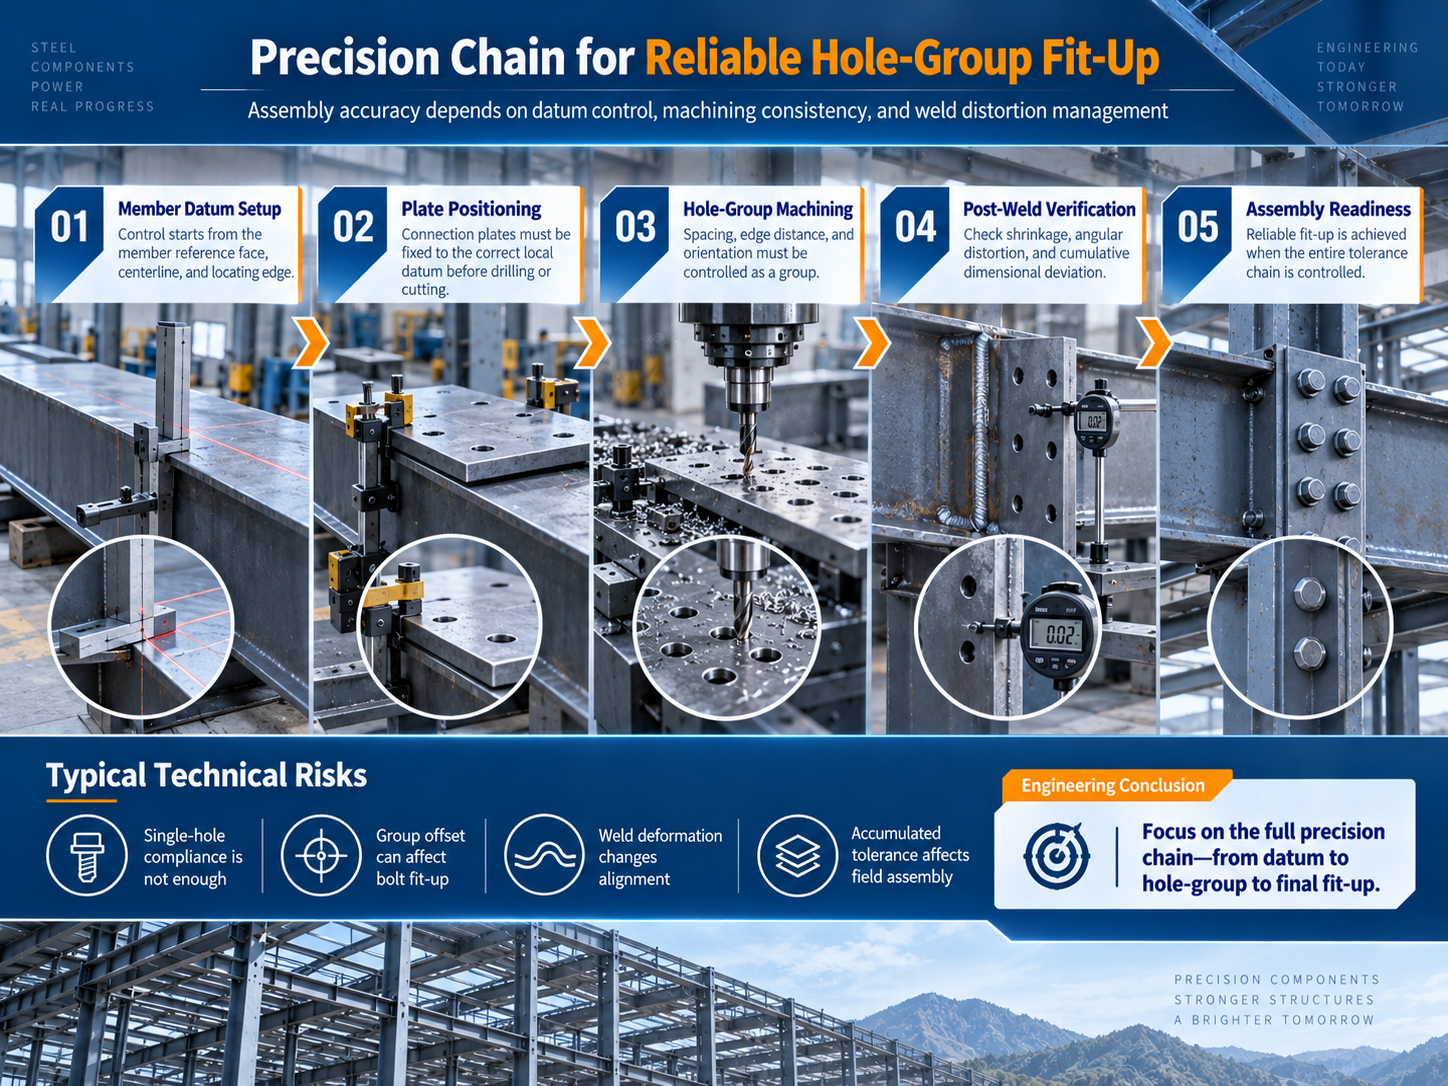
Dla warsztatów przemysłowych kontrola odkształceń konstrukcyjnych ma również bezpośredni wpływ na odprowadzanie wody z dachu, płaskość ścian, otwory drzwiowe i okienne oraz połączenia z urządzeniami. Jeśli w konstrukcji głównej występują ciągle narastające odchylenia geometryczne, powstające w ten sposób problemy rzadko ograniczają się wyłącznie do elementów stalowych – przenoszą się one na krokwie, gurtki, panele oraz elementy wykończeniowe. Dojrzałe zarządzanie budową ram portalowych opiera się więc nie na izolowanych kontrolach odbiorczych, lecz traktuje dokładność wymiarową konstrukcji głównej jako warunek wstępnym dla wysokiej jakości montażu obudowy.
Gdy projekt przemysłowej konstrukcji stalowej wchodzi w fazę seryjnej produkcji, główne zadanie zarządzania jakością zmienia się z zapewnienia zgodności pojedynczych elementów na zapewnienie spójności całej partii. Im większa liczba podobnych komponentów, tym ważniejsze staje się standaryzowanie poprawek rysunków, zasad numerowania, odniesień technologicznych oraz metod kontroli. Każda niezgodność informacji może prowadzić do ponownego wykonywania całej partii w późniejszym etapie procesu i bezpośredniego przenoszenia problemów występujących w zakładzie produkcyjnym na plac budowy.
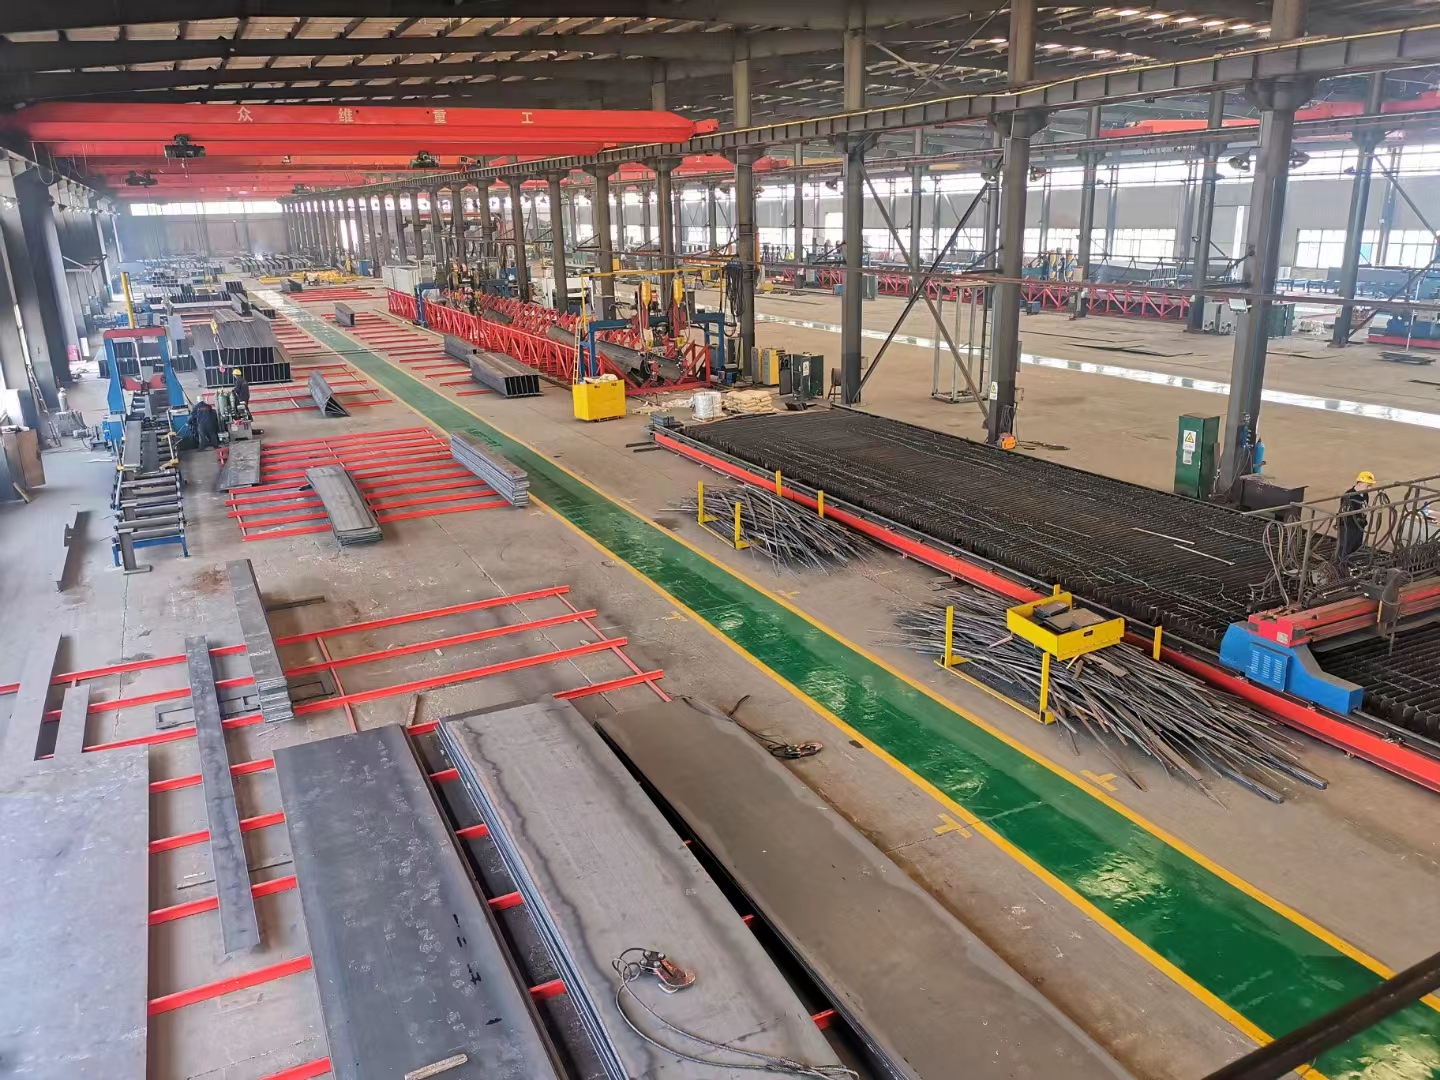
Dla projektów tego typu Zhongwei Heavy Industry stosuje unikalny numer identyfikacyjny komponentu jako nośnik informacji łączący dane szczegółowe, operacje wytwarzania, kontrolę jakości oraz organizację wysyłki. Podczas cięcia weryfikowane są gatunek materiału, specyfikacja przekroju oraz wymiary geometryczne. Podczas montażu kontrolowane są wzajemne położenia kołnierzy, półek oraz szczegółów końcowych. Po spawaniu sprawdzane są jako kluczowe elementy profil szwu oraz odkształcenia spawalnicze. Po wyprostowaniu i wierceniu ponownie sprawdzane są całkowita długość, wymiary przekroju, grupy otworów na śruby oraz kąty końcowe. Dla komponentów wrażliwych na montaż akceptacja nie może opierać się wyłącznie na tym, czy pojedynczy wymiar mieści się w dopuszczalnym zakresie tolerancji; musi także uwzględniać sposób, w jaki dany komponent wpasowuje się w pełną konstrukcję ramy oraz w relacji do sąsiednich elementów.
Praktyczna wartość tej logiki produkcji staje się widoczna na budowie. Gdy belki, słupy, elementy usztywniające, płytki łączące i elementy zaciskowe przybywają jako kompletne zestawy uporządkowane według jednostek montażowych, zespół budowlany może ograniczyć pracę nieplanowaną, taką jak poszukiwanie komponentów, tymczasowe dopasowywanie, rozszerzanie otworów lub wiercenie naprawcze oraz cięcie wtórne. Dokładność produkcji nie jest więc jedynie wewnętrznym wskaźnikiem jakości zakładu – stanowi warunek konieczny efektywności podnoszenia, pierwszego dopasowania połączeń oraz stabilności harmonogramu.
Główna konstrukcja stalowa zapewnia budynkowi nośność oraz użytkowalną przestrzeń, podczas gdy systemy okładzin dachowych i ścianowych pełnią bezpośrednio funkcje wodoszczelności, izolacji termicznej, odporności na wiatr, zamknięcia przestrzeni oraz oddzielenia od środowiska zewnętrznego. W przemysłowych budynkach położonych w regionach północnych sezonowe różnice temperatur, oddziaływanie wiatru i śniegu oraz zmiany temperatury i wilgotności wewnątrz i na zewnątrz budynku wpływają ciągle na nachodzenie paneli, punkty mocowania, listewki krawędziowe oraz szczegóły okapów. Tam, gdzie środowisko produkcyjne może wiązać się z ryzykiem korozji, wymagana jest dodatkowa uwaga przy doborze materiałów, systemów powłok ochronnych, szczegółów połączeń oraz dostępności do konserwacji.
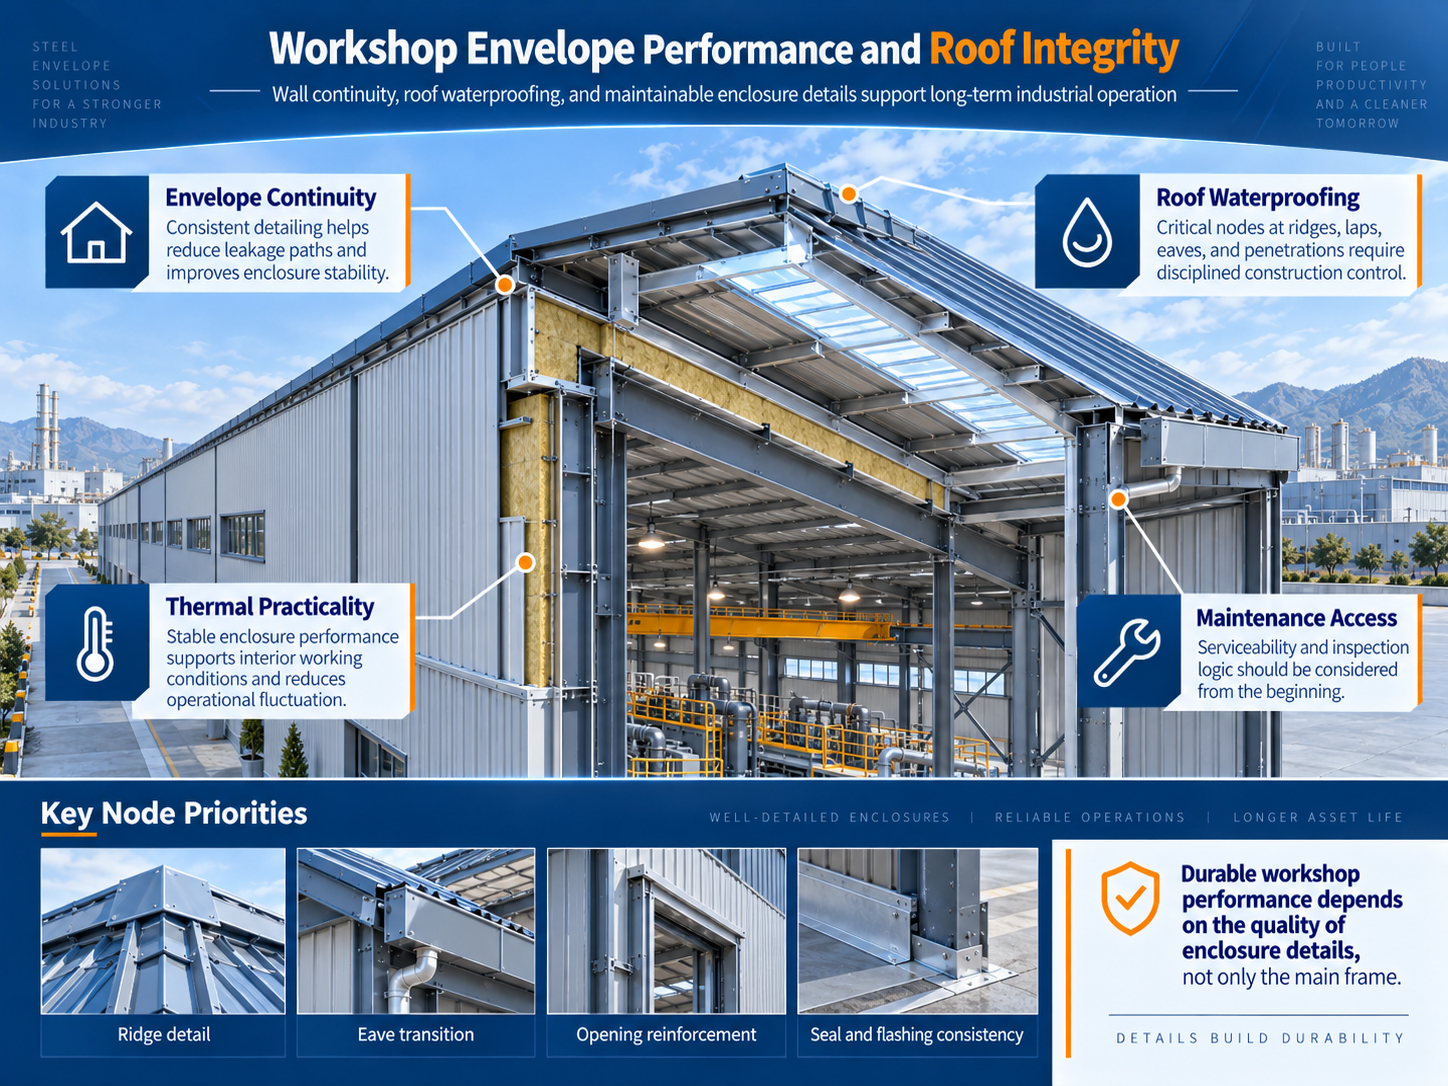
Techniczna jakość systemu dachowego odzwierciedla się przede wszystkim w ścieżce odpływu wody i ciągłości konstrukcji. Na dużym dachu izolacja przeciwwodna nie powinna być rozumiana jako lokalne nanoszenie uszczelniacza. Musi ona zostać utworzona jako kompletny system za pomocą nachylenia dachu, zakładania blach, metod mocowania, szczegółów grzbietowych, okapów, blach napuszczanych oraz szczegółów otworów przejściowych. Podczas montażu należy jednoczesnie kontrolować wyrównanie blach, szerokość zakładu, położenie punktów mocowania oraz szczegóły zamykające, aby zapobiec wzmacnianiu się lokalnych odchyleń na długich odcinkach dachu. Izolacja termiczna również zależy od ciągłości. Jeśli na stykach materiałów, w warunkach ściskania lub przy obróbce połączeń występują wyraźne przerwy, mogą powstawać słabe punkty termiczne, zwiększające ryzyko kondensacji w przyszłości.
Wizualny układ elewacji jest zewnętrzным wyrazem precyzji inżynierskiej. Budynki przemysłowe nie zależą od złożonych form architektonicznych, aby przekazać wysoką jakość. Istotniejsze są jednolite moduły połączeń paneli, proste kąty wewnętrzne i zewnętrzne, kompletna obróbka otworów oraz wyraźnie zdefiniowane strefy przejść między różnymi materiałami. Im prostsza elewacja, tym wyższe wymagania dotyczące linii kontrolnych konstrukcji nośnej, rozmieszczenia gurtów oraz układania paneli. Ostateczna płaskość i liniowość elewacji stanowią – w istocie – efekt zsynchronizowanej dokładności pomiędzy konstrukcją główną a pracami dotyczącymi obudowy budynku.
Priorytet techniczny podczas montażu ram portalowych nie polega wyłącznie na maksymalnym przyspieszeniu podnoszenia, lecz na jak najwcześniejszym utworzeniu niezawodnego, przestrzennie stabilnego systemu. Po zweryfikowaniu linii siatki fundamentu oraz wbudowanych elementów należy najpierw zadbać o pozycjonowanie podstaw słupów, ich pionowość, połączenia belek ze słupami oraz tymczasowe środki zapewniające stabilność pierwszej ramy i ramy sąsiedniej, a następnie – w odpowiednim czasie – zamknąć układ wiązań podłużnych. Dopiero po potwierdzeniu prawidłowości zależności geometrycznych pierwszej stabilnej jednostki można przystąpić do montażu kolejnych ramek względem powtarzalnego punktu odniesienia.
Zarządzanie gromadzącymi się odchyleniami ma szczególne znaczenie w halach o dużej powierzchni. Niewielki błąd na jednej linii siatki, jeśli nie zostanie natychmiast skorygowany, może po montażu kilku kolejnych przęseł przekształcić się w istotne niedoskonałości w miejscach końcowych, co dodatkowo wpływa na krokwie, gurtki ścianowe, płyty dachowe oraz płyty ścienne. Pomiar i korekta na budowie powinny zatem trwać przez cały czas montażu konstrukcji, a nie być odkładane do momentu ukończenia całej konstrukcji nośnej.
Główna konstrukcja i obudowa wymagają również odpowiednio zarządzanego interfejsu między etapami budowy. Zbyt wcześnie zamknięcie obudowy może zmniejszyć przestrzeń dostępną do ponownego pomiaru konstrukcji i inspekcji połączeń. Z kolei, jeśli odchylenia konstrukcyjne nie zostaną skorygowane w odpowiednim czasie po montażu, instalacja paneli staje się trudniejsza. Ustalenie punktów kontrolnych przeglądu konstrukcji oraz wyraźne określenie warunków rozpoczęcia montażu obudowy umożliwia zwiększenie tempa budowy na podstawie stabilnej jakości geometrycznej, a nie poprzez obszerne korekty w późniejszym etapie.
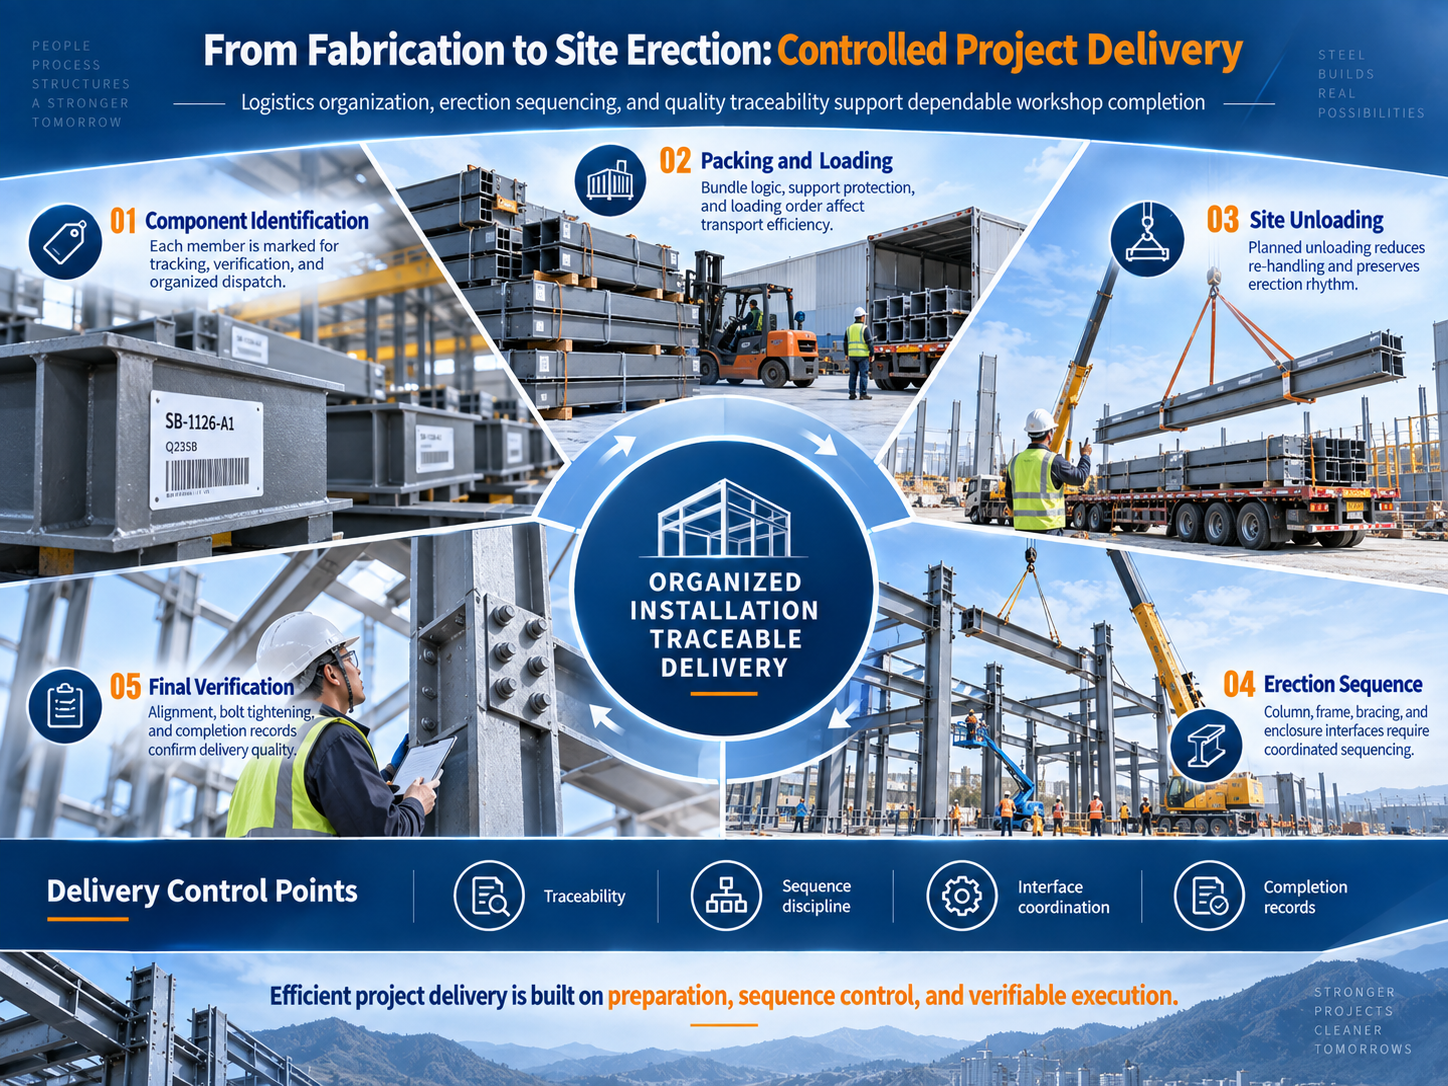
W przypadku projektów konstrukcji stalowych transport nie jest niezależną czynnością rozpoczynającą się dopiero po zakończeniu wytwarzania. Segmentacja elementów, metody załadunku, kolejność przybycia oraz plan podnoszenia na placu budowy są bezpośrednio ze sobą powiązane. Jeśli kolejność załadunku nie jest zsynchronizowana z kolejnością montażu, materiały mogą już znajdować się na placu budowy, a mimo to powodować opóźnienia spowodowane utrzymywaniem pojazdów, koniecznością ponownego przemieszczania ładunków, czasem potrzebnym na lokalizację poszczególnych elementów lub brakiem niezbędnych akcesoriów. W przypadku ciągłego montażu hali przemysłowej takie czekanie może szybko zwiększyć koszty wynajmu żurawia oraz koszty organizacji pracy.
Dlatego dostawa projektu powinna być zorganizowana wokół jednostek montażowych, przy zachowaniu spójności numerów komponentów, identyfikacji paczek, list załadunkowych oraz stref budowy. Śledzoność jakości powinna podążać tą samą logiką. Gdy na budowie konieczne jest sprawdzenie komponentu lub połączenia, jego numer identyfikacyjny powinien umożliwić zespołowi szybkie śledzenie odpowiadających mu informacji szczegółowych, statusu produkcji oraz rekordów wysyłki. Tworzy to mechanizm podlegający inspekcji, śledzeniu i weryfikacji, który zmniejsza utratę informacji podczas koordynacji między działami.
Z punktu widzenia klienta i menedżera projektu wartość takiego systemu nie wyraża się przez pojedynczy parametr, lecz poprzez niższy poziom niepewności projektu. Im większy projekt, tym więcej komponentów oraz szczegółów połączeń – tym ważniejsze staje się poleganie na ustandaryzowanych procesach i powiązanych danych w celu ustabilizowania wyników, a nie na korektach ad hoc opartych na indywidualnym doświadczeniu lokalnym.
Zhongwei Heavy Industry traktuje projekt konstrukcji stalowych jako system obejmujący szczegółowe projektowanie, wykonywanie elementów, kontrolę jakości, pakowanie i wysyłkę oraz montaż na miejscu. Zdolności firmy nie powinny być oceniane wyłącznie na podstawie prędkości linii produkcyjnej lub miesięcznej produkcji. Należy także ocenić, czy zespół produkcyjny rozumie logikę montażu, czy zespół techniczny potrafi zidentyfikować z wyprzedzeniem ryzyka związane z interfejsami, czy zespół ds. jakości potrafi ustalić śledzalne standardy oraz czy logistyka potrafi wspierać rzeczywistą kolejność prac na budowie. Tylko wtedy, gdy wszystkie te funkcje są zsynchronizowane wokół wspólnego celu inżynieryjnego, zdolności produkcyjne zakładu mogą zostać przekształcone w wiarygodne rezultaty projektowe.
„Innowacja i precyzja” to w tym procesie nie abstrakcyjne hasło. Innowacja przejawia się w ciągłym doskonaleniu metod przekazywania szczegółowych danych, kodowania komponentów, planowania produkcji, punktów kontrolnych inspekcyjnych oraz organizacji wysyłki. Precyzję wprowadza się poprzez szczegółową kontrolę położenia otworów, wymiarów, spawania, identyfikacji, punktów odniesienia montażowych, nachodzenia paneli oraz obróbki krawędzi połączeń. W budynkach przemysłowych długotrwała, stabilna jakość rzadko zależy od jednego „kluczowego” procesu. Zazwyczaj jest wynikiem wielokrotnego wykonywania podstawowych operacji zgodnie z tym samym standardem.
Zakończenie tego warsztatu elektrolizy zapewnia Zhongwei Heavy Industry odniesienie inżynieryjne do dalszego wzmocnienia jej zdolności dostawowych w zakresie specjalistycznych budynków przemysłowych przeznaczonych do produkcji. W przyszłości firma będzie nadal doskonalić swoje systemy standardowe w obszarach szczegółowania konstrukcji, inteligentnej produkcji, śledzenia jakości, koordynacji systemów obudowy oraz technicznego wsparcia na placu budowy, wykorzystując bardziej stabilne dane inżynieryjne, bardziej przejrzystą kontrolę procesów oraz bardziej weryfikowalne rezultaty dostaw w celu obsługi zakładów przemysłowych, obiektów magazynowych i logistycznych oraz innych projektów budynków ze stalowymi konstrukcjami nośnymi.
Wartość stalowych budynków przemysłowych wykracza poza zaletę etapu budowy w postaci szybkości i obejmuje niezawodność w całym cyklu życia, łatwość konserwacji oraz zgodność z wymaganiami produkcyjnymi. Dla firm z branży produkcji i inżynierii oznacza to, że zakres odpowiedzialności nie może się kończyć w momencie opuszczenia komponentów fabryki. Należy również nieustannie zwracać uwagę na interfejsy między konstrukcją a obudową, połączenia między procesem wytwarzania a montażem oraz relacje między budynkiem a systemem produkcyjnym.
Zhongwei Heavy Industry będzie nadal wykorzystywać wyniki inżynieryjne jako ostateczną miarę jakości, ograniczając odchylenia dzięki standaryzowanej produkcji, minimalizując konflikty na budowie dzięki profesjonalnemu opracowywaniu szczegółów oraz poprawiając przejrzystość dostaw dzięki śledzeniu procesów. Kierując się koncepcją „Innowacji i Precyzji”, firma będzie dalej wzmacniać swoje kompetencje wykonawcze w zakresie projektów przemysłowych konstrukcji stalowych oraz zapewniać klientom bardziej stabilne, wydajne i kontrolowalne wsparcie inżynieryjno-budowlane.
 Gorące wiadomości
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN