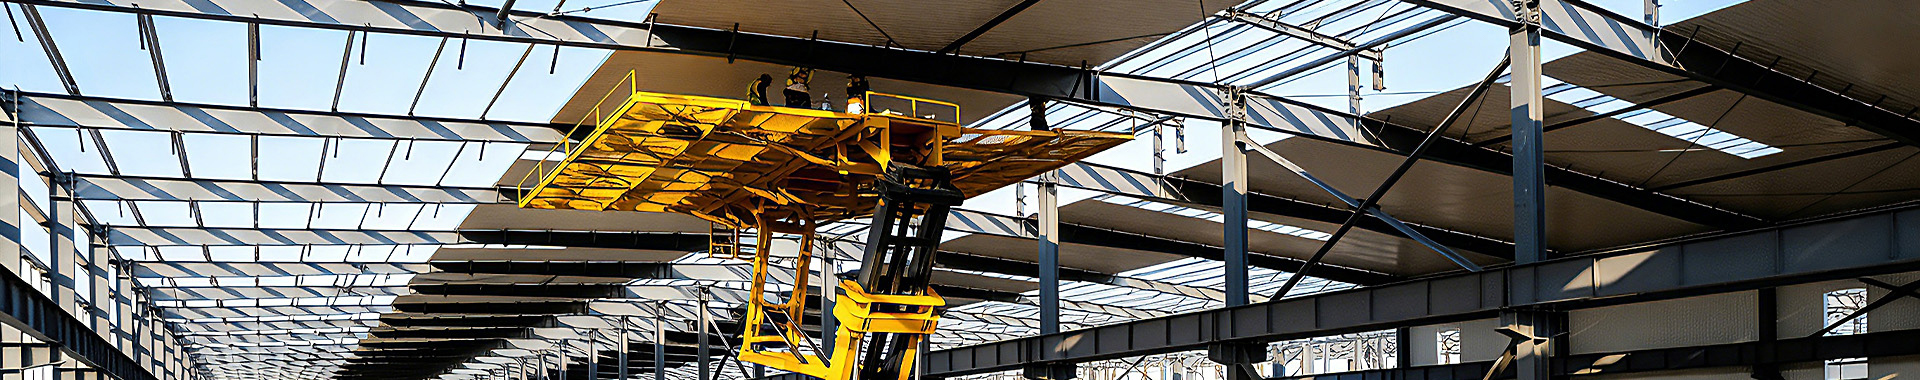
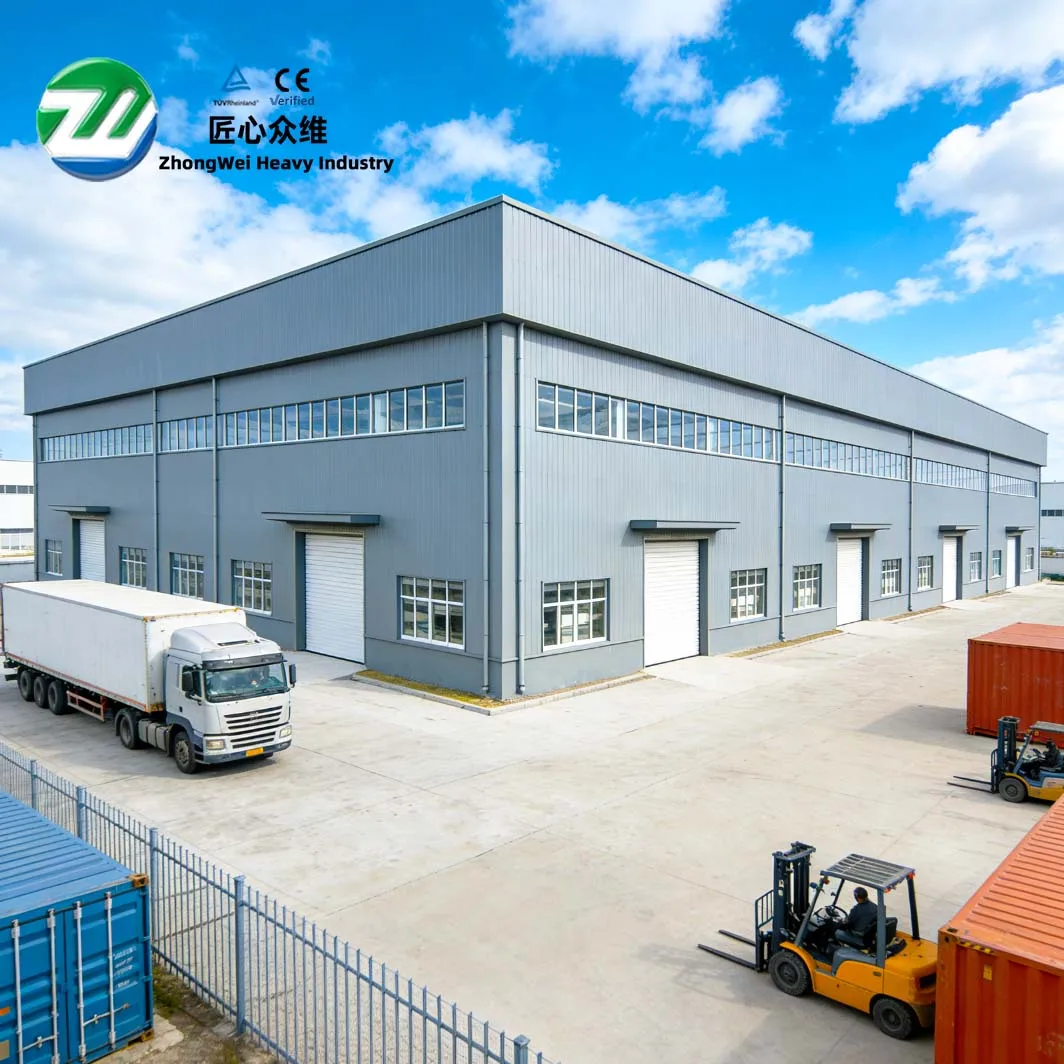
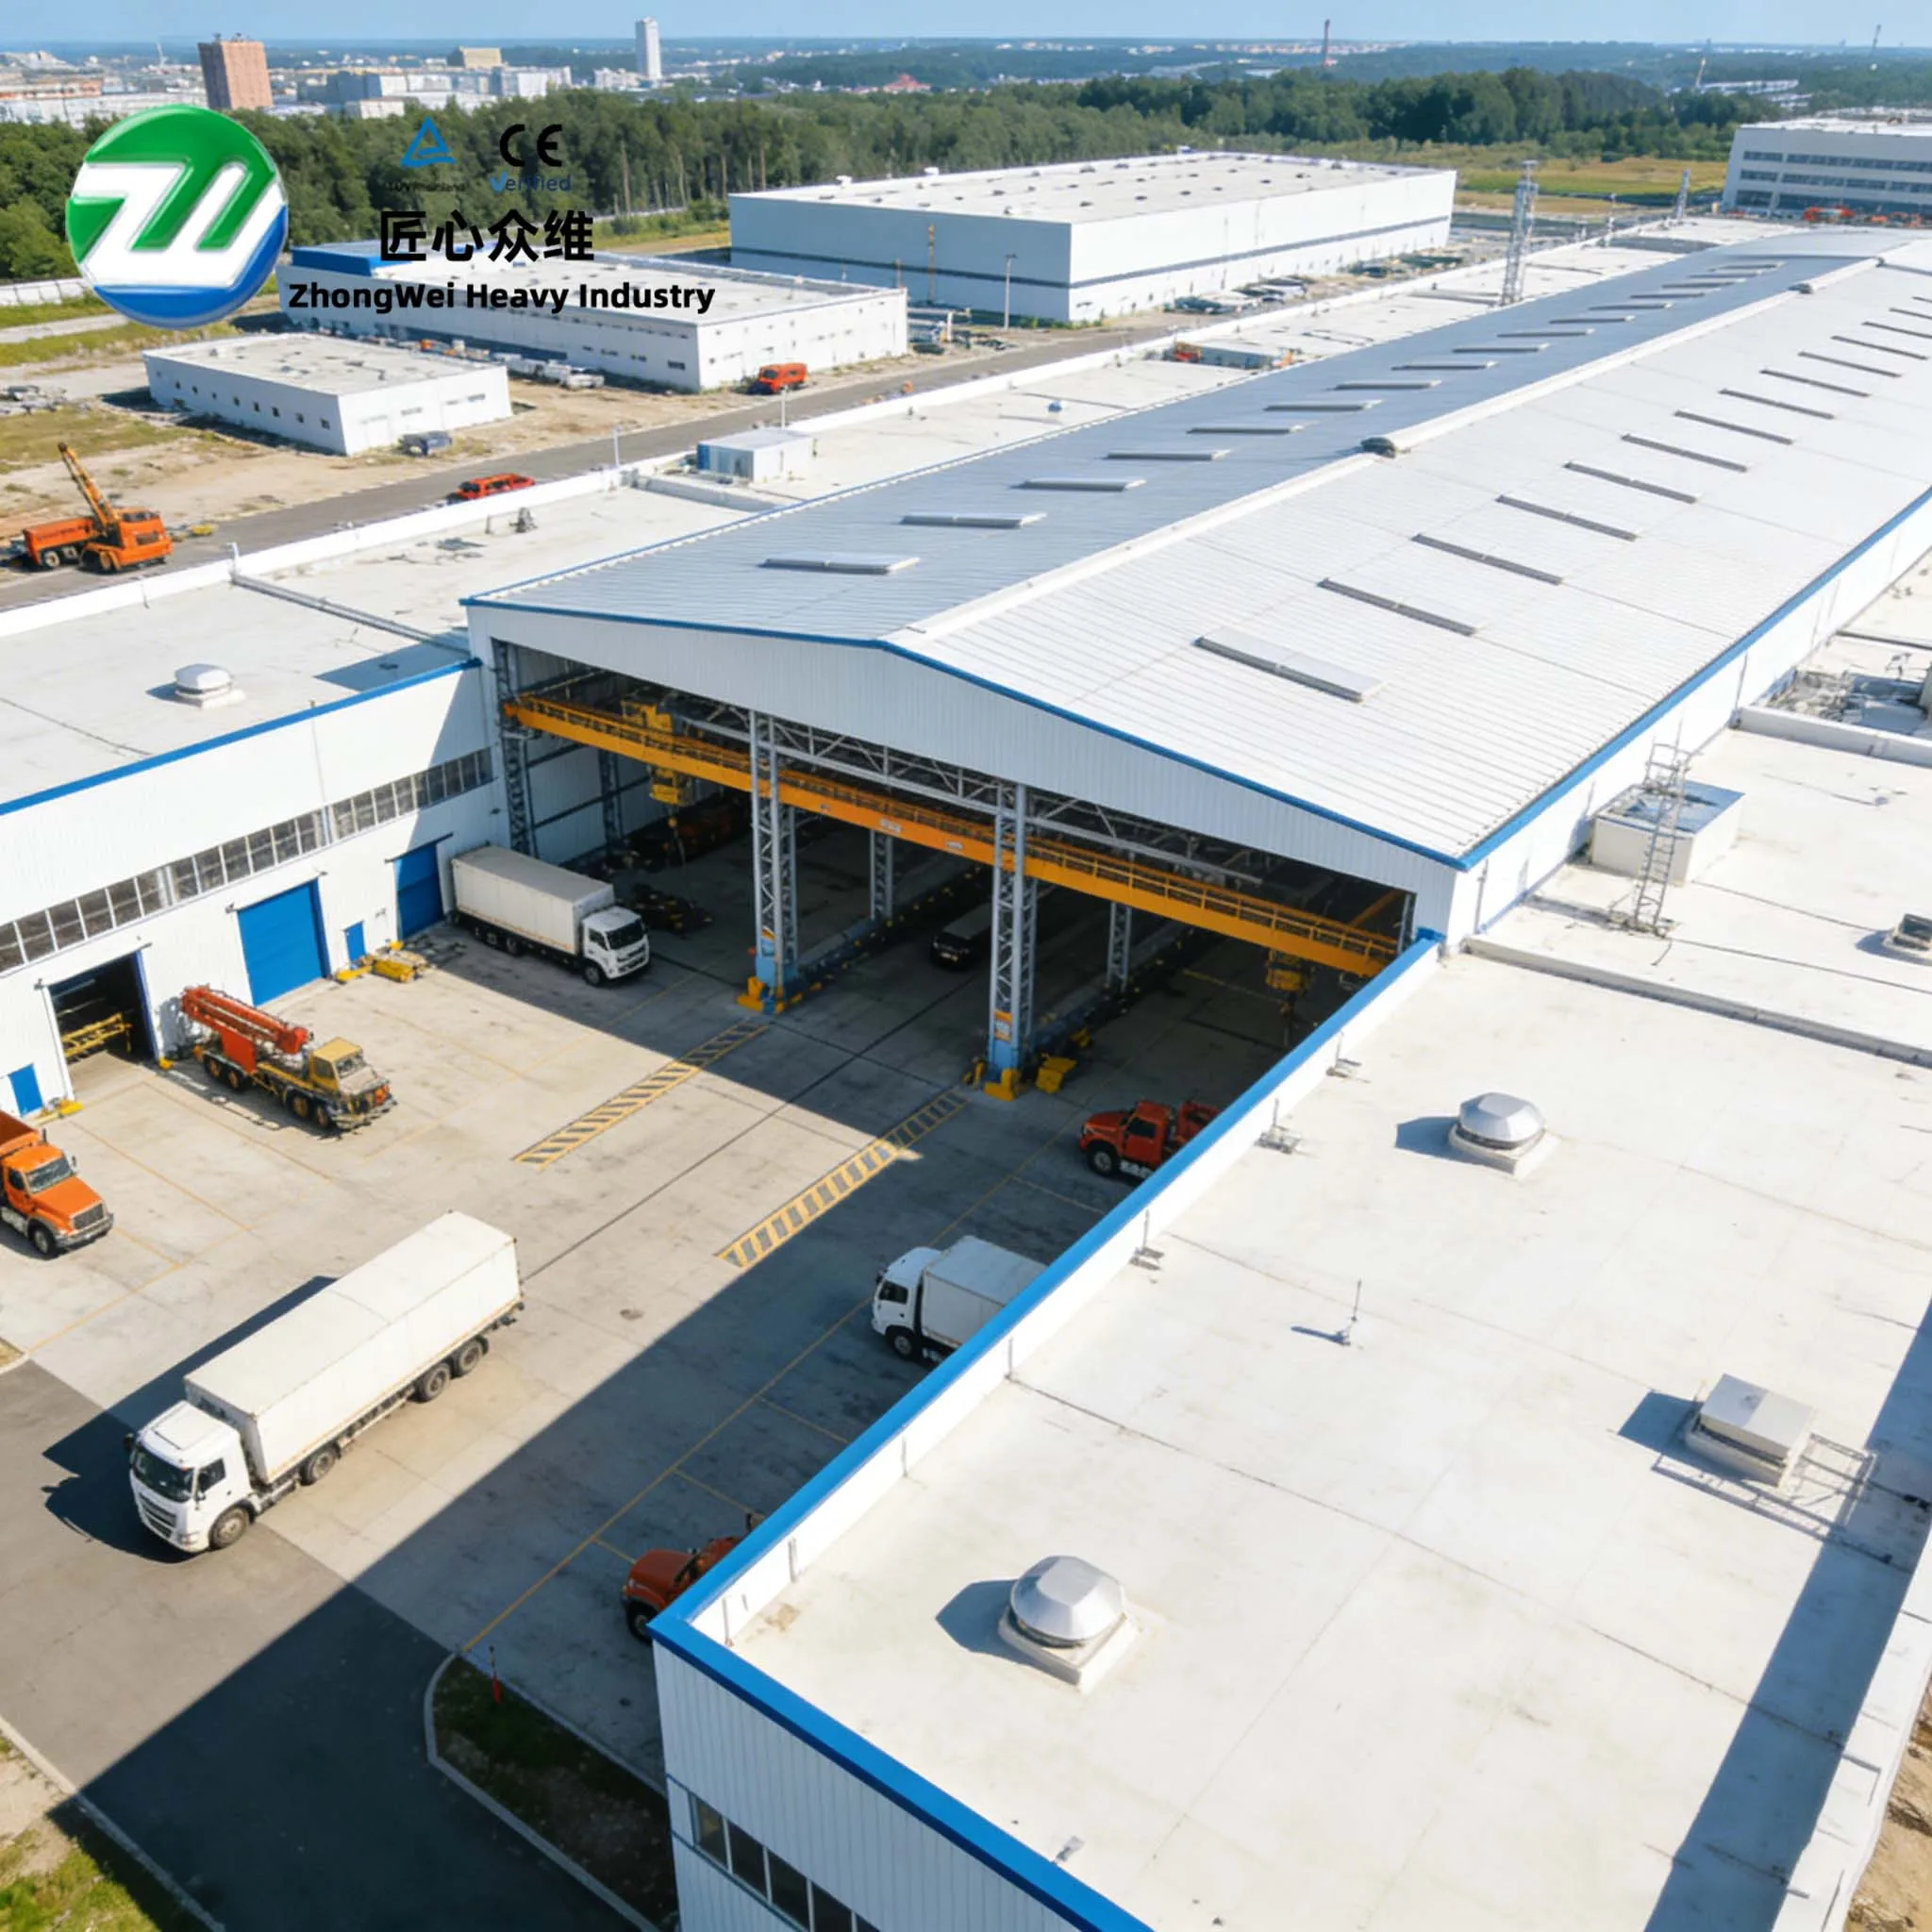
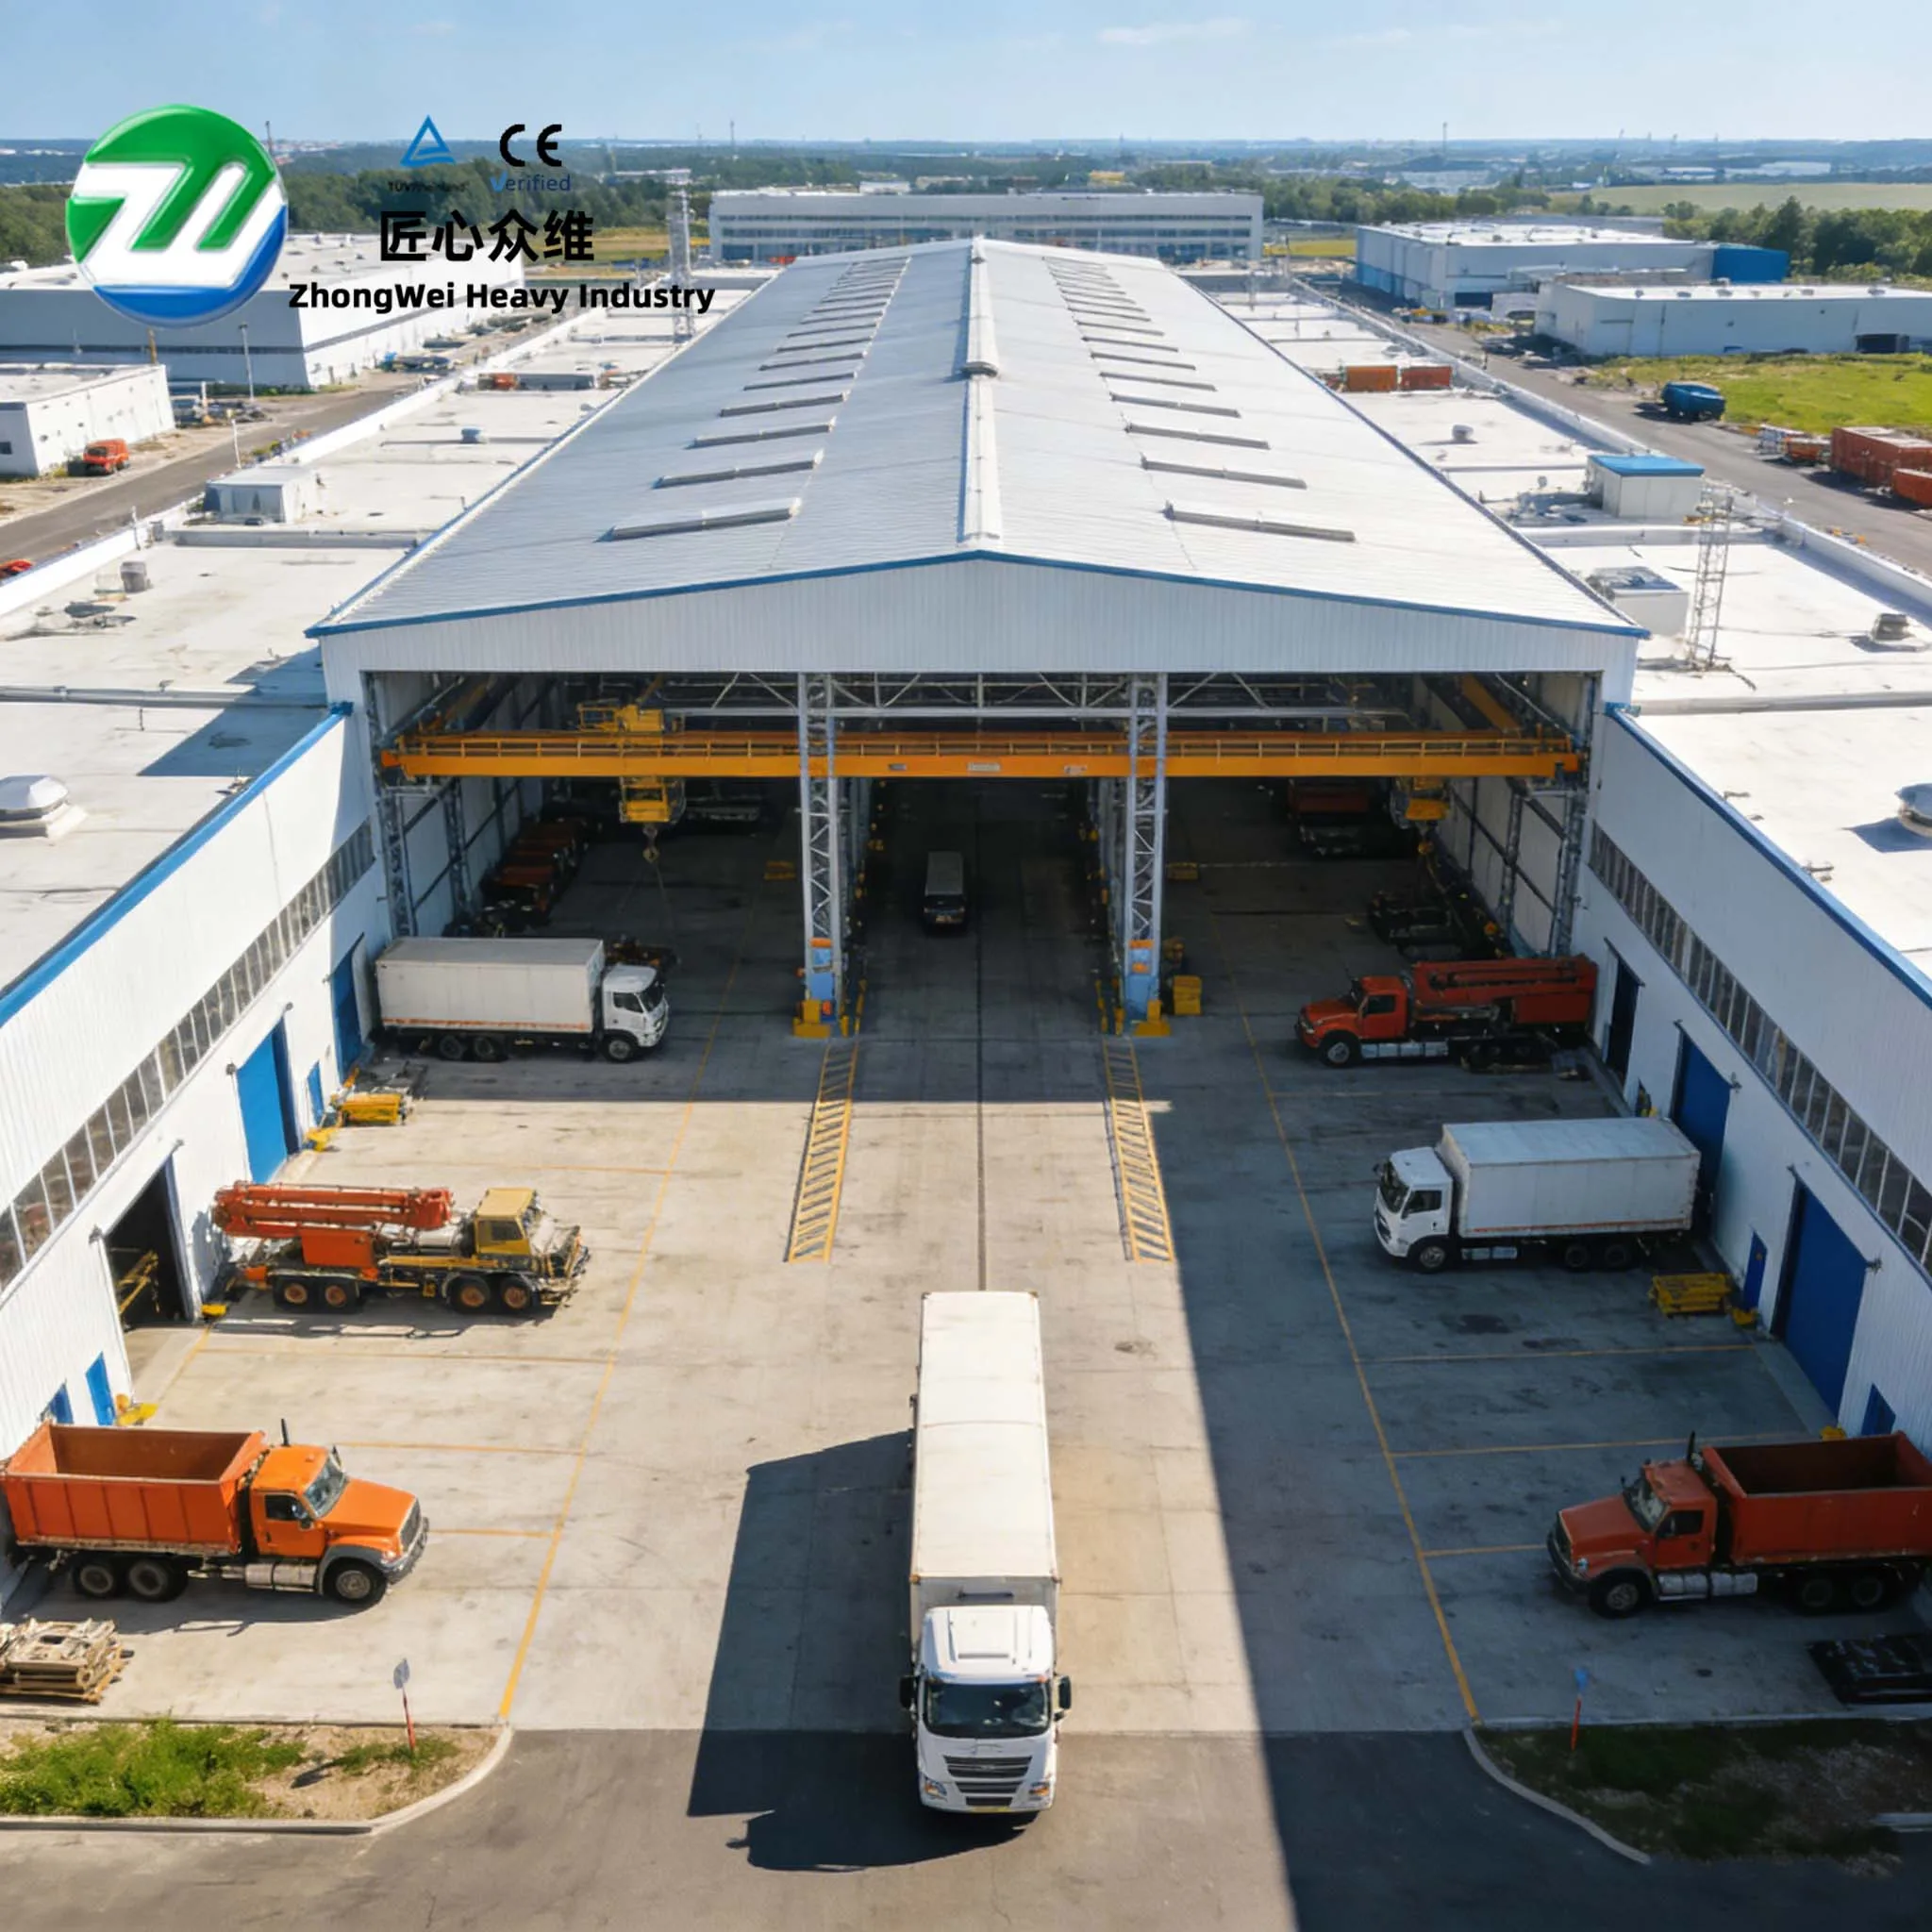
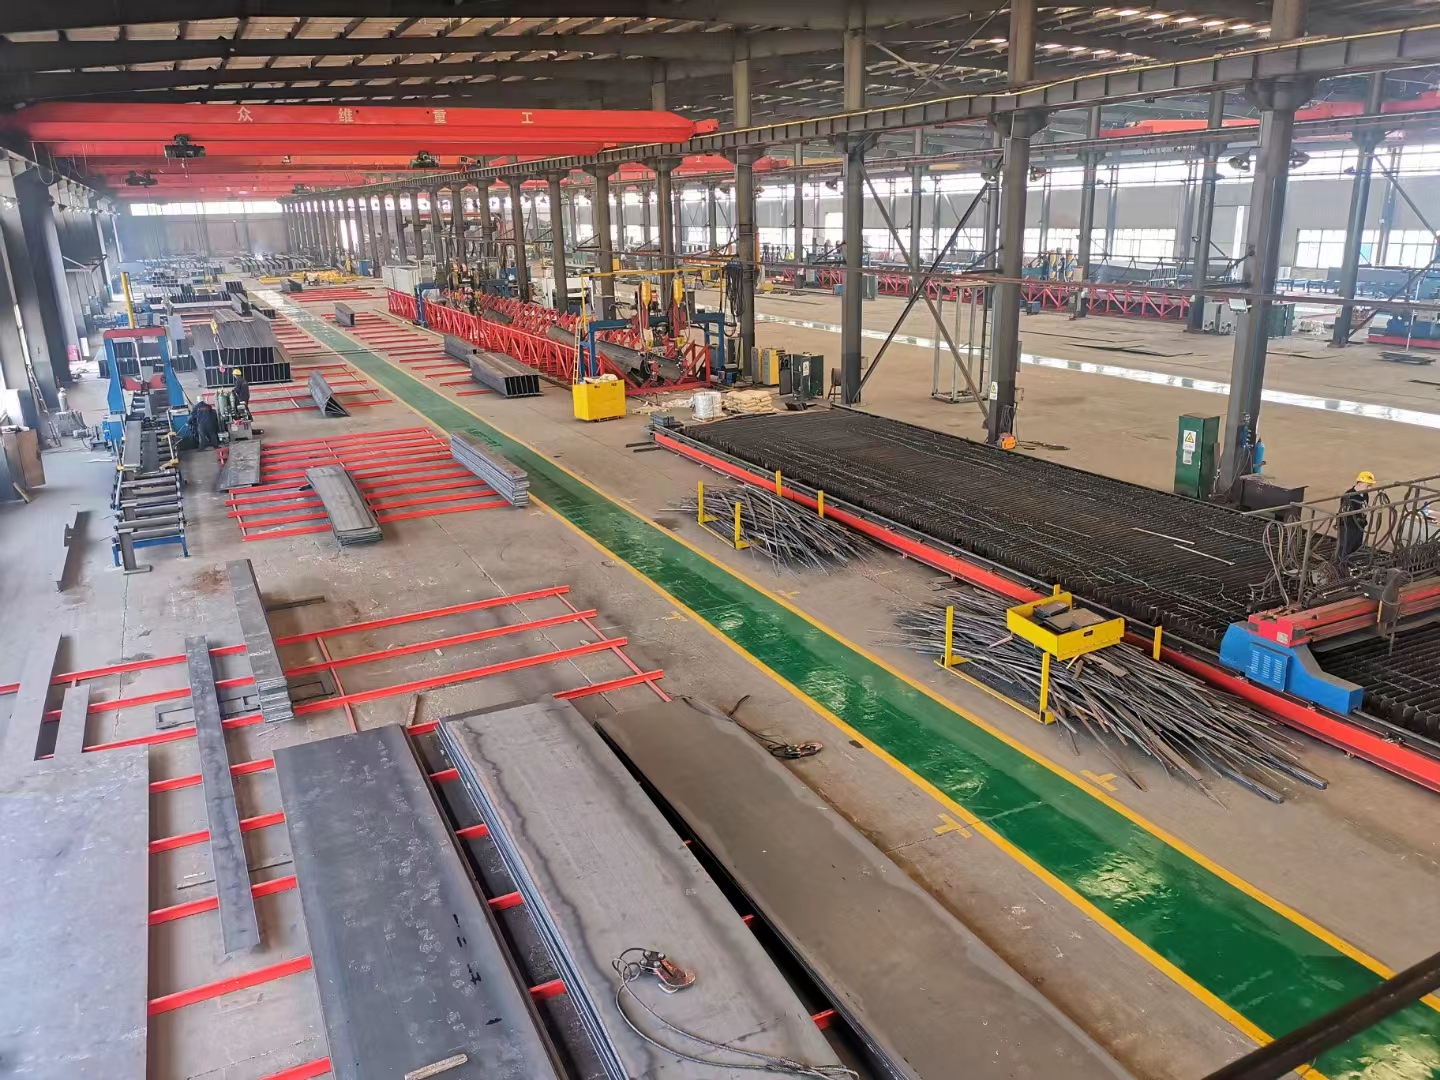
Shenyang Zhongwei Heavy Industry Steel Structure Engineering Co., Ltd. on saanut valmiiksi teräsrakenteiden toimitukset Heilongjiang Xinhui -elektrolyysitehtaalle. Hanke sijaitsee Keshiketengin bannerissa Sisä-Mongoliassa, sen rakennusala on noin 20 000 m², rakennetta käytetään portaalikehärakennetta ja siinä käytetään noin 600 tonnia rakenneterästä. Elektrolyysiin liittyvät teollisuusrakennukset vaativat suurempaa yhteensopivuutta rakennetilan, prosessilaitteiston, rakennuksen ulkoverhon kestävyyden ja huoltotyöskentelyyn tarvittavan pääsyn osalta verrattuna tavanomaisiin varastorakennuksiin. Siksi insinöörityön laatu ei voida arvioida pelkästään siitä, onko yksittäiset komponentit valmiita; sen on myös näkyvä olevan tarkka verkkojen sijoittelu, liitosten sovitus, ulkoverhon jatkuvuus, nostotoimenpiteiden ohjausviivat sekä myöhempää käyttöä ja huoltoa varten vaadittavat edellytykset. Tämä hanke perustui todistettuun rakennetyyppiin ja luotiin tuotantopohjaisille teollisuusrakennuksille toteutustapa, joka perustui jatkuvaa hallintaa rakennemuotoilussa, valmistuksessa ja nostossa.
Rakennustyyppi |
Ensisijainen rakenne |
Rakennusalue |
Hankealue |
Teollinen tuotantotehdas |
Yksikerroksinen portaalikehikko |
Noin 20 000 m² |
Teräsrakenteen projektintoimitus |
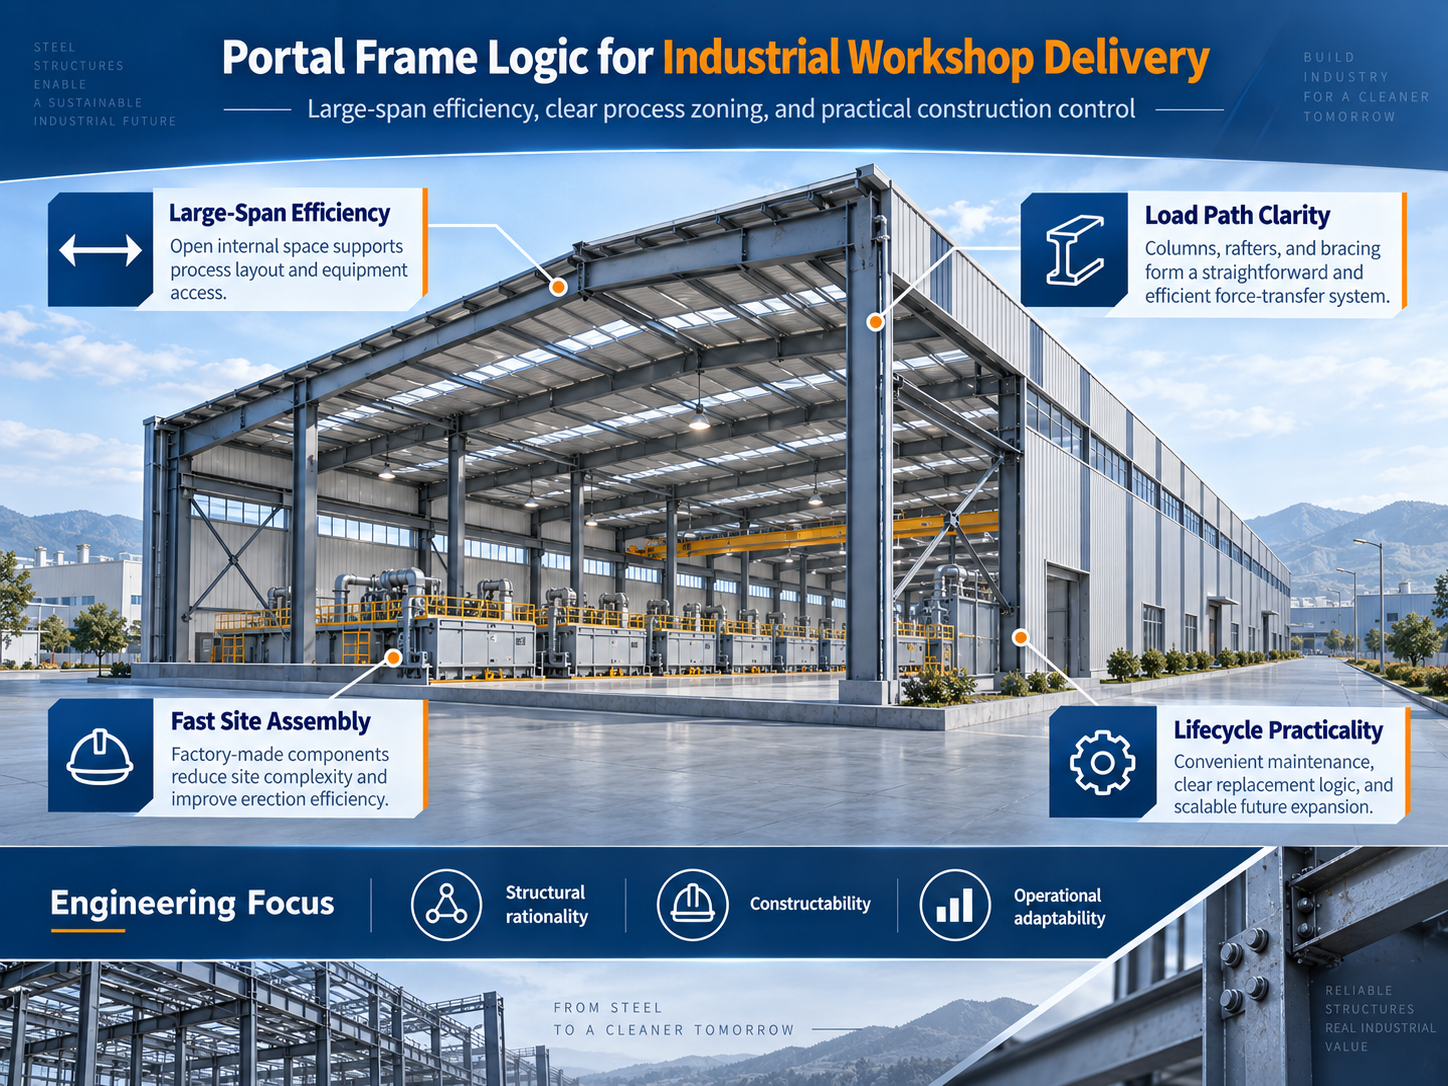
Teollisten teräsrakennusten tekniset päätökset tulisi aloittaa tuotantovaatimuksista. Portaalikehikkoja käytetään laajalti teollisissa rakennuksissa ei pelkästään siksi, että ne keskittävät pääkomponenttien lukumäärän ja mahdollistavat suhteellisen nopean rakentamisen, vaan tärkeämpänä syynä on niiden selkeät kuormien kulkureitit, vahva tilallinen jatkuvuus sekä merkittävä joustavuus pylväspisteiden ja laitteiston asettelun koordinoinnissa. Tehtaissa, joissa on sijoitettava jatkuvia tuotantolinjoja, laitteiston perustuksia, huoltotiloja sekä sähkö-, ilmanvaihto- ja vesijärjestelmiä, rakennusrakenne on suunniteltava siten, että saavutetaan sopiva tasapaino kantavuuden, jäykkyyden, vapaan korkeuden ja rakentamisorganisaation välillä.
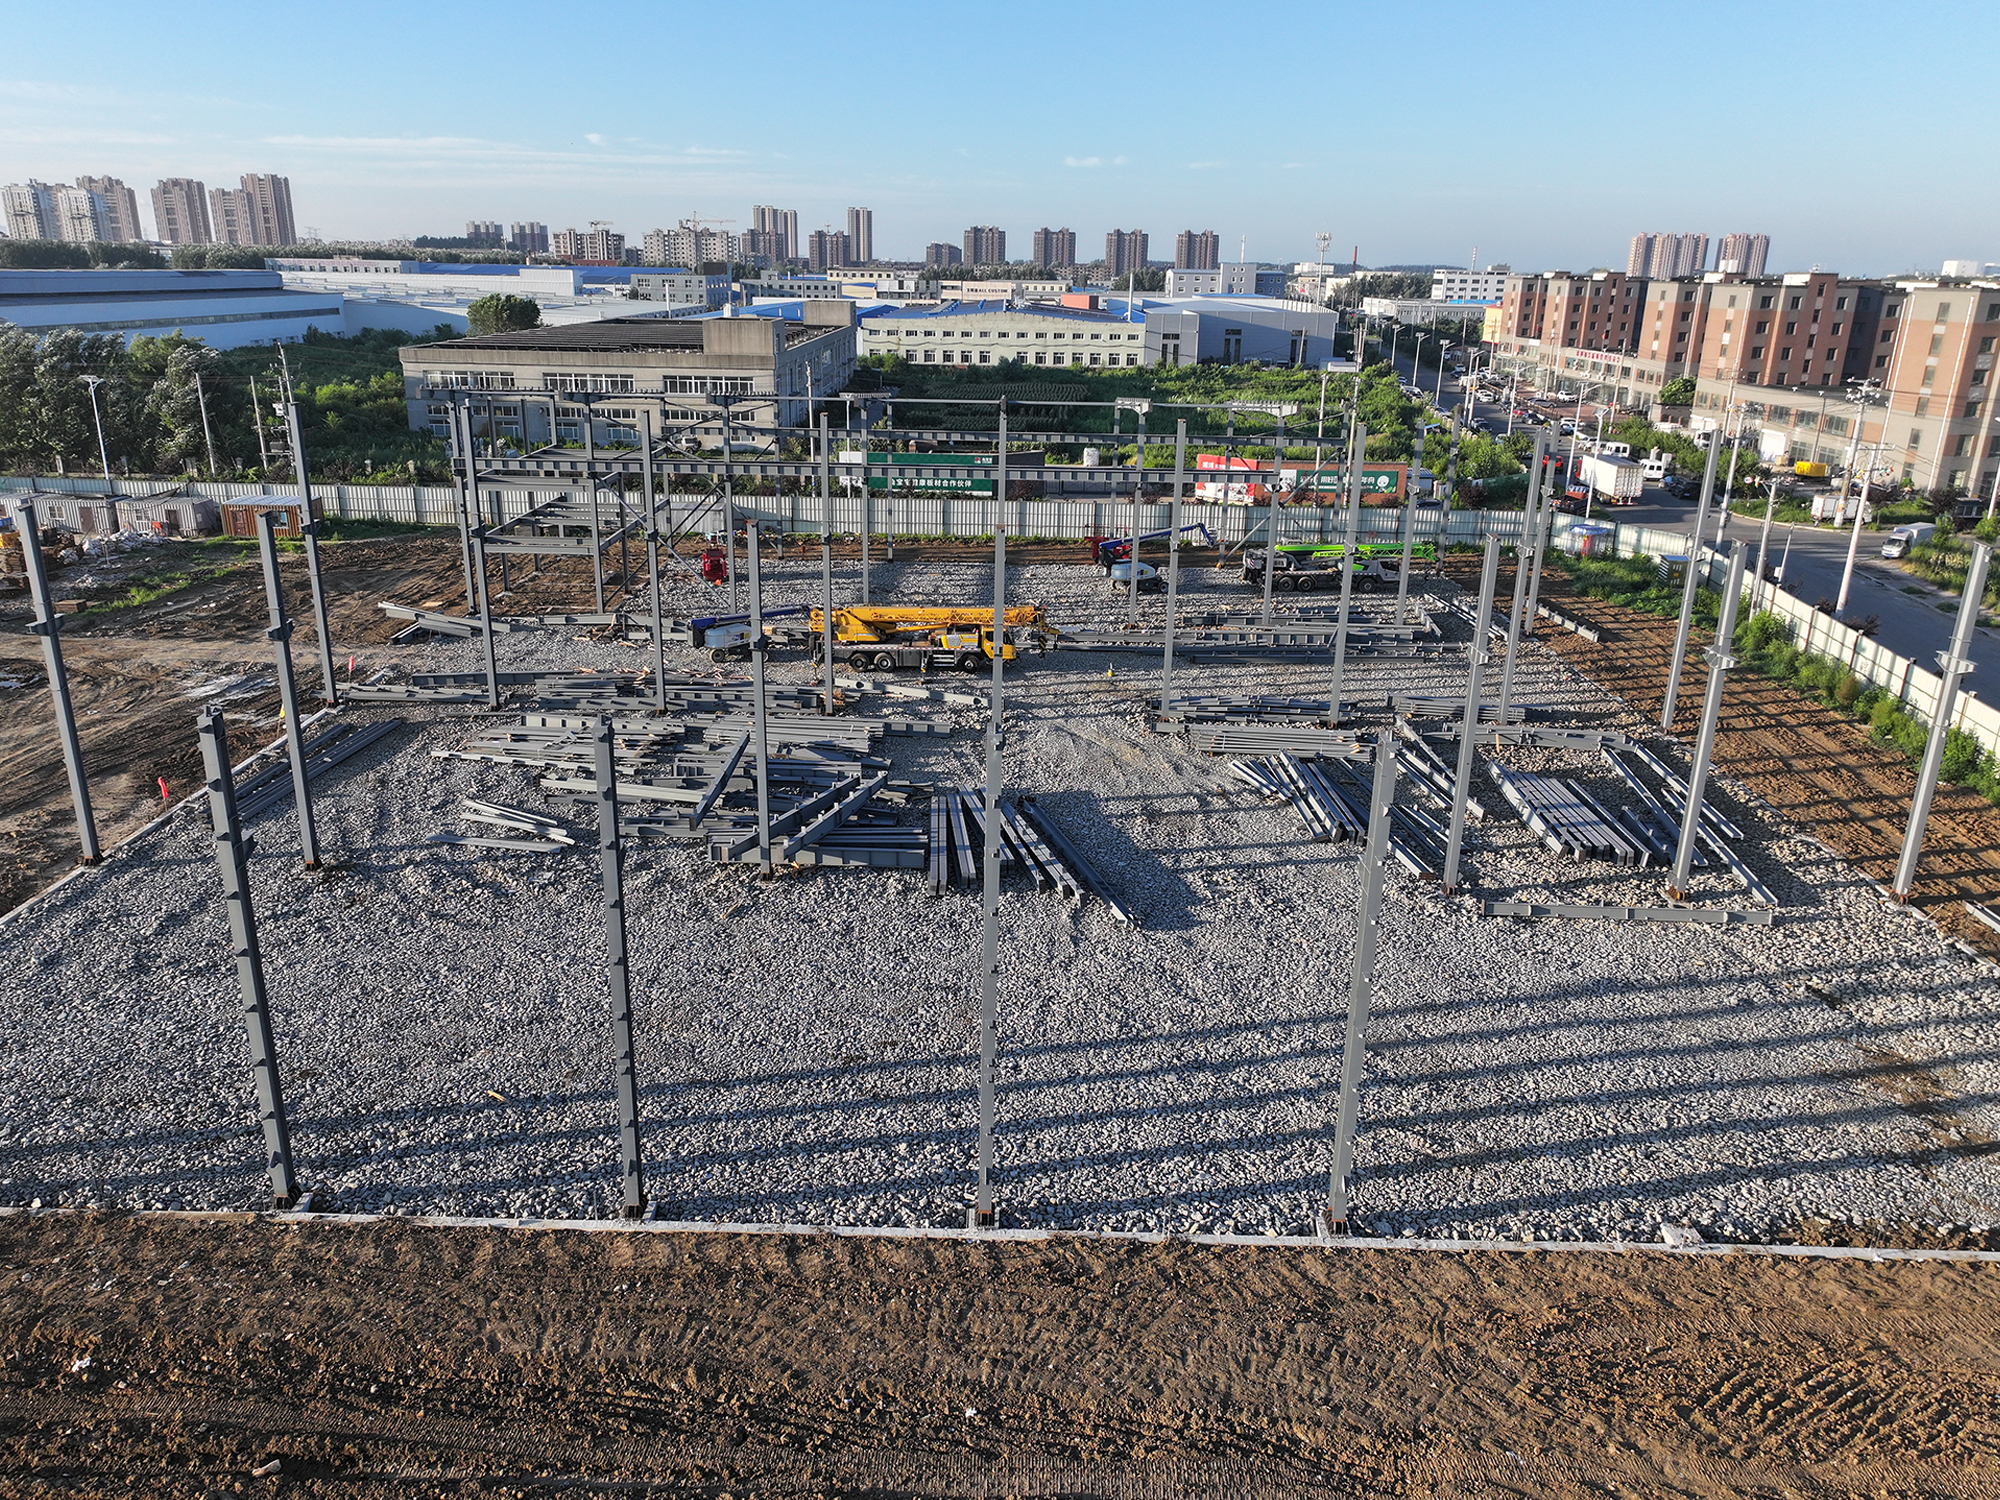
Sähkötestin tuotantolaitokset vaativat tätä koordinointia entistä enemmän. Toimintaympäristö voi olla prosessin mukaan korkean kosteuden, lämpötilan eroavuuksien, kaasujen tai syövyttävien aineiden alainen. Rakenteen ja kuoren on sen vuoksi oltava enemmän kuin vain geometrisen vaatimuksen mukaisia lopullisen hyväksynnän yhteydessä; niiden tulisi myös tukea tarkastettavuutta, ylläpitokelpoisuutta ja kestävyyttä koko pitkän käyttökauden ajan. Erityiset korroosiosuojajärjestelmät, kuormitusmateriaalit ja lämpöeristys on määritettävä hankkeen suunnittelua koskevissa asiakirjoissa ja tuotantoprosessin olosuhteissa. Toteutusperspektiivin kannalta tärkeämpänä vaatimuksena on välttää rakenteellisten liitosten, kuoren välähdys- ja korjausvälineiden sekä MEP-liittymän väliset ristiriidat, jotta laitteiden käyttö ja tuleva kunnossapito tuetaan selkeillä ja käytettävissä olevilla tilastotilanteilla.
Tämän ymmärryksen perusteella portaalikehikkoa ei käsitelty yksinkertaisena "standardin teollisuusrakennuksen" kopiointina. Sen sijaan rakenteellinen ruudukko, jäsenten jakaminen, ripustusjärjestelmä, ulkoverhon ohjausviivat ja nostojärjestys koordinoitiin yhden teknisen kehyksen sisällä. Suuren tuotantotilan tapauksessa tämä varhainen koordinointi voi merkittävästi vähentää kenttämuutosten, jäsenten yhteensopimattomuuksien ja ulkoverhon toissijaisten säätöjen todennäköisyyttä.
Portaalikehän pääkuormia kantava järjestelmä muodostuu teräspilareista, teräskattopalkkeista ja palkki-pilariliitoksista, kun taas pituussuuntainen vakaus riippuu pilaritukien, katon vaakatukien, työntöpalkkien, kattopalkkien ja seinäpalkkien yhteisvaikutuksesta. Yleinen tekninen väärinkäsitys on keskittyä pääasiassa pääpalkkien ja pilarien mittoihin ja aliarvioida toissijaisten rakenteiden ja liitosten vaikutusta kokonaisvakauden, ulkokuoren asennuksen ja rakentamisvaiheen turvallisuuden varmistamiseen. Käytännössä yhden kehän nostotarkkuus on vain lähtökohta; useiden kehien kertynyt poikkeama jatkuvien ruudukkojen suuntaan määrittää lopullisesti rakennuksen geometrisen laadun.
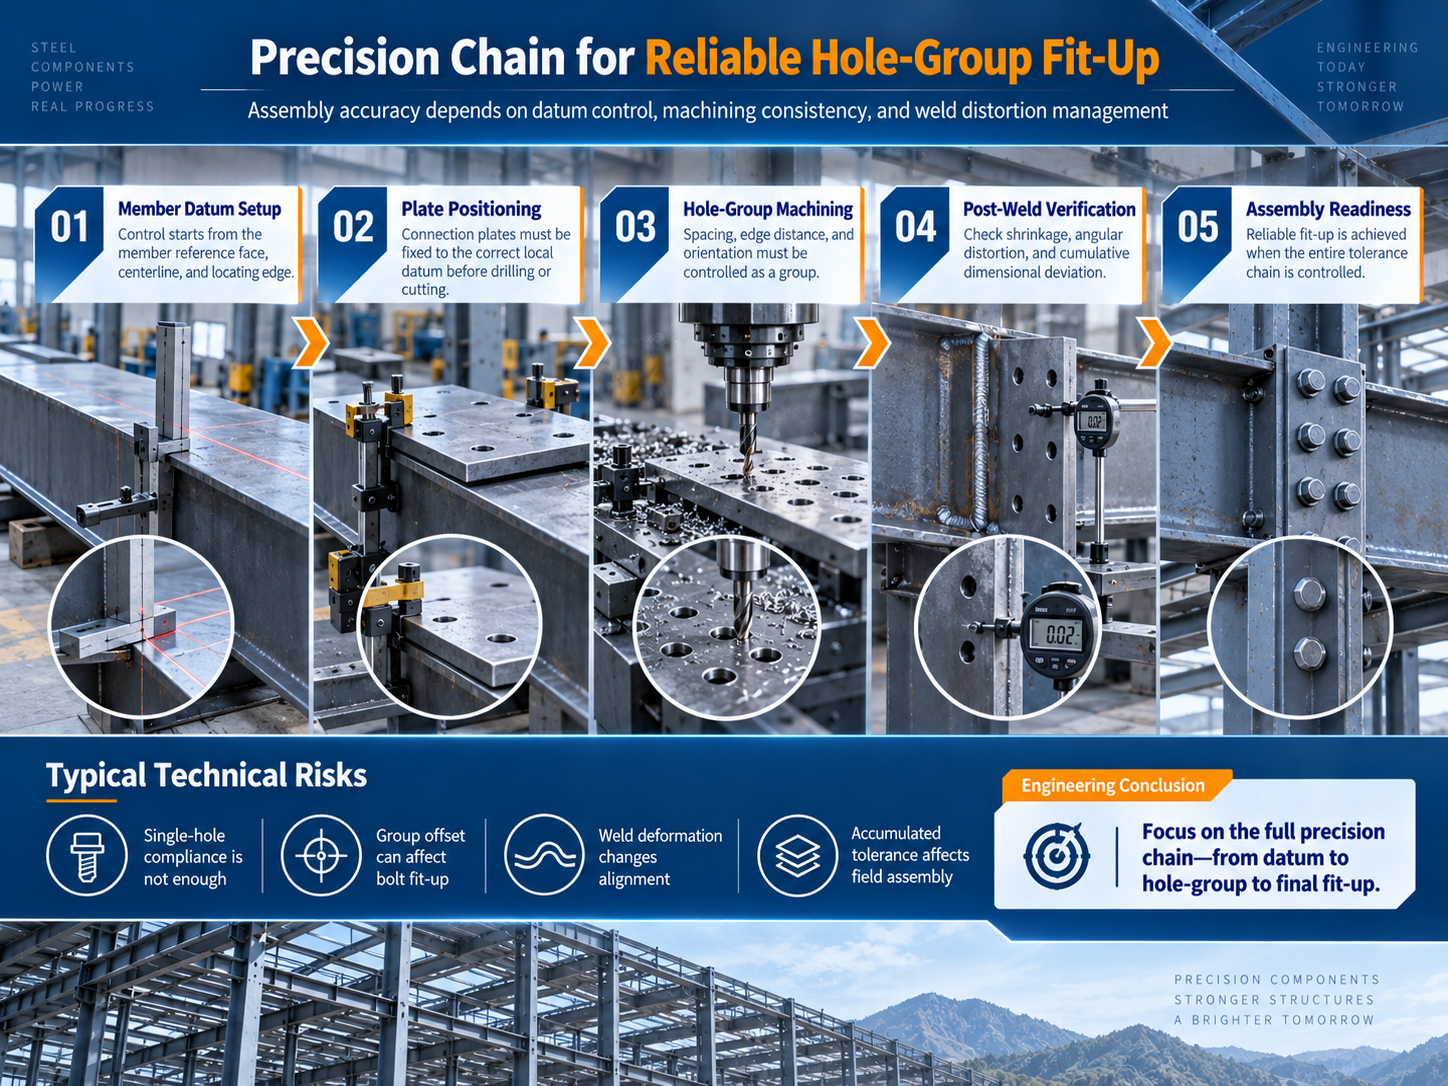
Rakenteellisen ohjauksen tulisi siksi perustua neljään viite tasoon: verkko viivoihin, korkeus mittauksiin, liitoksiin ja rakenteellisiin osiin. Yksityiskohtien suunnittelussa jokaisen komponenttityypin sijaintisuhteen, liitosorientaation ja nosto logiikan on oltava selkeästi määritelty. Valmistuksen aikana keskeisiä ohjauskohteita ovat kokonaispituus, päätylevyn sijainti, kiinnitysreikäryhmien tarkkuus, poikkileikkauksen geometria, hitsausvääntymä ja rakenteellisen osan suoruus. Kun työ siirtyy rakennustontolle, ensimmäisen vakaa tilallisen yksikön verkko viivojen sijainti, pystysuoruus ja korkeusmitta on määritettävä eteenpäin, jotta seuraavat kehikot voidaan nostaa jatkuvasti yhteisestä vertailupisteestä.
Teollisuustehdasrakennusten työmailla rakenteellinen muodonmuutos vaikuttaa suoraan katon vesikuljetukseen, seinien tasaisuuteen, ovien ja ikkunoiden aukkojen mittoihin sekä laitteiden liitännäisiin. Jos päärakenne kehittää jatkuvasti kasvavia geometrisia poikkeamia, aiheutuvat ongelmat harvoin rajoittuvat pelkästään teräsosien osalta; ne siirtyvät purliineihin, girtseihin, levyihin ja viimeistelykomponentteihin. Kypsä portaalikehärakentamisen hallinta ei siksi perustu erillisille hyväksyntätarkastuksille. Sen sijaan päärakenteen mitallinen tarkkuus käsitetään edellytykseksi korkealaatuiselle ulkoverhon asennukselle.
Kun teollinen teräsrakenneprojekti siirtyy sarjavalmistukseen, laatujohtamisen keskiö siirtyy yksittäisen osan vaatimustenmukaisuudesta sarjan yhdenmukaisuuteen. Mitä enemmän samankaltaisia komponentteja valmistetaan, sitä tärkeämpää on standardoida piirustusten päivitykset, numerointisäännöt, prosessiviitteet ja tarkastusmenetelmät. Mikä tahansa tiedon epäyhteensopivuus voi johtaa myöhempään sarjavalmistuksen uudelleenteossa ja siirtää tehdaspuolen ongelmat suoraan rakennustyömaalle.
Tällaisten projektien yhteydessä Zhongwei Heavy Industry käyttää ainutlaatuista komponenttitunnistenumeroa tiedon kantajana, joka yhdistää tarkennustiedot, valmistusoperaatiot, laatuinspektion ja lähetyksen organisoinnin. Leikkausvaiheessa tarkistetaan materiaalin luokka, poikkileikkauksen määrittely ja geometriset mitat. Kokoonpanovaiheessa hallitaan liittimien, levyjen ja päätöiden keskinäisiä sijainteja. Hitsaamisen jälkeen tarkistetaan hitsausprofiili ja hitsausvääristymä keskeisinä kohteina. Tasauksen ja porauksen jälkeen tarkistetaan uudelleen kokonaispituus, poikkileikkauksen mitat, ruuvinreiät ja pääkulmat. Asennukseen herkille komponenteille hyväksyntä ei voi perustua pelkästään siihen, onko yksittäinen mitta sallitun toleranssialueen sisällä; sen on myös otettava huomioon, kuinka komponentti sopii kokonaiskehykseen ja naapurikomponentteihin.
Tämän valmistuslogiikan käytännöllinen arvo tulee ilmi rakennustontilla. Kun palkit, pilareit, jäykistysjäsenet, liitoslevyt ja kiinnitysosat saapuvat kokonaisina joukkoina, jotka on järjestetty nostoyksiköittäin, työmaatiimi voi vähentää suunnittelematonta työtä, kuten komponenttien etsintää, väliaikaista sovittamista, reikien laajentamista tai korjausporauksia sekä toissijaista leikkausta. Valmistustarkkuus ei siis ole pelkästään sisäinen tehdaslaatuindikaattori; se on edellytys nostotehokkuudelle, ensimmäiselle liitoksen asennukselle ja aikataulun vakaudelle.
Päärautateräsrakenne tarjoaa rakennukselle kantavuuden ja käytettävän tilan, kun taas katon ja seinien verhousjärjestelmät suorittavat suoraan vedenpitävyyden, lämmöneristävyyden, tuulisuojauskyvyn, suljetun rakenteen ja ympäristöerottelun tehtävät. Pohjoisissa teollisuusrakennuksissa vuodenaikaisten lämpötilaerojen, tuulen ja lunnen vaikutusten sekä sisä- ja ulkolämpötilojen ja -kosteuden muutosten vaikutus kohdistuu jatkuvasti levyjen päällekkäisyyksiin, kiinnityspisteisiin, reunalevyihin ja tiukkumayksityiskohtiin. Jos tuotantoympäristössä saattaa esiintyä korroosioriskiä, materiaalien valinnassa, pinnoitejärjestelmissä, liitosyksityiskohdissa ja huoltokäytettävyydessä vaaditaan lisähuomiota.
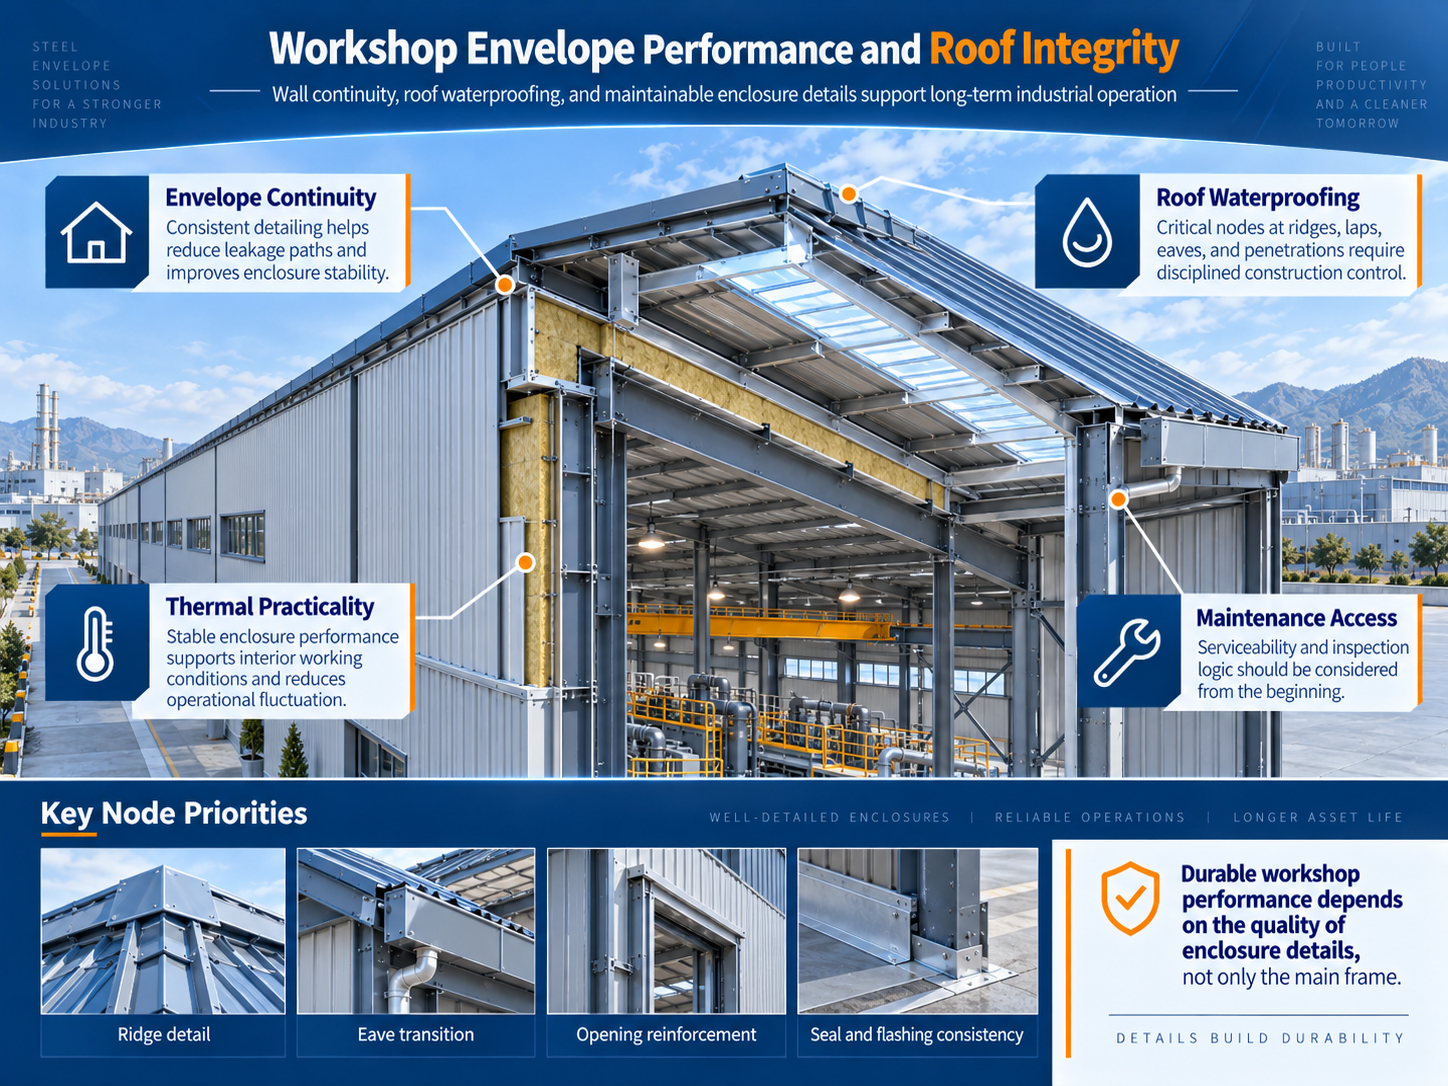
Katon järjestelmän tekninen laatu ilmenee ensin sen vesikuljetustiellä ja rakentamisen jatkuvuudessa. Suurella katolla vedenpitävyys ei tarkoita paikallisesti sovellettavaa tiivistettä. Sen on muodostuttava kokonaisvaltainen järjestelmä katon kaltevuuden, levyjen päällekkäisyyden, kiinnitystapojen, harjan yksityiskohtien, räystästen, tiivistysten ja läpivientien avulla. Asennuksen aikana levyjen sijoittuminen, päällekkäisyysleveys, kiinnityspisteiden sijainnit ja sulkualueiden yksityiskohdat on hallittava samanaikaisesti, jotta paikallisista poikkeamista ei synny kumuloituvia virheitä pitkillä katon osuuksilla. Lämmöneristys riippuu myös jatkuvuudesta. Jos materiaalien rajapinnat, puristusolosuhteet tai liitokset sisältävät ilmeisiä katkoja, syntyy lämmöneristyksen heikkoja kohtia, mikä lisää tulevaisuudessa kosteusongelmien riskiä.
Ulkoisen seinän visuaalinen järjestys on ulkoinen ilmentymä insinöörimäisestä tarkkuudesta. Teollisuusrakennukset eivät riipu monimutkaisista arkkitehtonisista muodoista laadun välittämiseksi. Tärkeämpää ovat yhtenäiset paneeliliitokset, suorat sisä- ja ulkokulmat, täydelliset aukkojen reunukset sekä eri materiaalien väliset rajapinnat, jotka on selkeästi ratkaistu. Mitä yksinkertaisempi ulkoisen seinän rakenne on, sitä korkeammat vaatimukset asetetaan rakenteellisille ohjausviivoille, kiskojen sijoitukselle ja paneelien asettamiselle. Lopullinen seinän tasaisuus ja viivamainen järjestys ovat olennaisesti tulosta koordinoitusta tarkkuudesta, joka saavutetaan yhteistyössä päärakenteen ja rakennuksen ulkovaipan työmaatoimien välillä.
Tekninen etusija portti-kehyksen nostossa ei ole pelkästään nostonopeuden maksimointi, vaan luotettavan ja avaruudellisesti vakaa järjestelmän perustaminen mahdollisimman varhaisessa vaiheessa. Kun perustusrakenteen ruutuviivat ja upotetut osat on tarkistettu, etusijalle tulee pylväiden alapäässä olevien paikkojen määrittäminen, pystysuoruus, palkki-pylväs-liitokset sekä ensimmäisen kehyksen ja sen viereisen kehyksen väliaikaiset vakautusmitat, jonka jälkeen pitää sulkea pituussuuntainen ripustusjärjestelmä ajallaan. Vasta kun ensimmäisen vakaan yksikön geometrinen suhde on vahvistettu, seuraavat kehykset voidaan nostaa toistettavissa olevan vertailupisteen perusteella.
Kertyneen poikkeaman hallinta on erityisen tärkeää suurialueisissa teollisuushalleissa. Pieni virhe yhdellä hiljarivillä voi, jos sitä ei korjata ajoissa, kasvaa merkittäväksi loppupoiskeamaksi usean peräkkäisen laitoksen asennuksen jälkeen, mikä vaikuttaa lisäksi palkkien, seinäpalkkien, katon ja seinäelementtien asentamiseen. Tämän vuoksi paikan mittaus ja säätö on jatkettava rakenteellisen asennuksen ajan eikä siitä voida luopua ennen kuin koko ensisijainen rakenne on valmis.
Päärakenteen ja rakennuksen ulkoverhon työt vaativat myös rakennusvaiheiden välisen rajapinnan asianmukaista hallintaa. Ulkoverhon liian aikainen sulkeutuminen voi vähentää tilaa rakenteelliseen uudelleentarkastukseen ja liitosten tarkastukseen. Toisaalta, jos rakenteellisia vertailupisteitä ei korjata riittävän nopeasti rakentamisen jälkeen, paneelien asennus vaikeutuu. Rakenteellisten tarkastuspisteiden määrittäminen ja ulkoverhon asennuksen aloittamiseen liittyvien ehtojen selkeä määrittely mahdollistavat rakentamisnopeuden parantamisen vakaan geometrisen laadun pohjalta eikä laajojen myöhempinä aikoina tehtävien säätöjen avulla.
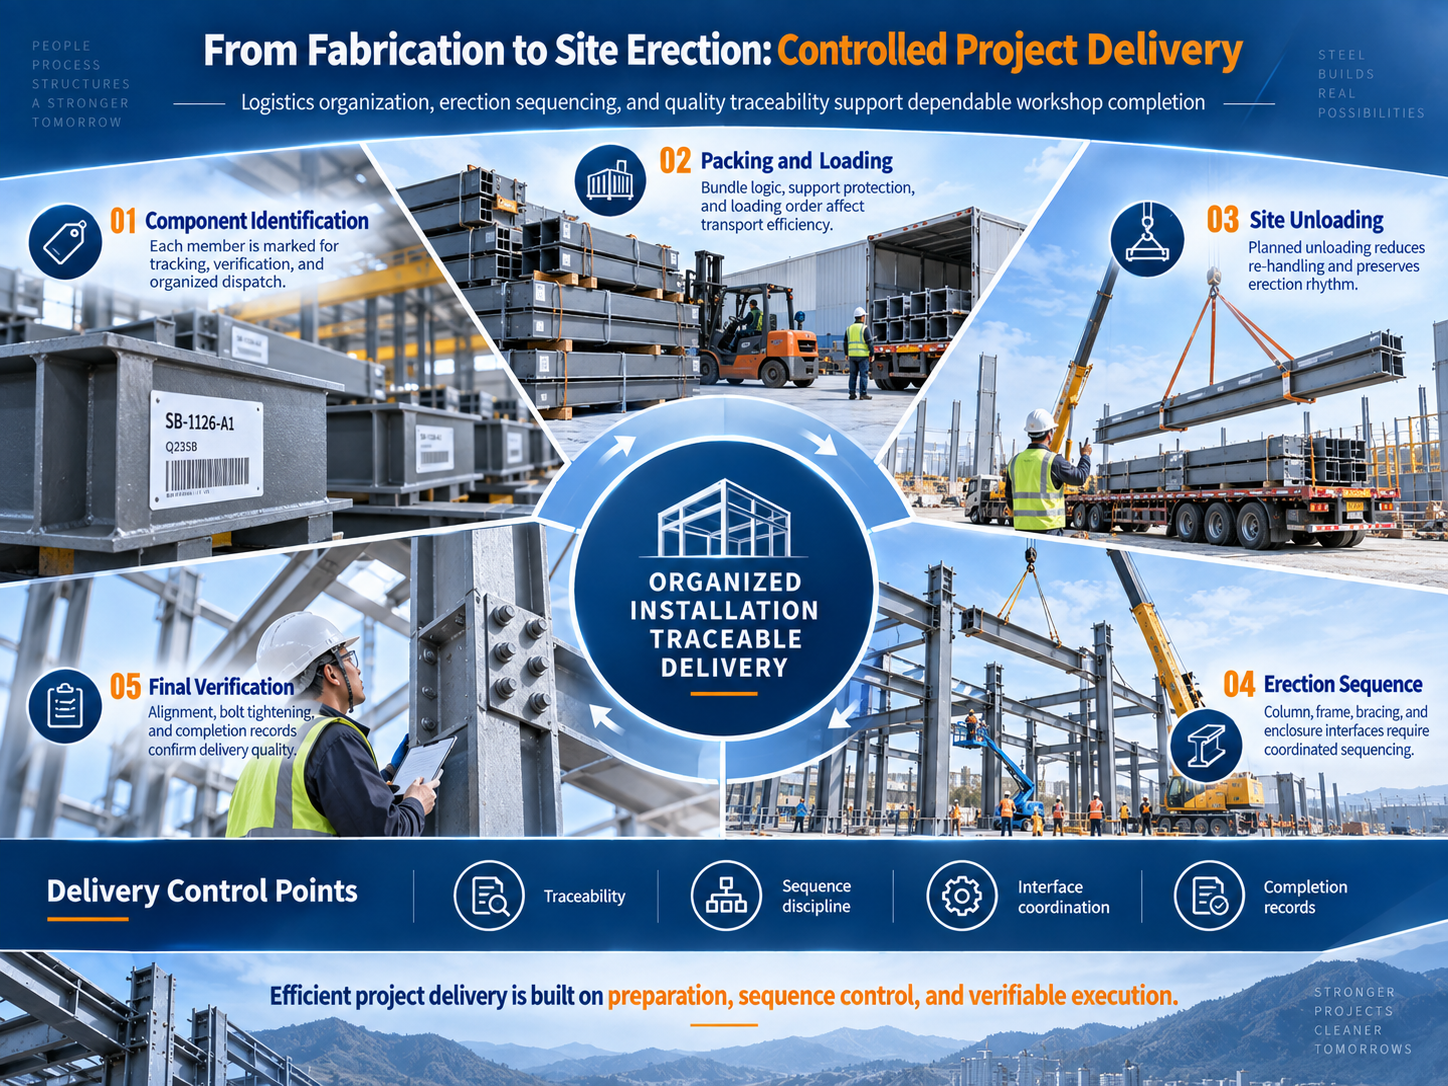
Teräsrakenteisiin projekteihin liittyvä kuljetus ei ole itsenäinen toiminta, joka alkaa vasta valmistuksen päätyttyä. Profiilien jakaminen osiin, kuormausmenetelmät, saapumisjärjestys ja rakennustilan nostosuunnitelma ovat suoraan toisiinsa liittyviä. Jos kuormausjärjestys ei ole linjassa nostojärjestyksen kanssa, materiaalit voivat jo olla paikalla, mutta aiheuttaa silti viivästyksiä ajoneuvon pidätyksen, uudelleenkäsittelyn, komponenttien etsintään käytetyn ajan tai puuttuvien lisäosien takia. Jatkuvasti rakennettavassa teollisuushallissa tällainen odottelu voi nopeasti kasvattaa nosturituntikustannuksia ja työvoiman organisointikustannuksia.
Projektin toimitus tulisi siksi järjestää nostoyksiköiden ympärille, säilyttäen komponenttinumerot, pakkaustunnisteet, lastauslistat ja rakennustyömaan alueet yhtenäisinä. Laadun jäljitettävyys tulisi noudattaa samaa logiikkaa. Kun komponenttia tai liitosta on tarkistettava työmaalla, sen tunnusnumero mahdollistaa tiimin nopean jäljittämisen vastaavaan tarkennustietoon, tuotantotilaan ja lähetykseen liittyviin tietoihin. Tämä luo tarkastettavan, jäljitettävän ja varmistettavissa olevan mekanismin, joka vähentää tietojen menetystä poikkitieteellisessä yhteistyössä.
Asiakkaan ja projektinjohtajan näkökulmasta tämän kaltaisen järjestelmän arvoa ei ilmaista yhdelläkään yksittäisellä parametrilla, vaan pienemmällä projektiepävarmuudella. Mitä suurempi projekti, sitä enemmän komponentteja ja tiukemmin yhdistettyjä yksityiskohtia – ja sitä tärkeämpää on luottaa standardoituun prosessiin ja linkitettyihin tietoihin tulosten vakauttamiseksi eikä tilapäisiin korjauksiin, jotka perustuvat yksilölliseen työmaakokemukseen.
Zhongwei Heavy Industry katsoo teräsrakenneprojektia järjestelmänä, joka kattaa tarkennukset, valmistuksen, laadunvalvonnan, pakkaamisen ja kuljetuksen sekä rakennustilan asennuksen. Yrityksen kykyä ei pitäisi arvioida pelkästään tuotantolinjan nopeuden tai kuukausittaisen tuotannon perusteella. Sen sijaan on arvioitava myös sitä, ymmärtääkö valmistusryhmä asennuslogiikkaa, pystyykö tekninen tiimi tunnistamaan rajapintavaatimukset etukäteen, pystyykö laatusarja määrittämään jäljitettäviä vertailuarvoja ja pystyykö logistiikka tukemaan todellista rakennustilan toimintajärjestystä. Vain kun nämä toiminnot ovat linjassa saman insinööriolosuhteen kanssa, teollinen valmistuskyky voidaan muuntaa luotettaviksi projektituloksiksi.
"Innovaatio ja tarkkuus" ei ole tässä prosessissa abstrakti iskulause. Innovaatio näkyy jatkuvassa parantamisessa menetelmissä, joita käytetään tiedonsiirrossa, komponenttien koodauksessa, tuotannon aikataulutuksessa, tarkastuspisteissä ja lähetyksen organisoinnissa. Tarkkuus toteutuu yksityiskohtaisella hallinnalla reikien sijainneista, mitoista, hitsauksesta, tunnistamisesta, nostopisteistä, levyjen päällekkäisyydestä ja liitosten viimeistelystä. Teollisuusrakennuksissa pitkäaikainen vakaa laatu määrittyy harvoin yhden "huippuprosessin" perusteella. Useammin se on tulosta siitä, että suuri määrä perustoimintoja suoritetaan johdonmukaisesti samalla standardilla.
Tämän elektrolyysitehtaan työpajan valmistuminen tarjoaa Zhongwei Heavy Industrylle insinöörimäistä viitetta sen toimituskyvyn vahvistamiseksi erikoistuneissa tuotantopohjaisissa teollisuusrakennuksissa. Tulevaisuudessa yritys jatkaa standardijärjestelmänsä kehittämistä rakenteellisen tarkennuksen, älykkään valmistuksen, laadun jäljitettävyyden, ulkoverhoilujärjestelmien koordinaation ja rakennustilan teknisen tuen alueella käyttäen vakummempaa insinööridataa, selkeämpää prosessien hallintaa ja tarkistettavampia toimitustuloksia teollisuusrakennusten, varastojen ja logistiikkakeskusten sekä muiden teräsraakennerakennusprojektien palvelemiseen.
Teollisten teräsrakennusten arvo ulottuu rakentamisvaiheen nopeusetua pidemmälle elinkaaren luotettavuuteen, huollon helppouteen ja tuotantovaatimusten yhteensopivuuteen. Valmistavaa ja insinööritoimintaa harjoittaville yrityksille tämä tarkoittaa, ettei vastuun piiri voi päättyä komponenttien poistuessa tehtaasta. Jatkuvaa huomiota on kiinnitettävä myös rakenteen ja vaipan välisiin rajapintoihin, valmistuksen ja nostamisen väliseen yhteyteen sekä rakennuksen ja tuotantojärjestelmän väliseen suhteeseen.
Zhongwei Heavy Industry jatkaa teknisten tulosten käyttämistä lopullisena laadun mittarina, vähentää poikkeamia standardoidun valmistuksen avulla, minimoii rakennuspaikan ristiriitoja ammattimaisen tarkennuksen avulla ja parantaa toimitusten läpinäkyvyyttä prosessien jäljitettävyyden avulla. "Innovaatio ja tarkkuus" -käsitteen ohjauksessa yritys vahvistaa edelleen toteutuskykyään teollisuuden teräsraakennerakentamishankkeissa ja tarjoaa asiakkaille vakavampaa, tehokkaampaa ja hallittavampaa rakennusinsinööripalvelua.
 Uusimmat uutiset
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN