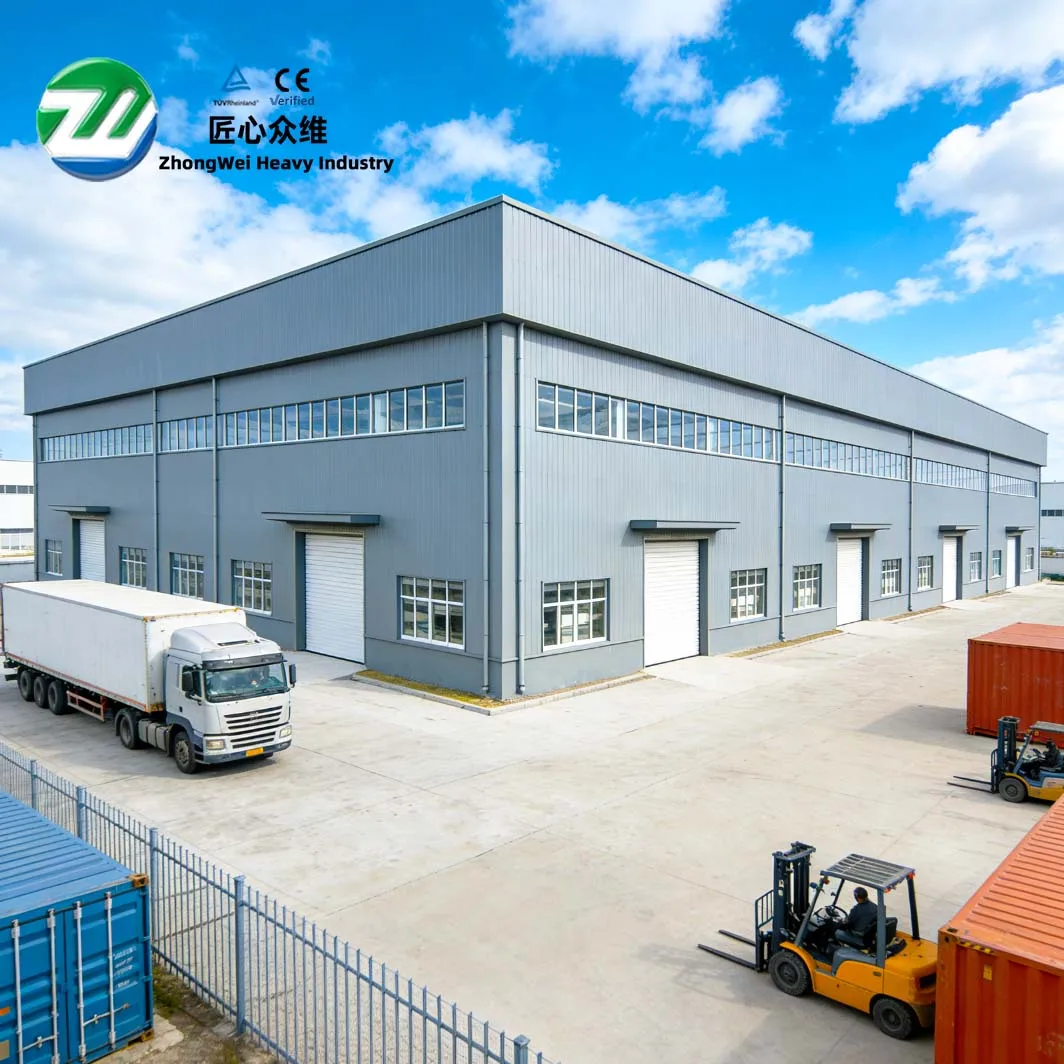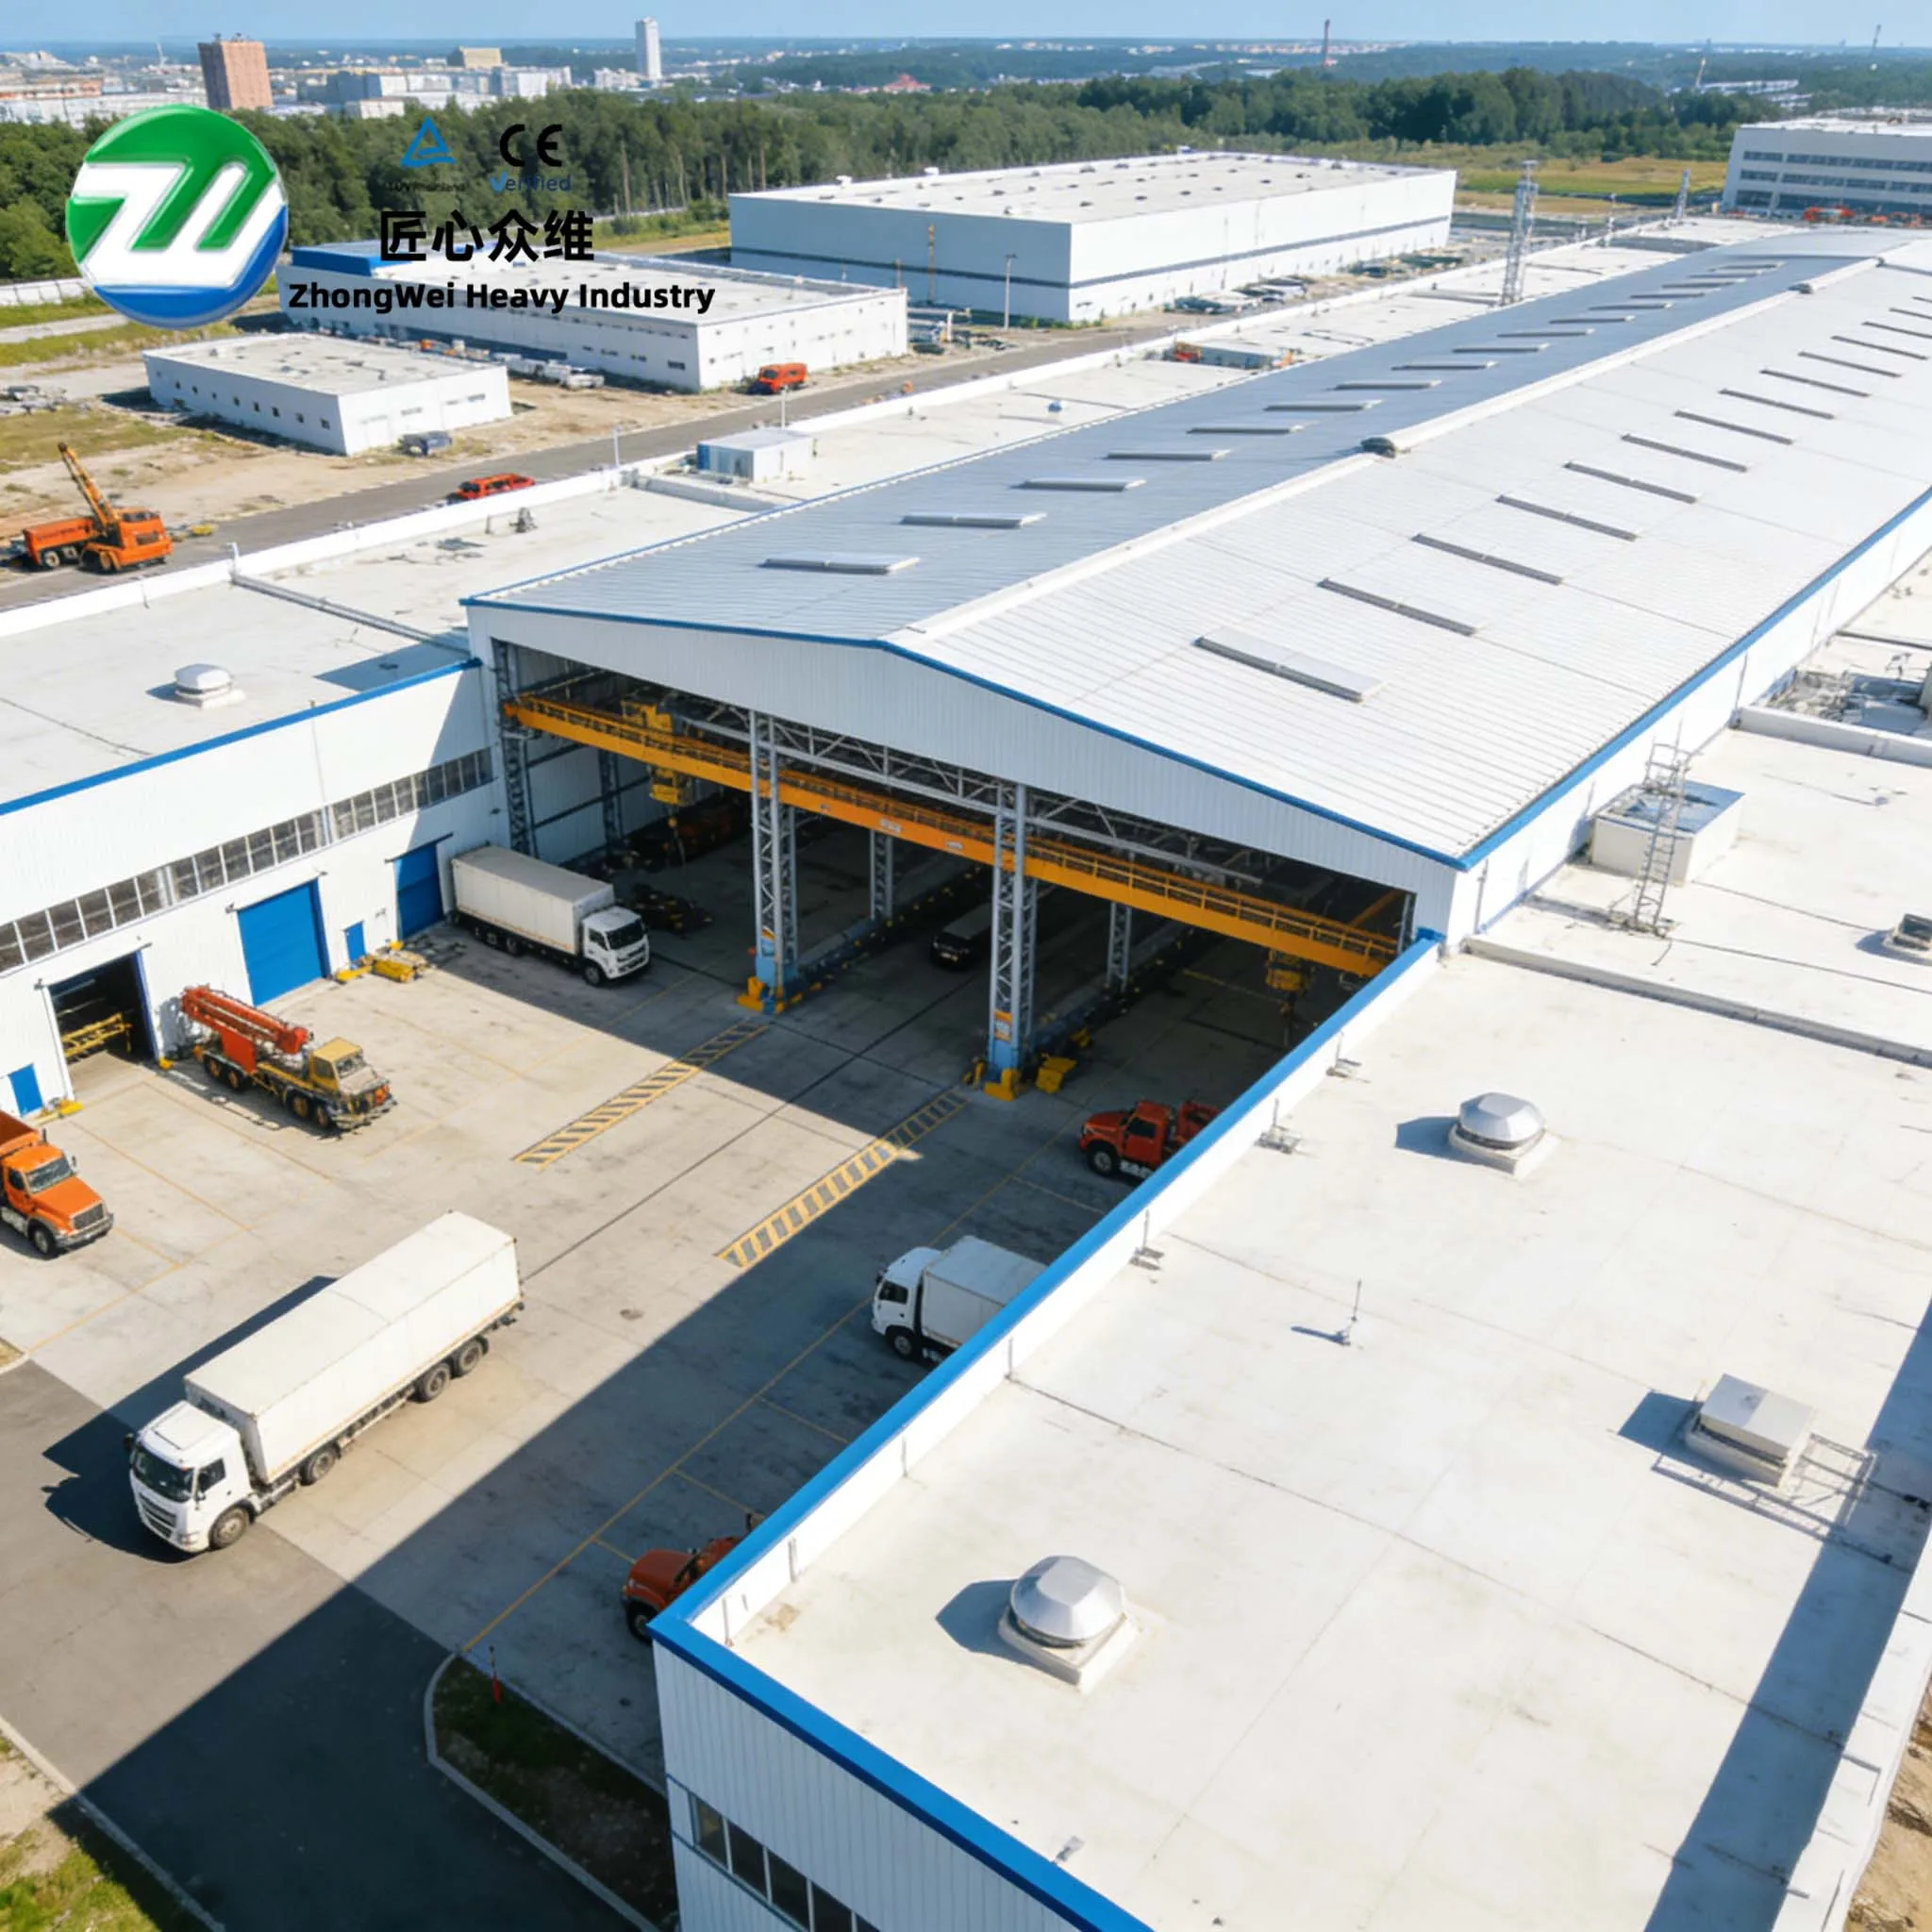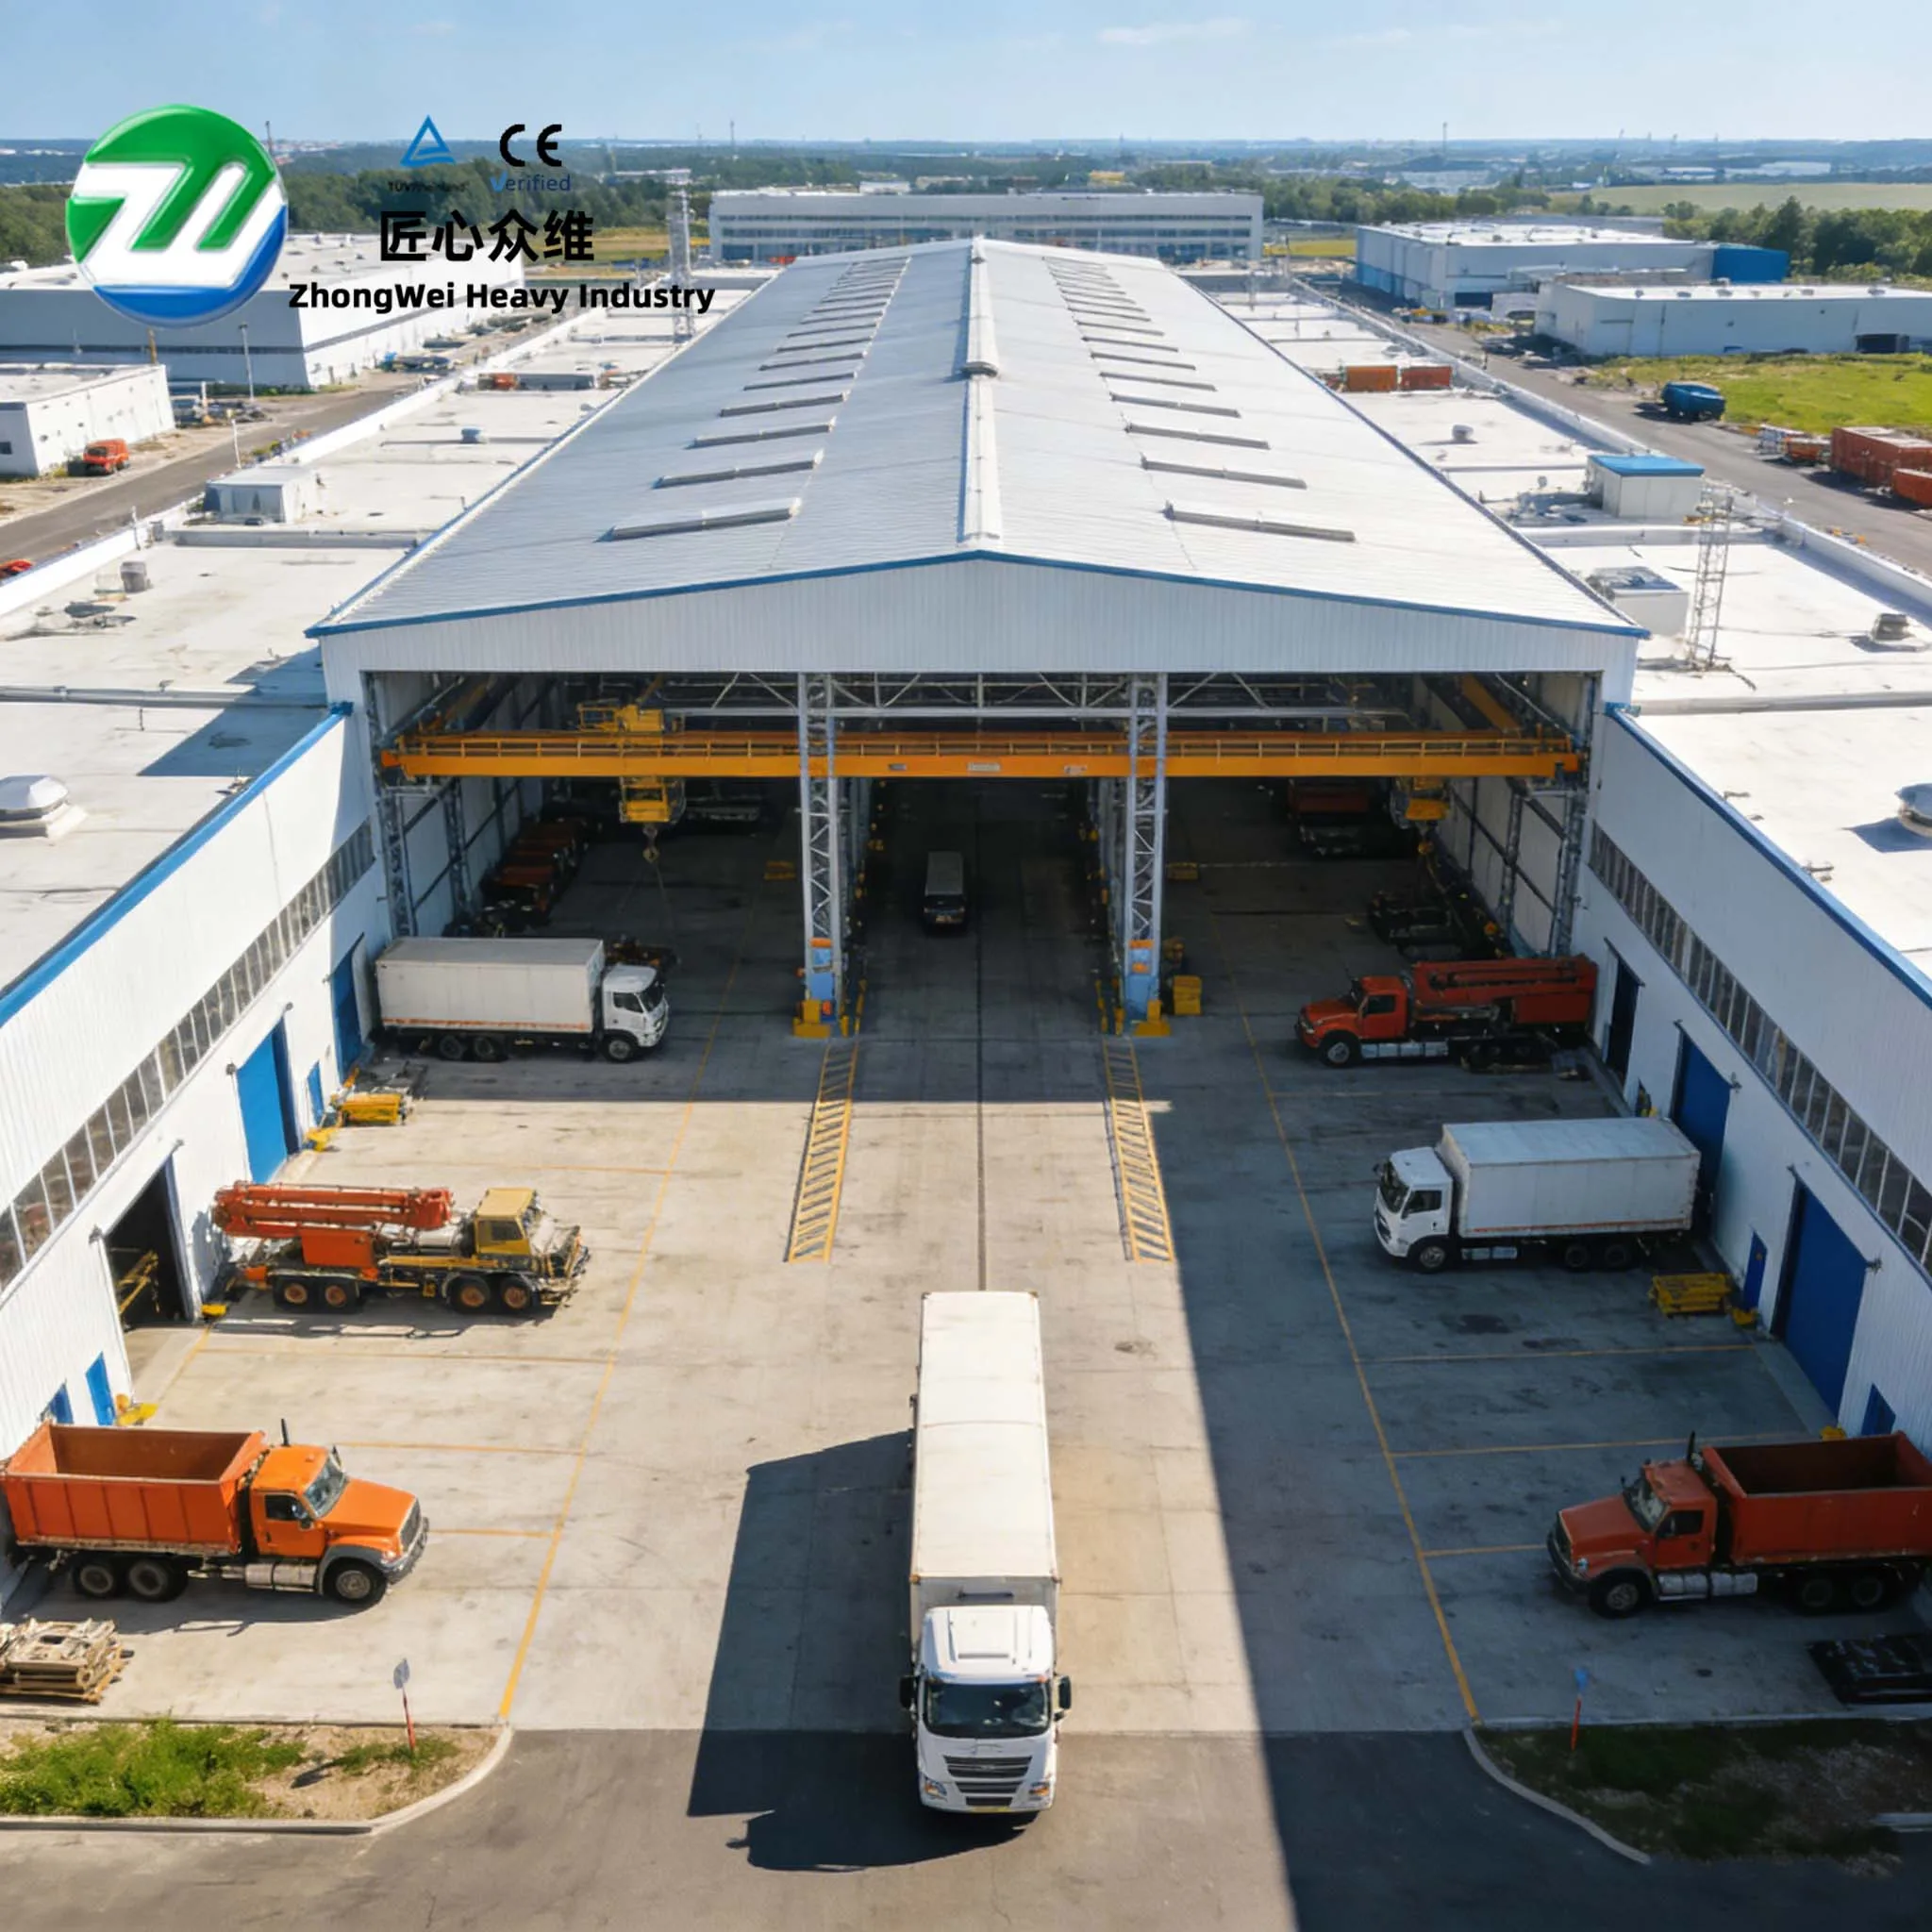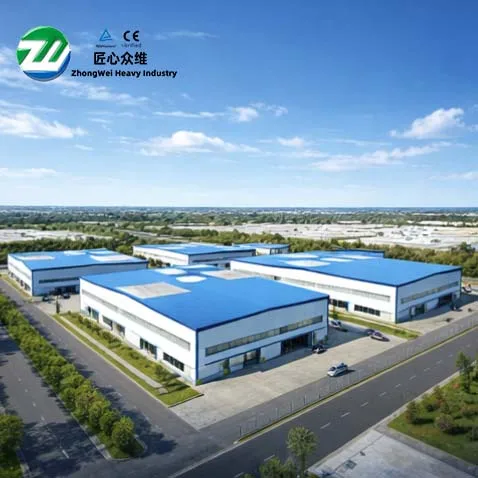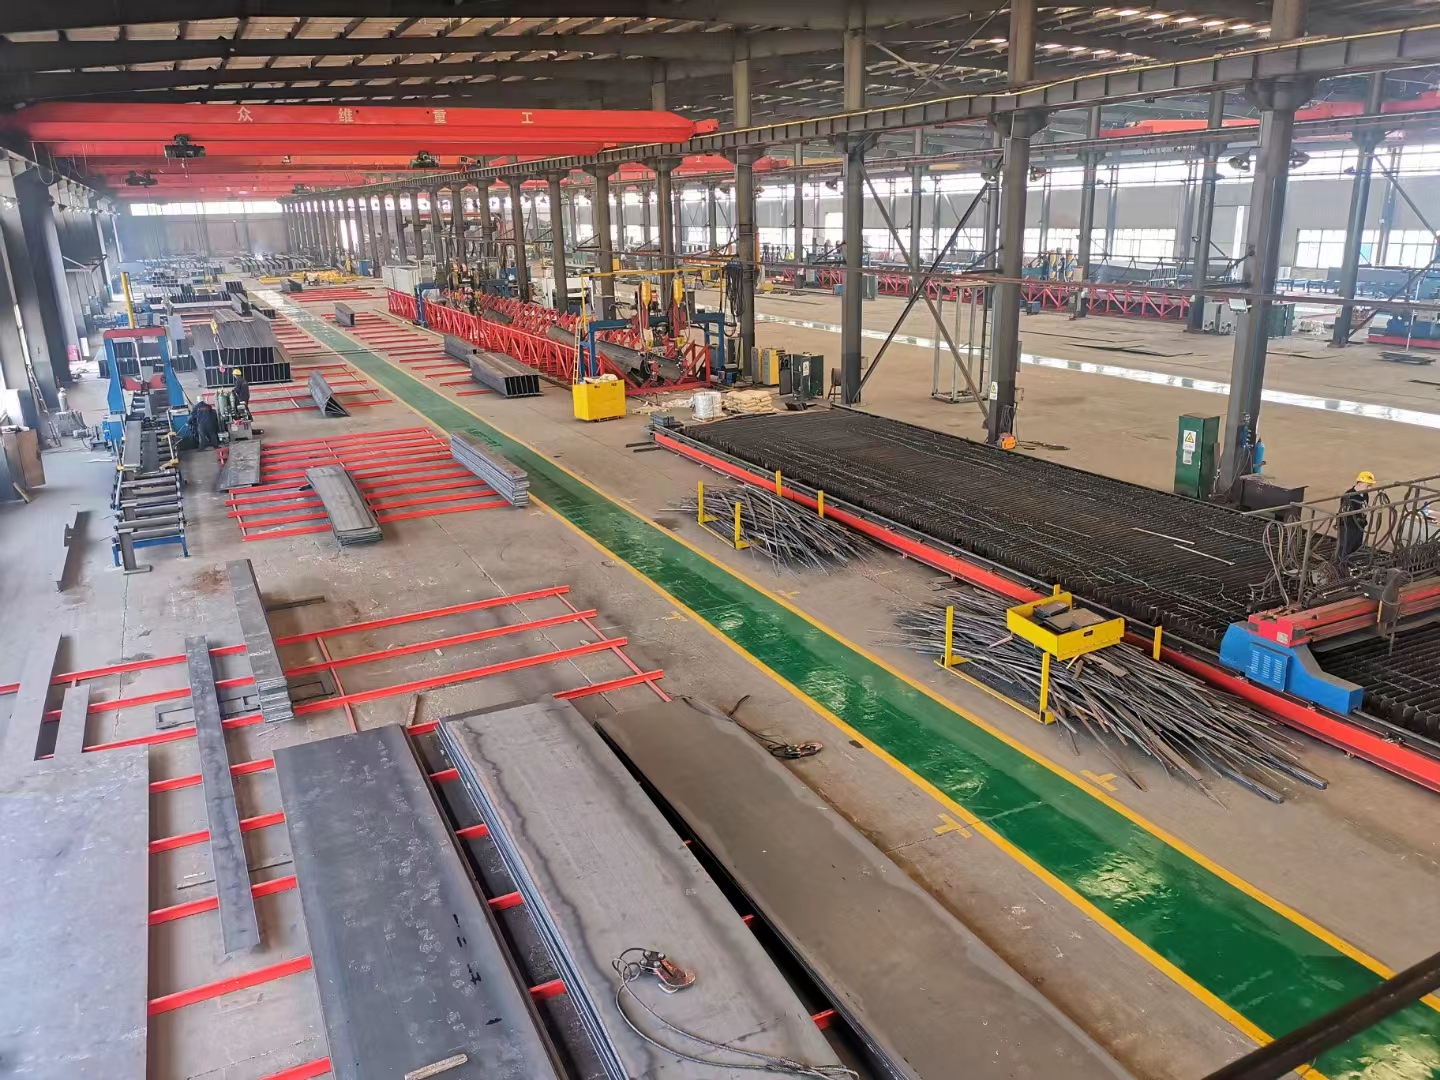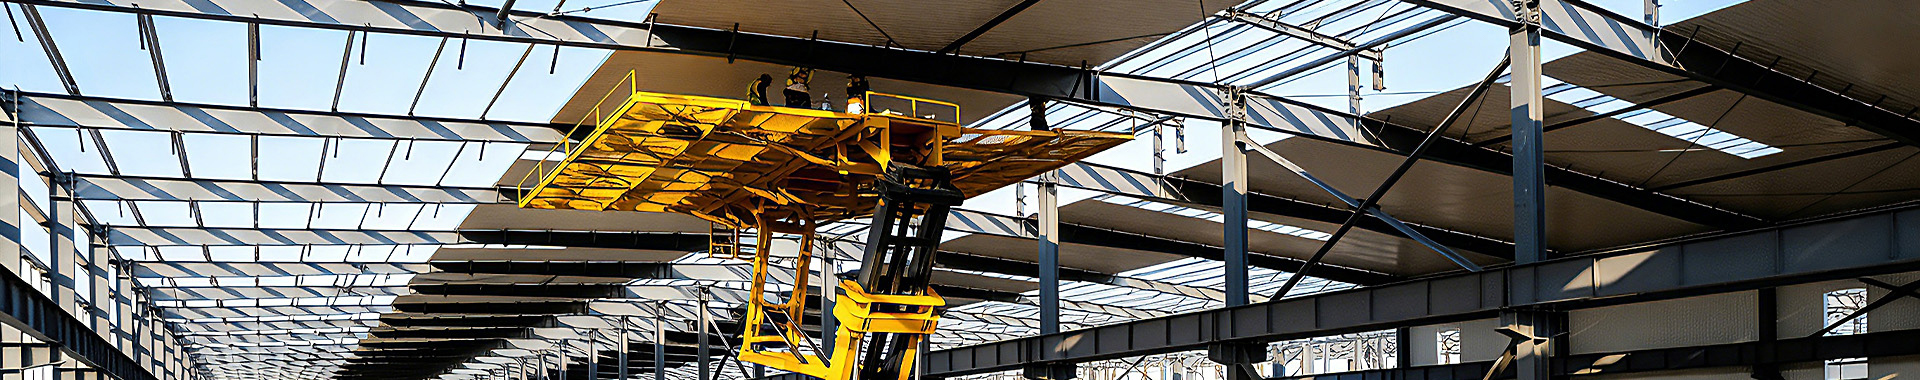
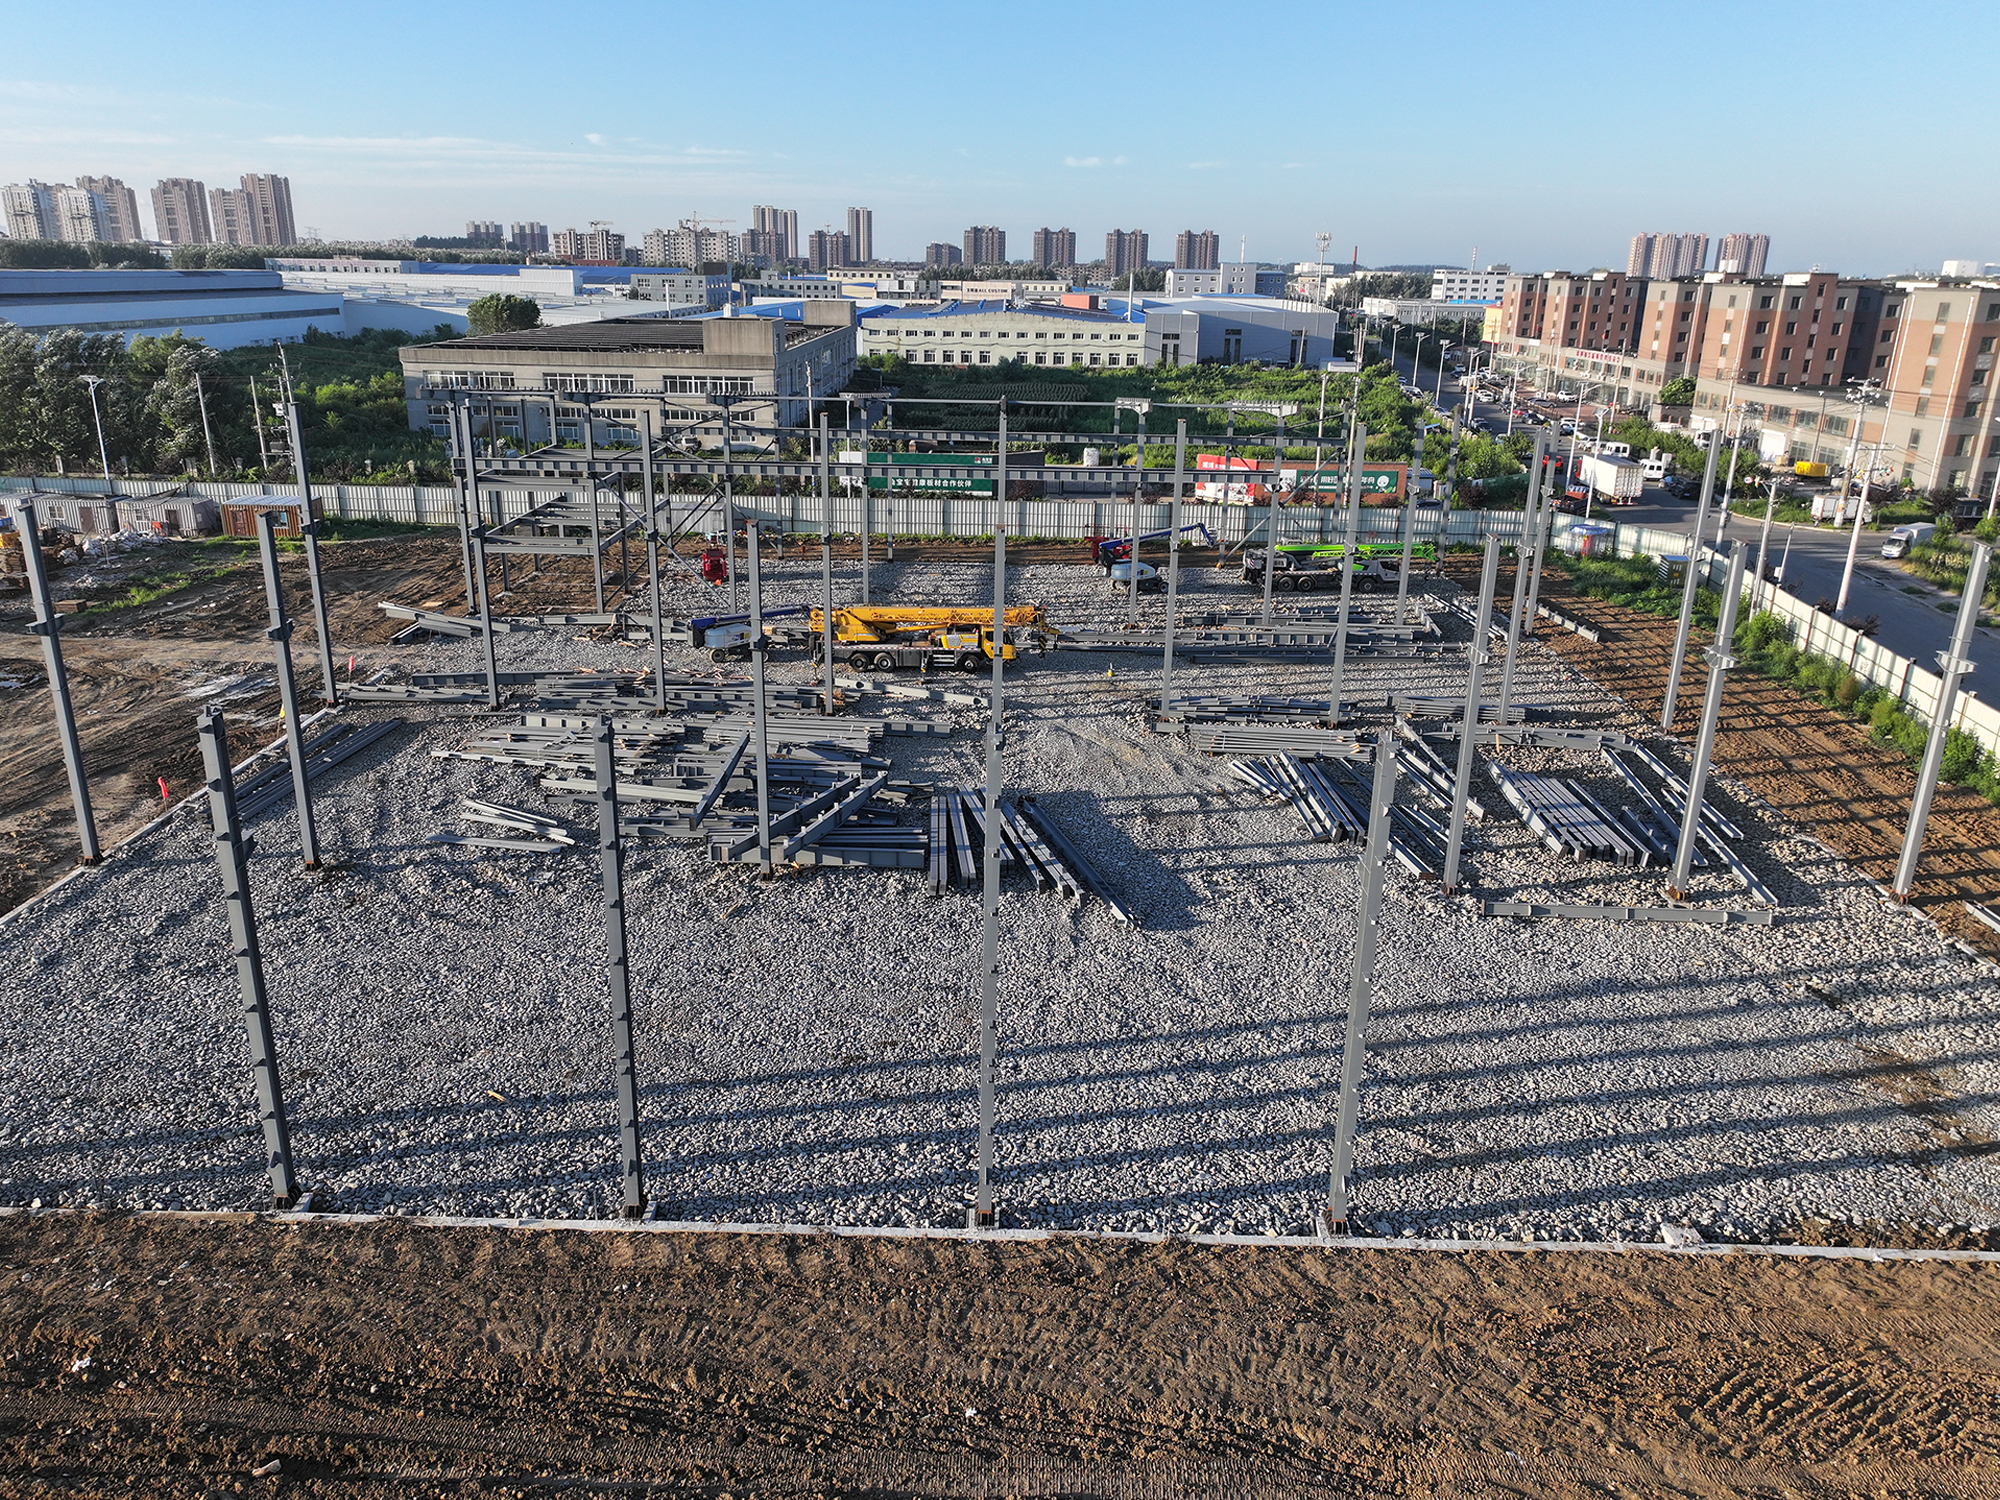
Shenyang Zhongwei Heavy Industry Steel Structure Engineering Co., Ltd. telah menyelesaikan pengiriman pekerjaan struktur baja untuk Bengkel Elektrolisis Heilongjiang Xinhui. Proyek ini berlokasi di Keshiketeng Banner, Inner Mongolia, dengan luas bangunan sekitar 20.000 m², menggunakan sistem struktural portal frame, serta melibatkan sekitar 600 ton baja struktural. Dibandingkan bangunan gudang konvensional, bengkel industri terkait elektrolisis menekankan koordinasi yang lebih tinggi antara ruang struktural, peralatan proses, ketahanan kulit bangunan (building envelope), dan akses pemeliharaan. Oleh karena itu, kualitas teknis tidak dapat dinilai hanya berdasarkan kelengkapan komponen individual; kualitas tersebut juga harus tercermin dalam akurasi garis grid, kecocokan sambungan (joint fit-up), kontinuitas kulit bangunan, acuan pengendalian ereksi (erection control benchmarks), serta kondisi yang diperlukan untuk operasi dan pemeliharaan lanjutan. Berdasarkan sistem struktural yang telah teruji, proyek ini menetapkan pendekatan pelaksanaan bagi bangunan industri berorientasi produksi melalui pengendalian berkelanjutan pada tahap detailing, fabrikasi, dan ereksi.
Tipe Bangunan |
Struktur Utama |
Area Bangunan |
Ruang Lingkup Proyek |
Bengkel Produksi Industri |
Rangka Portal Satu Lantai |
Sekitar 20.000 m² |
Penyerahan Proyek Struktur Baja |
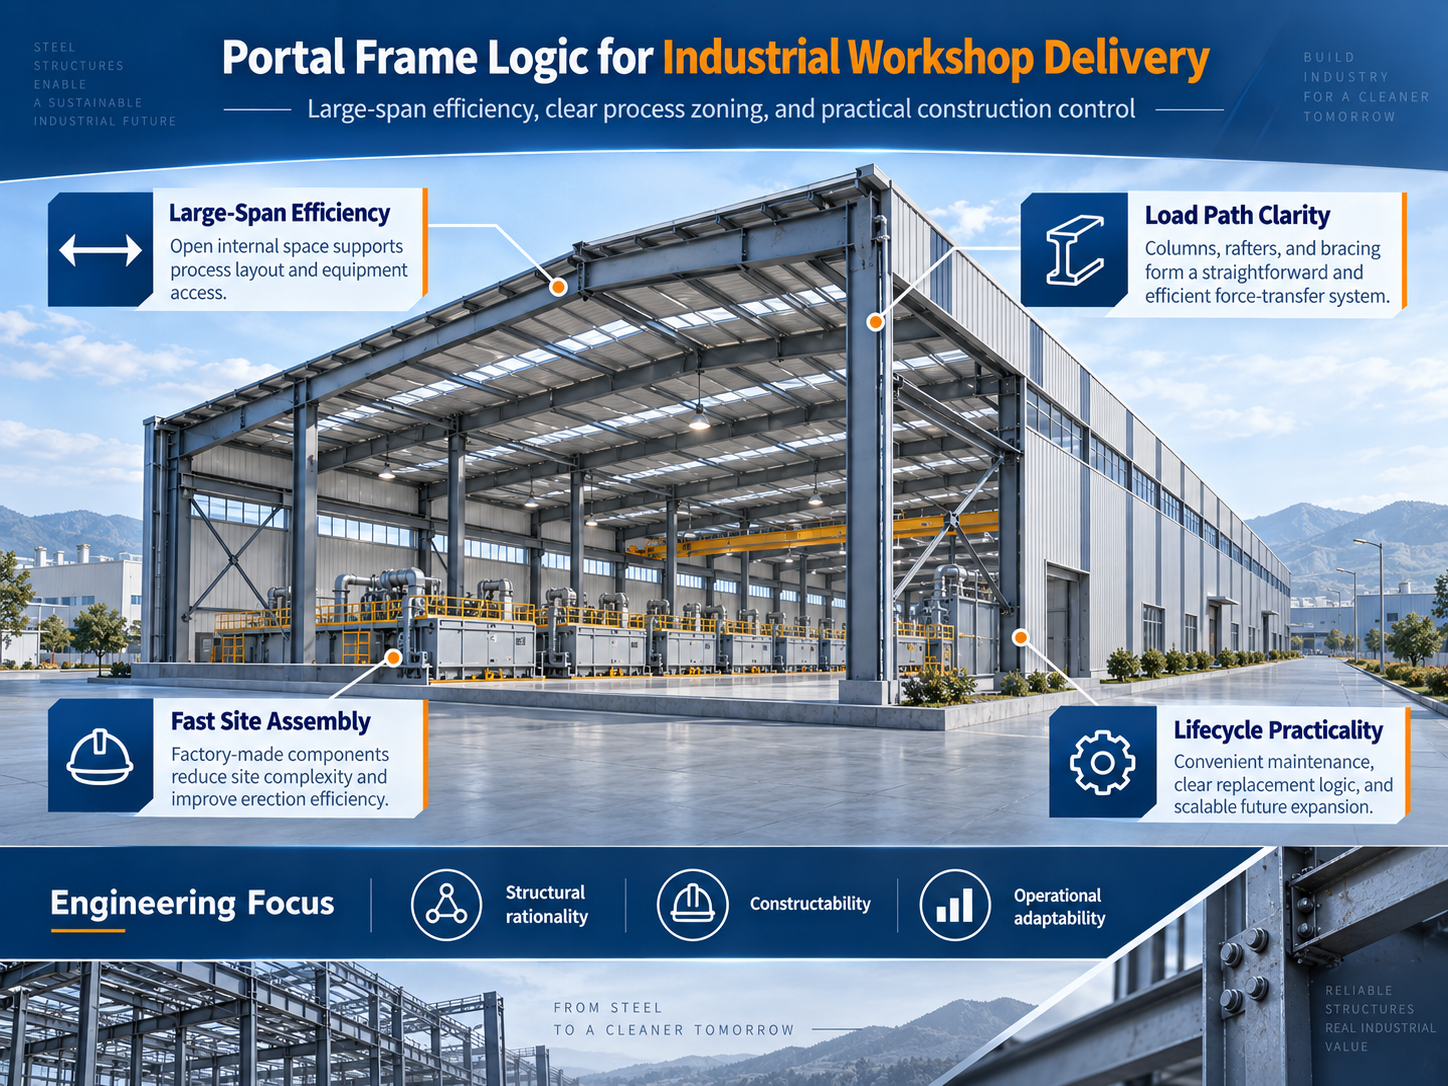
Keputusan teknis untuk bengkel baja industri harus dimulai dari kebutuhan produksi. Rangka portal banyak digunakan pada bangunan industri bukan hanya karena mampu meminimalkan jumlah komponen utama dan memungkinkan konstruksi yang relatif cepat, tetapi—yang lebih penting—karena mampu menyediakan jalur beban yang jelas, kontinuitas spasial yang kuat, serta fleksibilitas tinggi dalam menyelaraskan jarak kolom dengan tata letak peralatan. Bagi bengkel yang harus menampung jalur produksi berkesinambungan, fondasi peralatan, akses pemeliharaan, serta sistem MEP, sistem struktural harus mencapai keseimbangan yang tepat antara kapasitas daya dukung, kekakuan, tinggi bersih, dan organisasi konstruksi.
Bangunan produksi terkait elektrolisis menuntut koordinasi ini bahkan lebih ketat. Bergantung pada prosesnya, lingkungan operasional dapat melibatkan kelembapan tinggi, perbedaan suhu, gas, atau media korosif. Oleh karena itu, struktur dan kulit bangunan tidak hanya harus memenuhi persyaratan geometris pada penerimaan akhir, tetapi juga harus mendukung kemudahan inspeksi, perawatan, serta ketahanan selama operasi jangka panjang. Sistem perlindungan terhadap korosi, bahan kulit bangunan, serta susunan insulasi termal yang spesifik harus ditentukan berdasarkan dokumen desain proyek dan kondisi proses produksi. Dari sudut pandang pelaksanaan, persyaratan yang lebih krusial adalah menghindari konflik antara sambungan struktural, pelat penutup dan trim kulit bangunan, serta antarmuka MEP, sehingga pengoperasian peralatan dan perawatan di masa depan didukung oleh kondisi ruang yang jelas dan layak pakai.
Berdasarkan pemahaman ini, rangka portal tidak diperlakukan sebagai replikasi sederhana dari "bangunan pabrik standar." Sebaliknya, kisi struktural, segmen elemen, susunan pengaku, garis kontrol kulit bangunan, dan urutan pemasangan dikoordinasikan dalam satu kerangka teknis terpadu. Untuk bengkel produksi berskala besar, koordinasi di tahap awal ini dapat secara signifikan mengurangi kemungkinan modifikasi di lapangan, ketidaksesuaian elemen, serta penyesuaian sekunder terhadap kulit bangunan.
Sistem utama penahan beban pada rangka portal terbentuk dari kolom baja, gelagar atap baja, dan sambungan balok-kolom, sedangkan stabilitas longitudinal bergantung pada kerja koordinasi antara pengaku kolom, pengaku horisontal atap, batang pengaku, gording, dan kudakuda dinding. Salah satu kesalahpahaman teknis umum adalah terlalu berfokus pada ukuran balok utama dan kolom, sementara pengaruh anggota sekunder serta sambungan terhadap stabilitas keseluruhan, pemasangan kulit bangunan, dan keamanan pada tahap konstruksi sering diremehkan. Dalam praktiknya, ketepatan pemasangan satu rangka hanyalah titik awal; deviasi kumulatif di sepanjang beberapa rangka pada garis kisi kontinu pada akhirnya menentukan kualitas geometris akhir bangunan.
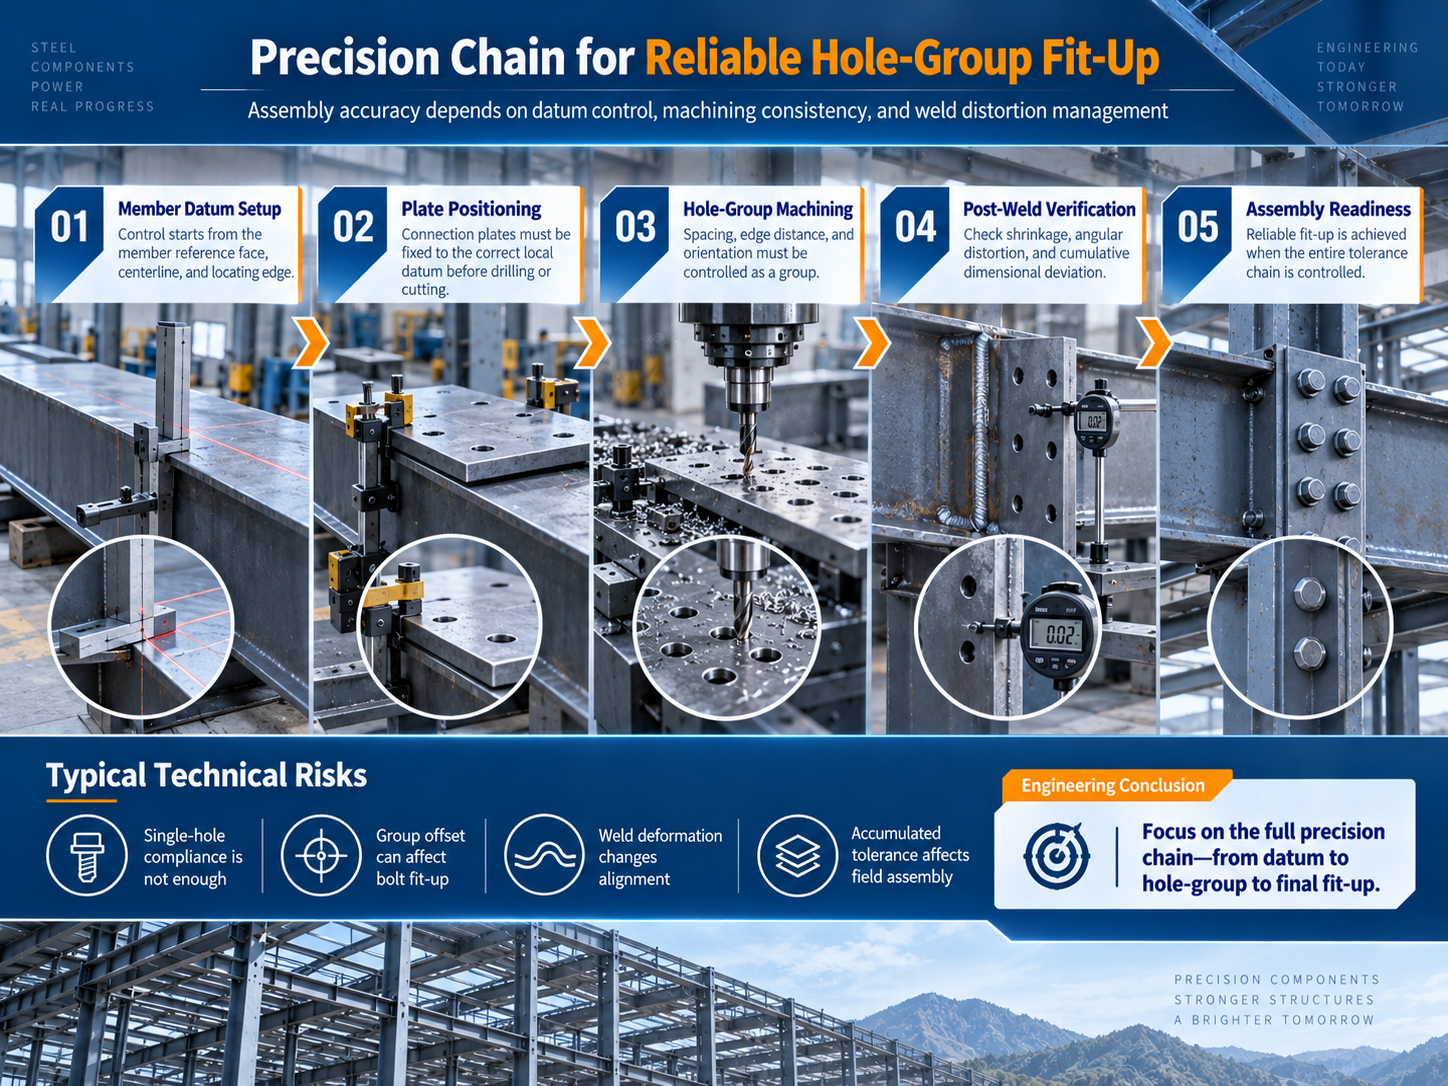
Kontrol struktural karenanya harus diatur berdasarkan empat tingkat acuan: garis kisi, elevasi, sambungan, dan elemen. Selama proses perincian (detailing), hubungan posisi, orientasi sambungan, dan logika pemasangan (erection) masing-masing jenis komponen harus didefinisikan secara jelas. Selama proses fabrikasi, pengendalian utama meliputi panjang keseluruhan elemen, posisi pelat ujung, akurasi kelompok lubang baut, geometri penampang melintang, distorsi akibat pengelasan, serta kelurusan elemen. Setelah pekerjaan berpindah ke lokasi, posisi garis kisi, ketegakan (verticality), dan elevasi unit spasial stabil pertama harus ditetapkan sebagai prioritas utama, sehingga rangka-rangka berikutnya dapat dipasang secara berkesinambungan dari satu acuan bersama.
Untuk bengkel industri, pengendalian deformasi struktural juga secara langsung memengaruhi drainase atap, kerataan dinding, bukaan pintu dan jendela, serta antarmuka peralatan. Jika struktur utama mengalami deviasi geometris yang terus-menerus menumpuk, masalah yang timbul jarang hanya terbatas pada elemen baja; deviasi tersebut ditransfer ke gording, sagrod, panel, dan komponen penutup. Oleh karena itu, manajemen konstruksi rangka portal yang matang tidak didasarkan pada pemeriksaan penerimaan terpisah. Sebaliknya, ketepatan dimensi struktur utama dianggap sebagai prasyarat untuk pemasangan sistem pelapis (envelope) berkualitas tinggi.
Ketika suatu proyek struktur baja industri memasuki tahap fabrikasi massal, fokus utama manajemen kualitas bergeser dari "kesesuaian tiap komponen tunggal" menjadi "konsistensi tiap lot." Semakin banyak komponen serupa yang diproduksi, semakin penting pula untuk menstandardisasi revisi gambar, aturan penomoran, referensi proses, dan metode inspeksi. Ketidaksesuaian informasi apa pun dapat menyebabkan pekerjaan ulang secara massal di tahap selanjutnya serta memindahkan masalah dari pabrik langsung ke lokasi konstruksi.
Untuk proyek jenis ini, Zhongwei Heavy Industry menggunakan nomor identifikasi komponen unik sebagai pembawa informasi yang menghubungkan data perincian, operasi fabrikasi, pemeriksaan kualitas, dan organisasi pengiriman. Selama pemotongan, kelas bahan, spesifikasi penampang, dan dimensi geometris diverifikasi. Selama perakitan, posisi relatif flens, badan (webs), dan detail ujung dikendalikan. Setelah pengelasan, profil las dan distorsi akibat pengelasan diperiksa sebagai item utama. Setelah pelurusan dan pengeboran, panjang keseluruhan, dimensi penampang, kelompok lubang baut, serta sudut ujung diperiksa ulang. Untuk komponen yang sensitif terhadap pemasangan (erection), penerimaan tidak boleh hanya mengandalkan apakah satu dimensi tertentu berada dalam batas toleransi yang diizinkan; pemeriksaan juga harus mempertimbangkan cara komponen tersebut pas dalam kerangka lengkap dan dengan anggota-anggota terdekatnya.
Nilai praktis dari logika fabrikasi ini menjadi jelas di lokasi proyek. Ketika balok, kolom, elemen pengaku, pelat sambung, dan pengencang tiba dalam bentuk set lengkap yang telah dikelompokkan berdasarkan unit pemasangan, tim di lokasi dapat mengurangi pekerjaan tak terjadwal seperti mencari komponen, pencocokan sementara, pembesaran lubang atau pengeboran perbaikan, serta pemotongan sekunder. Oleh karena itu, ketepatan fabrikasi bukan hanya indikator kualitas internal di pabrik; melainkan juga prasyarat bagi efisiensi pengangkatan, pemasangan sambungan pertama kali yang tepat, serta stabilitas jadwal.
Struktur baja utama memberikan kapasitas daya dukung dan ruang fungsional bagi bangunan, sedangkan sistem pembungkus atap dan dinding secara langsung menjalankan fungsi-fungsi seperti kedap air, insulasi termal, ketahanan terhadap angin, pembatasan ruang, serta pemisahan lingkungan. Pada bangunan industri di wilayah utara, perbedaan suhu musiman, pengaruh angin dan salju, serta perubahan suhu dan kelembapan di dalam maupun di luar ruangan terus-menerus memengaruhi tumpang tindih panel, titik pemasangan, profil tepi, serta detail flashing. Di lingkungan produksi yang berpotensi menimbulkan risiko korosi, diperlukan perhatian tambahan terhadap pemilihan bahan, sistem pelapisan, detail sambungan, serta aksesibilitas untuk perawatan.
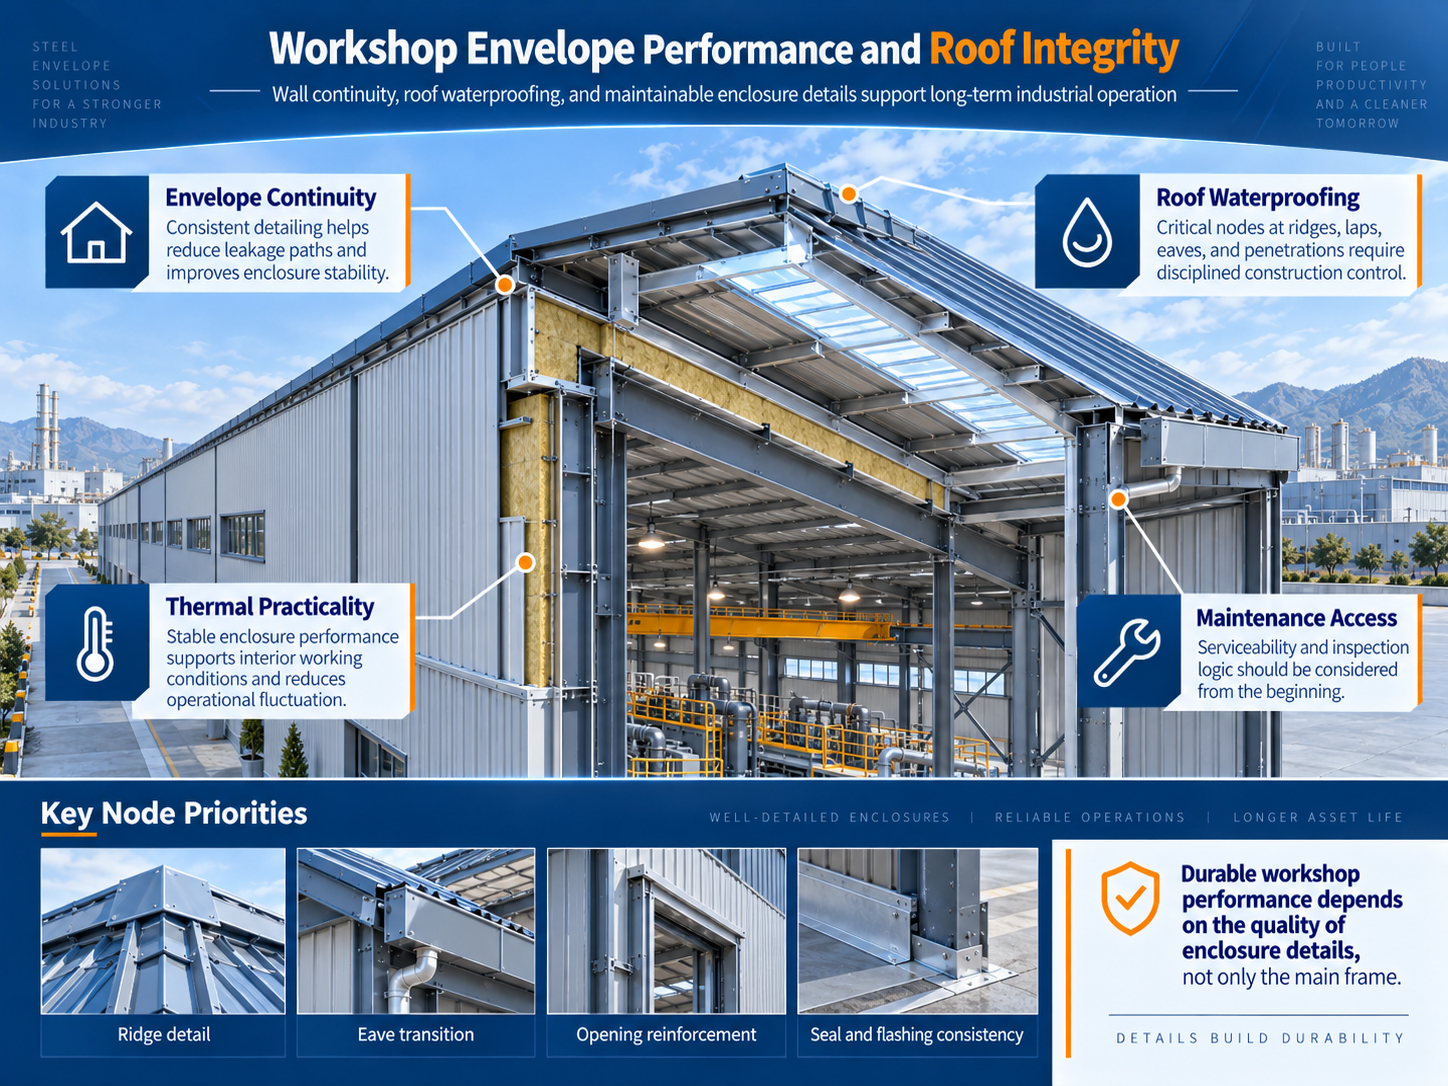
Kualitas teknis suatu sistem atap pertama-tama tercermin pada jalur drainasenya dan kesinambungan konstruksinya. Pada atap berukuran besar, kedap air tidak boleh dipahami hanya sebagai penerapan sealant secara lokal. Sistem ini harus dibentuk secara utuh melalui kemiringan atap, tumpang tindih panel, metode pengikatan, detail puncak atap, bagian ujung atap (eaves), pelat kedap (flashings), serta detail penetrasi. Selama pemasangan, keselarasan panel, lebar tumpang tindih, lokasi titik pengikatan, dan detail penutupan harus dikendalikan secara bersamaan guna mencegah penyimpangan lokal yang diperbesar sepanjang bentangan atap yang panjang. Insulasi termal pun bergantung pada kesinambungan. Jika antarmuka material, kondisi kompresi, atau perlakuan sambungan mengandung ketidaksinambungan yang jelas, maka dapat terbentuk titik lemah termal yang meningkatkan risiko kondensasi di masa depan.
Urutan visual fasad merupakan ekspresi luar dari ketepatan teknis. Bangunan industri tidak bergantung pada bentuk arsitektural yang rumit untuk menyampaikan kualitas. Yang lebih penting adalah modul sambungan panel yang konsisten, sudut internal dan eksternal yang lurus, penutup bukaan yang lengkap, serta antarmuka antar-bahan berbeda yang jelas terdefinisikan. Semakin sederhana fasadnya, semakin tinggi pula tuntutan terhadap garis kontrol struktural, penempatan girt, dan penentuan posisi panel. Kerataan akhir serta keteraturan linear elevasi, pada dasarnya, merupakan hasil akurasi terkoordinasi antara struktur utama dan pekerjaan kulit bangunan.
Prioritas teknis selama pemasangan rangka portal bukan sekadar memaksimalkan kecepatan pengangkatan, melainkan membangun sistem yang stabil secara spasial dan andal sedini mungkin. Setelah garis kisi fondasi dan komponen tertanam diverifikasi, prioritas harus diberikan pada penentuan posisi dasar kolom, ketegakan kolom, sambungan balok–kolom, serta langkah-langkah stabilitas sementara untuk rangka pertama dan rangka bersebelahan, diikuti dengan penutupan tepat waktu terhadap sistem pengaku longitudinal. Hanya setelah hubungan geometris dari unit stabil pertama dikonfirmasi, rangka-rangka berikutnya boleh dipasang berdasarkan acuan yang dapat diulang.
Pengelolaan deviasi kumulatif sangat penting di bengkel berukuran luas. Kesalahan kecil pada satu garis kisi, jika tidak segera dikoreksi, dapat berkembang menjadi ketidaksejajaran ujung yang signifikan setelah beberapa bentang berturut-turut dipasang, sehingga berdampak lebih lanjut pada purlin, wall girts, panel atap, dan panel dinding. Oleh karena itu, survei dan penyesuaian di lokasi harus dilanjutkan secara terus-menerus selama pemasangan struktur, bukan ditunda hingga seluruh struktur utama selesai dipasang.
Pekerjaan struktur utama dan kulit bangunan juga memerlukan pengelolaan antarmuka yang tepat antar tahap konstruksi. Menutup kulit bangunan terlalu dini dapat mengurangi ruang yang tersedia untuk survei ulang struktur dan inspeksi sambungan. Sebaliknya, jika acuan struktural dibiarkan tidak dikoreksi terlalu lama setelah pemasangan, pemasangan panel menjadi lebih sulit. Dengan menetapkan titik tahan tinjauan struktural serta mendefinisikan secara jelas syarat-syarat dimulainya pemasangan kulit bangunan, kecepatan konstruksi dapat dibangun di atas kualitas geometris yang stabil, bukan dicapai melalui penyesuaian luas di tahap akhir.
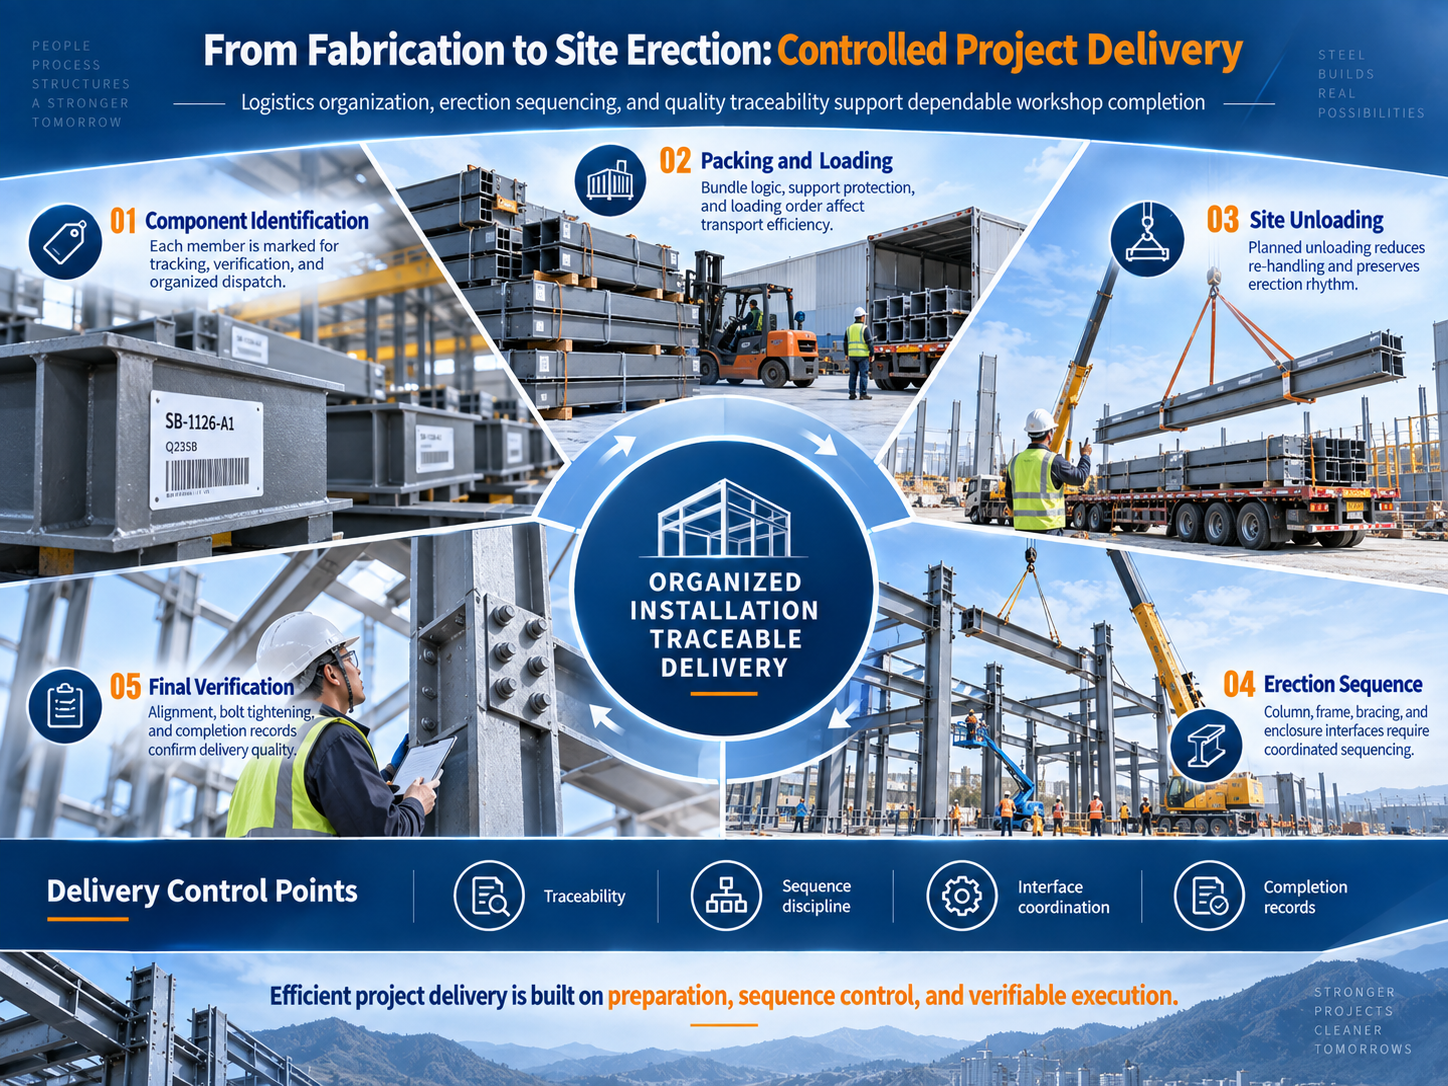
Untuk proyek struktur baja, transportasi bukanlah aktivitas terpisah yang baru dimulai setelah proses fabrikasi selesai. Segmentasi elemen, metode pemuatan, urutan kedatangan, dan rencana pengangkatan di lokasi saling terkait secara langsung. Jika urutan pemuatan tidak selaras dengan urutan pemasangan, bahan mungkin sudah berada di lokasi namun tetap menyebabkan keterlambatan akibat penahanan kendaraan, penanganan ulang, waktu yang dihabiskan untuk mencari komponen, atau kelangkaan perlengkapan pelengkap. Dalam pemasangan bengkel industri secara berkesinambungan, penundaan semacam ini dapat dengan cepat meningkatkan biaya jam crane dan biaya organisasi tenaga kerja.
Oleh karena itu, pengiriman proyek harus diatur berdasarkan unit pemasangan, dengan nomor komponen, identifikasi paket, daftar muatan, dan zona lokasi tetap konsisten. Keterlacakan kualitas juga harus mengikuti logika yang sama. Ketika suatu komponen atau sambungan perlu diperiksa di lokasi, nomor identifikasinya harus memungkinkan tim melacak secara cepat informasi perincian terkait, status produksi, serta catatan pengiriman. Hal ini menciptakan mekanisme yang dapat diperiksa, dilacak, dan diverifikasi, sehingga mengurangi kehilangan informasi selama koordinasi lintas departemen.
Dari sudut pandang klien dan manajer proyek, nilai sistem semacam ini tidak diwujudkan melalui satu parameter tunggal, melainkan melalui penurunan ketidakpastian proyek. Semakin besar proyeknya, semakin banyak jumlah komponennya, dan semakin padat detail koneksi antarkomponen, maka semakin penting pula ketergantungan pada proses standar dan data terhubung guna menstabilkan hasil—bukan pada koreksi insidental berdasarkan pengalaman individu di lokasi.
Zhongwei Heavy Industry memandang proyek struktur baja sebagai suatu sistem yang mencakup detail teknis, fabrikasi, pengendalian kualitas, pengepakan dan pengiriman, serta pemasangan di lokasi. Kemampuan suatu perusahaan tidak boleh dinilai semata-mata berdasarkan kecepatan lini produksi atau output bulanan. Penilaian juga harus mencakup apakah tim manufaktur memahami logika pemasangan, apakah tim teknis mampu mengidentifikasi risiko antarmuka secara dini, apakah tim kualitas mampu menetapkan tolok ukur yang dapat dilacak, serta apakah logistik mampu mendukung urutan pemasangan aktual di lokasi. Hanya ketika semua fungsi ini selaras terhadap tujuan rekayasa yang sama, kemampuan manufaktur pabrik dapat diubah menjadi hasil proyek yang andal.
"Inovasi dan Presisi" bukanlah slogan abstrak dalam proses ini. Inovasi tercermin dalam peningkatan berkelanjutan terhadap metode transfer data detail, pengkodean komponen, penjadwalan produksi, titik pemeriksaan yang ditahan, serta organisasi pengiriman. Presisi diterapkan melalui pengendalian detail posisi lubang, dimensi, pengelasan, identifikasi, acuan pemasangan, tumpang tindih panel, dan pemangkasan sambungan. Untuk bangunan industri, kualitas stabil jangka panjang jarang ditentukan oleh satu proses "unggulan" saja. Lebih sering, kualitas tersebut merupakan hasil dari sejumlah besar operasi dasar yang dilakukan secara konsisten sesuai standar yang sama.
Penyelesaian lokakarya elektrolisis ini memberikan Zhongwei Heavy Industry acuan teknis untuk memperkuat lebih lanjut kemampuan pengirimannya dalam bangunan industri khusus berorientasi produksi. Ke depannya, perusahaan akan terus menyempurnakan sistem standarnya di sekitar perincian struktural, manufaktur cerdas, pelacakan kualitas, koordinasi sistem kulit bangunan (envelope-system), serta dukungan teknis di lokasi, dengan memanfaatkan data teknis yang lebih stabil, pengendalian proses yang lebih jelas, dan hasil pengiriman yang lebih dapat diverifikasi guna melayani pabrik industri, fasilitas pergudangan dan logistik, serta proyek bangunan struktur baja lainnya.
Nilai bangunan baja industri kini meluas melebihi keunggulan tahap konstruksi berupa kecepatan, mencakup keandalan sepanjang siklus hidup, kemudahan perawatan, serta kesesuaian dengan kebutuhan produksi. Bagi perusahaan manufaktur dan rekayasa, hal ini berarti ruang lingkup tanggung jawab tidak boleh berhenti ketika komponen meninggalkan pabrik. Perhatian berkelanjutan juga harus diberikan pada antarmuka antara struktur dan kulit bangunan, keterhubungan antara fabrikasi dan pemasangan, serta hubungan antara bangunan dan sistem produksi.
Zhongwei Heavy Industry akan terus menggunakan hasil rekayasa sebagai ukuran mutu akhir, mengurangi penyimpangan melalui fabrikasi yang distandarisasi, meminimalkan konflik di lokasi melalui perincian profesional, serta meningkatkan transparansi pengiriman melalui keterlacakan proses. Dipandu oleh konsep "Inovasi dan Ketelitian", perusahaan akan terus memperkuat kemampuan eksekusinya dalam proyek struktur baja industri serta memberikan dukungan rekayasa bangunan yang lebih stabil, efisien, dan terkendali kepada klien.
 Berita Terkini
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN