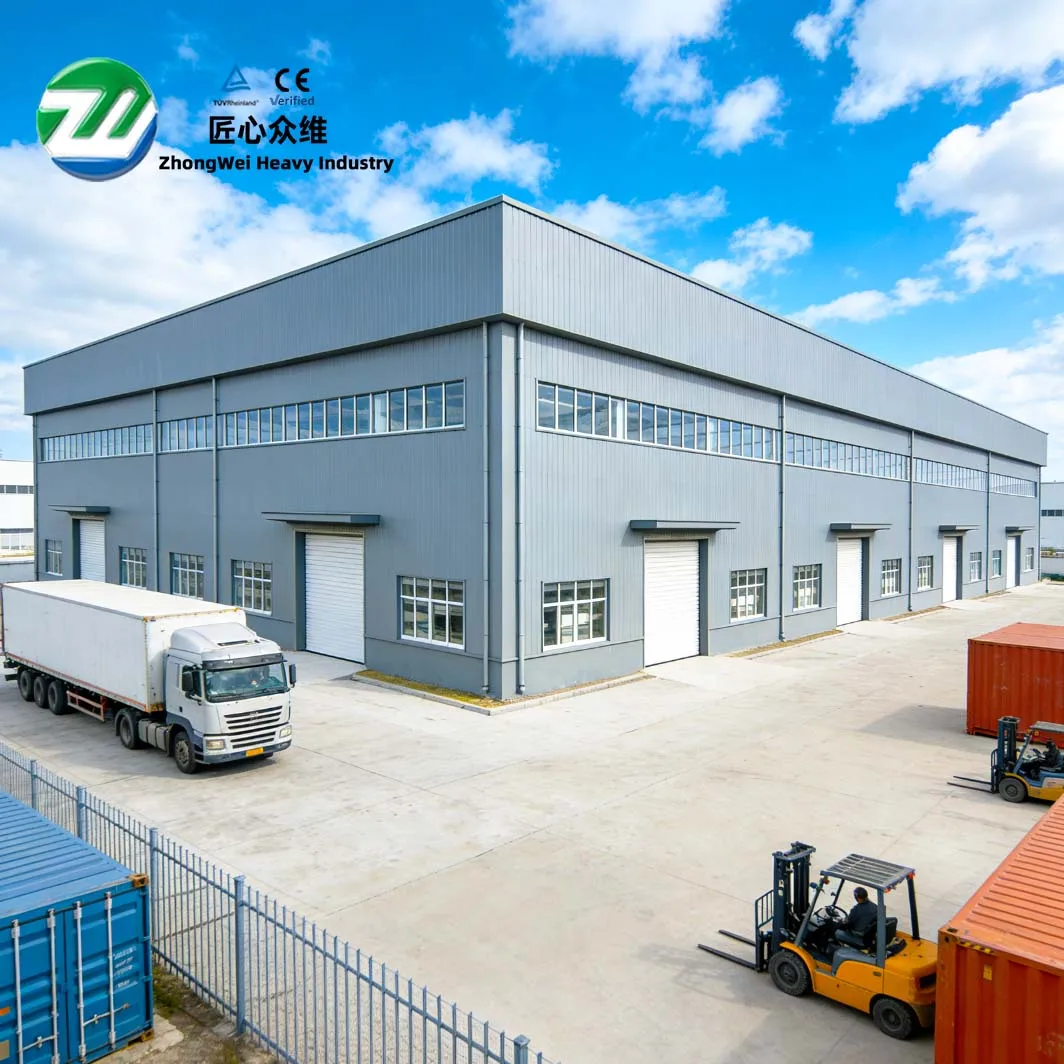
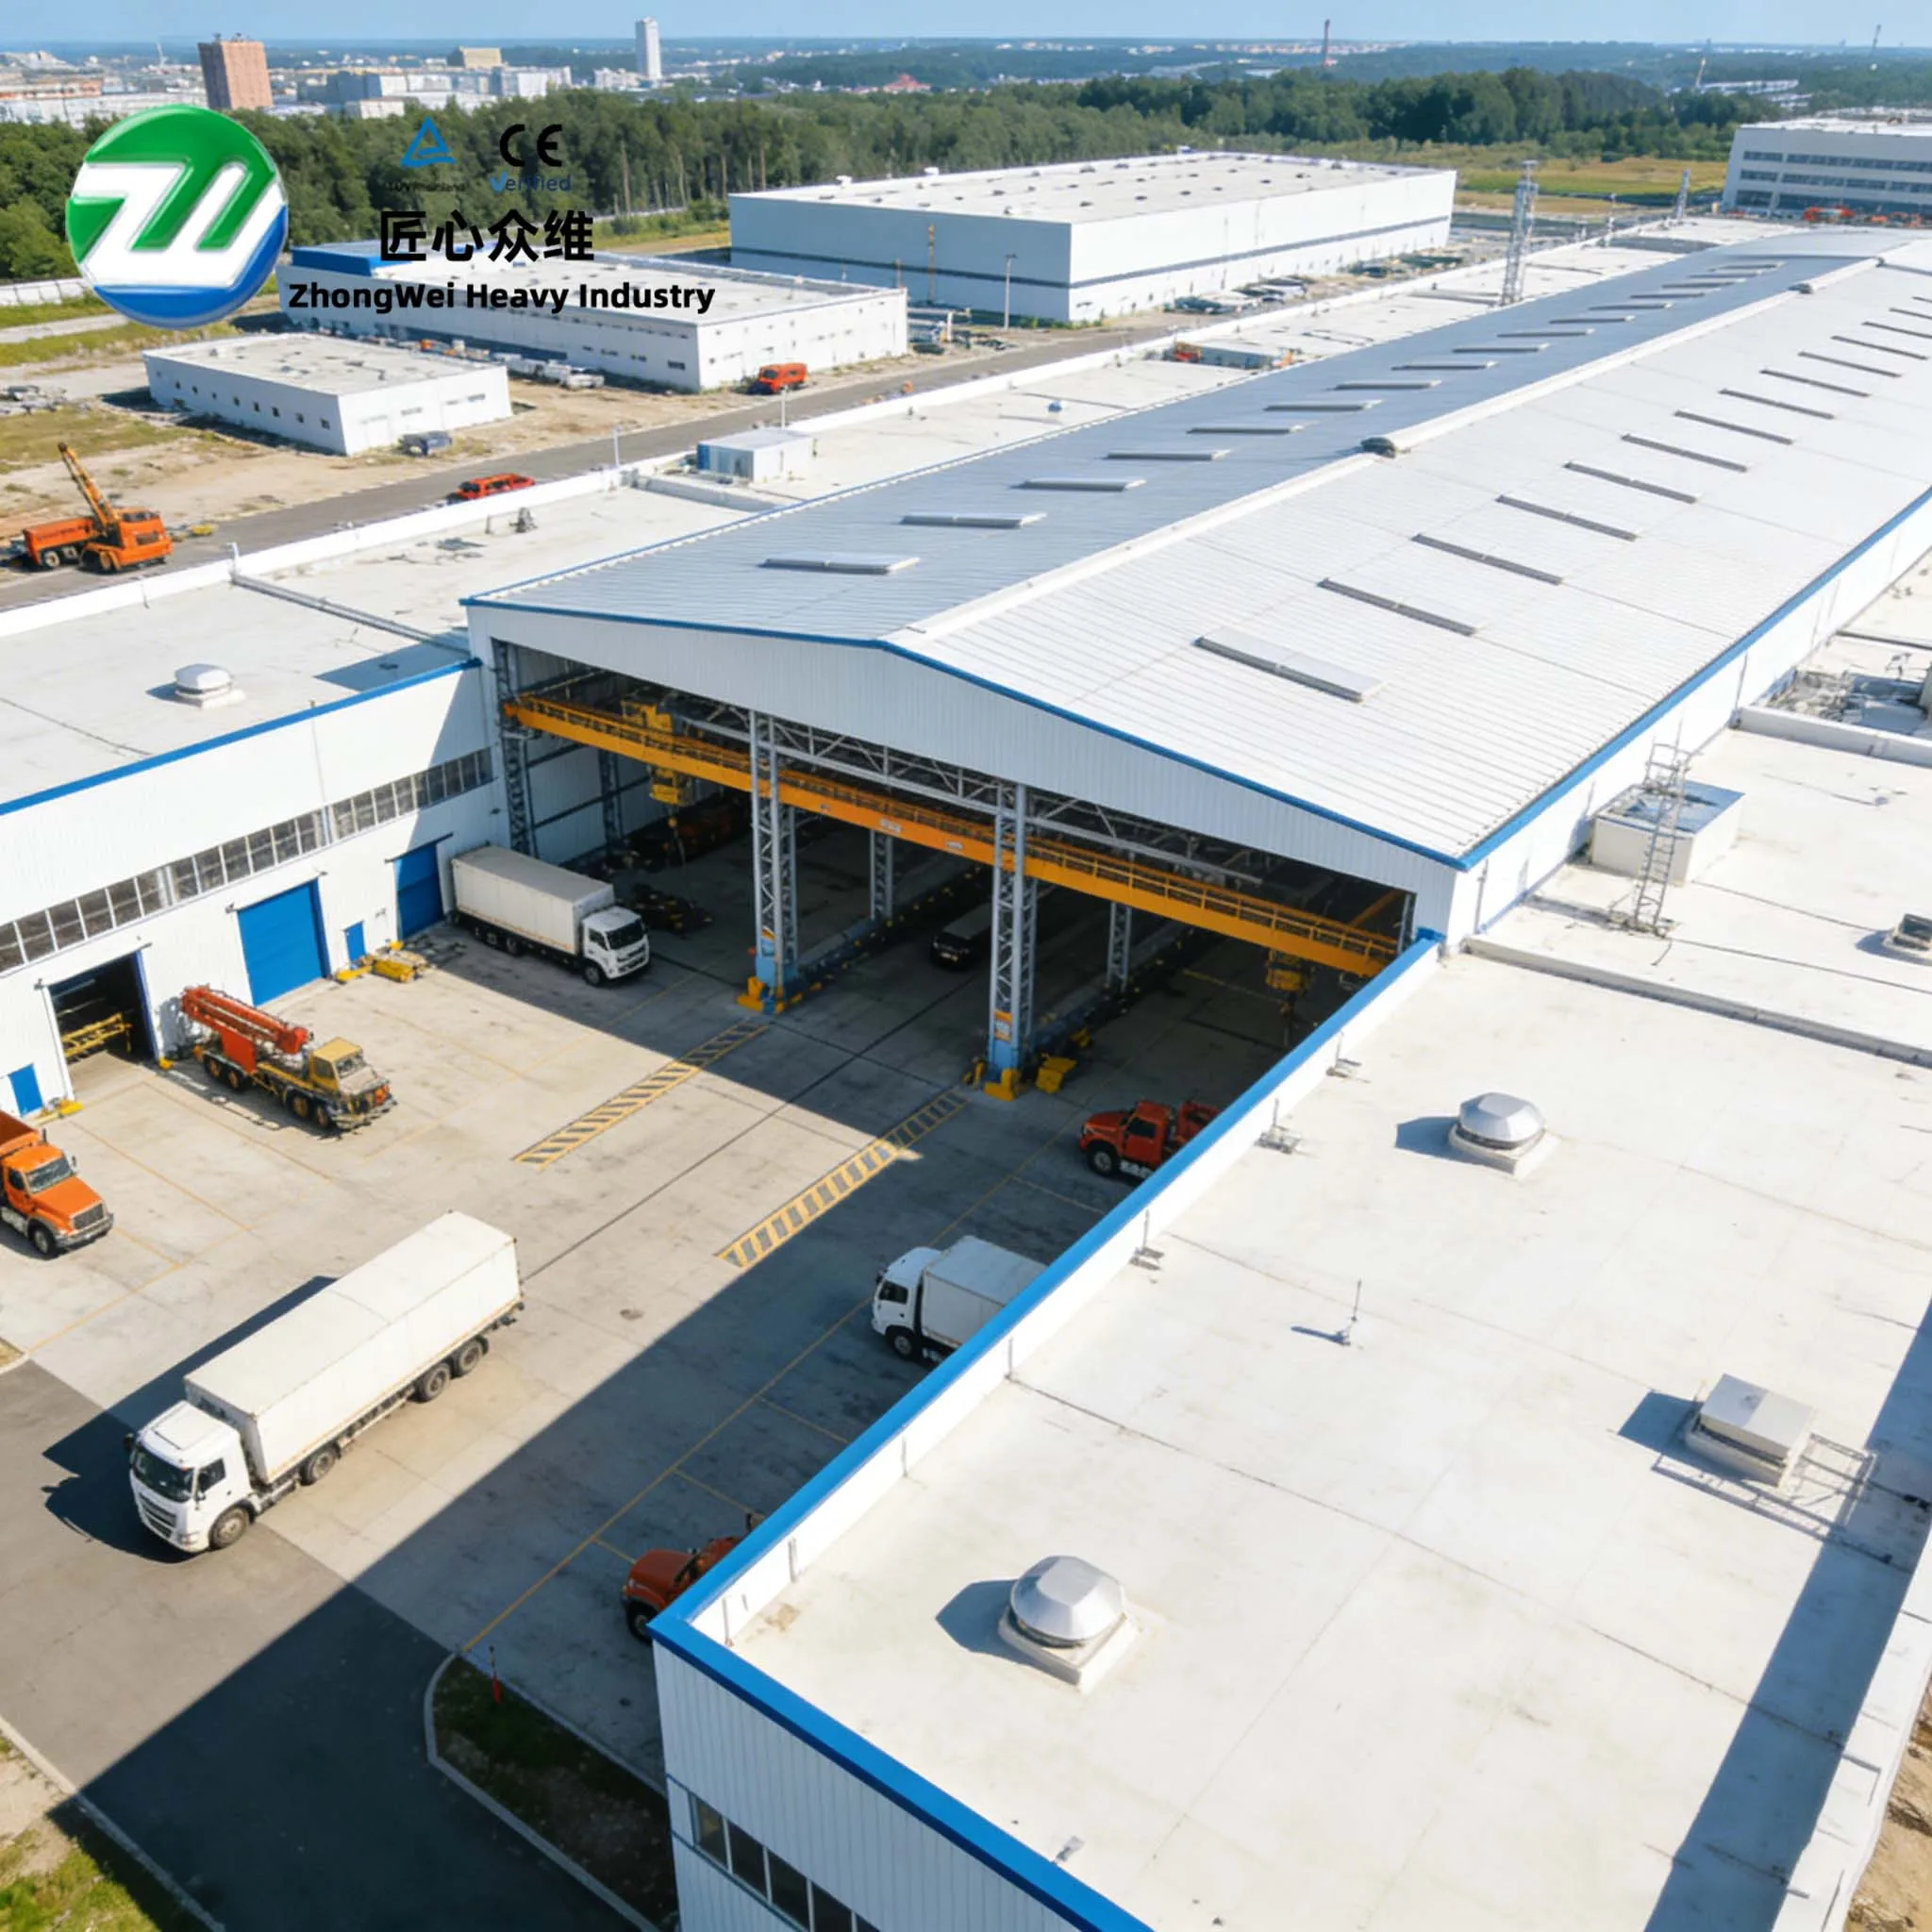
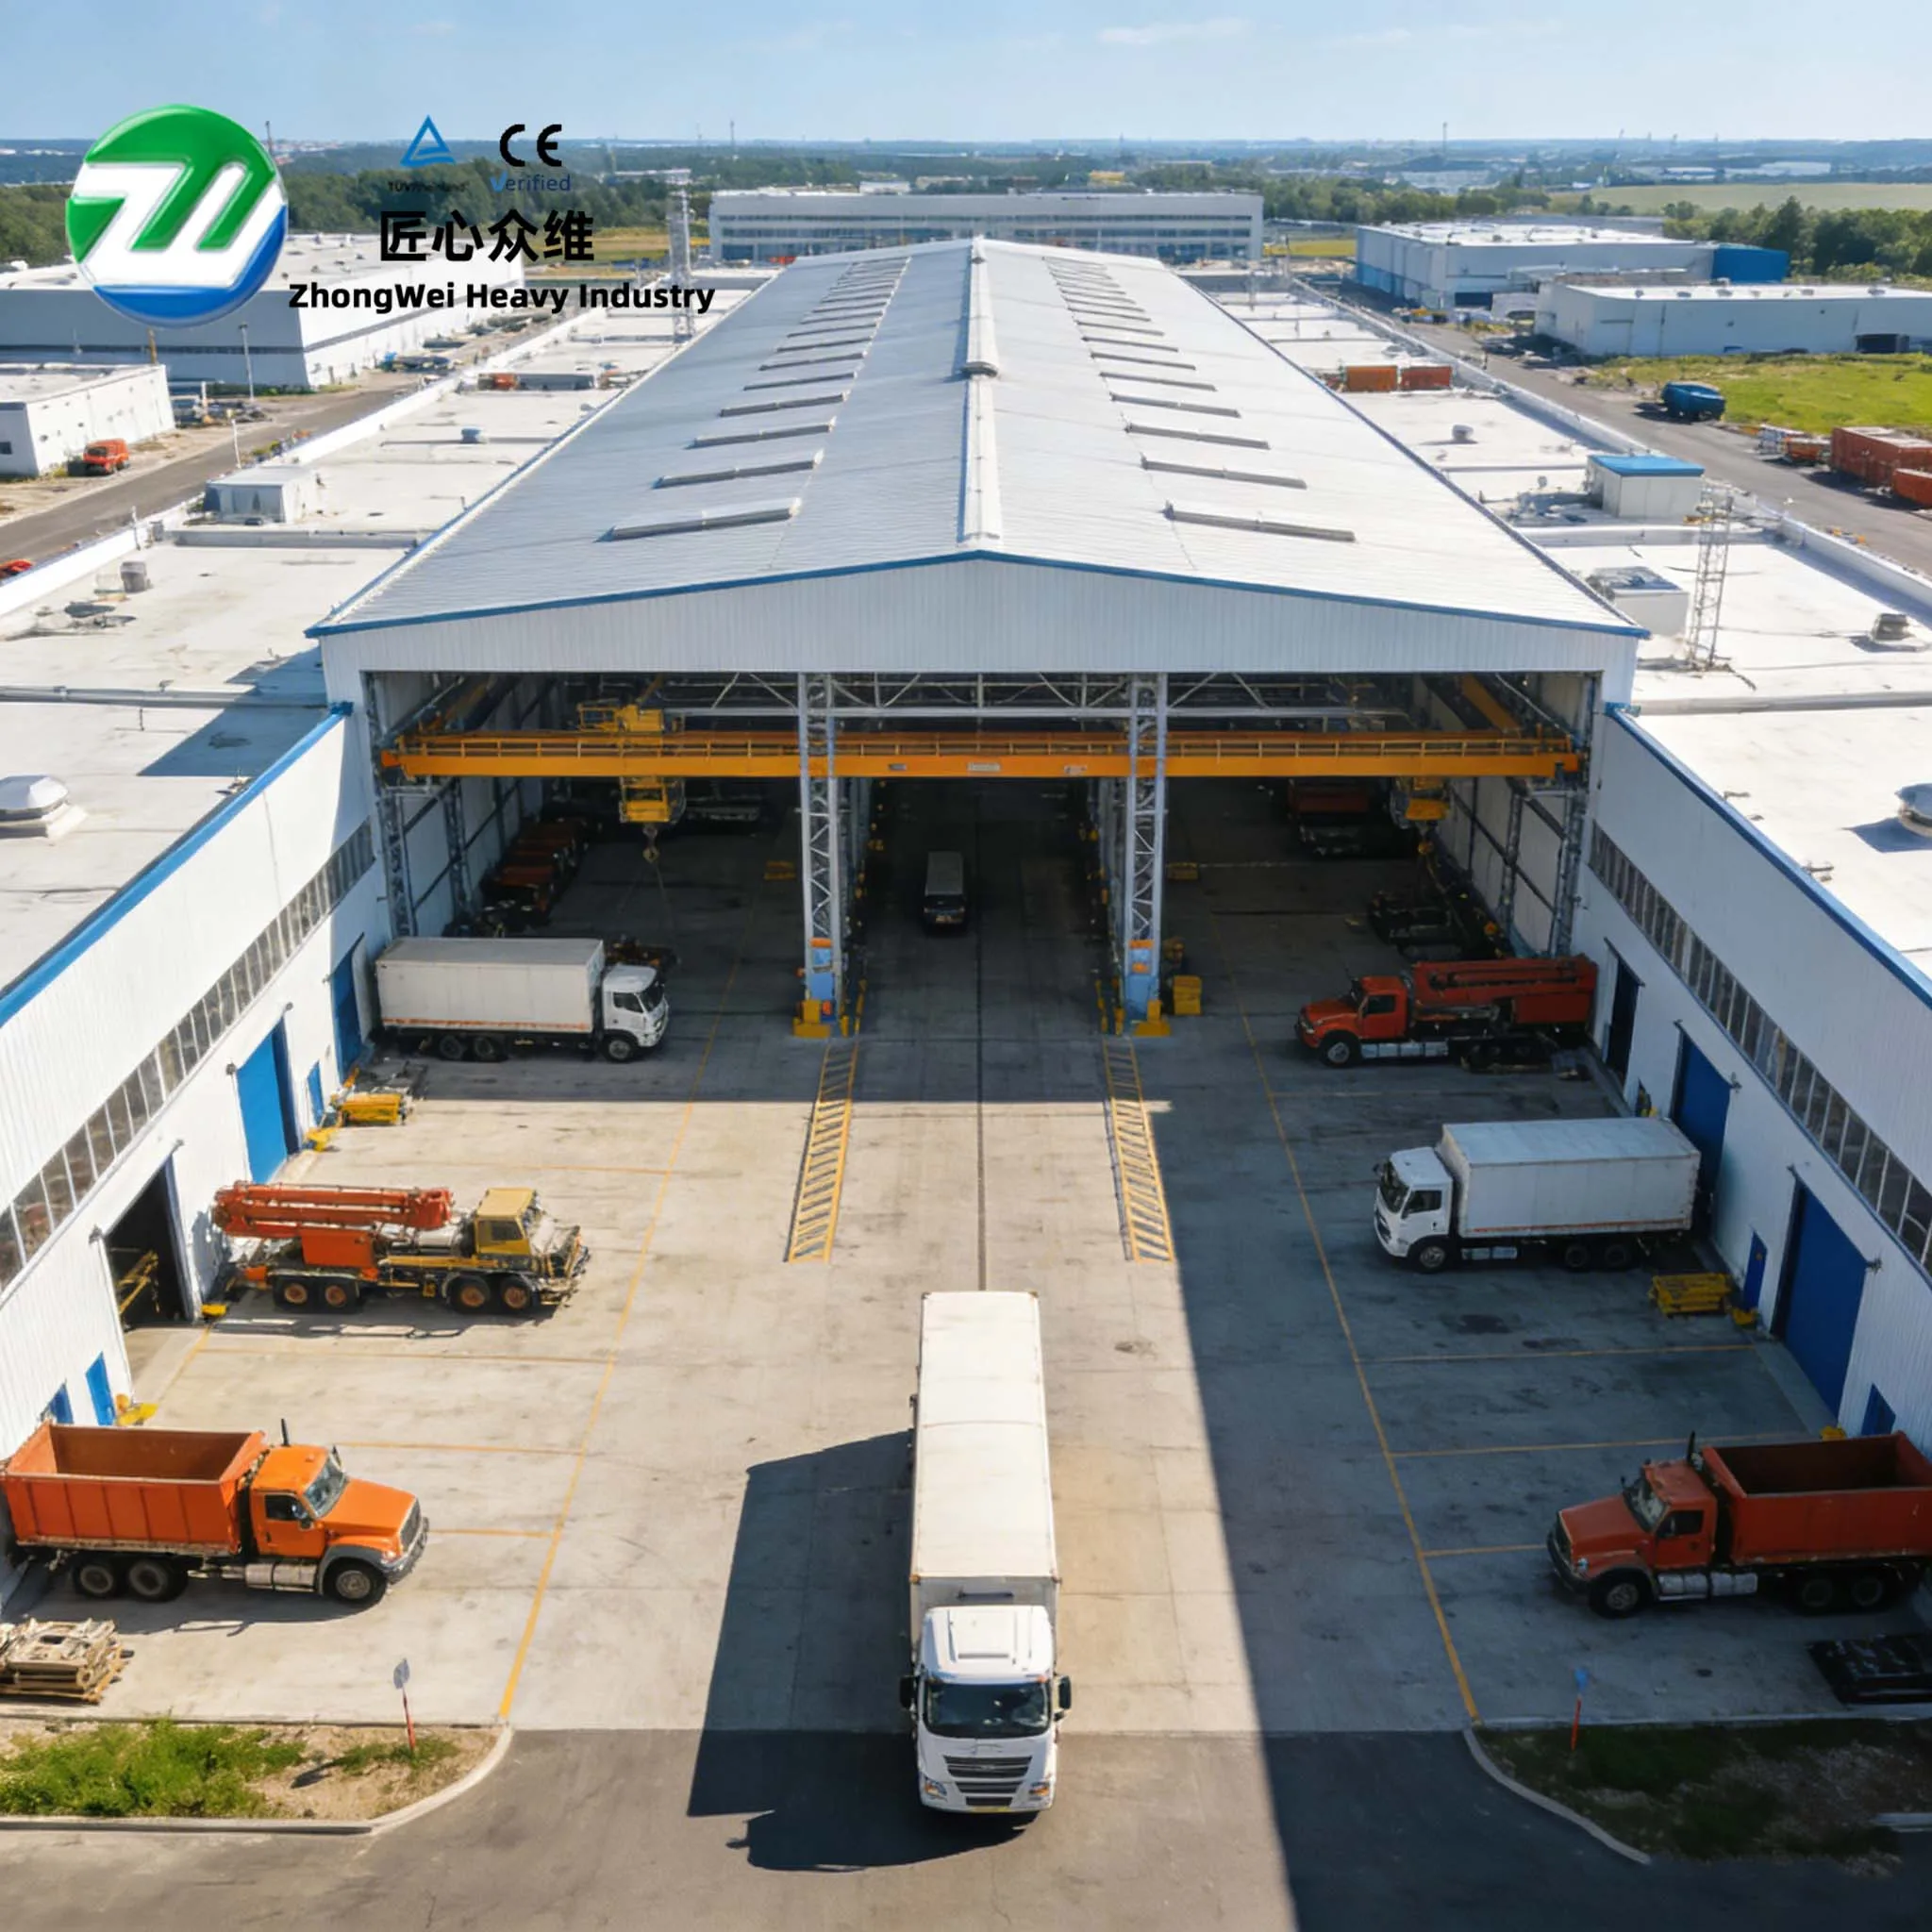
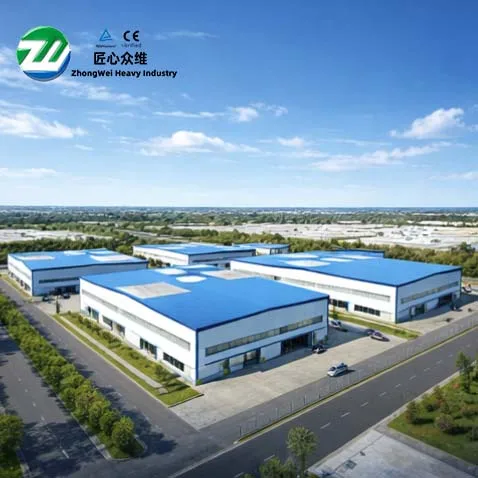
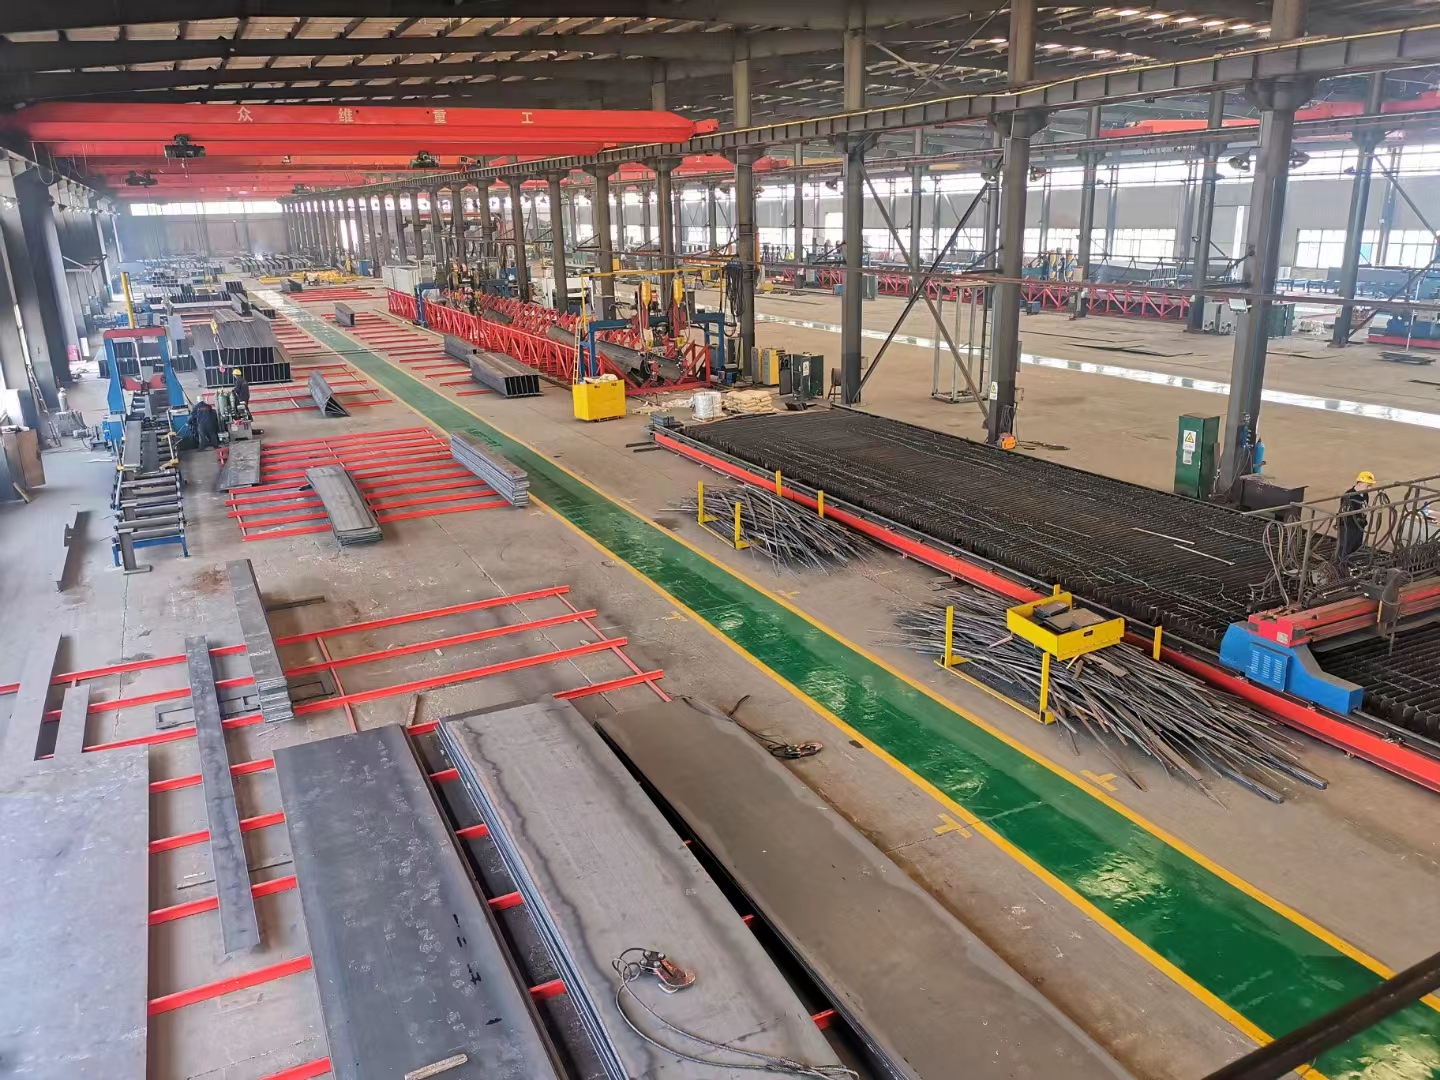
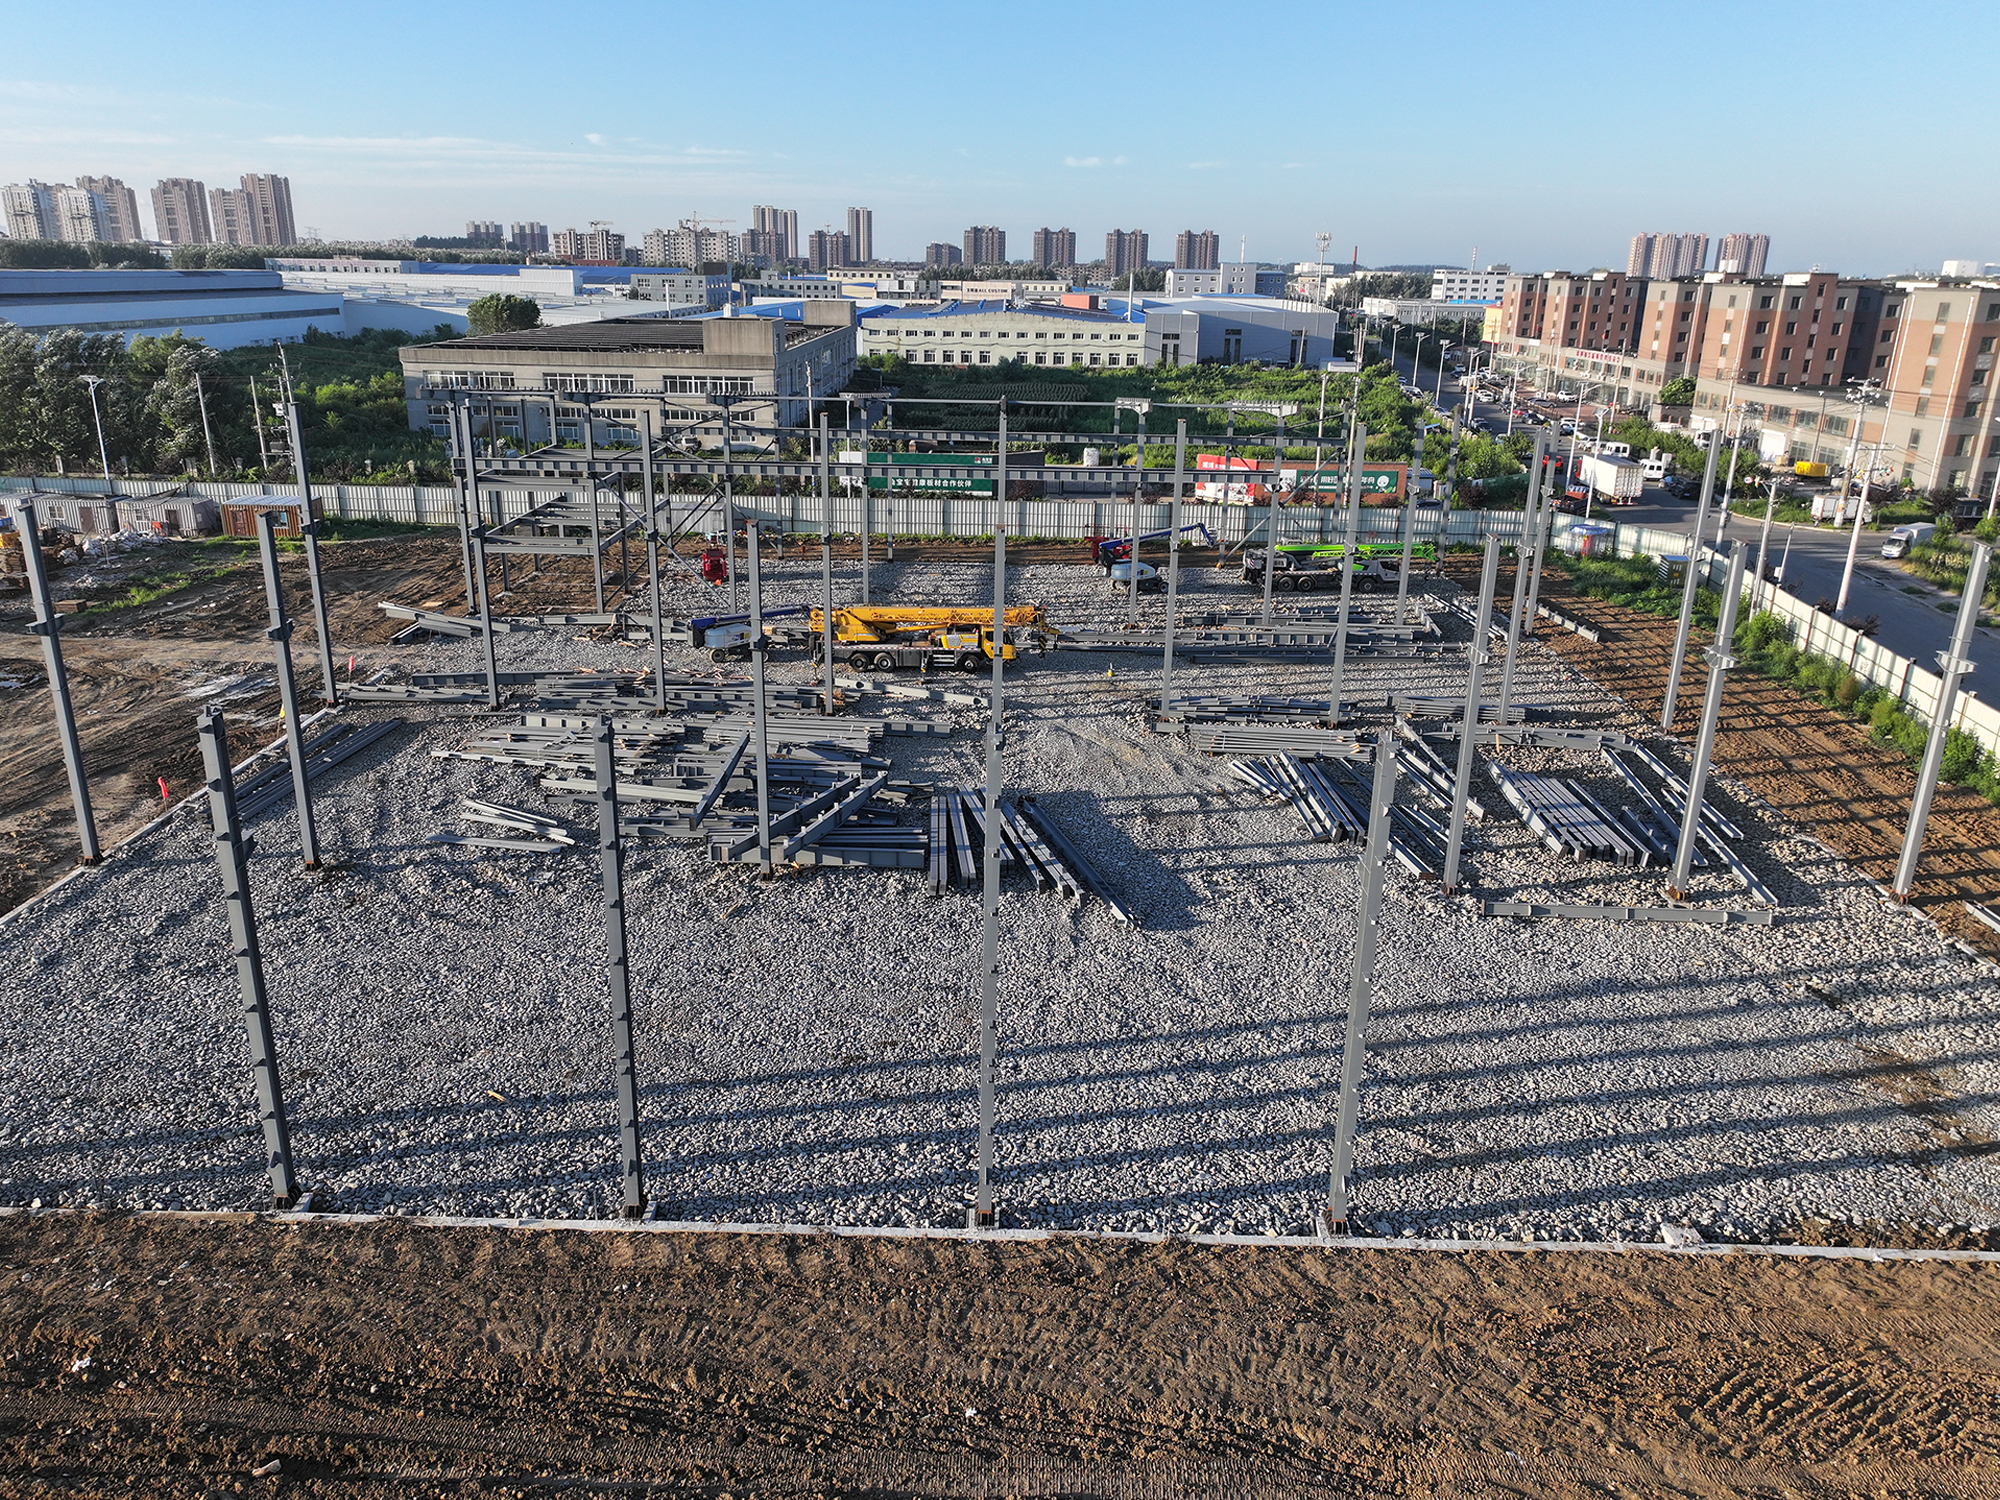
瀋陽中威重工業 鋼構造工事株式会社は、黒龍江省新輝電解工場の鋼構造工事を完了し、納入しました。本プロジェクトは内モンゴル自治区ケシケテン旗に位置し、延床面積は約2万平方メートル、門型ラーメン構造を採用しており、構造用鋼材の使用量は約600トンです。従来の倉庫建築と比較して、電解関連の産業用工場では、構造空間・プロセス設備・外皮の耐久性・保守点検の可及性といった要素間の整合性がより重視されます。したがって、工事品質は個々の部材が施工されたかどうかという単一の基準で判断されるものではなく、軸線精度・接合部の適合性・外皮の連続性・据付時の制御基準、およびその後の運用・保守に必要な条件など、多角的な観点から評価される必要があります。本プロジェクトでは、実績のある構造システムを基盤とし、設計詳細化・製作・据付の各工程にわたる継続的な品質管理を通じて、生産性を重視した産業建築物の実施手法を確立しました。
建築タイプ |
主要構造 |
建築用地域 |
プロジェクト範囲 |
工業生産用ワークショップ |
単層ポータルフレーム構造 |
約20,000㎡ |
鋼構造工事の納入 |
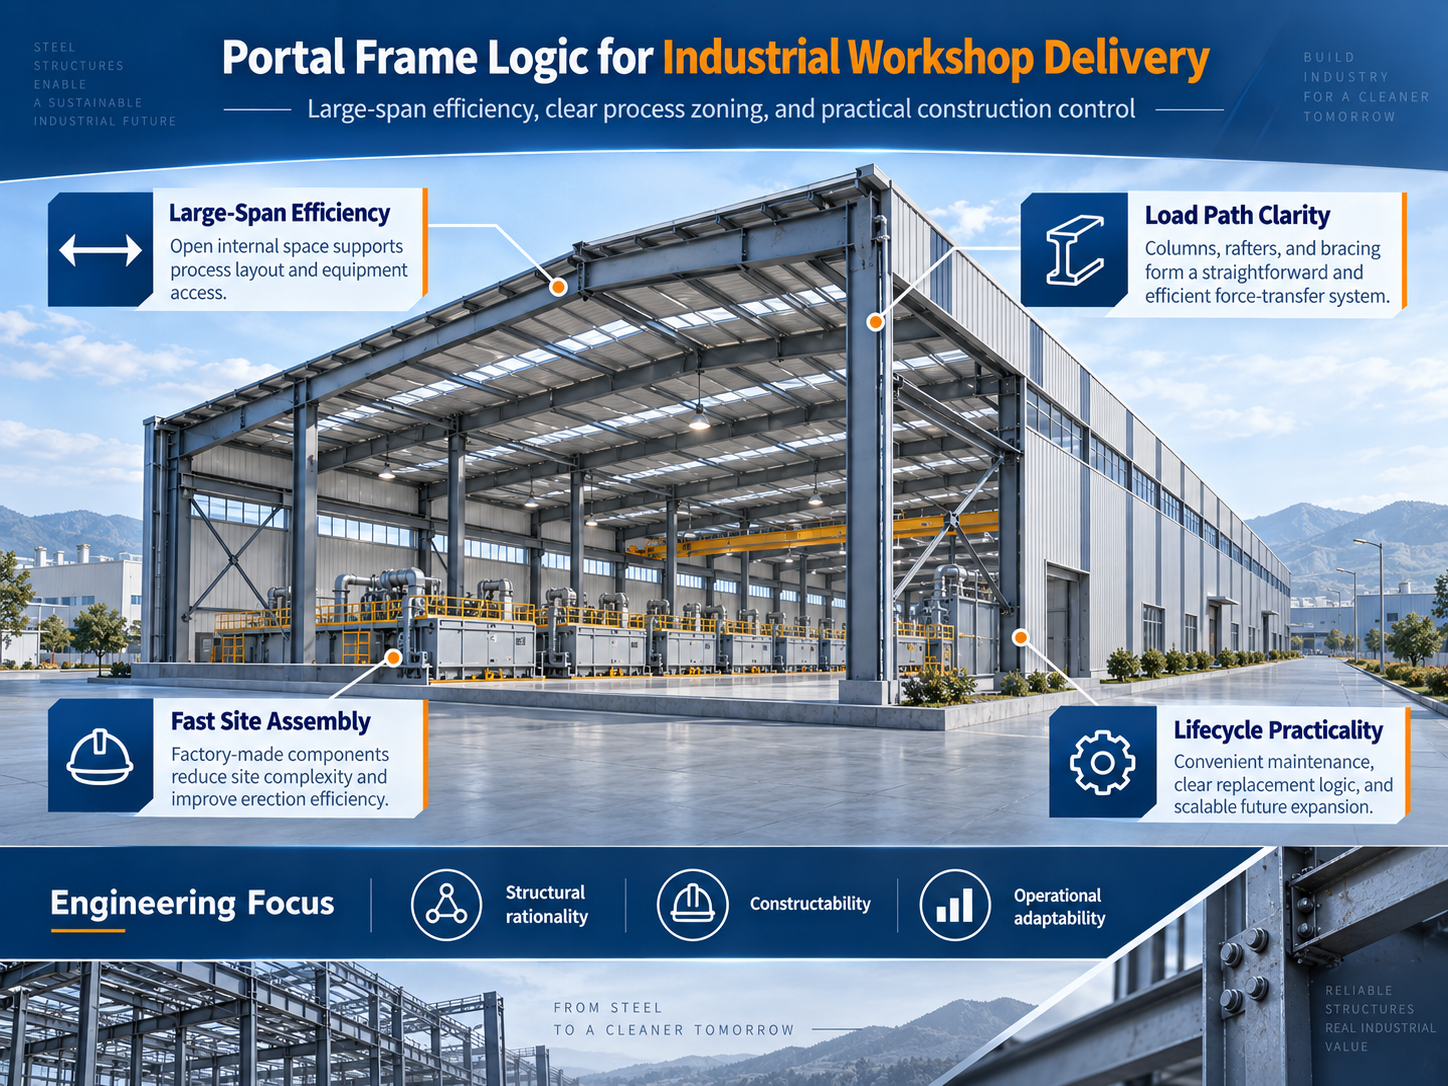
工業用鋼構造ワークショップにおける技術的判断は、まず生産要件から出発すべきである。ポータルフレームは、主な構造部材の数を集中させ、比較的迅速な施工が可能であるという理由から広く採用されているが、それ以上に重要なのは、明確な荷重伝達経路を提供し、空間的な連続性が強く、柱間隔と設備配置との調整において高い柔軟性を備えている点である。連続生産ライン、設備基礎、保守点検用アクセス、機械・電気・設備(MEP)システムを収容する必要があるワークショップでは、構造システムが耐荷重性、剛性、有効天井高さ、施工計画の各要素の間に適切なバランスを実現しなければならない。
電解関連の生産建物では、この連携がさらに厳しく求められます。プロセスに応じて、運用環境には高湿度、温度差、ガス、腐食性媒体などが存在する場合があります。したがって、構造体および外皮は、最終検収時の幾何学的要件を満たすだけではなく、長期運用にわたって点検性、保守性、耐久性を確保する必要があります。具体的な防食システム、外皮材、断熱構成は、プロジェクトの設計書および生産プロセスの条件に基づいて決定すべきです。施工の観点からは、構造接合部、外皮の立ち上がり部や仕上げ部材、MEP(機械・電気・設備)との接続部の間に干渉が生じないよう配慮することが特に重要であり、設備の正常な運転および将来的な保守作業を、明確で実用的な空間条件によって支える必要があります。
この理解に基づき、ポータルフレームは単なる「標準工場建築」の複製として扱わず、構造グリッド、部材の区画、補剛材の配置、外皮の制御線、および施工順序を、一つの技術的枠組みの中で統合的に調整しました。大規模な生産工場においては、こうした設計初期段階での調整により、現場での変更、部材の不適合、外皮への二次調整といった問題が大幅に軽減されます。
ポータルフレームの主な荷重抵抗システムは、鋼製柱、鋼製母屋および梁柱接合部によって構成される。一方、縦方向の安定性は、柱間ブレース、屋根水平ブレース、ストラット、プーリン、壁ジルトが協調して作用することに依存する。一般的な設計上の誤解として、主梁や柱の断面寸法に重点を置きながら、二次部材や接合部が全体の安定性、外皮工事の施工性、および施工段階における安全性に与える影響を過小評価することが挙げられる。実際には、単一フレームの立ち上がり精度はあくまで出発点に過ぎず、連続する格子線上に並ぶ複数のフレームにおける偏差が累積した結果が、建物の最終的な幾何学的品質を決定づける。
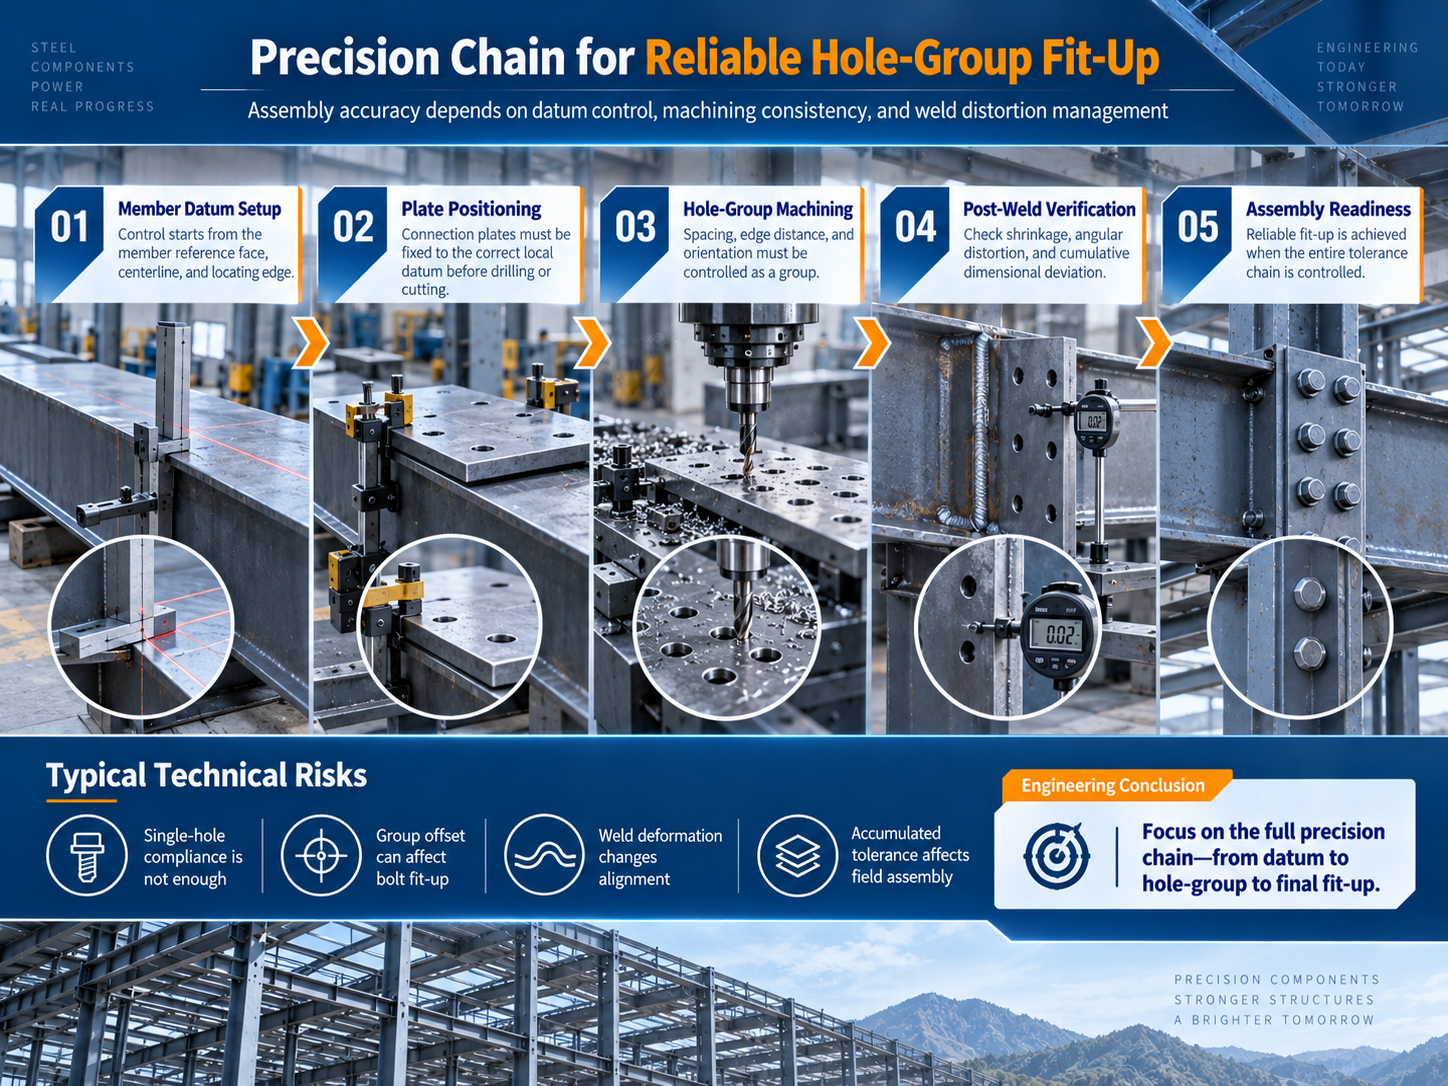
したがって、構造制御は、グリッドライン、立面、継手、部材の4つの基準レベルを中心に組織されるべきである。詳細設計段階では、各部材タイプの配置関係、接合方向、および組立順序を明確に定義する必要がある。製作段階では、部材の全長、端板の位置、ボルト孔群の精度、断面形状、溶接変形、および部材の直線度が主要な管理項目となる。現場作業に移行した後は、最初の安定した空間ユニットのグリッドライン位置、鉛直性、および標高を最優先で確立し、その後のフレームを共通の基準点から連続して組み立てられるようにしなければならない。
工業用ワークショップにおいて、構造変形の制御は、屋根排水、壁面の平坦性、ドア・窓開口部、設備接続部などにも直接影響します。主構造体に継続的に累積する幾何学的偏差が生じると、その影響は鋼材にとどまらず、ペーリン、ガート、パネル、仕上げ部材へと伝達されることがほとんどです。したがって、成熟したラーメン構造工事のマネジメントは、個別の受入検査に依存するものではありません。むしろ、主構造体の寸法精度を、高品質な外装材施工の前提条件として扱います。
産業用鋼構造物のプロジェクトが量産加工段階に入ると、品質管理の重点は「単品の適合性」から「ロット間の一貫性」へと移行します。類似部材の数量が増えるほど、図面の改訂手順、部材番号の付与規則、工程指示書の参照方法、検査手法などを標準化することが重要になります。情報に不整合が生じると、後工程で大量の再加工を余儀なくされ、工場側の問題がそのまま現場に持ち込まれることになります。
この種のプロジェクトにおいて、中威重工業では、詳細設計データ、製作工程、品質検査、出荷手配を結びつける情報媒体として、独自の部品識別番号を採用しています。切断工程では、材質等級、断面仕様、幾何学的寸法が確認されます。組立工程では、フランジ、ウェブ、端部詳細部の相対位置が厳密に管理されます。溶接後には、溶接ビード形状および溶接変形が主要な検査項目としてチェックされます。矯正および穴開け工程の後には、全長、断面寸法、ボルト孔群、端面角度が再確認されます。据付時に精度が特に重要な部品については、単一の寸法が許容公差内にあるかどうかだけを基準に受入判断してはならず、その部品が全体のフレームおよび隣接部材とどのように適合するかも併せて評価しなければなりません。
この製作ロジックの実用的な価値は、現場で明らかになります。梁、柱、補剛材、接合プレート、緊結部品が、据付単位ごとに完全なセットとして届くため、現場作業員は部品探しや一時的な仮合わせ、穴あけの修正・再加工、二次切断など、計画外の作業を大幅に削減できます。したがって、製作精度は工場内の品質指標にとどまらず、クレーン作業の効率化、初回の継手取付適合性、工期の安定性を実現するための必須条件です。
主鋼構造は建物に耐荷重性と有効な空間を提供する一方、屋根および壁の外装システムは、防水、断熱、風圧抵抗、囲い込み、環境分離といった機能を直接担います。北方地域の工業建築では、季節による気温差、風や雪の作用、および室内・室外の温度・湿度変化が、パネルの継手部、固定点、端部の縁取り部、および水切り部などの細部に継続的に影響を与えます。生産環境において腐食リスクが存在する場合、材料選定、塗装系、接合部の詳細設計、および保守点検の容易さについて、さらに配慮が必要です。
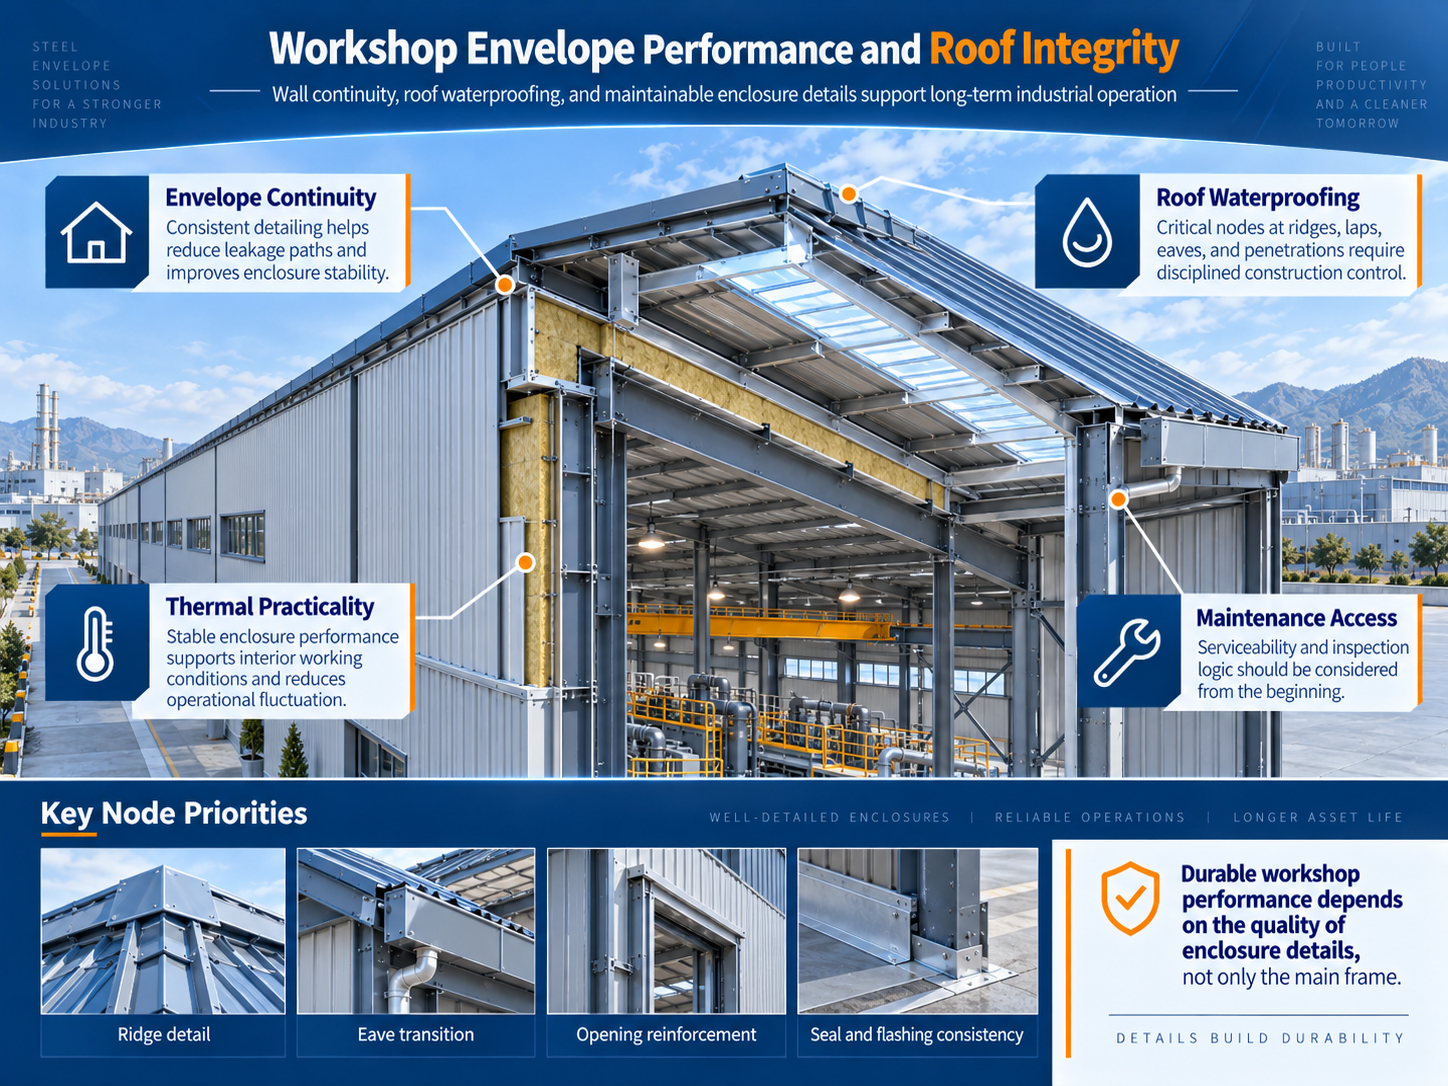
屋根システムの技術的品質は、まずその排水経路と施工の連続性に現れます。広い屋根では、防水を局所的なシーリング材の塗布と捉えてはなりません。屋根勾配、パネルの継手(オーバーラップ)、固定方法、棟部の細部仕様、軒先、フラッシング、貫通部の細部仕様などを通じて、一貫した一体的なシステムとして構築する必要があります。施工時には、パネルの並び、継手幅、固定点の位置、閉口部の処理を同時に管理し、長尺の屋根面で局所的なずれが累積・拡大しないよう配慮しなければなりません。断熱性能も同様に連続性に依存します。断熱材の接合部、圧縮状態、継ぎ目処理に明確な不連続性がある場合、熱的弱点が生じ、将来的な結露リスクが高まります。
ファサードの視覚的な秩序は、エンジニアリングにおける精度を外に表したものです。産業用建物は、品質を伝えるために複雑な建築形態に依存しません。より重要なのは、パネル継手のモジュールが一貫していること、内・外部の角がまっすぐであること、開口部の仕上げが完全であること、そして異なる材料間の接合部が明確に処理されていることです。ファサードがシンプルであるほど、構造の制御線、ギルトの位置決め、およびパネルの据付精度に対する要求は高くなります。最終的な立面の平坦性と直線的な整然さは、本体構造と外皮工事との間で協調された精度の結果であると言えます。
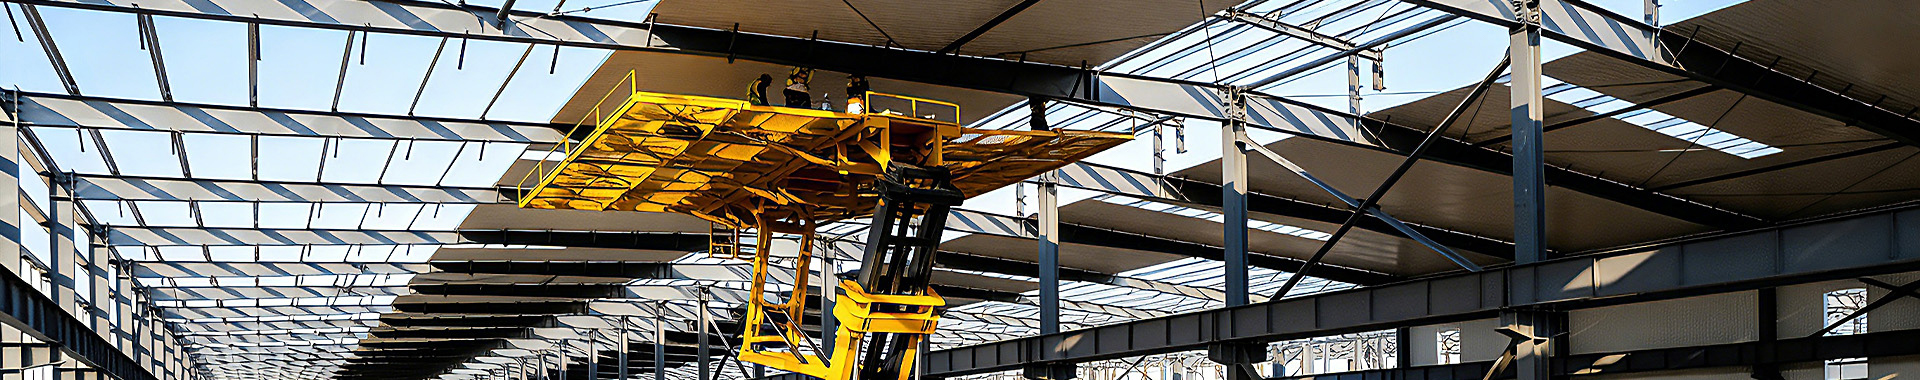
ポータルフレームの立ち上げにおける技術的な優先事項は、単に揚重速度を最大化することではなく、できるだけ早期に空間的に安定した信頼性の高い構造系を確立することである。基礎の格子線および埋込部材の検査が完了した後は、まず第1フレームおよび隣接フレームの柱脚位置決め、鉛直度、梁柱接合部、および一時的な安定措置を優先し、その後速やかに縦方向ブレース系を閉じる。第1の安定ユニットの幾何学的関係が確認されて初めて、その後のフレームを再現可能な基準に対して立てていくことができる。
蓄積された偏差の管理は,特に広範囲のワークショップにおいて重要です. 格子線の一方の小さな誤差がすぐに修正されない場合,数つの連続したベイが建てられた後に,重要な端の誤差に発展し,さらにプリン,壁の輪,屋根パネル,壁パネルに影響を与えます. 建設中の現場調査と調整は,原構造が完成するまで延期されるのではなく,建設中ずっと継続すべきである.
主要構造体および外皮工事においても、各施工段階間のインターフェースを適切に管理する必要があります。外皮を早すぎると、構造体の再測量や継手検査のための作業空間が確保できなくなります。逆に、構造体の基準点を建方後に長期間放置したまま修正しないと、パネルの設置が困難になります。構造確認のホルダーポイント(停止点)を明確に設定し、外皮工事の開始条件を厳密に定義することで、施工スピードは、後工程での大規模な調整ではなく、安定した幾何学的品質に基づいて実現できます。
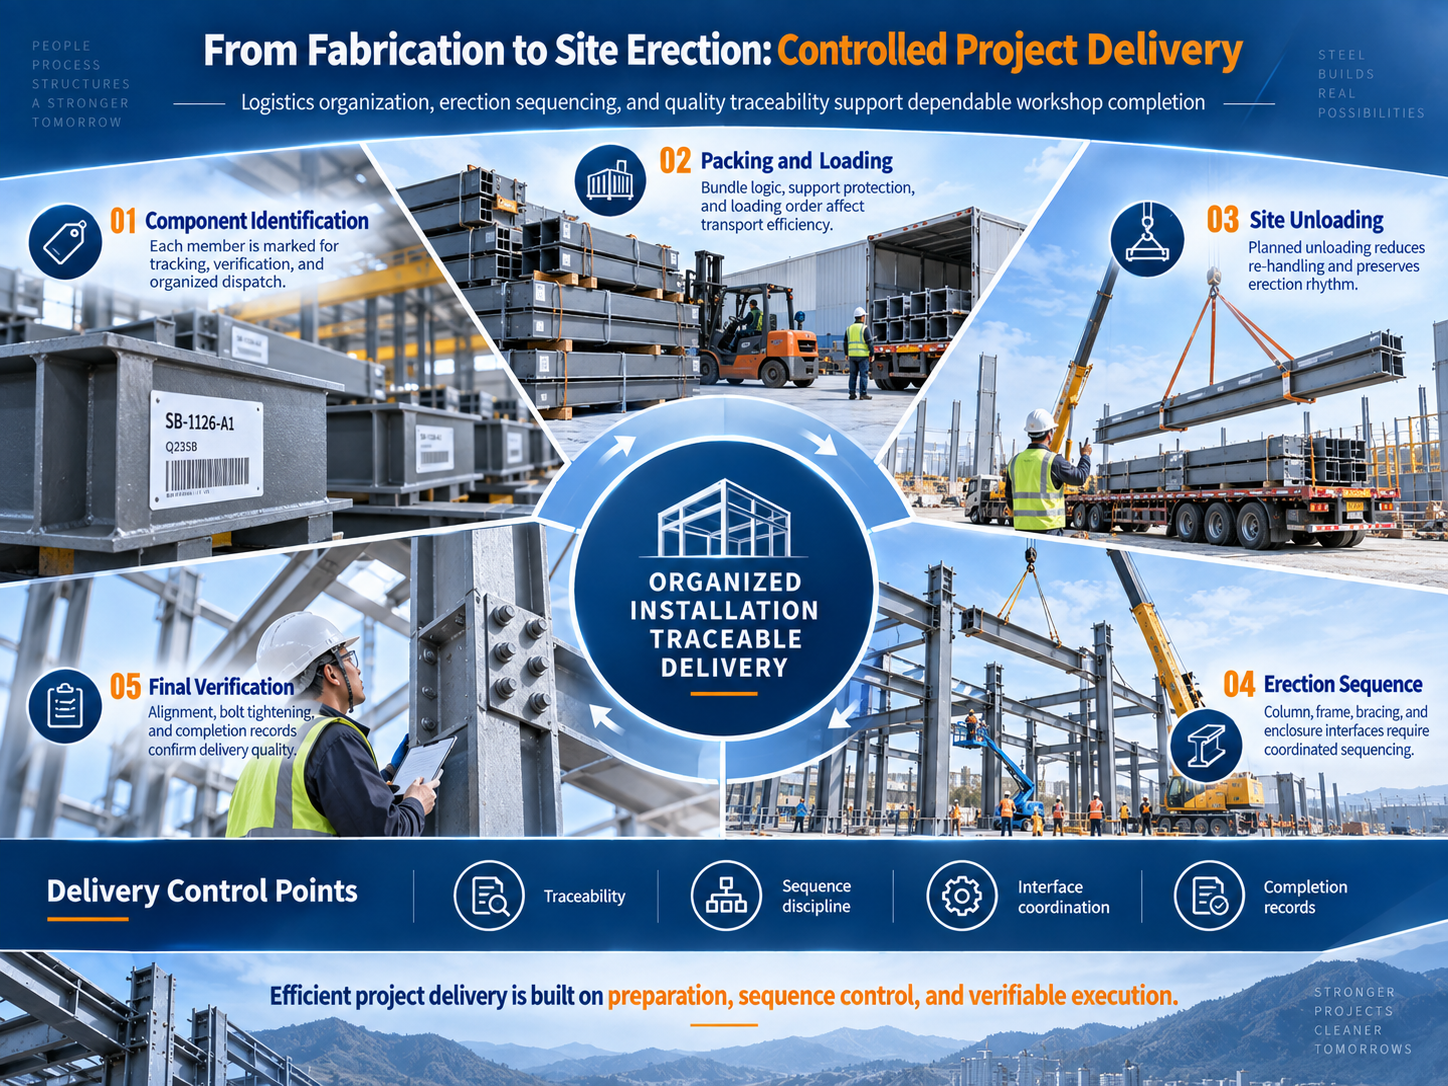
鋼構造工事において、輸送は製作完了後に始まる独立した作業ではありません。部材の分割、積載方法、到着順序、現場での吊り上げ計画は密接に関連しています。積載順序と建方順序がずれると、部材が現場に到着済みでも、車両の滞留、再ハンドリング、部材の探査時間、付属品の欠落などにより、工期遅延を招くことがあります。連続して建方が行われる工業用ワークショップでは、このような待ち時間がクレーン稼働時間コストや作業員の手配コストを急速に増加させます。
したがって、プロジェクトの納入は、据付ユニット単位で組織化されるべきであり、部品番号、パッケージ識別番号、荷載リスト、現場ゾーンの各情報は一貫性を保つ必要があります。品質のトレーサビリティも同様のロジックに従うべきです。現場で部品や継手の検査が必要となった場合、その識別番号によって、関連する詳細設計情報、製造状況、出荷記録をチームが迅速に追跡できるようにしなければなりません。これにより、検査可能・トレース可能・検証可能な仕組みが構築され、部門間連携における情報損失を低減します。
クライアントおよびプロジェクトマネージャーの立場から見れば、こうしたシステムの価値は、単一の指標で表されるものではなく、プロジェクト全体の不確実性の低減という形で現れます。プロジェクト規模が大きくなればなるほど、部品点数は増え、接合部の詳細も複雑かつ密度が高くなるため、個々の現場経験に基づく臨機応変な修正ではなく、標準化されたプロセスと相互に連携したデータに依拠して成果を安定させることが、より重要になります。
中威重工業は、鋼構造プロジェクトを、詳細設計、製作、品質管理、梱包・出荷、現場据付に至る一連のシステムと捉えています。企業の能力を評価する際には、単に生産ラインの速度や月間生産量だけを基準にするべきではありません。むしろ、製造チームが現場据付のロジックを理解しているか、技術チームが事前にインターフェース上のリスクを特定できるか、品質チームがトレーサビリティを確保した基準を確立できるか、物流が実際の現場作業順序をサポートできるか——こうした観点からの総合的な評価が重要です。これらの機能が、同じエンジニアリング目標に向かって連携して初めて、工場の製造能力が信頼性の高いプロジェクト成果へと確実に転換されるのです。
「イノベーションと精密さ」は、この工程において抽象的なスローガンではありません。イノベーションは、データの詳細化・転送方法、部品の符号化、生産スケジューリング、検査停止ポイント、出荷体制などにおける継続的な改善に表れています。精密さは、穴の位置や寸法、溶接、識別マーク、据付基準、パネルの重ね合わせ、継手の仕上げなど、細部にわたる厳密な管理によって実現されています。工業用建物において、長期的に安定した品質が達成されるのは、単一の「目立つ」工程による場合よりも、多数の基本作業が常に同一の基準で一貫して実施されることによってもたらされることがほとんどです。
本電解研修ワークショップの完了により、中威重工業は、専門的な生産向け産業建物における納期能力強化に向けた工学的参考事例を獲得しました。今後、同社は、構造詳細設計、スマート製造、品質トレーサビリティ、外皮システムとの連携、現場技術支援といった分野における標準化体制を継続的に整備・向上させ、より安定した工学データ、より明確な工程管理、そしてより検証可能な納品成果を通じて、産業施設、倉庫・物流施設など、各種鋼構造建築プロジェクトに対応していきます。
産業用鋼構造建築物の価値は、建設段階における工期短縮という利点を越えて、ライフサイクル全体における信頼性、維持管理の容易さ、および生産要件への適合性へと広がっています。製造・エンジニアリング企業にとって、これは部品が工場を出荷した時点で責任範囲が終わることはないことを意味します。構造体と外皮との接合部、製作と据付との連携、建物と生産システムとの関係についても、継続的な配慮が必要です。
中威重工は、品質の最終的な評価基準として工学的な成果を引き続き重視し、標準化された製作によって誤差を低減し、専門的な詳細設計によって現場での干渉を最小限に抑え、工程のトレーサビリティによって納期の透明性を高めていきます。「革新」と「精密さ」を理念とし、産業用鋼構造物プロジェクトにおける実行力をさらに強化し、お客様により安定的・効率的・コントロール可能な建築エンジニアリング支援を提供してまいります。
 最新ニュース
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN