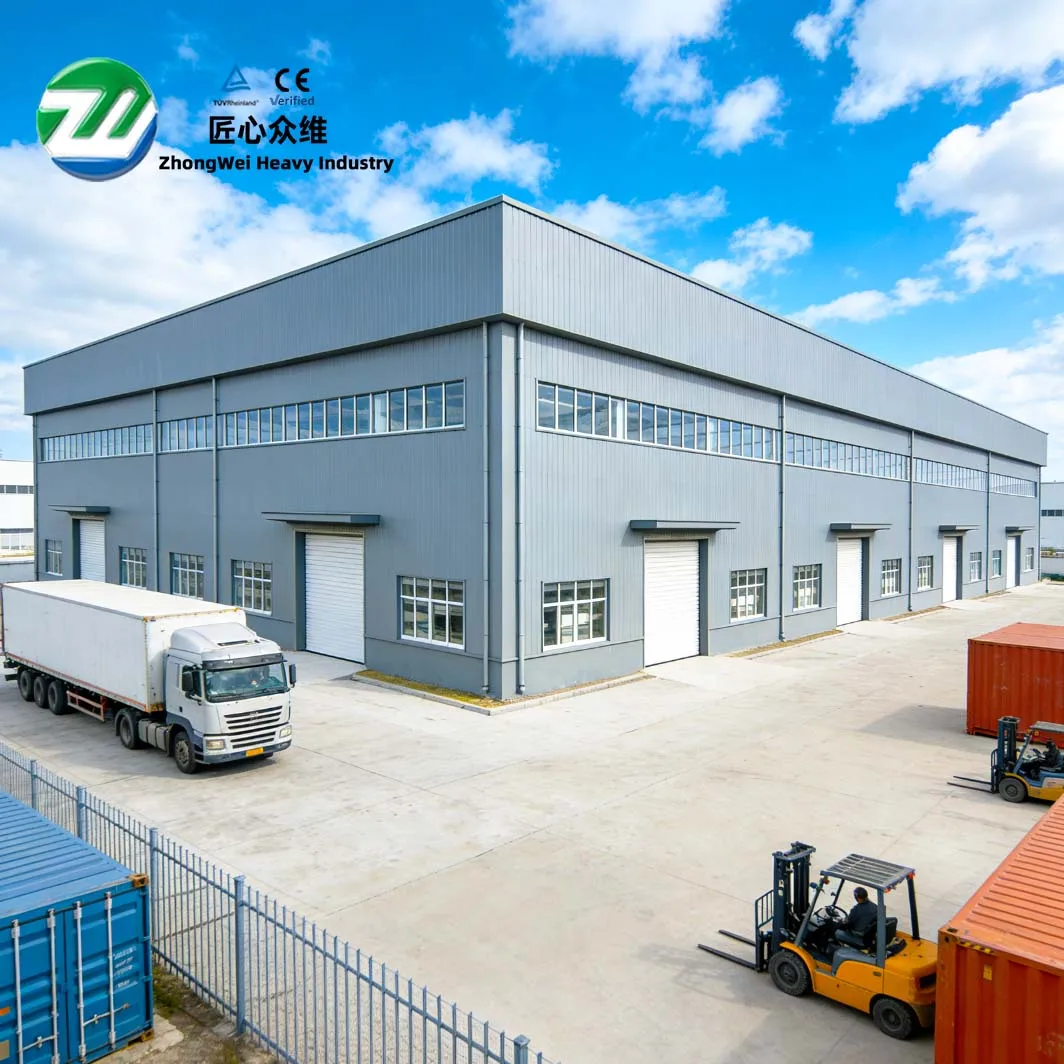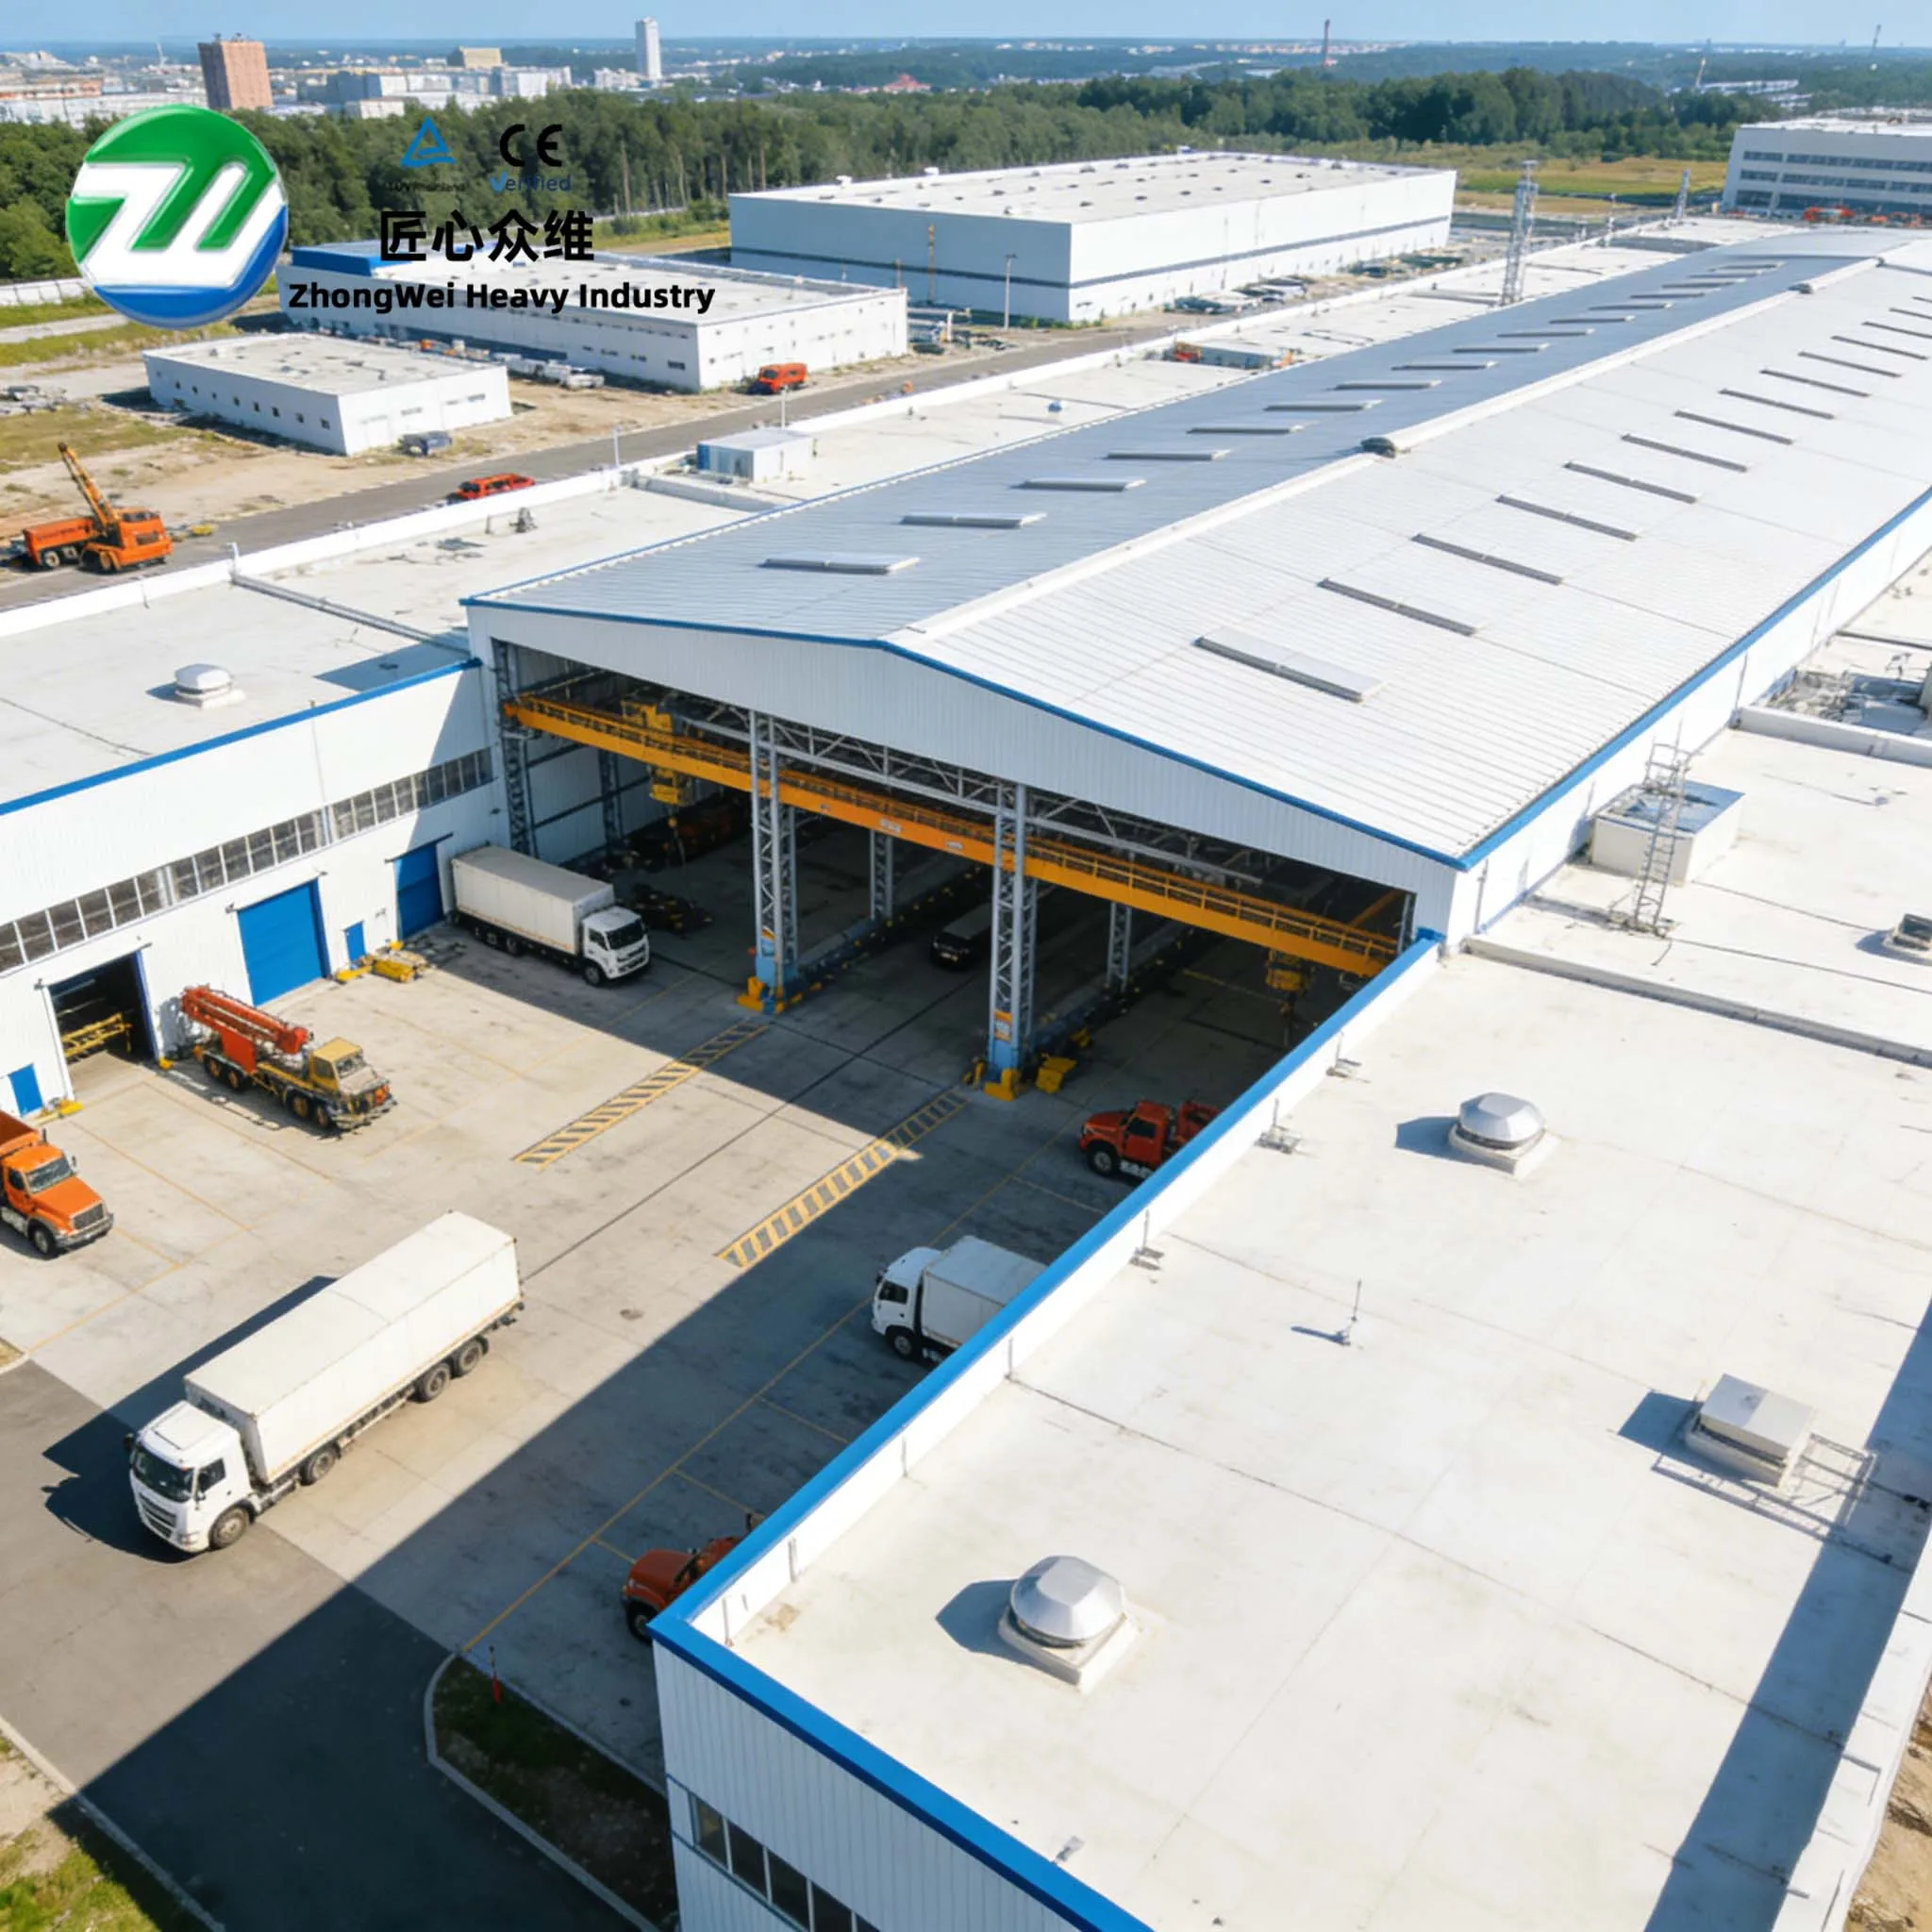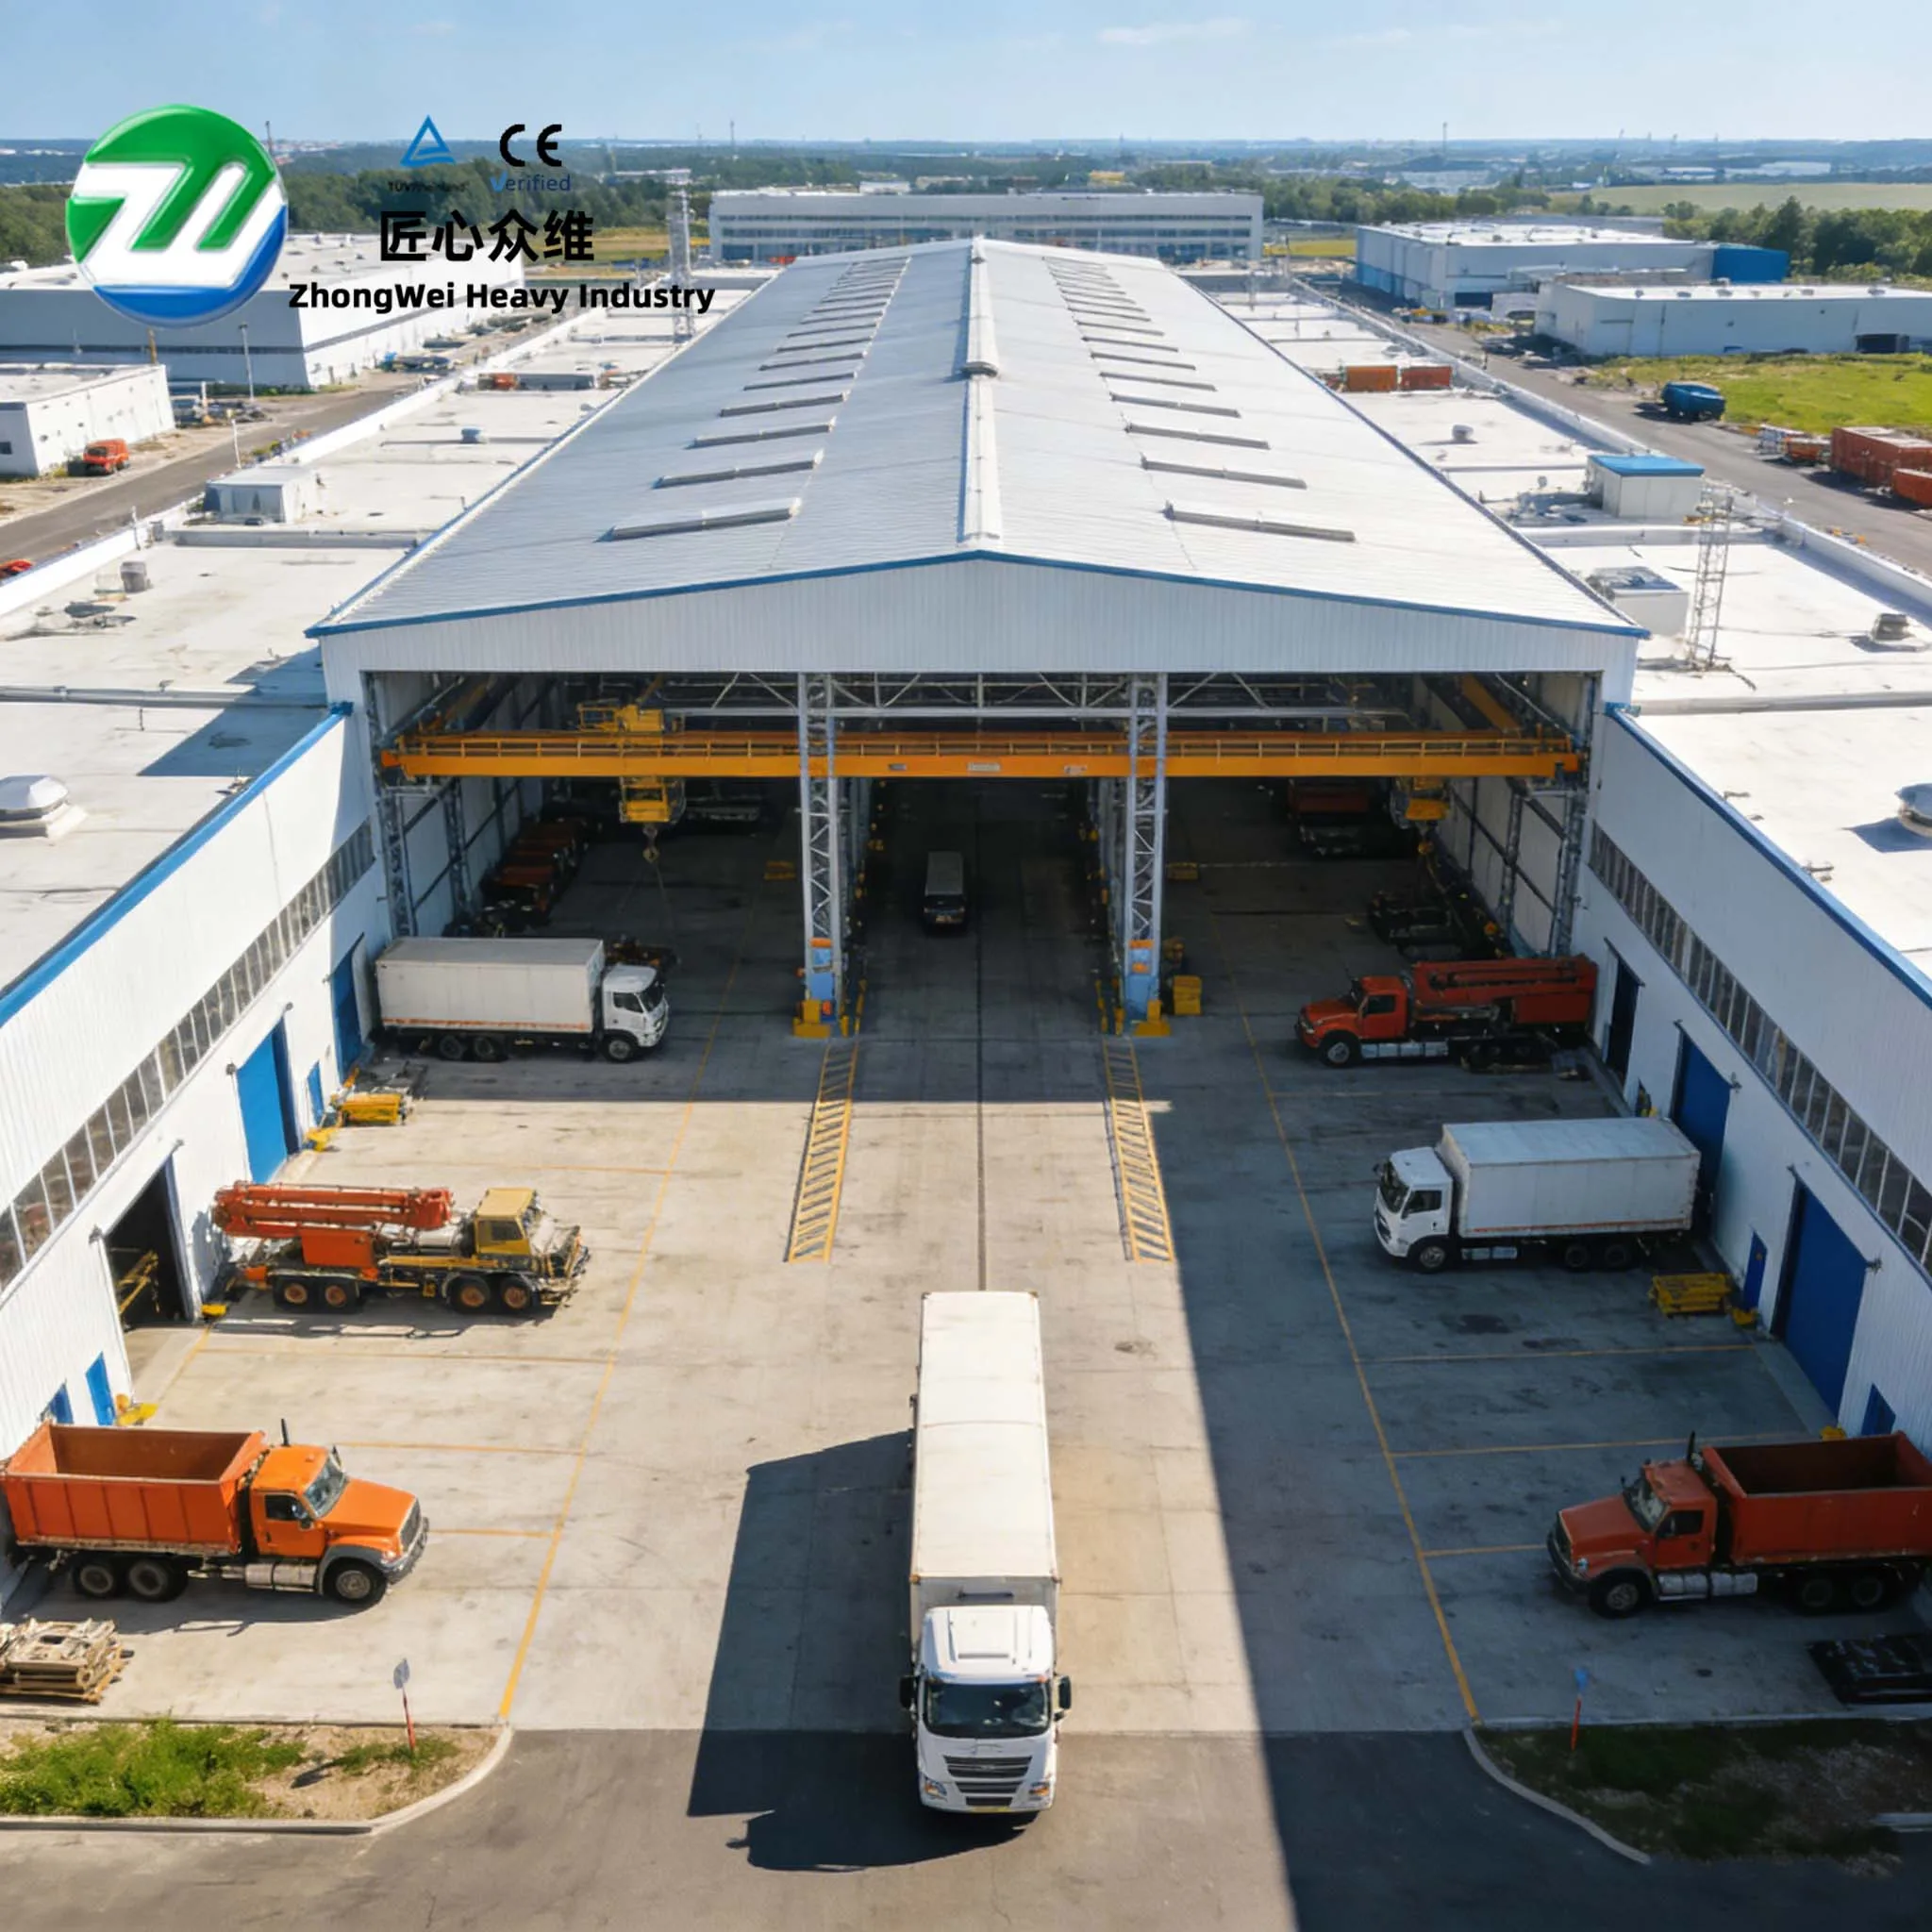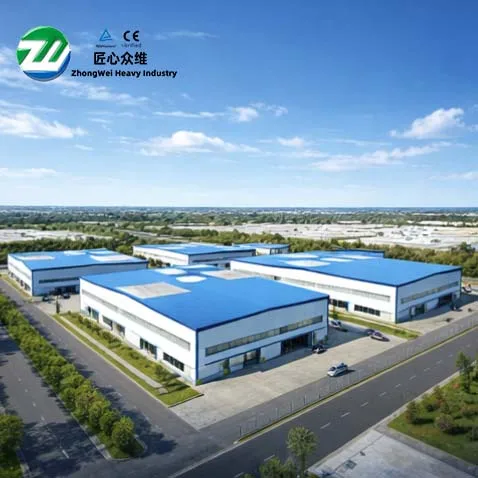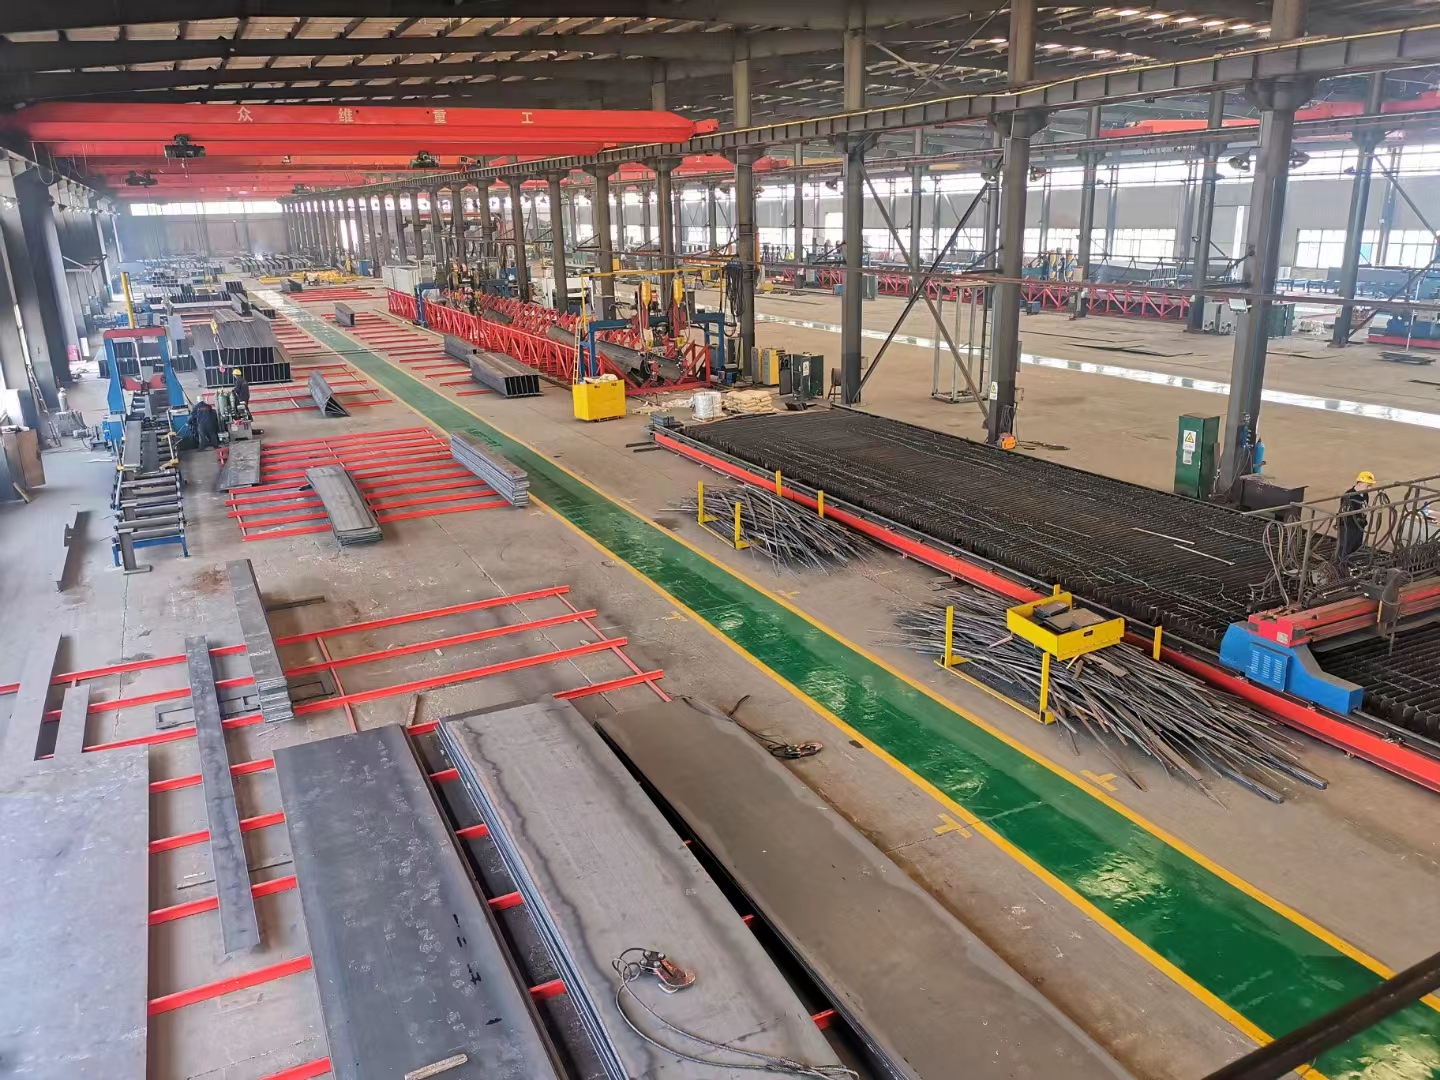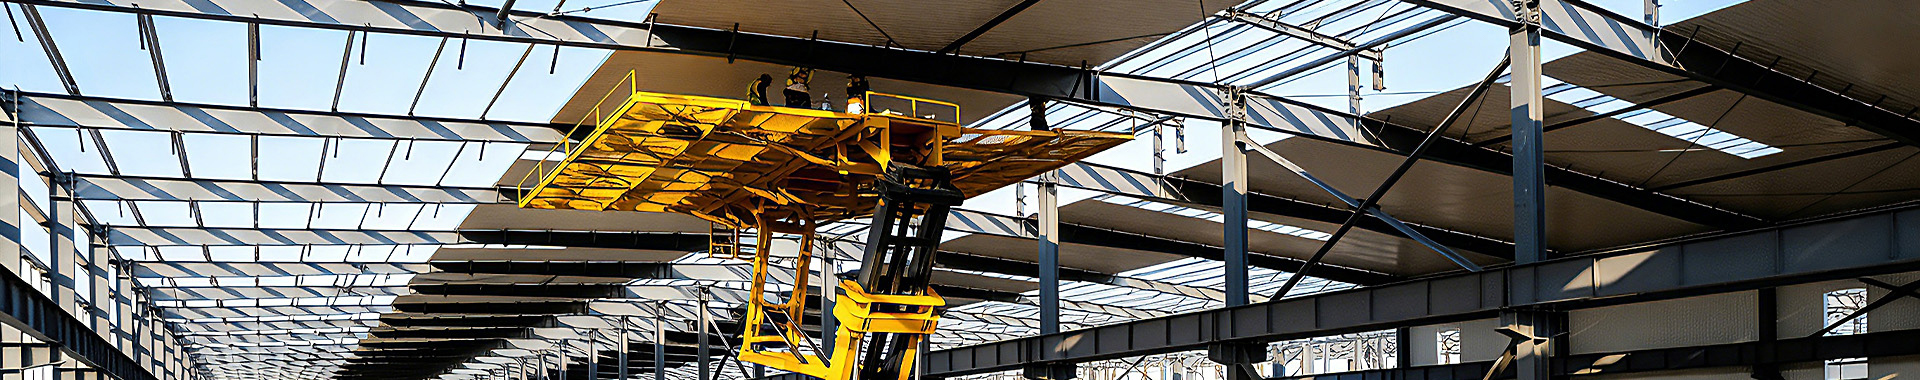
Shenyang Zhongwei Heavy Industry Společnost Steel Structure Engineering Co., Ltd. dokončila dodávku ocelové konstrukce pro elektrolytickou dílnu Heilongjiang Xinhui. Projekt, umístěný v okrese Keshiketeng, Vnitřní Mongolsko, má stavební plochu přibližně 20 000 m², využívá portálový konstrukční systém a zahrnuje přibližně 600 tun konstrukční oceli. Ve srovnání se standardními skladovými budovami kladou průmyslové dílny související s elektrolýzou větší důraz na koordinaci mezi prostorovou konstrukcí, technologickým zařízením, trvanlivostí obálky budovy a přístupem pro údržbu. Kvalita inženýrských prací proto nemůže být posuzována pouze na základě dokončení jednotlivých komponent; musí se také projevit v přesnosti osnovy, přesnosti spojů, nepřerušenosti obálky budovy, kontrolních referenčních bodech montáže a podmínkách nezbytných pro následný provoz a údržbu. Na základě ověřeného konstrukčního systému tento projekt stanovil přístup k realizaci průmyslových budov zaměřených na výrobu prostřednictvím nepřetržité kontroly v etapách detailování, výroby a montáže.
Typ budovy |
Hlavní konstrukce |
Stavba plocha |
Rozsah projektu |
Průmyslový výrobní dílna |
Jednopatrový portálový rám |
Přibližně 20 000 m² |
Dodávka ocelové konstrukce |
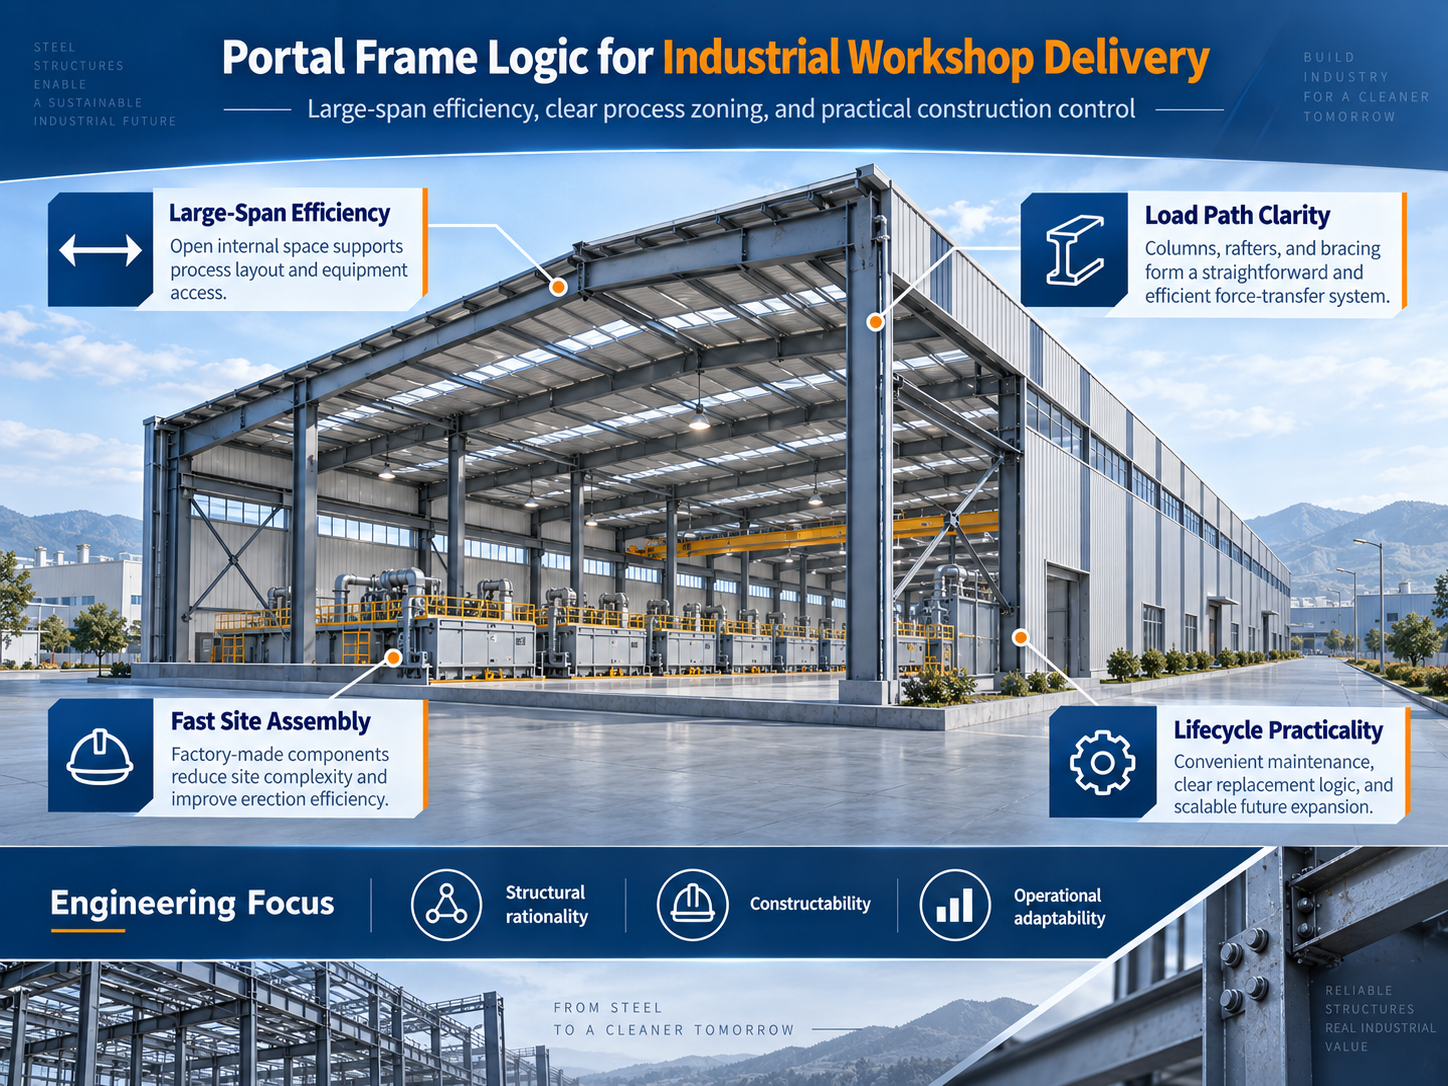
Technická rozhodnutí pro průmyslové ocelové dílny by měla vycházet ze výrobních požadavků. Portálové rámy se v průmyslových budovách používají široce nejen proto, že soustřeďují počet hlavních prvků a umožňují relativně rychlou výstavbu, ale především proto, že zajišťují jasné nosné dráhy, vysokou prostorovou kontinuitu a značnou flexibilitu při koordinaci sloupových os s uspořádáním zařízení. Pro dílny, které musí pojmout nepřerušované výrobní linky, základy zařízení, přístup pro údržbu a technické systémy (elektro, vytápění, ventilace, klimatizace, vodovody a kanalizace), musí být konstrukční systém vyváženým kompromisem mezi nosnou schopností, tuhostí, volnou výškou a organizací výstavby.
Budovy pro výrobu související s elektrolýzou kladou na tuto koordinaci ještě vyšší nároky. V závislosti na konkrétním procesu může provozní prostředí zahrnovat vysokou vlhkost, rozdíly teplot, plyny nebo korozivní média. Konstrukce a obálka proto musí splňovat více než pouze geometrické požadavky při konečném přijetí; měly by také podporovat možnost inspekce, údržby a trvanlivost během dlouhodobého provozu. Konkrétní systém protikorozní ochrany, materiály obálky a uspořádání tepelné izolace by měly být stanoveny projektovou dokumentací a podmínkami výrobního procesu. Z hlediska realizace je kritičtějším požadavkem předejít kolizím mezi konstrukčními styky, uzavíracími pruhy a lištami obálky a rozvody technických zařízení (MEP), aby provoz zařízení i budoucí údržba probíhaly za jasných a funkčních prostorových podmínek.
Na základě tohoto pochopení nebyl portálový rám považován za jednoduchou kopii „standardní tovární budovy.“ Místo toho byly strukturální mřížka, dělení prvků, uspořádání ztužení, řídící čáry obálky a postup montáže koordinovány v rámci jediné technické platformy. U velké výrobní dílny může tato koordinace v rané fázi výrazně snížit pravděpodobnost úprav na stavbě, nesouladu prvků a sekundárních úprav obálky budovy.
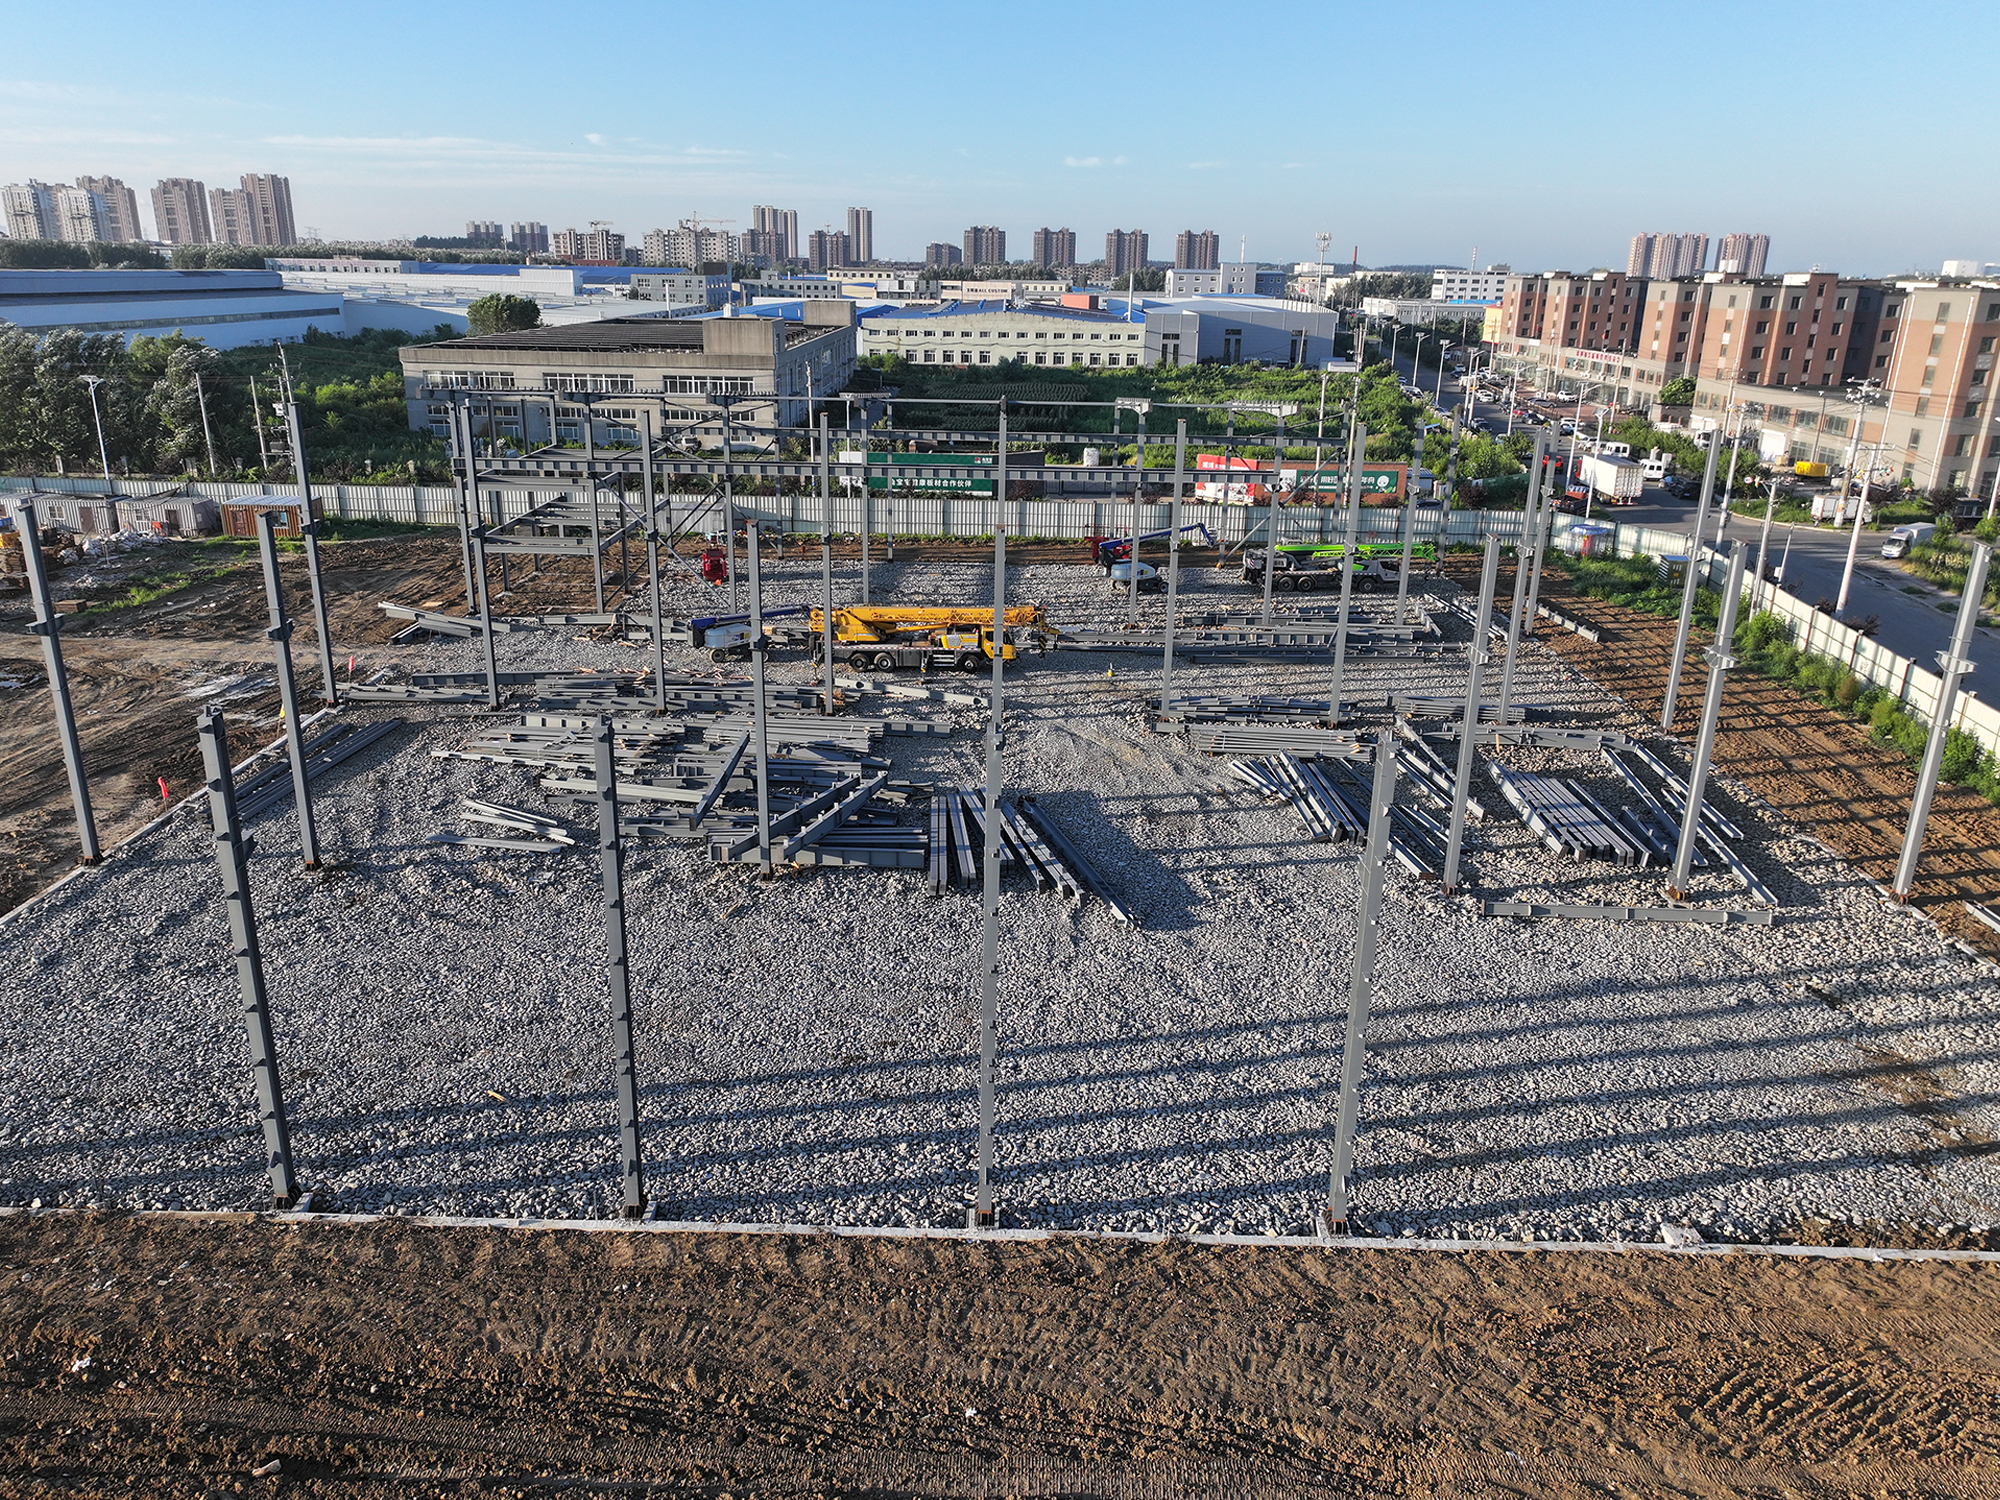
Hlavní nosný systém portálového rámu tvoří ocelové sloupy, ocelové krovy a styčníky mezi nosníky a sloupy, zatímco podélná stabilita závisí na koordinované činnosti ztužovacích prvků sloupů, vodorovných ztužovacích prvků střechy, táhel, pultových nosníků a stěnových nosníků. Běžným technickým omylem je zaměřit se především na rozměry hlavních nosníků a sloupů a zároveň podceňovat vliv vedlejších prvků a spojů na celkovou stabilitu, montáž obvodového pláště a bezpečnost během stavební fáze. V praxi je přesnost montáže jednoho rámu pouze výchozím bodem; kumulativní odchylka více rámu podél souvislých mřížkových čar nakonec určuje konečnou geometrickou kvalitu budovy.
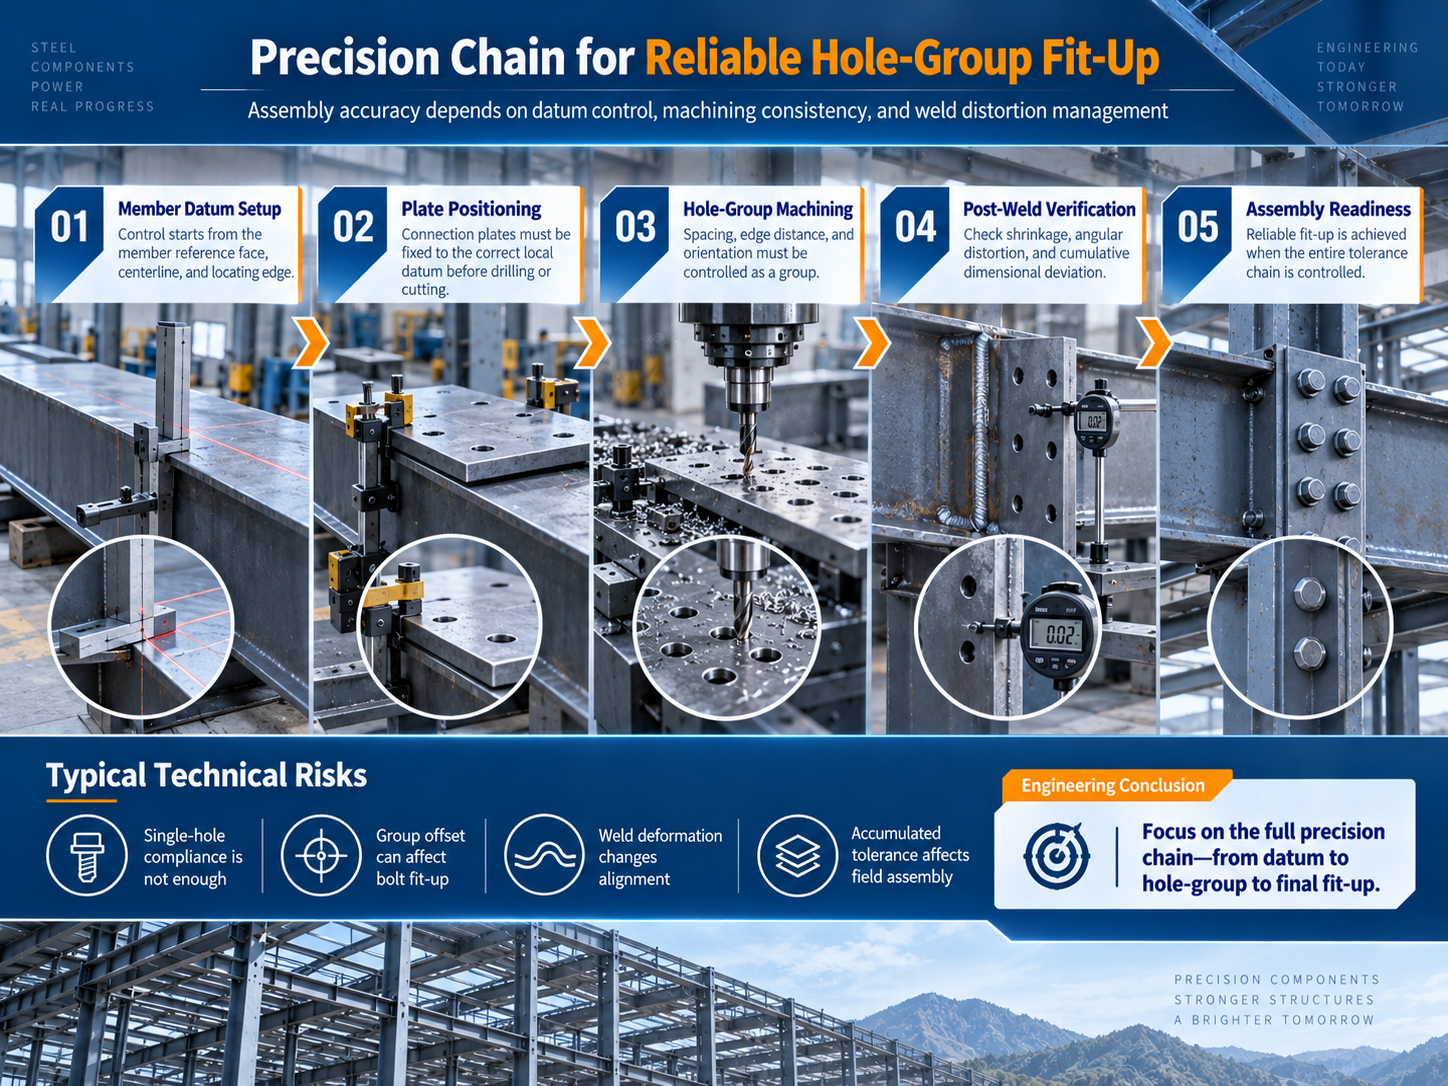
Strukturální řízení by proto mělo být organizováno kolem čtyř úrovní referencí: os sítě, výškových úrovní, spojů a prvků. Při detailování je nutné jednoznačně definovat polohový vztah, orientaci spoje a logiku montáže každého typu prvku. Při výrobě patří mezi klíčové kontroly celková délka prvku, poloha koncové desky, přesnost skupin šroubových otvorů, geometrie průřezu, deformace způsobené svařováním a rovnost prvku. Jakmile práce přejde na staveniště, musí být jako první prioritně stanoveny poloha os sítě, svislost a výšková úroveň první stabilní prostorové jednotky, aby následující rámy bylo možné postupně montovat z jednotného referenčního bodu.
U průmyslových dílen ovlivňuje kontrola strukturální deformace také odvodnění střechy, rovnost stěn, otvory pro dveře a okna a rozhraní zařízení. Pokud se v hlavní konstrukci postupně hromadí geometrické odchylky, výsledné problémy se zřídka omezují pouze na ocelové prvky; přenášejí se na podélné nosníky (purliny), příčné nosníky (girts), panely a dokončovací prvky. Zralé řízení výstavby portálových rámových konstrukcí se proto nezakládá na izolovaných kontrolách přijetí. Namísto toho je rozměrová přesnost hlavní konstrukce považována za předpoklad kvalitní instalace obálky budovy.
Jakmile průmyslový projekt ocelové konstrukce vstoupí do sériové výroby, zaměření řízení kvality se posune od „shody jednotlivého dílu“ ke „shodě celé série.“ Čím větší je počet podobných komponent, tím důležitější se stává standardizace revizí výkresů, pravidel číslování, odkazů na technologické postupy a metod kontrol. Jakékoli nesoulad v informacích může později vést k opakované výrobě celé série a přenést problémy z výrobního závodu přímo na staveniště.
Pro projekty tohoto typu společnost Zhongwei Heavy Industry používá jedinečné číslo identifikace komponentu jako nosič informací, který propojuje data o detailování, výrobní operace, kontrolu kvality a organizaci dodávek. Během řezání se ověřují třída materiálu, specifikace profilu a geometrické rozměry. Během sestavování se kontrolují vzájemné polohy přírub, stojin a koncových detailů. Po svařování se jako klíčové položky kontrolují profil svaru a svařovací deformace. Po vyrovnání a vrtání se znovu kontrolují celková délka, rozměry profilu, skupiny šroubových otvorů a úhly konců. U komponent citlivých na montáž nelze přijetí založit pouze na tom, zda jeden rozměr leží uvnitř povolené tolerance; musí se také zohlednit, jak se daný komponent vejde do kompletního rámu a jak se shoduje se sousedními pruty.
Praktická hodnota této výrobní logiky se na stavbě jasně projeví. Pokud nosníky, sloupy, pruty vetknuté do roštu, spojovací desky a kрepidla dorazí jako kompletní sady uspořádané podle jednotek montáže, stavební tým může snížit neplánovanou práci, jako je hledání součástí, dočasné přizpůsobování, rozšiřování otvorů nebo opravné vrtání a sekundární řezání. Proto přesnost výroby není pouze interním ukazatelem kvality v továrně, ale předpokladem efektivity zvedání, správného prvního nasazení spojů a stabilitu harmonogramu.
Hlavní ocelová konstrukce poskytuje budově nosnou schopnost a využitelný prostor, zatímco střešní a stěnové obvodové systémy přímo plní funkce vodotěsnosti, tepelné izolace, odolnosti proti větru, uzavření a oddělení od vnějšího prostředí. U průmyslových budov v severních oblastech se sezónní rozdíly teplot, vliv větru a sněhu a změny teploty a vlhkosti uvnitř i venku budovy neustále projevují na překrytích panelů, místech upevnění, okrajových lištách a detailních prvcích střešních krytin. Pokud může být výrobní prostředí spojeno s rizikem koroze, je třeba věnovat zvláštní pozornost výběru materiálů, povrchovým úpravám, konstrukčním detailům spojů a přístupnosti pro údržbu.
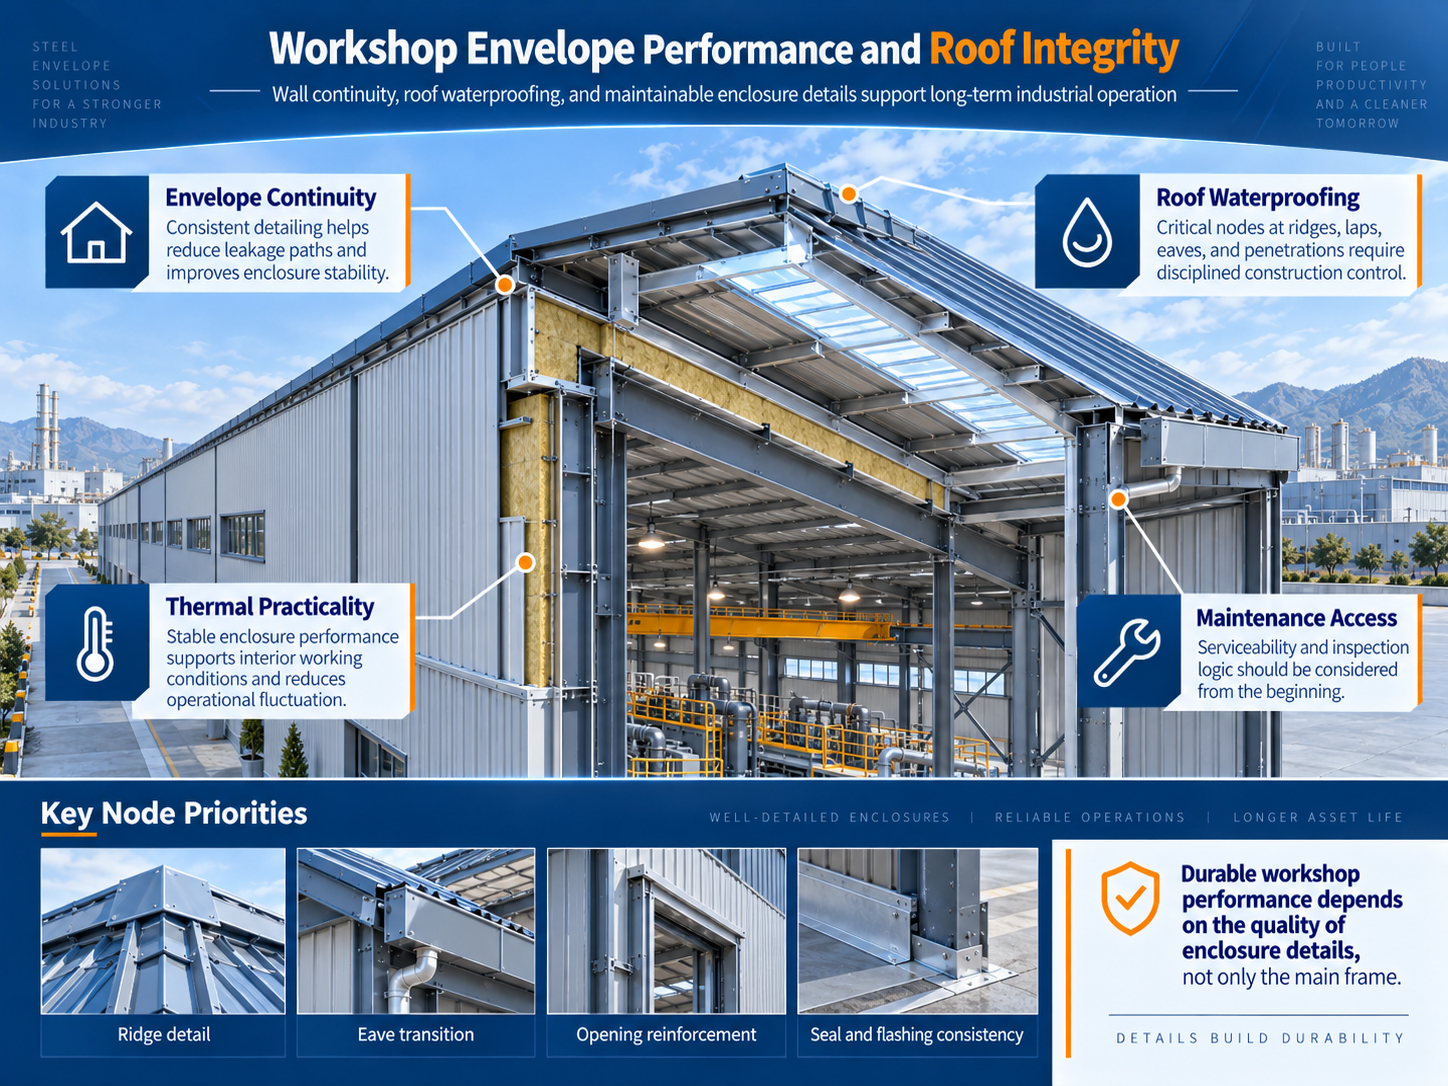
Technická kvalita střešního systému se nejprve projevuje jeho odvodňovací dráhou a spojitostí konstrukce. Na rozsáhlé střeše nesmí být hydroizolace chápána jako lokální aplikace těsnícího prostředku. Musí být vytvořena jako kompletní systém prostřednictvím sklonu střechy, překrytí střešních panelů, způsobu upevnění, detailů hřebene, okapů, krycích prvků a detailů průchodů. Během montáže je nutné současně kontrolovat zarovnání panelů, šířku překrytí, umístění upevňovacích bodů a detaily uzavření, aby nedošlo k zesílení lokálních odchylek na dlouhých úsecích střechy. Stejně tak tepelná izolace závisí na spojitosti. Pokud materiálové rozhraní, podmínky stlačení nebo zpracování spár obsahují zjevné nespojitosti, mohou vzniknout tepelné slabiny, které zvyšují riziko budoucí kondenzace.
Vizuální uspořádání fasady je vnějším projevem inženýrské přesnosti. Průmyslové budovy nezávisí na složitých architektonických tvarech, aby vyjadřovaly kvalitu. Důležitější jsou konzistentní moduly spojů panelů, rovné vnitřní i vnější rohy, kompletní obklady otvorů a jasně řešené rozhraní mezi různými materiály. Čím jednodušší je fasada, tím vyšší jsou požadavky na řídicí linky konstrukce, umístění girtů a rozvržení panelů. Konečná rovnost a lineární uspořádání fasády jsou v podstatě výsledkem koordinované přesnosti mezi primární konstrukcí a pracemi na obálce budovy.
Technickou prioritou při montáži portálového rámu není pouze maximalizace rychlosti zvedání, ale co nejdříve vytvořit spolehlivý prostorově stabilní systém. Po ověření základových mřížkových čar a zabudovaných prvků je třeba upřednostnit umístění základů sloupů, jejich svislost, spoje nosníků se sloupy a dočasné opatření pro stabilitu prvního rámu a sousedního rámu, následované včasným uzavřením podélného ztužovacího systému. Teprve poté, co je potvrzena geometrická vazba prvního stabilního modulu, lze další rámy montovat na základě opakovatelného referenčního bodu.
Správa nahromaděné odchylky je zvláště důležitá v dílnách velké plochy. Malá chyba na jedné mřížkové čáře, která není včas napravena, se po montáži několika po sobě následujících polí může vyvinout v značnou nepřesnost na konci, což dále ovlivňuje podélné nosníky, svislé nosníky stěn, střešní panely a stěnové panely. Geodetické zaměření a úpravy na stavbě proto musí probíhat průběžně během montáže konstrukce, nikoli až po dokončení celé primární konstrukce.
Hlavní konstrukce a obálka budovy vyžadují také řádně řízené rozhraní mezi jednotlivými stavebními fázemi. Příliš rané uzavření obálky může snížit prostor pro opětovné zaměření konstrukce a pro kontrolu spojů. Naopak pokud se konstrukční referenční body po montáži příliš dlouho neopravují, instalace panelů se stává obtížnější. Stanovením kontrolních bodů pro revizi konstrukce a jasným vymezením podmínek, za kterých může začít instalace obálky, lze dosáhnout vyšší rychlosti výstavby na základě stabilní geometrické kvality místo toho, aby byla rychlost dosažena rozsáhlými úpravami v pozdější fázi.
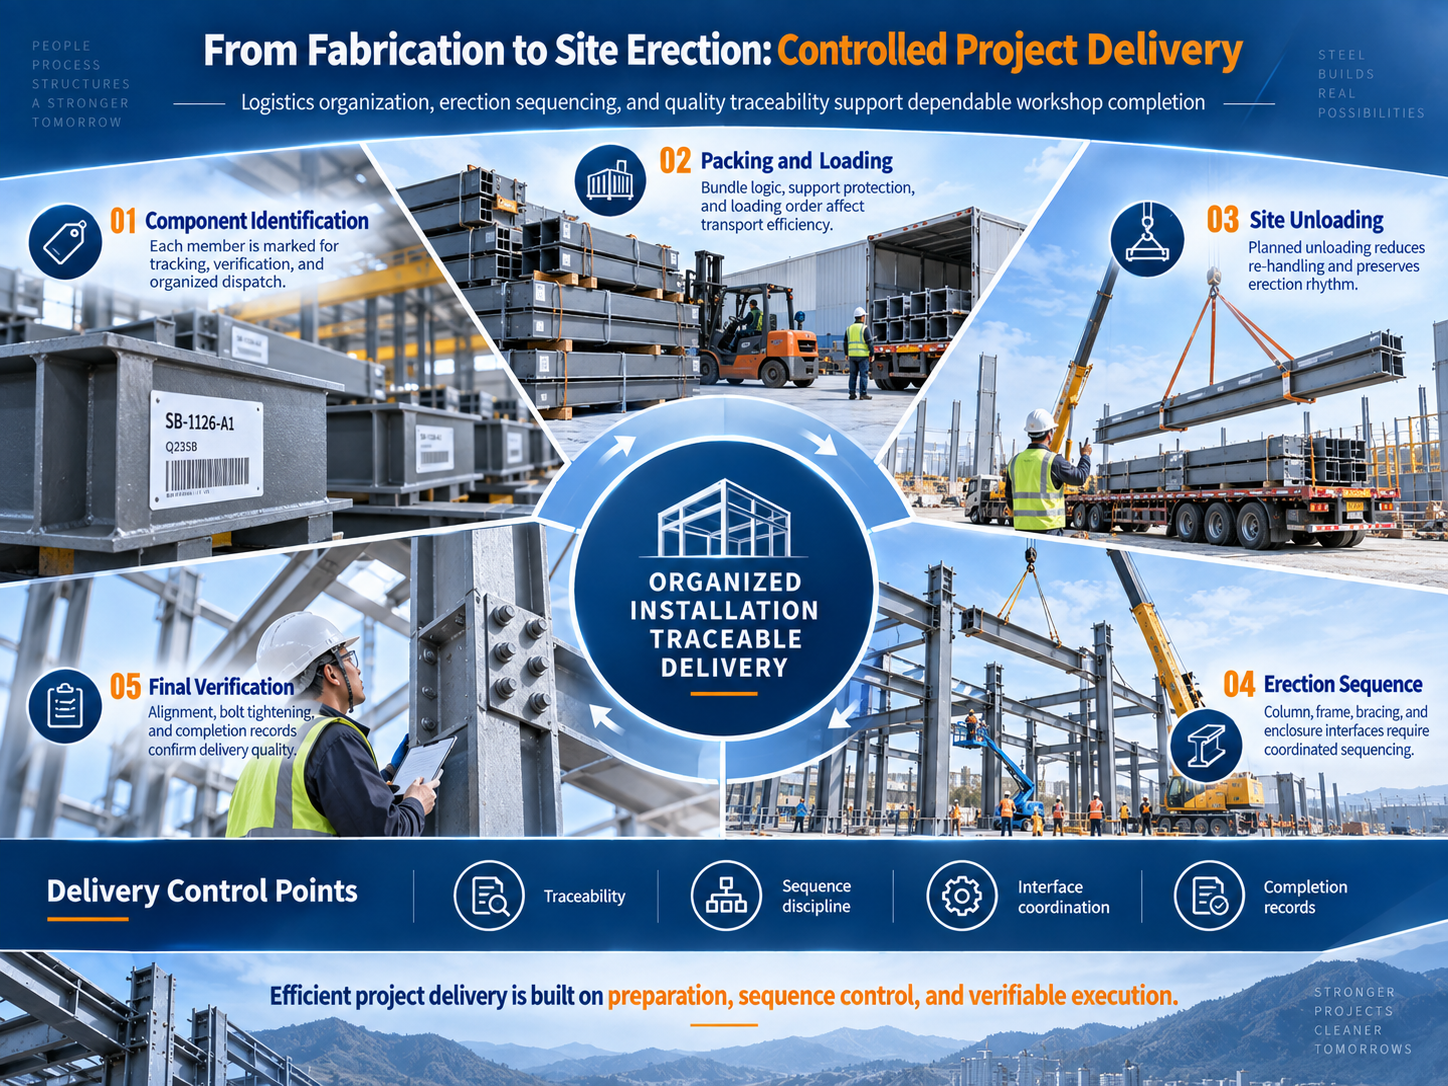
U projektů ocelových konstrukcí není doprava samostatnou činností, která začíná až po dokončení výroby. Segmentace prvků, způsoby naložení, pořadí příjezdu a plán zvedání na stavbě jsou přímo navzájem propojené. Pokud se pořadí naložení neshoduje s pořadím montáže, mohou být materiály již na stavbě, přesto dochází k prodlevám kvůli zadržení vozidel, opakované manipulaci, času strávenému vyhledáváním komponent nebo chybějícím doplňkovým položkám. U průmyslového dílního objektu, který se montuje nepřetržitě, takové čekání může rychle zvýšit náklady na hodiny provozu jeřábů a náklady na organizaci práce.
Dodávka projektu by proto měla být organizována kolem montážních jednotek, přičemž čísla komponentů, identifikace balíčků, seznamy nákladu a zóny na stavbě musí zůstat konzistentní. Sledovatelnost kvality by měla sledovat stejnou logiku. Pokud je nutné na stavbě zkontrolovat nějaký komponent nebo spoj, jeho identifikační číslo by mělo umožnit týmu rychle dohledat odpovídající podrobné informace, stav výroby a záznamy o dodání. Tím vznikne mechanismus, který lze kontrolovat, sledovat a ověřovat, a který snižuje ztrátu informací při koordinaci mezi jednotlivými odděleními.
Z pohledu klienta a projektového manažera se hodnota takového systému neprojevuje prostřednictvím žádného jediného parametru, nýbrž nižší nejistotou projektu. Čím větší je projekt, tím více komponentů obsahuje a tím hustěji jsou detaily spojů propojeny – a tím důležitější se stává spoléhat se na standardizované postupy a propojená data, aby se stabilizovaly výsledky, nikoli na ad hoc úpravy založené na individuálních zkušenostech na stavbě.
Zhongwei Heavy Industry považuje projekt ocelové konstrukce za systém, který zahrnuje detailní návrh, výrobu, kontrolu kvality, balení a dopravu, a také montáž na stavbě. Kapacitu společnosti nelze posuzovat pouze na základě rychlosti výrobní linky nebo měsíčního výstupu. Je třeba ji také hodnotit podle toho, zda výrobní tým rozumí logice montáže, zda technický tým dokáže předem identifikovat rizika na rozhraních, zda tým pro kontrolu kvality dokáže stanovit sledovatelné referenční hodnoty a zda logistika dokáže podporovat skutečnou posloupnost prací na stavbě. Pouze tehdy, když jsou tyto funkce sladěny kolem stejného inženýrského cíle, lze výrobní kapacitu továrny přeměnit na spolehlivé výsledky projektu.
„Inovace a přesnost“ není v tomto procesu abstraktním heslem. Inovace se projevuje neustálým zlepšováním metod předávání podrobných dat, kódování komponent, plánování výroby, kontrolních bodů inspekce a organizace dodávek. Přesnost je zajištěna podrobnou kontrolou poloh děr, rozměrů, svařování, identifikace, referenčních bodů montáže, překryvů panelů a úprav spojů. U průmyslových budov se dlouhodobá stabilní kvalita zřídka určuje jediným „významným“ procesem. Častěji je výsledkem konzistentního provádění velkého množství základních operací podle stejných norem.
Dokončení tohoto elektrolytického workshopu poskytuje společnosti Zhongwei Heavy Industry inženýrský referenční příklad pro další posílení svých dodacích kapacit v oblasti specializovaných průmyslových budov zaměřených na výrobu. Společnost bude nadále zlepšovat své standardní systémy v oblastech konstrukčního detailování, inteligentní výroby, sledovatelnosti kvality, koordinace obálkových systémů a technické podpory na staveništi, přičemž bude využívat stabilnější inženýrská data, jasnější kontrolu procesů a více ověřitelné výsledky dodávek pro průmyslové provozy, skladové a logistické zařízení a další projekty ocelových konstrukcí.
Hodnota průmyslových ocelových budov se rozšiřuje dál než výhoda rychlosti ve stavební fázi a zahrnuje spolehlivost během celého životního cyklu, snadnou údržbu a kompatibilitu s požadavky výroby. Pro výrobní a inženýrské společnosti to znamená, že rozsah odpovědnosti nesmí skončit ve chvíli, kdy součásti opustí továrnu. Neustálá pozornost je také nutná pro rozhraní mezi konstrukcí a obálkou budovy, pro spojení mezi výrobou a montáží a pro vztah mezi budovou a výrobním systémem.
Zhongwei Heavy Industry bude nadále používat inženýrské výsledky jako konečné měřítko kvality, snižovat odchylky standardizovanou výrobou, minimalizovat konflikty na stavbě profesionálním detailním projektováním a zvyšovat průhlednost dodávek sledovatelností procesů. Vedená konceptem „Inovace a přesnost“ bude společnost nadále posilovat své schopnosti provádění projektů průmyslových ocelových konstrukcí a poskytovat klientům stabilnější, účinnější a lépe řiditelnou podporu v oblasti stavebního inženýrství.
 Nejnovější zprávy
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN