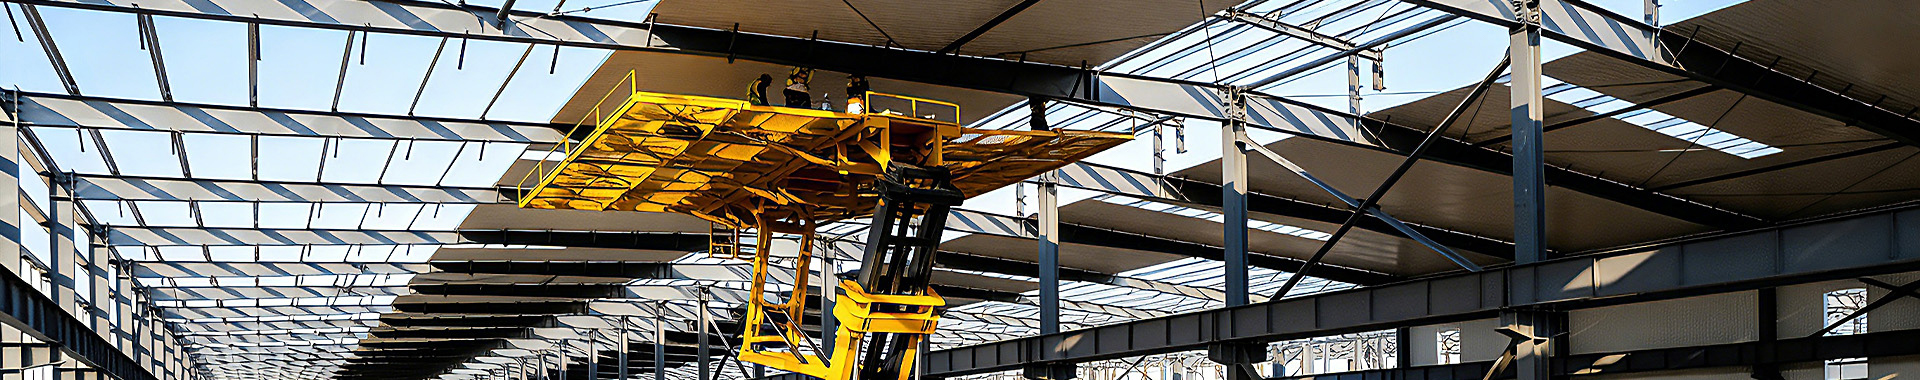
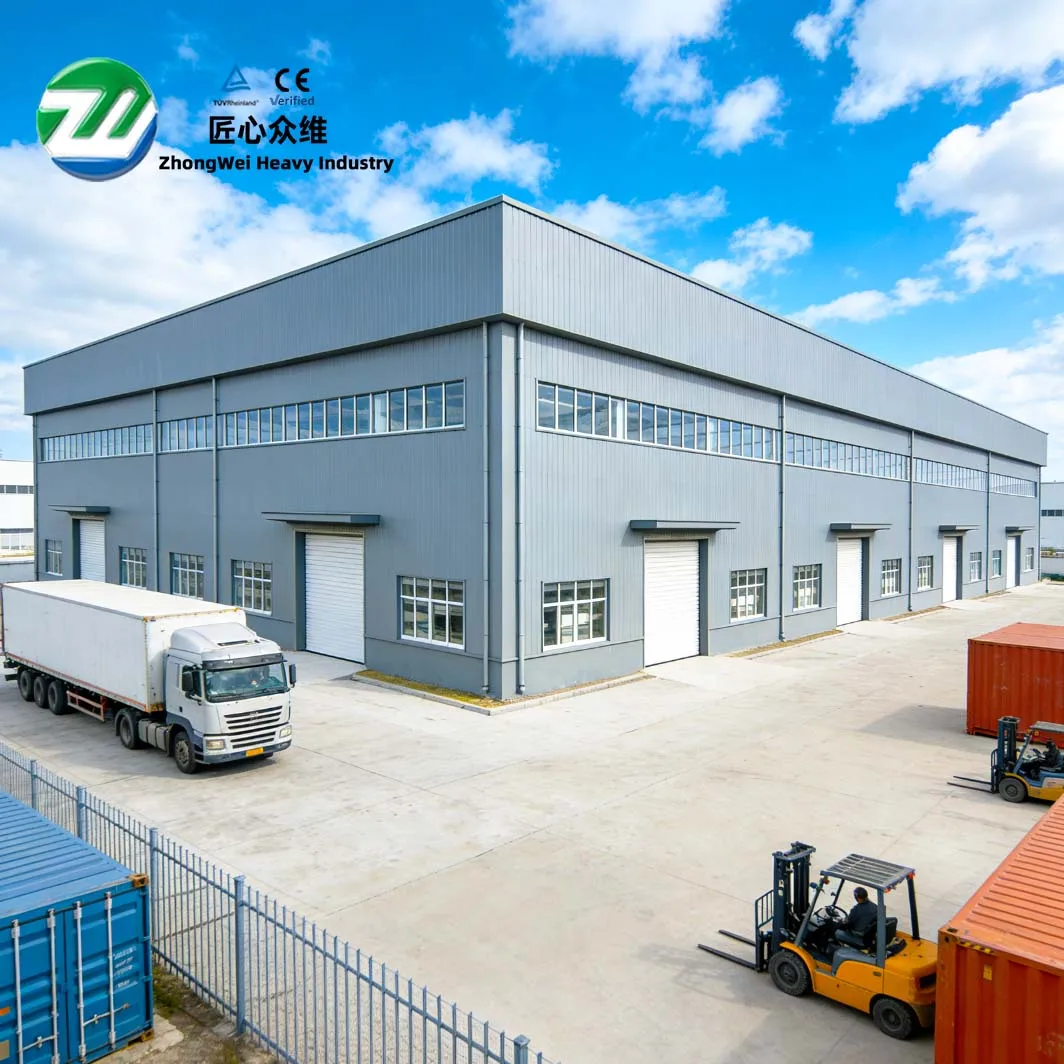
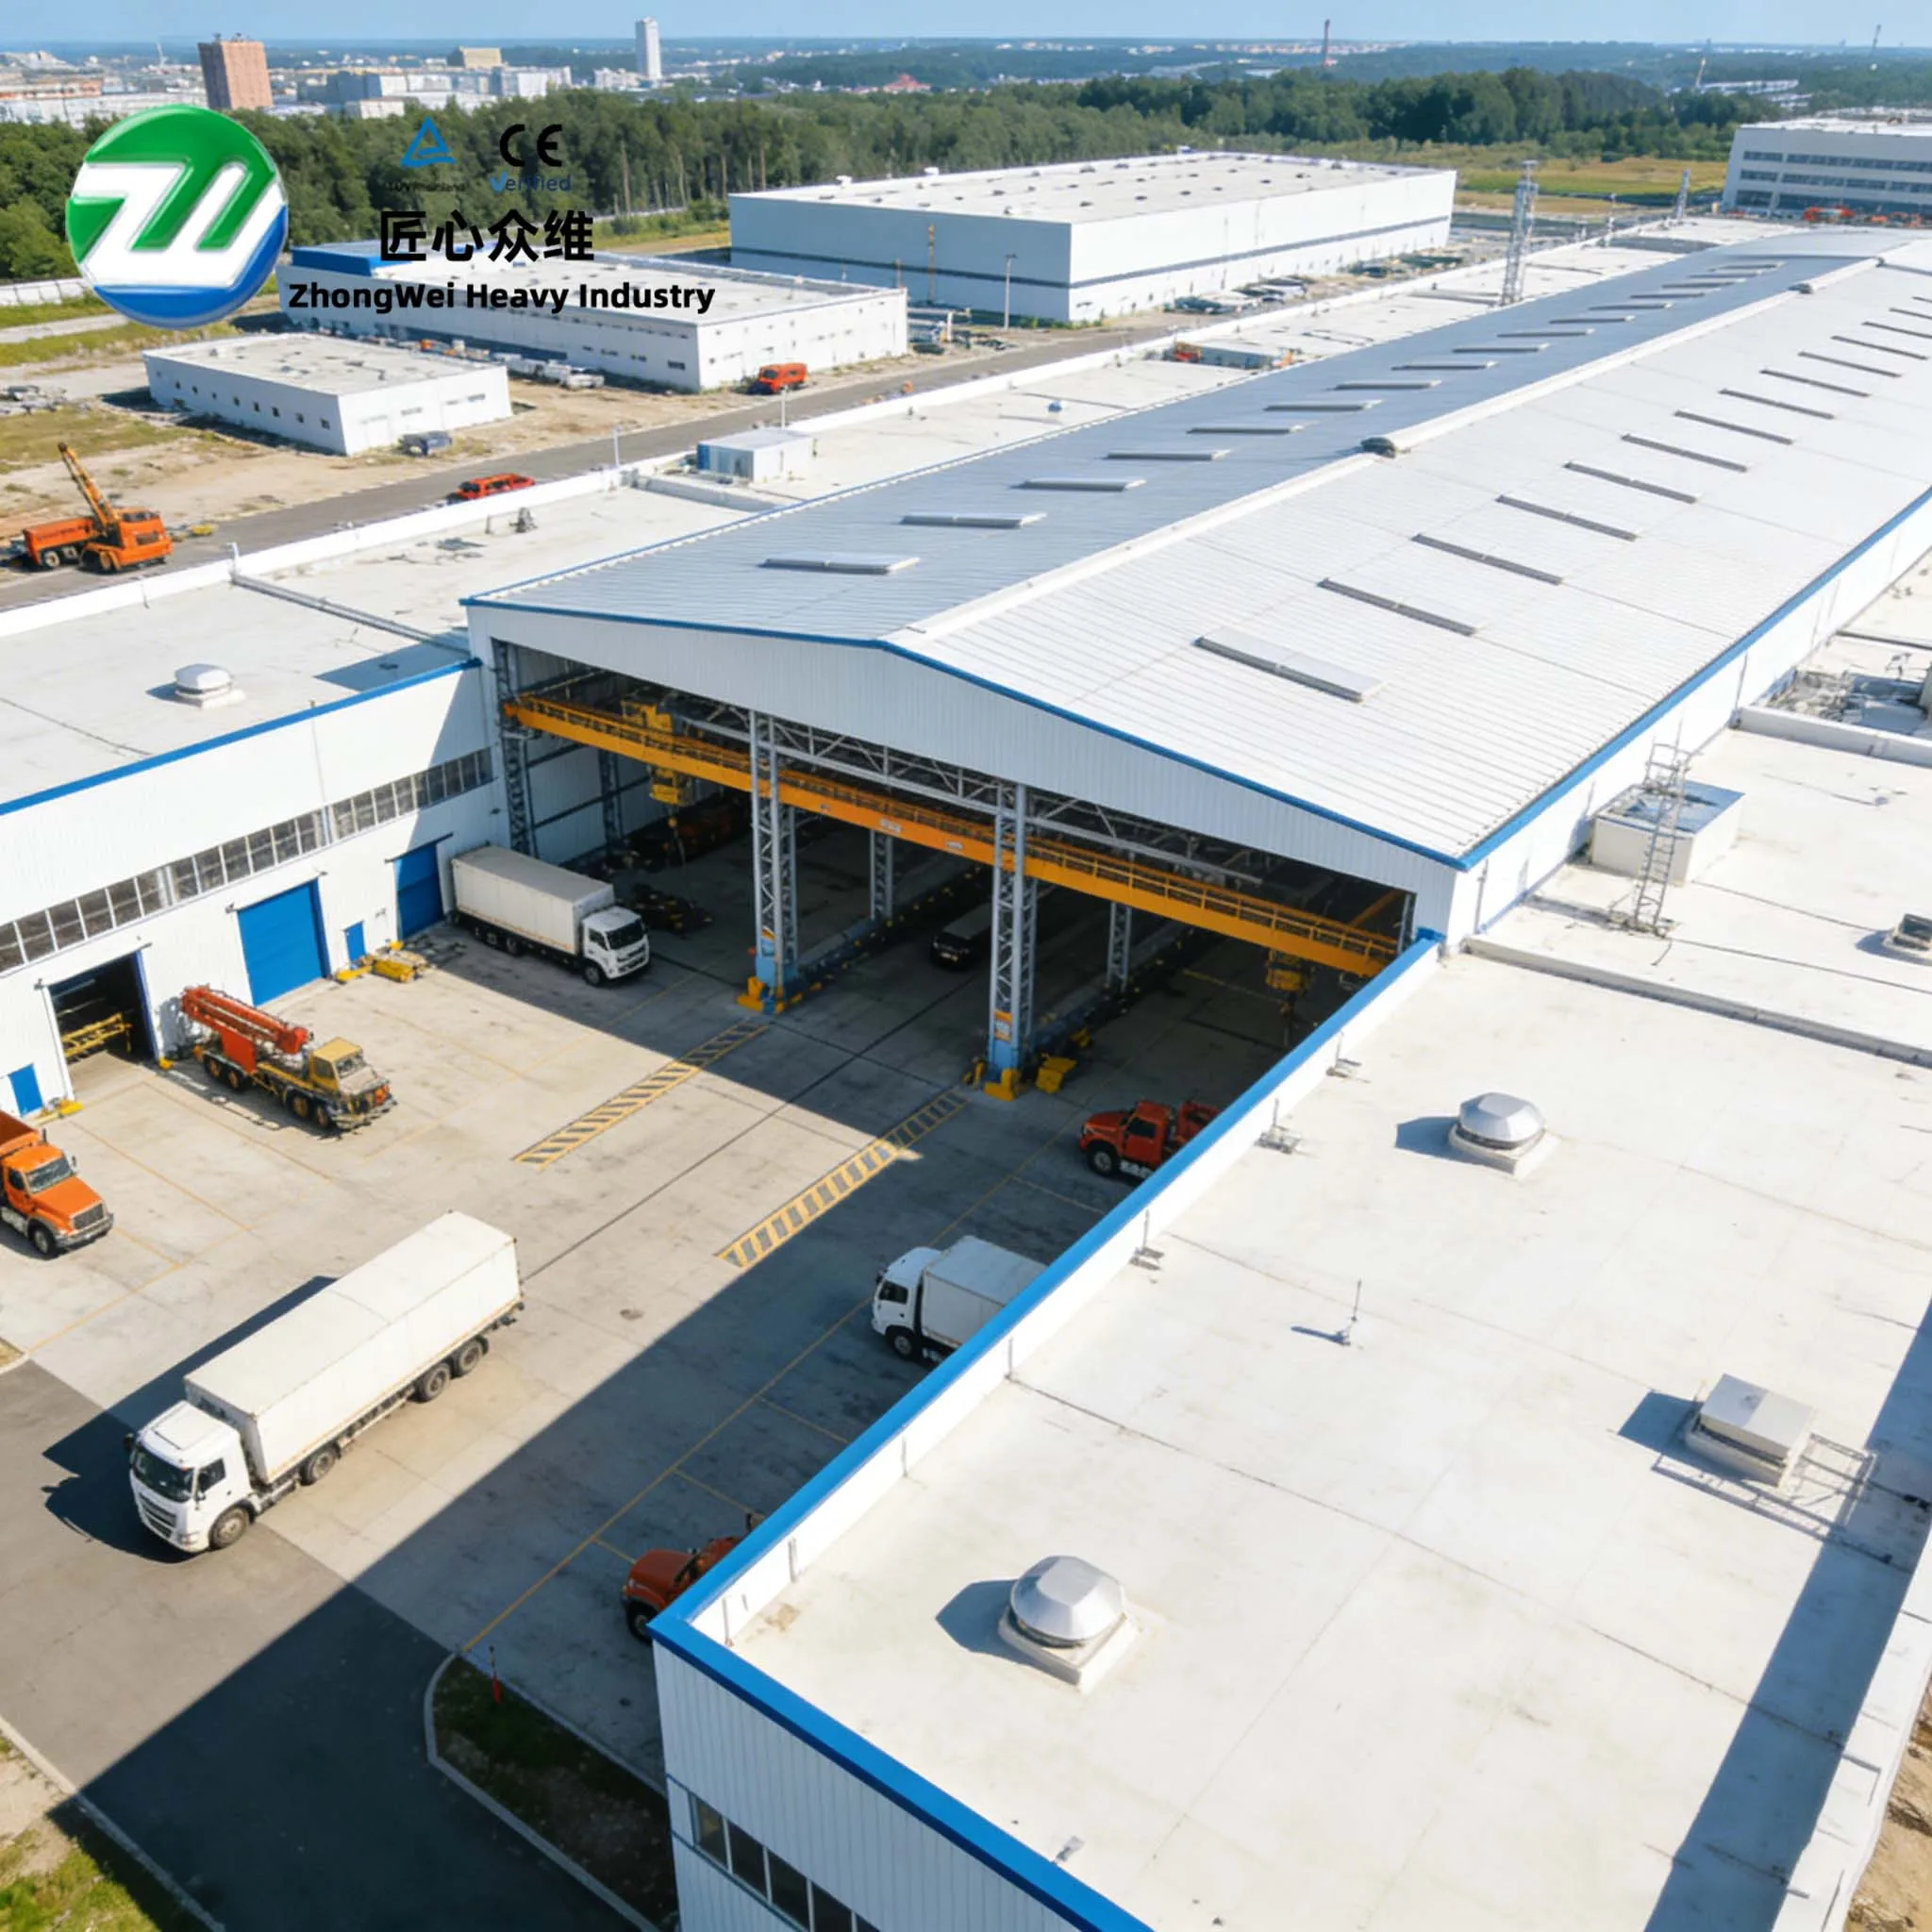
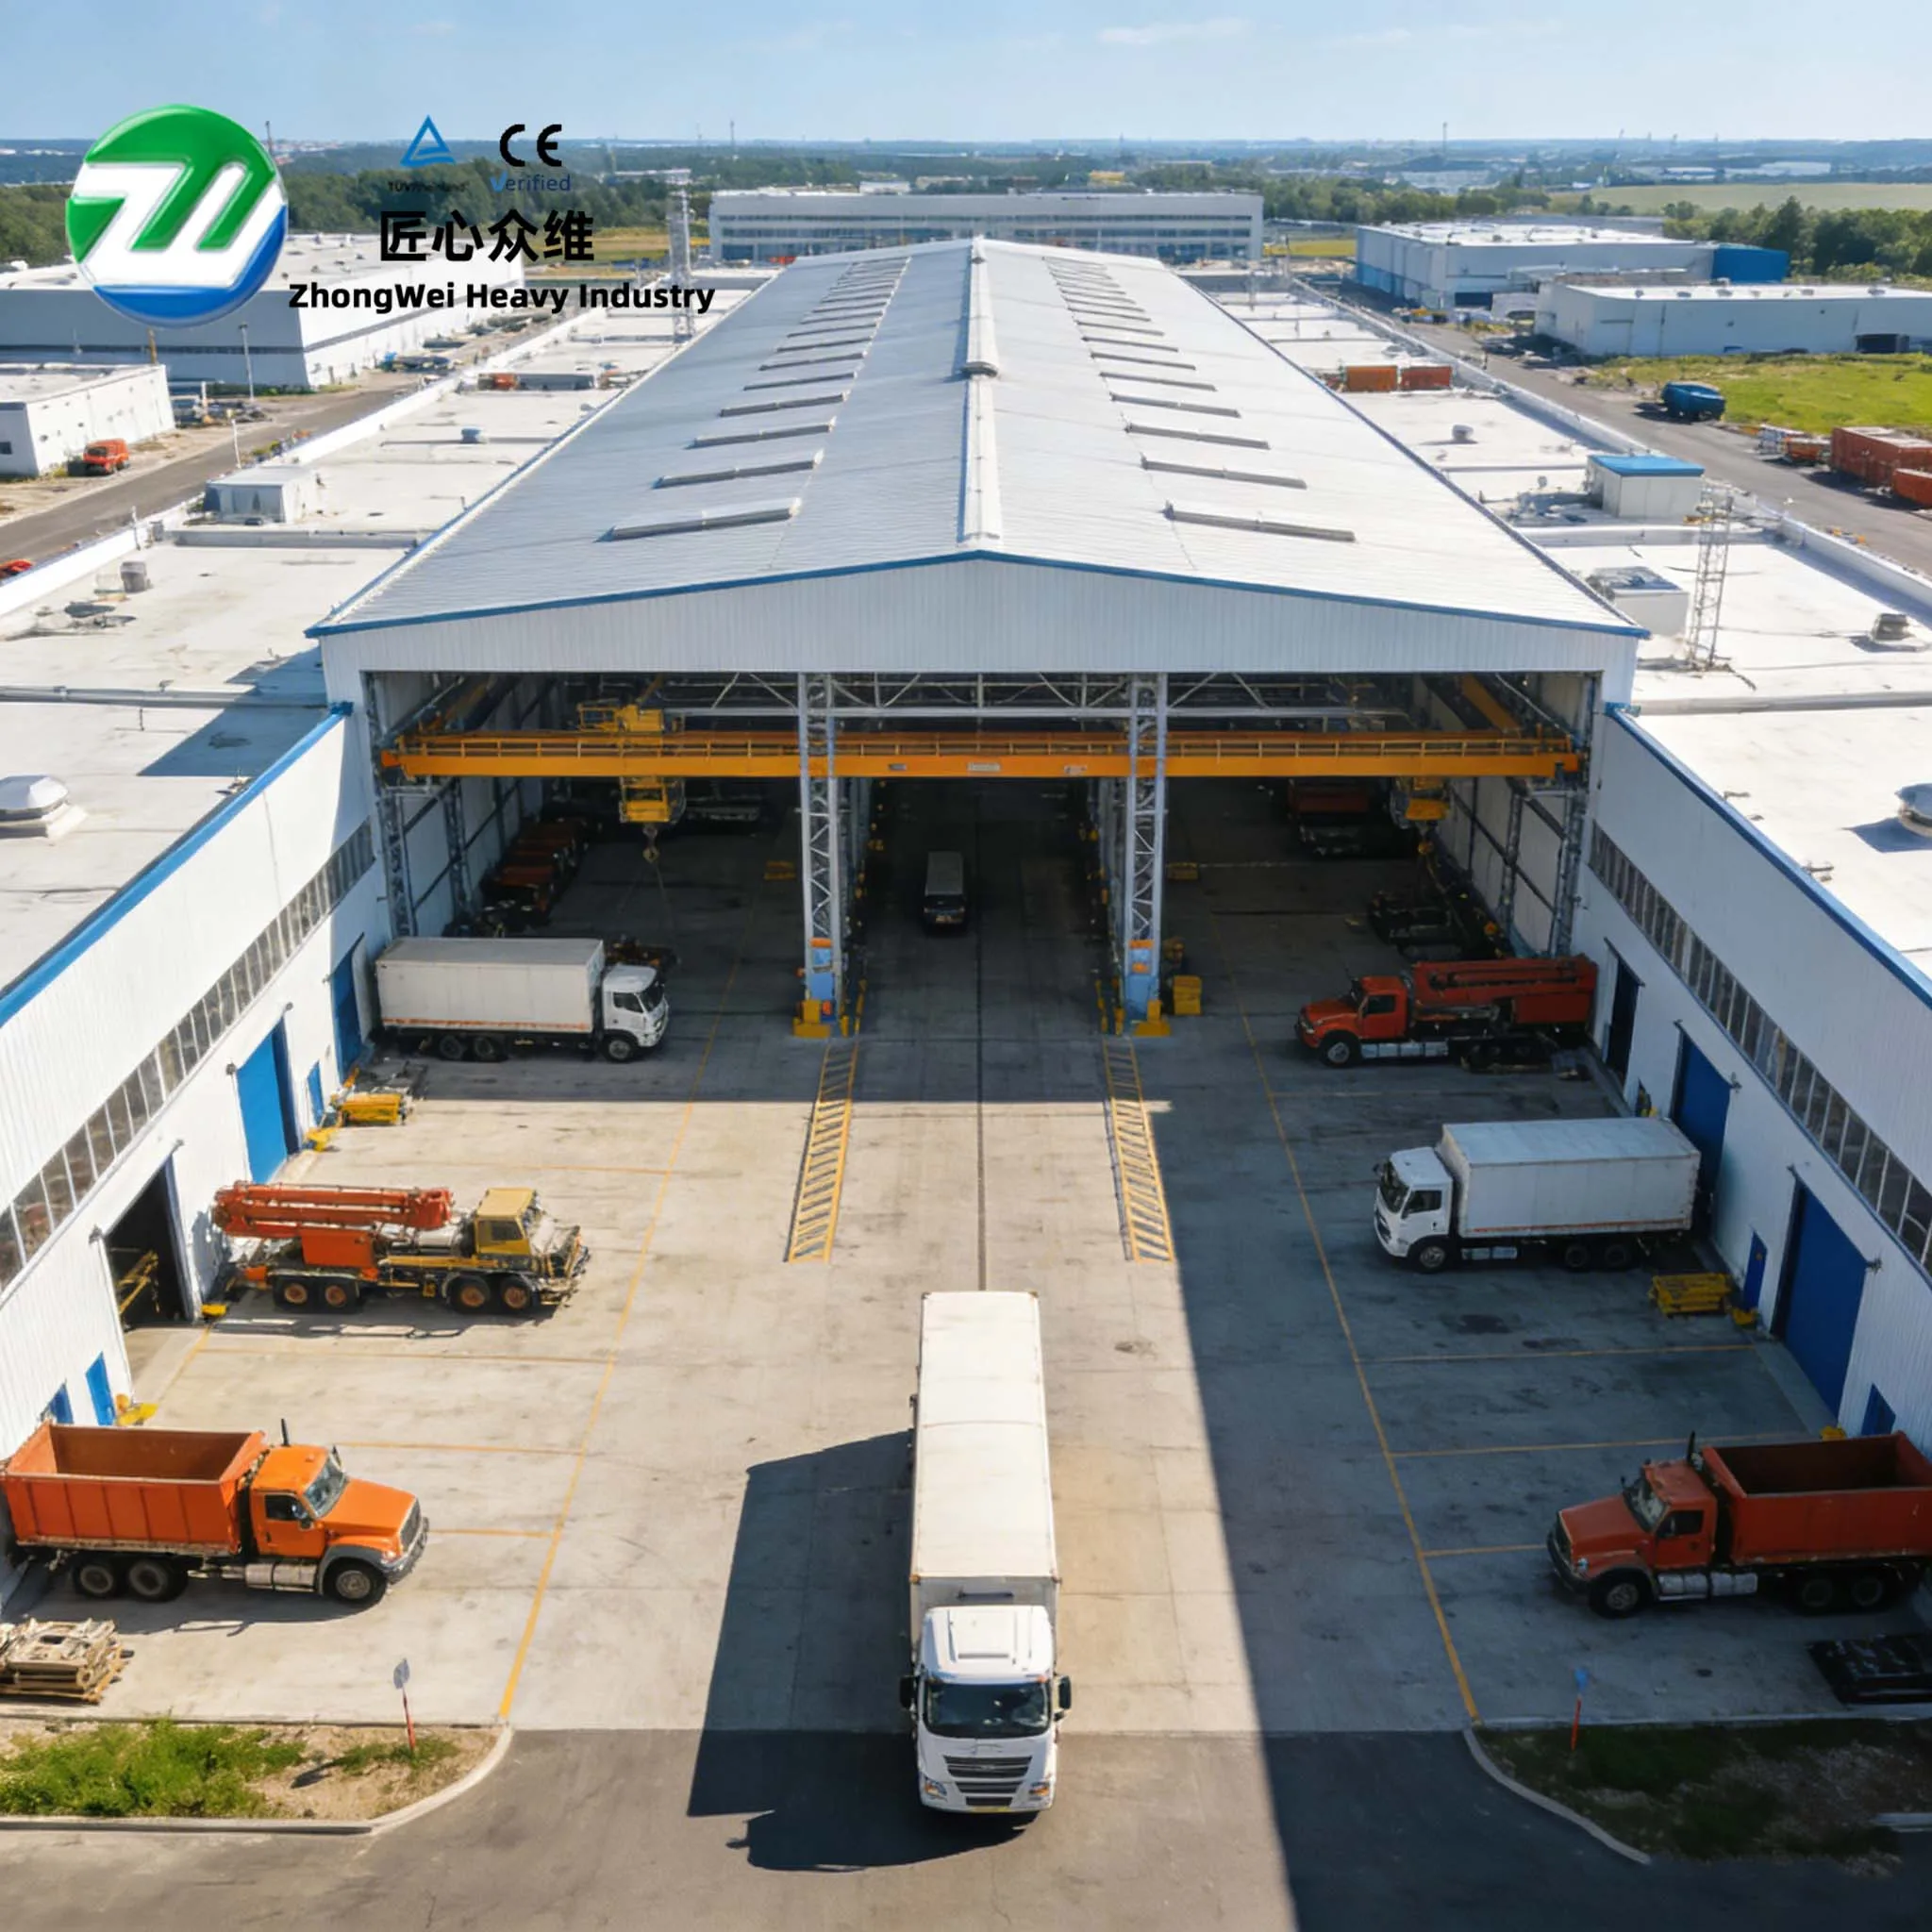
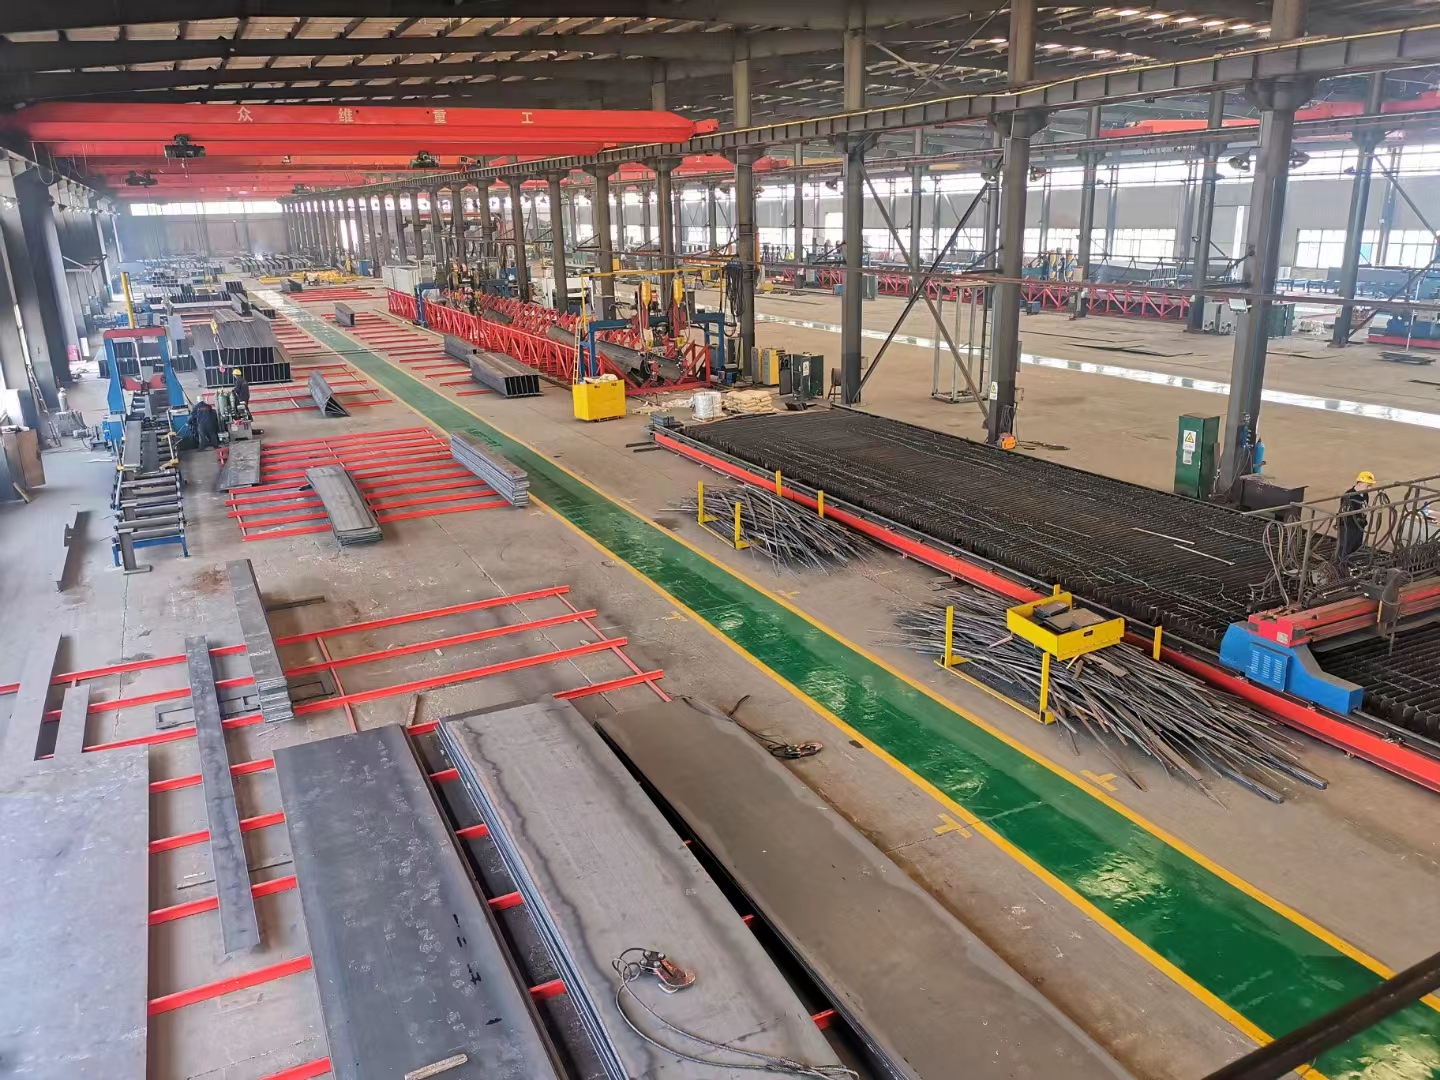
Shenyang Zhongwei Heavy Industry A Steel Structure Engineering Co., Ltd. cég teljesítette a heilongjiangi Xinhui-elektrolízis-műhely acélvázszerkezetének szállítását. A keshiketengi járásban, belső-mongóliában elhelyezkedő projekt épületfelülete körülbelül 20 000 m², kapuszerkezetes szerkezeti rendszert alkalmaz, és körülbelül 600 tonna szerkezeti acélt foglal magában. Az elektrolízissel kapcsolatos ipari műhelyek – a hagyományos raktárépületekkel összehasonlítva – nagyobb hangsúlyt fektetnek a szerkezeti tér, a folyamatberendezések, az épületburkolat tartóssága és a karbantartási hozzáférés közötti összehangoltságra. Ennélfogva a műszaki minőséget nem csupán a különálló elemek elkészülte alapján lehet megítélni; azt tükrözniük kell a rácsvonalak pontosságát, az illesztések illeszkedését, a burkolat folytonosságát, a felszerelési vezérelmi alapvonalakat, valamint a későbbi üzemeltetés és karbantartás számára szükséges feltételeket. Egy bevált szerkezeti rendszer alapján a projekt a részletes tervezéstől, a gyártáson át a felszerelésig tartó folyamatos irányítással egy termelésorientált ipari épületek számára alkalmazható végrehajtási módszert dolgozott fel.
Épület típusa |
Fő szerkezet |
Épület területe |
Projekt hatókör |
Ipari gyártóüzem |
Egyszintes kapuszerkezet |
Kb. 20 000 m² |
Acélvázszerkezetes projekt átadása |
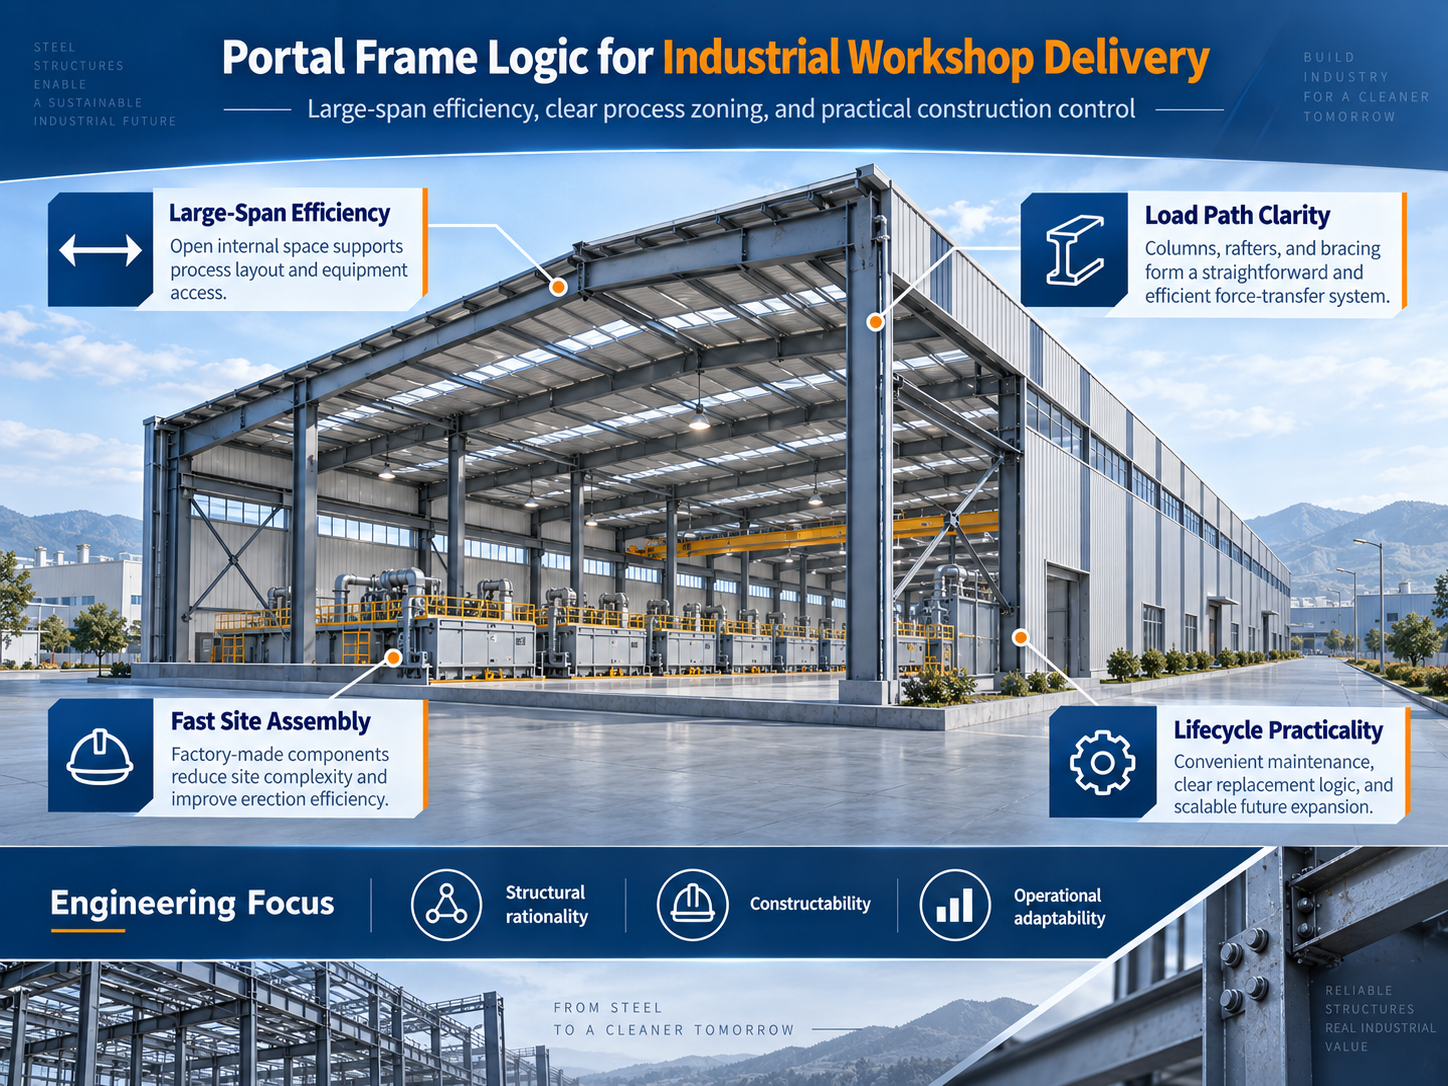
Az ipari acél műhelyek műszaki döntései a termelési igényekkel kell kezdődjenek. A kapuszerkezeteket széles körben használják ipari épületekben nem csupán azért, mert koncentrálják a fő szerkezeti elemek számát és viszonylag gyors építést tesznek lehetővé, hanem – ami még fontosabb – mert egyértelmű teherátvezetési utakat biztosítanak, erős térbeli folytonosságot és jelentős rugalmasságot nyújtanak az oszlophálózat és a berendezések elrendezése összehangolásában. Olyan műhelyek esetében, amelyek folyamatos termelési vonalakat, berendezésalapokat, karbantartási hozzáférést és épületgépészeti rendszereket kell hogy befogadjanak, a szerkezeti rendszernek megfelelő egyensúlyt kell teremtenie a teherbírás, a merevség, a szabad magasság és az építési szervezés között.
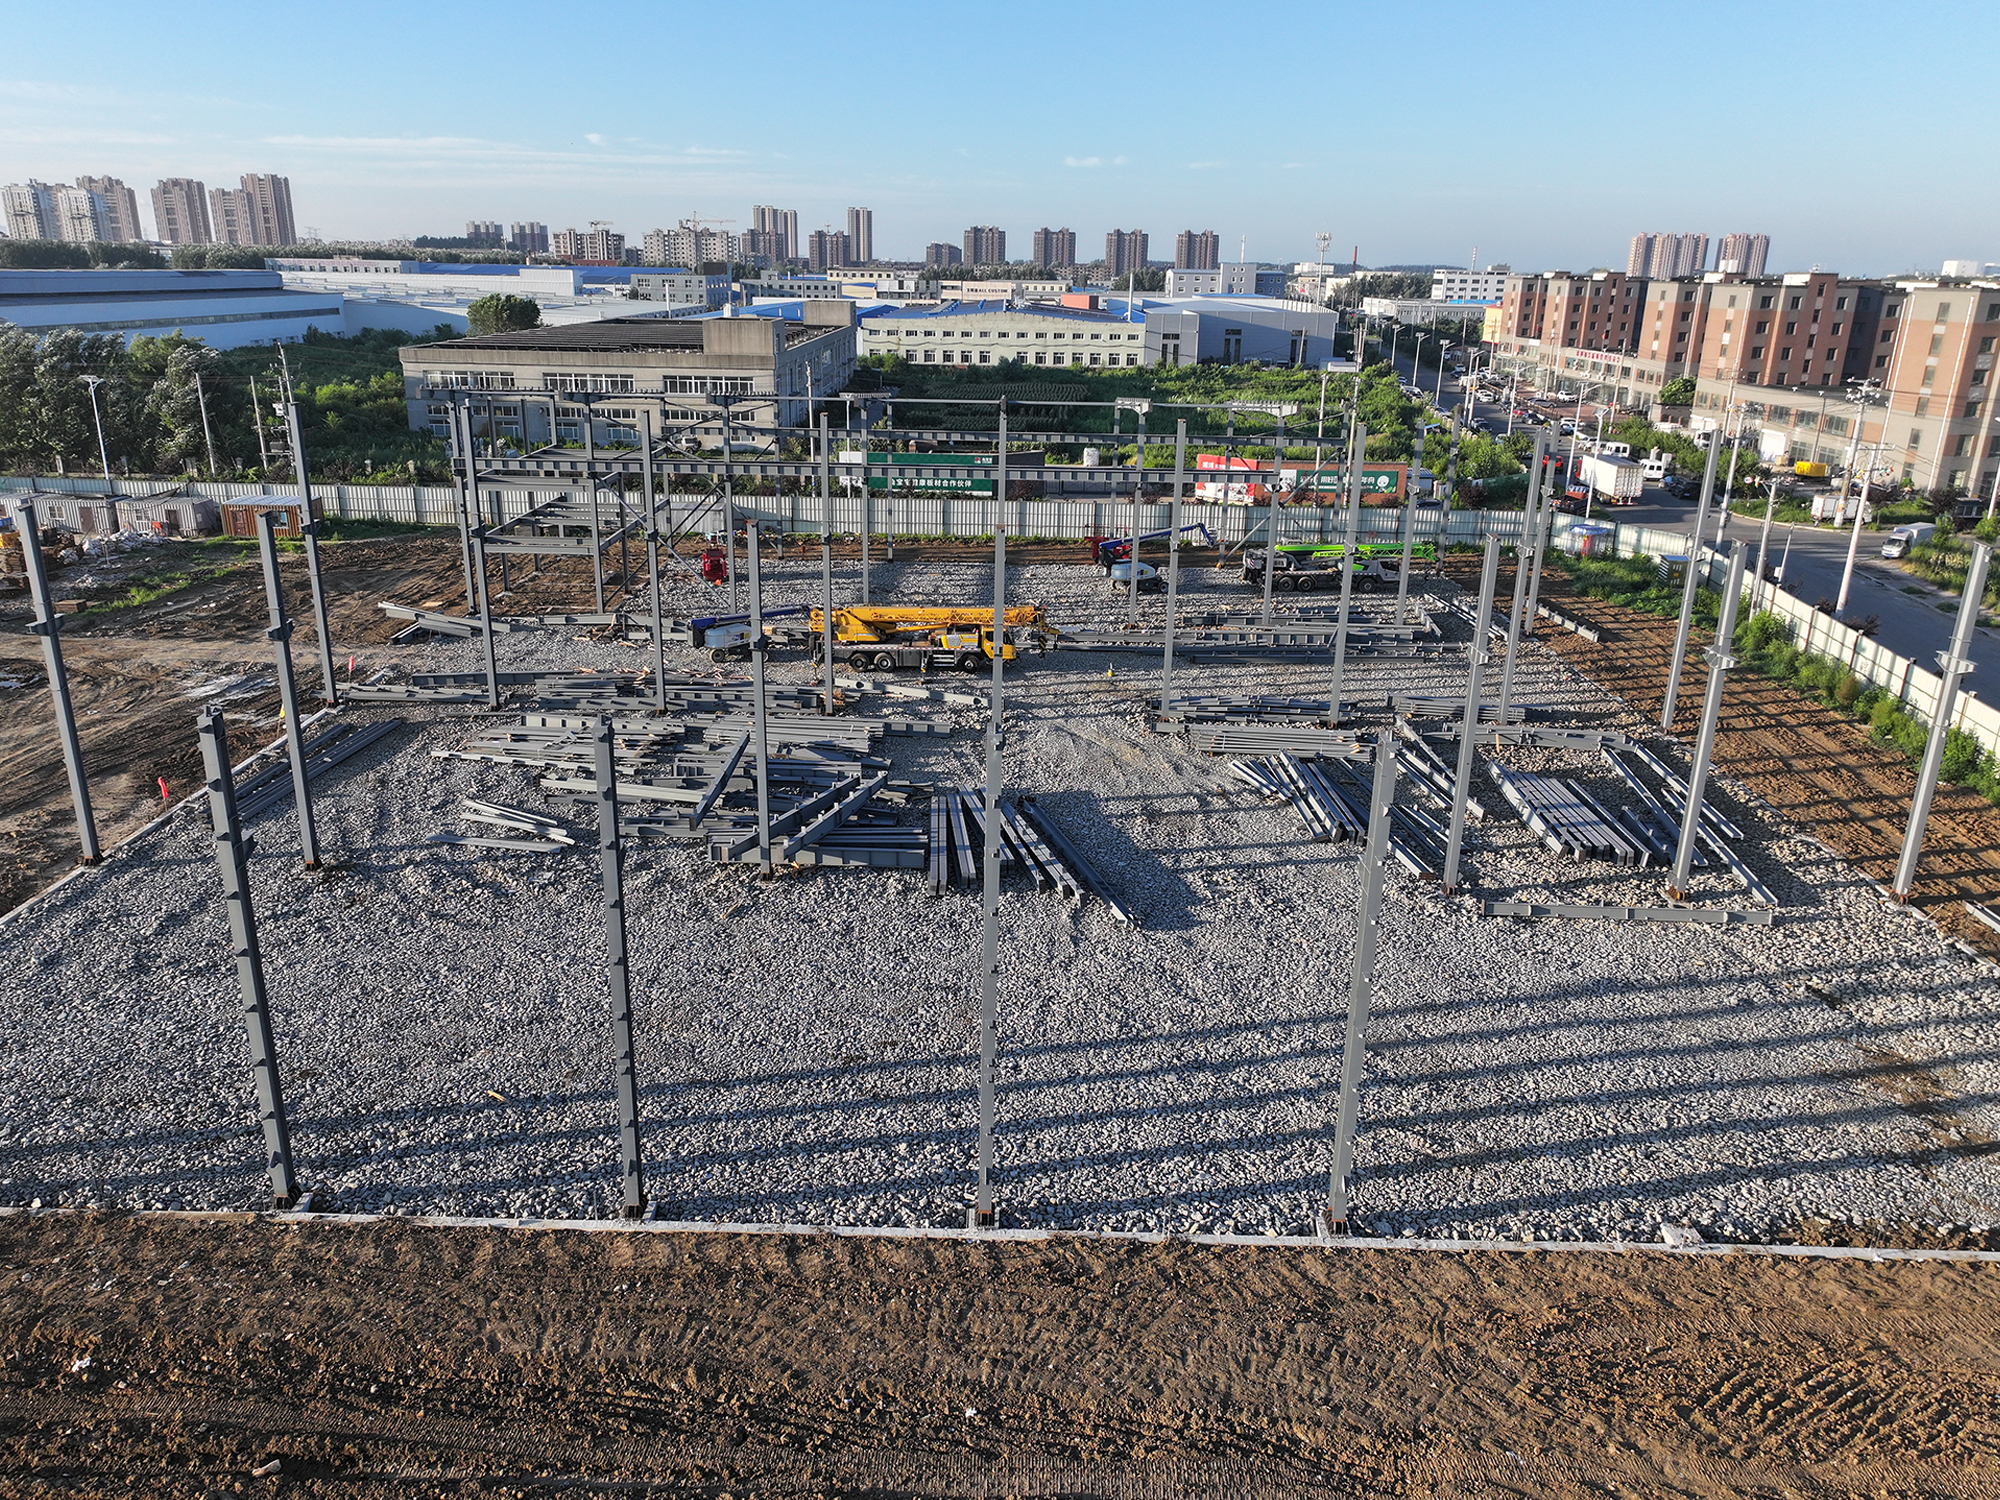
Az elektrolízishez kapcsolódó gyártóépületek még nagyobb igényt támasztanak e koordinációra. A folyamattól függően az üzemeltetési környezet magas páratartalmat, hőmérsékletkülönbségeket, gázokat vagy maradandó hatású anyagokat is tartalmazhat. Ezért a szerkezet és a burkolat nem csupán a geometriai követelményeknek kell megfeleljenük a végleges átadáskor, hanem támogatniuk kell az ellenőrizhetőséget, karbantarthatóságot és hosszú távú üzemelhetőséget is. A specifikus korrózióvédelmi rendszer, a burkolati anyagok és a hőszigetelés rétegrendje a projekttervezési dokumentumokban és a gyártási folyamat feltételei alapján határozandó meg. Végrehajtási szempontból a legfontosabb követelmény az építészeti illesztések, a burkolati lemezek és díszítőelemek, valamint az épületgépészeti (MEP) csatlakozások közötti ütközések elkerülése, hogy a berendezések üzemeltetése és a jövőbeni karbantartás egyértelmű, használható térbeli feltételek mellett történhessen.
Ez az értelmezés alapján a kapuszerkezetet nem egyszerűen egy „szabványos gyári épület” másolataként kezelték. Ehelyett a szerkezeti rács, a szerkezeti elemek szegmentálása, a merevítők elrendezése, a burkolat vezérlővonalai és a szerelési sorrend egyetlen műszaki keretrendszeren belül került koordinálásra. Egy nagy termelő üzem csarnok esetében ez a korai koordináció jelentősen csökkentheti a helyszíni módosítások, az elemek illeszkedési problémái és a burkolat másodlagos beállításainak valószínűségét.
Egy kapuszerkezet fő teherhordó rendszerét az acél oszlopok, az acél gerendák és a gerenda–oszlop-csomópontok alkotják, míg a hosszirányú stabilitás az oszloptartók, a tető vízszintes merevítései, a tartók, a szarufák és a falgerendák összehangolt működésétől függ. Gyakori mérnöki tévelygés, ha elsősorban a fő gerendák és oszlopok méretére figyelnek, miközben alábecsülik a másodlagos elemek és csatlakozások hatását az egész szerkezet stabilitására, a burkolat felszerelésére és az építési fázis biztonságára. A gyakorlatban egyetlen kapuszerkezet felállítási pontossága csupán a kiindulási alap; a több kapuszerkezet mentén folyamatos rácsvonalakon felhalmozódó eltérés végül meghatározza az épület végső geometriai minőségét.
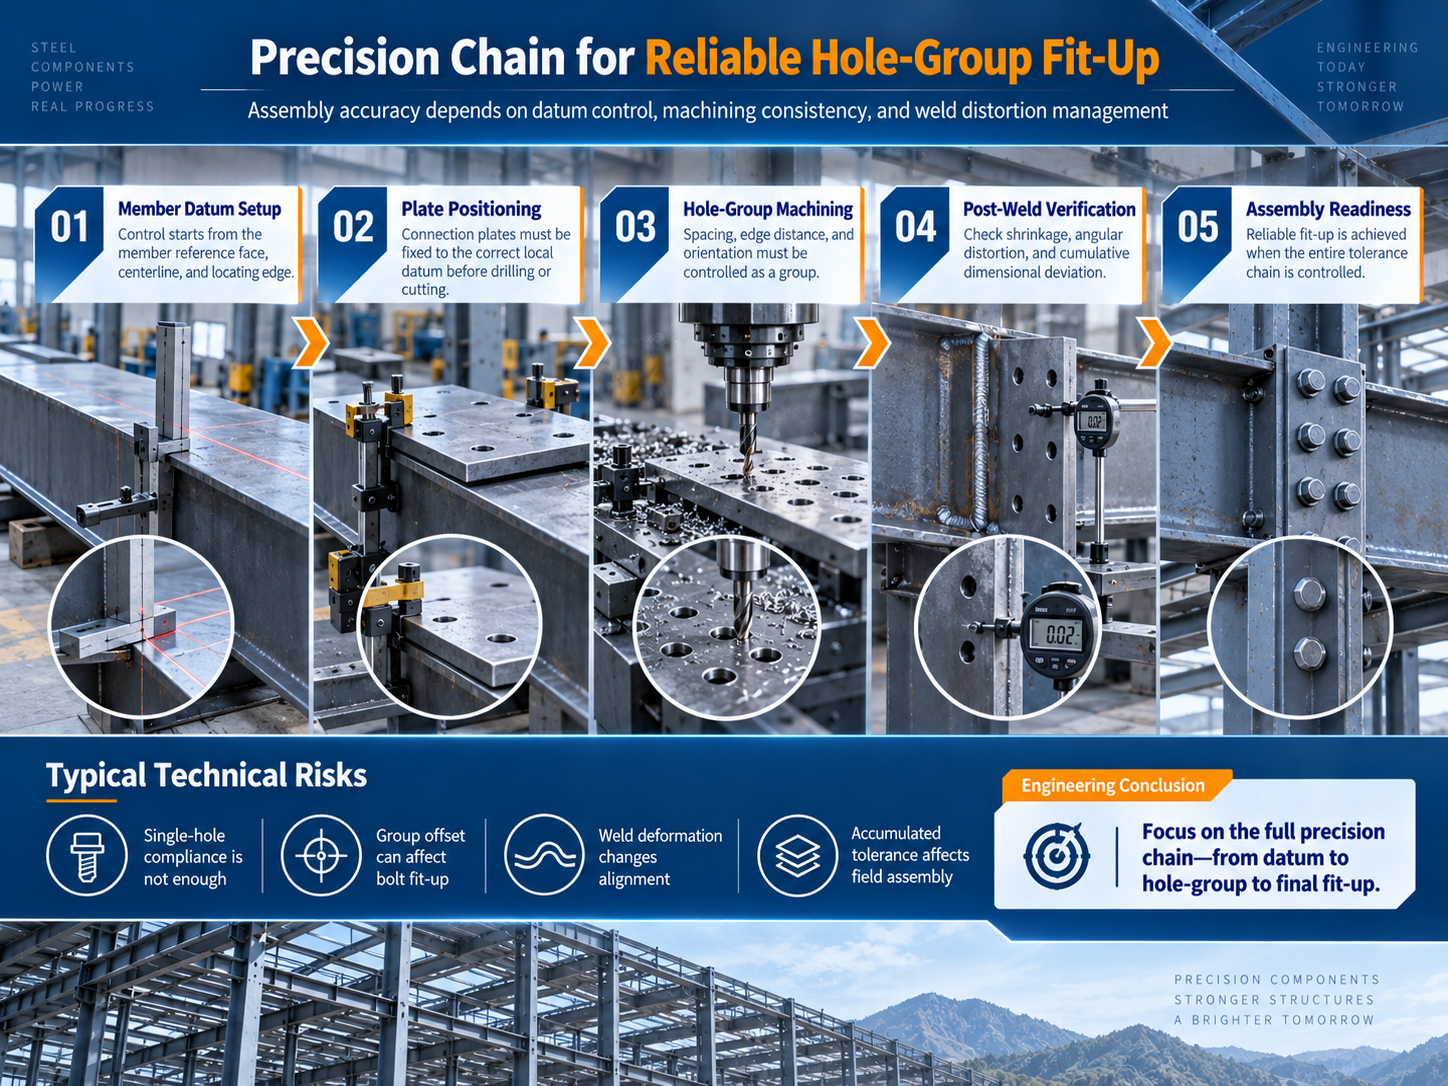
A szerkezeti irányítást ezért négy hivatkozási szint köré kell szervezni: rácsvonalak, magassági szintek, illesztések és szerkezeti elemek. A részletrajzolás során egyértelműen meg kell határozni minden komponens típus pozícionálási viszonyát, kapcsolódási orientációját és felszerelési logikáját. A gyártás során a kulcsfontosságú ellenőrzési pontok a szerkezeti elemek teljes hossza, a véglemezek helyzete, a csavarlyuk-csoportok pontossága, a keresztmetszeti geometria, az hegesztési torzulás és az elemek egyenesessége. Amint a munka a telephelyre kerül, az első stabil térbeli egység rácsvonal-helyzetét, függőlegességét és magassági szintjét elsődleges prioritásként kell meghatározni, hogy a következő vázas szerkezetek folyamatosan, egy közös alapvonalról építhetők legyenek.
Ipari műhelyek esetében a szerkezeti deformációk ellenőrzése közvetlenül befolyásolja a tető lefolyását, a falak síkságát, az ajtó- és ablaknyílásokat, valamint a berendezések csatlakozási felületeit. Ha a fő szerkezet folyamatosan halmozódó geometriai eltéréseket mutat, a keletkező problémák ritkán maradnak korlátozva a acél elemekre; azok átterjednek a gerendákra, a merevítőkre, a panelokra és a díszítő elemekre. A kiforrott kapuszerkezetes építési menedzsment ezért nem izolált elfogadási ellenőrzéseken alapul. Ehelyett a fő szerkezet méretbeli pontosságát előfeltételként kezelik a minőségi burkolati elemek telepítéséhez.
Amikor egy ipari acél szerkezeteket gyártó projekt tömeges gyártási szakaszba lép, a minőségirányítás központi kérdése a „egyedi darabok megfelelőségéről” a „tömeges egységességre” változik. Minél több hasonló alkatrész kerül gyártásra, annál fontosabb a rajzváltozatok, a számozási szabályok, az eljárási hivatkozások és az ellenőrzési módszerek szabványosítása. A bármilyen információhiány vagy ellentmondás későbbi tömeges újragyártáshoz vezethet a folyamatban, és a gyári problémákat közvetlenül átviheti a építési helyszínre.
Ezen típusú projektek esetében a Zhongwei Heavy Industry egyedi alkatrész-azonosító számot használ az információhordozóként, amely összeköti a részletes tervezési adatokat, a gyártási műveleteket, a minőségellenőrzést és a szállítás szervezését. A vágás során ellenőrzik az anyagminőséget, a profil méreteit és a geometriai méreteket. Az összeszerelés során a flange-ok, a merevítőlemezek és a végfelületek egymáshoz viszonyított helyzetét szabályozzák. A hegesztés után a hegesztési varrat profilját és a hegesztési torzulást ellenőrzik kulcsfontosságú tényezőként. A kiegyenlítés és fúrás után újra ellenőrzik az összhosszat, a profil méreteit, a csavarlyuk-csoportokat és a végfelületek szögeit. A szerelésre érzékeny alkatrészek esetében az elfogadás nem csupán egyetlen méret megengedett tűréshatáron belüli elhelyezkedésén alapulhat; figyelembe kell venni azt is, hogyan illeszkedik az alkatrész a teljes vázba és a szomszédos elemekhez.
Ennek a gyártási logikának a gyakorlati értéke a helyszínen válik nyilvánvalóvá. Amikor a gerendák, oszlopok, merevítő elemek, csatlakozó lemezek és rögzítőelemek egységenként összeállított, teljes készletekben érkeznek, a helyszíni csapat csökkentheti a tervezetlen munkákat, például az alkatrészek keresését, az ideiglenes illesztést, a furatok kibővítését vagy javítófúrást, valamint a másodlagos vágást. A gyártási pontosság ezért nem csupán egy belső gyári minőségi mutató; hanem előfeltétele a emelési hatékonyságnak, az első próbaillesztésnek és az ütemterv stabilitásának.
Az elsődleges acélvázszerkezet biztosítja az épület teherbírását és hasznosítási terét, míg a tető- és falburkolati rendszerek közvetlenül ellátják a vízhatlanítás, hőszigetelés, szélállóság, burkolás és környezeti elválasztás funkcióit. Az északi ipari épületekben a szezonális hőmérséklet-különbségek, a szél- és hóterhek, valamint a beltéri és kültéri hőmérséklet- és páratartalom-változások folyamatosan hatással vannak a lemezek átfedéseire, rögzítési pontokra, peremprofilokra és szegélyezési részletekre. Ott, ahol a gyártási környezet korróziós kockázatot jelenthet, különös figyelmet igényel az anyagválasztás, a bevonatrendszerek, a kapcsolódási részletek és a karbantartási hozzáférés.
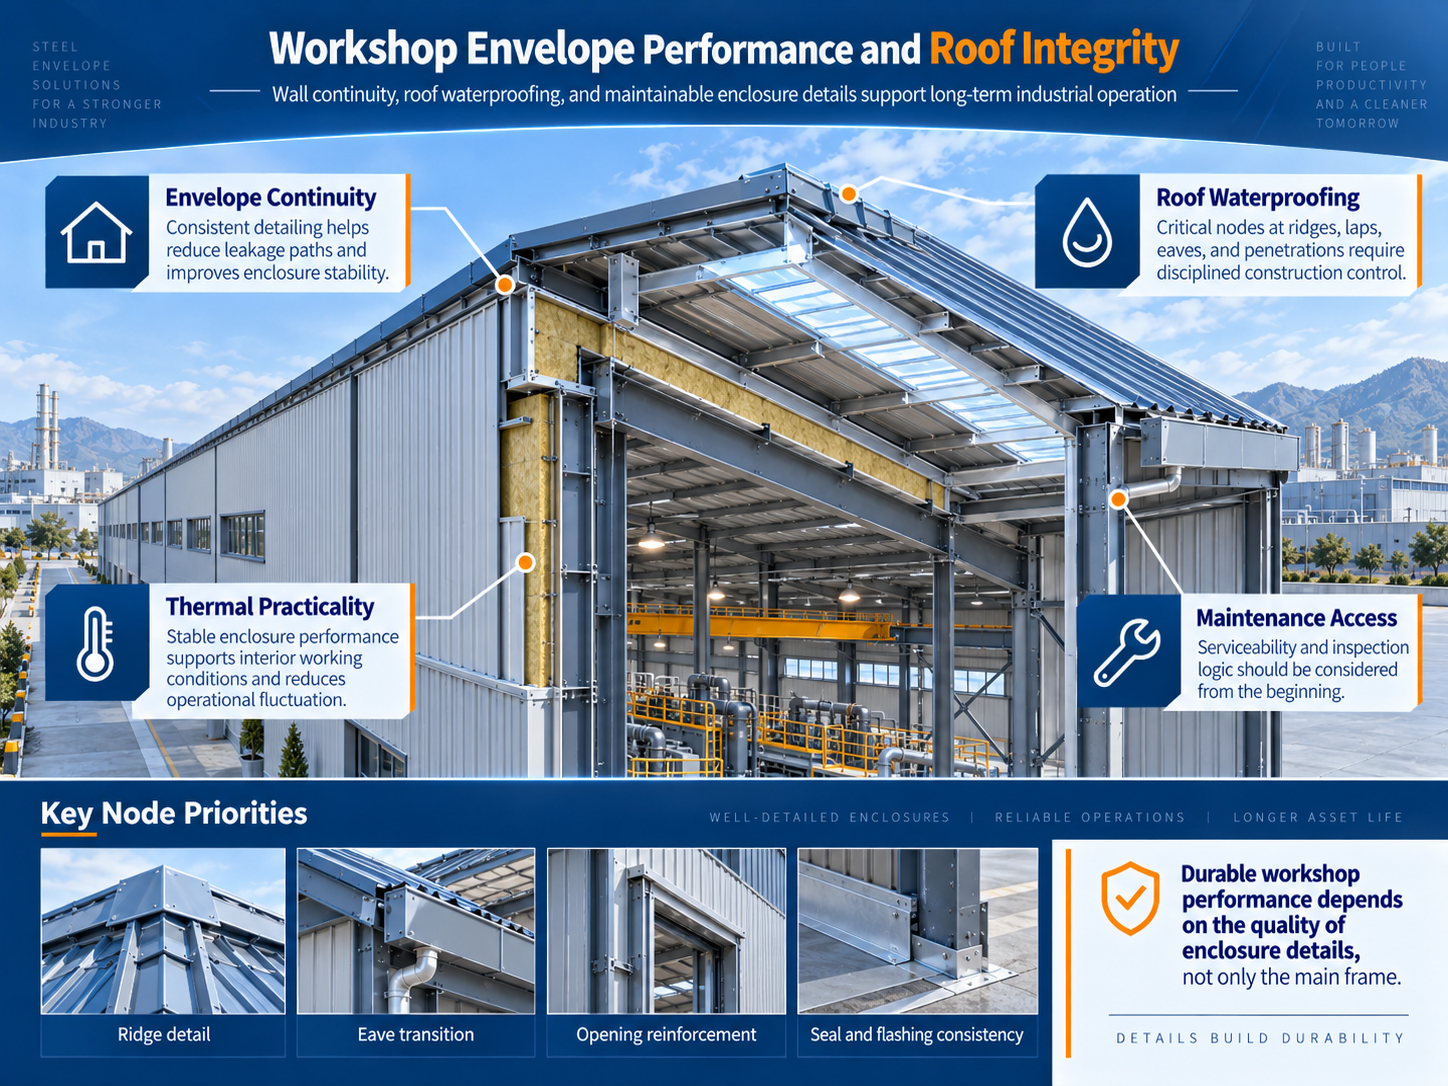
Egy tetőrendszer műszaki minősége elsősorban a lefolyási útvonalán és a szerkezeti folytonosságán tükröződik. Egy nagy méretű tetőn a vízhatlanítást nem szabad helyi tömítőanyag-felvitelként érteni. A tetőhajlás, a lemezátlapolások, a rögzítési módszerek, a gerincrészletek, az ereszrészletek, a lemezátmenetek és az átvezetési részletek segítségével egy teljes rendszerként kell kialakítani. A telepítés során a lemezek igazítása, az átlapolás szélessége, a rögzítési pontok elhelyezése és a záró részletek egyszerre ellenőrizendők, hogy megakadályozzák a helyi eltérések megnagyobbodását hosszú tetőfelületeken. A hőszigetelés is ugyanúgy a folytonosságtól függ. Ha az anyaghatárok, a nyomófeltételek vagy az illesztési megoldások nyilvánvaló megszakításokat tartalmaznak, hőtechnikai gyenge pontok alakulhatnak ki, és növekedhet a jövőbeni kondenzáció kockázata.
A homlokzat vizuális rendje a mérnöki pontosság külső kifejeződése. Az ipari épületek minőségét nem bonyolult építészeti formák adják, hanem inkább az egységes panel-illesztési modulok, a belső és külső egyenes sarkok, a nyílászárók teljes körű kiegészítő elemei, valamint a különböző anyagok közötti határvonalak egyértelmű megoldása. Minél egyszerűbb a homlokzat, annál magasabbak a követelmények a szerkezeti vezetővonalakra, a tartógerendák elhelyezésére és a panel-elrendezésre. A homlokzat végső síksága és vonalas rendje lényegében a fő szerkezet és a épületburkolati munkák koordinált pontosságának eredménye.
A technikai prioritás a kapuszerkezet felállítása során nem csupán a emelési sebesség maximalizálása, hanem a térben stabil rendszer minél korábbi, megbízható kialakítása. Miután ellenőrizték az alapozási rácsvonalakat és a beépített elemeket, elsődleges figyelmet kell fordítani az első és a szomszédos kapuszerkezet oszlopalapjainak helyzetére, függőlegességére, gerenda–oszlop-kapcsolataira és ideiglenes stabilitási intézkedéseire, majd időben le kell zárni a hosszirányú merevítő rendszert. Csak miután megerősítették az első stabil egység geometriai viszonyait, lehet a további kapuszerkezeteket is egy ismételhető referenciaalapon felállítani.
A felhalmozódott eltérések kezelése különösen fontos nagy területű műhelyek esetében. Egy kis hiba egy rácsvonalon, ha nem javítják időben, több egymást követő fülkének a felállítása után jelentős végpont-eltéréshez vezethet, ami további hatással van a gerendákra, falgerendákra, tetőpanelekre és falpanelekre. A helyszíni felmérés és beállítás ezért folyamatosan folytatódniuk kell a szerkezet felállítása során, ne pedig csak akkor kezdődjön el, amikor az egész elsődleges szerkezet elkészült.
A fő szerkezet és a burkolat építése szintén megfelelően kezelt interfészt igényel a különböző építési szakaszok között. A burkolat túl korai lezárása csökkentheti a szerkezeti újramérések és az illesztések ellenőrzésére rendelkezésre álló teret. Fordítva: ha a szerkezeti referencia pontokat túl hosszan hagyják javítatlanul az építés után, a panelek felszerelése nehezebbé válik. A szerkezeti ellenőrzési tartáspontok bevezetésével és a burkolat felszerelésének megkezdéséhez szükséges feltételek egyértelmű meghatározásával az építési sebesség a stabil geometriai minőségre építhető, nem pedig kiterjedt későbbi beállítások révén érhető el.
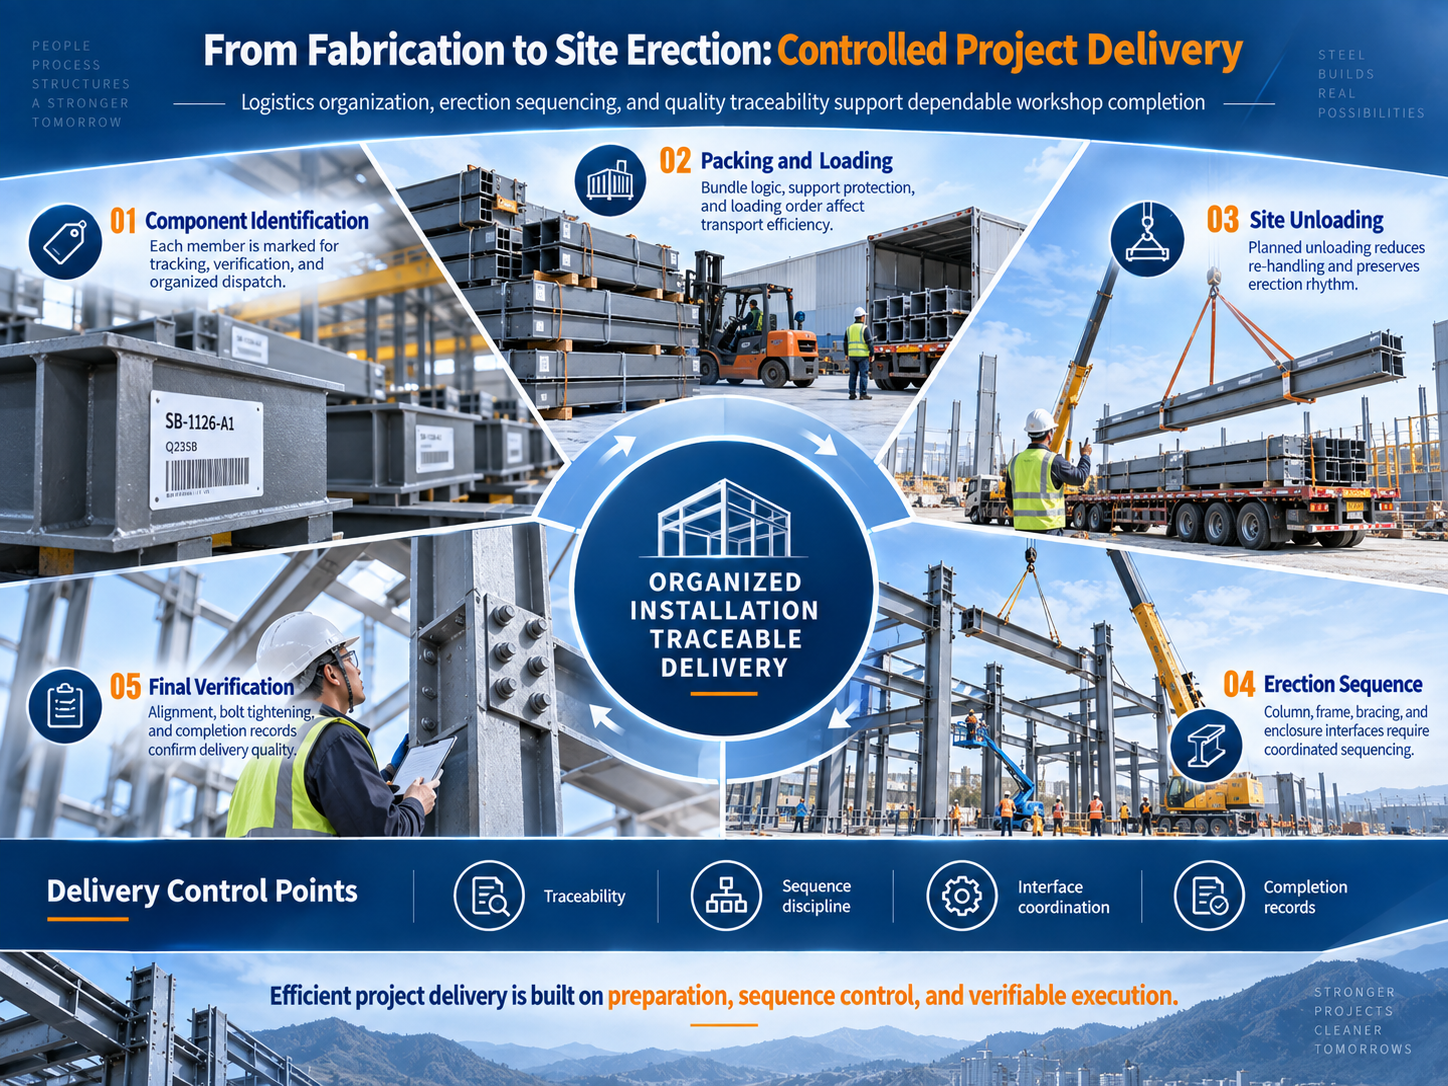
Acél szerkezetes projekteknél a szállítás nem egy független tevékenység, amely csak a gyártás befejezése után kezdődik. A szerkezeti elemek szegmentálása, a rakodási módszerek, az érkezési sorrend és a telephelyi emelési terv közvetlenül összefügg egymással. Ha a rakodási sorrend nem illeszkedik az építési sorrendhez, akkor a anyagok már jelen lehetnek a helyszínen, mégis késedelmet okozhatnak a járművek leállítása, az újrarakodás, az alkatrészek keresésére fordított idő vagy hiányzó kiegészítő elemek miatt. Egy folyamatosan épített ipari műhely esetében ilyen várakozás gyorsan növelheti az emelőórák költségét és a munkaerő-szervezés költségeit.
A projekt szállítását ezért a szerelési egységek körül kell szervezni, miközben a komponensek számait, a csomagok azonosítását, a rakodási listákat és a telephelyi zónákat egységesen kell kezelni. A minőség nyomon követhetősége ugyanezen logikát követi. Amikor egy komponensre vagy illesztésre helyszínen ellenőrzés szükséges, az azonosító száma lehetővé teszi a csapat számára, hogy gyorsan visszakövesse a megfelelő részletes információkat, a gyártási állapotot és a szállítási nyilvántartást. Ez egy ellenőrizhető, nyomon követhető és igazolható mechanizmust hoz létre, amely csökkenti az információvesztést a különböző osztályok közötti együttműködés során.
A megrendelő és a projektmenedzser szemszögéből nézve egy ilyen rendszer értéke nem egyetlen paraméteren keresztül fejeződik ki, hanem a projekt bizonytalanságának csökkenésén. Minél nagyobb a projekt, annál több komponens van benne, és annál sűrűbbek az illesztési részletek – ezért annál fontosabb a standardizált folyamatokra és összekapcsolt adatokra támaszkodni az eredmények stabilizálásához, nem pedig az egyes helyszínek tapasztalataira alapuló esetleges korrekciókra.
A Zhongwei Heavy Industry egy acél szerkezetes projektet olyan rendszerként értelmez, amely lefed minden lépést: a részletes tervezést, a gyártást, a minőségellenőrzést, a csomagolást és szállítást, valamint a helyszíni szerelést. Egy vállalat képességét nem csupán a gyártósor sebessége vagy a havi kimenet alapján szabad megítélni. Értékelni kell azt is, hogy a gyártó csapat érti-e a szerelés logikáját, hogy a műszaki csapat képes-e előre azonosítani a felületi kockázatokat, hogy a minőségellenőrző csapat képes-e nyomon követhető referenciaértékek meghatározására, és hogy a logisztika támogatja-e a tényleges helyszíni sorrendet. Csak akkor alakítható át a gyári gyártási képesség megbízható projekteredményekké, ha ezek a funkciók ugyanarra a mérnöki célokra összpontosulnak.
„A fejlesztés és a pontosság” nem egy elvont jelszó ebben a folyamatban. A fejlesztés a részletekkel kapcsolatos adatátvitel, az alkatrészek kódolása, a gyártási ütemezés, az ellenőrzési tartási pontok és a szállítás szervezése területén folyamatosan javuló módszerekben tükröződik. A pontosságot a furatok helyzete, a méretek, az hegesztés, az azonosítás, a felszerelési alapvonalak, a panelátfedések és az illesztési élkivágások részletes szabályozása biztosítja. Az ipari épületeknél a hosszú távon stabil minőség ritkán egyetlen „kiemelt” folyamattól függ. Gyakrabban sok alapművelet egységes szabvány szerinti, következetes végrehajtásának eredménye.
Ennek az elektrolízis-műhelynek a befejezése mérnöki referenciát nyújt a Zhongwei Heavy Industry számára a speciális, termelésorientált ipari épületek szállítási képességeinek további erősítéséhez. A cég továbbra is fejleszti szabványos rendszereit a szerkezeti részletezés, az intelligens gyártás, a minőség nyomon követhetősége, a burkolati rendszerek koordinációja és a helyszíni műszaki támogatás területén, stabilabb mérnöki adatokkal, átláthatóbb folyamatszabályozással és ellenőrizhetőbb szállítási eredményekkel szolgálva ipari üzemeket, raktár- és logisztikai létesítményeket, valamint egyéb acél szerkezetű építési projekteket.
Az ipari acélépületek értéke a gyors építés előnyén túl, a kivitelezési szakaszon túlmenően, az életciklus-biztonságra, a karbantartás egyszerűségére és a termelési igényekkel való kompatibilitásra terjed ki. A gyártó- és mérnöki vállalatok számára ez azt jelenti, hogy a felelősség nem ér véget akkor, amikor az alkatrészek elhagyják a gyárat. Folyamatos figyelmet kell fordítani a szerkezet és a burkolat közötti kapcsolatra, a gyártás és a szerelés közötti összeköttetésre, valamint az épület és a termelési rendszer közötti kapcsolatra.
A Zhongwei Heavy Industry továbbra is a mérnöki eredményeket tekinti a minőség végső mércéjének, csökkenti az eltéréseket a szabványosított gyártással, minimalizálja a helyszíni ütközéseket a szakmai részletezéssel, és javítja a szállítás átláthatóságát a folyamat nyomon követhetőségével. Az „Innováció és Pontosság” elve vezérelte vállalat továbbra is erősíti végrehajtási képességeit az ipari acél szerkezetes projektek terén, és ügyfeleinek stabilabb, hatékonyabb és jobban kontrollálható építőmérnöki támogatást nyújt.
 Friss hírek
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN