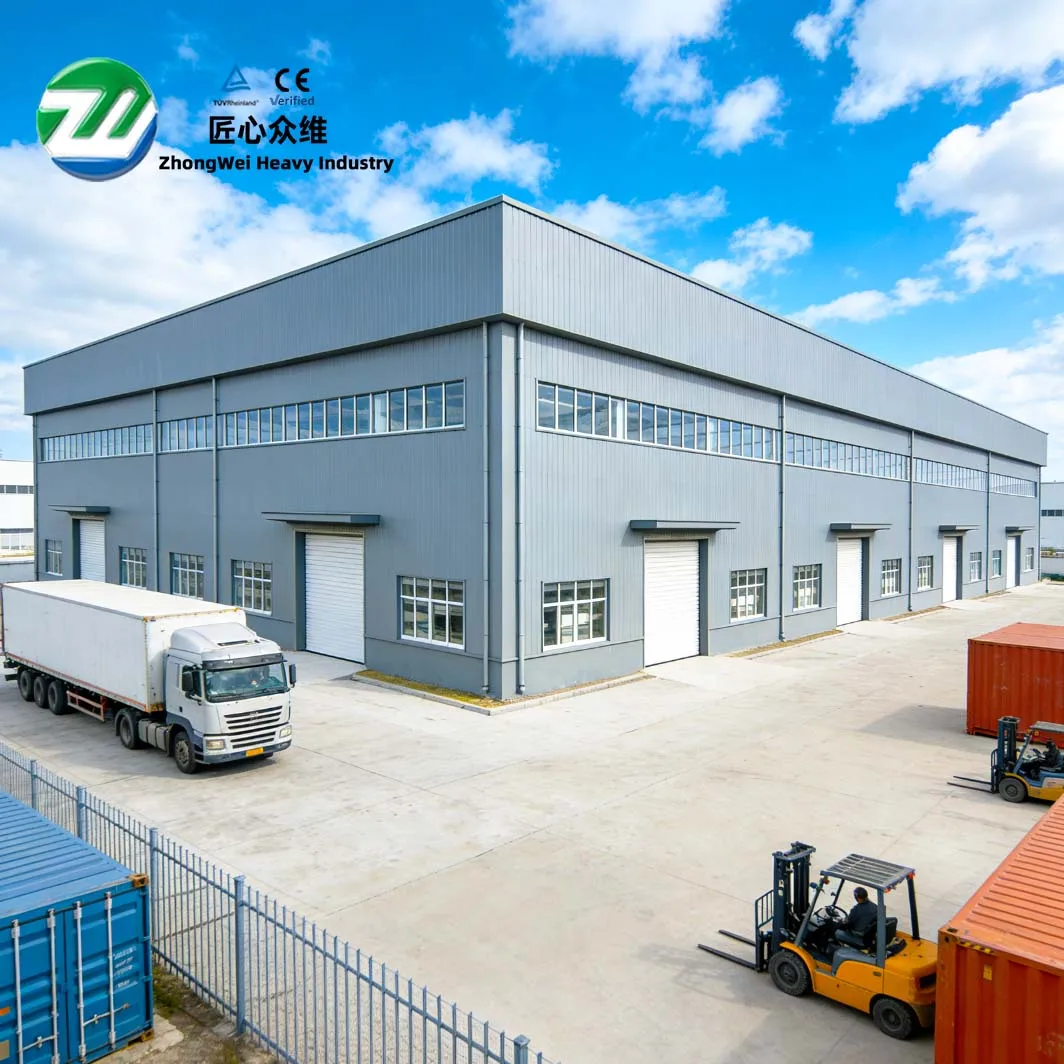
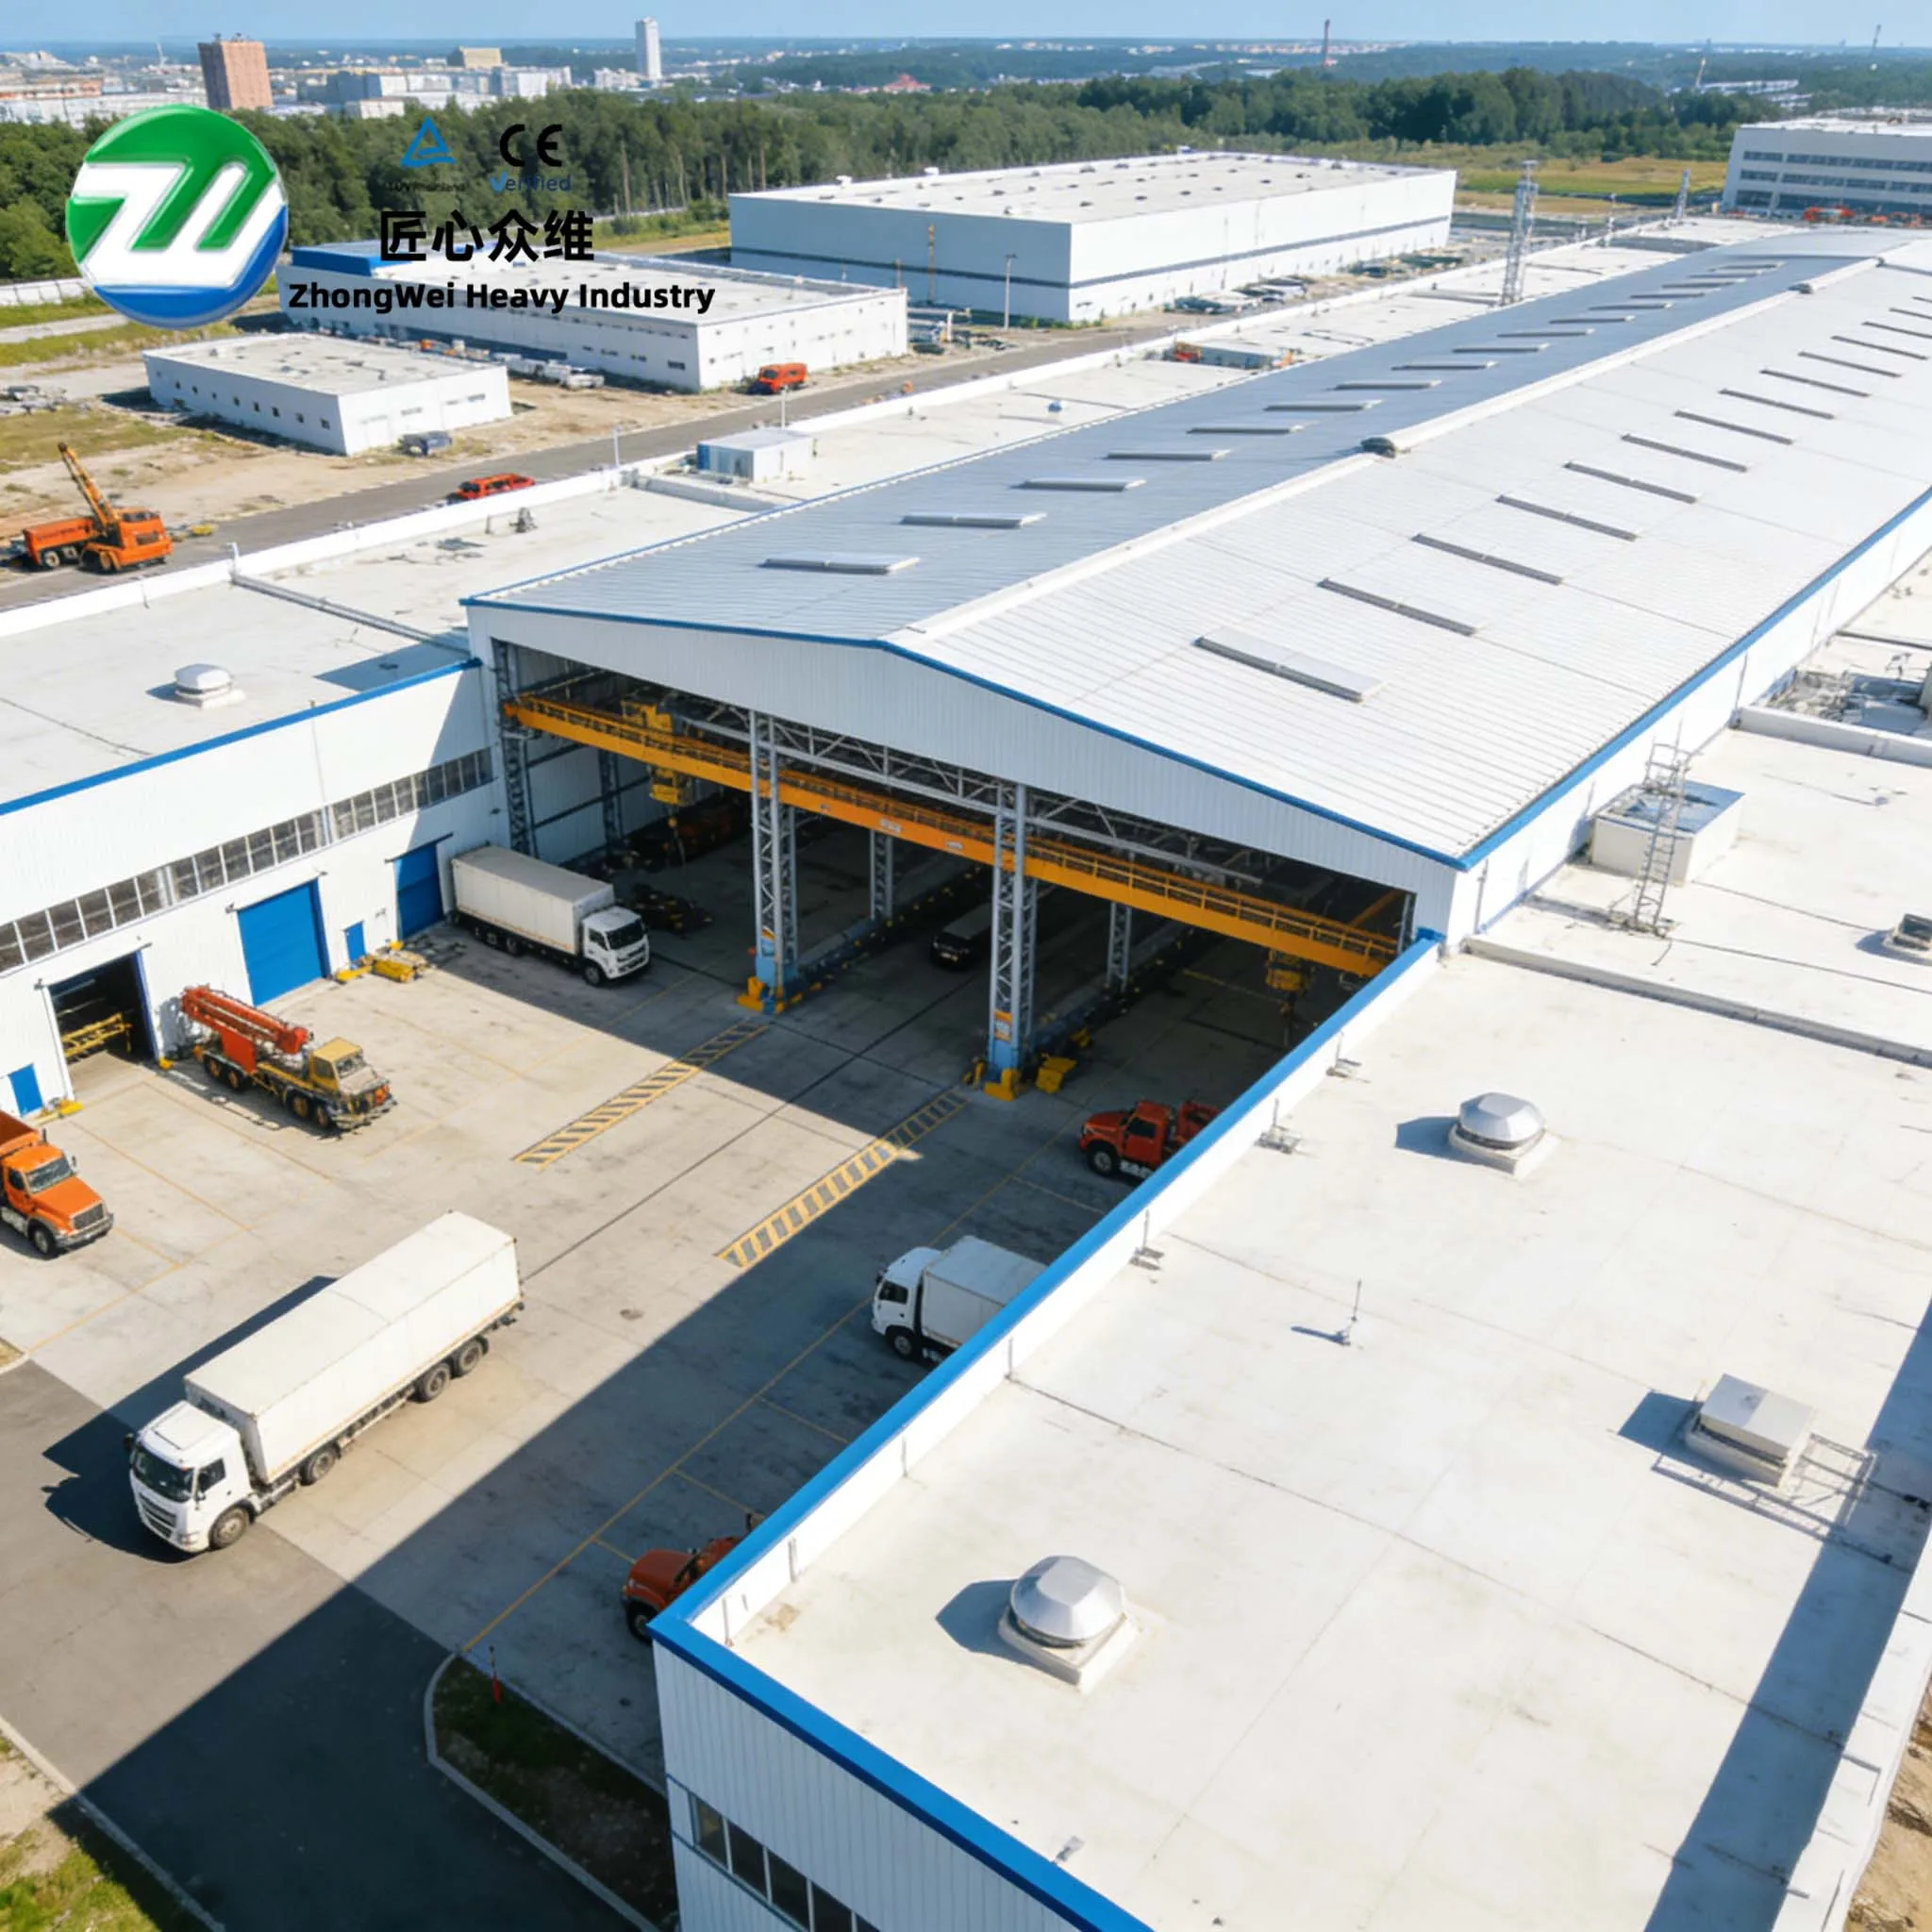
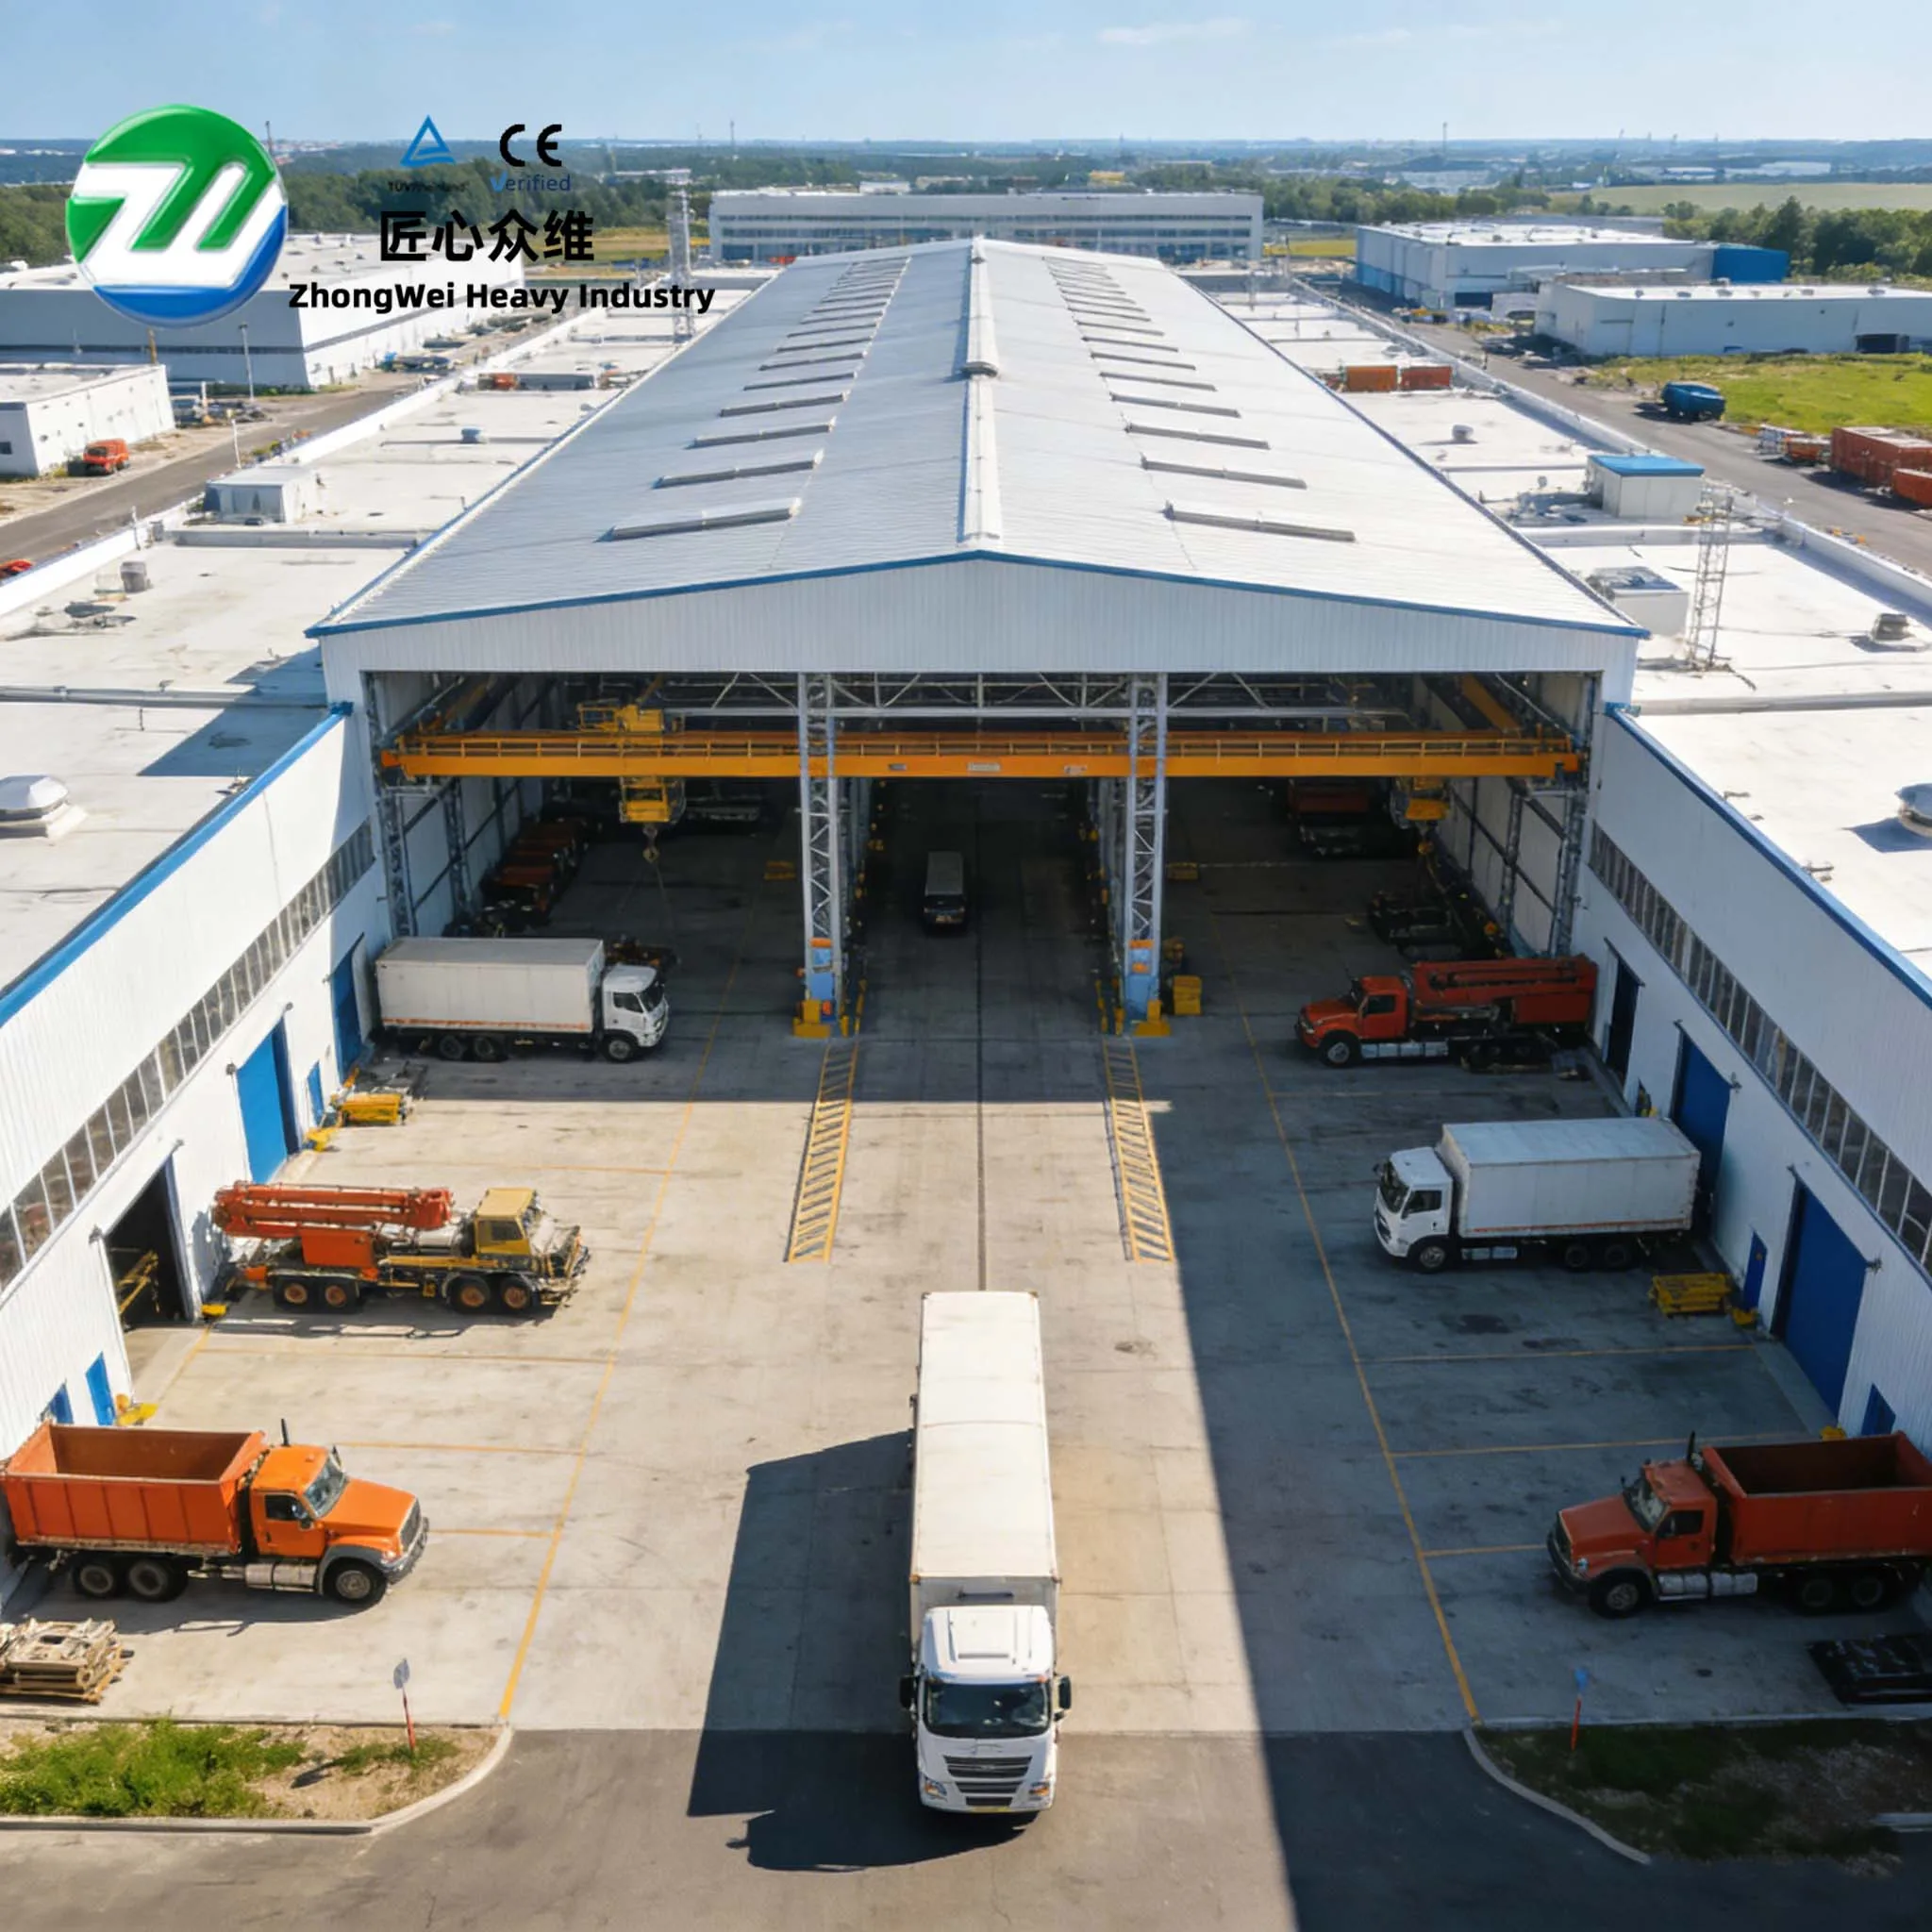
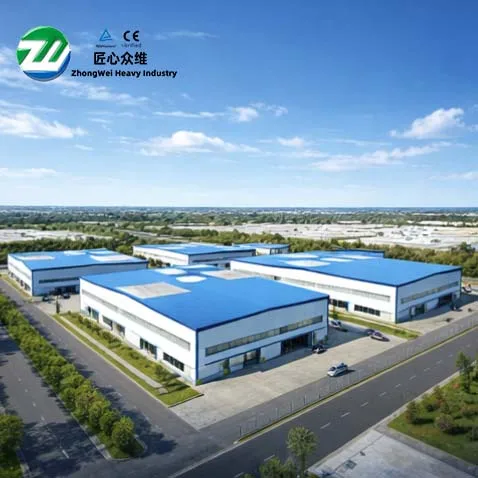
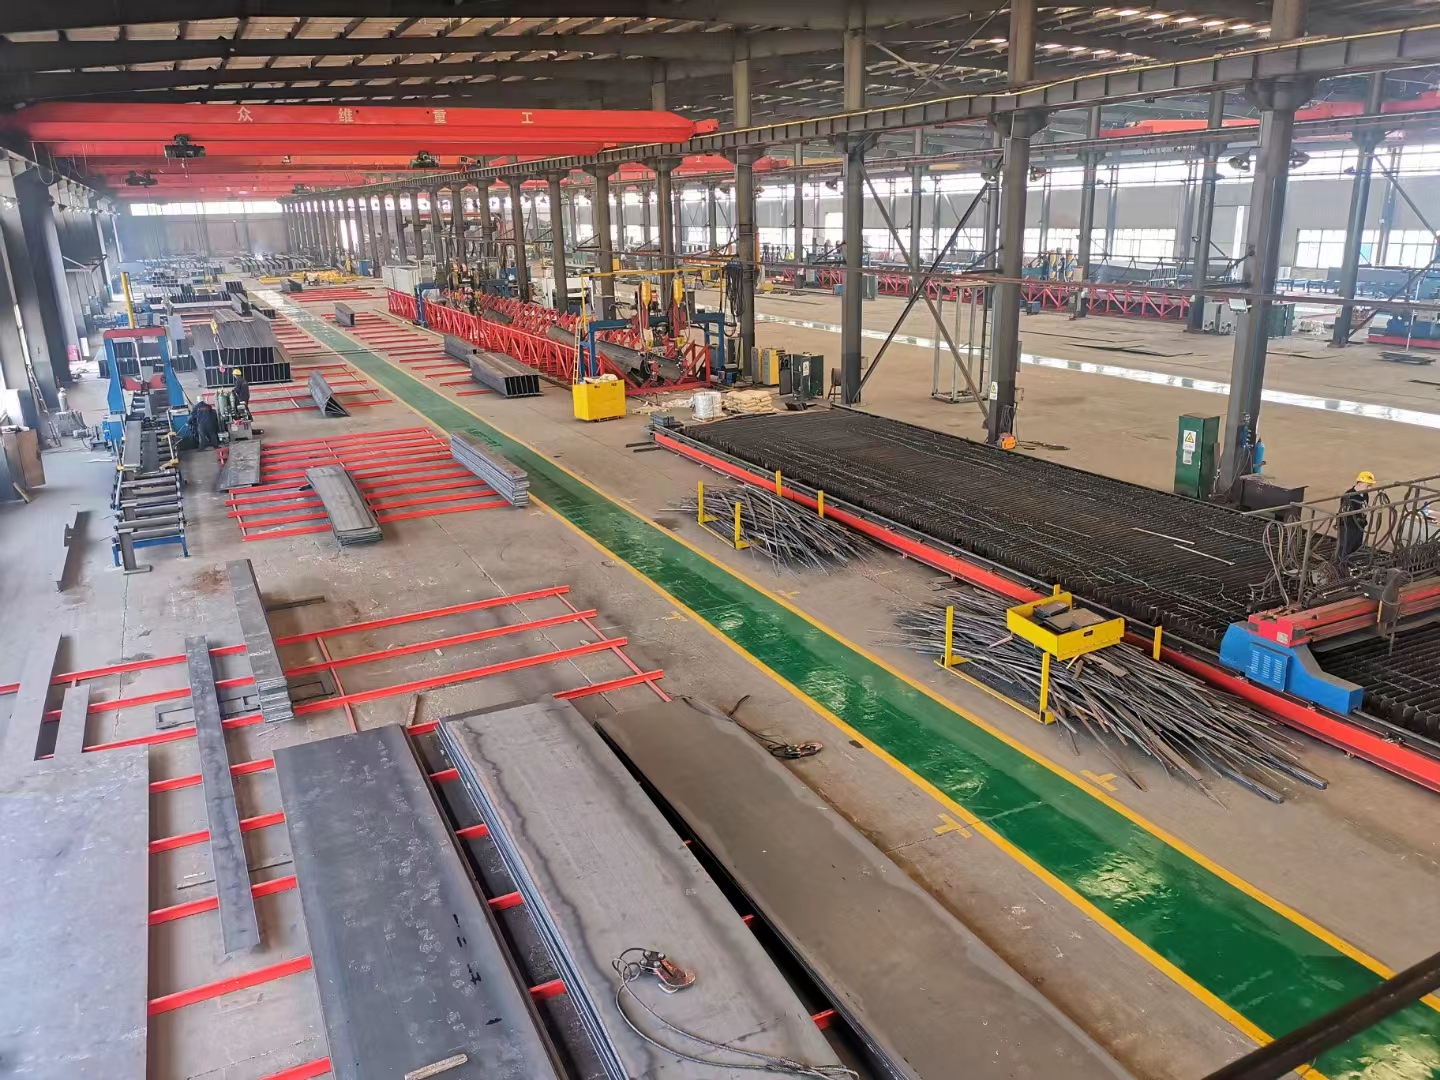
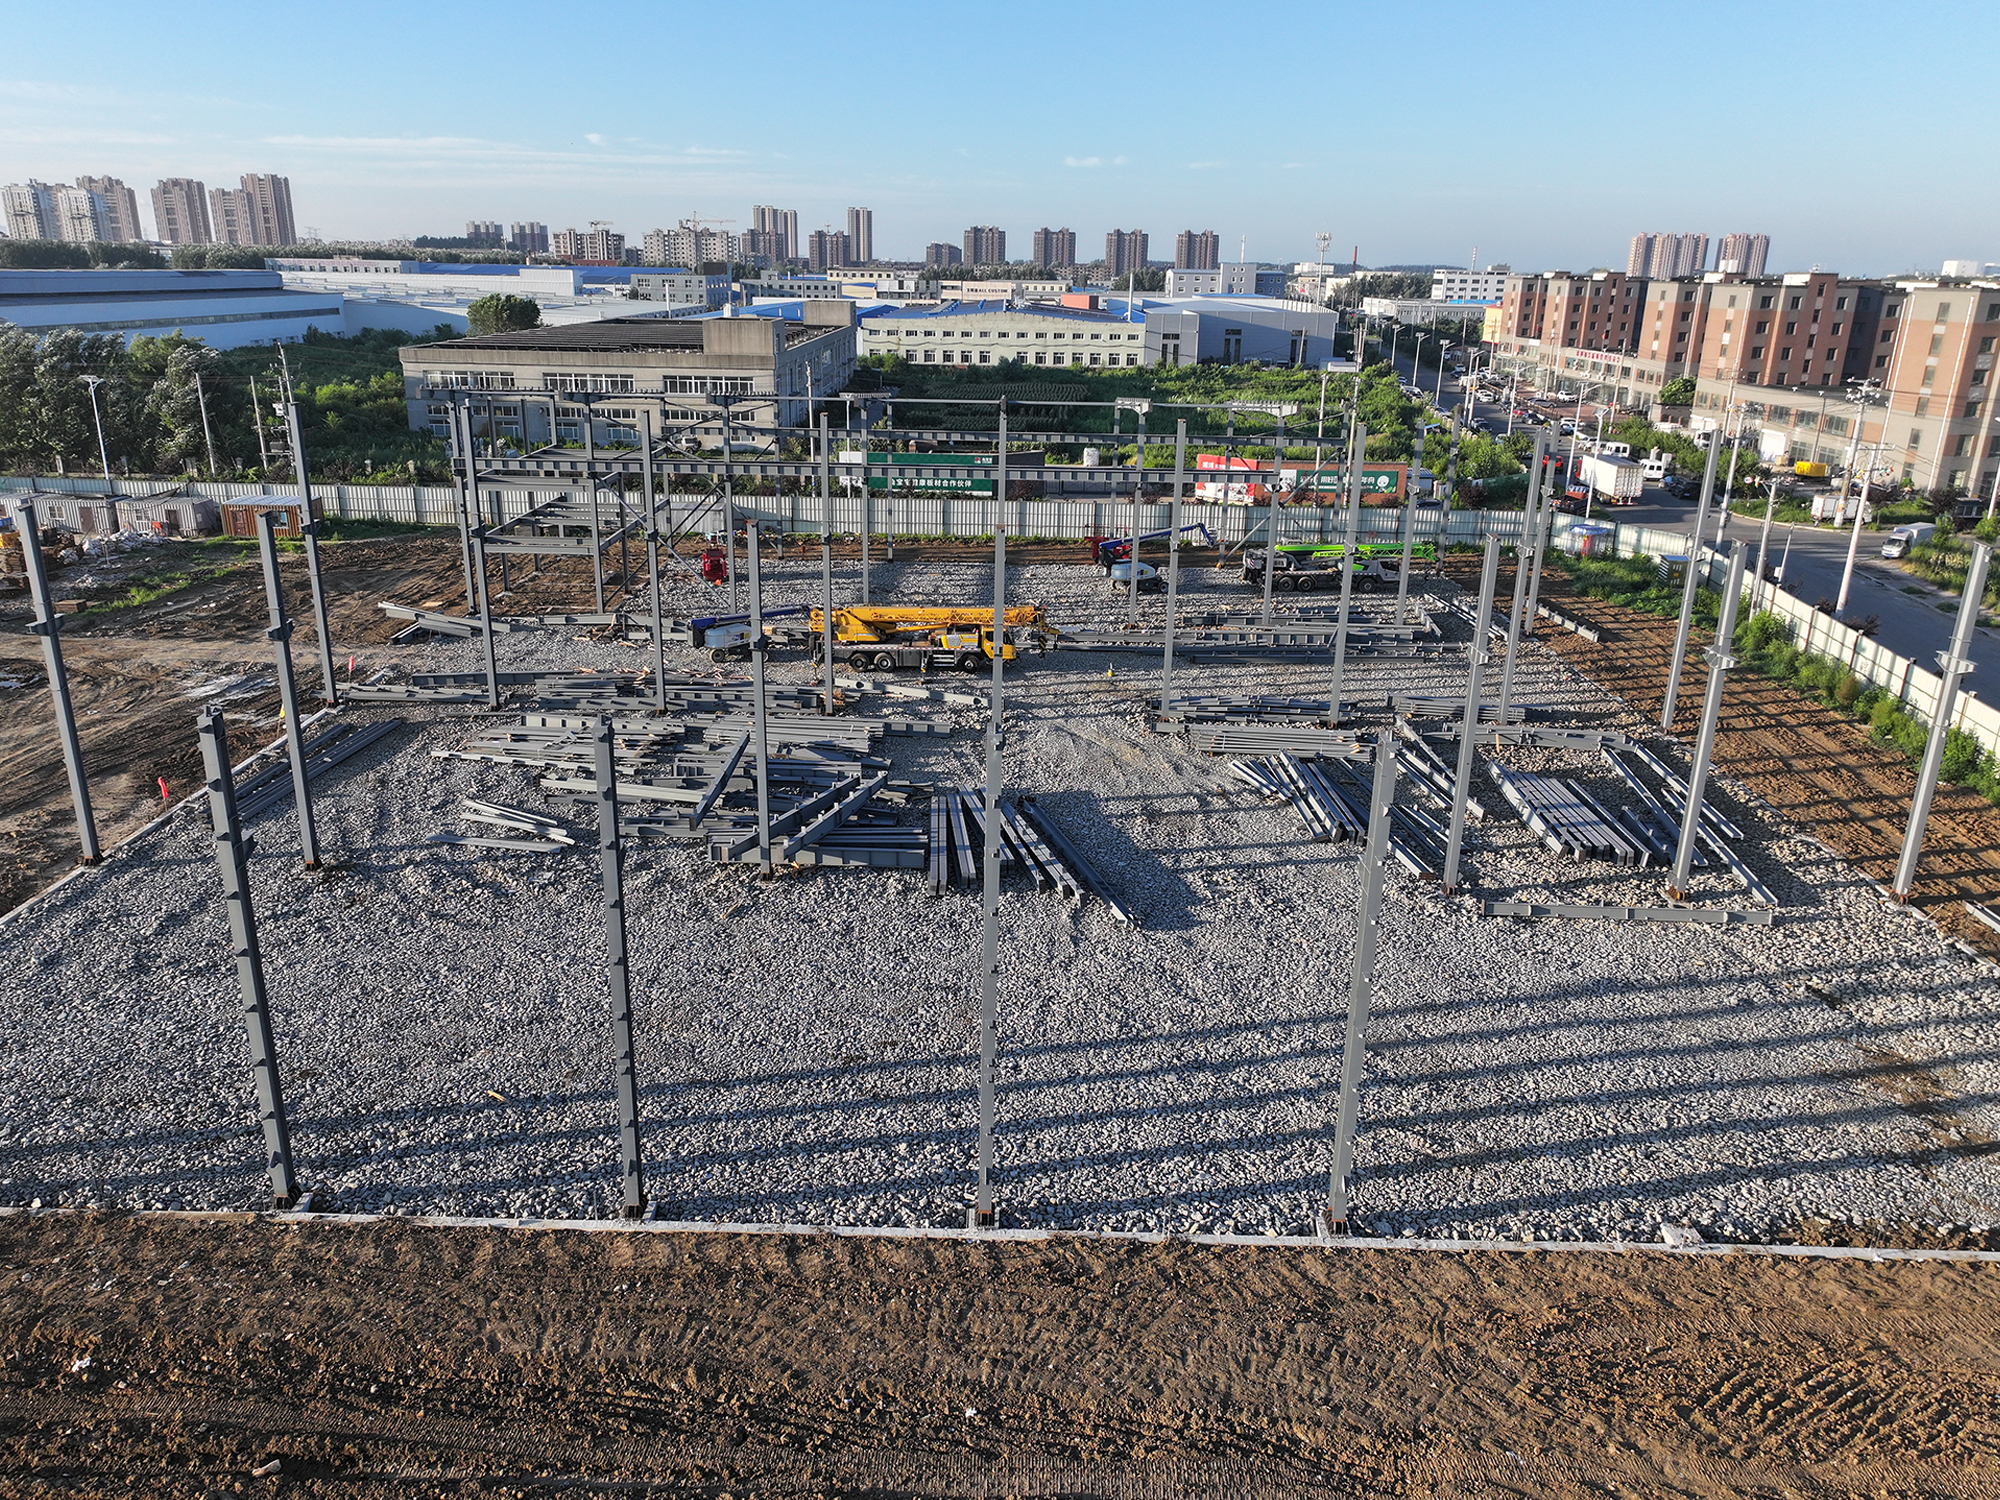
Shenyang Zhongwei Heavy Industry Steel Structure Engineering Co., Ltd. har slutfört leveransen av stålkonstruktionsarbetena för Heilongjiang Xinhui-elektrolyshallen. Projektet, beläget i Keshiketeng Banner i Inre Mongoliet, har en byggyta på cirka 20 000 m², använder ett portalkarmsystem och omfattar cirka 600 ton konstruktionsstål. Jämfört med konventionella lagerbyggnader lägger elektrolysrelaterade industriella verkstäder större vikt vid samordning mellan strukturellt utrymme, processutrustning, byggnadens skalhållbarhet och underhållstillgänglighet. Ingenjörskvaliteten kan därför inte bedömas enbart utifrån om enskilda komponenter är färdiga; den måste även återspegla noggrannheten i nätlinjer, fogmonteringen, skalens kontinuitet, monteringskontrollens referenspunkter samt de villkor som krävs för efterföljande drift och underhåll. Utifrån ett beprövat strukturellt system etablerade detta projekt en genomförandemetod för produktionsinriktade industribyggnader genom kontinuerlig styrning av detaljering, tillverkning och montering.
Byggnadstyp |
Primär konstruktion |
Byggnadsarea |
Projektomfattning |
Industriell produktionsverkstad |
Enplans portalram |
Cirka 20 000 m² |
Leverans av stålkonstruktionsprojekt |
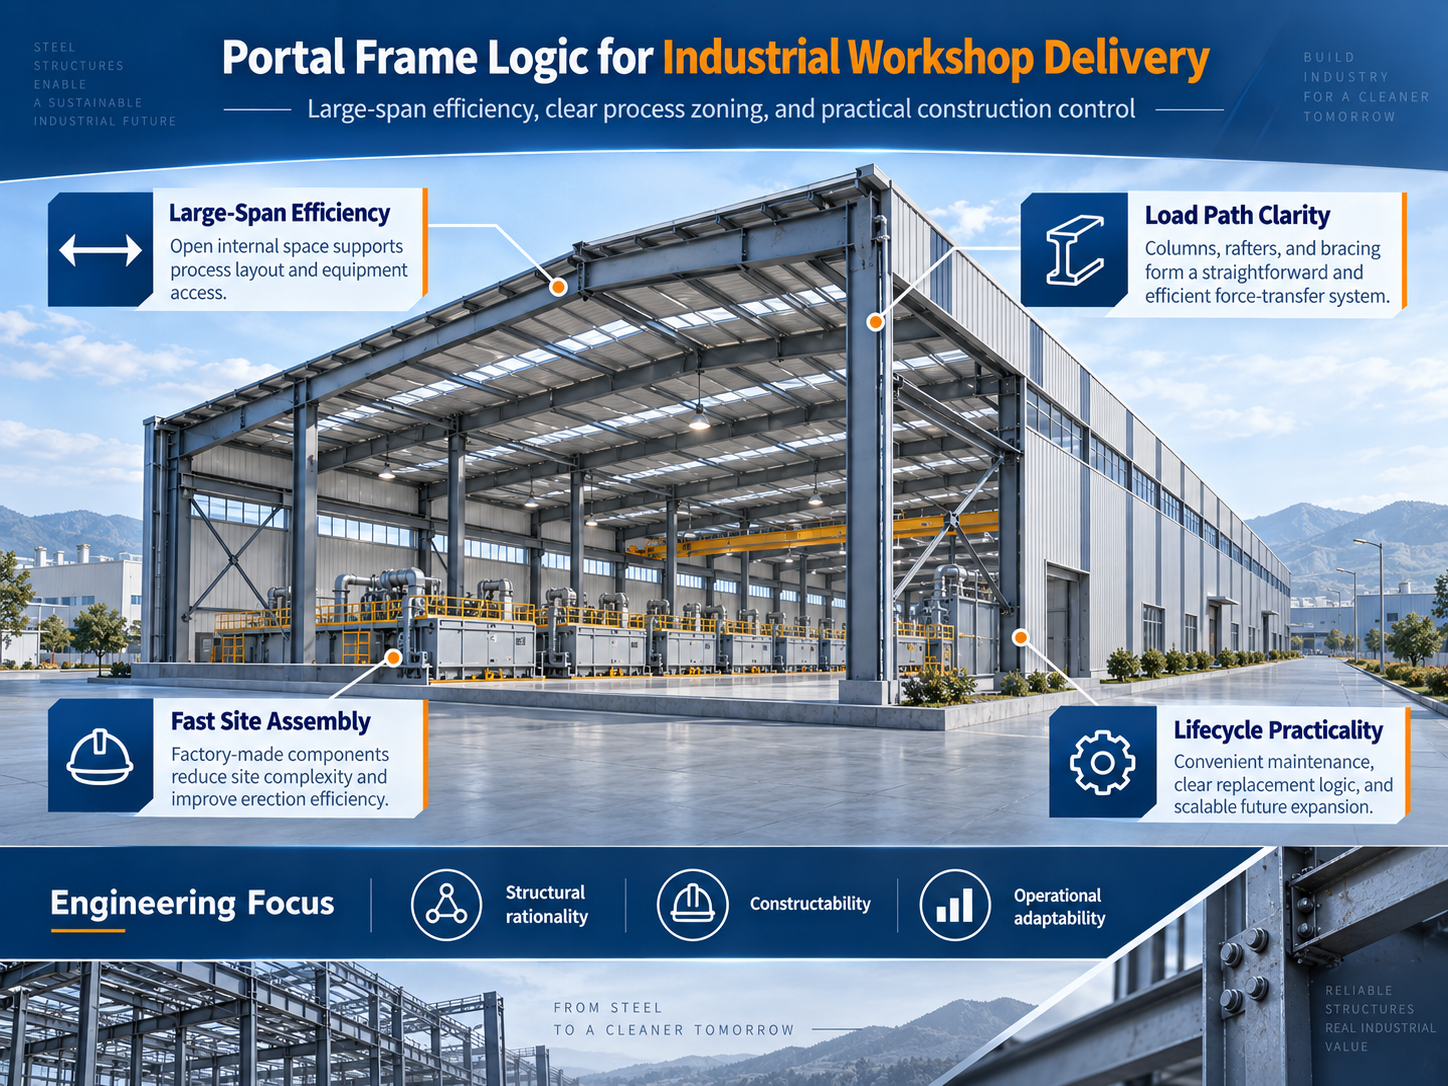
Tekniska beslut för industriella stålverkstäder bör utgå från produktionskraven. Portalramar används omfattande i industribyggnader inte enbart för att de minimerar antalet primära komponenter och möjliggör relativt snabb konstruktion, utan framför allt för att de ger tydliga lastvägar, stark rumslig kontinuitet och betydlig flexibilitet vid samordning av pelarnät med utrustningslayout. För verkstäder som måste anpassas för kontinuerliga produktionslinjer, utrustningsfundament, underhållstilfart och EL- och VVS-system måste det strukturella systemet uppnå en lämplig balans mellan bärförmåga, styvhet, fri höjd och byggorganisation.
Byggnader för elektrolysrelaterad produktion ställer ännu större krav på denna samordning. Beroende på processen kan driftmiljön innebära hög fuktighet, temperaturskillnader, gaser eller korrosiva medier. Konstruktionen och byggnadens skal måste därför göra mer än att uppfylla geometriska krav vid slutlig godkännande; de bör också underlätta inspektion, underhåll och hållbarhet under långvarig drift. Det specifika korrosionsskyddssystemet, skalmaterialen och den termiska isoleringens uppbyggnad ska fastställas i projektets konstruktionsdokument och utifrån produktionsprocessens förutsättningar. Ur ett utförandeperspektiv är det viktigaste kravet att undvika konflikter mellan konstruktionsfogar, skalmanschetter och -profiler samt MEP-gränssnitt, så att utrustningens drift och framtida underhåll stöds av tydliga och användbara rumsliga förhållanden.
Utifrån denna förståelse behandlades portalen inte som en enkel kopiering av en "standardfabriksbyggnad." Istället samordnades den strukturella rutnätsindelningen, elementuppdelningen, stagordningen, ytterhöljets kontrollinjer och monteringssekvensen inom ett enda tekniskt ramverk. För en stor produktionsverkstad kan denna tidiga samordning avsevärt minska risken för fältändringar, felaktiga element och sekundära justeringar av byggnadens ytterhölje.
Det primära lastbärande systemet i en portalkonstruktion utgörs av stålpelarna, stålbalkarna och balk-pelar-förbindningarna, medan den longitudinella stabiliteten beror på samverkan mellan pelarstag, takhorisontella stag, stagar, taklister och vägglistar. En vanlig ingenjörsmissuppfattning är att fokusera främst på dimensionerna för huvudbalkarna och pelarna, samtidigt som man underskattar inflytandet av sekundära delar och förbindningar på den totala stabiliteten, installationen av byggnadens skal och säkerheten under byggnadsfasen. I praktiken är monteringsnoggrannheten för en enskild portalkonstruktion endast utgångspunkten; den ackumulerade avvikelsen över flera portalkonstruktioner längs kontinuerliga rutnätslinjer avgör slutligen den slutgiltiga geometriska kvaliteten för byggnaden.
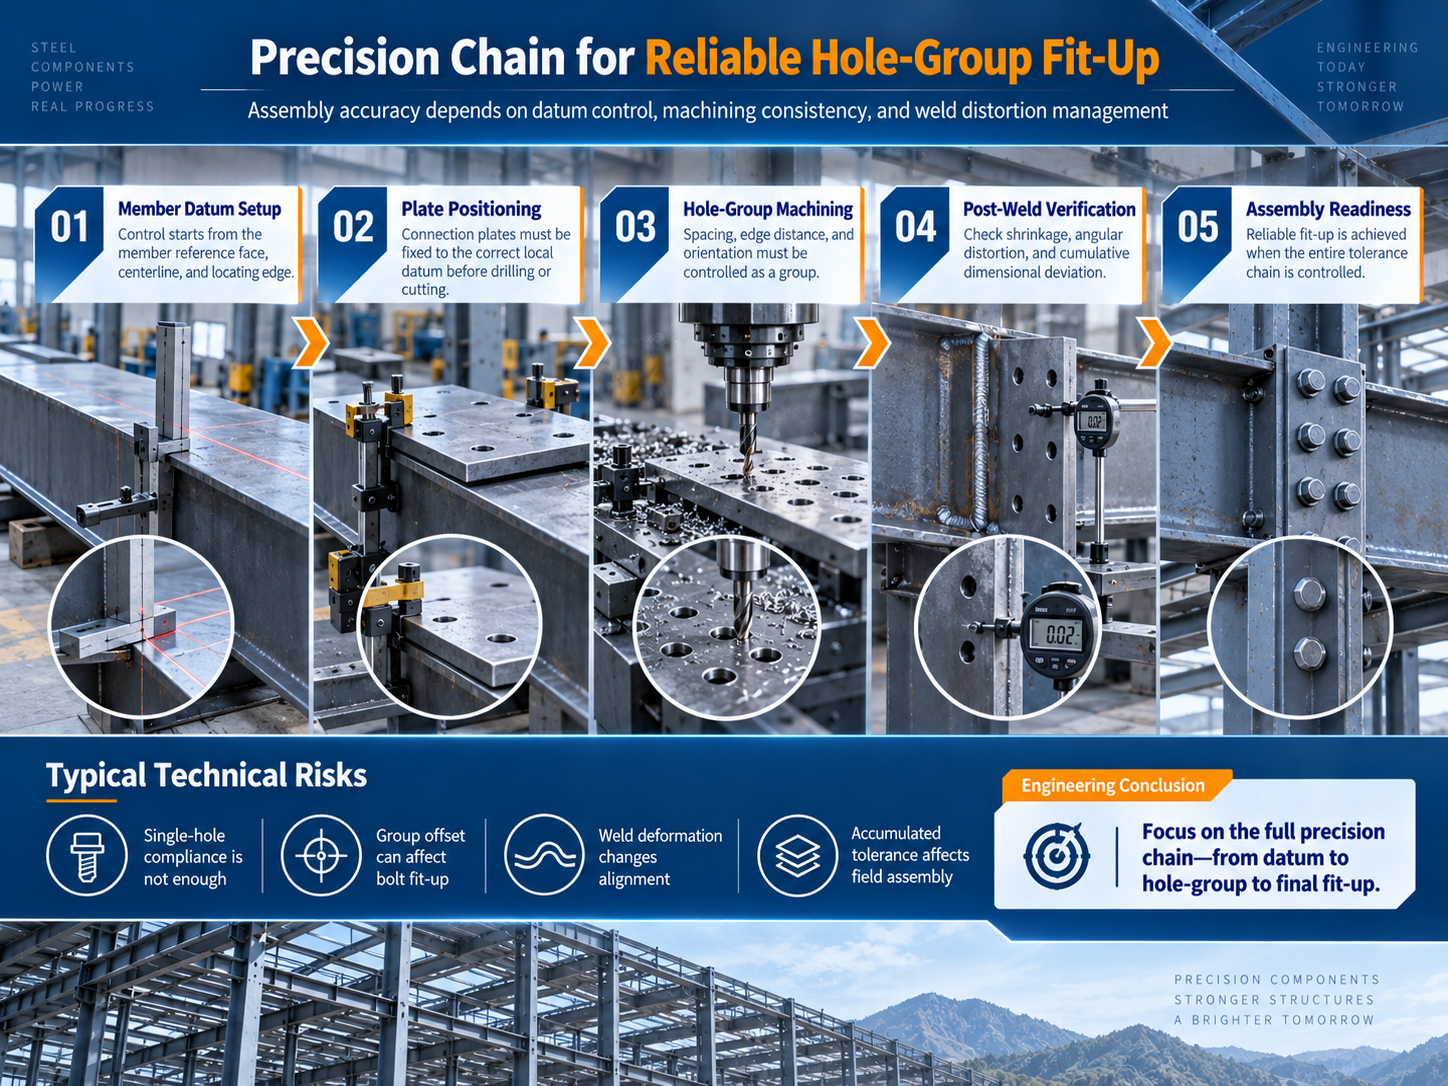
Strukturell kontroll bör därför organiseras kring fyra referensnivåer: rutnätslinjer, höjdnivåer, fogar och element. Vid detaljering måste positionssambandet, anslutningsriktningen och monteringslogiken för varje komponenttyp tydligt definieras. Vid tillverkning omfattar nyckelkontrollerna total längd på elementen, placering av ändplåtar, noggrannhet hos grupper av borrhål, tvärsnittsgeometri, svetsförvrängning och rakhet på elementen. När arbetet övergår till byggarbetsplatsen måste positionen för rutnätslinjerna, vertikaliteten och höjdnivån för den första stabila rumsliga enheten etableras som prioritet, så att efterföljande ramverk kan monteras kontinuerligt utifrån en gemensam referens.
För industriverkstäder påverkar kontrollen av strukturell deformation även direkt takavlopp, väggytans planhet, dörr- och fönsteröppningar samt utrustningsanslutningar. Om den primära konstruktionen utvecklar kontinuerligt ackumulerade geometriska avvikelser förblir de resulterande problemen sällan begränsade till stålelementen; de överförs till takbalkar, vägbalkar, plattor och kantprofiler. Mogen portalramkonstruktionshantering grundas därför inte på isolerade godkännandekontroller. Istället betraktas målexaktheten för den primära konstruktionen som en förutsättning för montering av högkvalitativ yttre skal.
När ett industriellt stålkonstruktionsprojekt går in i serietillverkning skiftar kvalitetsstyrningens fokus från "enskild komponentens efterlevnad" till "konsistens i serien." Ju fler liknande komponenter det finns, desto viktigare blir det att standardisera ritningsrevisioner, numreringssystem, processreferenser och kontrollmetoder. En felaktig information kan leda till omfattande omarbete senare i processen och överföra fabriksrelaterade problem direkt till byggarbetsplatsen.
För projekt av denna typ använder Zhongwei Heavy Industry ett unikt komponentidentifieringsnummer som informationsbärare som kopplar samman detaljdata, tillverkningsoperationer, kvalitetskontroll och expedition. Vid skärning verifieras materialklass, profilspecifikation och geometriska mått. Vid montering kontrolleras de relativa positionerna för flänsar, liv och änddetaljer. Efter svetsning kontrolleras svetsprofil och svetsdeformation som nyckelobjekt. Efter rätning och borrning återkontrolleras total längd, profiländringar, bult-hålgrupper och ändvinklar. För monteringskänsliga komponenter kan godkännande inte enbart baseras på om en enskild dimension ligger inom tillåten tolerans; det måste även beaktas hur komponenten passar in i den fullständiga ramen och tillsammans med angränsande delar.
Det praktiska värdet av denna tillverkningslogik blir uppenbart på platsen. När balkar, pelare, stag, anslutningsplattor och förbindningsmedel anländer som kompletta sett organiserade per monteringsenhet kan arbetslaget på platsen minska oplanerat arbete, såsom sökning efter komponenter, tillfällig matchning, borrning av hål eller reparationsslipning samt sekundär skärning. Tillverkningsnoggrannheten är därför inte bara en intern fabrikskvalitetsindikator; den är en förutsättning för effektiv lyftning, korrekt första-monteringspass för fogar samt stabilitet i tidsplanen.
Den primära stålkonstruktionen ger byggnaden bärförmåga och användbar volym, medan tak- och väggklädselsystemen direkt utför funktionerna vattentätning, termisk isolering, vindmotstånd, inhägnad och miljöavskiljning. I norra industribyggnader påverkar säsongens temperaturskillnader, vind- och snölast samt förändringar i inomhus- och utomhustemperatur och fuktighet kontinuerligt panelöverlappningar, fästpunkter, kantprofiler och detaljer för blädderplåt. Där produktionsmiljön kan innebära korrosionsrisker krävs ytterligare uppmärksamhet på materialval, beläggningssystem, anslutningsdetaljer och underhållsåtkomlighet.
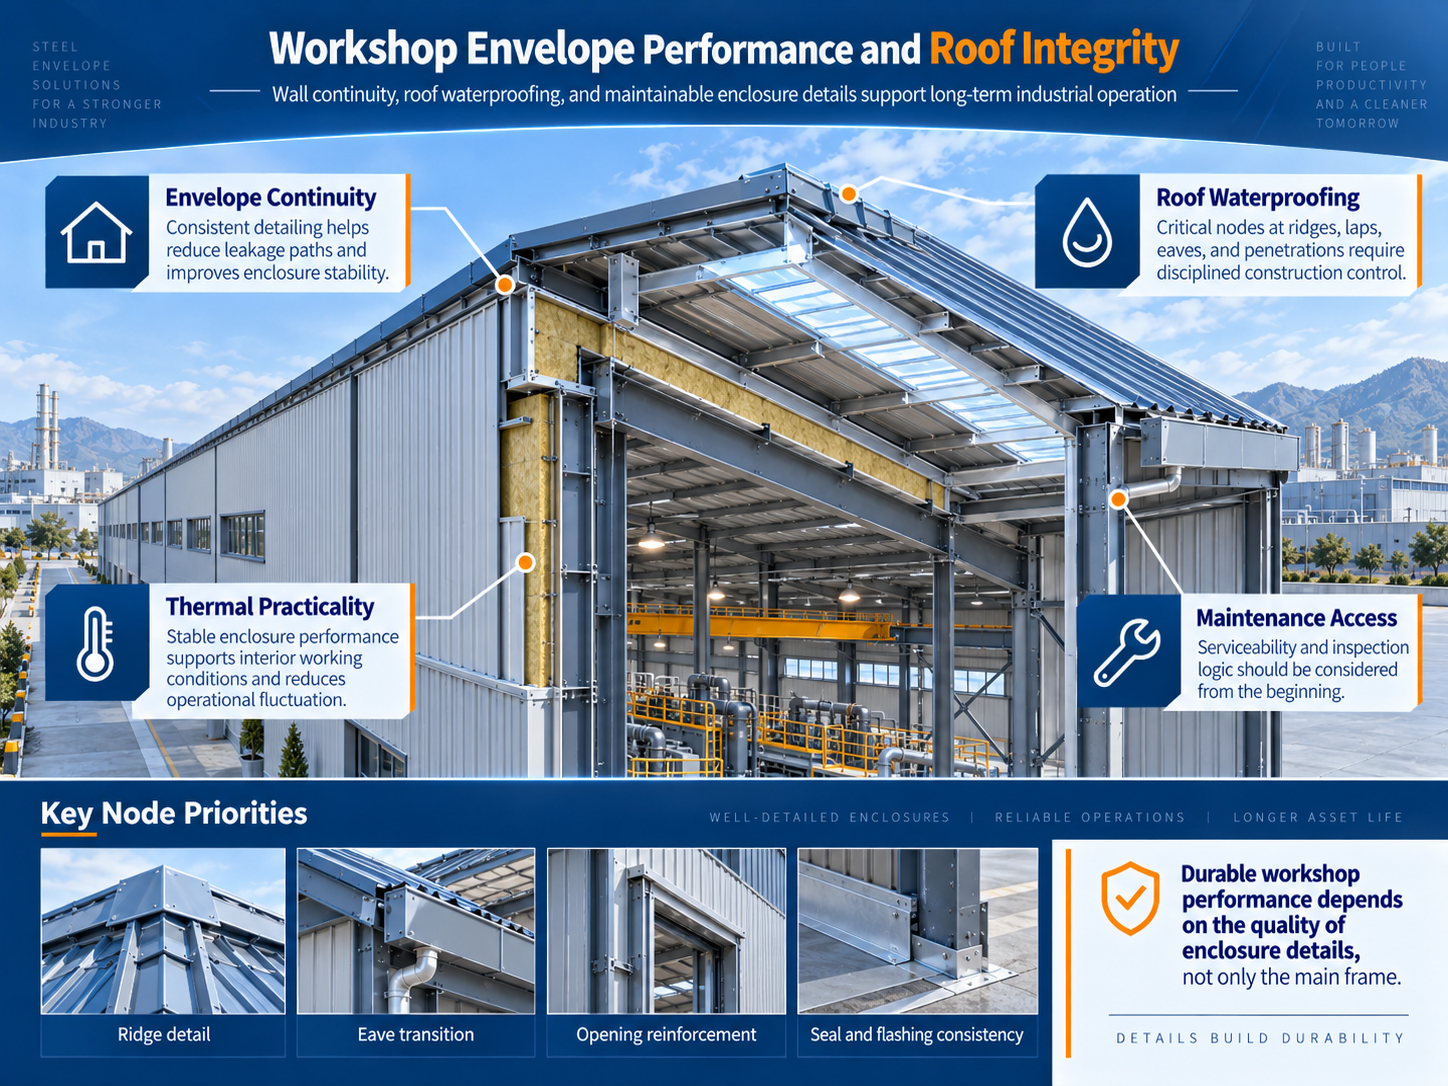
Den tekniska kvaliteten hos ett taksystem avspeglas först i dess avrinningsbana och byggnadskontinuitet. På ett stort tak bör vattentätning inte uppfattas som lokal applicering av tätmedel. Den måste istället utgöra ett komplett system genom taklutning, panelöverlappningar, fästmetsoder, åsdetaljer, takfotar, blästaravskärmningar och genomföringsdetaljer. Under installationen bör panelernas justering, överlappningsbredden, fästpunkternas placering och avslutningsdetaljerna kontrolleras samtidigt för att förhindra att lokala avvikelser förstärks över långa taksträckor. Värmeisoleringsfunktionen är likaså beroende av kontinuitet. Om materialgränser, kompressionsförhållanden eller fogbehandlingar innehåller uppenbara avbrott kan termiska svaga punkter uppstå och öka risken för framtida kondens.
Den visuella ordningen på fasaden är ett yttre uttryck för ingenjörsmässig precision. Industribyggnader är inte beroende av komplexa arkitektoniska former för att förmedla kvalitet. Viktigare är konsekventa panelfogmoduler, raka inre och yttre hörn, fullständiga öppningslistningar samt tydligt lösta gränssnitt mellan olika material. Ju enklare fasaden är, desto högre krav ställs på strukturella kontrollinjer, positionering av gurter och utmätning av paneler. Den slutliga planheten och linjära ordningen på fasadens höjd är i princip resultatet av samordnad noggrannhet mellan primärkonstruktionen och byggnadens skalverk.
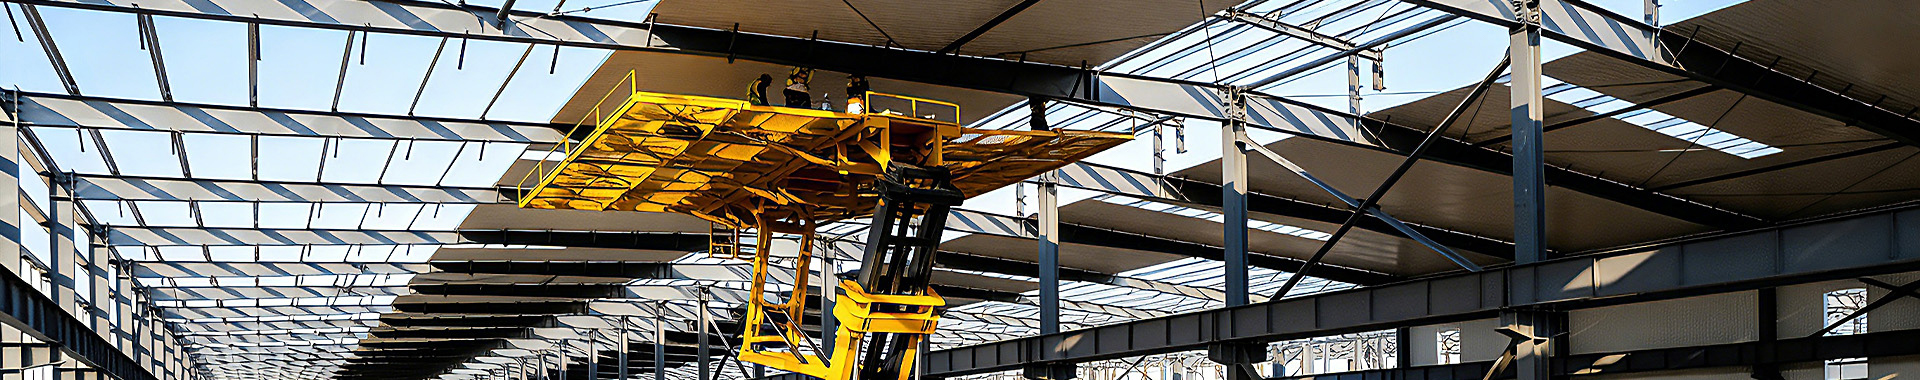
Den tekniska prioriteringen vid uppförandet av portallramar är inte bara att maximera lyfthastigheten, utan att så tidigt som möjligt skapa ett tillförlitligt, rumsligt stabilt system. Efter att grundnätlinjerna och inbyggda objekt har kontrollerats bör prioritering ges till positionering av kolumnens bas, vertikal, balk-kolonnanslutningar och tillfälliga stabilitetsåtgärder för den första ramen och den angränsande ramen, följt av tidig stängning av det längsgående stödsystemet. Först efter att den första stabila enhetens geometriska förhållande har bekräftats kan följande ramar monteras mot en upprepad referens.
Hantering av ackumulerad avvikelse är särskilt viktig i verkstäder med stort takområde. Ett litet fel på en rutnätslinje, om det inte åtgärdas omedelbart, kan leda till betydande ändavvikelser efter flera på varandra följande fack har monterats, vilket ytterligare påverkar takbalkar, väggbalkar, takplåtar och väggplåtar. Markmätning och justering bör därför pågå under hela den strukturella monteringen i stället för att skjutas upp tills hela den primära konstruktionen är slutförd.
Den primära konstruktionen och byggnadens skal kräver också ett korrekt hanterat gränssnitt mellan olika byggetapper. Att stänga in skalen för tidigt kan minska det tillgängliga utrymmet för omräkning av konstruktionen och gemensam granskning av fogar. Om däremot strukturella referenspunkter lämnas orättade för länge efter upprättningen, blir panelinstallationen svårare. Genom att införa stopppunkter för strukturell granskning och tydligt definiera villkoren för när installationen av skalen får påbörjas kan byghastigheten byggas på stabil geometrisk kvalitet i stället för uppnås genom omfattande justeringar i efterhand.
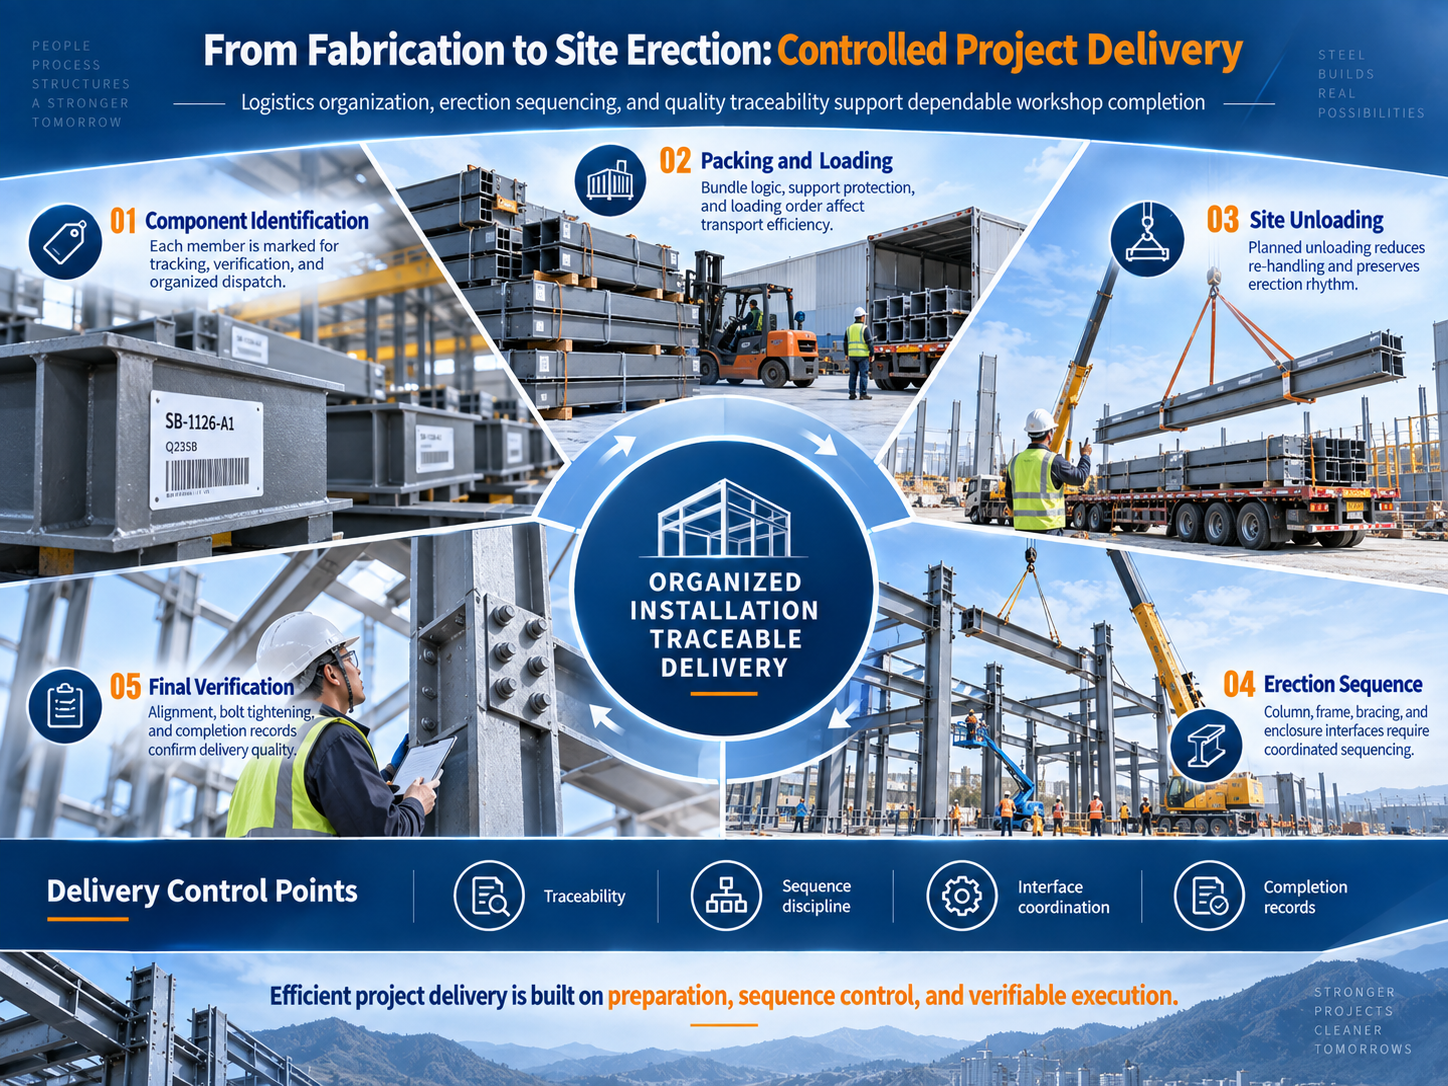
För stålkonstruktionsprojekt är transport inte en oberoende aktivitet som endast påbörjas efter att tillverkningen är slutförd. Medlemssegmentering, lastningsmetoder, ankomstordning och monteringsplanen för platsen är direkt kopplade till varandra. Om lastningsordningen inte är i linje med monteringsordningen kan material redan vara på plats ändå orsaka förseningar på grund av fordonens väntetid, omhantering, tid som används för att hitta komponenter eller saknade tillbehörsdelar. I en industriell verkstad där montering sker kontinuerligt kan sådan väntan snabbt öka kostnaderna för kranarbetstid och arbetsorganisation.
Projektleveransen bör därför organiseras kring monteringsenheter, där komponentnummer, paketidentifiering, lastningslistor och platszoner hålls konsekventa. Kvalitetsspårbarhet bör följa samma logik. När en komponent eller en fog behöver kontrolleras på plats bör dess identifieringsnummer möjliggöra för teamet att snabbt spåra motsvarande detaljeringsinformation, produktionsstatus och fraktuppgifter. Detta skapar en inspekterbar, spårbar och verifierbar mekanism som minskar informationsförlust vid tvärsektorisk samordning.
Från kundens och projektkoordinatorns perspektiv uttrycks värdet av ett sådant system inte genom någon enskild parameter, utan genom lägre projektosäkerhet. Ju större projektet är, ju fler komponenter det innehåller och ju tätare anslutningsdetaljerna är, desto viktigare blir det att lita på standardiserade processer och kopplade data för att stabilisera resultaten, snarare än på ad hoc-korrigeringar baserade på enskild platsupplevelse.
Zhongwei Heavy Industry ser ett stålkonstruktionsprojekt som ett system som omfattar detaljritning, tillverkning, kvalitetskontroll, förpackning och frakt samt montering på plats. Ett företags kapacitet bör inte bedömas enbart utifrån produktionslinjens hastighet eller månatliga produktion. Den bör även utvärderas utifrån om tillverkningsteamet förstår logiken bakom monteringen, om det tekniska teamet kan identifiera gränsytans risker i förväg, om kvalitetsteamet kan etablera spårbara referensvärden och om logistikteamet kan stödja den faktiska monteringsordningen på plats. Endast när dessa funktioner är inriktade på samma tekniska mål kan fabrikens tillverkningskapacitet omvandlas till pålitliga projekteresultat.
"Innovation och precision" är inte en abstrakt slogan i denna process. Innovation återspeglas i den kontinuerliga förbättringen av metoder för detaljerad dataöverföring, komponentkodning, produktionsplanering, inspektionsstoppunkter och fraktorganisation. Precision implementeras genom detaljerad kontroll av hållägenheter, mått, svetsning, identifiering, monteringsreferenspunkter, panelöverlappningar och fogtrimning. För industribyggnader bestäms långsiktig stabil kvalitet sällan av en enda "framträdande" process. Mer ofta är den resultatet av ett stort antal grundläggande operationer som utförs konsekvent enligt samma standard.
Slutförandet av denna elektrolysverkstad ger Zhongwei Heavy Industry en teknisk referens för att ytterligare stärka sina levereringsförmågor inom specialiserade, produktionsinriktade industribyggnader. Framåt kommer företaget att fortsätta förbättra sina standardsystem kring strukturell detaljering, intelligent tillverkning, kvalitetsspårbarhet, samordning av skal-system och teknisk platsstöd, med hjälp av mer stabila tekniska data, tydligare processkontroll och mer verifierbara leveransresultat för att tjäna industriella anläggningar, lager- och logistikfaciliteter samt andra projekt för byggnader i stålkonstruktion.
Värdet av industriella stålbyggnader utvidgas bortom byggnadsfasens fördel med snabbhet och omfattar nu hela livscykeln – tillförlitlighet, underhållslättighet och kompatibilitet med produktionskraven. För tillverknings- och teknikföretag innebär detta att ansvarsområdet inte kan sluta när komponenterna lämnar fabriken. Kontinuerlig uppmärksamhet måste också ägnas åt gränssnittet mellan konstruktion och skal, kopplingen mellan tillverkning och montering samt förhållandet mellan byggnaden och produktionssystemet.
Zhongwei Heavy Industry kommer fortsätta att använda tekniska resultat som den slutgiltiga kvalitetsmåttet, minska avvikelser genom standardiserad tillverkning, minimera konflikter på byggarbetsplatser genom professionell detaljering och förbättra transparensen i leveranser genom spårbarhet i processen. Guidad av begreppet "Innovation och precision" kommer företaget fortsatt att stärka sina genomförandekapaciteter för industriella stålkonstruktionsprojekt och erbjuda kunderna mer stabilt, effektivt och kontrollerbart byggnadstekniskt stöd.
 Senaste nytt
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN