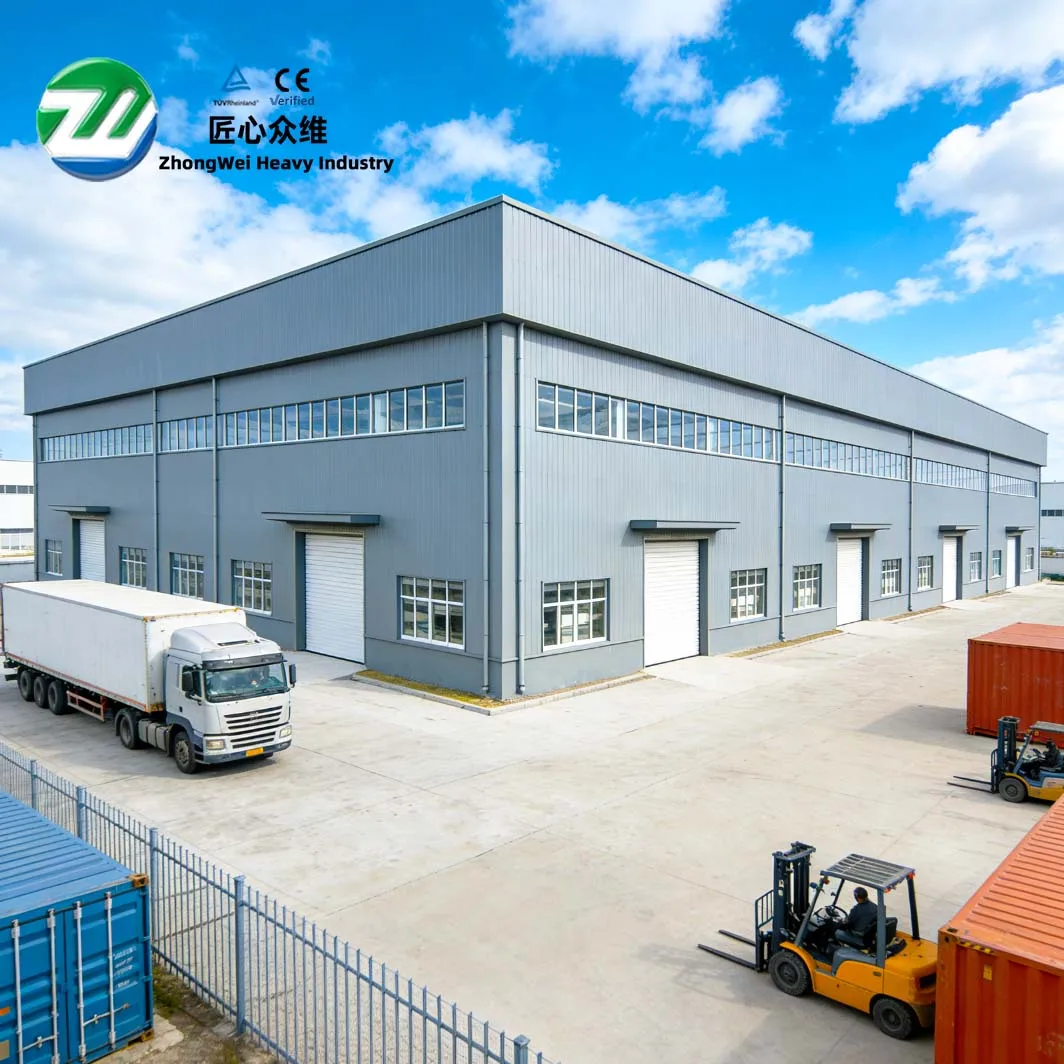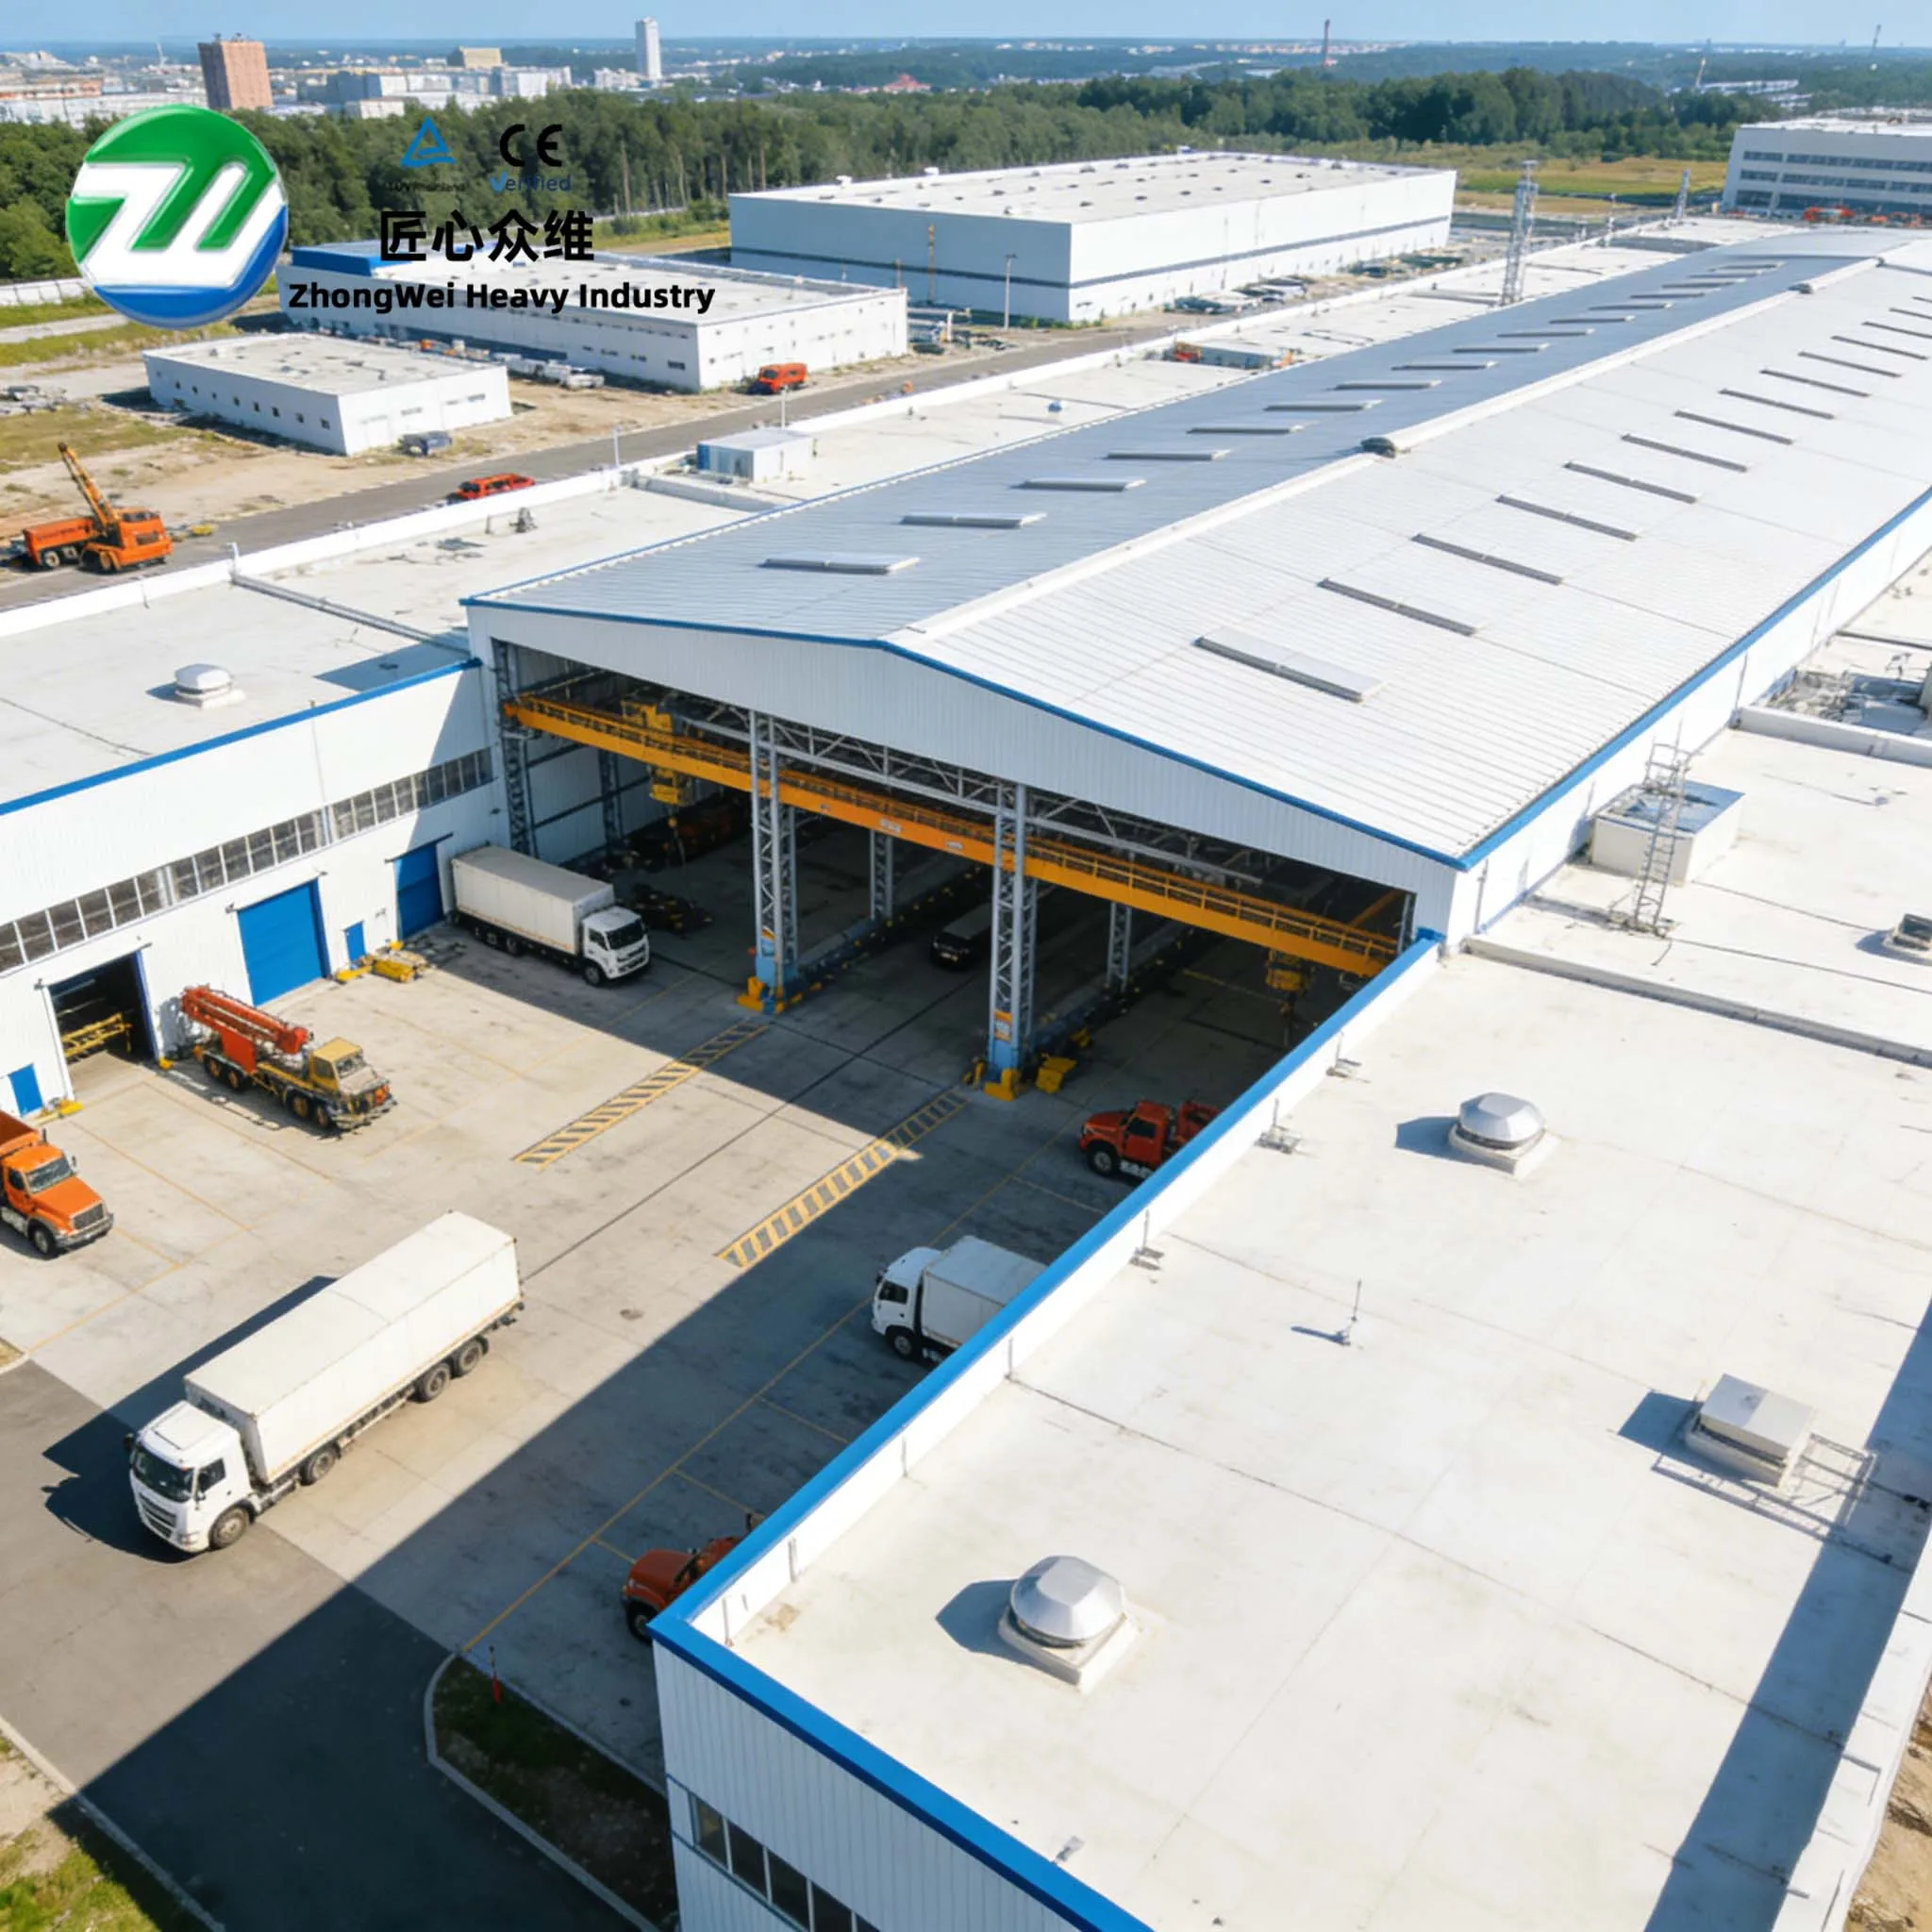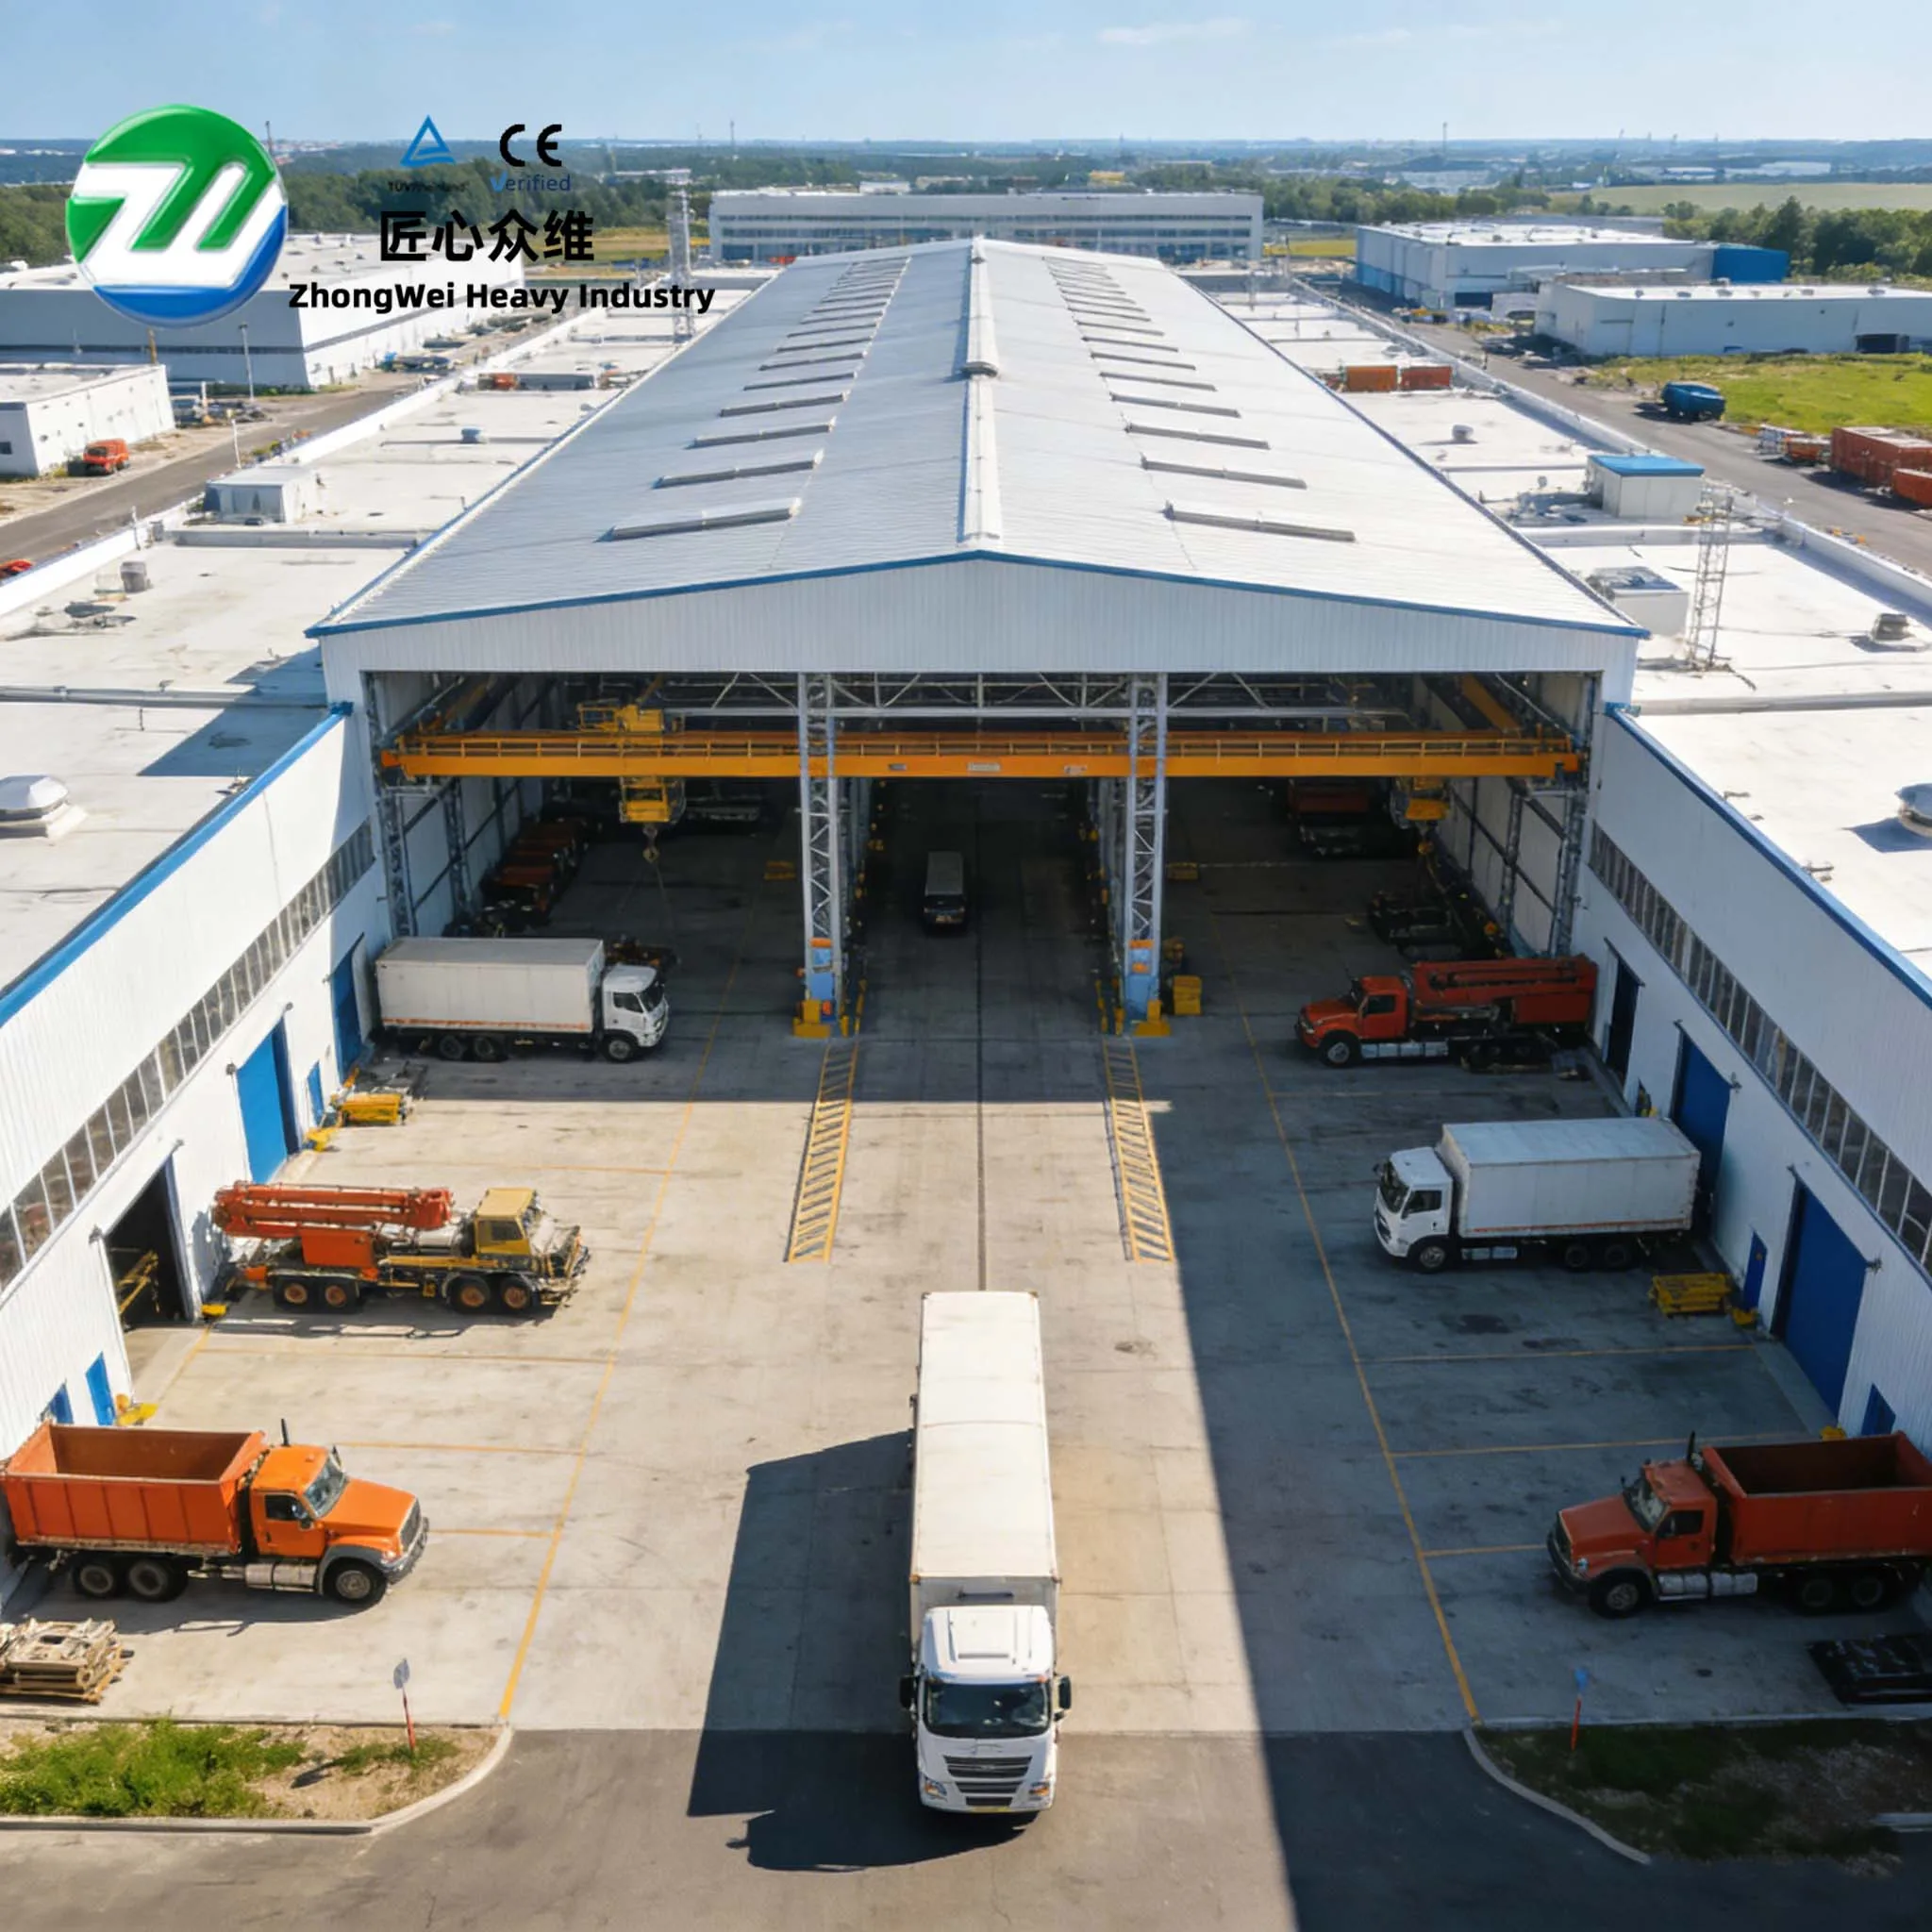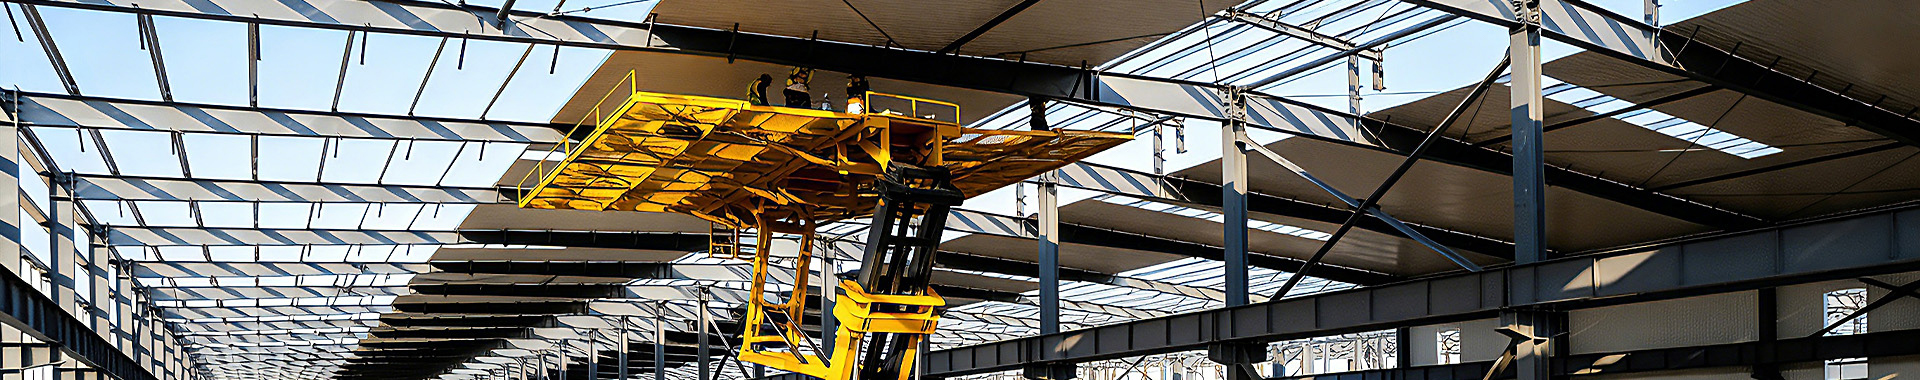
Shenyang Zhongwei Heavy Industry Steel Structure Engineering Co., Ltd. hat die Lieferung der Stahlkonstruktionen für die Elektrolysehalle Heilongjiang Xinhui abgeschlossen. Das Projekt befindet sich im Banner Keshiketeng, Innere Mongolei, umfasst eine Gebäudegrundfläche von rund 20.000 m², verwendet ein Hallenrahmensystem und beinhaltet etwa 600 Tonnen Tragwerkstahl. Im Vergleich zu herkömmlichen Lagergebäuden stellen elektrolysebezogene Industriehallen höhere Anforderungen an die Abstimmung zwischen Raumstruktur, Verfahrensausrüstung, Hülle-Dauerhaftigkeit sowie Wartungszugänglichkeit. Die Bauqualität lässt sich daher nicht allein danach beurteilen, ob einzelne Komponenten fertiggestellt wurden; sie muss sich zudem in der Genauigkeit der Achsabstände, der Fugenausführung, der Kontinuität der Gebäudehülle, den Einstellmaßstäben für die Montage sowie den Voraussetzungen für den späteren Betrieb und die Wartung widerspiegeln. Auf der Grundlage eines bewährten Struktursystems entwickelte dieses Projekt durch kontinuierliche Steuerung in den Phasen Konstruktionszeichnung, Fertigung und Montage einen Umsetzungsansatz für produktionsorientierte Industriebauten.
Bauart |
Primärstruktur |
Baugebiet |
Projektrahmen |
Industrielle Produktionswerkstatt |
Einstöckiger Hallenrahmen |
Ca. 20.000 m² |
Stahlbau-Projektabwicklung |
Technische Entscheidungen für industrielle Stahlhallen sollten mit den Produktionsanforderungen beginnen. Hallenrahmen werden in Industriebauten weit verbreitet eingesetzt – nicht nur, weil sie die Anzahl der Hauptbauteile konzentrieren und einen relativ schnellen Bau ermöglichen, sondern vor allem, weil sie klare Lastwege, starke räumliche Kontinuität und erhebliche Flexibilität bei der Abstimmung von Stützenrastern mit Anlagenlayouts bieten. Für Hallen, die kontinuierliche Fertigungslinien, Maschinenfundamente, Wartungszugänge sowie technische Gebäudeausrüstung (TGA) aufnehmen müssen, muss das Tragsystem ein angemessenes Gleichgewicht zwischen Tragfähigkeit, Steifigkeit, lichter Höhe und Bauablauf sicherstellen.
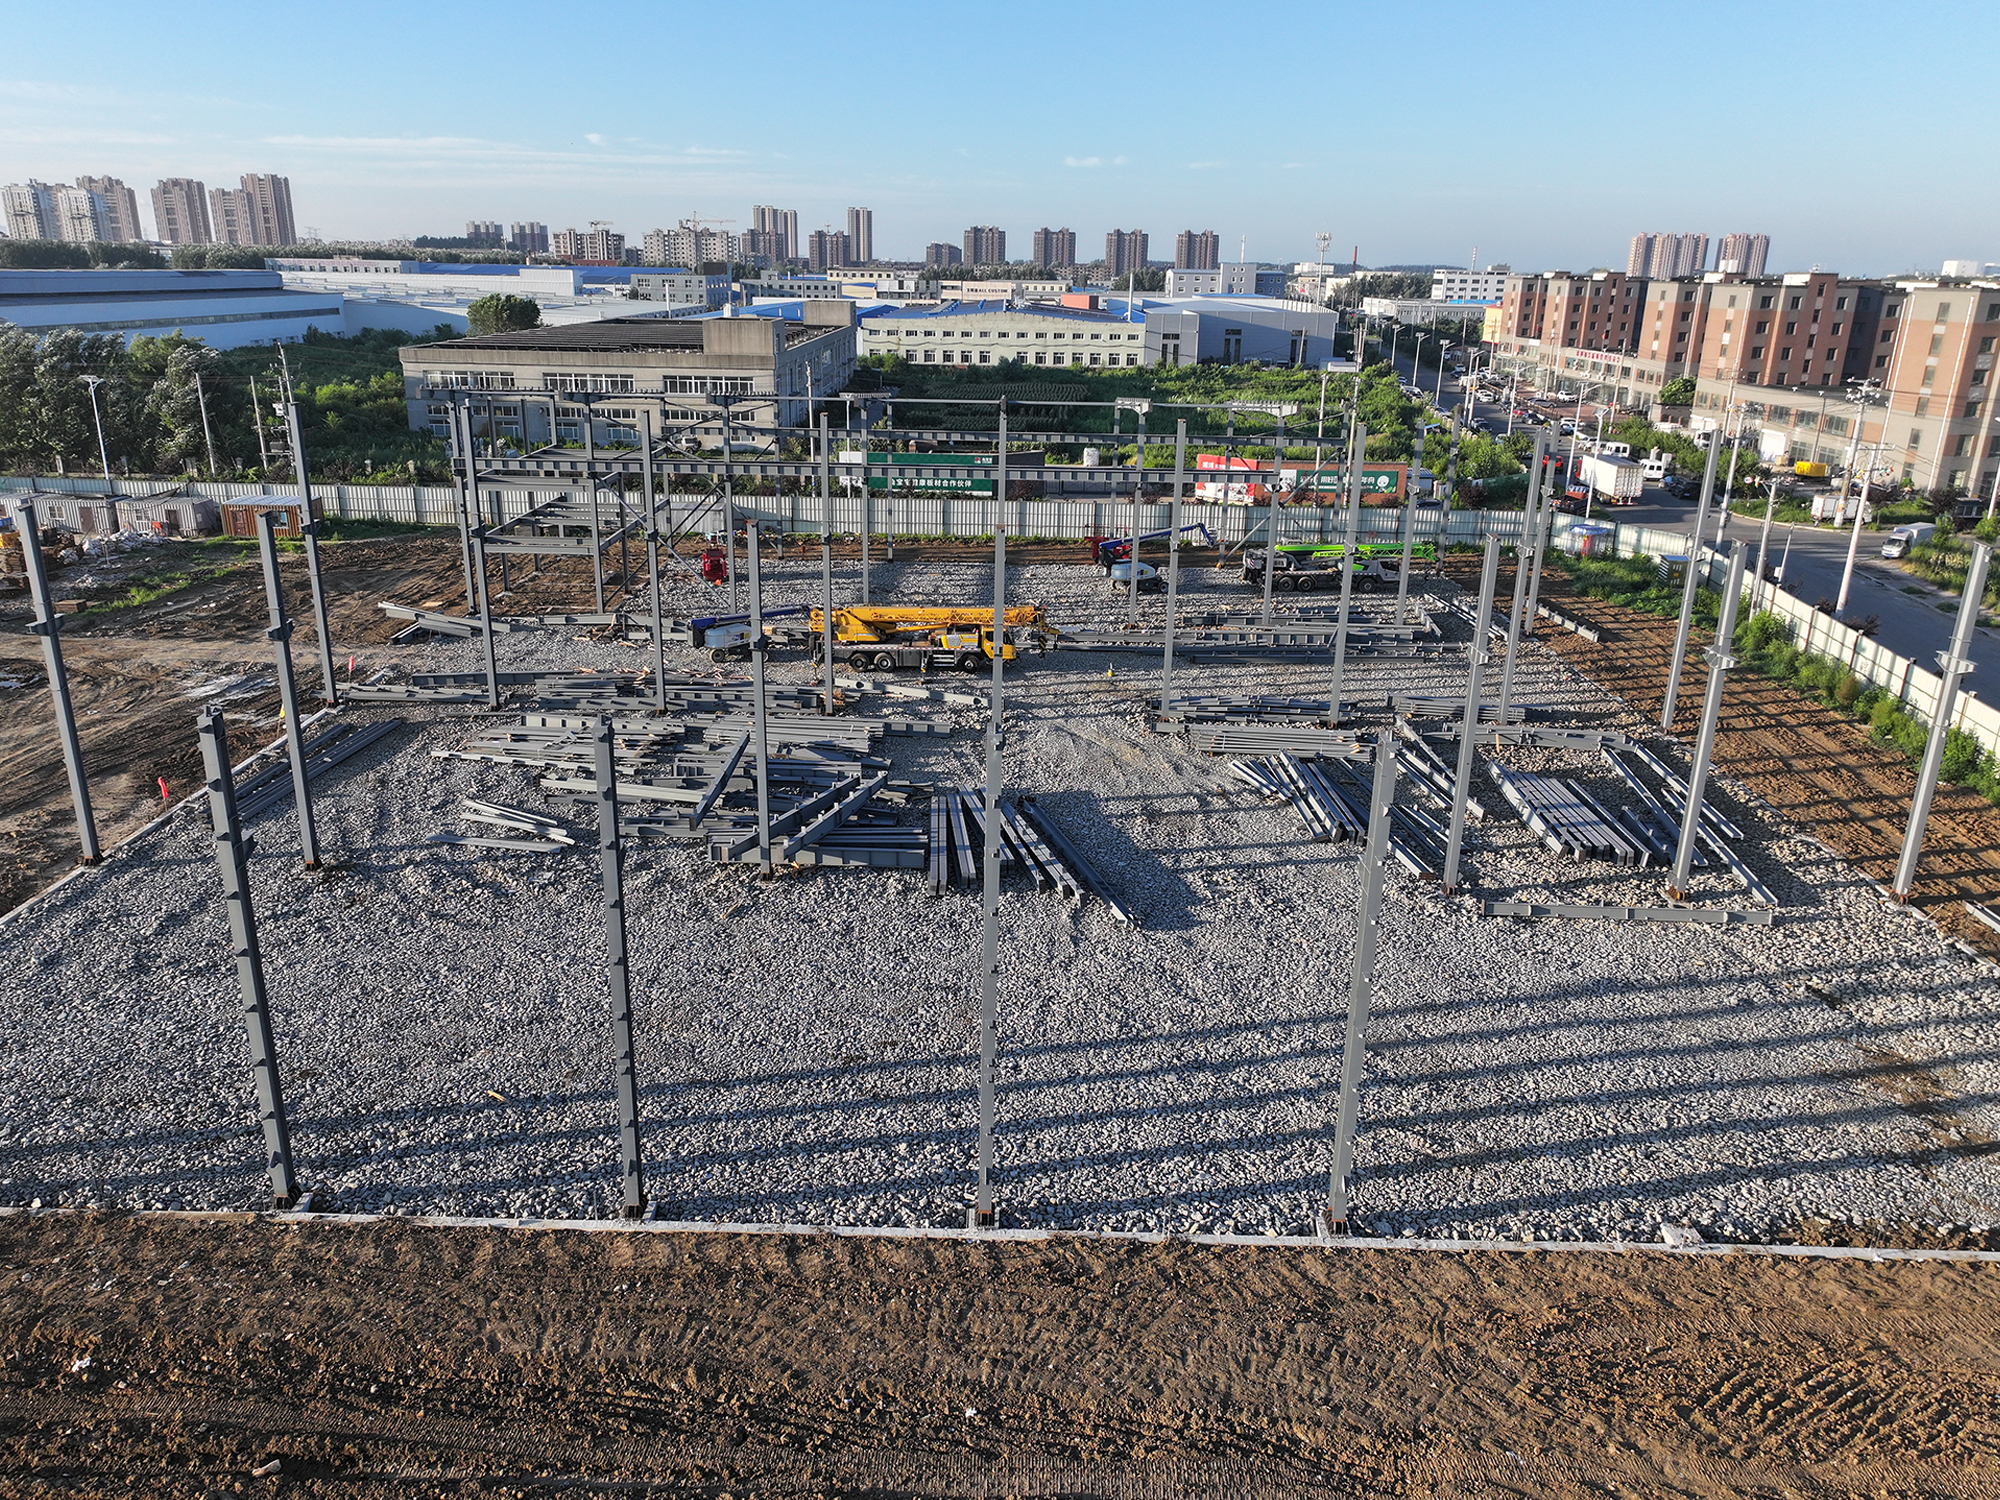
Gebäude für elektrolysebezogene Produktionsprozesse stellen noch höhere Anforderungen an diese Koordination. Je nach Verfahren kann die Betriebsumgebung hohe Luftfeuchtigkeit, Temperaturdifferenzen, Gase oder korrosive Medien umfassen. Die Konstruktion und die Gebäudehülle müssen daher mehr leisten als nur geometrische Anforderungen bei der endgültigen Abnahme zu erfüllen; sie sollten zudem Inspektierbarkeit, Wartbarkeit und Dauerhaftigkeit während des langfristigen Betriebs unterstützen. Das spezifische Korrosionsschutzsystem, die Materialien der Gebäudehülle sowie der Aufbau der Wärmedämmung sind durch die Projektplanungsunterlagen und die Bedingungen des Produktionsprozesses festzulegen. Aus Sicht der Ausführung ist die entscheidendere Anforderung, Konflikte zwischen Konstruktionsfugen, Hüllenelementen wie Abschlüssen und Zierleisten sowie MEP-Schnittstellen zu vermeiden, sodass der Anlagenbetrieb und künftige Wartungsarbeiten durch klare und nutzbare räumliche Verhältnisse unterstützt werden.
Auf dieser Grundlage wurde der Hallenrahmen nicht als einfache Reproduktion eines »Standard-Fabrikgebäudes« betrachtet. Stattdessen wurden das Tragwerk-Raster, die Unterteilung der Bauteile, die Aussteifungsanordnung, die Hüllflächen-Kontrolllinien sowie die Montagefolge innerhalb eines einzigen technischen Rahmens koordiniert. Bei einer großen Produktionshalle kann diese vorgelagerte Koordination die Wahrscheinlichkeit von Feldänderungen, Bauteil-Unverträglichkeiten und sekundären Anpassungen an der Gebäudehülle deutlich reduzieren.
Das primäre lasttragende System eines Portalfachwerks besteht aus Stahlsäulen, Stahlbindern und Balken-Säulen-Verbindungen, während die Längsstabilität von der koordinierten Wirkung von Säulenverstrebungen, horizontalen Dachverstrebungen, Streben, Pfetten und Wandlattungen abhängt. Ein verbreiteter technischer Irrtum besteht darin, sich vorrangig auf die Abmessungen der Hauptträger und -säulen zu konzentrieren und dabei den Einfluss sekundärer Bauteile und Verbindungen auf die Gesamtstabilität, die Montage der Gebäudehülle sowie die Sicherheit während der Bauausführung zu unterschätzen. In der Praxis stellt die Montagegenauigkeit eines einzelnen Portalfachwerks lediglich den Ausgangspunkt dar; die kumulierte Abweichung über mehrere Portalfachwerke entlang kontinuierlicher Rasterlinien bestimmt letztlich die endgültige geometrische Qualität des Gebäudes.
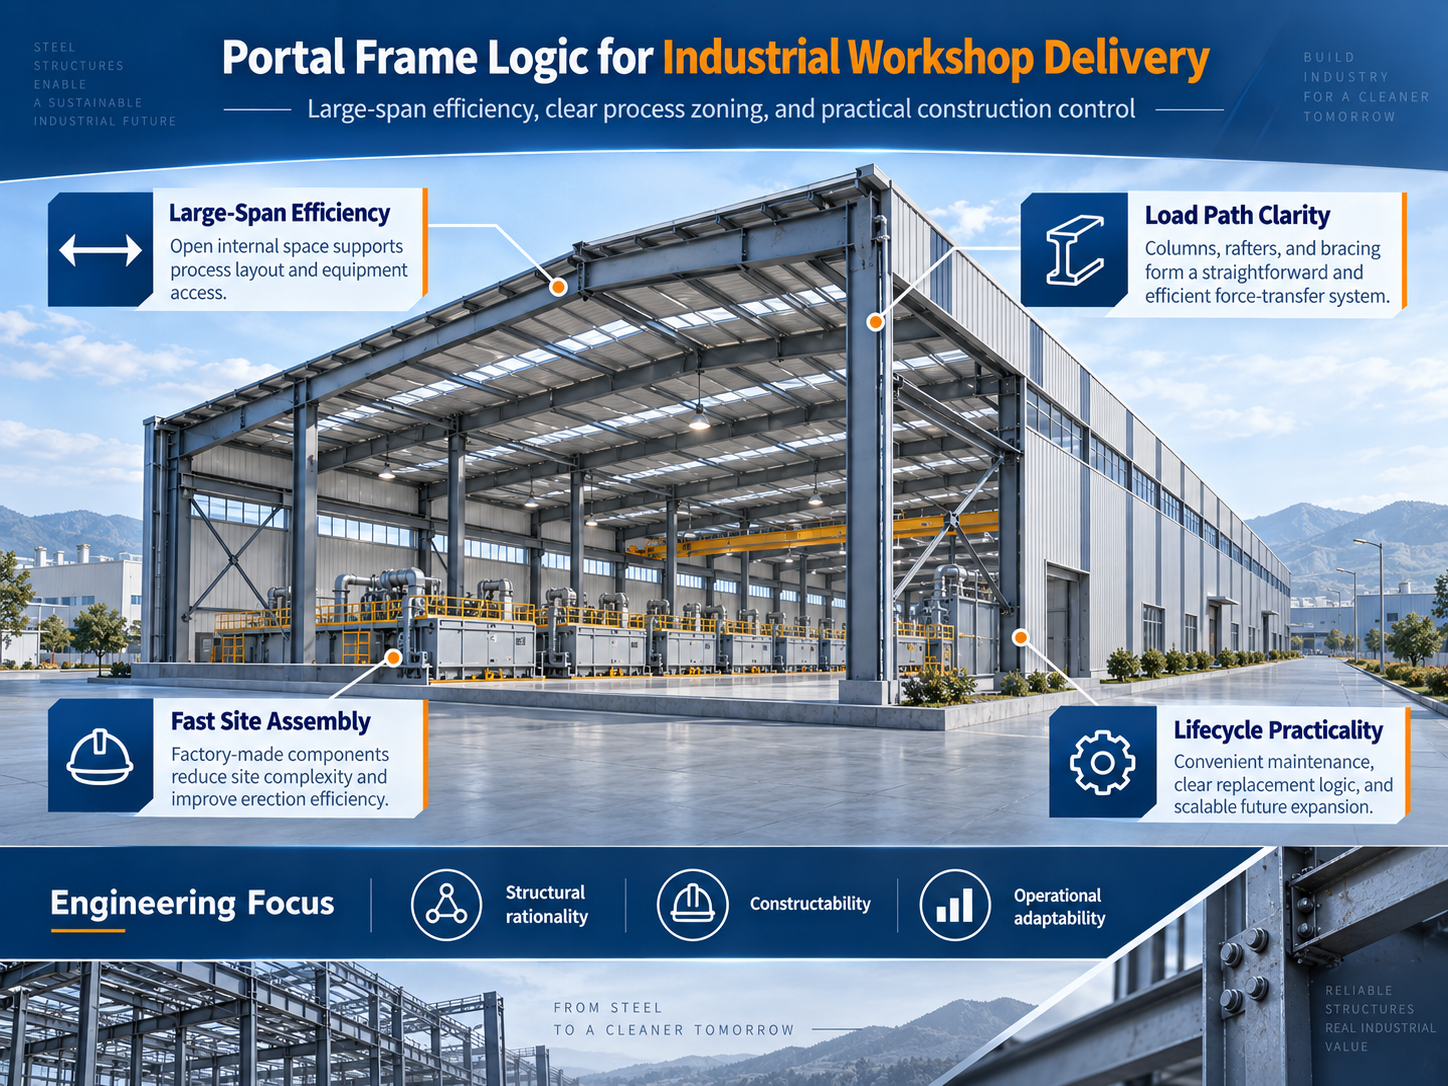
Die strukturelle Steuerung sollte daher um vier Referenzebenen organisiert werden: Achsnetzlinien, Höhenlagen, Fugen und Bauteile. Während der Detailplanung müssen die Positionierungsbeziehung, die Verbindungsorientierung und die Montagelogik jedes Bauteiltyps eindeutig festgelegt werden. Während der Fertigung umfassen die wesentlichen Kontrollpunkte die Gesamtlänge der Bauteile, die Lage der Anschlussplatten, die Genauigkeit der Schraubenlochgruppen, die Querschnittsgeometrie, die Schweißverzug und die Geradheit der Bauteile. Sobald die Arbeiten auf der Baustelle beginnen, müssen als Priorität die Lage der Achsnetzlinien, die Vertikalität und die Höhe der ersten stabilen räumlichen Einheit festgelegt werden, damit nachfolgende Rahmen kontinuierlich von einer gemeinsamen Bezugsgrundlage aus montiert werden können.
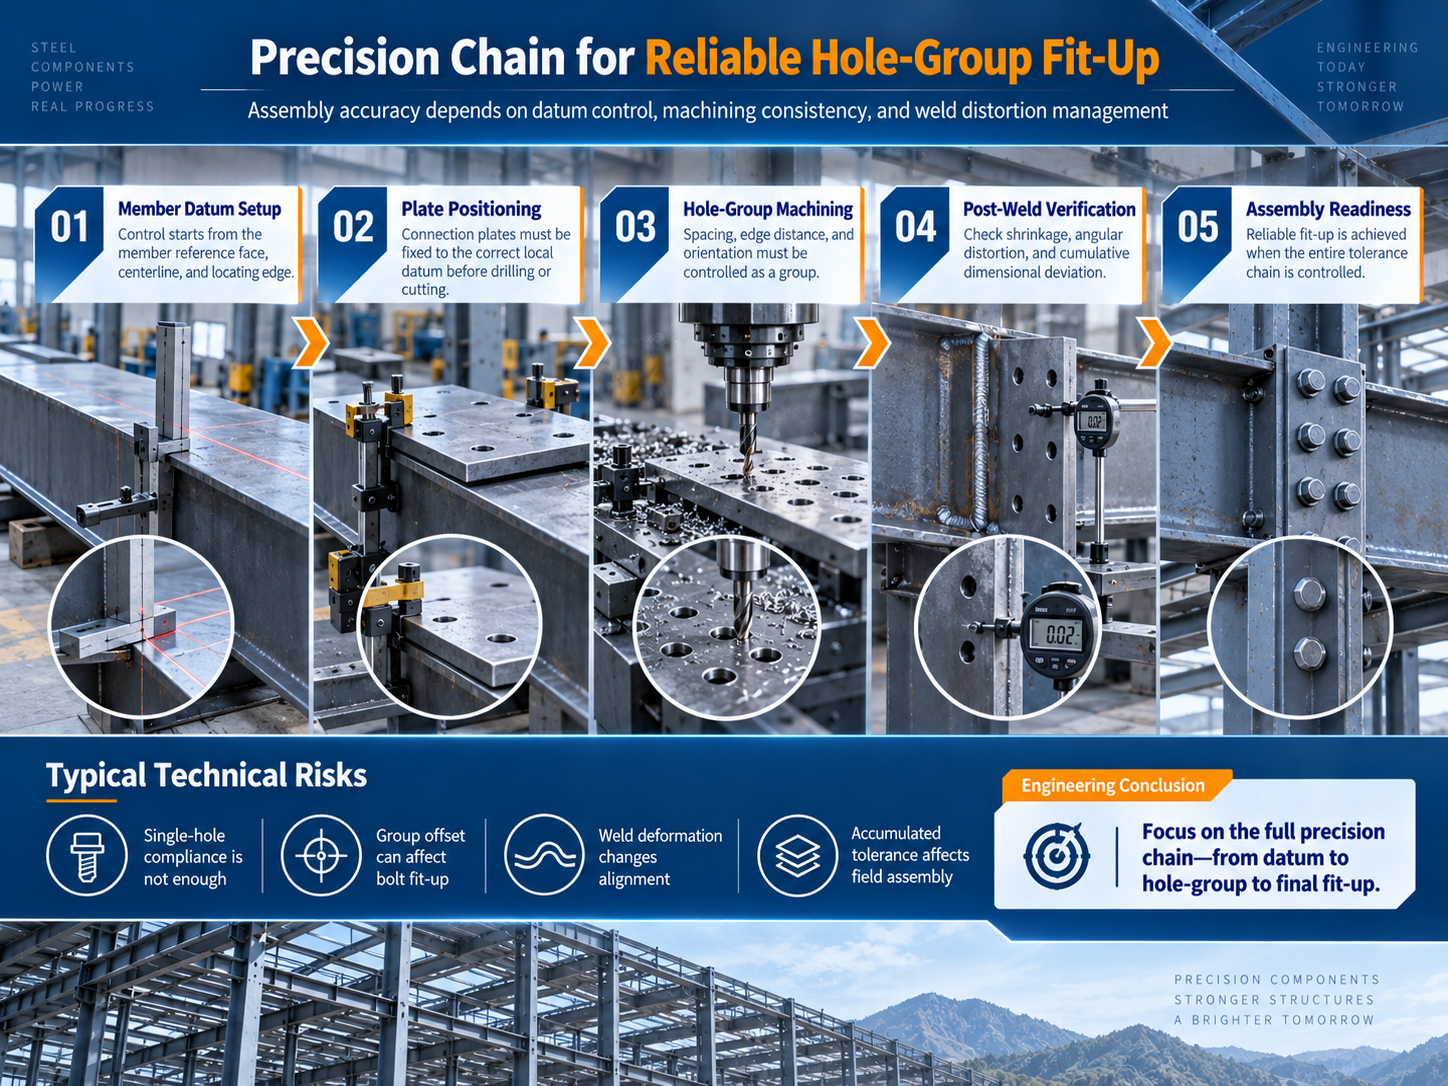
Für industrielle Werkstätten wirkt sich die Kontrolle von strukturellen Verformungen auch unmittelbar auf die Dachentwässerung, die Wandebenheit, die Öffnungen für Türen und Fenster sowie die Schnittstellen zu technischen Anlagen aus. Entwickeln sich im Primärtragwerk kontinuierlich akkumulierte geometrische Abweichungen, bleiben die daraus resultierenden Probleme selten auf die Stahlbauteile beschränkt; vielmehr werden sie auf Pfetten, Gurtungen, Blechpaneele und Abschlussprofile übertragen. Ein ausgereiftes Management beim Bau von Hallenrahmen beruht daher nicht auf isolierten Abnahmekontrollen. Stattdessen gilt die maßliche Genauigkeit des Primärtragwerks als Voraussetzung für eine hochwertige Montage der Gebäudehülle.
Sobald ein Projekt für industrielle Stahlkonstruktionen in die Serienfertigung übergeht, verschiebt sich der Schwerpunkt des Qualitätsmanagements von der „Einzelfertigungsnachweisbarkeit“ hin zur „Serienkonsistenz“. Je größer die Anzahl ähnlicher Komponenten ist, desto wichtiger wird es, Zeichnungsänderungen, Nummerierungsvorschriften, Verfahrensreferenzen und Prüfmethoden zu standardisieren. Jede Informationsinkonsistenz kann später im Prozess zu einer kompletten Nacharbeit der gesamten Charge führen und Fabrikseitige Probleme unmittelbar auf die Baustelle übertragen.
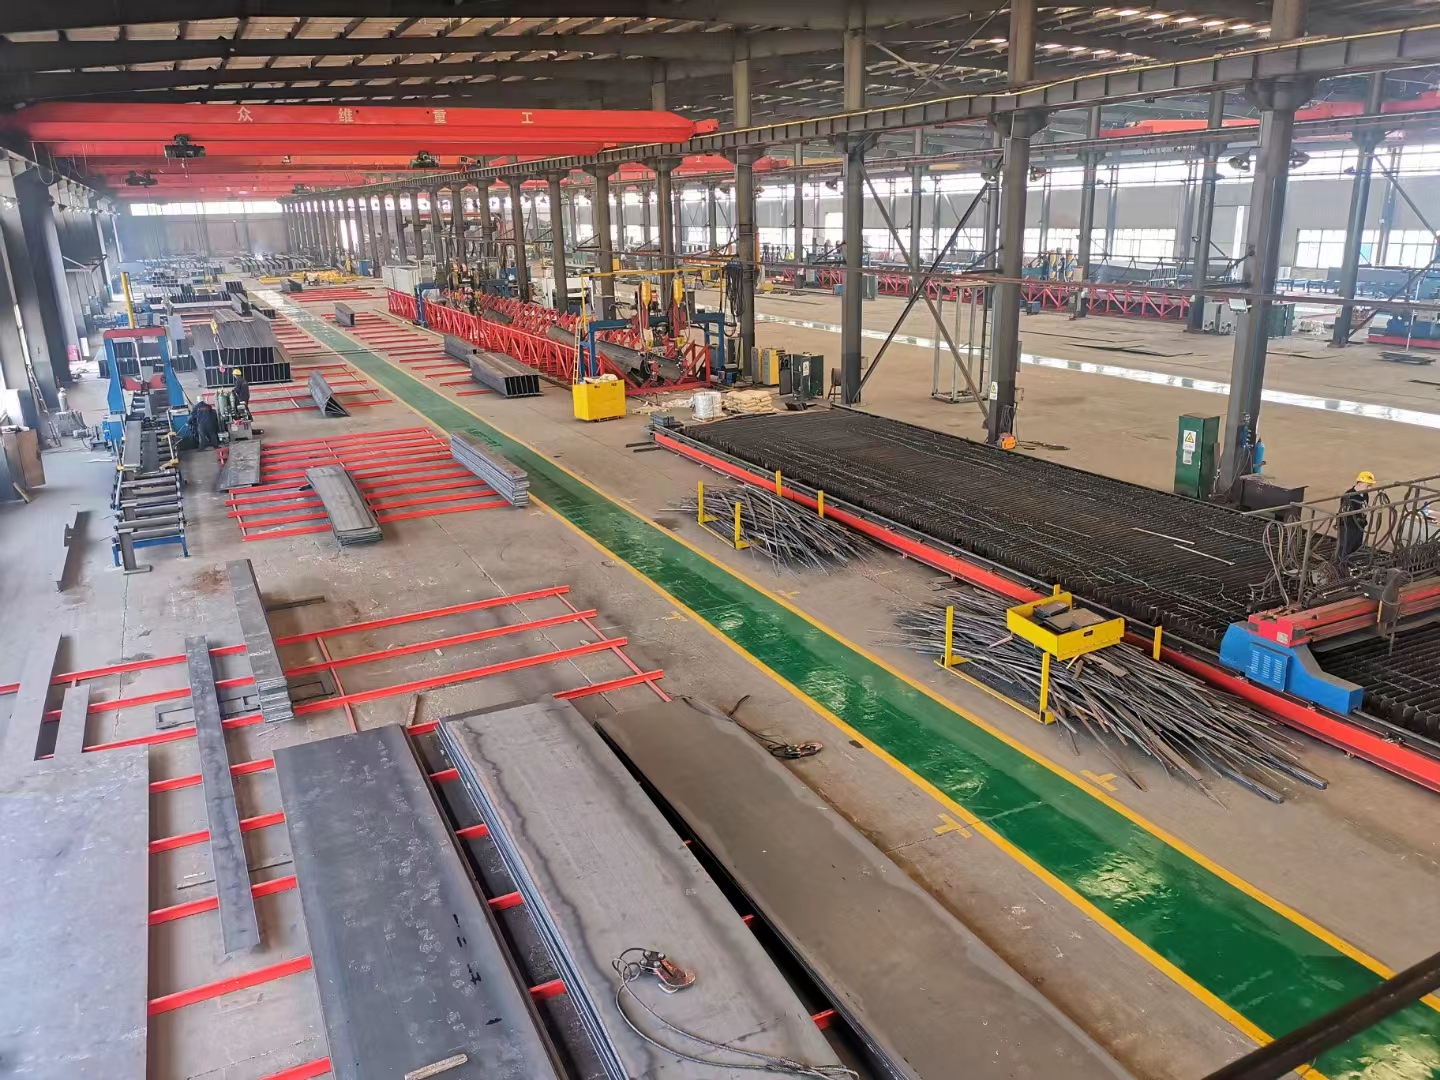
Für Projekte dieses Typs verwendet Zhongwei Heavy Industry eine einzigartige Komponentenidentifikationsnummer als Informations-Träger, der Konstruktionsdaten, Fertigungsoperationen, Qualitätsinspektionen und Versandorganisation miteinander verknüpft. Während des Schneidens werden Werkstoffgüte, Profilangabe und geometrische Abmessungen überprüft. Während der Montage werden die relativen Positionen von Flanschen, Stegen und Enddetails kontrolliert. Nach dem Schweißen werden Nahtprofil und Schweißverzug als Schlüsselmerkmale geprüft. Nach Glätten und Bohren werden Gesamtlänge, Profilabmessungen, Schraubenlochgruppen sowie Endwinkel erneut überprüft. Bei montagekritischen Komponenten darf die Abnahme nicht allein davon abhängen, ob eine einzelne Abmessung innerhalb der zulässigen Toleranz liegt; vielmehr muss auch berücksichtigt werden, wie die Komponente in den vollständigen Rahmen sowie mit angrenzenden Bauteilen passt.
Der praktische Nutzen dieser Fertigungslogik zeigt sich direkt auf der Baustelle. Wenn Träger, Stützen, Aussteifungselemente, Verbindungsplatten und Befestigungselemente als komplette Sätze nach Montageeinheit sortiert eintreffen, kann das Baustellenteam ungeplante Arbeiten wie das Suchen nach Komponenten, vorübergehendes Zusammenpassen, Nachbohren oder Reparaturbohren von Löchern sowie sekundäres Zuschnittverfahren reduzieren. Die Fertigungsgenauigkeit ist daher nicht nur ein interner Qualitätsindikator des Werks; sie ist eine Voraussetzung für eine effiziente Hebeoperation, eine korrekte erste Montage der Verbindungen und eine stabile Bauzeitplanung.
Die primäre Stahlkonstruktion verleiht dem Gebäude Tragfähigkeit und nutzbare Raumhöhe, während die Dach- und Wandhüllsysteme direkt die Funktionen der Abdichtung, Wärmedämmung, Windbeständigkeit, Umhüllung sowie der Trennung von Innen- und Außenraum übernehmen. Bei nordischen Industriegebäuden beeinflussen saisonale Temperaturunterschiede, Wind- und Schneelasten sowie wechselnde Temperaturen und Luftfeuchtigkeitsverhältnisse zwischen Innen- und Außenraum kontinuierlich die Überlappungen der Paneelen, die Befestigungspunkte, die Randabschlüsse und die Details der Blechabdeckungen. Wo das Produktionsumfeld Korrosionsrisiken beinhaltet, ist besondere Sorgfalt bei der Materialauswahl, den Beschichtungssystemen, den Verbindungsdetails und dem Zugang für Wartungsarbeiten erforderlich.
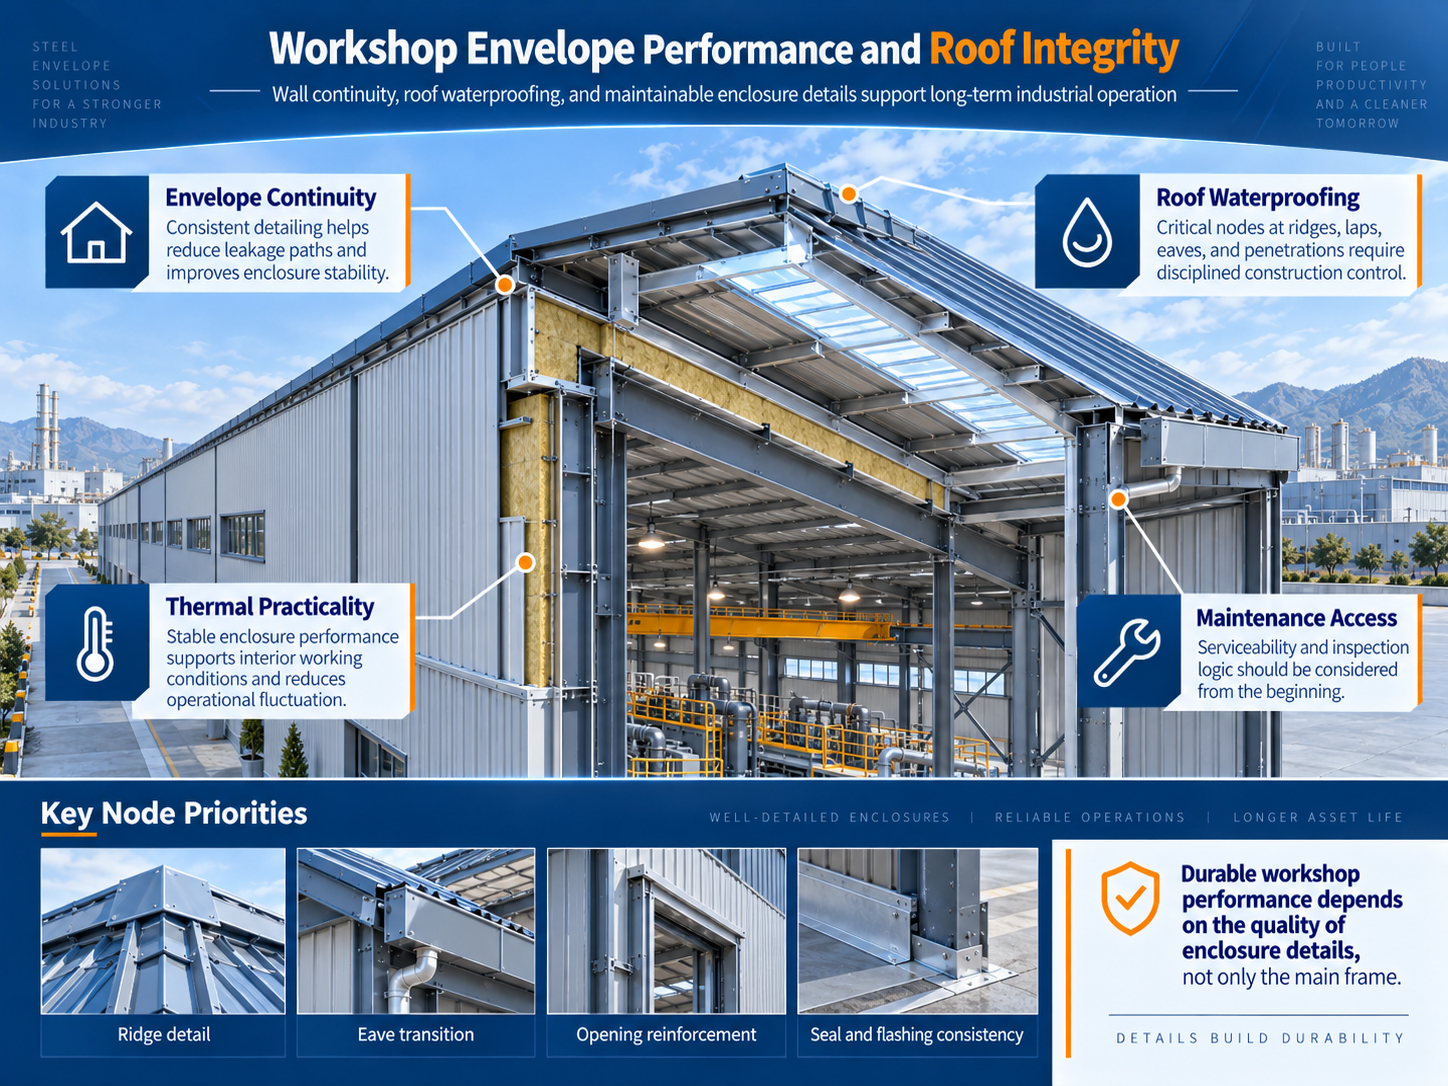
Die technische Qualität eines Dachsystems spiegelt sich zunächst in seinem Entwässerungsweg und seiner konstruktiven Kontinuität wider. Bei einem großen Dach darf Abdichtung nicht als lokal begrenzte Dichtstoffanwendung verstanden werden. Sie muss vielmehr als ein vollständiges System aus Dachneigung, Überlappung der Dachplatten, Befestigungsart, Firstausbildung, Traufausbildung, Blechabdeckungen und Durchdringungsdetails gebildet werden. Während der Montage müssen Plattenausrichtung, Überlappungsbreite, Positionen der Befestigungspunkte sowie Abschlussdetails gleichzeitig kontrolliert werden, um zu verhindern, dass sich lokale Abweichungen über lange Dachstrecken verstärken. Auch die Wärmedämmung ist auf Kontinuität angewiesen. Enthalten Materialgrenzflächen, Kompressionsbedingungen oder Fugenbehandlungen offensichtliche Unterbrechungen, können thermische Schwachstellen entstehen und das Risiko künftiger Kondensation erhöhen.
Die visuelle Ordnung der Fassade ist ein äußerer Ausdruck technischer Präzision. Industriegebäude vermitteln Qualität nicht durch komplexe architektonische Formen. Wichtiger sind einheitliche Paneelfugenmodule, gerade innere und äußere Ecken, vollständige Öffnungsabschlüsse sowie klar definierte Übergänge zwischen verschiedenen Materialien. Je einfacher die Fassade, desto höher sind die Anforderungen an die Steuerungslinien der Tragstruktur, die Positionierung der Längsträger und die genaue Einmessung der Paneele. Die endgültige Flachheit und lineare Ordnung der Fassadenansicht ergeben sich im Wesentlichen aus der koordinierten Genauigkeit zwischen Primärstruktur und Gebäudehülle.
Die technische Priorität beim Aufstellen des Portalrahmens besteht nicht einfach darin, die Hubgeschwindigkeit zu maximieren, sondern so früh wie möglich ein zuverlässiges, räumlich stabiles System herzustellen. Nach der Überprüfung der Fundamentrasterlinien und der eingebetteten Komponenten ist zunächst die Positionierung der Säulenbasen, die Vertikalität, die Verbindungen zwischen Trägern und Säulen sowie die vorübergehenden Stabilisierungsmaßnahmen für den ersten Rahmen und den angrenzenden Rahmen sicherzustellen; anschließend ist das Längsaussteifungssystem zeitnah zu schließen. Erst nach Bestätigung der geometrischen Beziehungen der ersten stabilen Einheit darf mit dem Aufstellen weiterer Rahmen anhand eines reproduzierbaren Referenzpunkts fortgefahren werden.
Das Management der akkumulierten Abweichung ist besonders wichtig in großflächigen Werkstätten. Ein kleiner Fehler auf einer Rasterlinie kann sich, falls er nicht unverzüglich korrigiert wird, nach mehreren hintereinander errichteten Feldern zu einer erheblichen Endverschiebung entwickeln und dadurch weiterhin Pfetten, Wandträger, Dachpaneele und Wandpaneele beeinträchtigen. Die Baustellenaufnahme und -justierung sollten daher während der gesamten Tragwerksmontage fortgesetzt werden, anstatt bis zum Abschluss des gesamten Primärtragwerks hinausgezögert zu werden.
Die primäre Tragstruktur und die Gebäudehülle erfordern ebenfalls eine sorgfältig gesteuerte Schnittstelle zwischen den einzelnen Bauabschnitten. Ein zu frühes Schließen der Gebäudehülle kann den verfügbaren Raum für die Nachvermessung der Tragstruktur und die gemeinsame Prüfung von Fugen verringern. Umgekehrt erschwert es die Montage der Fassadenpaneele, wenn strukturelle Referenzpunkte nach der Errichtung über längere Zeit unkorrigiert bleiben. Durch die Festlegung von Haltepunkten für die strukturelle Überprüfung und die klare Definition der Voraussetzungen für den Beginn der Hülle-Installation lässt sich die Baugeschwindigkeit auf einer stabilen geometrischen Qualität aufbauen – statt sie durch umfangreiche Nachjustierungen zu erreichen.
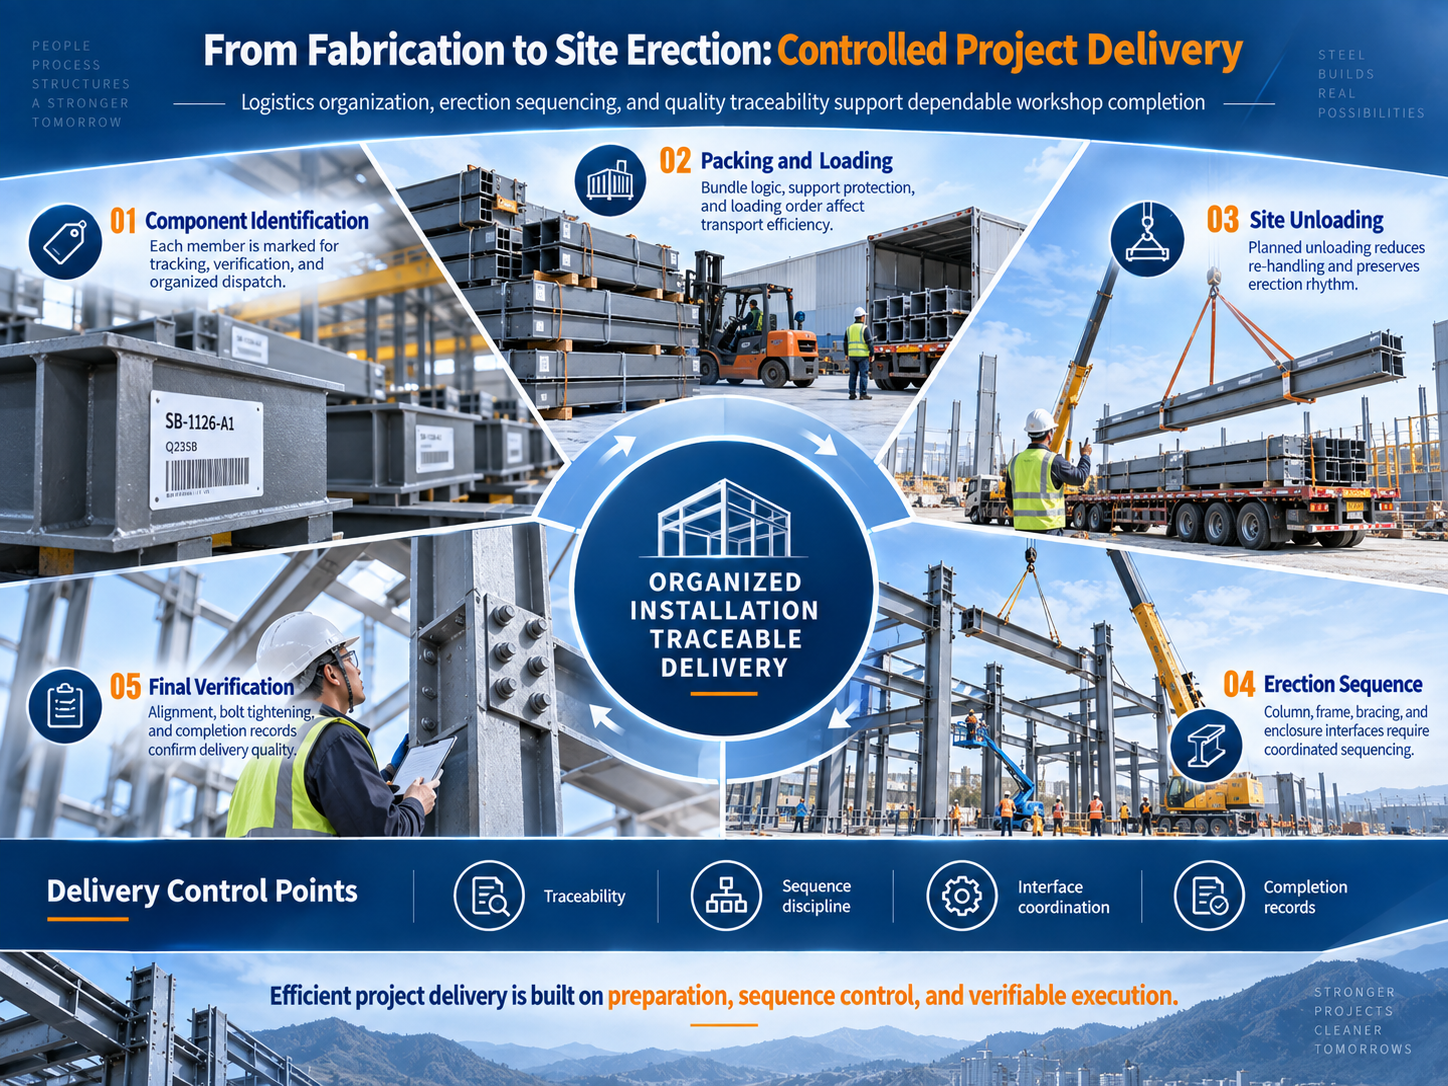
Bei Stahlkonstruktionsprojekten ist der Transport keine eigenständige Tätigkeit, die erst nach Abschluss der Fertigung beginnt. Die Segmentierung der Bauteile, die Verladeverfahren, die Reihenfolge der Ankunft und der Hebeplan vor Ort stehen unmittelbar in Zusammenhang. Wenn die Verlade-Reihenfolge nicht mit der Montage-Reihenfolge abgestimmt ist, können Materialien bereits auf der Baustelle sein und dennoch zu Verzögerungen führen – etwa durch Fahrzeugstillstand, erneutes Umladen, Zeitverlust bei der Suche nach Komponenten oder fehlende Zubehörteile. In einer kontinuierlich errichteten Industriehalle kann solches Warten die Kosten für Kranstunden und für die Arbeitsorganisation rasch erhöhen.
Die Projektabwicklung sollte daher um Montageeinheiten organisiert werden, wobei Komponentennummern, Paketkennzeichnungen, Ladelisten und Baustellenzonen konsistent gehalten werden. Die Qualitaetsrueckverfolgbarkeit sollte nach derselben Logik erfolgen. Wenn eine Komponente oder Verbindung vor Ort geprueft werden muss, sollte ihre Kennnummer es dem Team ermoglichen, schnell die zugehoerigen Detailinformationen, den Fertigungsstatus und die Versanddaten nachzuvollziehen. Dadurch entsteht ein pruefbarer, nachverfolgbarer und verifizierbarer Mechanismus, der Informationsverluste bei der interdepartementalen Abstimmung reduziert.
Aus Sicht des Kunden und des Projektmanagers aeussert sich der Wert eines solchen Systems nicht ueber einen einzelnen Parameter, sondern ueber geringere Projektunsicherheit. Je groesser das Projekt, je hoeher die Anzahl der Komponenten und je dichter die Verbindungsdetails sind, desto wichtiger wird es, sich auf standardisierte Prozesse und verknuepfte Daten zu stuetzen, um Ergebnisse zu stabilisieren – statt auf situationsbedingte Korrekturen, die allein auf individueller Baustellenerfahrung beruhen.
Zhongwei Heavy Industry betrachtet ein Stahlkonstruktionsprojekt als ein System, das die Konstruktionszeichnung, Fertigung, Qualitätskontrolle, Verpackung und Versand sowie die Montage vor Ort umfasst. Die Leistungsfähigkeit eines Unternehmens darf nicht allein anhand der Geschwindigkeit der Produktionslinie oder der monatlichen Ausbringungsmenge beurteilt werden. Vielmehr ist auch zu prüfen, ob das Fertigungsteam die Logik der Montage versteht, ob das technische Team Schnittstellenrisiken im Voraus erkennen kann, ob das Qualitätsmanagement nachvollziehbare Referenzwerte festlegen kann und ob die Logistik den tatsächlichen Ablauf vor Ort unterstützen kann. Erst wenn diese Funktionen auf dasselbe technische Ziel ausgerichtet sind, lässt sich die Fertigungskapazität des Werks in zuverlässige Projektergebnisse umsetzen.
„Innovation und Präzision“ ist in diesem Prozess kein abstraktes Schlagwort. Innovation zeigt sich in der kontinuierlichen Verbesserung der Methoden für die Übertragung detaillierter Daten, die Komponentenkodierung, die Fertigungsplanung, die Prüfpunkte, an denen die Produktion angehalten wird, sowie die Organisation des Versands. Präzision wird durch die genaue Kontrolle von Bohrlochpositionen, Abmessungen, Schweißnähten, Kennzeichnungen, Aufstellungsbezugspunkten, Blechüberlappungen und Fugenabschlüssen umgesetzt. Bei Industriebauten wird eine langfristig stabile Qualität selten durch einen einzelnen „Höhepunkt“-Prozess bestimmt. Vielmehr ergibt sie sich meist aus der konsequenten, stets einheitlichen Ausführung einer großen Zahl grundlegender Arbeitsschritte.
Der Abschluss dieses Elektrolyse-Workshops bietet Zhongwei Heavy Industry eine technische Referenz für die weitere Stärkung ihrer Lieferfähigkeit bei spezialisierten, produktionsorientierten Industriegebäuden. Zukünftig wird das Unternehmen seine Standard-Systeme im Bereich konstruktiver Ausbildung, intelligenter Fertigung, Qualitätsrückverfolgbarkeit, Gebäudehüllen-System-Koordination und technischer Baustellenunterstützung kontinuierlich verbessern – unter Einsatz stabilerer technischer Daten, klarerer Prozesssteuerung und nachprüfbarerer Lieferergebnisse zur Unterstützung von Industrieanlagen, Lager- und Logistikobjekten sowie anderen Stahlkonstruktionsbau-Projekten.
Der Wert industrieller Stahlgebäude reicht über den bauphasebedingten Vorteil der Schnelligkeit hinaus und umfasst Zuverlässigkeit über den gesamten Lebenszyklus, einfache Wartung sowie Kompatibilität mit den Produktionsanforderungen. Für Fertigungs- und Ingenieurunternehmen bedeutet dies, dass der Verantwortungsbereich nicht endet, sobald Komponenten das Werk verlassen. Es muss auch kontinuierlich auf die Schnittstellen zwischen Tragwerk und Gebäudehülle, die Verbindung zwischen Fertigung und Montage sowie die Beziehung zwischen Gebäude und Produktionssystem geachtet werden.
Zhongwei Heavy Industry wird weiterhin die technischen Ergebnisse als ultimatives Qualitätsmaß verwenden, Abweichungen durch standardisierte Fertigung reduzieren, Baustellenkonflikte durch professionelles Detailing minimieren und die Transparenz bei der Lieferung durch lückenlose Prozessverfolgbarkeit verbessern. Geführt vom Konzept „Innovation und Präzision“ wird das Unternehmen seine Umsetzungskompetenz für Industrie-Stahlkonstruktionsprojekte weiter stärken und Kunden eine noch stabilere, effizientere und besser steuerbare Bauingenieurunterstützung bieten.
 Aktuelle Nachrichten
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN