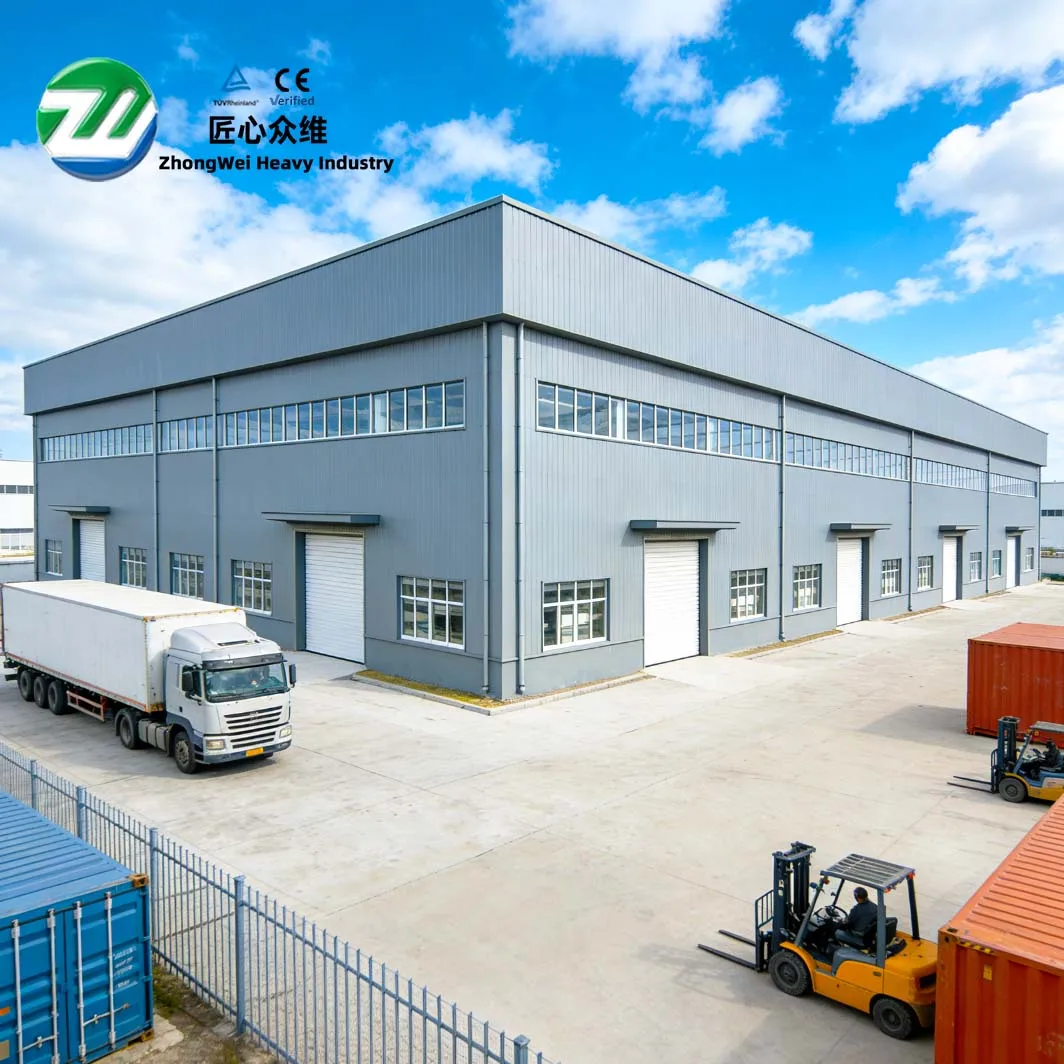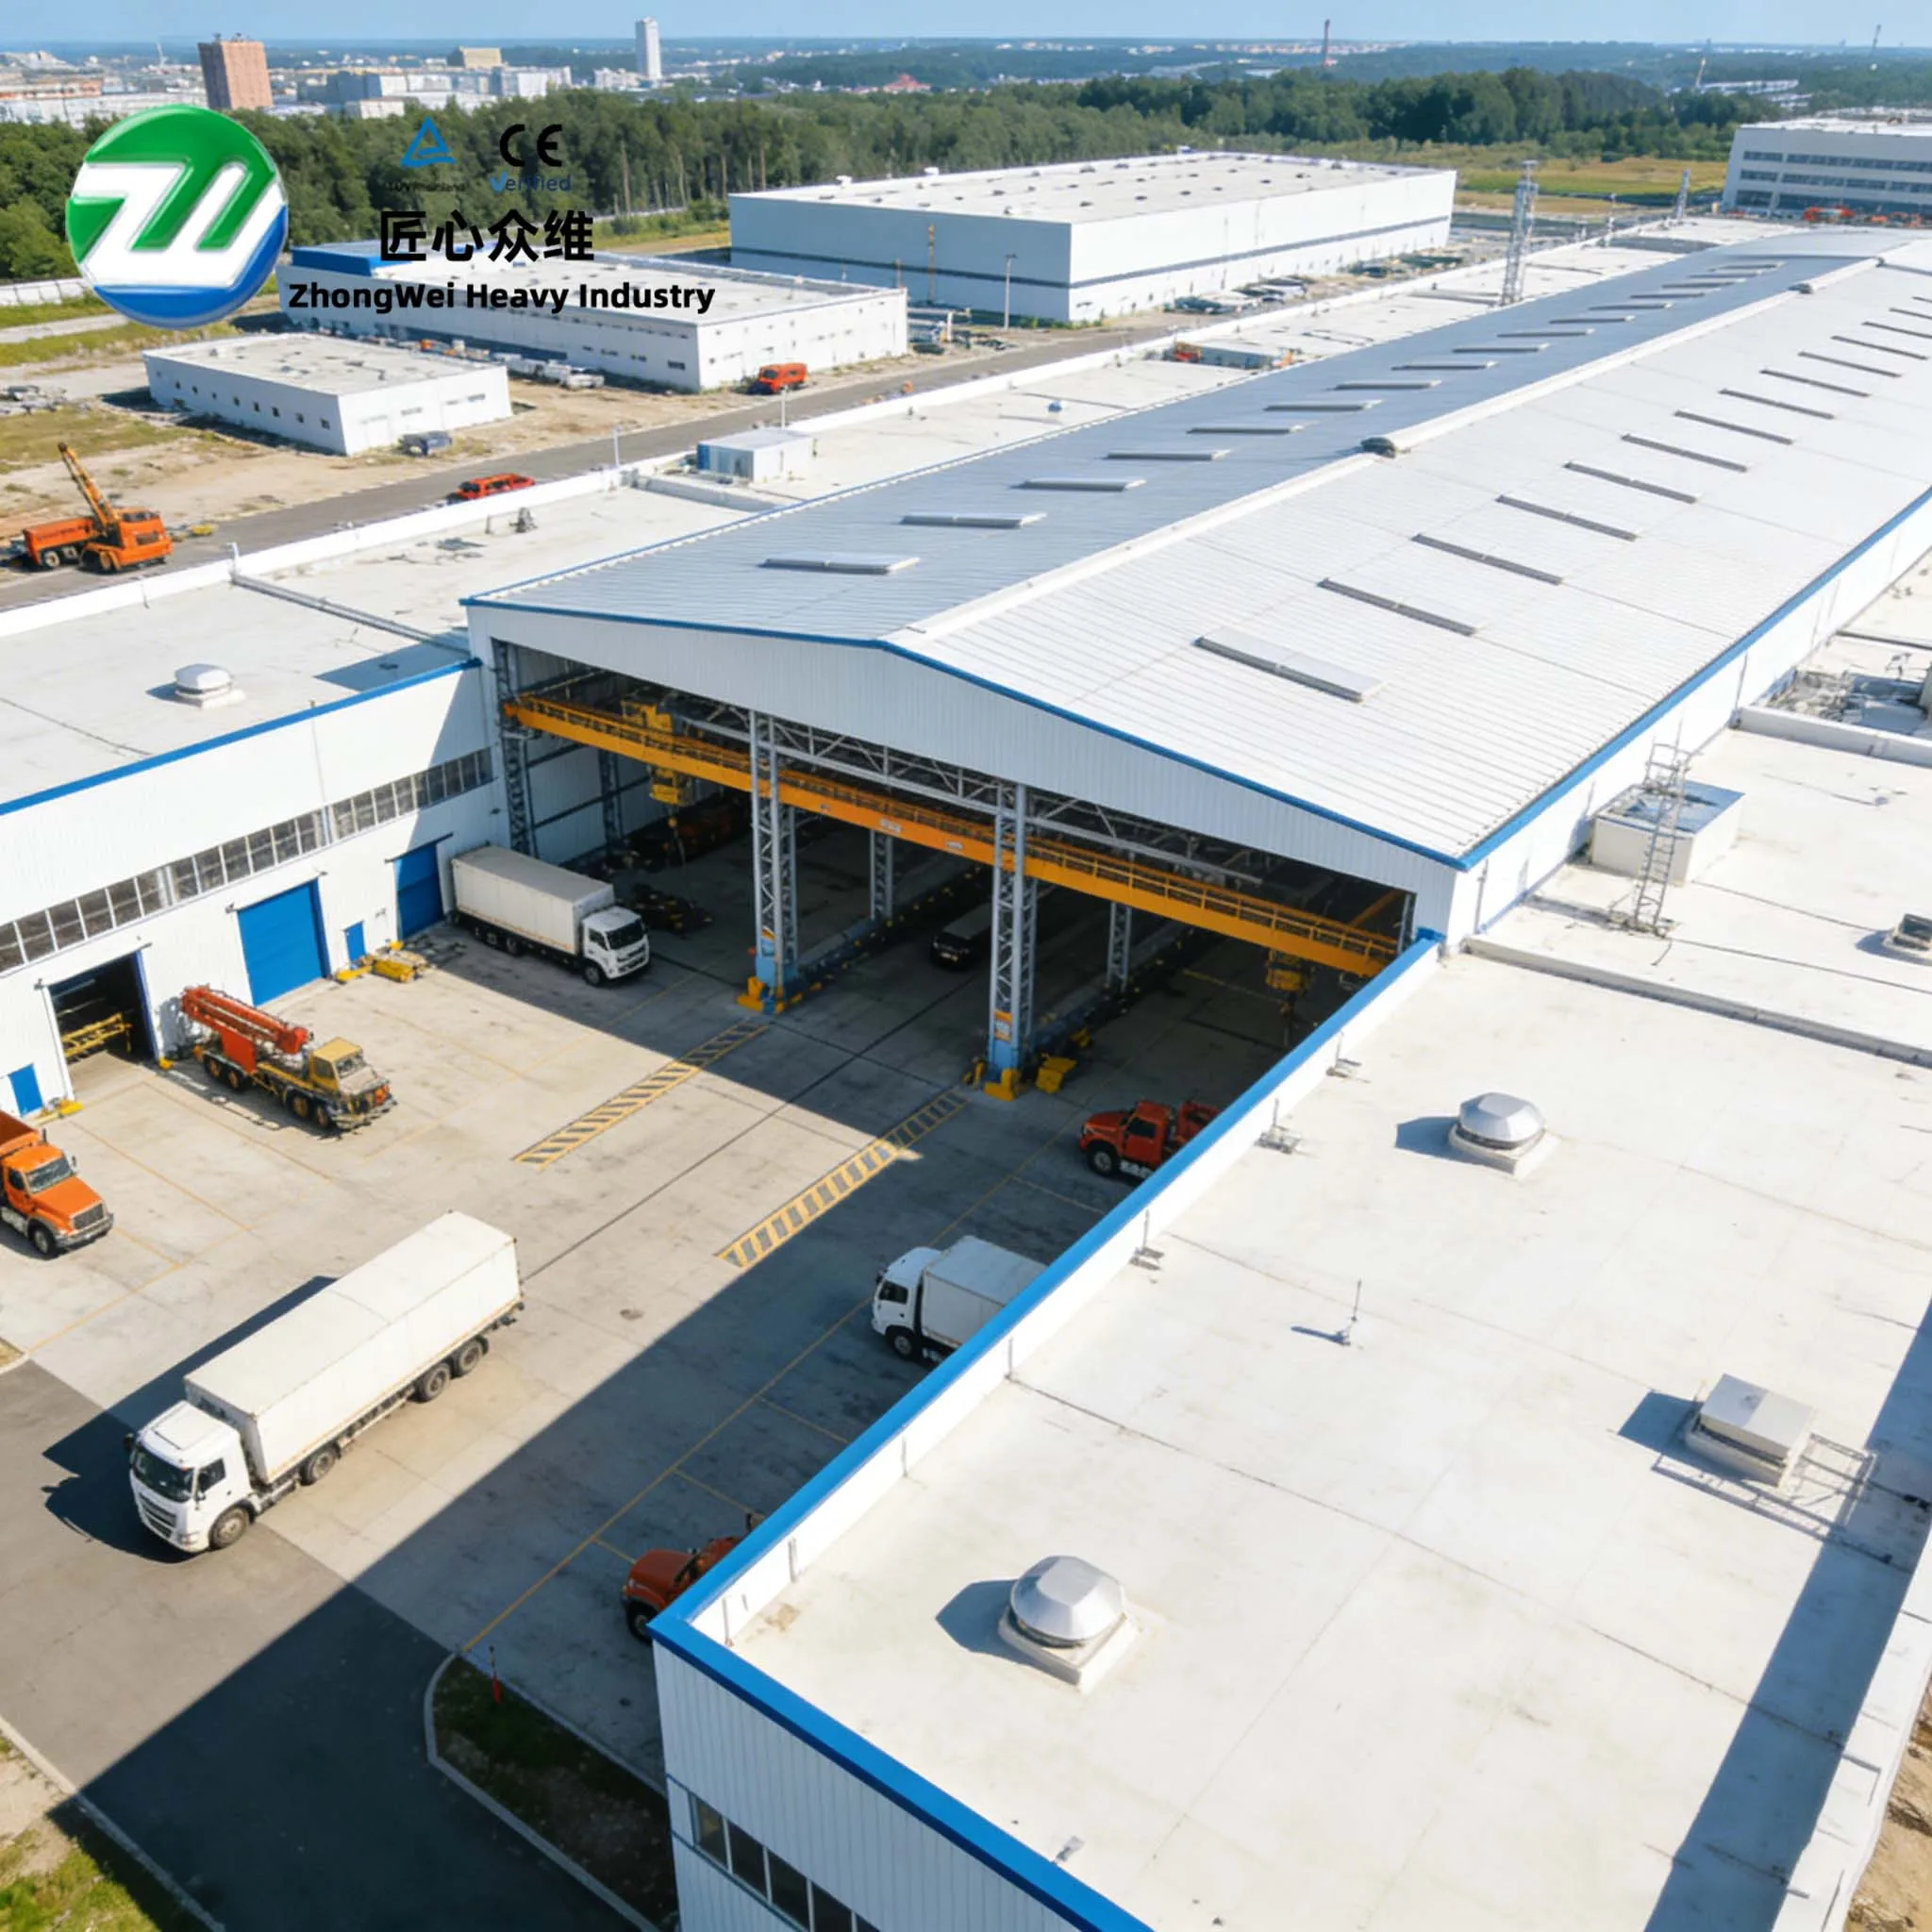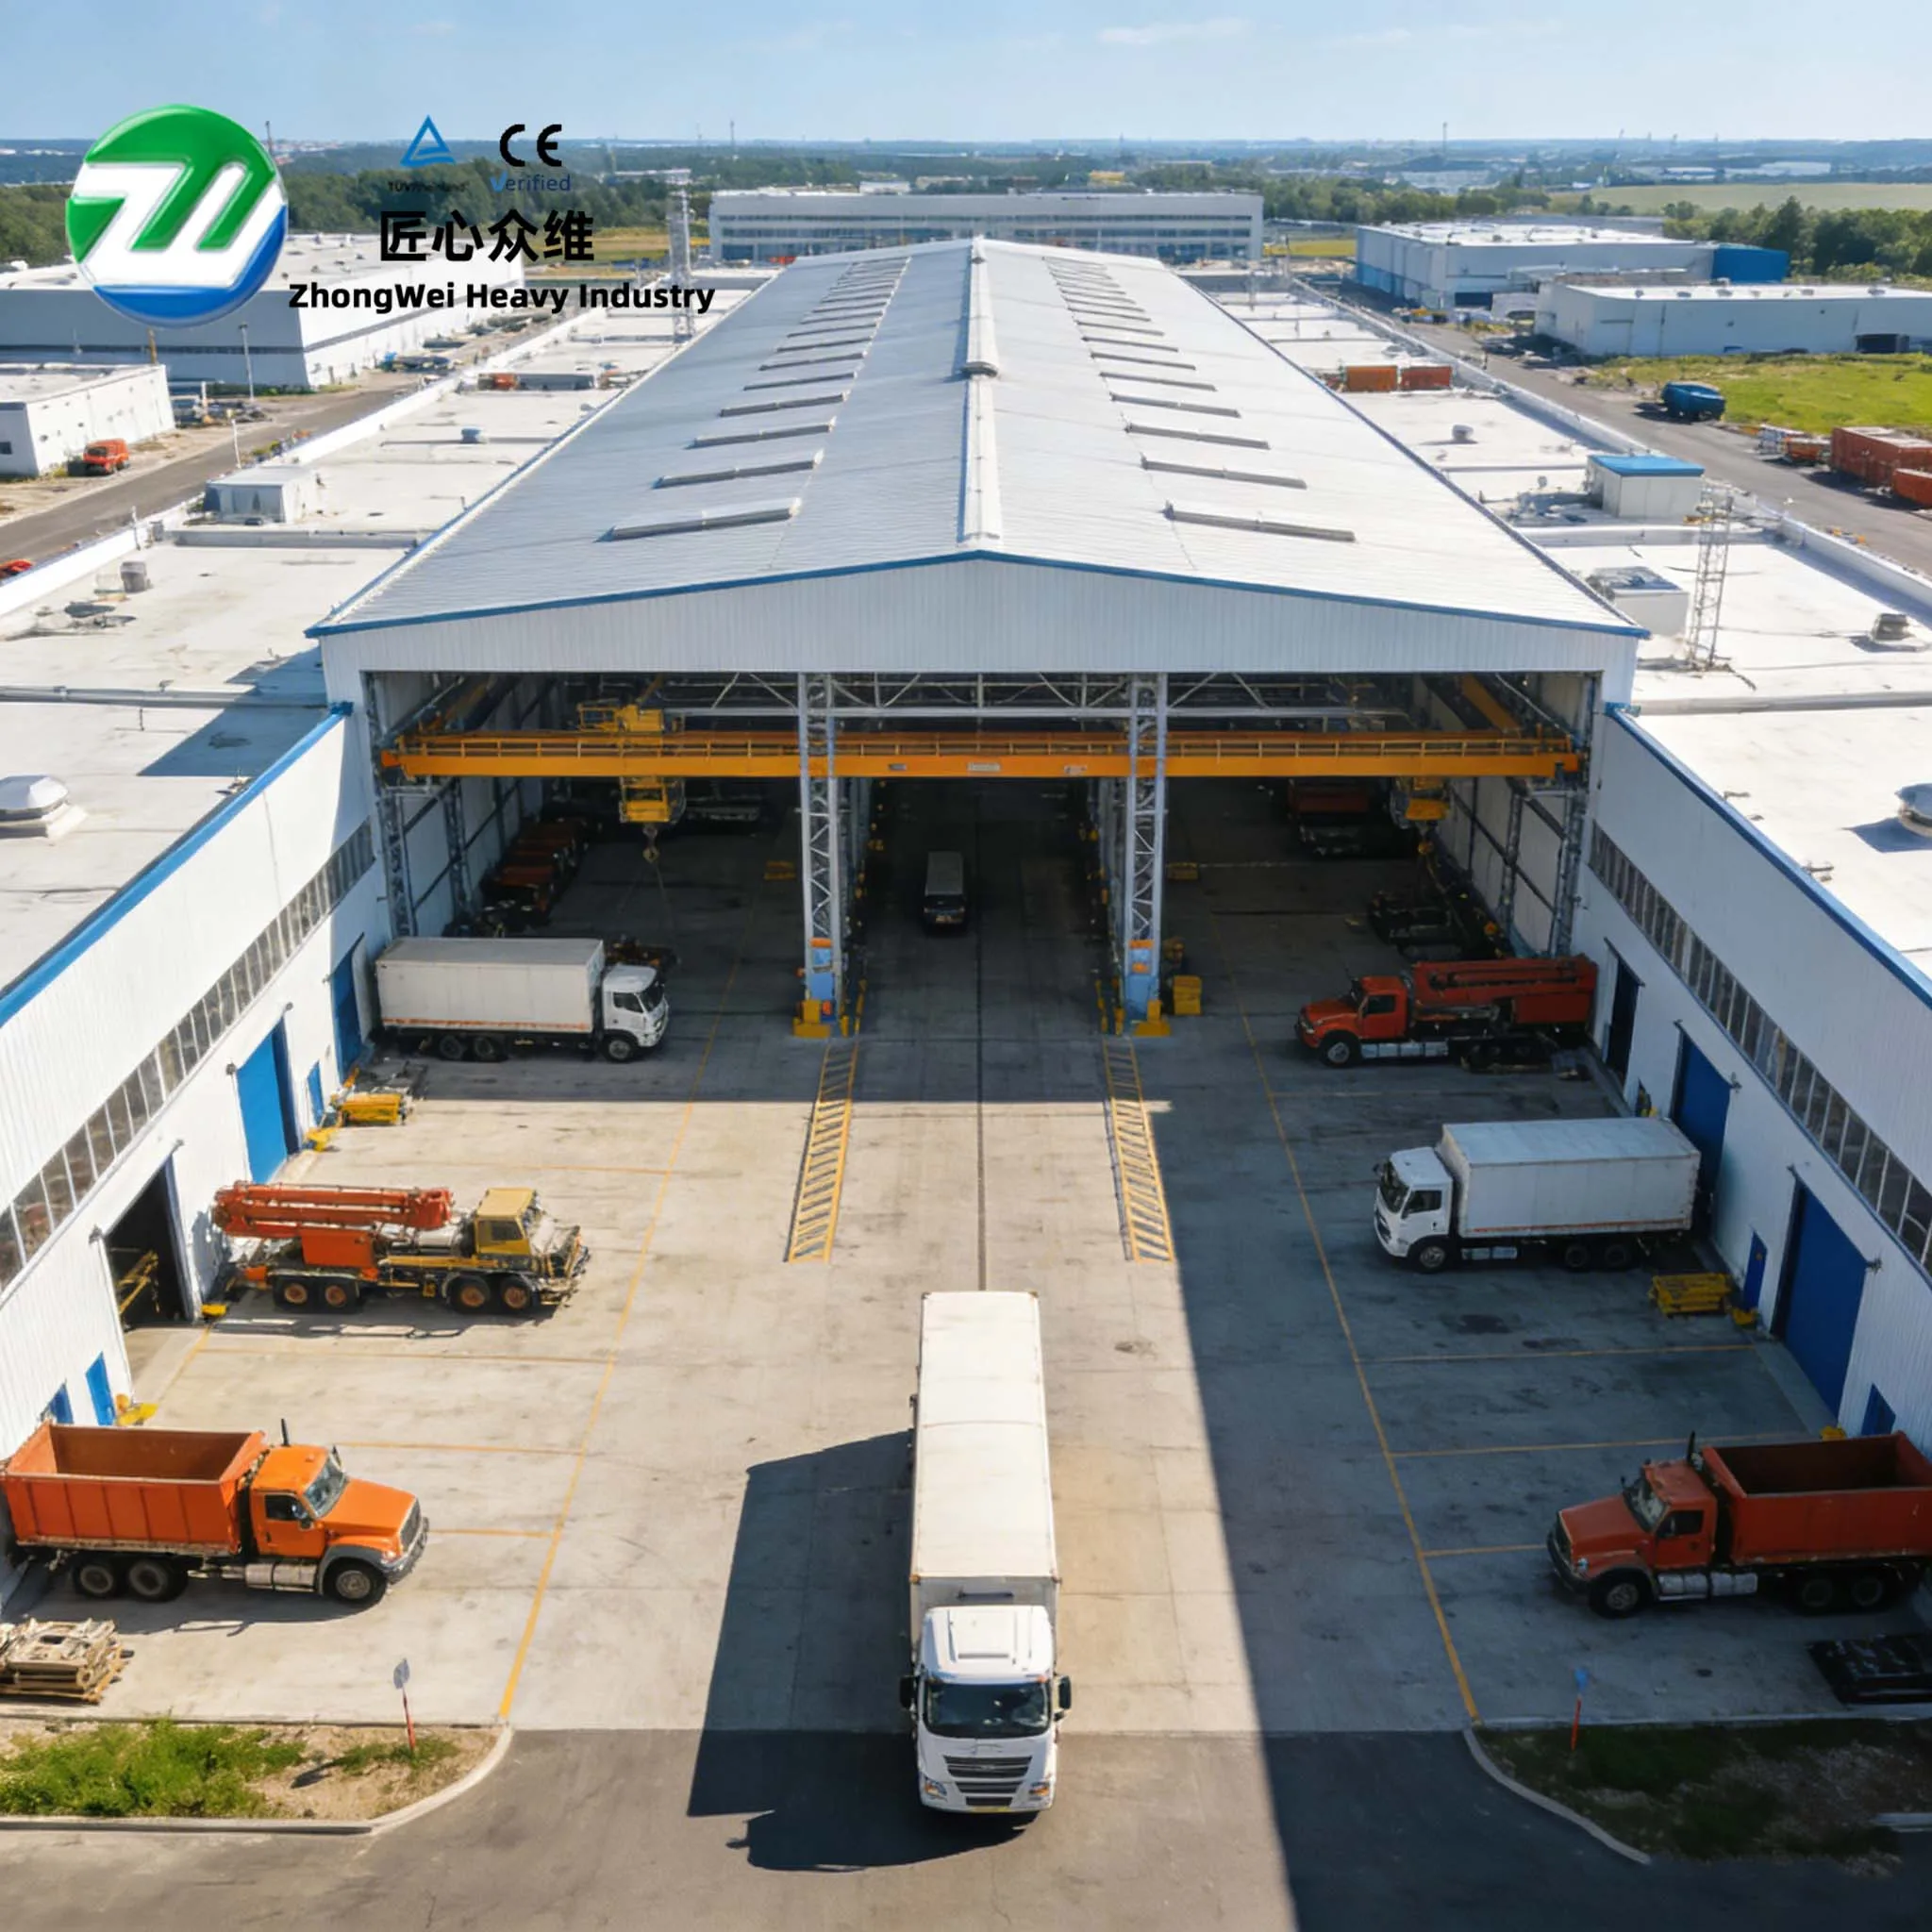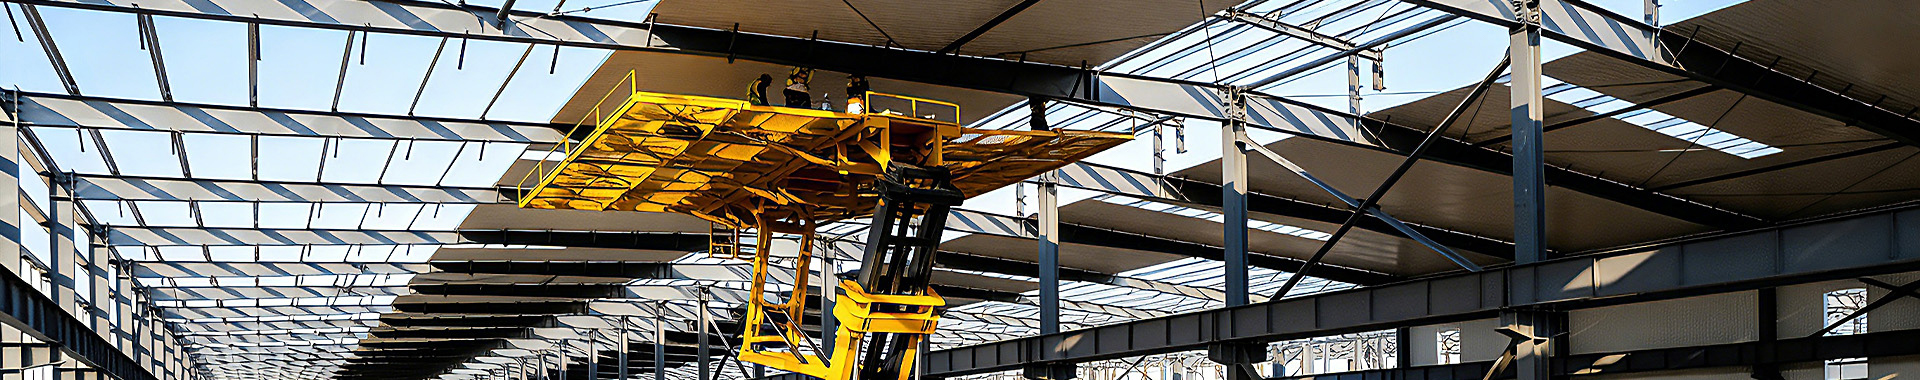
Shenyang Zhongwei Heavy Industry Steel Structure Engineering Co., Ltd. a achevé la livraison des ouvrages de structure métallique pour l’atelier d’électrolyse Xinhui du Heilongjiang. Situé dans la bannière de Keshiketeng, en Mongolie-Intérieure, le projet couvre une superficie bâtie d’environ 20 000 m², adopte un système structural à portique et implique environ 600 tonnes d’acier structural. Contrairement aux entrepôts classiques, les ateliers industriels liés à l’électrolyse accordent une importance accrue à la coordination entre l’espace structural, les équipements de procédé, la durabilité de l’enveloppe du bâtiment et l’accessibilité pour l’entretien. La qualité du génie civil ne peut donc pas être évaluée uniquement sur la base de l’achèvement individuel des composants ; elle doit également se manifester par la précision des axes de repérage, l’ajustement des assemblages, la continuité de l’enveloppe, les références de contrôle lors de la mise en place, ainsi que les conditions requises pour l’exploitation et l’entretien ultérieurs. Sur la base d’un système structural éprouvé, ce projet a défini une démarche de mise en œuvre pour les bâtiments industriels orientés production, grâce à un contrôle continu tout au long des phases de conception détaillée, de fabrication et de montage.
Type de Construction |
Structure principale |
Zone de construction |
Périmètre du projet |
Atelier de production industrielle |
Portique à un étage |
Environ 20 000 m² |
Livraison de projet en structure métallique |
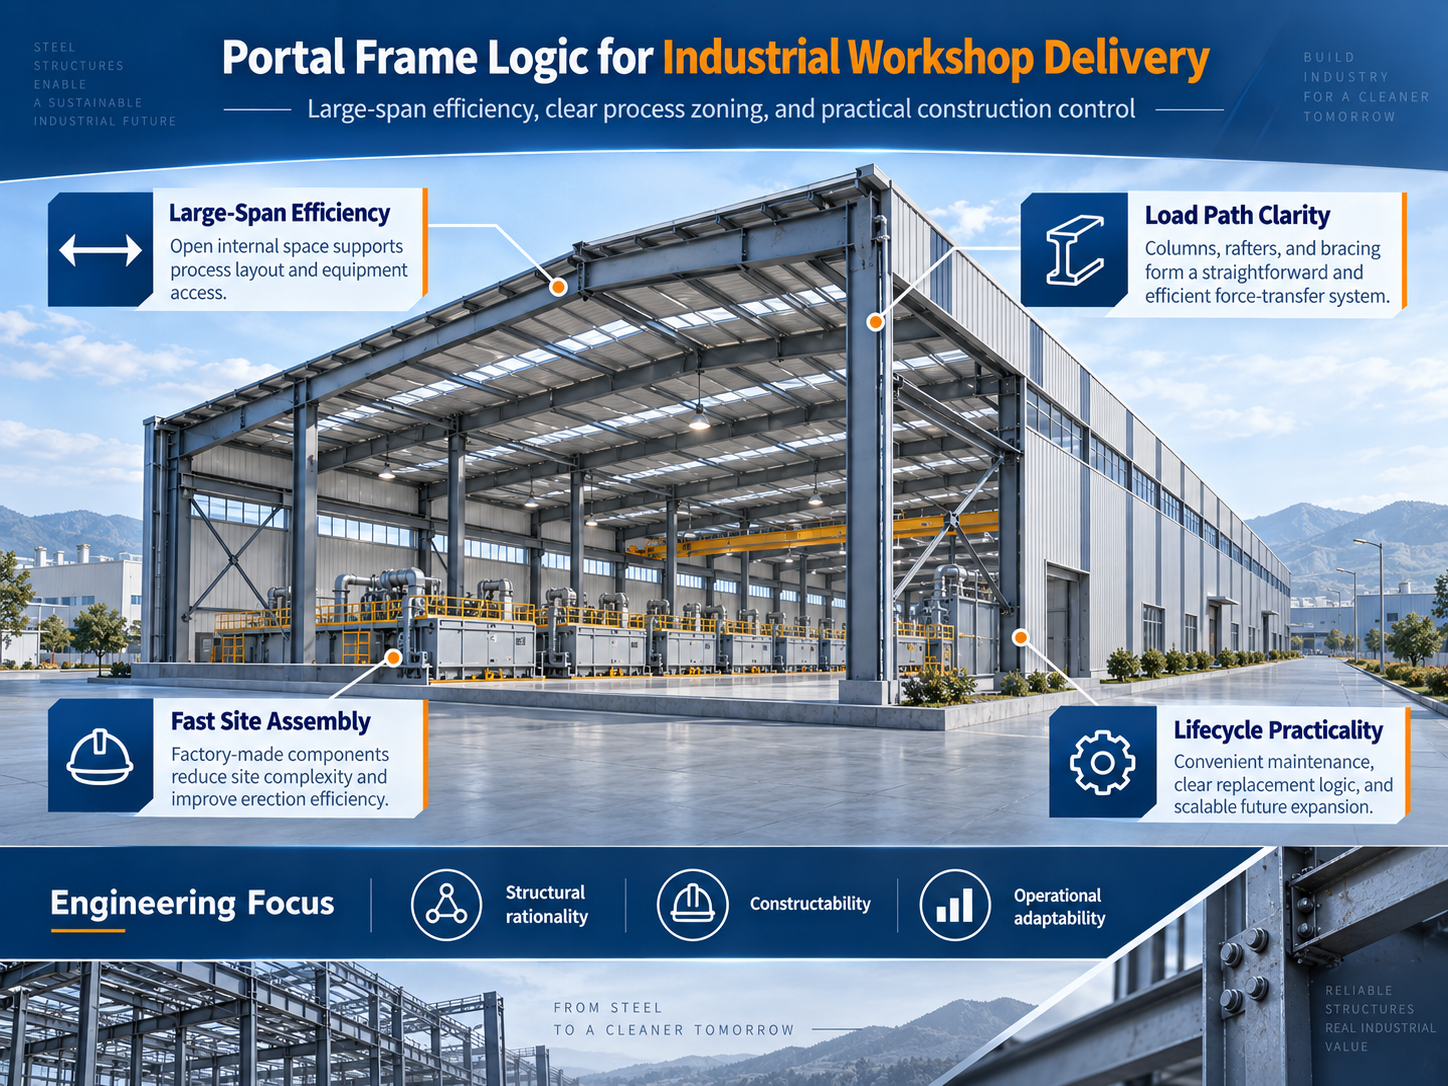
Les décisions techniques relatives aux ateliers industriels en structure métallique doivent partir des exigences de production. Les portiques sont largement utilisés dans les bâtiments industriels non seulement parce qu’ils concentrent le nombre de composants principaux et permettent une construction relativement rapide, mais surtout parce qu’ils offrent des chemins de transmission des charges clairs, une forte continuité spatiale et une flexibilité appréciable pour coordonner les maillages de poteaux avec les dispositions des équipements. Pour les ateliers devant accueillir des lignes de production continues, des fondations d’équipements, des accès pour maintenance et des réseaux techniques (électricité, plomberie, chauffage, ventilation, climatisation), le système structurel doit atteindre un équilibre approprié entre capacité portante, rigidité, hauteur libre et organisation des travaux.
Les bâtiments dédiés à la production par électrolyse imposent des exigences encore plus élevées en matière de coordination. Selon le procédé utilisé, l’environnement opérationnel peut comporter une humidité élevée, des écarts de température, des gaz ou des milieux corrosifs. La structure et l’enveloppe doivent donc faire bien plus que répondre aux exigences géométriques lors de la réception finale : elles doivent également faciliter l’inspectabilité, la maintenabilité et la durabilité tout au long de leur exploitation à long terme. Le système spécifique de protection contre la corrosion, les matériaux de l’enveloppe ainsi que la composition de l’isolation thermique doivent être définis dans les documents de conception du projet et en fonction des conditions du procédé de production. Du point de vue de la réalisation, l’exigence la plus critique consiste à éviter tout conflit entre les joints structuraux, les habillages et finitions de l’enveloppe, ainsi que les interfaces CVC-Électricité-Plomberie, afin que le fonctionnement des équipements et la maintenance future soient assurés dans des conditions spatiales claires et exploitables.
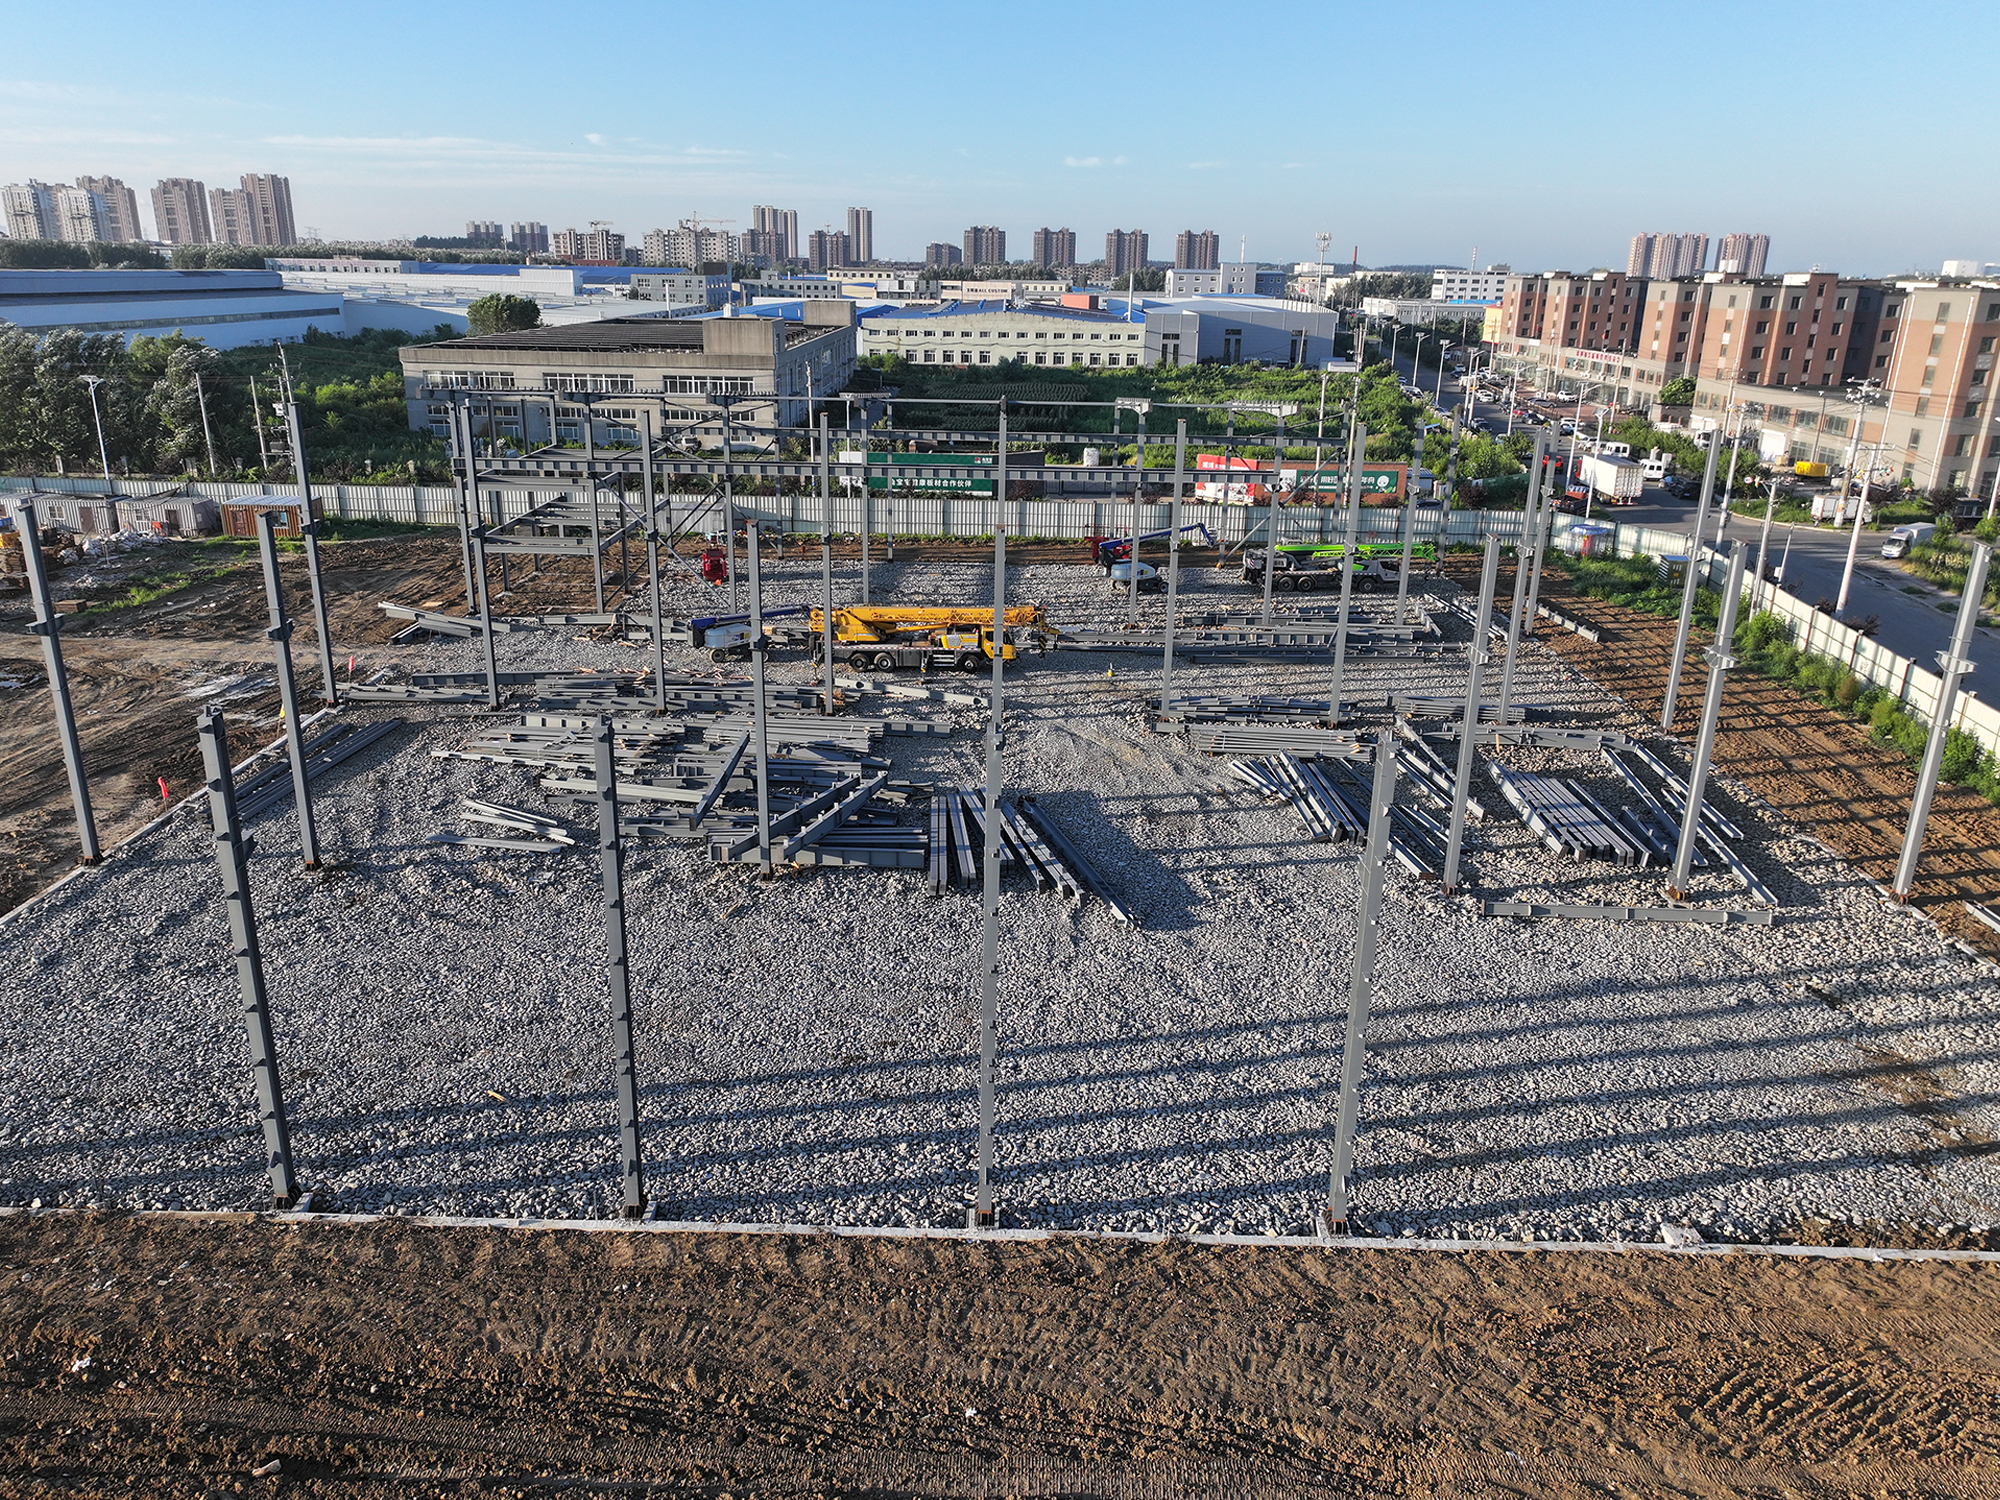
Sur la base de cette compréhension, le portique n’a pas été traité comme une simple reproduction d’un « bâtiment industriel standard ». Au lieu de cela, la grille structurelle, la segmentation des éléments, la disposition des contreventements, les lignes de contrôle de l’enveloppe et la séquence de montage ont été coordonnées dans un cadre technique unique. Pour un grand atelier de production, cette coordination en amont peut réduire considérablement la probabilité de modifications sur site, d’incompatibilités entre éléments et d’ajustements secondaires de l’enveloppe du bâtiment.
Le système principal de résistance aux charges d’un portique est constitué des colonnes en acier, des fermes en acier et des assemblages poutre-colonne, tandis que la stabilité longitudinale dépend de l’action coordonnée des contreventements de colonnes, des contreventements horizontaux de toiture, des tirants, des liteaux et des montants de bardage. Une erreur courante en ingénierie consiste à se concentrer principalement sur les dimensions des poutres et colonnes principales, tout en sous-estimant l’influence des éléments secondaires et des assemblages sur la stabilité globale, l’installation de l’enveloppe et la sécurité en phase de construction. En pratique, la précision de montage d’un seul portique ne constitue que le point de départ ; l’écart accumulé entre plusieurs portiques le long de lignes de maillage continues détermine en fin de compte la qualité géométrique finale du bâtiment.
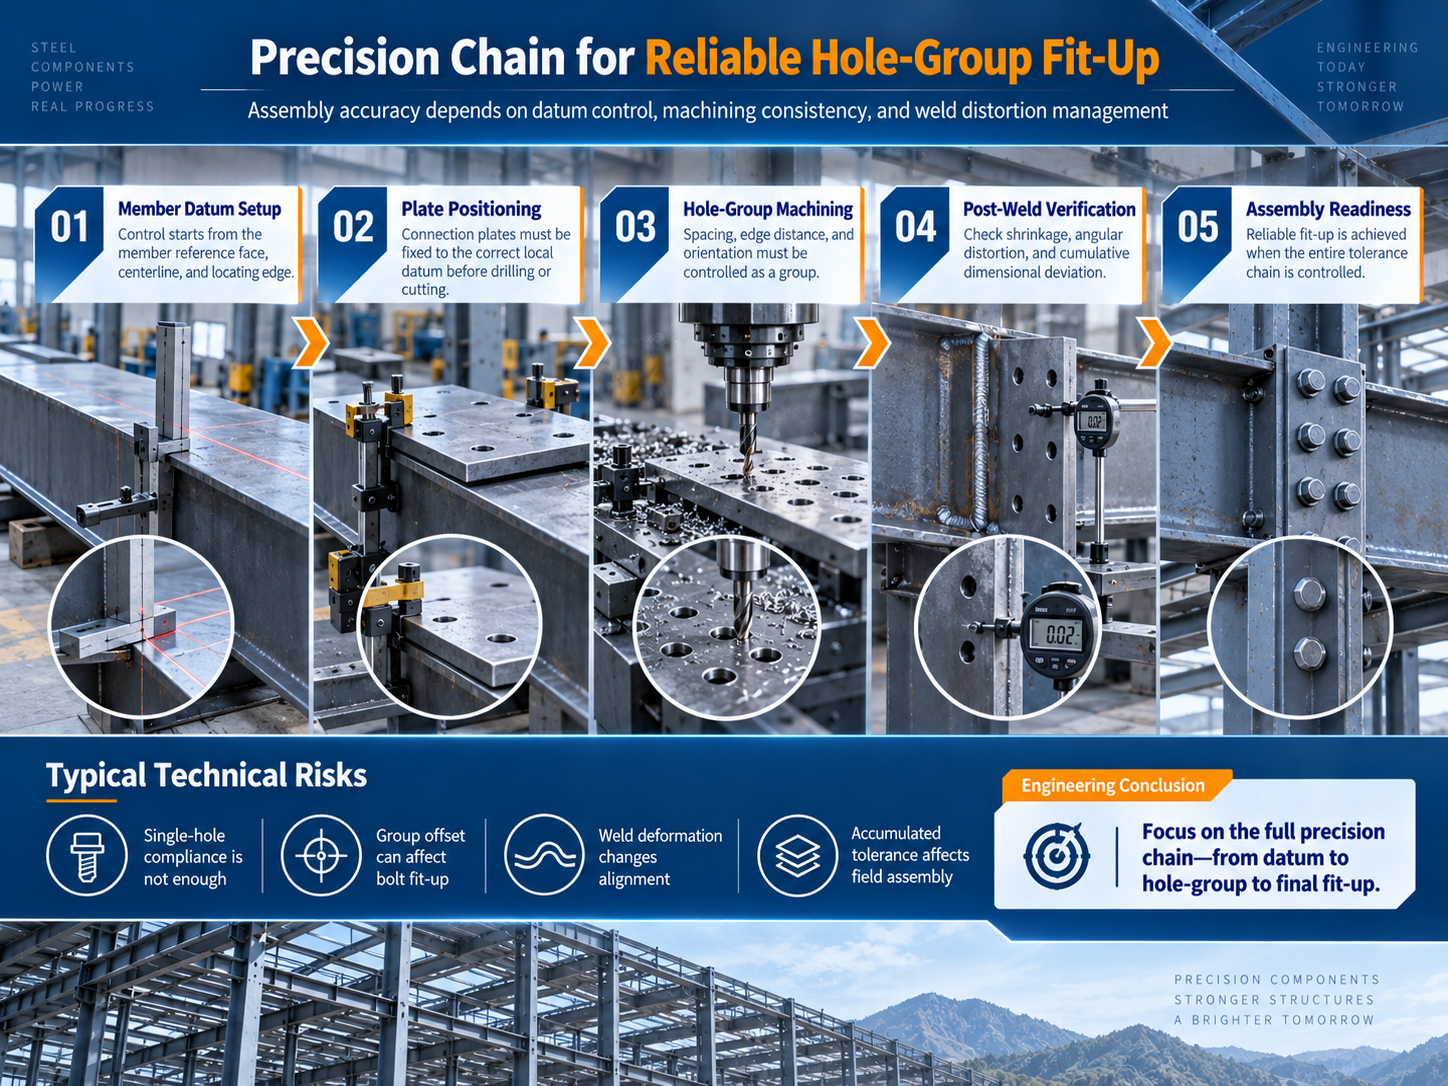
Le contrôle structural doit donc être organisé autour de quatre niveaux de référence : les lignes de grille, les élévations, les joints et les éléments. Lors de la phase de détaillage, il convient de définir clairement les relations de positionnement, l’orientation des liaisons et la logique de montage de chaque type de composant. Lors de la fabrication, les contrôles essentiels portent sur la longueur totale des éléments, la position des plaques d’extrémité, la précision des groupes de trous pour boulons, la géométrie de la section transversale, la déformation liée au soudage et la rectitude des éléments. Une fois le chantier atteint, il faut impérativement établir en priorité la position des lignes de grille, la verticalité et l’élévation de la première unité spatiale stable, afin que les ossatures suivantes puissent être montées de façon continue à partir d’un même repère.
Pour les ateliers industriels, le contrôle de la déformation structurelle affecte également directement l’évacuation des eaux pluviales sur la toiture, la planéité des murs, les ouvertures pour portes et fenêtres, ainsi que les interfaces avec les équipements. Si la structure principale développe des écarts géométriques accumulés de façon continue, les problèmes qui en résultent ne restent que rarement limités aux éléments en acier ; ils se transmettent aux pannes, aux raidisseurs, aux panneaux et aux pièces de finition. Une gestion mature de la construction de portiques n’est donc pas fondée sur des vérifications d’acceptation isolées. Au contraire, la précision dimensionnelle de la structure principale est considérée comme une condition préalable à l’installation de haute qualité de l’enveloppe.
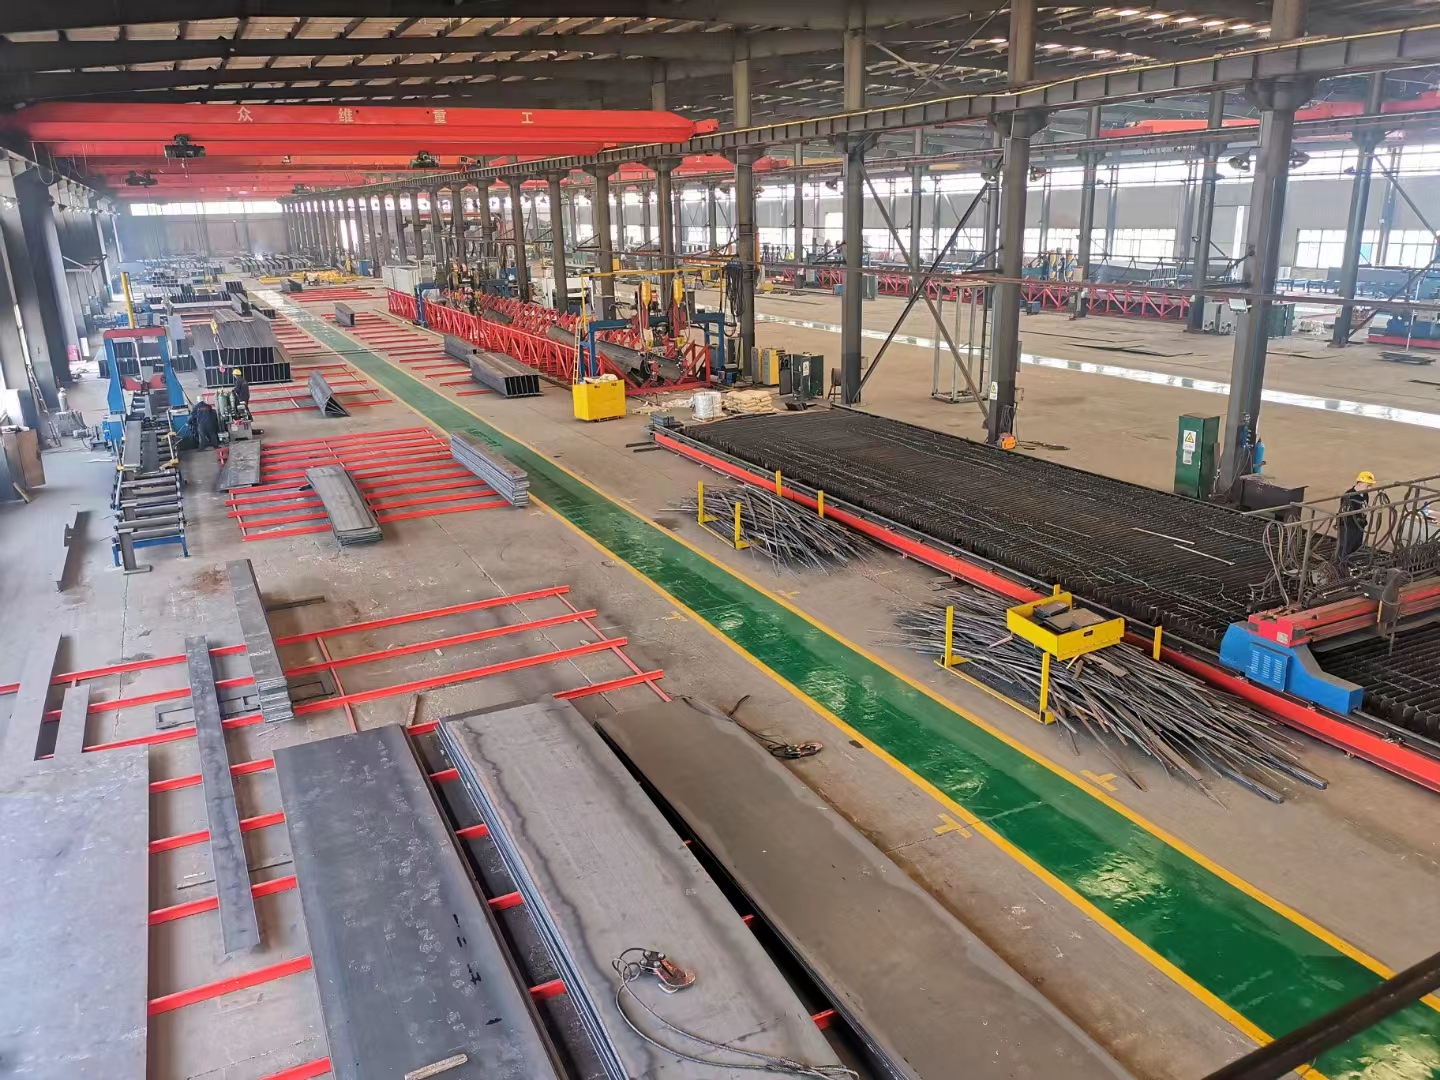
Dès qu’un projet de structure métallique industrielle entre dans la phase de fabrication en série, le cœur de la gestion de la qualité passe de « conformité unitaire » à « cohérence de lot ». Plus le nombre de composants similaires est élevé, plus il devient essentiel de normaliser les révisions des plans, les règles de numérotation, les références de procédure et les méthodes d’inspection. Toute incohérence d’information peut entraîner des reprises en série ultérieures dans le processus et transférer directement des problèmes issus de l’usine sur le chantier.
Pour les projets de ce type, Zhongwei Heavy Industry utilise un numéro d’identification unique des composants comme support d’information reliant les données de détails, les opérations de fabrication, les contrôles qualité et l’organisation de l’expédition. Lors de la découpe, la nuance du matériau, les caractéristiques de la section et les dimensions géométriques sont vérifiées. Lors du montage, les positions relatives des semelles, des âmes et des détails d’extrémité sont maîtrisées. Après le soudage, le profil des soudures et la déformation liée au soudage sont contrôlés comme éléments clés. Suite au redressage et au perçage, la longueur totale, les dimensions de la section, les groupes de trous pour boulons et les angles d’extrémité sont revérifiés. Pour les composants sensibles à la mise en place sur chantier, l’acceptation ne peut pas reposer uniquement sur le fait qu’une dimension individuelle se situe dans la tolérance autorisée ; elle doit également tenir compte de l’intégration du composant dans le cadre complet et de son ajustement avec les éléments adjacents.
La valeur pratique de cette logique de fabrication devient évidente sur le chantier. Lorsque les poutres, les poteaux, les éléments de contreventement, les platines de liaison et les éléments de fixation arrivent sous forme de jeux complets organisés par unité de montage, l’équipe de chantier peut réduire les tâches non planifiées, telles que la recherche de composants, l’ajustement temporaire, l’alésage ou le perçage correctif des trous, et la découpe secondaire. La précision de fabrication n’est donc pas seulement un indicateur interne de qualité en usine ; elle constitue une condition préalable à l’efficacité du levage, à l’ajustement correct des assemblages du premier passage et à la stabilité du calendrier.
La structure principale en acier confère au bâtiment sa capacité portante et son espace utilisable, tandis que les systèmes d’enveloppe de toiture et de façade assurent directement les fonctions d’étanchéité à l’eau, d’isolation thermique, de résistance au vent, d’enclosure et de séparation environnementale. Dans les bâtiments industriels du nord, les différences saisonnières de température, les actions du vent et de la neige, ainsi que les variations de température et d’humidité entre l’intérieur et l’extérieur affectent continuellement les recouvrements des panneaux, les points de fixation, les habillages de bords et les détails d’étanchéité. Lorsque l’environnement de production comporte des risques de corrosion, une attention particulière s’impose concernant le choix des matériaux, les systèmes de revêtement, les détails de liaison et l’accessibilité pour l’entretien.
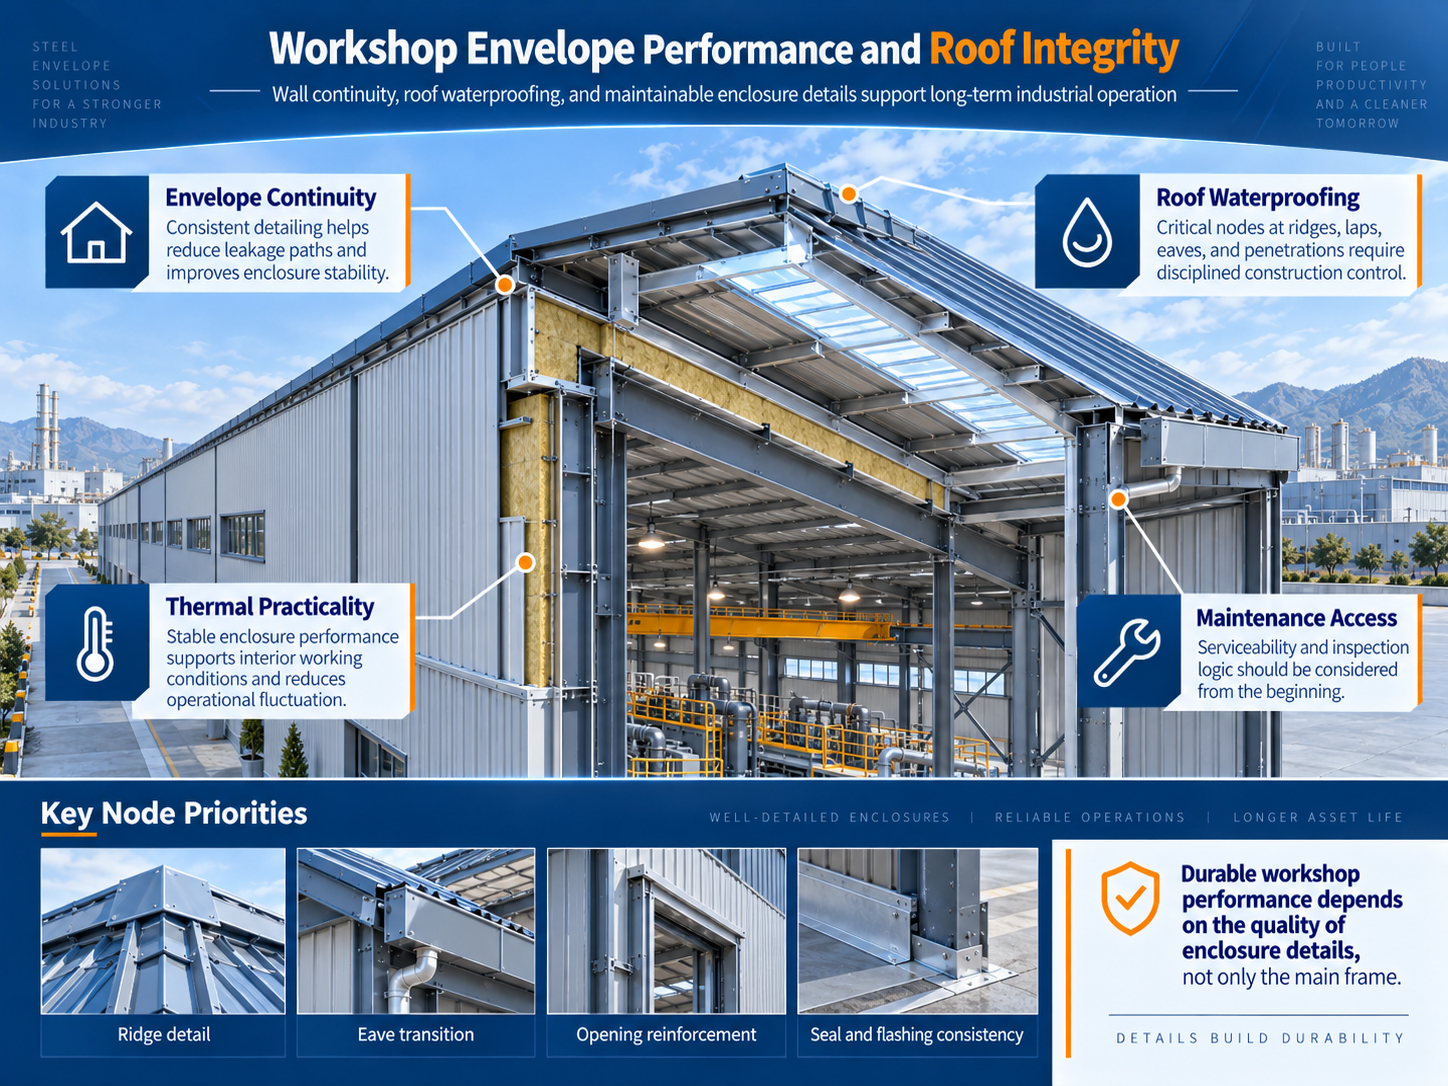
La qualité technique d’un système de toiture se reflète d’abord dans son chemin d’évacuation des eaux et sa continuité constructive. Sur une grande surface de toiture, l’étanchéité ne doit pas être comprise comme une simple application localisée de mastic. Elle doit être réalisée sous forme d’un système complet, intégrant la pente du toit, les recouvrements des panneaux, les méthodes de fixation, les détails de faîtage, les débords de toit, les raccords étanches et les détails autour des traversées. Pendant la pose, l’alignement des panneaux, la largeur des recouvrements, l’emplacement des points de fixation et les détails de fermeture doivent être contrôlés simultanément afin d’éviter que des écarts locaux ne s’amplifient sur de longues longueurs de toiture. L’isolation thermique dépend également de la continuité. Si les interfaces entre matériaux, les conditions de compression ou les traitements des joints présentent des discontinuités évidentes, des ponts thermiques peuvent se former et augmenter le risque de condensation future.
L’ordre visuel de la façade constitue une expression extérieure de la précision ingénieuse. Les bâtiments industriels ne dépendent pas de formes architecturales complexes pour traduire leur qualité. Ce qui compte davantage, ce sont des modules cohérents de joints entre panneaux, des angles intérieurs et extérieurs droits, des habillages complets des ouvertures, ainsi que des interfaces clairement résolues entre matériaux différents. Plus la façade est simple, plus les exigences en matière de lignes de contrôle structurelles, de positionnement des lisses et de traçage des panneaux sont élevées. La planéité finale et l’ordre linéaire de l’élévation résultent, en substance, d’une précision coordonnée entre la structure principale et les travaux d’enveloppe du bâtiment.
La priorité technique lors de la mise en place du portique n’est pas simplement de maximiser la vitesse de levage, mais d’établir le plus tôt possible un système spatialement stable et fiable. Une fois les lignes de la grille de fondation et les éléments scellés vérifiés, il convient de privilégier le positionnement des bases des poteaux, la verticalité, les liaisons poutres-poteaux, ainsi que les mesures de stabilité provisoire du premier portique et du portique adjacent, suivis de la fermeture rapide du système de contreventement longitudinal. Seulement après que la relation géométrique de la première unité stable a été confirmée, les portiques suivants peuvent être mis en place à partir d’une référence reproductible.
La gestion des écarts cumulés est particulièrement importante dans les ateliers de grande surface. Une petite erreur sur une ligne de maillage, si elle n’est pas corrigée rapidement, peut se transformer en un désalignement important à l’extrémité après l’assemblage de plusieurs travées consécutives, affectant ainsi les liteaux, les raidisseurs muraux, les panneaux de toiture et les panneaux muraux. Les relevés topographiques sur site et les ajustements doivent donc se poursuivre tout au long de la mise en place de la structure, plutôt que d’être reportés jusqu’à l’achèvement complet de l’ensemble de la structure principale.
Les travaux relatifs à la structure principale et à l’enveloppe exigent également une gestion rigoureuse des interfaces entre les différentes phases de construction. Fermer prématurément l’enveloppe peut réduire l’espace disponible pour le rélevé structural et l’inspection des joints. À l’inverse, si les repères structuraux ne sont pas corrigés dans un délai raisonnable après leur mise en place, l’installation des panneaux devient plus difficile. En définissant des points d’arrêt pour l’examen structural et en précisant clairement les conditions requises pour entamer l’installation de l’enveloppe, la rapidité de construction repose sur une qualité géométrique stable plutôt que sur d’importantes corrections ultérieures.
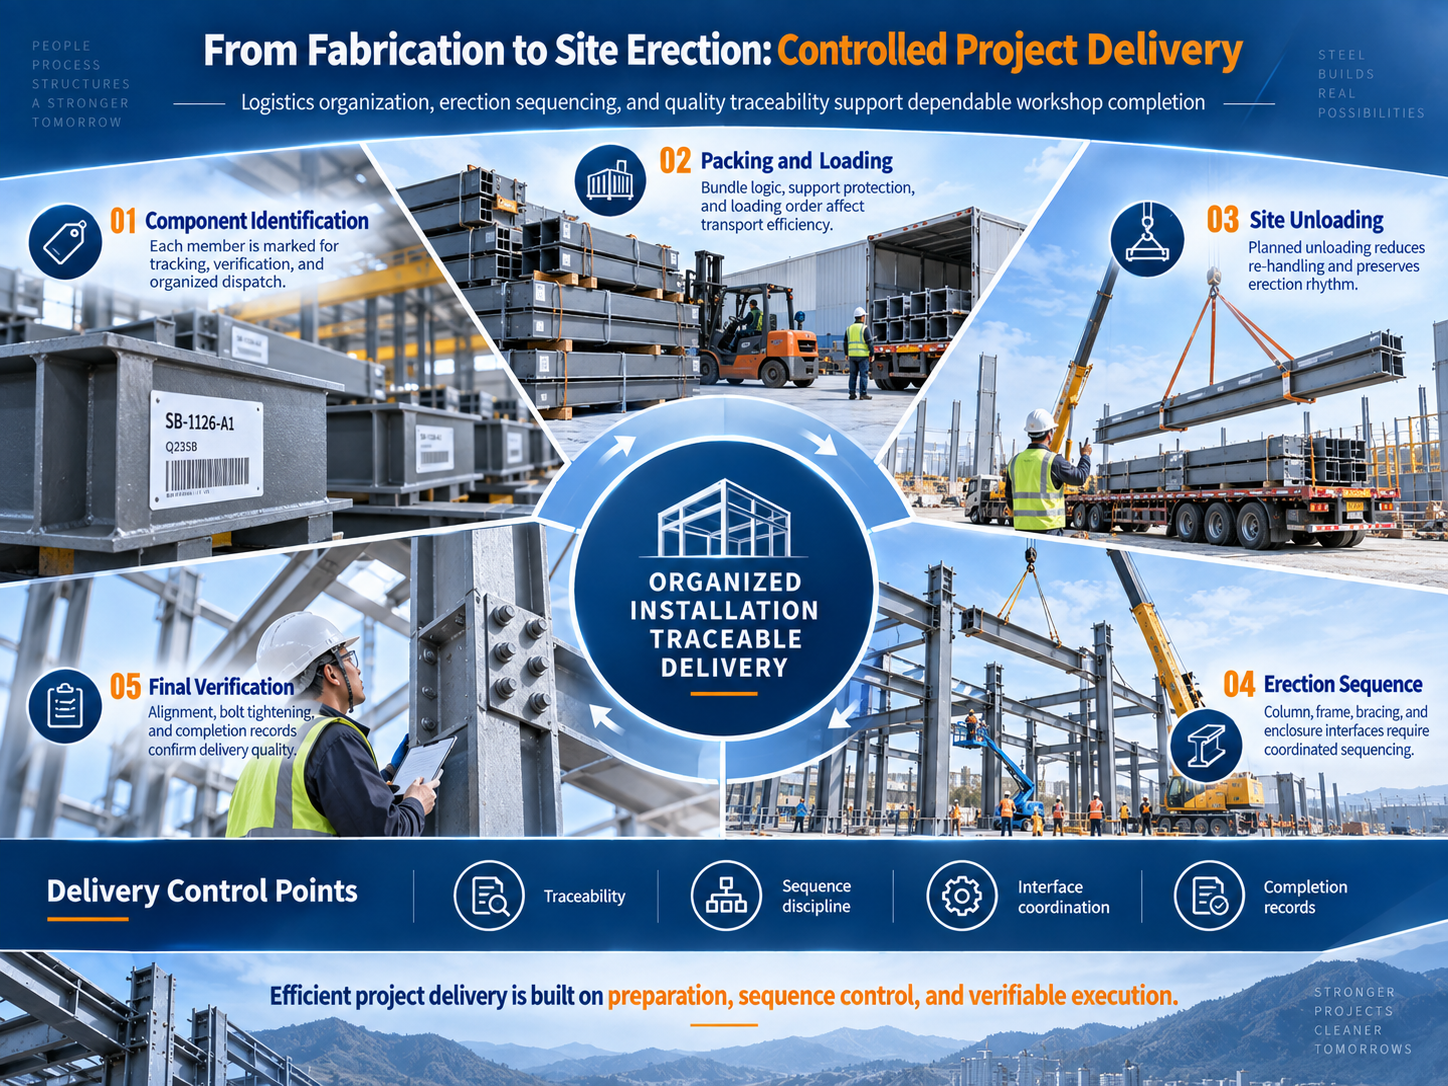
Pour les projets de structures en acier, le transport ne constitue pas une activité indépendante qui ne commence qu’après la fin de la fabrication. La segmentation des éléments, les méthodes de chargement, l’ordre d’arrivée sur site et le plan de levage sur site sont directement liés. Si la séquence de chargement n’est pas synchronisée avec celle de la mise en place, les matériaux peuvent déjà être présents sur le chantier tout en provoquant tout de même des retards, en raison de l’immobilisation des véhicules, de manutentions supplémentaires, du temps consacré à localiser les composants ou de l’absence d’éléments accessoires. Dans un atelier industriel mis en place de façon continue, ces temps d’attente peuvent rapidement faire augmenter les coûts horaires de la grue et les coûts liés à l’organisation du travail.
La livraison du projet doit donc être organisée autour d’unités de montage, en conservant une cohérence dans les numéros de composants, l’identification des colis, les listes de chargement et les zones de chantier. La traçabilité qualité doit suivre la même logique. Lorsqu’un composant ou un assemblage doit être vérifié sur site, son numéro d’identification doit permettre à l’équipe de retracer rapidement les informations correspondantes de détail, l’état de production et les enregistrements d’expédition. Cela crée un mécanisme inspectable, traçable et vérifiable qui réduit les pertes d’information lors de la coordination inter-services.
Du point de vue du client et du chef de projet, la valeur d’un tel système ne s’exprime pas à travers un paramètre unique, mais via une réduction de l’incertitude liée au projet. Plus le projet est important, plus le nombre de composants augmente et plus les détails de connexion sont denses, plus il devient essentiel de s’appuyer sur des processus standardisés et des données interconnectées pour stabiliser les résultats, plutôt que sur des corrections ponctuelles fondées sur l’expérience individuelle sur site.
Zhongwei Heavy Industry considère un projet de structure en acier comme un système couvrant la modélisation détaillée, la fabrication, le contrôle qualité, l’emballage et l’expédition, ainsi que la mise en place sur site. Les capacités d’une entreprise ne doivent pas être évaluées uniquement à partir de la vitesse de sa chaîne de production ou de sa production mensuelle. Il convient également d’évaluer si l’équipe de fabrication comprend la logique de montage sur site, si l’équipe technique est capable d’identifier à l’avance les risques liés aux interfaces, si l’équipe qualité peut établir des référentiels traçables, et si la logistique est en mesure de soutenir la séquence réelle de mise en œuvre sur site. Seule une coordination de ces fonctions autour d’un même objectif d’ingénierie permet de transformer les capacités de fabrication en usine en résultats fiables pour le projet.
« Innovation et précision » ne sont pas un slogan abstrait dans ce processus. L’innovation se traduit par l’amélioration continue des méthodes de transfert de données détaillées, de codage des composants, de planification de la production, de points de contrôle qualité, et d’organisation de l’expédition. La précision s’applique grâce au contrôle détaillé des positions des perçages, des dimensions, du soudage, de l’identification, des repères d’assemblage, des recouvrements de panneaux et des finitions des joints. Pour les bâtiments industriels, une qualité stable à long terme dépend rarement d’un seul processus « phare ». Elle résulte le plus souvent de l’exécution constante, selon une même norme, d’un grand nombre d’opérations fondamentales.
L’achèvement de cet atelier d’électrolyse fournit à Zhongwei Heavy Industry une référence technique pour renforcer davantage ses capacités de livraison dans le domaine des bâtiments industriels spécialisés orientés production. À l’avenir, l’entreprise continuera d’améliorer ses systèmes normalisés en matière de conception détaillée des structures, de fabrication intelligente, de traçabilité qualité, de coordination des systèmes d’enveloppe et d’assistance technique sur site, en s’appuyant sur des données techniques plus stables, un contrôle des procédés plus clair et des résultats de livraison plus vérifiables, afin de servir les usines industrielles, les installations logistiques et d’entreposage, ainsi que d’autres projets de bâtiments à ossature en acier.
La valeur des bâtiments industriels en acier s’étend au-delà de l’avantage, à la phase de construction, lié à la rapidité, pour englober la fiabilité sur l’ensemble du cycle de vie, la facilité de maintenance et la compatibilité avec les exigences de production. Pour les entreprises de fabrication et d’ingénierie, cela signifie que le champ de responsabilité ne peut pas se limiter à la sortie des composants de l’usine. Une attention continue doit également être portée aux interfaces entre la structure et l’enveloppe, au lien entre la fabrication et la mise en place, ainsi qu’à la relation entre le bâtiment et le système de production.
Zhongwei Heavy Industry continuera d’utiliser les résultats techniques comme mesure ultime de la qualité, réduisant les écarts grâce à une fabrication standardisée, minimisant les conflits sur site grâce à une conception détaillée et spécialisée, et améliorant la transparence des livraisons grâce à la traçabilité des processus. Guidée par le concept d’« Innovation et Précision », l’entreprise renforcera continuellement ses capacités d’exécution pour les projets de structures métalliques industrielles et fournira à ses clients un soutien en ingénierie du bâtiment plus stable, plus efficace et mieux maîtrisable.
 Actualités chaudes
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN