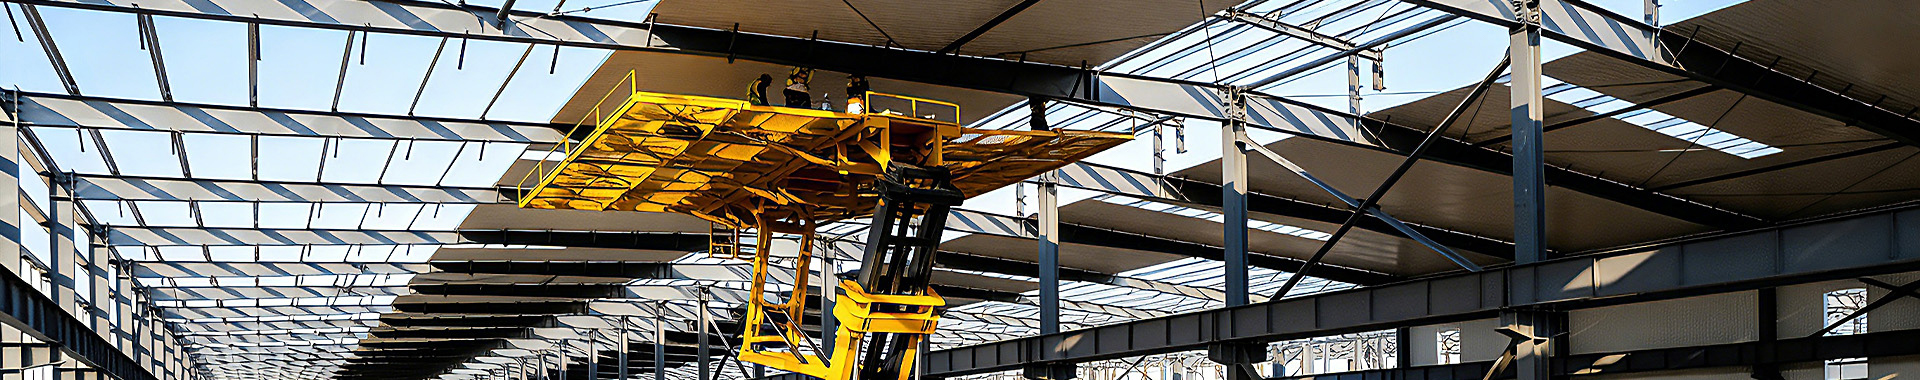
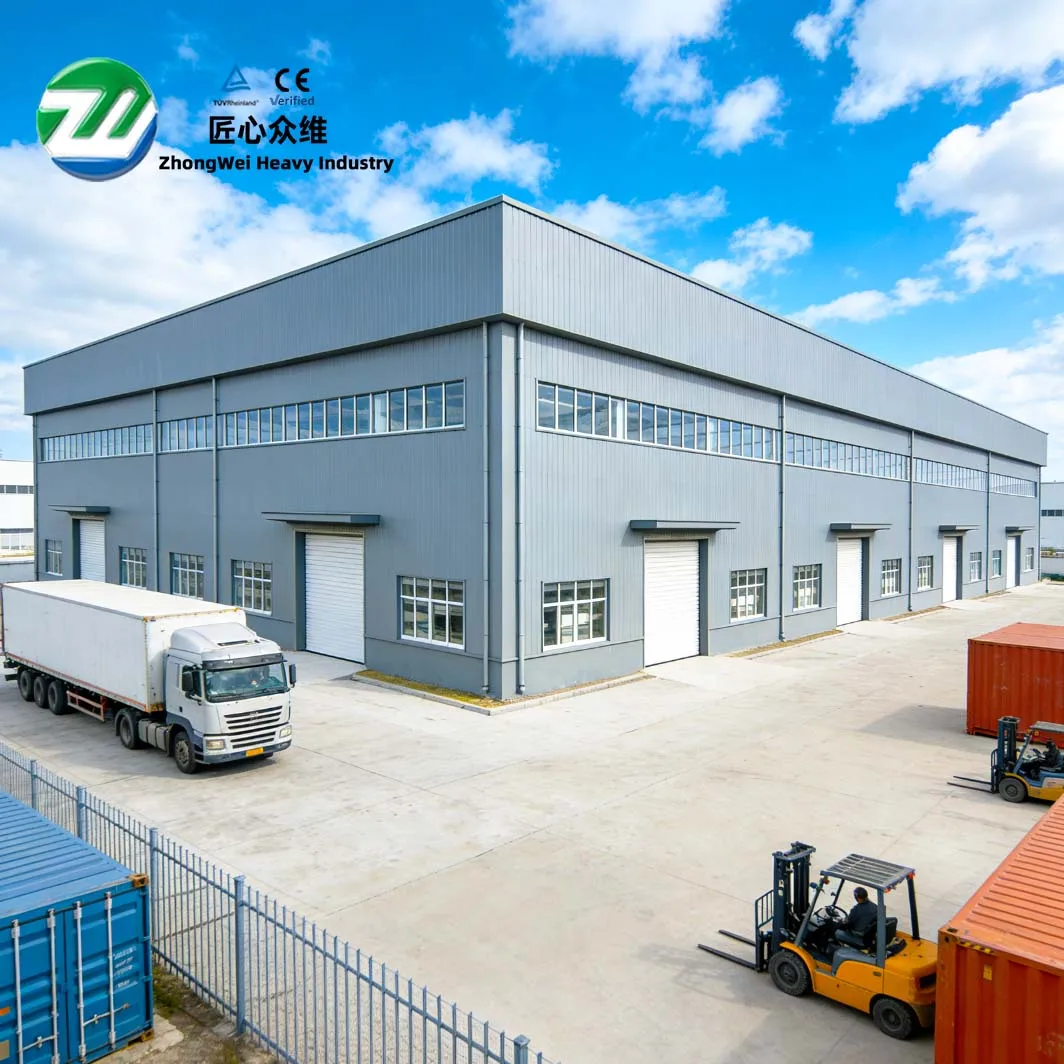
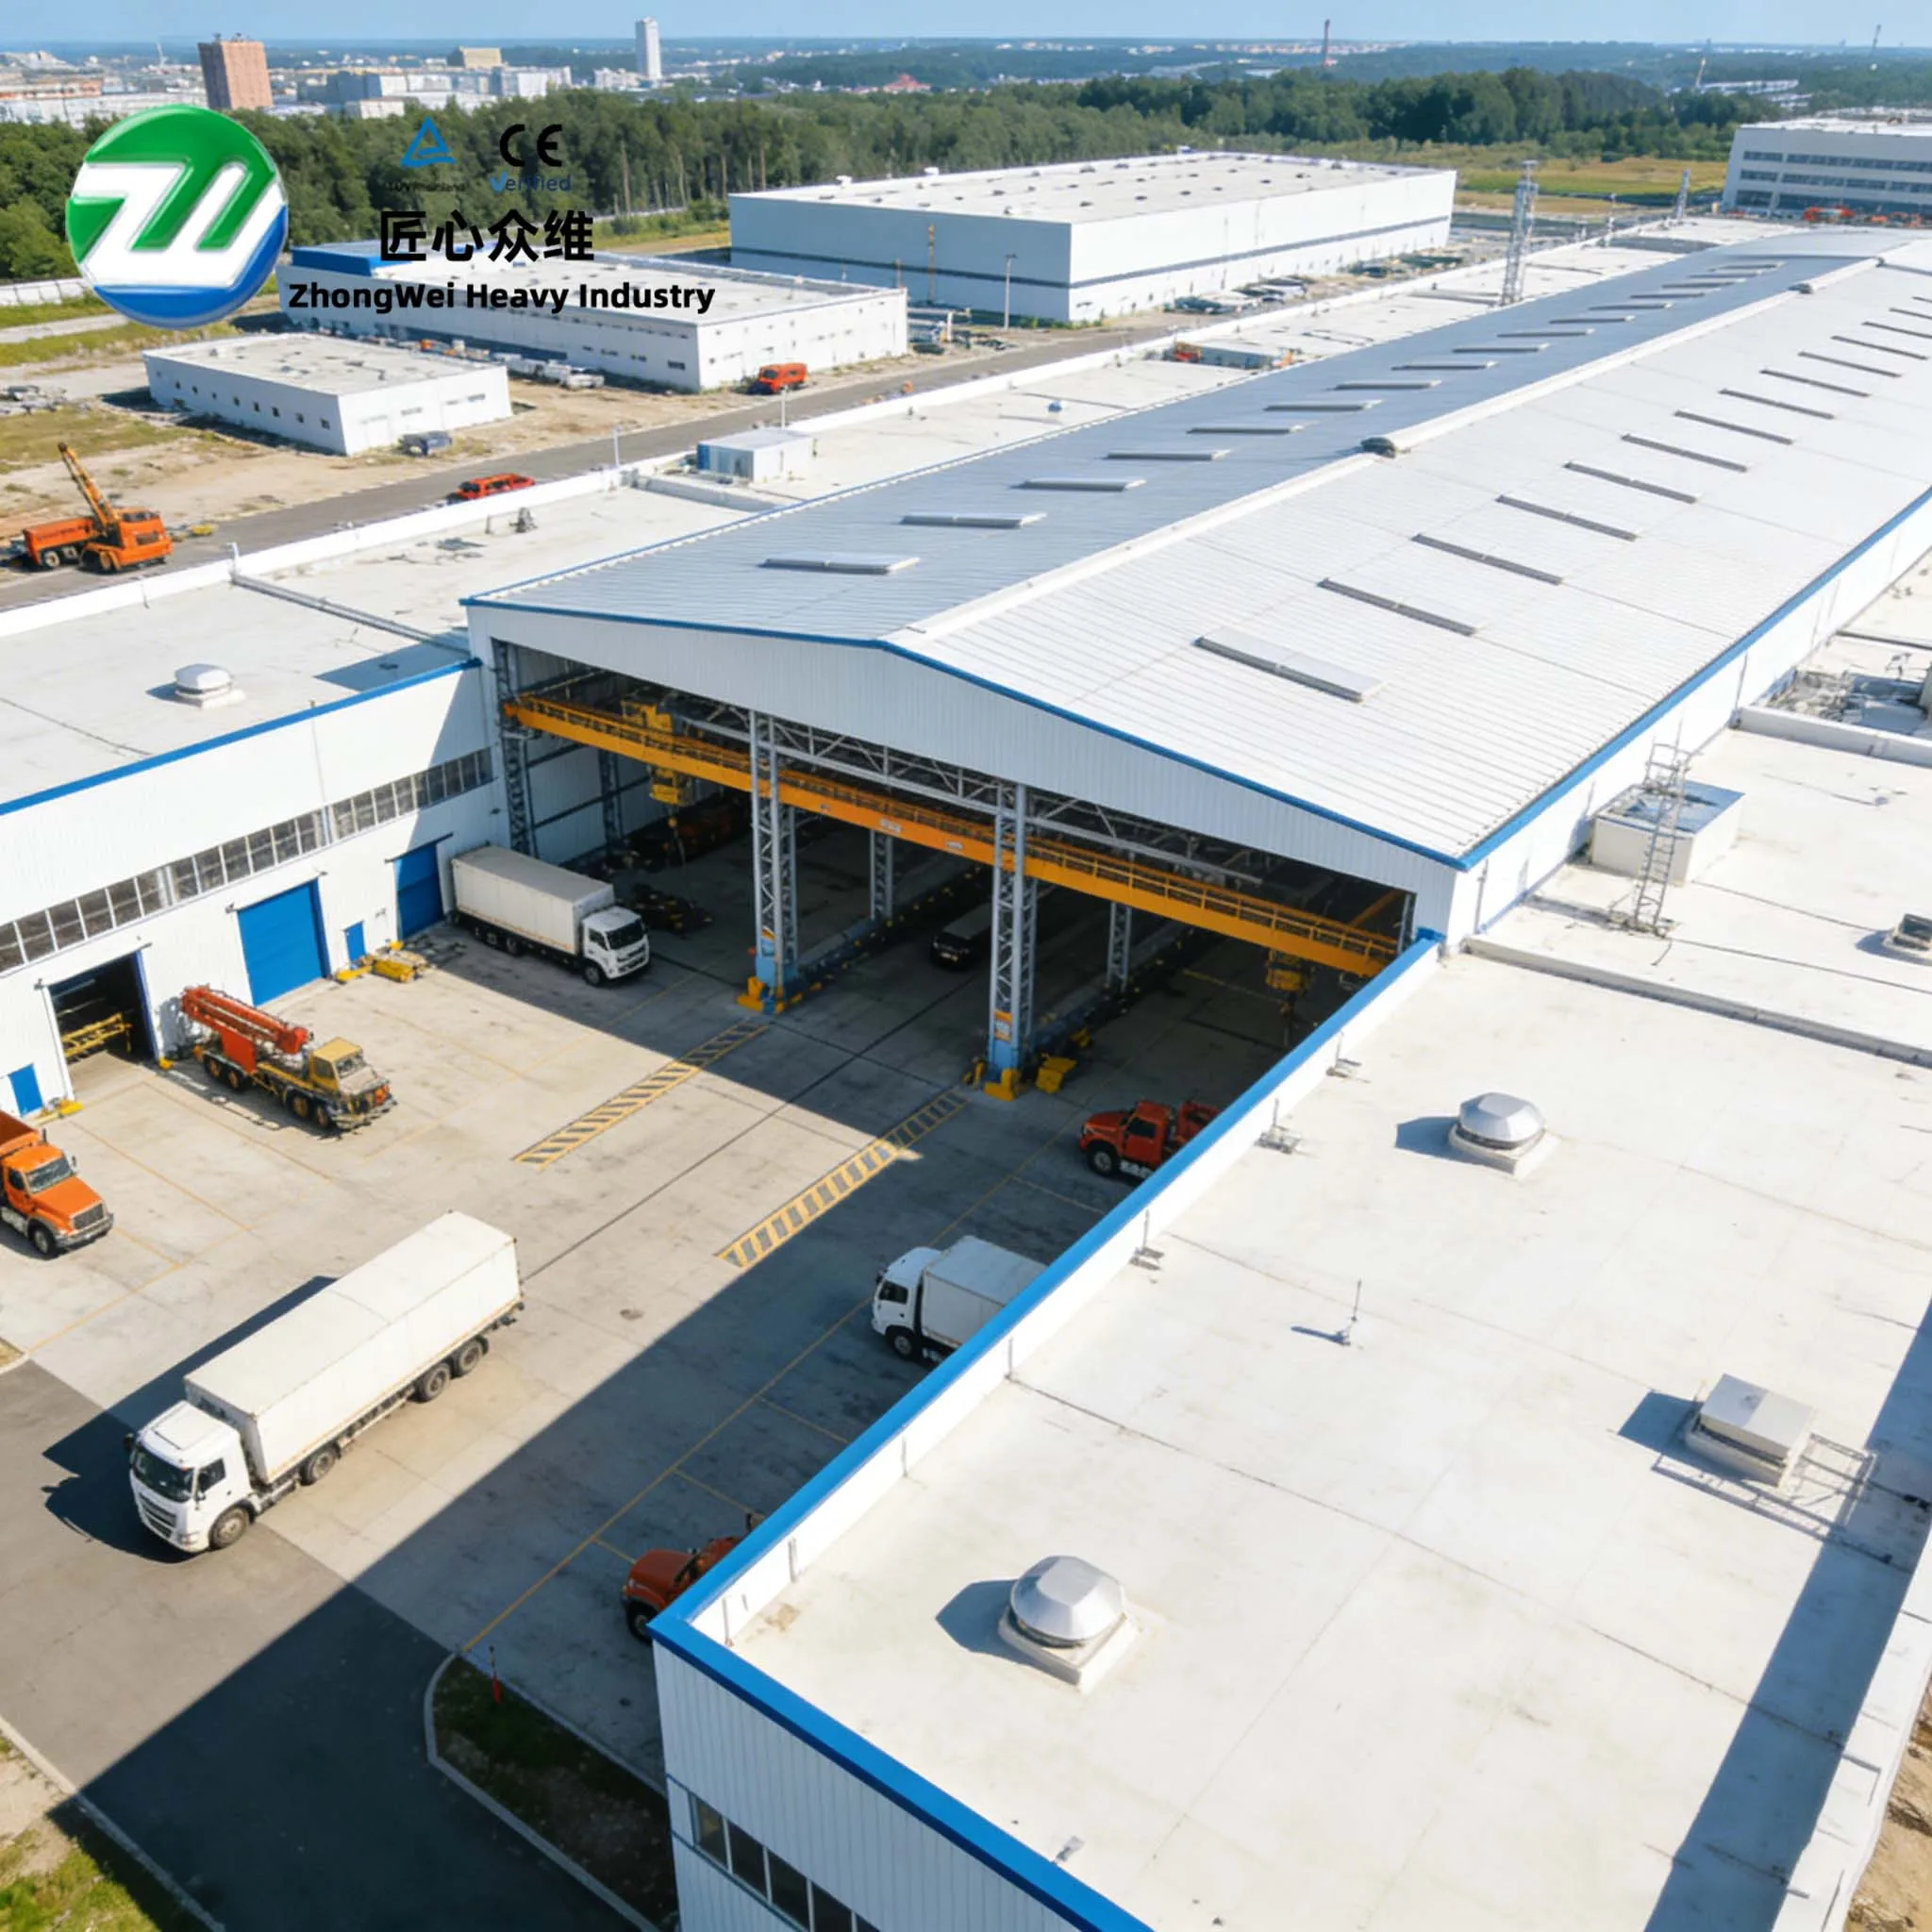
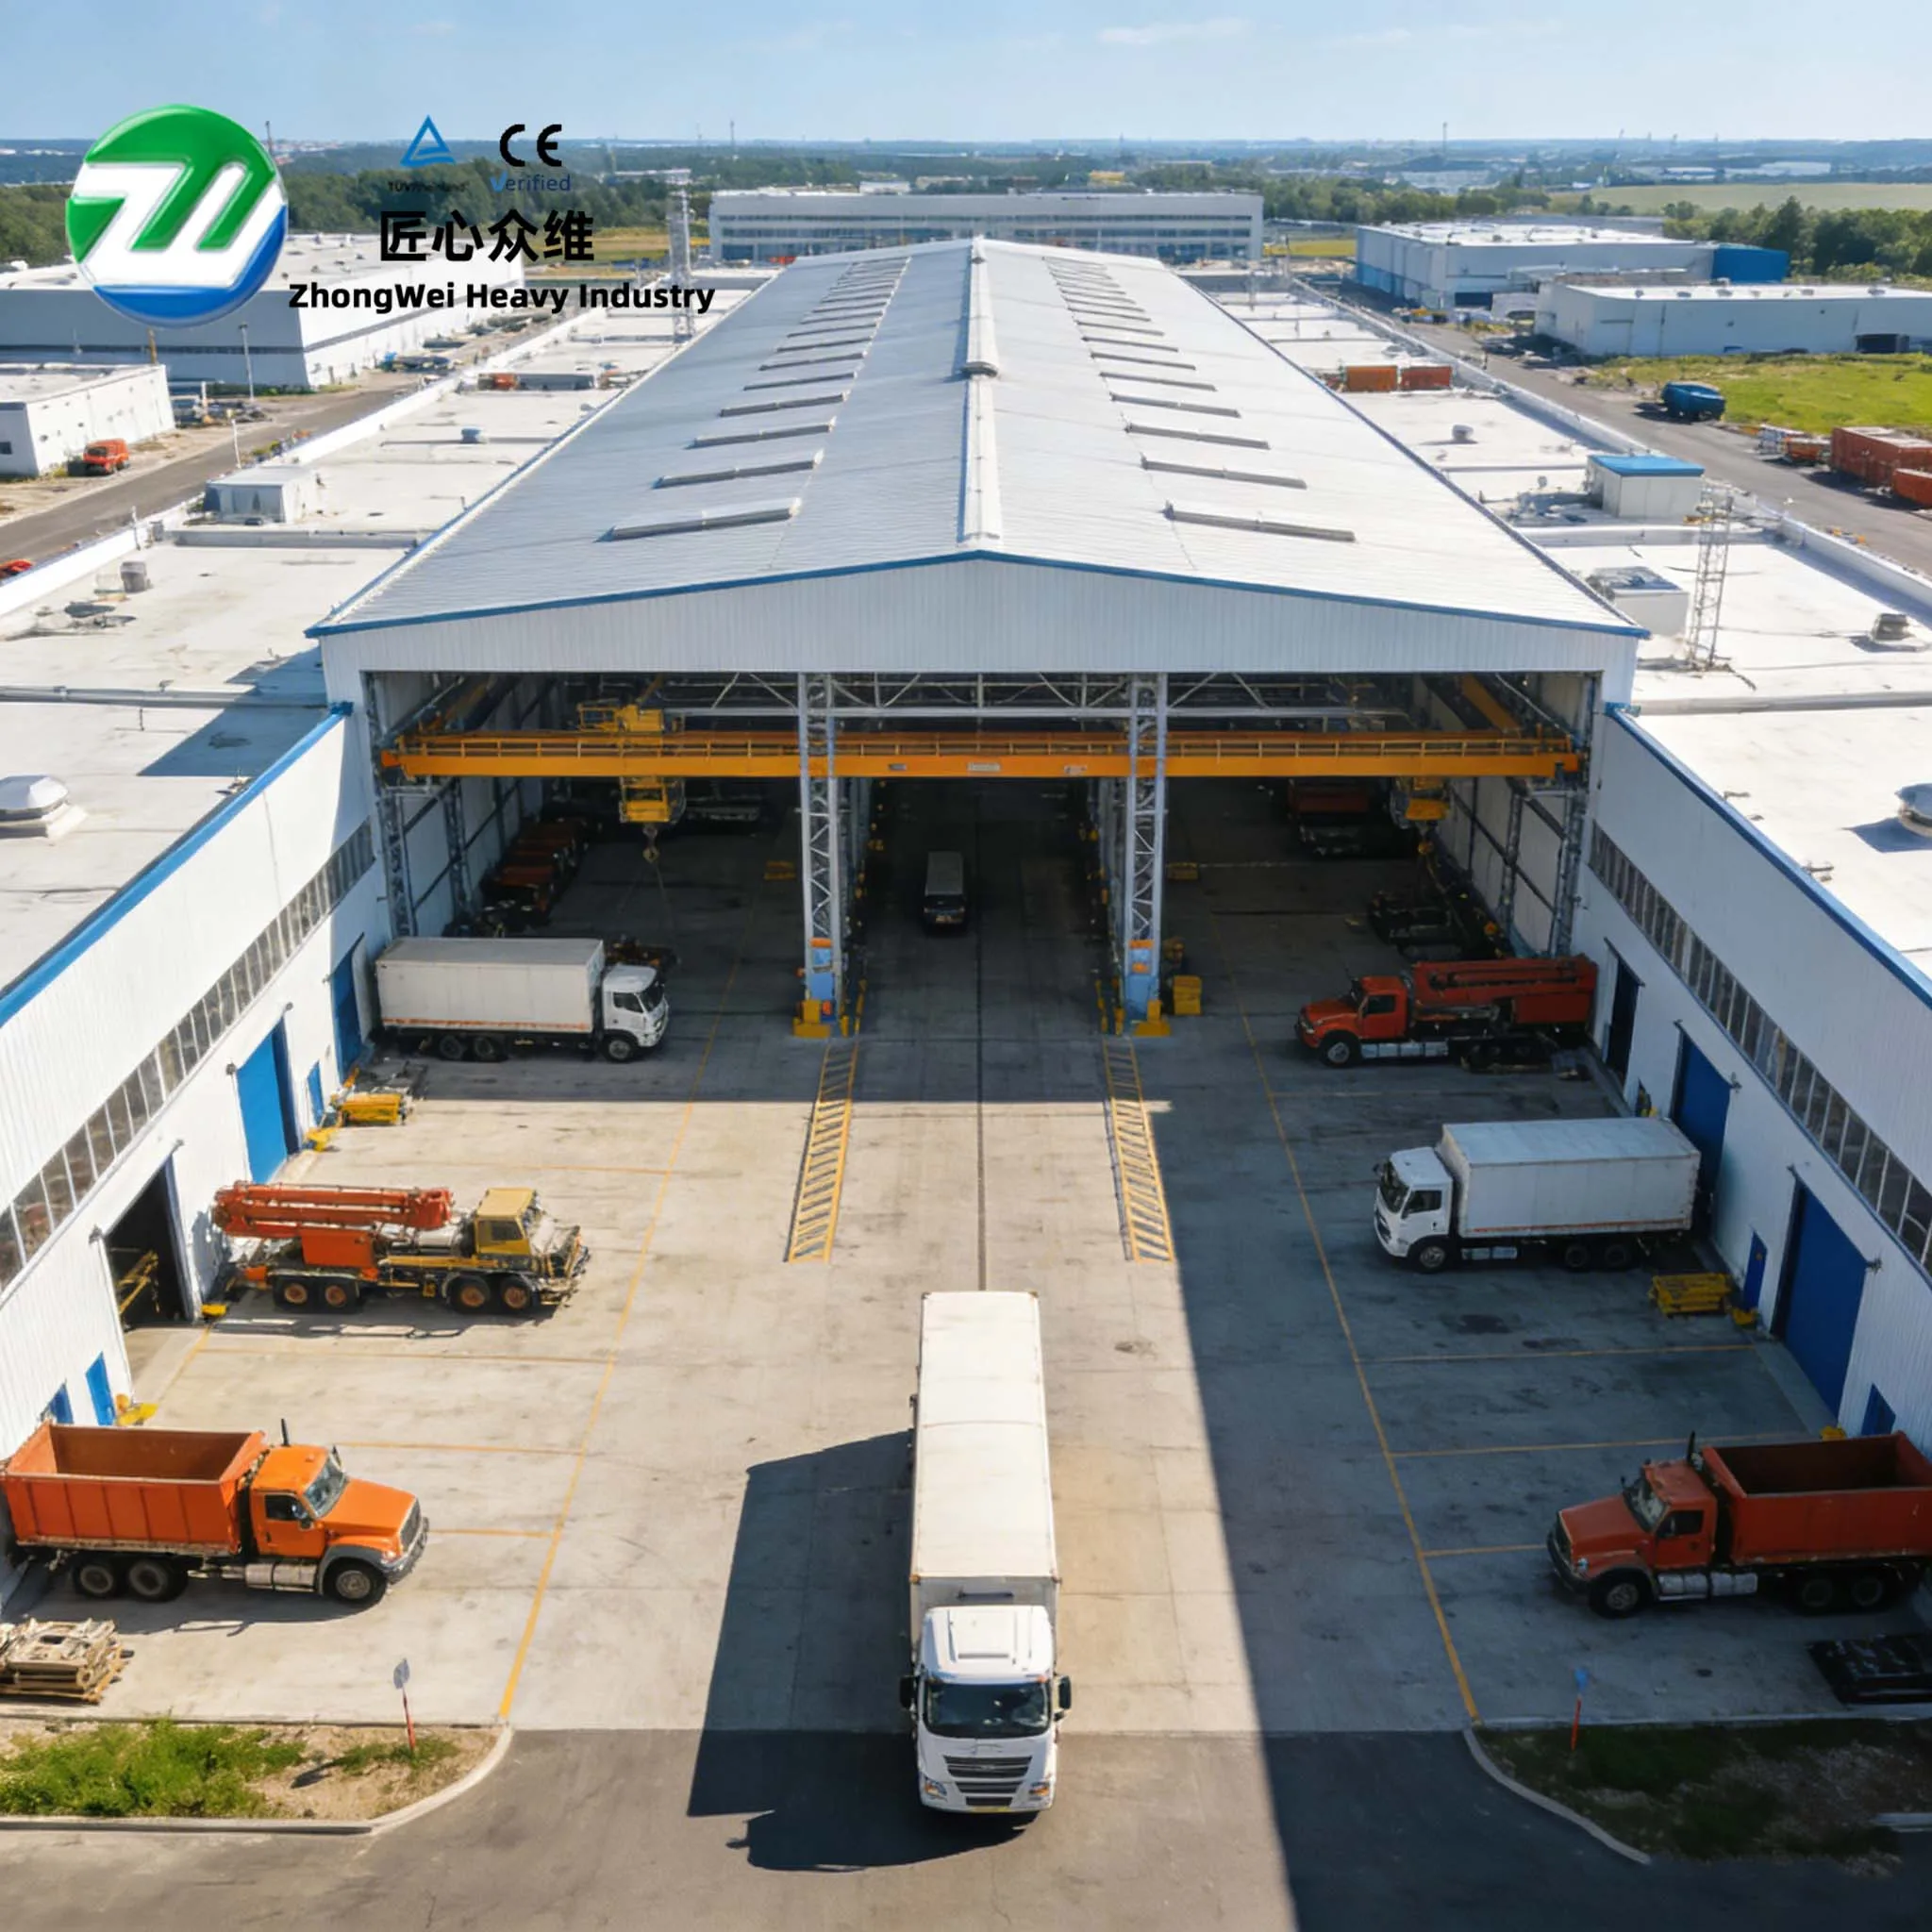
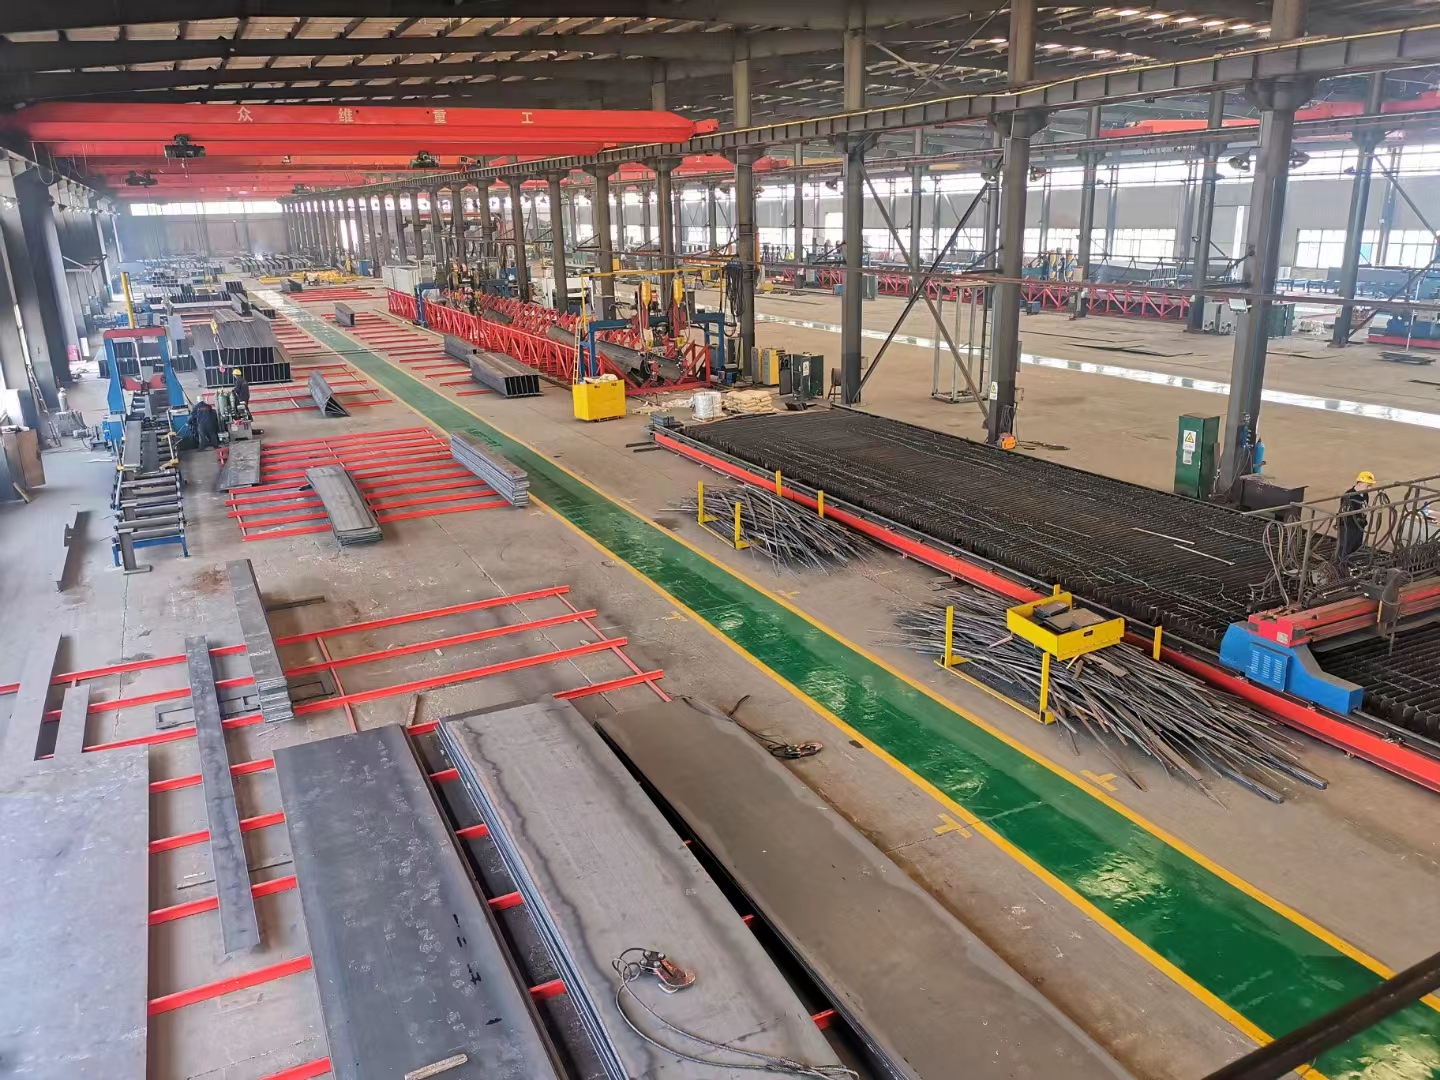
Shenyang Zhongwei Heavy Industry Steel Structure Engineering Co., Ltd. ir pabeigusi tērauda konstrukciju darbu piegādi Heilongdžjana Sinsui elektrolīzes darbnīcai. Projekts atrodas Ķines iekšējās Mongolijas Kesiketengas bannerā un ietver aptuveni 20 000 m² lielu ēku platību; tajā izmantota vārtveida konstrukciju sistēma un aptuveni 600 tonnas strukturālā tērauda. Salīdzinot ar parastajām noliktavu ēkām, elektrolīzei saistītās rūpnieciskās darbnīcas vairāk uzsvēr struktūras telpas, tehnoloģisko aprīkojumu, ēkas apvalka izturību un apkopējai paredzēto pieeju koordināciju. Tāpēc inženierzinātniskā kvalitāte nevar tikt novērtēta tikai pēc atsevišķu komponentu pabeigšanas — tai jāatspoguļojas arī režģa līniju precizitātē, savienojumu piegriešanā, apvalka nepārtrauktībā, montāžas kontroles atskaites punktos un nākamajai ekspluatācijai un apkopei nepieciešamajos nosacījumos. Pamatojoties uz pierādītu konstrukciju sistēmu, šis projekts izstrādāja īstenošanas pieeju ražošanas orientētām rūpnieciskām ēkām, nepārtraukti kontrolējot detaļu izstrādi, ražošanu un montāžu.
Būvniecības tips |
Primārā struktūra |
Būvniecības laukums |
Projekta apjoms |
Rūpnieciskās ražošanas darbnīca |
Vienstāva portāla rāmis |
Aptuveni 20 000 m² |
Tērauda konstrukcijas projekta piegāde |
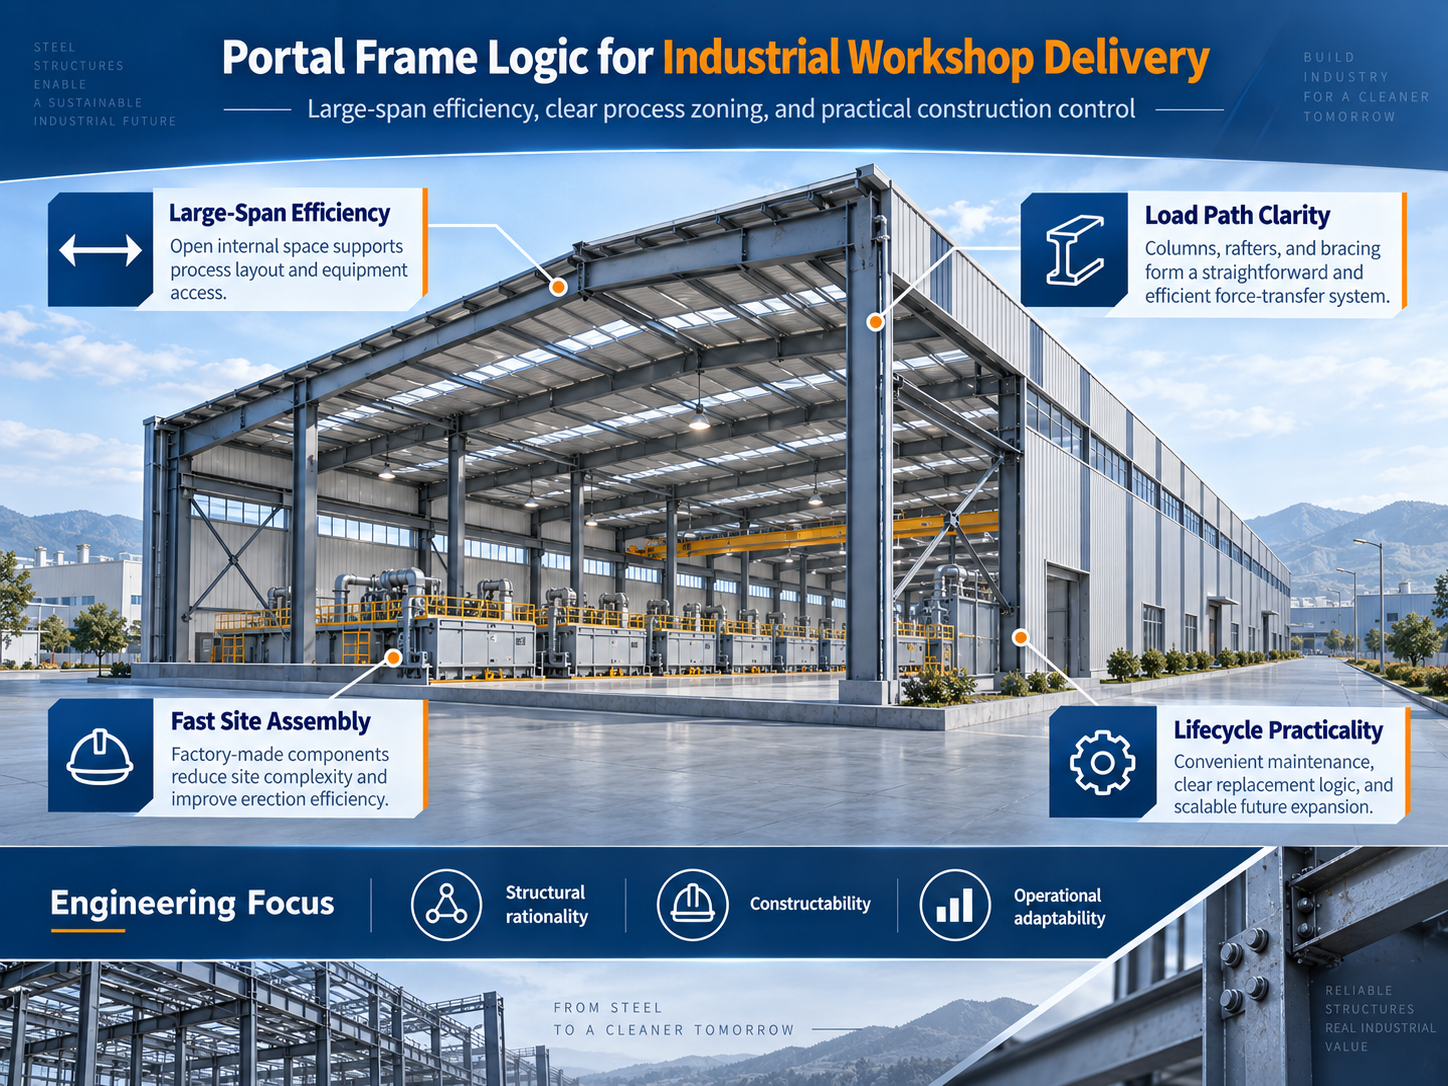
Rūpniecisko tērauda darbnīcu tehniskie risinājumi jāsāk ar ražošanas prasībām. Portāla rāmji ir plaši izmantoti rūpnieciskajās ēkās ne tikai tāpēc, ka tie koncentrē galveno komponentu skaitu un ļauj salīdzinoši ātri veikt būvniecību, bet vairāk tāpēc, ka nodrošina skaidras slodzes ceļus, stipru telpisko nepārtrauktību un ievērojamu elastību kolonnu režģa koordinācijā ar aprīkojuma izvietojumu. Darbnīcām, kurām jāpieņem nepārtrauktas ražošanas līnijas, aprīkojuma pamatnes, apkopes piekļuve un inženierkomunikāciju sistēmas, konstrukciju sistēmai jāpanāk piemērots līdzsvars starp nestspēju, stingrību, brīvo augstumu un būvniecības organizāciju.
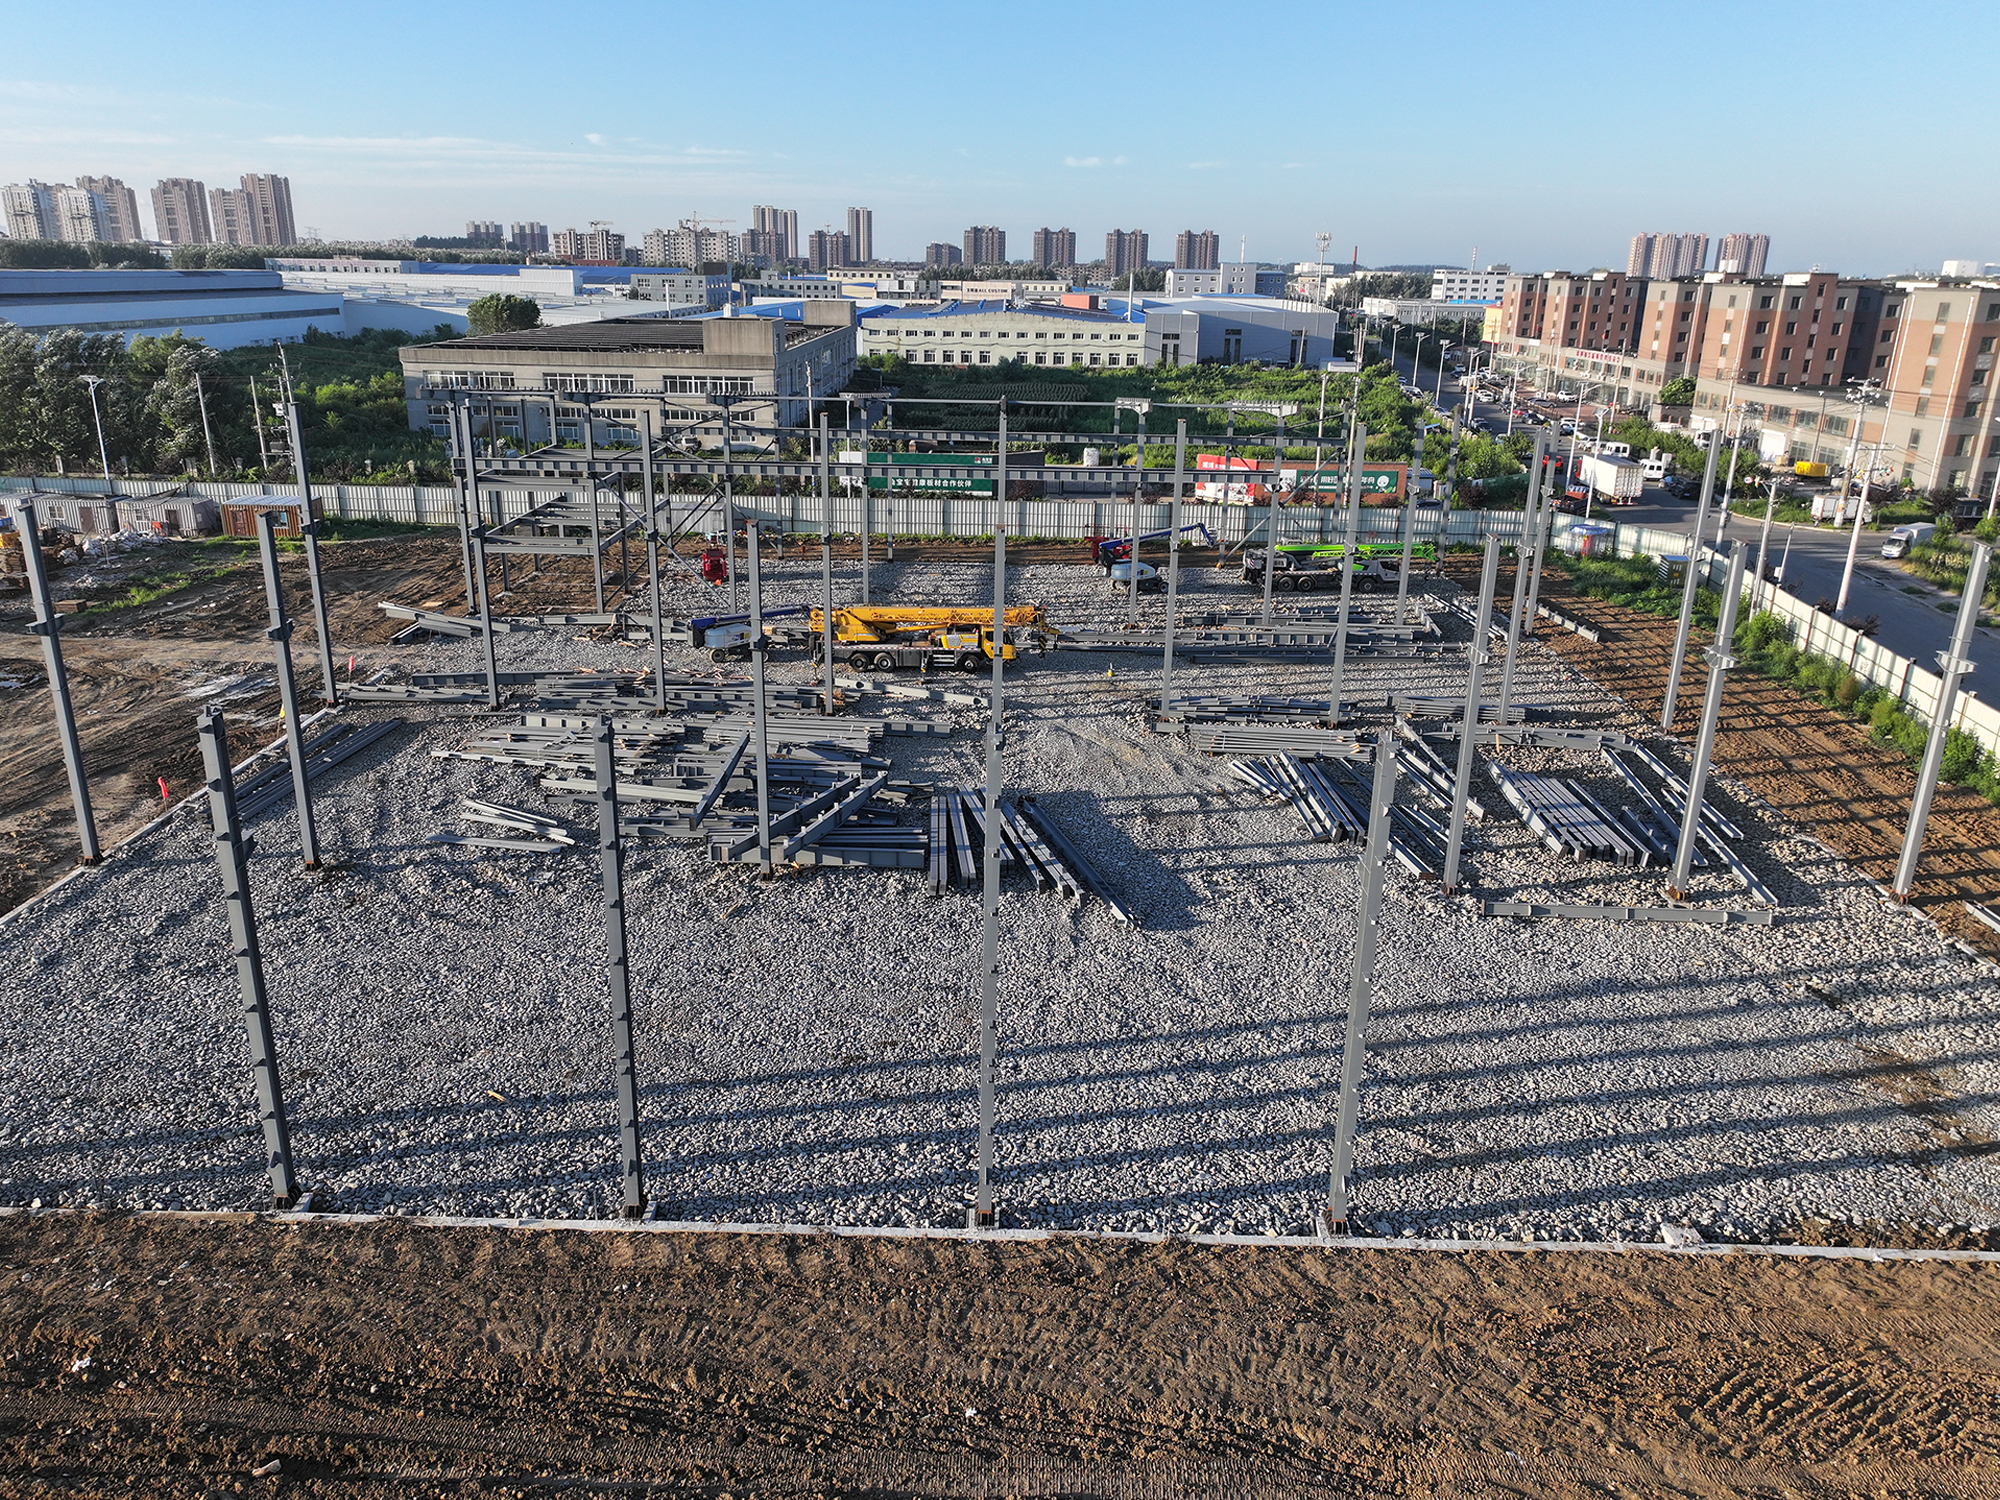
Elektrolīzes saistītām ražošanas ēkām šī koordinācija ir vēl stingrāk jāievēro. Atkarībā no procesa ekspluatācijas vide var ietvert augstu mitrumu, temperatūras starpības, gāzes vai korozīvus vielu maisījumus. Tāpēc konstrukcija un ārsienas sistēma nedrīkst tikai atbilst ģeometriskajām prasībām pēc gala pieņemšanas, bet arī nodrošināt iespēju veikt regulāras pārbaudes, uzturēt un garantēt ilgstošu izturību ekspluatācijas laikā. Konkrēto korozijas aizsardzības sistēmu, ārsienas materiālus un siltumizolācijas slāņu biezumu nosaka projektēšanas dokumenti un ražošanas procesa apstākļi. No realizācijas viedokļa svarīgākais nosacījums ir novērst konfliktus starp konstrukciju savienojumiem, ārsienas sistēmu blīvējumiem un apdares elementiem, kā arī inženierkomunikāciju sistēmu (MEP) pieslēgumiem, lai nodrošinātu aprīkojuma darbībai un nākotnē nepieciešamajai apkopei skaidras un lietojamās telpiskās apstākļus.
Pamatojoties uz šo izpratni, portāla rāmis netika uzskatīts par vienkāršu "standarta rūpnīcas ēkas" atkārtojumu. Vietātā strukturālais režģis, elementu segmentēšana, stingrināšanas izvietojums, apvalka kontroles līnijas un montāžas secība tika saskaņoti vienā tehniskajā sistēmā. Lielai ražošanas darbnīcai šāda iepriekšēja saskaņošana var būtiski samazināt iespēju laukuma izmaiņām, elementu neatbilstībām un sekundārām pielāgošanām ēkas apvalkā.
Galveno slodas izturības sistēmu portāla rāmim veido tērauda kolonnas, tērauda sijas un siju-kolonnu savienojumi, kamēr garenvirziena stabilitāte ir atkarīga no kolonnu stabilizācijas sistēmas, jumta horizontālās stabilizācijas sistēmas, struts, purlinu un sienas girtu koordinētās darbības. Bieža inženierzinātniskā kļūda ir koncentrēties galvenokārt uz galveno siju un kolonnu izmēriem, vienlaikus nepietiekami novērtējot sekundāro elementu un savienojumu ietekmi uz kopējo stabilitāti, apvalka montāžu un būvniecības posma drošību. Praksē viena rāmja uzstādīšanas precizitāte ir tikai sākumpunkts; kumulatīvais novirzes lielums vairākos rāmjos gar nepārtrauktām režģa līnijām galu galā nosaka ēkas galīgo ģeometrisko kvalitāti.
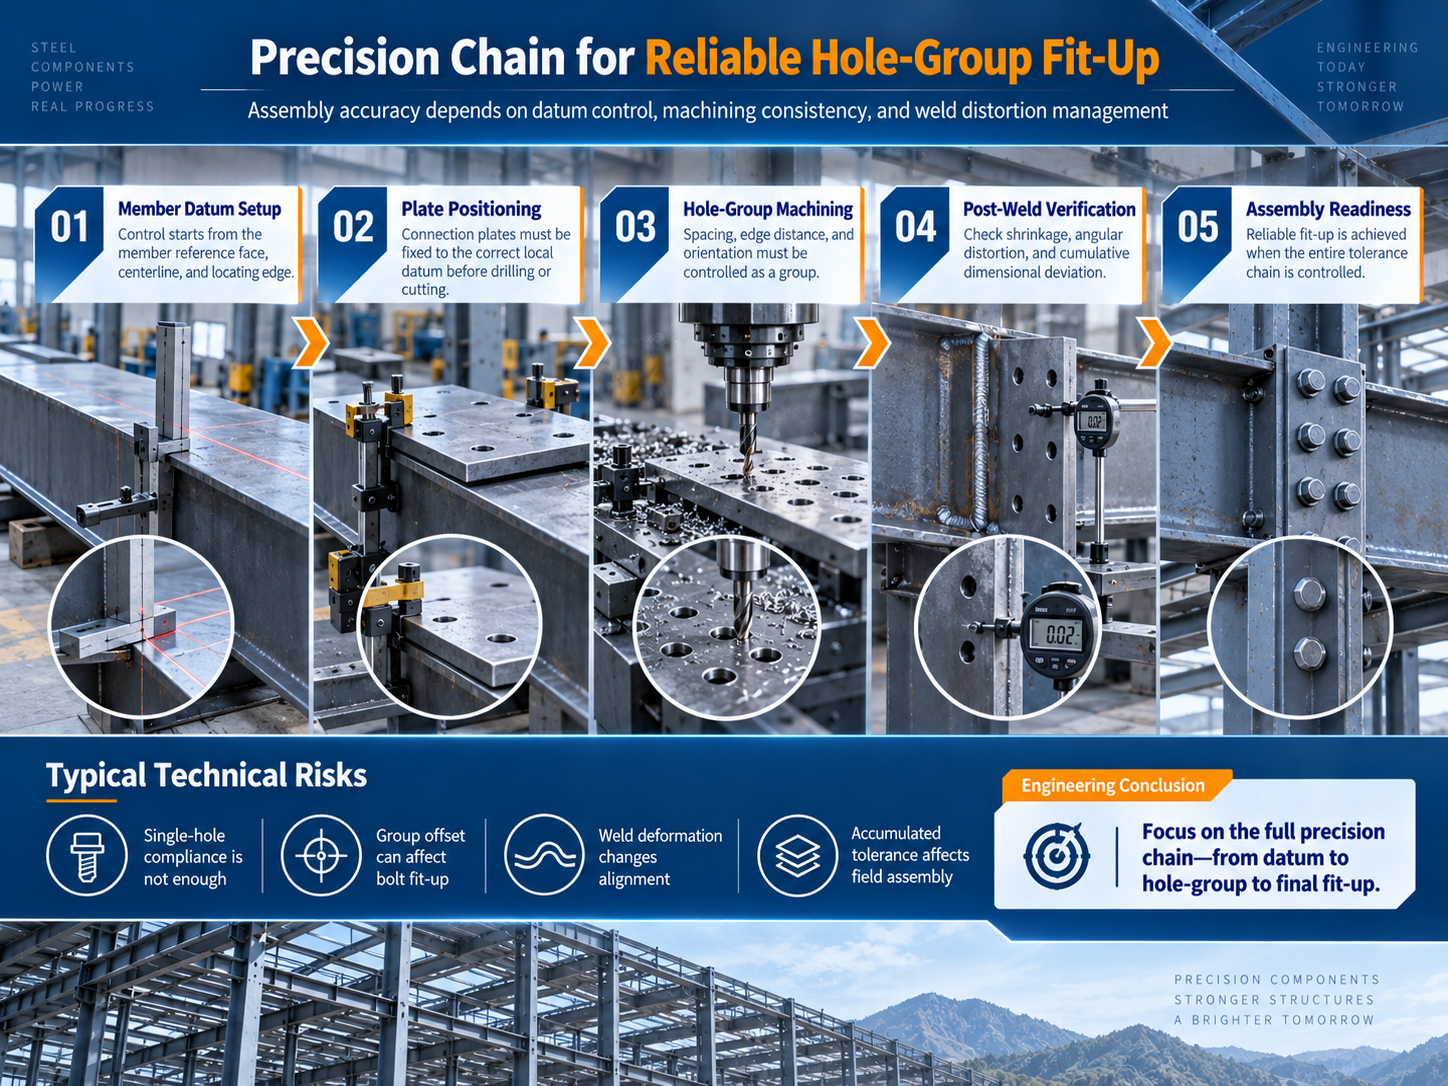
Tāpēc strukturālo kontroli tāpēc vajadzētu organizēt ap četriem atsauces līmeņiem: režģa līnijām, augstumiem, savienojumiem un elementiem. Detalizējot jānosaka katras komponentu veida novietojuma attiecība, savienojuma orientācija un montāžas loģika. Ražošanas laikā galvenie kontroles punkti ietver vispārējo elementu garumu, gala plāksnes novietojumu, uzgriežņu caurumu grupu precizitāti, šķērsgriezuma ģeometriju, metināšanas deformāciju un elementu taisnumu. Kad darbs pāriet uz būvlaukumu, pirmā stabila telpiskā vienība jānovieto pēc režģa līnijas pozīcijas, vertikāluma un augstuma — šis ir prioritārs uzdevums, lai turpmākie rāmji varētu tikt montēti nepārtraukti no kopīga atskaites punkta.
Rūpnieciskajām darbnīcām strukturālās deformācijas kontrole tieši ietekmē jumta noteci, sienas gludumu, durvju un logu atvērumus, kā arī aprīkojuma savienojumus. Ja galvenā konstrukcija attīstās nepārtraukti uzkrājošās ģeometriskās novirzes, radušās problēmas reti paliek ierobežotas tikai tērauda elementos; tās tiek pārnests uz stieņiem, gredzeniem, panelēm un apdares komponentiem. Tāpēc nobriedusi vārtveida rāmja konstrukciju pārvaldība nav balstīta uz atsevišķiem pieņemšanas pārbaudes pasākumiem. Vismazāk, galvenās konstrukcijas izmēru precizitāte tiek uzskatīta par priekšnoteikumu augstas kvalitātes apvalka uzstādīšanai.
Kad rūpnieciskā tērauda konstrukciju projekts nonāk masveida ražošanas stadijā, kvalitātes pārvaldības būtība pārvietojas no „vienas vienības atbilstības” uz „masveida vienveidību”. Jo vairāk līdzīgu komponentu tiek ražoti, jo svarīgāka kļūst zīmējumu rediģēšanas, numurēšanas noteikumu, tehnoloģisko norāžu un pārbaudes metodiku standartizācija. Jebkāds informācijas neatbilstības risks var izraisīt masveida pārstrādi vēlākās ražošanas stadijās un tieši pārcelt ražotāja puses problēmas uz būvlaukumu.
Šāda veida projektos Zhongwei Heavy Industry izmanto unikālu komponentu identifikācijas numuru kā informācijas nesēju, kas saista detaļu konstruēšanas datus, ražošanas operācijas, kvalitātes pārbaudes un piegādes organizāciju. Griešanas laikā tiek pārbaudīta materiāla klase, šķērsgriezuma specifikācija un ģeometriskie izmēri. Montāžas laikā tiek kontrolēti flanču, sieniņu un gala daļu relatīvie novietojumi. Pēc metināšanas galvenie pārbaudes punkti ir metinājuma profils un metināšanas deformācija. Pēc izlīdzināšanas un urbšanas tiek atkārtoti pārbaudīti kopējais garums, šķērsgriezuma izmēri, skrūvju caurumu grupas un gala leņķi. Uzstādīšanai jutīgiem komponentiem pieņemšana nevar balstīties tikai uz to, vai viens izmērs iekļaujas pieļaujamajās novirzēs; tā arī jāņem vērā, kā komponents iederas pilnajā rāmī un kā tas savienojas ar blakus esošajiem elementiem.
Šī ražošanas logika praktiskā vērtība kļūst acīmredzama uz vietas. Kad gredzenes, stūres, stiprinājuma elementi, savienojuma plāksnes un stiprinātāji ierodas kā pilnīgas komplektus, kas ir organizēti pēc uzstādīšanas vienības, vietas komanda var samazināt neparedzētu darbu, piemēram, meklēt sastāvdaļas, pagaidu atbilstību, caurumu izkārtošanu vai remonta urbšanu un sekundāro nogrie Tāpēc izgatavošanas precizitāte nav tikai fabrikas iekšējais kvalitātes rādītājs; tā ir prasība, lai uzceltu efektīvi, uzlādētu pirmo cauruļu un nodrošinātu grafika stabilitāti.
Galvenais tērauda konstrukcijas nodrošina ēku ar slodzes izturību un izmantojamu telpu, savukārt jumta un sienas apvalka sistēmas tieši veic funkciju hidroizolācija, termiska izolācija, vēja pretestība, apvalks un vides atdalīšana. Ziemeļvalstu rūpniecības ēkās sezonu temperatūras atšķirības, vēja un sniega iedarbība, kā arī iekšējās un ārējās temperatūras un mitruma izmaiņas nepārtraukti ietekmē paneļu apgriezienu, fiksācijas punktus, malas apgriezienu un mirdzinošas detaļas. Ja ražošanas vidē var būt risks korodācijai, ir nepieciešama papildu uzmanība materiāla izvēlei, pārklājuma sistēmām, savienojuma detaļām un uzturēšanas pieejamībai.
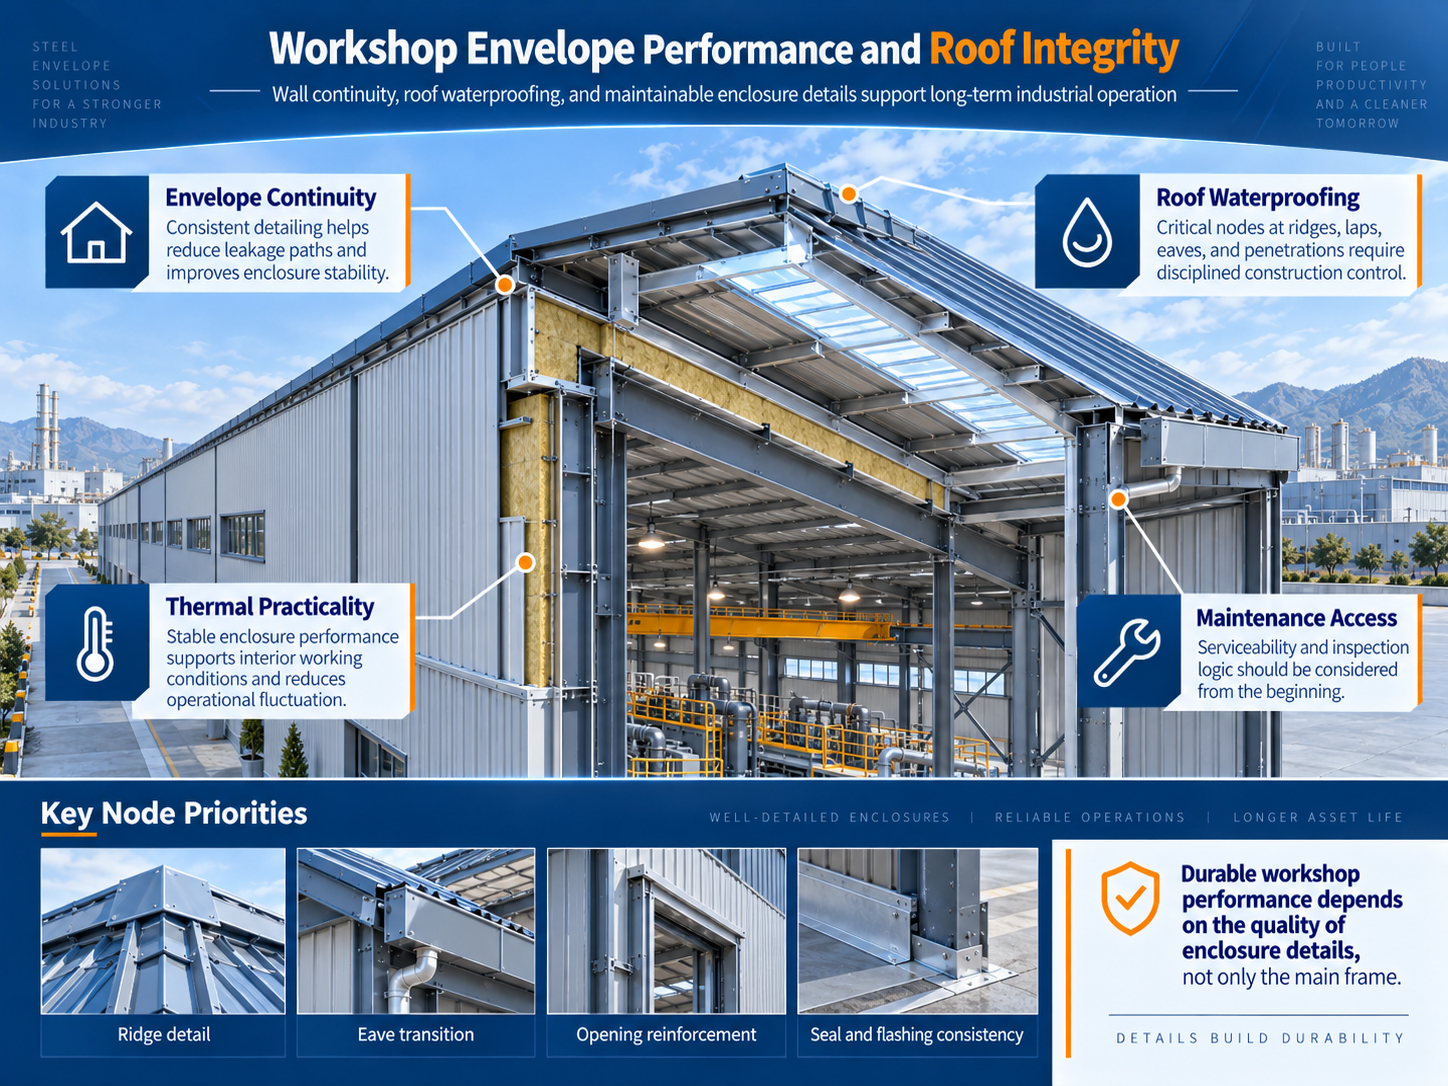
Tehniskā jumta sistēmas kvalitāte vispirms atspoguļojas tās notekceļā un būvniecības nepārtrauktībā. Lielā jumtā hidroizolāciju nevajadzētu uzskatīt par vietēju silikona līmes uzklāšanu. To ir jāveido kā pilnīgu sistēmu, izmantojot jumta slīpumu, loksnes pārklājumu, piestiprināšanas metodes, kores detaļas, jumta malas, blīvējumus un caurumiem paredzētās detaļas. Uzstādīšanas laikā vienlaicīgi jākontrolē loksņu izlīdzinājums, pārklājuma platums, stiprināšanas punktu atrašanās vieta un noslēguma detaļas, lai novērstu to, ka vietējas novirzes ilgos jumta posmos pastiprinātos. Tāpat arī siltumizolācija ir atkarīga no nepārtrauktības. Ja materiālu savienojumos, kompresijas apstākļos vai šuvju apstrādē ir redzamas nepārtrauktības, var veidoties siltuma vājās vietas, kas palielina nākotnē kondensācijas risku.
Vidējās fasādes vizuālais kārtības princips ir inženierzinātniskās precizitātes ārēja izpausme. Rūpnieciskās ēkas nebalstās uz sarežģītām arhitektūras formām, lai pārnestu kvalitāti. Svarīgākas ir vienotās panelu savienojumu moduļu sistēmas, taisnas iekšējās un ārējās stūres, pilnīgi noslēgtas atveru apmalītes un skaidri definētas robežas starp dažādiem materiāliem. Jo vienkāršāka ir fasāde, jo augstākas prasības tiek izvirzītas struktūras kontroles līnijām, gredzena (girt) novietojumam un panelu izvietojumam. Galīgā fasādes virsmas gludums un lineārā kārtība būtībā ir koordinētas precizitātes rezultāts starp galveno konstrukciju un ēkas apvalka darbiem.
Tehniskā prioritāte portāla rāmja uzstādīšanas laikā nav vienkārši maksimāli palielināt celšanas ātrumu, bet gan iespējami agrāk izveidot uzticamu telpiski stabili sistēmu. Pēc pamatnes režģa līniju un iestrādāto elementu pārbaudes prioritāte jāpiešķir pirmā rāmja un blakus esošā rāmja kolonnu bāzes novietojumam, vertikālumam, sijas–kolonnas savienojumiem un pagaidu stabilizācijas pasākumiem, kam seko garenvirziena stingrināšanas sistēmas laikus noslēgšana. Tikai pēc tam, kad ir apstiprināta pirmā stabila vienība ģeometriskā attiecība, var turpināt uzstādīt nākamos rāmjus, izmantojot atkārtojamu atskaites punktu.
Novirzēšanas kumulācijas pārvaldība ir īpaši svarīga lielās platībās. Mazs kļūdas lielums vienā režģa līnijā, ja tas netiek savlaicīgi novērsts, pēc vairāku secīgu baiju uzstādīšanas var izraisīt ievērojamu gala nobīdi, kas turpmāk ietekmēs spāres, sienas gredzenus, jumta paneļus un sienas paneļus. Tāpēc vietnes izmērīšana un pielāgošana jāturpina visu laiku, kamēr notiek struktūras uzstādīšana, nevis jāatliek līdz pilnībā pabeigta galvenā struktūra.
Pamatkonstrukcijas un ārējā apvalka darbiem arī nepieciešama pareizi pārvaldīta saskarne starp būvniecības posmiem. Ārējā apvalka noslēgšana pārāk agrīnā stadijā var samazināt pieejamo telpu struktūras atkārtotai izmērīšanai un savienojumu pārbaudei. Savukārt, ja pēc konstrukciju uzstādīšanas strukturālie atskaites punkti ilgu laiku paliek nekoriģēti, paneļu uzstādīšana kļūst grūtāka. Noteikot strukturālo pārbaudes apturēšanas punktus un skaidri definējot nosacījumus, kad var sākt ārējā apvalka uzstādīšanu, būvniecības ātrumu var uzcelt uz stabila ģeometriskās kvalitātes, nevis sasniegt, veicot plašas vēlākas korekcijas.
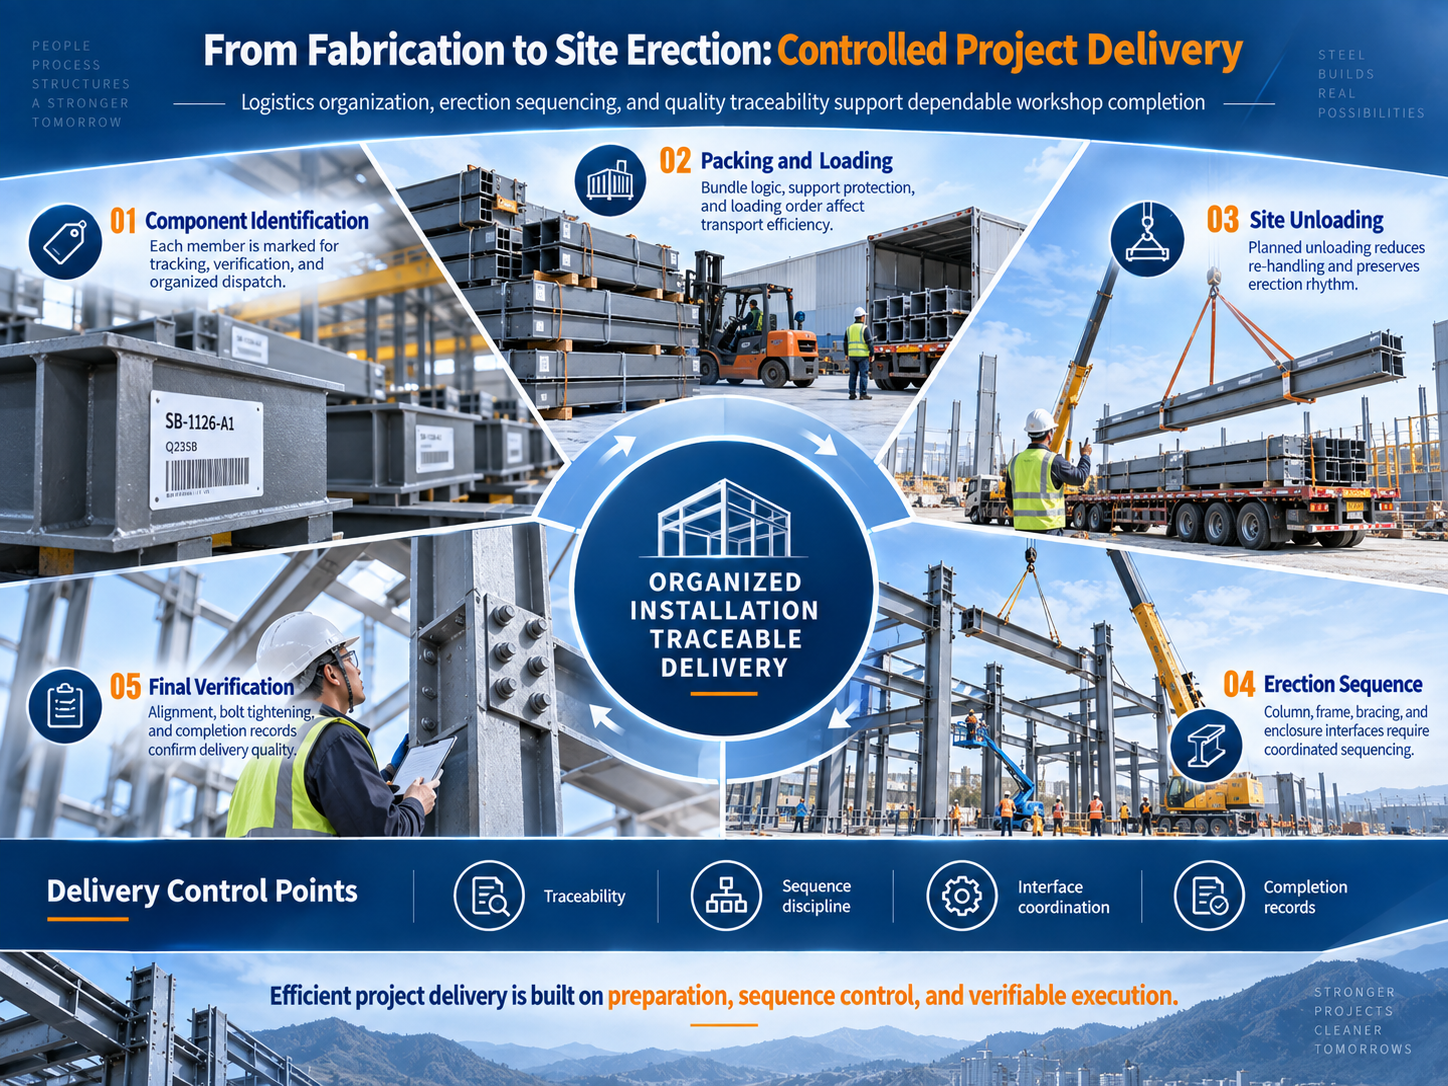
Tērauda konstrukciju projektos transportēšana nav neatkarīga darbība, kas sākas tikai pēc izgatavošanas pabeigšanas. Elementu segmentēšana, iekraušanas metodes, piegādes secība un celtniecības vietas pacelšanas plāns ir tieši savstarpēji saistīti. Ja iekraušanas secība neatbilst uzstādīšanas secībai, materiāli jau var būt vietā, tomēr to dēļ var rasties kavējumi, jo transportlīdzekļi stāv nekustīgi, materiālus nākas pārkraut, ilgu laiku meklēt komponentus vai trūkst papildu priekšmetu. Nepārtraukti uzstādāmā rūpnieciskā darbnīcā šāds gaidīšanas laiks ātri palielina krānu ekspluatācijas stundu izmaksas un darbinieku organizācijas izmaksas.
Tāpēc projektu piegādi vajadzētu organizēt ap montāžas vienībām, saglabājot vienotību komponentu numuros, iepakojumu identifikācijā, iekraušanas sarakstos un būvlaukuma zonās. Kvalitātes izsekojamībai jāsekos tā pati loģika. Kad būvlaukumā jāpārbauda kāds komponents vai savienojums, tā identifikācijas numuram jāļauj komandai ātri atrast atbilstošo detalizēto informāciju, ražošanas statusu un pārvadāšanas ierakstus. Tas veido pārbaudāmu, izsekojamu un verificējamu mehānismu, kas samazina informācijas zudumu starpdaļu koordinācijas laikā.
No klienta un projekta vadītāja viedokļa šādas sistēmas vērtība nav izteikta nevienā atsevišķā parametrā, bet gan zemākā projekta nenoteiktībā. Jo lielāks ir projekts, jo vairāk komponentu un jo blīvāka savienojumu detalizācija, jo svarīgāk ir balstīties uz standartizētiem procesiem un saistītiem datiem, lai stabilizētu rezultātus, nevis uz ad hoc korekcijām, kas balstītas uz atsevišķu būvlaukumu pieredzi.
Zhongwei Heavy Industry uzskata tērauda konstrukciju projektu par sistēmu, kas aptver detaļu izstrādi, ražošanu, kvalitātes kontroli, iepakošanu un transportēšanu, kā arī būvlaukumā montāžu. Uzņēmuma spējas nevajadzētu vērtēt tikai pēc ražošanas līnijas ātruma vai mēneša ražošanas apjoma. To vajadzētu novērtēt arī pēc tā, vai ražošanas komanda saprot montāžas loģiku, vai tehniskā komanda var iepriekš identificēt saskarnes riskus, vai kvalitātes komanda var izveidot izsekojamus standartus un vai logistika var nodrošināt faktisko būvlaukuma darbību secību. Tikai tad, kad šīs funkcijas ir saskaņotas ap vienu un to pašu inženierijas mērķi, rūpnīcas ražošanas spējas var pārvērst uzticamos projekta rezultātos.
„Inovācija un precizitāte“ šajā procesā nav abstrakts devīzs. Inovācija atspoguļojas nepārtrauktajā uzlabošanā datu pārraides, komponentu kodēšanas, ražošanas grafika, pārbaudes apturpunktu un piegādes organizācijas metodēs. Precizitāte tiek īstenota, rūpīgi kontrolējot caurumu novietojumu, izmērus, metināšanu, identifikāciju, montāžas atskaites punktus, loksnes pārklājumus un savienojumu apstrādi. Rūpnieciskajām ēkām ilgstoši stabila kvalitāte reti ir atkarīga no viena „uzsvērta“ procesa. Biežāk tā ir rezultāts daudzu pamatdarbību vienmērīgai veikšanai saskaņā ar vienu un to pašu standartu.
Šī elektrolīzes darbnīcas pabeigšana sniedz Žunvei Heavy Industry inženierijas atsauces punktu tās piegādes spēju stiprināšanai specializētajos ražošanas orientētajos rūpnieciskajos ēku būvprojektos. Nākotnē uzņēmums turpinās pilnveidot savas standartu sistēmas struktūras detalizācijā, intelektuālajā ražošanā, kvalitātes izsekojamībā, apvalka sistēmu koordinācijā un būvlaukuma tehniskajā atbalstā, izmantojot stabilitākus inženierijas datus, skaidrāku procesu kontroli un vairāk verificējamus piegādes rezultātus rūpniecisko objektu, krājumu un loģistikas objektu, kā arī citu tērauda konstrukciju ēku projektu apkalpošanai.
Rūpniecisko tērauda ēku vērtība ir paplašinājusies tālāk par būvniecības posma priekšrocību — ātrumu — uz visas dzīves cikla uzticamību, vieglumu apkopē un saderību ar ražošanas prasībām. Ražošanas un inženierijas uzņēmumiem tas nozīmē, ka atbildības joma nevar beigties tad, kad komponenti pamet rūpnīcu. Nepārtraukti jāpievērš uzmanība arī struktūras un apvalka savienojumiem, izgatavošanas un uzstādīšanas saistībai, kā arī ēkas un ražošanas sistēmas attiecībām.
Zhongwei Heavy Industry turpinās izmantot inženierijas rezultātus kā galīgo kvalitātes mērījumu, samazinot novirzes, standartizējot ražošanu, minimizējot konfliktus būvlaukumā, profesionāli detalizējot, un uzlabojot piegādes pārredzamību, nodrošinot procesa izsekojamību. Vadoties pēc idejas „Inovācijas un precizitāte”, uzņēmums turpinās stiprināt savas izpildes spējas rūpnieciskajiem tērauda konstrukciju projektiem un klientiem sniegt stabilitātāku, efektīvāku un kontrolējamāku būvinženierijas atbalstu.
 Karstas ziņas
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN