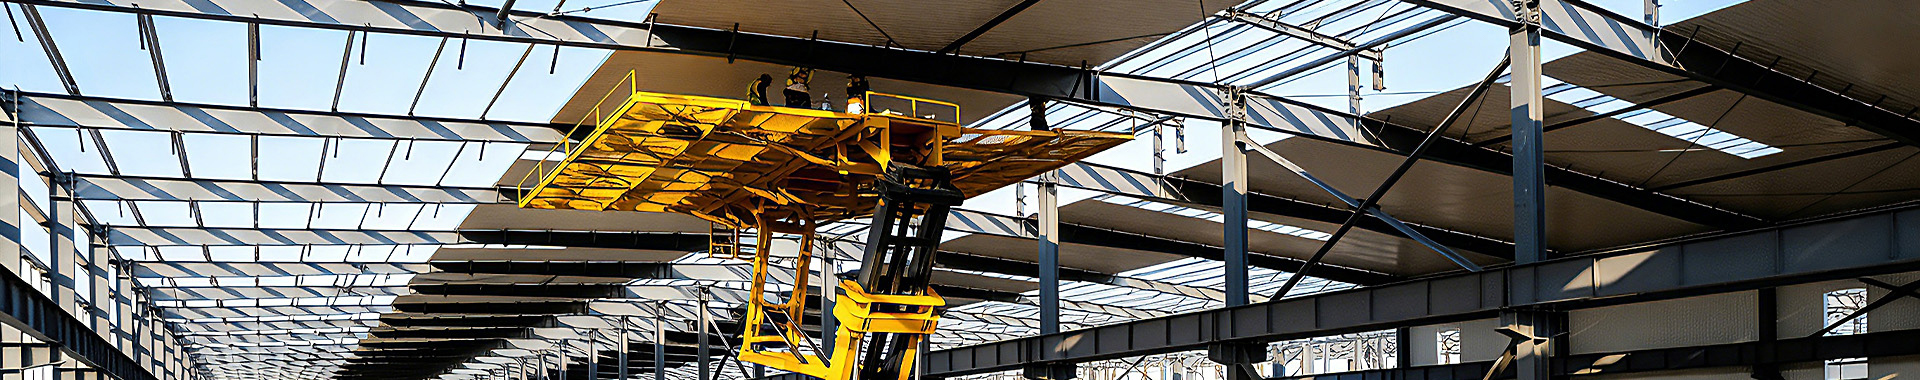
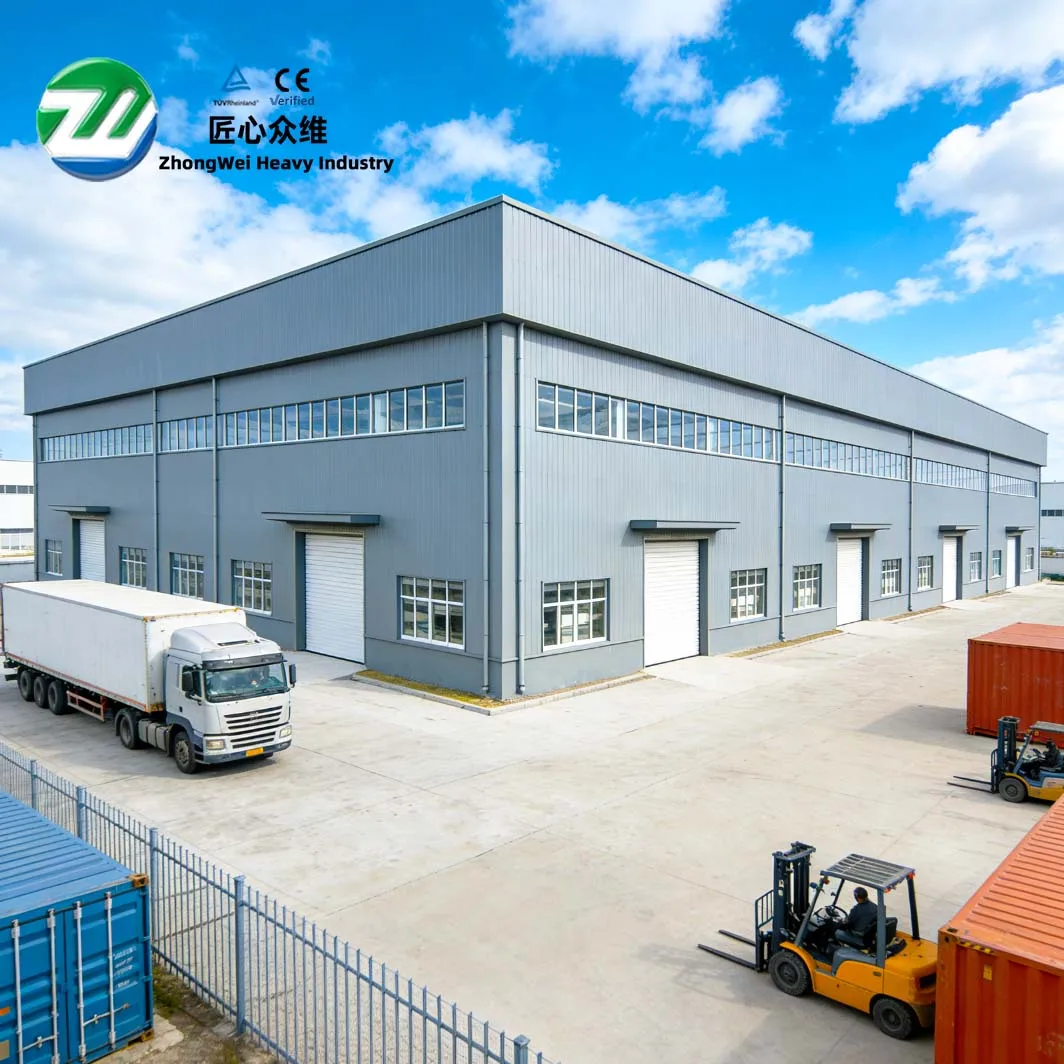
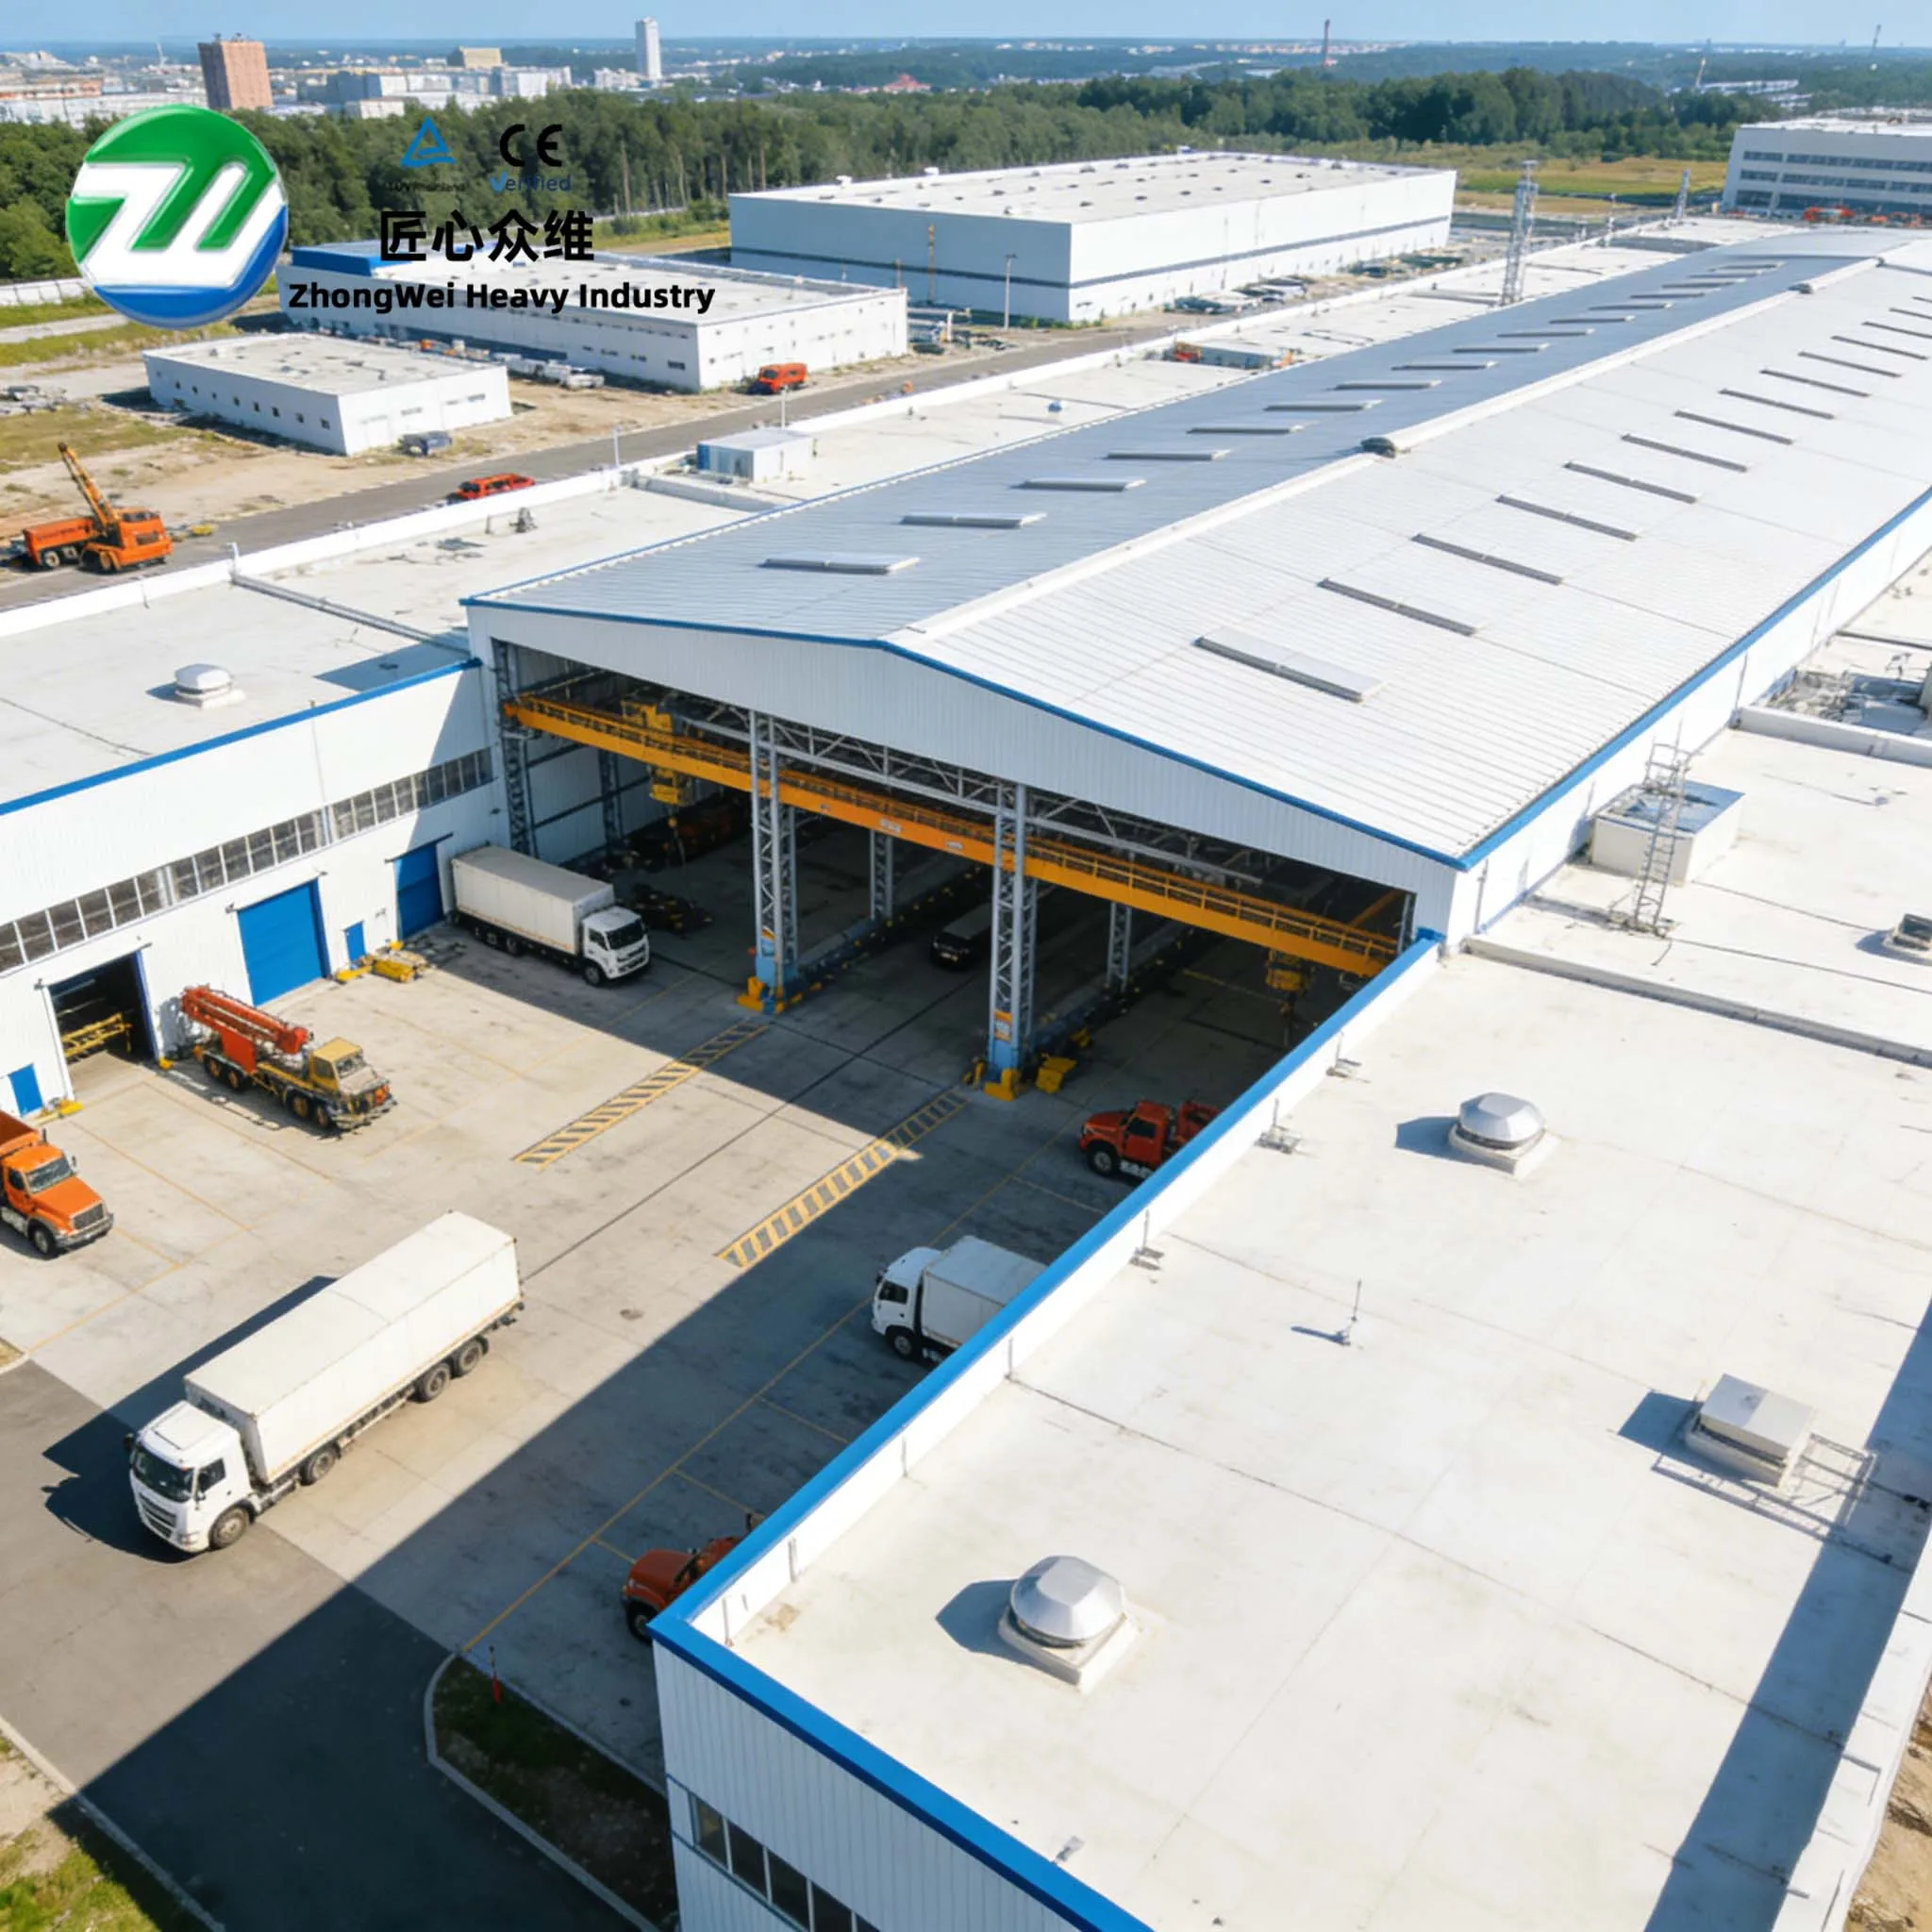
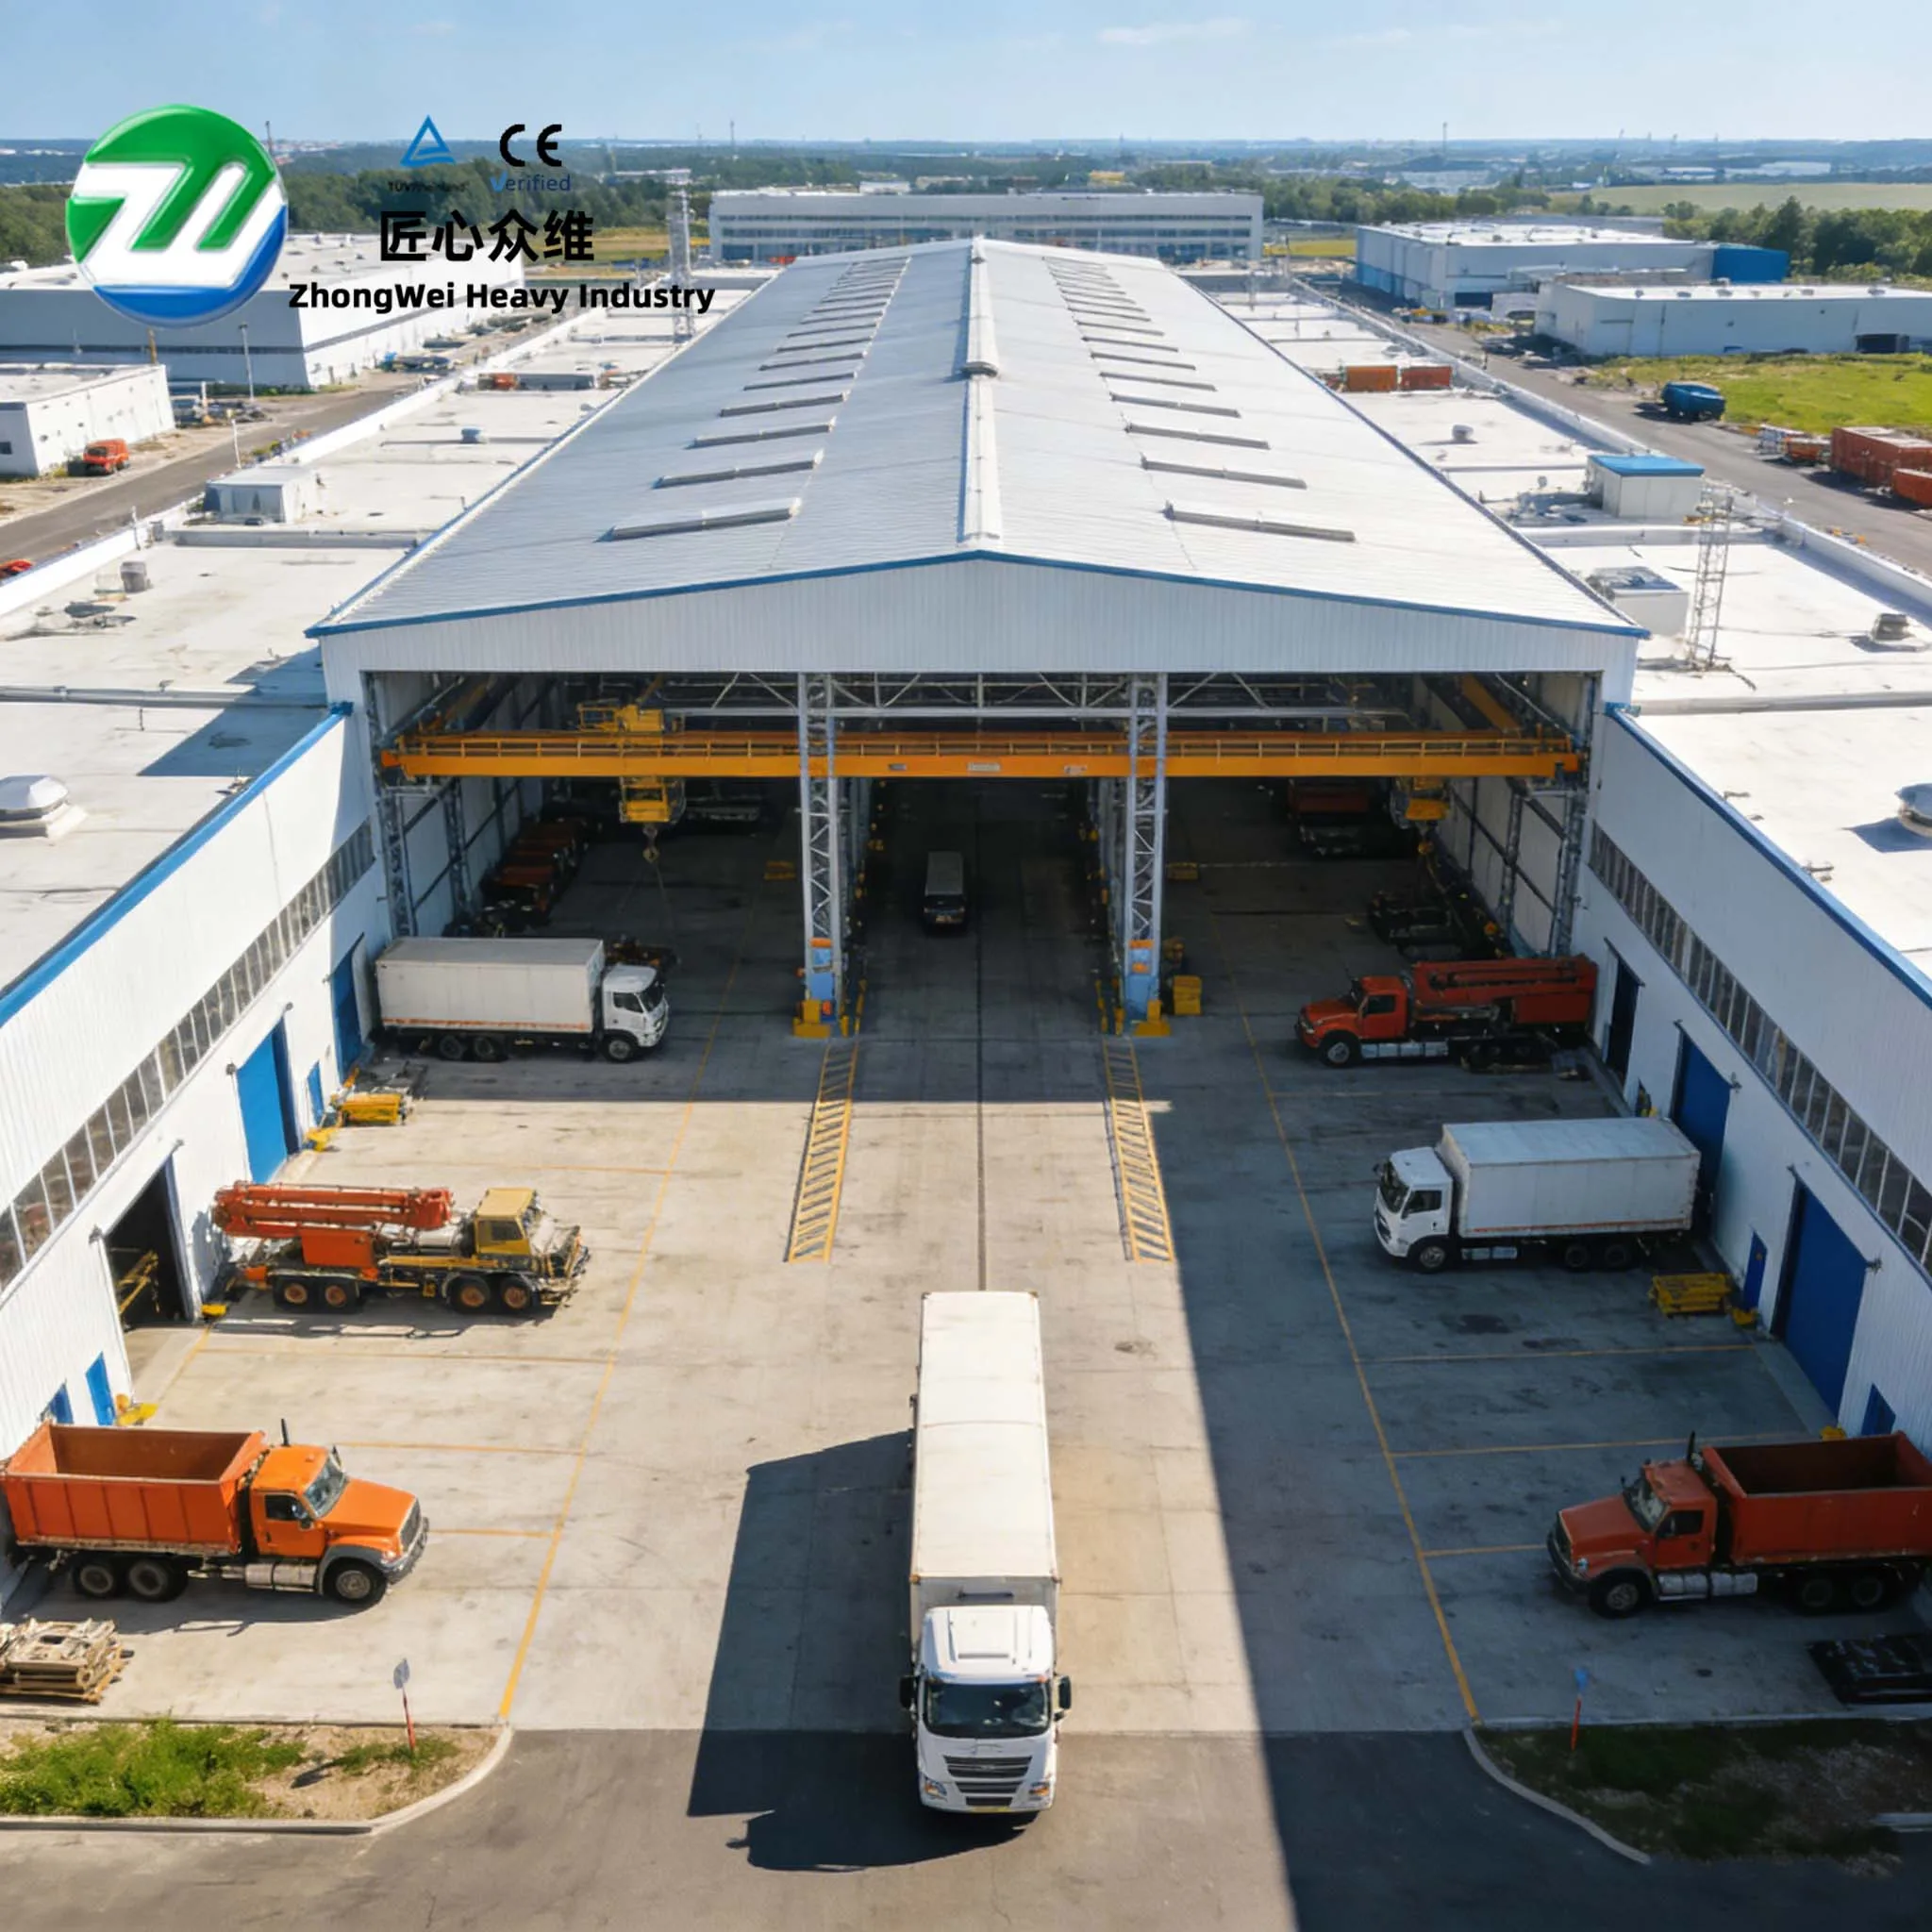
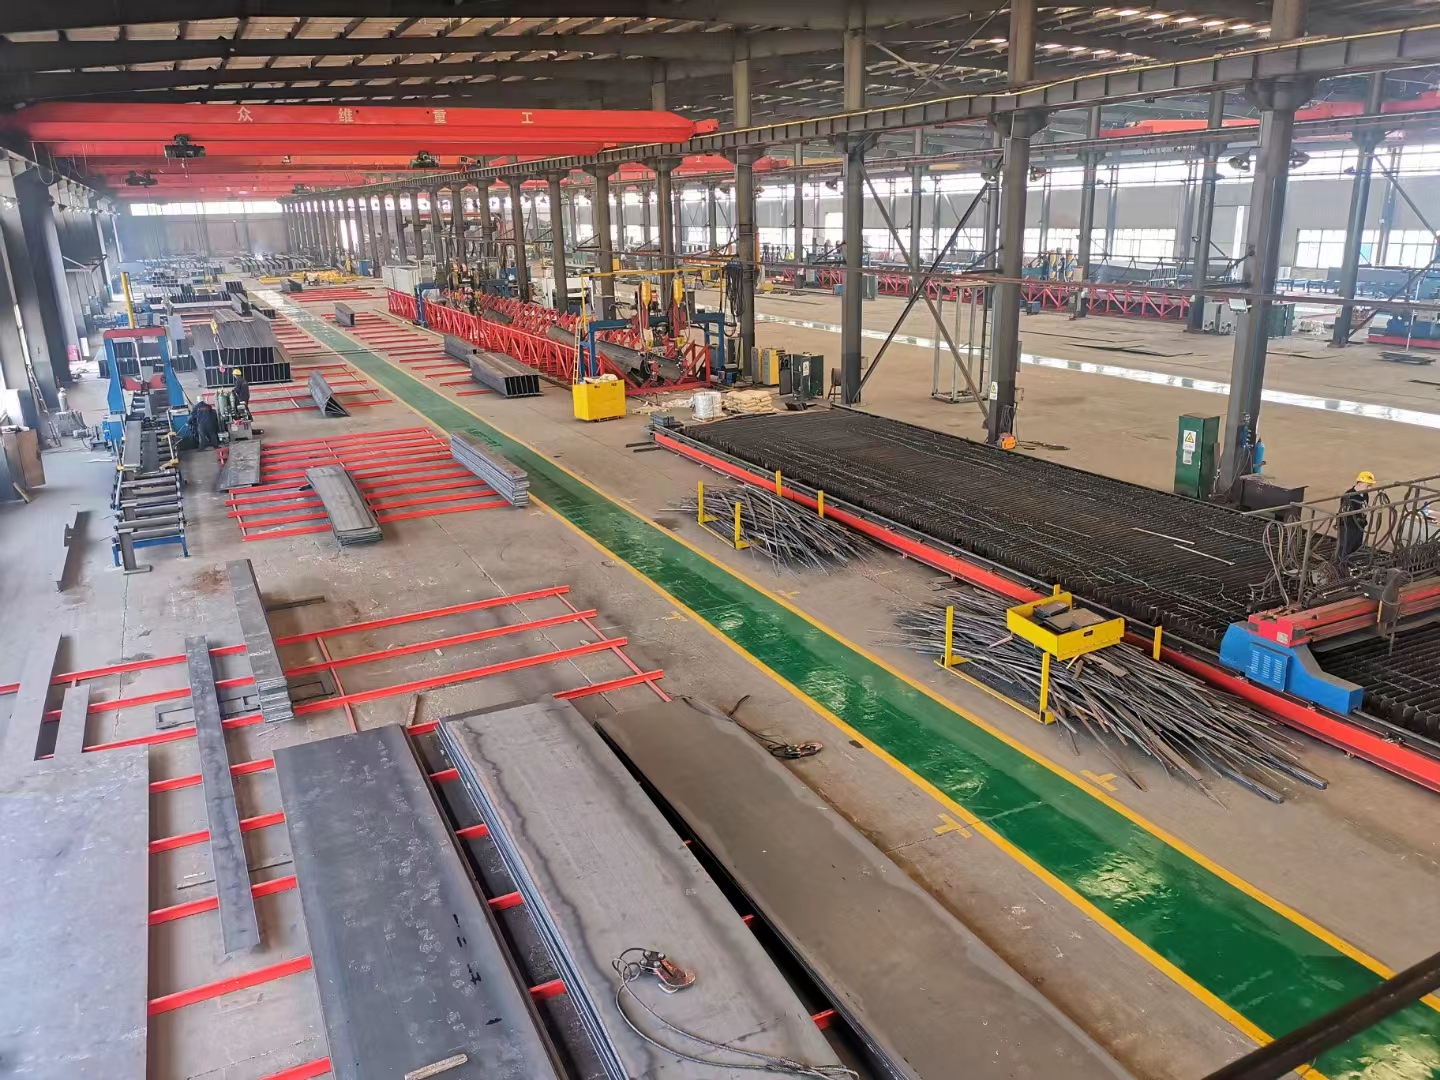
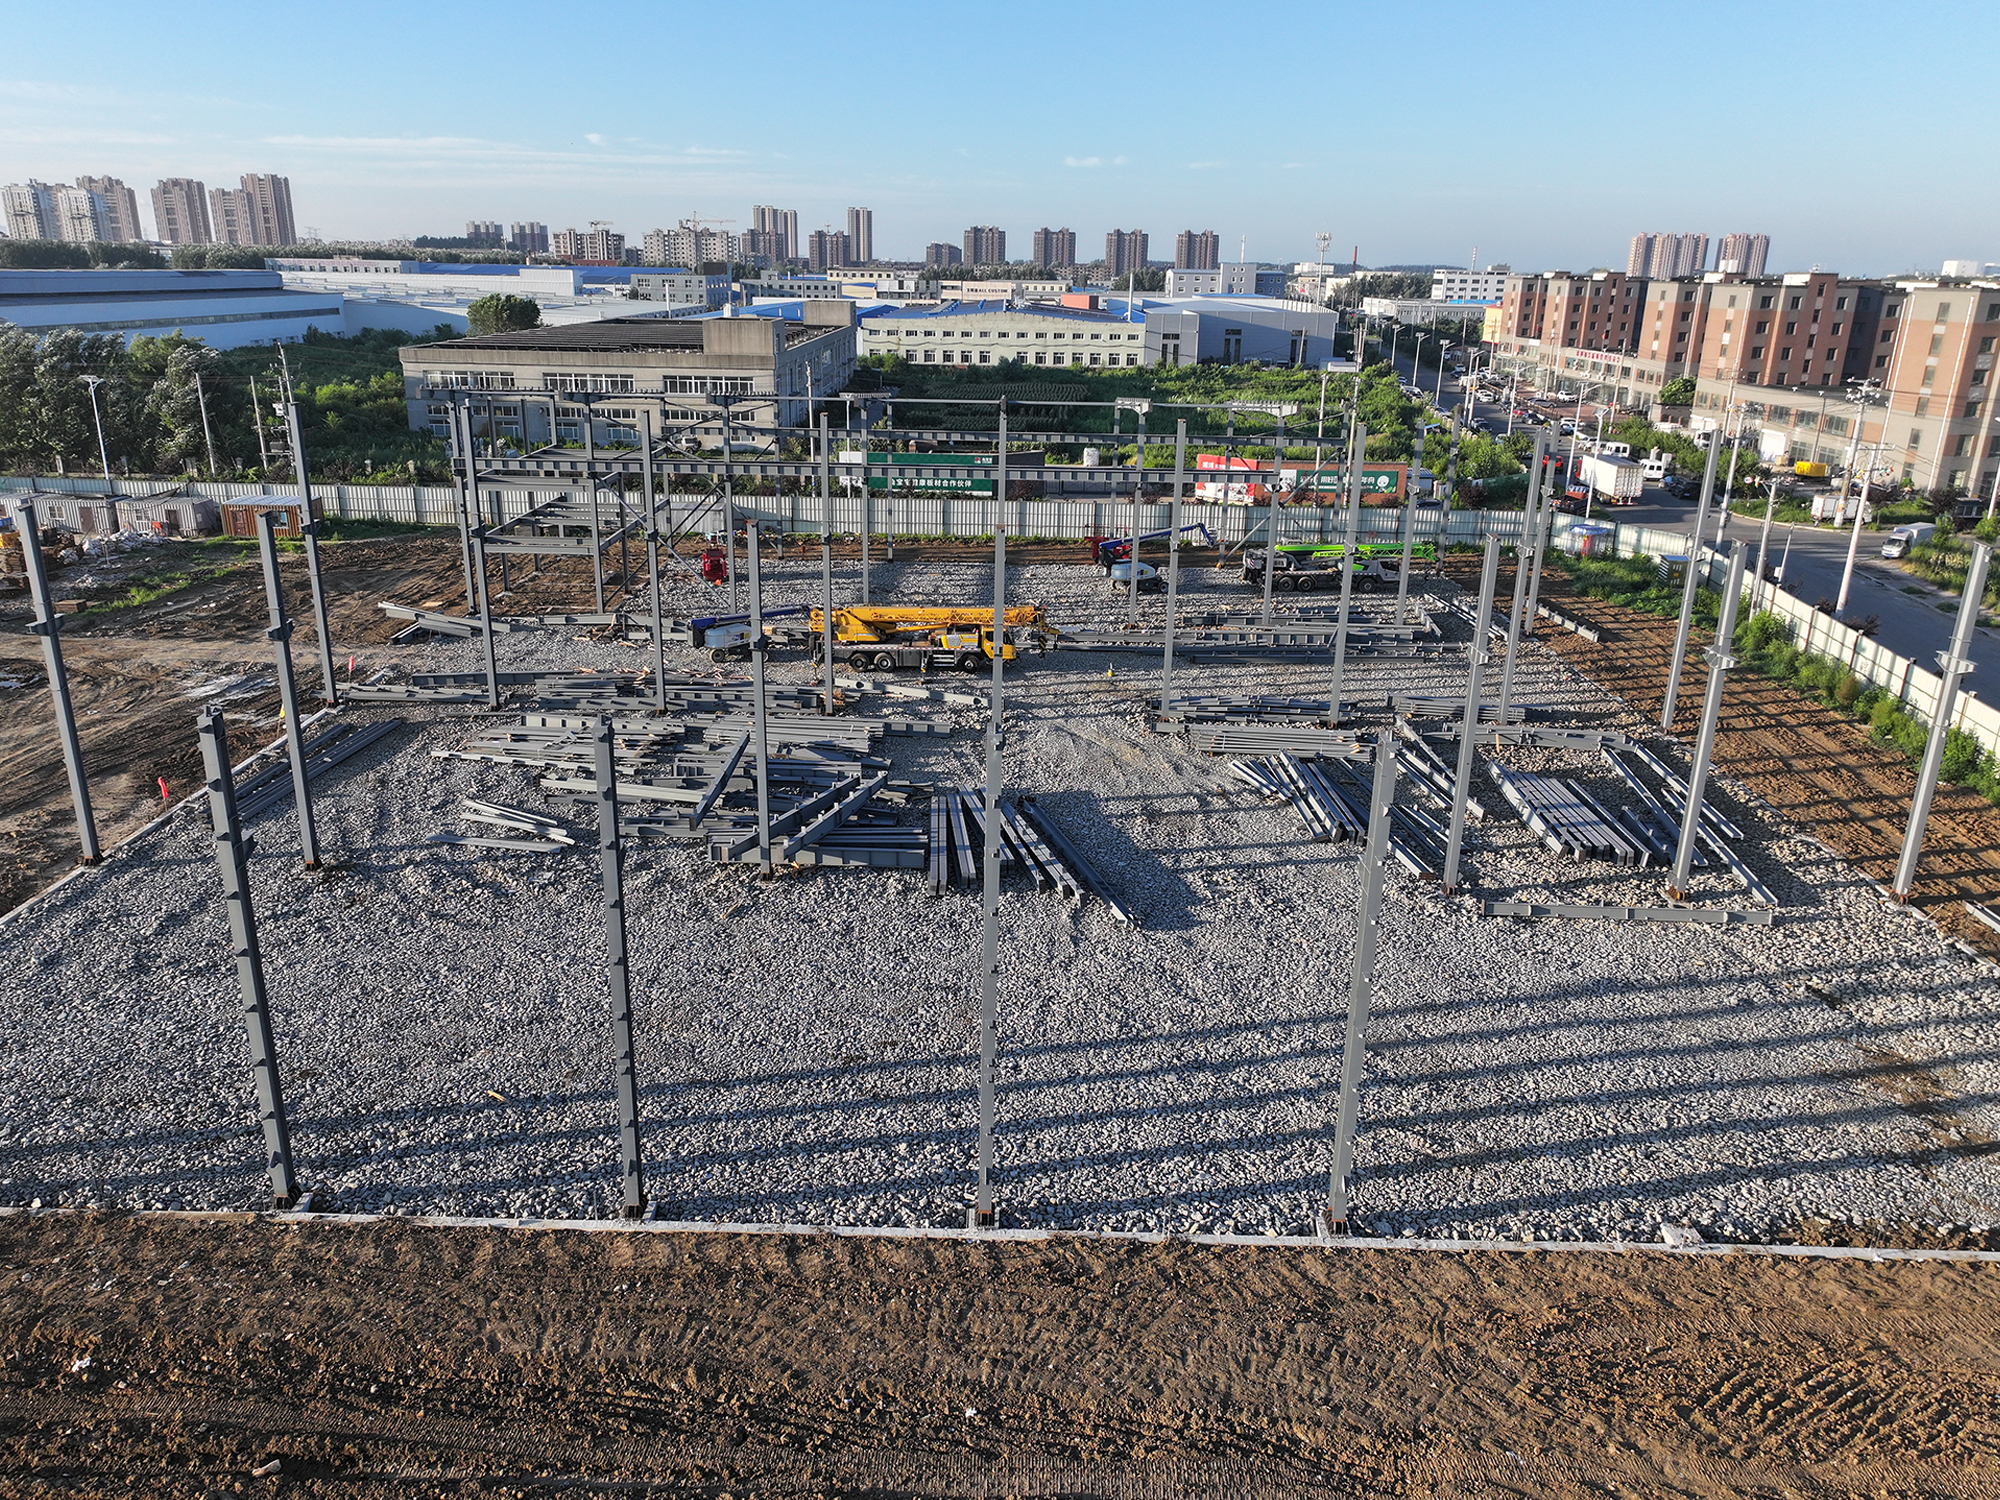
Shenyang Zhongwei Heavy Industry Çelik Yapı Mühendislik A.Ş., Heilongjiang Xinhui Elektroliz Atölyesi için çelik yapı çalışmalarının teslimatını tamamlamıştır. İç Moğolistan’da yer alan Keshiketeng İlçesi’nde bulunan bu proje, yaklaşık 20.000 m² inşaat alanına sahiptir, portal çerçeve yapı sistemi kullanır ve yaklaşık 600 ton yapısal çelik içerir. Geleneksel depo binalarıyla karşılaştırıldığında, elektrolizle ilgili endüstriyel atölyeler, yapısal uzay ile süreç ekipmanları, bina kabuğu dayanıklılığı ve bakım erişimi arasındaki koordinasyona daha fazla önem verir. Bu nedenle mühendislik kalitesi, yalnızca bireysel bileşenlerin tamamlanıp tamamlanmadığına göre değerlendirilemez; aynı zamanda ızgara çizgisi doğruluğu, birleşim noktalarının uyumu, kabuk sürekliliği, montaj kontrol referans noktaları ile sonraki işletme ve bakım için gerekli koşullar da yansıtılmalıdır. Kanıtlanmış bir yapı sistemi temel alınarak, bu proje, detaylandırma, imalat ve montaj aşamalarında sürekli kontrol uygulayarak üretim odaklı endüstriyel binalar için bir uygulama yaklaşımı geliştirmiştir.
Bina tipi |
Ana Yapı |
Bina Alanı |
Proje kapsamı |
Endüstriyel Üretim Atölyesi |
Tek Katlı Portal Çerçeve |
Yaklaşık 20.000 m² |
Çelik Yapı Projesi Teslimi |
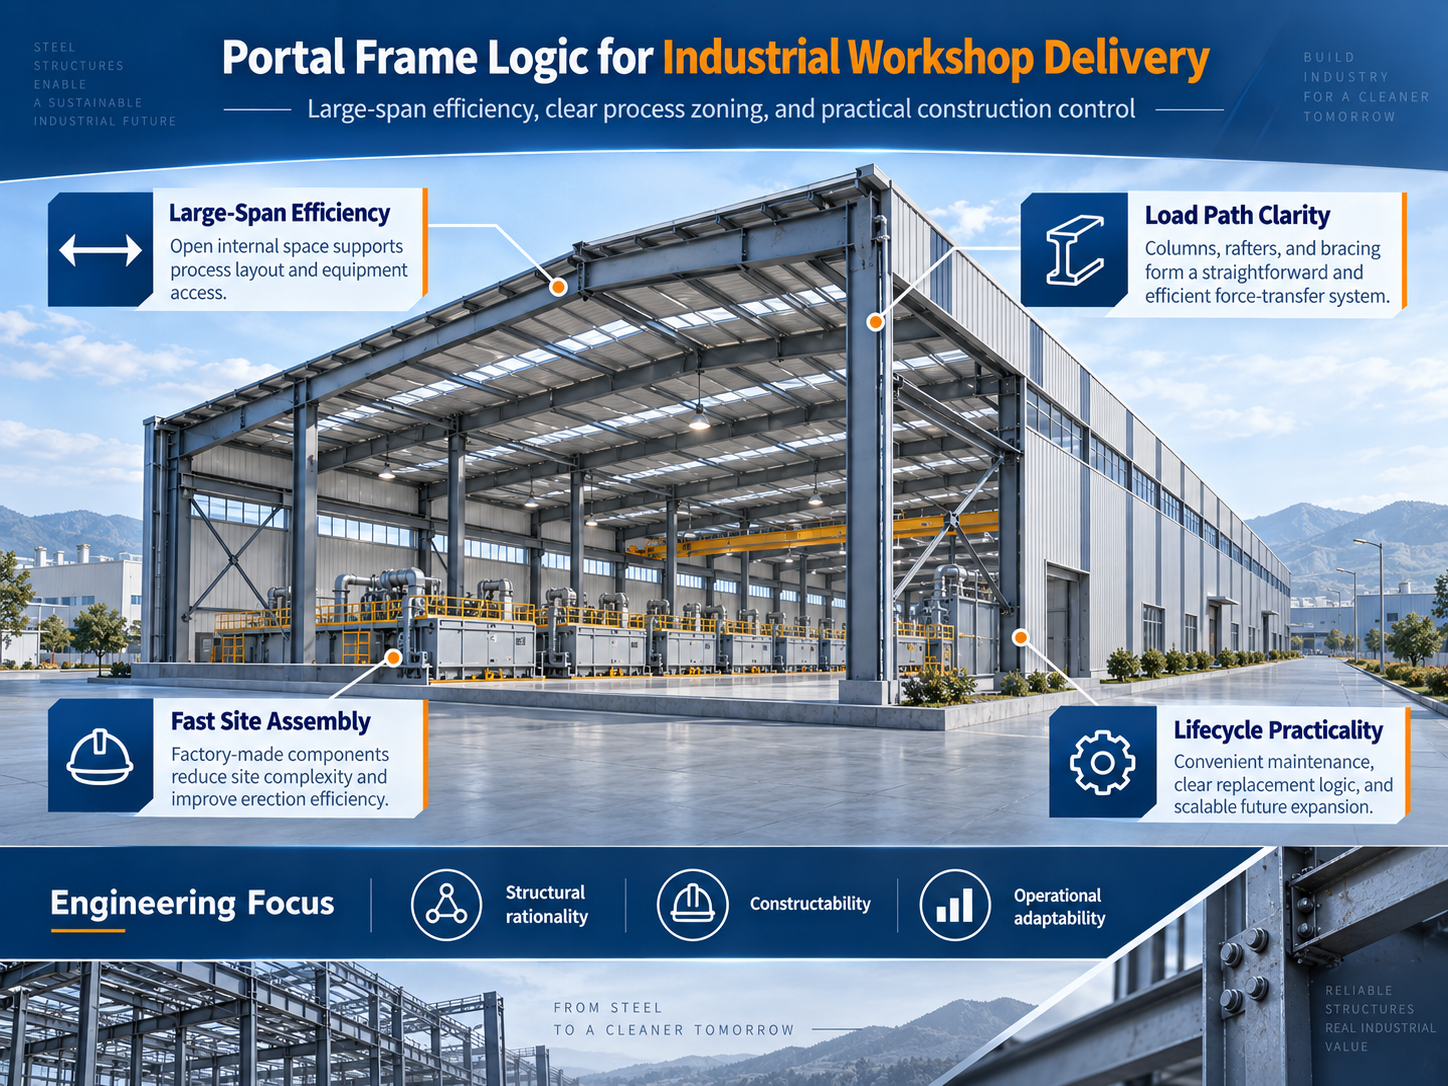
Endüstriyel çelik atölyeleri için teknik kararlar, üretim gereksinimleriyle başlamalıdır. Portal çerçeveler, endüstriyel binalarda yaygın olarak kullanılır; bunun nedeni yalnızca ana bileşen sayısını yoğunlaştırmaları ve görece hızlı inşa imkânı sağlamaları değildir; daha önemli olanı, net yük yolları oluşturmak, güçlü uzamsal süreklilik sağlamak ve kolon ızgaralarıyla ekipman yerleşimini koordine etmede önemli esneklik sunmalarıdır. Sürekli üretim hatlarını, ekipman temellerini, bakım erişimini ve MEP sistemlerini barındırmak zorunda olan atölyeler için yapısal sistem, taşıma kapasitesi, rijitlik, net tavan yüksekliği ve inşa organizasyonu arasında uygun bir denge kurmalıdır.
Elektroliz ile ilgili üretim binaları, bu koordinasyona daha yüksek düzeyde ihtiyaç duyar. Süreçlere bağlı olarak işletme ortamı, yüksek nem, sıcaklık farkları, gazlar veya aşındırıcı maddeler içerebilir. Bu nedenle yapı ve kaplama, son kabul aşamasında yalnızca geometrik gereksinimleri karşılamakla kalmalı; aynı zamanda uzun vadeli işletme süresince denetlenebilirlik, bakımı kolaylıkla yapılabilirlik ve dayanıklılığı da desteklemelidir. Belirli bir korozyon koruma sistemi, kaplama malzemeleri ve ısı yalıtım katmanları, proje tasarım belgelerine ve üretim süreci koşullarına göre belirlenmelidir. Uygulama açısından daha kritik gereksinim, yapı elemanları birleşim noktaları, kaplama geçiş parçaları ve kenarlıklar ile MEP (mekanik, elektrik ve tesisat) arayüzleri arasında çakışmaların önlenmesidir; böylece ekipmanların işletilmesi ve gelecekte yapılacak bakım faaliyetleri, açık ve kullanışlı mekânsal koşullarla desteklenir.
Bu anlayışa dayanarak, portal çerçeve, "standart fabrika binası"nın basit bir kopyalanması olarak ele alınmadı. Bunun yerine yapısal ızgara, eleman bölümlendirilmesi, bağlantı elemanı düzenlemesi, kaplama kontrol çizgileri ve montaj sırası tek bir teknik çerçevede koordine edildi. Büyük ölçekli bir üretim atölyesi için bu ön uç koordinasyonu, sahada yapılan değişikliklerin, eleman uyumsuzluklarının ve bina kaplamasına yönelik ikincil ayarlamaların olasılığını önemli ölçüde azaltabilir.
Bir portal çerçevenin ana yük taşıyıcı sistemi, çelik kolonlar, çelik aşıklar ve kiriş-kolon birleşimleri tarafından oluşturulur; uzunlamasına stabilite ise kolon bağlamaları, çatı yatay bağlamaları, payandalar, aşıklar ve duvar kalıp tahtalarının koordineli etkisiyle sağlanır. Yaygın bir mühendislik yanılgısı, ana kirişlerin ve kolonların boyutlarına odaklanırken, ikincil elemanların ve bağlantıların genel stabiliteye, kaplama montajına ve inşaat aşaması güvenliğine olan etkisini hafife almaktır. Uygulamada, tek bir çerçevenin dikilme doğruluğu yalnızca başlangıç noktasıdır; sürekli ızgara çizgileri boyunca birden fazla çerçevenin oluşturduğu birikmiş sapma, binanın nihai geometrik kalitesini belirler.
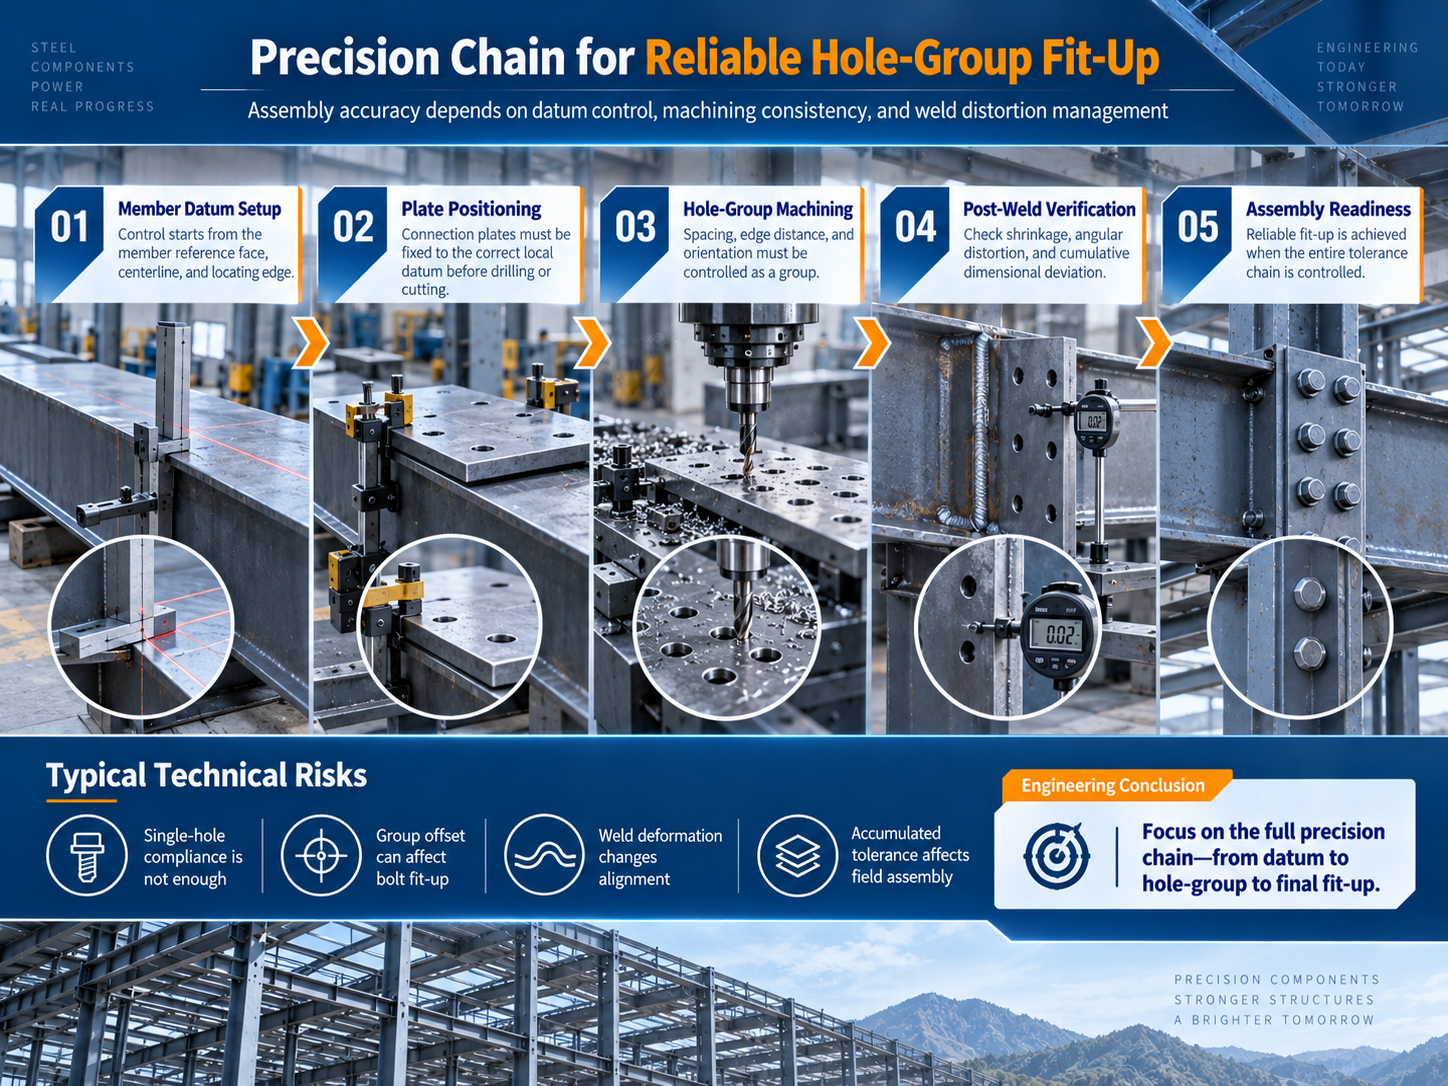
Bu nedenle yapısal kontrol, dört referans seviyesi etrafında düzenlenmelidir: ızgara çizgileri, kesitler, birleşim noktaları ve elemanlar. Detaylandırma aşamasında her bileşen türünün yerleştirme ilişkisi, bağlantı yönü ve montaj mantığı açıkça tanımlanmalıdır. Üretim aşamasında temel kontrol unsurları şunlardır: elemanların toplam uzunluğu, uç plakalarının konumu, cıvata delik gruplarının doğruluğu, kesit geometrisi, kaynaklanma bozulmaları ve elemanların doğruluğu. Çalışma sahasına geçildiğinde, ilk kararlı üç boyutlu ünitenin ızgara çizgisi konumu, düşeyliği ve kotu öncelikli olarak belirlenmelidir; böylece sonraki çerçeveler ortak bir referans noktasından sürekli olarak monte edilebilir.
Endüstriyel atölyeler için yapısal deformasyon kontrolü, aynı zamanda çatı drenajını, duvar düzgünlüğünü, kapı ve pencere açıklıklarını ve ekipman arayüzlerini de doğrudan etkiler. Ana yapı sürekli birikimli geometrik sapmalar geliştirirse, ortaya çıkan sorunlar nadiren sadece çelik elemanlarda kalır; bunlar aşırlık kirişlerine, dikmelerine, panellere ve kenarlık bileşenlerine aktarılır. Bu nedenle olgun portal çerçeve inşaat yönetimi, izole kabul kontrollerine dayanmaz. Bunun yerine ana yapının boyutsal doğruluğu, yüksek kaliteli kaplama montajı için bir ön koşul olarak değerlendirilir.
Bir endüstriyel çelik yapı projesi seri üretim aşamasına girdiğinde, kalite yönetiminin odağı "tek parça uygunluğu"ndan "seri tutarlılığı"na kayar. Benzer bileşenlerin sayısı ne kadar fazlaysa, çizim revizyonlarının, numaralandırma kurallarının, süreç referanslarının ve muayene yöntemlerinin standartlaştırılması o kadar önem kazanır. Bilgi uyumsuzluğu, süreç ilerledikçe seri yeniden işlenmesine neden olabilir ve fabrika tarafındaki sorunları doğrudan inşaat alanına aktarabilir.
Bu tür projeler için Zhongwei Heavy Industry, detaylandırma verilerini, imalat işlemlerini, kalite denetimini ve sevkiyat organizasyonunu birbirine bağlayan bilgi taşıyıcısı olarak benzersiz bir bileşen tanımlama numarası kullanır. Kesme işlemi sırasında malzeme sınıfı, kesit spesifikasyonu ve geometrik boyutlar doğrulanır. Montaj aşamasında flanşların, gövdelerin ve uç detayların birbirlerine göre konumları kontrol edilir. Kaynak sonrası kaynak profili ve kaynak distorsiyonu temel kontrol maddeleri olarak incelenir. Düzeltme ve delme işlemlerinden sonra toplam uzunluk, kesit boyutları, cıvata deliği grupları ve uç açıları yeniden kontrol edilir. Montaja duyarlı bileşenler için kabul, tek bir boyutun izin verilen tolerans sınırları içinde olup olmamasına yalnızca dayandırılamaz; aynı zamanda bileşenin tam çerçeve içinde ve komşu elemanlarla nasıl oturduğu da dikkate alınmalıdır.
Bu üretim mantığının pratik değeri sahada kendini gösterir. Kirişler, kolonlar, çapraz bağlantı elemanları, bağlantı plakaları ve bağlantı elemanları, montaj birimlerine göre tam set halde geldiğinde, saha ekibi bileşenleri arama, geçici eşleştirme, delik genişletme veya onarım delme ve ikincil kesme gibi plansız işleri azaltabilir. Dolayısıyla üretim doğruluğu yalnızca iç fabrika kalite göstergesi değildir; aynı zamanda kaldırma verimliliği, ilk denemede bağlantı uyumu ve program istikrarı için bir ön koşuldur.
Birincil çelik yapı, binaya taşıma kapasitesi ve kullanışlı alan sağlar; öte yandan çatı ve duvar kaplama sistemleri, su yalıtımı, ısı yalıtımı, rüzgâr direnci, kapatma ve çevre ayrımı işlevlerini doğrudan yerine getirir. Kuzeydeki endüstriyel binalarda, mevsimsel sıcaklık farkları, rüzgâr ve kar etkileri ile iç ve dış ortamdaki sıcaklık ve nem değişimi, levha bindirmelerini, sabitleme noktalarını, kenar profillerini ve saçak detaylarını sürekli olarak etkiler. Üretim ortamında korozyon riski olabilecek durumlarda, malzeme seçimi, kaplama sistemleri, bağlantı detayları ve bakım erişilebilirliği için ek dikkat gerekir.
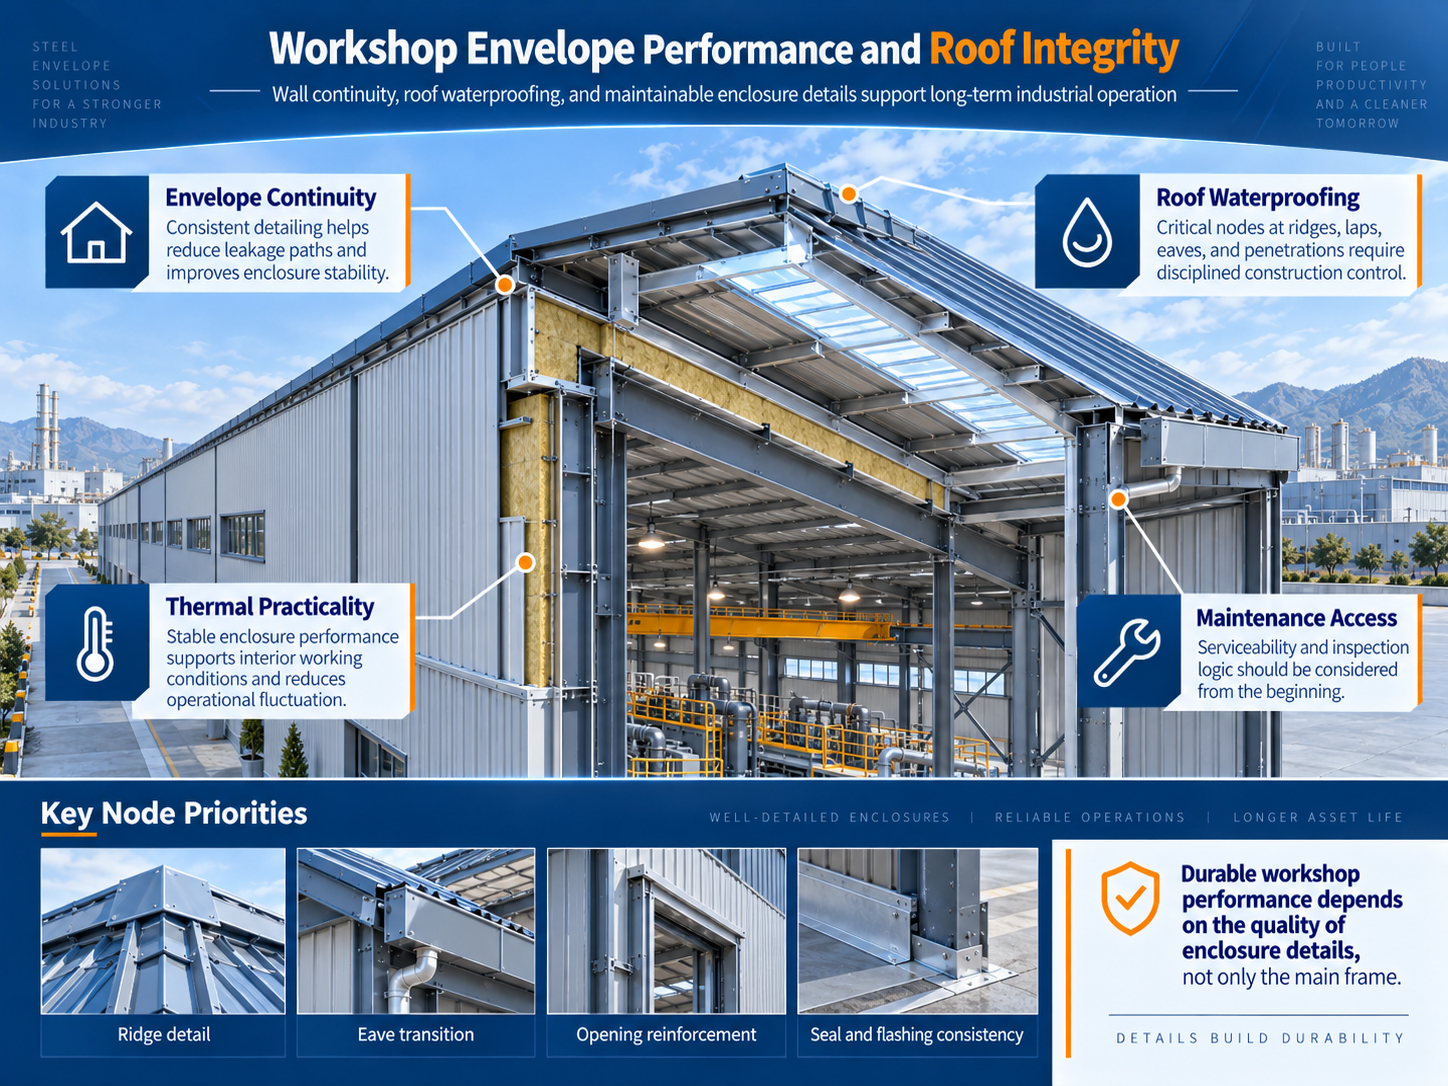
Bir çatı sisteminin teknik kalitesi, öncelikle drenaj yolu ve yapım sürekliliğinde kendini gösterir. Büyük bir çatıda su yalıtımı, yerel silikon uygulaması olarak algılanmamalıdır. Çatı eğimi, panel bindirmeleri, sabitleme yöntemleri, tepe detayları, saçaklar, geçiş parçaları ve nesnelerin çatıya geçiş detayları aracılığıyla tam bir sistem olarak oluşturulmalıdır. Montaj sırasında panel hizalaması, bindirme genişliği, sabitleme noktalarının konumu ve kapatma detayları aynı anda kontrol edilmelidir; aksi takdirde uzun çatı açıklıkları boyunca yerel sapmalar büyüyebilir. Isı yalıtımı da sürekliliğe bağlıdır. Malzeme ara yüzeylerinde, sıkıştırma koşullarında veya birleşim tedbirlerinde açık süreksizlikler varsa, ısı zayıf noktaları oluşabilir ve gelecekte yoğuşma riski artabilir.
Cephenin görsel düzeni, mühendislik hassasiyetinin dışa vurumudur. Endüstriyel binalar, kaliteyi aktarmak için karmaşık mimari formlara bağlı değildir. Daha önemli olan, tutarlı panel birleşim modülleri, düz iç ve dış köşeler, tamamlanmış açıklık kaplamaları ve farklı malzemeler arasındaki arayüzlerin net şekilde çözülmesidir. Cephe ne kadar basitse, yapısal kontrol çizgileri, kiriş yerleştirilmesi ve panel yerleşimi gibi unsurlara yönelik gereksinimler o kadar yükselecektir. Yüksekliğin son düzgünlüğü ve doğrusal düzeni, temelde birincil yapı ile bina kabuğu işleri arasındaki koordine edilmiş hassasiyetin sonucudur.
Portal çerçevelerin montajı sırasında teknik öncelik, yalnızca kaldırma hızını maksimize etmek değil, mümkün olan en erken zamanda güvenilir ve uzamsal olarak sabit bir sistem kurmaktır. Temel ızgara çizgileri ve gömülü parçalar doğrulandıktan sonra, öncelik sırası şu şekildedir: ilk çerçevenin ve komşu çerçevenin kolon tabanı konumlandırılması, diklik durumu, kiriş-kolon bağlantıları ve geçici stabilite önlemleri; ardından boyuna çapraz bağlantı sisteminin zamanında tamamlanması. İlk stabil ünitenin geometrik ilişkisi doğrulandıktan sonra, sonraki çerçeveler tekrarlanabilir bir referans noktası üzerinden monte edilebilir.
Büyük alanlı atölyelerde biriken sapmaların yönetimi özellikle önemlidir. Bir ızgara çizgisindeki küçük bir hata, zamanında düzeltilmezse birkaç ardışık açıklığın montajından sonra önemli uç hizalama sorunlarına yol açabilir; bu durum daha sonra çatı tahtaları, duvar kirişleri, çatı kaplamaları ve duvar kaplamalarını da etkiler. Bu nedenle saha ölçümü ve ayarlama işlemleri, ana yapı tamamlandıktan sonra ertelenmek yerine, yapısal montaj süreci boyunca devam etmelidir.
Birincil yapı ve kaplama çalışmaları da inşaat aşamaları arasındaki arayüzün uygun şekilde yönetilmesini gerektirir. Kaplamayı çok erken kapatmak, yapısal yeniden ölçümleme ve birleşim kontrolü için mevcut alanı azaltabilir. Tersine, yapısal referans noktaları montajdan sonra uzun süre düzeltilmeden bırakılırsa, panel kurulumu daha zor hâle gelir. Yapısal inceleme durdurma noktaları belirlenerek ve kaplamanın kurulumuna başlamak için gerekli koşullar açıkça tanımlanarak, inşaat hızı kapsamlı sonradan ayarlamalarla değil, kararlı geometrik kalite üzerine inşa edilebilir.
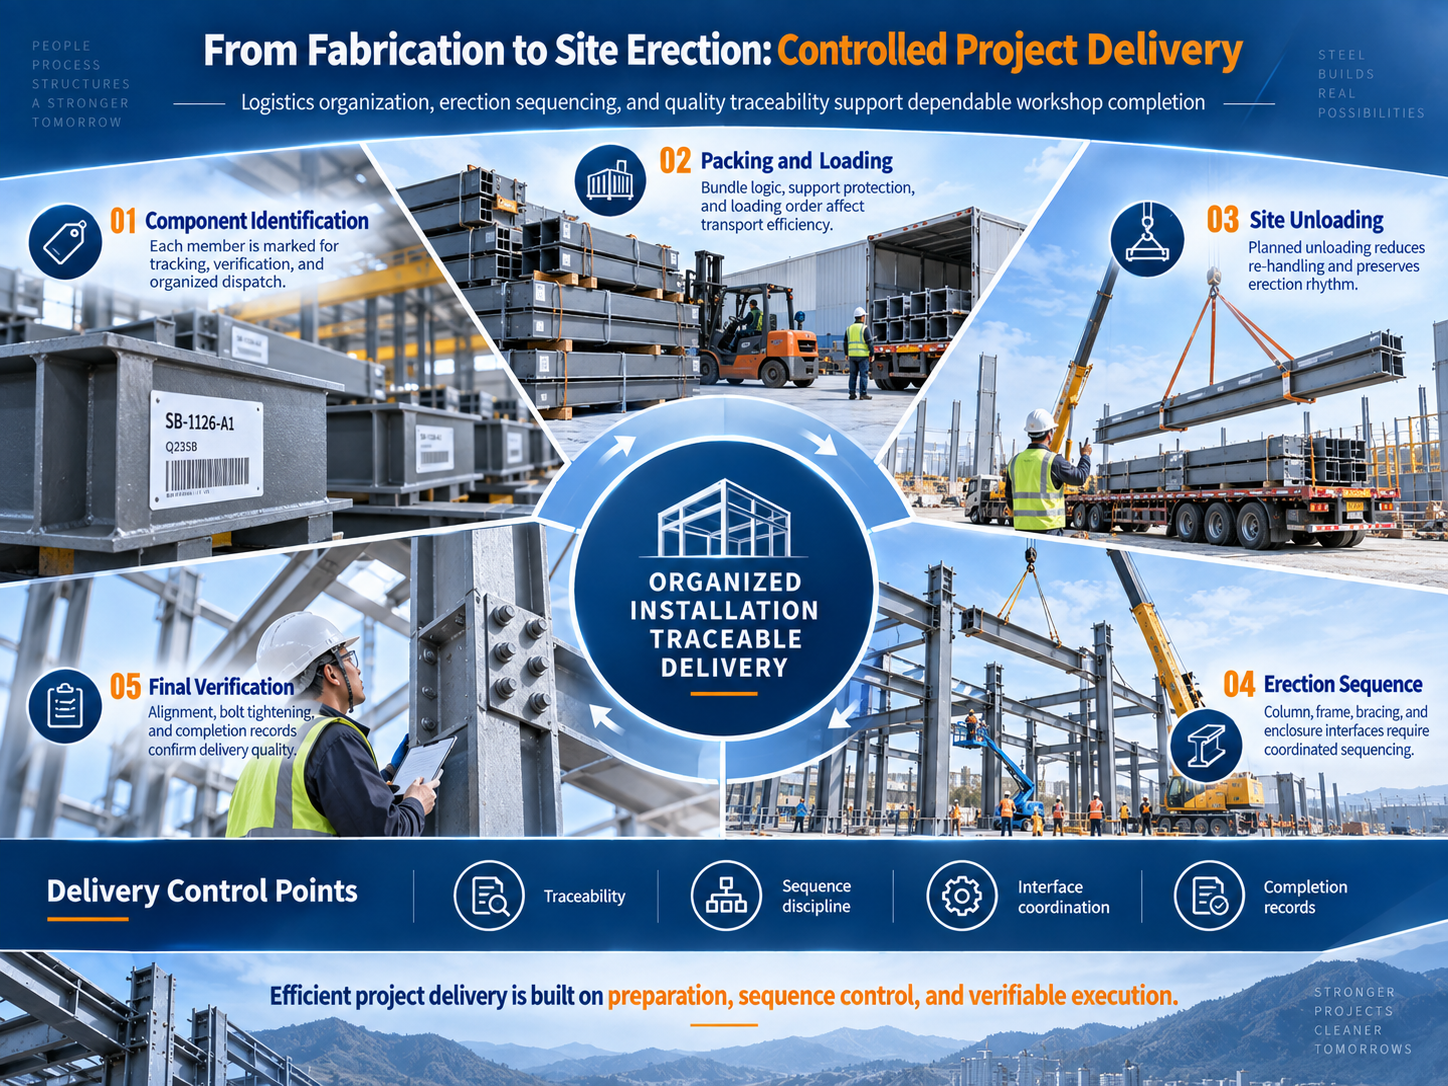
Çelik yapı projeleri için taşıma, sadece imalat tamamlandıktan sonra başlayan bağımsız bir faaliyet değildir. Eleman bölümlendirmesi, yükleme yöntemleri, varış sırası ve saha kaldırma planı doğrudan birbiriyle ilişkilidir. Eğer yükleme sırası ile dikim sırası uyumsuzsa, malzemeler zaten sahada olmasına rağmen araç bekleme süresi, yeniden elleçleme, bileşenlerin bulunması için harcanan zaman veya eksik aksesuar parçaları nedeniyle gecikmeler yaşanabilir. Sürekli dikilen bir endüstriyel atölyede bu tür beklemeler, vinç saat maliyetlerini ve iş gücü organizasyon maliyetlerini hızla artırabilir.
Proje teslimi bu nedenle montaj birimleri etrafında düzenlenmelidir; bileşen numaraları, paket tanımlama bilgileri, yükleme listeleri ve saha bölgeleri tutarlı kalmalıdır. Kalite izlenebilirliği de aynı mantıkla sağlanmalıdır. Bir bileşen veya bağlantı noktasının sahada kontrol edilmesi gerekiyorsa, tanımlama numarası ekibin ilgili detaylandırma bilgilerini, üretim durumunu ve sevkiyat kayıtlarını hızla izlemesine olanak tanımaldır. Bu, çapraz departman koordinasyonu sırasında bilgi kaybını azaltan, denetlenebilir, izlenebilir ve doğrulanabilir bir mekanizma oluşturur.
Müşteri ve proje yöneticisi açısından bakıldığında, böyle bir sistemin değeri tek bir parametreyle değil, projedeki belirsizliğin azalmasıyla ifade edilir. Proje ne kadar büyükse, bileşen sayısı o kadar fazla olur ve bağlantı ayrıntıları o kadar yoğunlaşır; dolayısıyla sonuçları bireysel saha deneyimine dayalı geçici düzeltmeler yerine standartlaştırılmış süreçlere ve bağlantılı verilere dayandırmak o kadar daha önemli hale gelir.
Zhongwei Heavy Industry, bir çelik yapı projesini detaylandırma, imalat, kalite kontrolü, paketleme ve sevkiyat ile saha montajı boyunca uzanan bir sistem olarak görür. Bir şirketin yeteneği yalnızca üretim hattı hızı veya aylık çıktı miktarı üzerinden değerlendirilmemelidir. Aynı zamanda üretim ekibinin montaj mantığını anlayıp anlamadığı, teknik ekibin arayüz risklerini önceden tespit edip edemediği, kalite ekibinin izlenebilir referans noktaları oluşturup oluşturamadığı ve lojistiğin gerçek saha sırasını destekleyip destekleyemediği de değerlendirilmelidir. Bu işlevler yalnızca aynı mühendislik amacına göre uyumlu hâle geldiğinde, fabrika üretim yeteneği güvenilir proje sonuçlarına dönüştürülebilir.
"Yenilikçilik ve Hassasiyet", bu süreçte soyut bir slogan değildir. Yenilikçilik, detaylı veri aktarımı, bileşen kodlaması, üretim planlaması, muayene tutma noktaları ve sevkiyat organizasyonu yöntemlerindeki sürekli iyileştirmelerle kendini gösterir. Hassasiyet ise delik konumlarının, boyutların, kaynak işlemlerinin, tanımlamaların, dikim referans noktalarının, panel örtüşmelerinin ve birleşim kenar kesimlerinin ayrıntılı kontrolüyle sağlanır. Endüstriyel binalar için uzun vadeli kararlı kalite, nadiren tek bir "öne çıkan" işlem tarafından belirlenir. Daha çok, büyük sayıda temel işlemin aynı standartta tutarlı bir şekilde gerçekleştirilmesinin sonucudur.
Bu elektroliz atölyesinin tamamlanması, Zhongwei Heavy Industry şirketine, özel üretim odaklı endüstriyel binalar alanında teslimat kapasitesini daha da güçlendirmek için bir mühendislik referansı sağlamaktadır. Şirket, ilerleyen süreçte yapısal detaylandırma, akıllı imalat, kalite izlenebilirliği, dış cephe sistemi koordinasyonu ve saha teknik destek alanlarında standart sistemlerini sürekli geliştirmeye devam edecek; daha kararlı mühendislik verileri, daha net süreç kontrolü ve daha doğrulanabilir teslim sonuçları ile endüstriyel tesisler, depolama ve lojistik tesisleri ile diğer çelik yapı bina projelerine hizmet verecektir.
Endüstriyel çelik binaların değeri, inşaat aşamasındaki hız avantajını aşarak yaşam döngüsü güvenilirliği, bakım kolaylığı ve üretim gereksinimleriyle uyumluluğa doğru genişlemektedir. Üretim ve mühendislik şirketleri için bu durum, bileşenler fabrikadan çıktığında sorumluluk alanının sona ermediğini ifade eder. Yapı ile kaplama arasındaki arayüzler, imalat ile montaj arasındaki bağlantılar ve bina ile üretim sistemi arasındaki ilişkiye de sürekli dikkat edilmelidir.
Zhongwei Heavy Industry, kalitenin nihai ölçütü olarak mühendislik sonuçlarını kullanmaya devam edecek; standartlaştırılmış imalat yoluyla sapmaları azaltacak, profesyonel detaylandırmayla saha çatışmalarını en aza indirecek ve süreç izlenebilirliğiyle teslimat şeffaflığını artıracaktır. "Yenilik ve Hassasiyet" felsefesiyle yönlendirilen şirket, endüstriyel çelik yapı projeleri için uygulama yeteneğini güçlendirmeye devam edecek ve müşterilerine daha kararlı, verimli ve kontrol edilebilir bina mühendisliği desteği sunacaktır.
 Son Haberler
2026-06-29
2026-06-29
2026-06-26
2026-06-26
2025-12-26
2025-08-24
 EN